Zgrzewarka w kształcie L, zgrzewarka boczna czy automatyczna owijarka liniowa: dlaczego regionalny pakowacz kontraktowy zostawił przerywaną zgrzewarkę L dla mieszanych pakunków detalicznych
Gdy pakowacz kontraktowy pakuje kartony na półki supermarketów, etap folii termokurczliwej wygląda z zewnątrz na prościutki: produkt wchodzi, folia się wokół niego zamyka, tunel obkurcza, a czysty pakunek detaliczny wychodzi. Decyzja dotycząca maszyny ukrywa się w tym, jak ta folia jest faktycznie zamykana. Wytwórnia z tego projektu wybierała między automatyczną zgrzewarką w kształcie L a ciągłą zgrzewarką boczną, a materiały reklamowe szybszej maszyny sprawiały, że zgrzewarka L wyglądała na ostrożną, staromodną opcję. Specyfikację rozstrzygnął jednak nie nagłówkowy parametr prędkości. Kształt portfela zamówień: katalog krótkich i średnich kartonów zmienianych co tydzień oraz fakt, że ograniczającym etapem był tunel na wyjściu, a nie zgrzewarka. Ta historia warto ją powtórzyć, ponieważ większość kupujących staje przed dokładnie takim samym wyborem i kusi się zakupem po większej liczbie.
Firma SunAura Machinery dostarczyła i uruchomiła automatyczną zgrzewarkę L połączoną z tunelem obkurczającym dla tej linii. Ważna nauka jest taka, że nie było to rozwiązanie kompromisowe. To była właściwa ścieżka zgrzewania dla operacji pakującej mieszane pakunki. Żeby zrozumieć dlaczego, trzeba spojrzeć na to, jak obie maszyny zgrzewają, gdzie leży ograniczenie długości produktu i do czego naprawdę służy ciągła zgrzewarka boczna. Żadna nie jest lepszą maszyną w oderwaniu od kontekstu; to odpowiedzi na różne profile przepływu, a wybór to czysta inżynieria, a nie kwestia prestiżu budżetu.
Jak naprawdę różnią się te dwie ścieżki zgrzewania
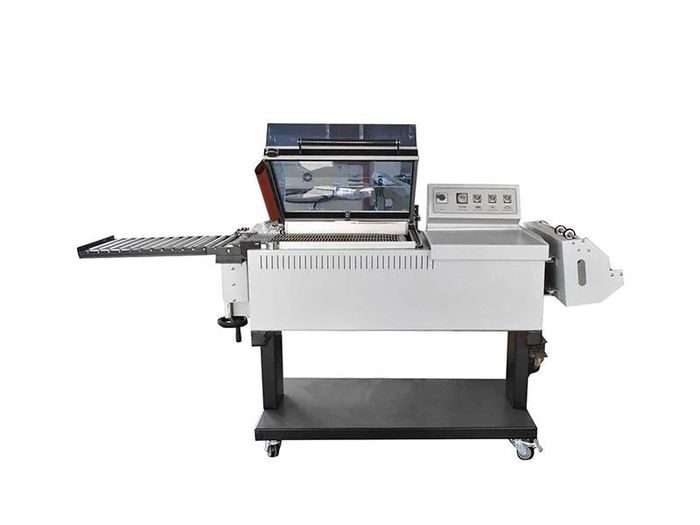
Zgrzewarka w kształcie L bierze nazwę od zgrzewadła w kształcie litery L, które zamyka folię wzdłuż boku i krawędzi końcowej w jednym cyklu. Produkt podawany jest w rozłożoną wstęgę folii, zgrzewadło opada wokół niego, a jeden ruch wykonuje zgrzew boczny i czołowy oraz odcinaje pakunek, zanim trafi do tunelu. Ponieważ zgrzewadło ma stałą fizyczną długość, produkt musi zmieścić się w tej obudowie zgrzewania: ramę trzeba domknąć wokół najdłuższego egzemplarza w katalogu. Działanie jest przerywane: produkt indeksuje, zgrzewadło zgrzewa i cykl się powtarza. To klasyczny proces zgrzewania i obkurczania dla kartonów, multipaków i pakunków wszelkiego rodzaju w szerszej rodzinie procesów pakowania w folię termokurczliwą — dlatego zgrzewarki typu L do folii termokurczliwej i dedykowane maszyny do obkurczania w ofercie są zwykle najbardziej uniwersalnymi opcjami ogólnego przeznaczenia.
Zgrzewarka boczna działa odwrotnie. Wykonuje ciągły zgrzew podłużny wzdłuż folii, w miarę ruchu produktu, a oddzielnym zgrzeinem poprzecznym między egzemplarzami zamyka końce. Nie ma stałej długości ramy L jako głównego ograniczenia, bo zgrzew boczny biegnie ciągle — dlatego zgrzewarki boczne tak dobrze radzą sobie z długimi produktami i zmienną długością. Kompromis: krytyczne staje się odstępowanie produktów. Zgrzew poprzeczny musi czysto trafić w szczelinę między sztukami, więc wejście musi precyzyjnie kontrolować podział skokowy. Zgrzewarki boczne ruchu ciągłego nie zatrzymują się i nie ruszają między produktami, co pozwala osiągać bardzo wysoką przepustowość, ale wymagają zdyscyplinowanego, dobrze kontrolowanego podawania i linii, która dotrzyma kroku.
Co naprawdę znaczą liczby prędkości
Tutaj broszury robią największe szkody. Czołowa ciągła zgrzewarka boczna może obsłużyć 100 lub więcej produktów na minutę, a producenci zwracają uwagę, że sterowanie ruchem serwo pozwala oszczędzić do około 20 procent folii w porównaniu z maszynami bez serwo, jednocześnie eliminując druty zgrzewające, pneumatyki i sprzęgła, które tradycyjnie się zużywają. To realne korzyści w wysokowolumenowej, ciągłej linii. Ale liczba trzyma się tylko wtedy, gdy reszta linii potrafi to przyjąć. W tym projekt tunel obkurczający i dalsze pakowanie miały niższą wydajność ciągłą, więc zgrzewarka pracująca na 100 sztuk na minutę po prostu piętrzyłaby produkt w tunelu, który nie umiałby go przyjąć — przesuwając wąskie gardło zamiast je usuwać. Parametr katalogowy ma niemal zerową wartość, jeśli cała linia nie utrzymuje akceptowalnych zgrzein i jakości obkurczenia dla założonego miksu SKU.
Automatyczna zgrzewarka L pracuje w bardziej umiarkowanym, przerywanym cyklu, z grubsza w zakresie 15 do 35 pakunków na minutę w zależności od ramy i produktu; wersje ręczne i półautomatyczne poruszają się jeszcze wolniej, bo tempo wyznacza operator. Brzmi to bez ambicji, dopóki nie porówna się tego z rzeczywistym wymogiem: linią pakującą mieszane pakunki, pracującą dobrze poniżej tego zakresu, z częstymi postojami na zmiany SKU. Zgrzewarka L nie była prowadzona na granicy możliwości, a maszyna pracująca komfortowo na połowie swojego parametru to znacznie bardziej niezawodny majątek niż szybka maszyna, której dodatkowej prędkości nie da się wykorzystać. Dyscyplina polega na porównywaniu całej proponowanej konfiguracji — łącznie z tunelem — a nie na przenoszeniu liczby szczytowej z jednego modelu na drugi.
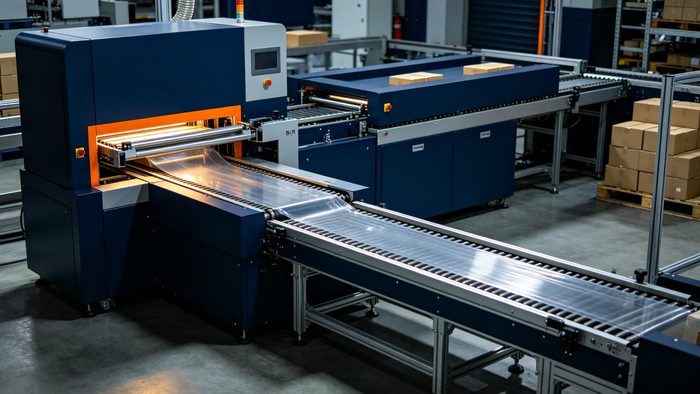
Tabela wyboru: zgrzewarka L vs zgrzewarka boczna vs owijarka liniowa
| Kryterium | Zgrzewarka L | Ciągła zgrzewarka boczna | Automatyczna owijarka liniowa |
|---|---|---|---|
| Działanie zgrzewania | Przerywane; jeden cykl ramy L | Ciągły zgrzew boczny plus zgrzew poprzeczny | Zautomatyzowane wejście na ustalonej ścieżce |
| Długość produktu | Musi się zmieścić w stałej obudowie ramy | Obsługuje długie i zmienne długości | Zależna od wybranej ścieżki zgrzewania |
| Typowy zakres prędkości | Niski do średniego; ograniczona operatorem lub ramą | Wysoki; u góry 100+ pakunków na minutę | Średnia do wysokiej; zależy od zgrzewarki |
| Względny koszt inwestycji | Niższy; prosta, sprawdzona mechanika | Wyższy; napędy serwo i prowadzenie taśmy | Jeszcze wyższy; pełna automatyka wejścia |
| Trudność przezbrojenia | Regulacje mechaniczne i folii | Skoordynowane nastawy prowadzenia i synchronizacji | Więcej nastaw do zweryfikowania |
| Odstępowanie produktów | Ważne, ale odpuszczające | Krytyczne; zgrzew poprzeczny musi trafić w szczelinę | Kontrolowane przez wejście |
| Obciążenie utrzymaniowe | Druty zgrzewające i grzałki; dobrze poznane | Mniej części zużywalnych w konstrukcjach serwo | Dodaje czujniki i części wejścia |
| Najlepsze dopasowanie | Mieszane kartony, multipaki, różne SKU | Długie produkty, ciągły duży przepływ | Zintegrowanie w linii bezobsługowej |
Dlaczego pakowacz kontraktowy został przy zgrzewarce L
Czynnikami decydującymi były trzy rzeczy, które zgrzewarka L robi dobrze i za które zgrzewarki bocznej nie dało się opłacalnie kupić. Po pierwsze: cała obudowa SKU, włącznie z najdłuższym kartonem, mieściła się komfortowo w ramie L, więc stałe ograniczenie długości, które popycha kupujących ku zgrzewarce bocznej, po prostu nie istniało. Po drugie: wytwórnia ciągle zmienia produkty, a przerywana zgrzewarka L z prostymi regulacjami mechanicznymi i folii jest szybsza i mniej podatna na błędy przy ponownym nastawianiu niż zgrzewarka boczna, której prowadzenie, podział skokowy i synchronizacja zgrzeinu poprzecznego muszą być wszystkie skoordynowane na nowo. Po trzecie: tunel był sprawdzonym wąskim gardłem, więc płacenie za prędkość zgrzewarki, której tunel nie potrafiłby spożyć, nie dałoby żadnej dodatkowej akceptowalnej wydajności. W każdym mierzalnym punkcie zgrzewarka L pasowała do rzeczywistego przepływu, a zgrzewarka boczna pasowała do hipotetycznej szybszej linii, do której reszta fabryki nie została zbudowana.
Jest też praktyczny argument wynikający z rzeczywistego sposobu obsługi maszyny. Zgrzewarka L to wybaczająca, dobrze poznana technologia, którą typowy zespół pakujący potrafi prowadzić, regulować i utrzymywać dzięki umiejętnościom już posiadanym na miejscu, a części zużywalne są znajome i tanie. Nowoczesne zgrzewarki boczne serwo robią wrażenie i rzeczywiście ograniczają utrzymanie w długich kampaniach, ale wynagradzają wytwórnię prowadzącą długie, stabilne, wysokowolumenowe wyroby z kontrolowanym wejściem. Dla pakowacza kontraktowego, którego przewagą konkurencyjną jest zdolność przełączania się między wieloma pakunkami detalicznymi, elastyczność zgrzewarki L to jej cecha, a nie ograniczenie do wyeliminowania.
Kiedy wygrałaby zgrzewarka boczna
Uczciwy odwrotny wniosek z tego przypadku jest taki, że ta sama rekomendacja odwróciłaby się w innych warunkach. Zgrzewarka boczna to właściwy wybór, gdy produkt jest długi albo różni się długością w sposób, którego żadna stała rama L nie obejmie komfortowo, bo ciągły zgrzew podłużny usuwa ograniczenie długości ramy całkowicie. Wygrywa też w naprawdę ciągłej, wysokowolumenowej linii, gdzie wejście potrafi kontrolować podział skokowy, tunel ma dopasowaną wydajność, a wytwórnia prowadzi długie kampanie bez częstych przezbrojeń. W takim ustawieniu prędkość zgrzewarki bocznej serwo, oszczędności folii i mniej części zużywalnych się zwracają, a zgrzewarka L stałaby się wąskim gardłem. Maszyna nie jest z natury wolniejsza z wyboru; jest wyspecjalizowana pod profil przepływu, jakiego ten konkretny pakowacz kontraktowy nie miał.
Automatyczna owijarka liniowa, która dodaje napędzane wejście i pracę bezobsługową do jednej lub drugiej ścieżki zgrzewania, jest uzasadniona, gdy etap obkurczania musi znaleźć się w zsynchronizowanej linii bez operatora na stanowisku, a nie jako samodzielna komórka pakująca. To decyzja integracyjna w takim samym stopniu jak zgrzewająca i powinna następować po wyborze ścieżki zgrzewania, a nie go zastępować. Specyfikowanie pełnej automatyki liniowej wokół zgrzewarki, której ścieżka jest już błędna dla produktu, tylko zautomatyzuje pomyłkę.
Kiedy nie kupować szybszej maszyny
Najwyraźniejsze ostrzeżenie: odrzuć każdą konfigurację, która nie przechodzi testu przepływu, a nie testu prędkości. Przed zobowiązaniem przepuść najkrótszy, typowy i najdłuższy produkt przez trzy zdarzenia: odstępowanie na wejściu, zakończenie zgrzeinu poprzecznego i czyste wyprowadzenie do tunelu, rejestrując akceptowalną wydajność i czas powrotu po postoju. Jeśli zgrzewarka boczna podnosi tylko prędkość katalogową, podczas gdy tunel lub dalsze pakowanie pozostaje ograniczeniem, nie rozwiązała problemu wydajności, a dodatkowy kapitał zmarnowano. Podobnie nie kupuj zgrzewarki bocznej pod katalog zmieniany co zmianę, jeśli zespół nie potrafi niezawodnie ponawiać nastaw podziału skokowego i prowadzenia; przezbrojenie zje przewagę przepustowości. I nie specyfikuj stałej zgrzewarki L pod produkt za długi dla jej obudowy, co wymusza trwały kompromis przy jednym egzemplarzu, którego maszyna nie obsłuży.
Koszt, zwrot z inwestycji i ryzyka zakupowe do uwzględnienia
Przyczepność kapitałowa między obiema ścieżkami jest realna, ale węższa, niż się wydaje na pierwszy rzut oka, gdy wyceni się całą konfigurację. Zgrzewarka L z tunelem to stosunkowo prosta, sprawdzona konstrukcja, podczas gdy zgrzewarka boczna serwo dodaje sterowanie ruchem, prowadzenie i bardziej zaawansowane wejście, a w pełni automatyczna owijarka liniowa dorzuca napędzane przenośniki, czujniki i osłony. Zwrot należy liczyć na ciągłej akceptowalnej wydajności, a nie na szczycie znamionowym, i przypisać korzyści zgrzewarki bocznej tylko tam, gdzie jej oszczędności folii i mniej części zużywalnych da się rzeczywiście wykorzystać w długich kampaniach. Jako oszacowanie planistyczne: zgrzewarka boczna pracująca na projektowej przepustowości z dopasowanym tunelem może uzasadnić swoją dopłatę; szybka zgrzewarka zasilająca wolniejszy tunel nie może, bo dodatkowe pakunki, które spłaciłyby różnicę, nigdy nie opuszczają linii.
Dwa ryzyka zakupowe zasługują na oddzielną pozycję w budżecie. Pierwsze to wydajność tunelu: najczęstsze ukryte niedopasowanie, które powinno być specyfikowane i testowane razem ze zgrzewarką, a nie zakładane z góry. Drugie to umiejętności operatora: nastawy podziału skokowego i prowadzenia zgrzewarki bocznej oraz integracja owijarki liniowej wymagają pewniejszego zespołu niż podstawowa zgrzewarka L, więc szkolenie i wsparcie dostawcy należy uzgodnić przed dostawą. Żadne z nich nie jest powodem, by unikać szybszej maszyny tam, gdzie przepływ jej naprawdę potrzebuje, ale ich zignorowanie to droga do sytuacji, w której technicznie poprawna zgrzewarka pracuje poniżej możliwości i obrywa zarzutami pod adresem technologii zamiast specyfikacji.
Częste pytania
Czy zgrzewarka boczna zawsze jest szybsza od zgrzewarki L?
W czołówkach rynku ciągła zgrzewarka boczna osiąga znacznie wyższy pułap szczytowy, ale rzeczywistą wydajność wyznacza cała linia, zwłaszcza tunel. Jeśli tunel lub dalsze pakowanie jest wolniejsze, dodatkowej prędkości zgrzewarki nie da się wykorzystać, a zgrzewarka L pracująca komfortowo w swojej obudowie jest bardziej niezawodnym i oszczędniejszym wyborem.
Dlaczego odstępowanie produktów jest tak ważne w zgrzewarce bocznej?
Ponieważ zgrzew boczny biegnie ciągle, oddzielny zgrzew poprzeczny musi trafić dokładnie w szczelinę między produktami. Jeśli wejście nie utrzymuje stałego podziału skokowego, zgrzew poprzeczny uderza w produkt i powstaje wadliwy pakunek. Maszyny zgrzewarki L są bardziej wybaczające, bo pojedyncza rama zgrzewa w jednym cyklu indeksowanym wokół każdej sztuki.
Czy zgrzewarka L poradzi sobie z długimi lub nieregularnymi produktami?
Tylko o tyle, o ile każdy egzemplarz mieści się w stałym zgrzewadle — dlatego zgrzewarki L pasują do zdefiniowanych kartonów i multipaków. Dla naprawdę długich lub zmiennej długości produktów albo chaotycznego losowego odstępowania lepszą ścieżką jest ciągły zgrzew boczny, bo nie zależy od stałej długości ramy.
Czy zgrzewarki boczne serwo realnie oszczędzają folię?
W ciągłych, wysokowolumenowych przebiegach producenci podają oszczędności folii do około 20 procent dzięki sterowaniu ruchem serwo, wraz z mniejszą liczbą tradycyjnych części zużywalnych. Te oszczędności są realne we właściwej linii, ale nie uzasadniają maszyny w umiarkowanej operacji mieszanych SKU, gdzie ograniczeniem jest tunel.
Podsumowanie: wybierz ścieżkę zgrzewania, którą wynagradza przepływ
Zgrzewarka L to racjonalny, elastyczny wybór, gdy produkty mieszczą się w jej obudowie, miks SKU zmienia się często, a prawdziwe tempo wyznacza tunel; zgrzewarka boczna wygrywa przy długich lub zmiennych produktach oraz ciągłym, wysokowolumenowym, dobrze kontrolowanym przepływie; pełna automatyka liniowa należy do jednej lub drugiej ścieżki tylko wtedy, gdy stanowisko musi pracować bezobsługowo w zsynchronizowanej linii. Powtarzający się błąd to zakup większej liczby szczytowej i odkrycie, że wąskie gardło po prostu przesunęło się o etap niżej. Ta sama logika dzielenia pracy zamiast forsowania jednej ścieżki pojawia się w wyborze między maszynami pakującymi jednotorowymi i dwutorowymi, a gdy pakunki już powstają, pytanie o mocowanie gotowych palet sprowadza się do taśmy stalowej a poliestrowej.
Jeśli specyfikujesz linię do obkurczania i chcesz sprawdzić ścieżkę zgrzewania, wydajność tunelu i układ wejścia względem Twojej rzeczywistej obudowy produktu, podaj wymiary SKU i docelową przepustowość na stronie kontaktowej SunAura Machinery, a nasi inżynierowie przeprowadzą z Tobą test przepływu — żeby wybrana maszyna zarabiała swoją prędkość na hali, a nie tylko w broszurze.
Wybrane źródła
- Kallfass, specyfikacje zgrzewarki bocznej ruchu ciągłego: przepustowość, oszczędności folii serwo i konstrukcja części zużywalnych.
- Plexpack (Damark), typy i działanie zgrzewarek L: konfiguracje ręczna, półautomatyczna i automatyczna.
- SelectPack, wybór zgrzewarki L vs zgrzewarka boczna: ścieżki zgrzewania, obudowa produktu i metoda testu przepływu.
