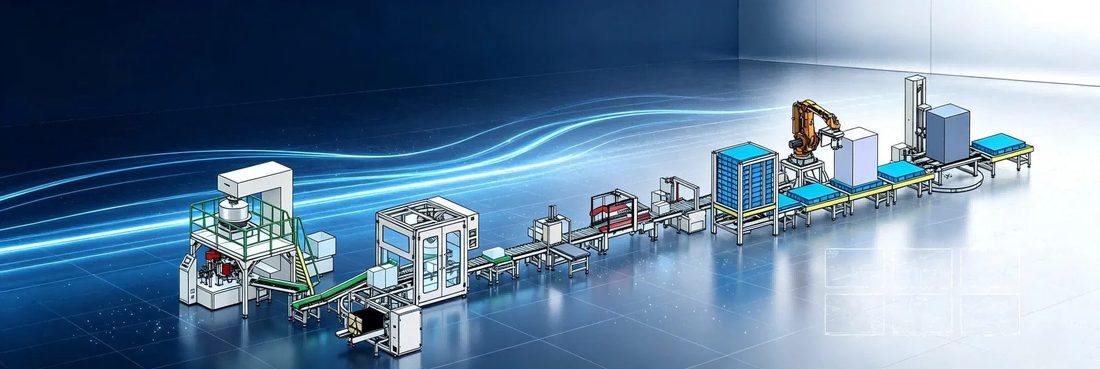
Uma linha de embalagem automatizada junta alimentação, pesagem, enchimento, fecho, codificação, inspeção e paletização numa sequência coordenada. O valor não está em ter máquinas boas separadamente, mas em fazê-las trabalhar ao mesmo ritmo e partilhando informação. Este guia passo a passo descreve como chegar a uma linha integrada em 2026: do conceito e balanceamento de velocidades ao comissionamento e ao retorno do investimento.
O que é uma linha totalmente integrada
Numa linha integrada, as estações comunicam entre si e a velocidade é coordenada por um comando ou por sinais entre máquinas. O produto flui sem acumular nem faltar, e os dados de peso, rejeição e produção seguem a linha. A integração abrange transportadores, interfaces de controlo, recolha de dados e um plano de manutenção comum, em vez de máquinas isoladas ligadas por uma correia.
Balanceamento de velocidades entre estações
A capacidade de uma linha é a da estação mais lenta: se a doseadora produz mais do que a empacadora comporta, o produto acumula; se a empacadora é mais rápida, faltam ciclos. O balanceamento define a velocidade de cada estação em função do gargalo, com margem razoável e sem sobredimensionar todas as máquinas. É preciso considerar tempos de troca, arranques e microparagens, não só a velocidade de catálogo.
| Fase | Objetivo | Entregável |
|---|---|---|
| Estudo de produto e layout | Definir SKU, ritmo e espaço | Lista de produtos e layout |
| Especificação e interfaces | Escolher estações e sinais | Lista de máquinas e protocolo |
| FAT | Ensaio com produto real | Relatório de aceitação |
| SAT e arranque | Instalação e validação em fábrica | Produção estável e documentação |
Processo de integração: do layout ao primeiro ensaio
O projeto começa por listar produtos, pesos, formatos e ritmo alvo, e desenha o layout com fluxo, espaço de manutenção e utilidades. Depois definem-se as estações, interfaces de controlo e recolha de dados, e elabora-se o plano de projeto com prazos e responsabilidades. O FAT ensaia a linha com produto real antes do embarque; no SAT, instala-se, liga-se às utilidades e valida-se a produção estável. A formação e a documentação fecham a entrega.
ROI e armadilhas comuns
O retorno de uma linha integrada vem de maior débito, menor desperdício, menos operadores por volume e paragem reduzida. Calcule o investimento contra a produção adicional e a poupança de produto e mão de obra. As armadilhas comuns são: subdimensionar a estação de gargalo, ignorar interfaces de dados, não prever espaço de manutenção, fazer FAT sem produto real e deixar a formação para depois da entrega. Um projeto bem phaseado evita estas falhas e chega ao primeiro lote estável com previsibilidade.
Perguntas frequentes
O que define a velocidade de uma linha integrada? A estação de gargalo: a linha não pode superar a estação mais lenta; o balanceamento ajusta as restantes em torno desse limite.
Uma linha integrada precisa de um comando central? Não obrigatoriamente: pode haver sinais entre máquinas ou um comando central; o essencial é a sincronização e a partilha de dados.
Quanto tempo leva a integração de uma linha? Depende do número de estações e da complexidade; o plano deve prever projeto, FAT, transporte, SAT e arranque, com margem para ajustes.
Como medir o retorno do investimento? Compare débito adicional, desperdício reduzido e mão de obra poupada com o investimento e os custos operacionais da nova linha.
Produtos e guias relacionados
Linhas de embalagem | Balcões multicabeça | Serviço pós-venda
Entrega, aceitação e acompanhamento: depois da conceção, a SunAura monta e testa a linha na sua oficina com as suas amostras de produto, faz a aceitação em fábrica (FAT) em conjunto com a sua equipa e acompanha a instalação e a entrada em produção. A entrega inclui formação dos operadores, documentação técnica e treino em manutenção e peças, com assistência remota ao longo do ciclo de vida.
Na oficina, a linha corre com o seu produto real, não com amostras de ensaio genéricas: só assim se confirma que o princípio de enchimento, a selagem, a dosagem ou o código se adaptam ao seu produto. Desvios de ritmo, de precisão ou de manuseamento são detetados antes do embarque e corrigidos antes da linha chegar às suas instalações.
Porque escolher a SunAura Machinery: projetamos e construímos máquinas de enchimento, embalagem e controlo de qualidade como uma linha articulada, entregue como um todo. Para o cliente, isto significa um único interlocutor para conceção, entrada em funcionamento, peças e assistência remota ao longo do ciclo de vida, com estações sincronizadas desde o início.
Para a primeira conversa, prepare o produto, o formato da embalagem (com amostras ou dimensões), o ritmo alvo em unidades por hora, as conexões de eletricidade, ar comprimido e fluidos existentes e o espaço da fábrica. Com estes dados elaboramos uma conceção realista e indicamos quais estações e capacidade se adequam ao seu projeto.
Está a planear uma linha de embalagem semelhante? Indique-nos o produto, o formato, o ritmo pretendido e as condições da sua fábrica. A SunAura Machinery constrói o equipamento de enchimento, embalagem e controlo de qualidade como uma linha articulada e entregue, com entrada em funcionamento, assistência remota e abastecimento de peças ao longo de todo o ciclo de vida. Peça uma conceção sem compromisso através do formulário de contacto.
