Gantry vs Paletizador Robotizado: o que essa comparação realmente decide
No final de uma linha de embalagem, depois de seladas, etiquetadas e agrupadas em camadas, as caixas precisam ser empilhadas sobre um palete antes do enfardamento stretch e da expedição. A escolha entre um paletizador gantry e um paletizador robotizado deve ser feita com base em parâmetros medidos, e não no formato da máquina mostrado em um catálogo. Esta comparação entre paletizador gantry e robotizado percorre a área ocupada em metros quadrados, o curso horizontal em milímetros, a carga útil em quilogramas, a sustentação de caixas por minuto, o tempo de ciclo em segundos, a distância de proteção em milímetros e a troca de SKUs sem ajuste manual. Os valores ficam dentro das faixas de planejamento que usamos no layout da linha; trate-os como faixas a serem verificados na aceitação de fábrica, não como cotações fixas.
Um sistema gantry move sua garra ao longo de um rígido quadro cartesiano: um trilho longitudinal, um trilho transversal e um eixo Z vertical, todos acionados por atuadores servo ou pneumáticos em linhas retas. Um paletizador robotizado, em contraste, usa um braço articulado com juntas rotativas, na maioria das vezes um braço de quatro eixos construído para paletização, parafusado em um pedestal fixo no chão e varrendo um envelope de trabalho circular. Ambas as arquiteturas conseguem empilhar caixas sobre um palete de 1200 × 1000 mm ou 800 × 1200 mm, mas ocupam envelopes de espaço diferentes, toleram mixes de produtos distintos, exigem alturas de pé-direito diferentes e custam valores diferentes para instalar e proteger. O restante deste artigo estabelece as faixas de engenharia por trás de cada escolha, indica os casos em que uma arquitetura é a ferramenta errada e remete às famílias de máquinas correspondentes no índice de paletizadores.
Como é construído um paletizador gantry
O sistema de paletizador gantry fica sobre a linha em um quadro fixo. Duas ou quatro colunas verticais sustentam uma viga longitudinal; um carro se desloca ao longo dessa viga, e um membro transversal com o eixo Z vertical se move sobre ela. A garra — geralmente uma vácuo-viga com ventosas, às vezes uma forquilha ou uma barra de aperto para sacos — pendura no eixo Z e desce sobre cada produto. O movimento é restrito a três eixos retos, de modo que a máquina se desloca em linhas programadas entre posições fixas, em vez de traçar arcos de braço pelo espaço livre. O curso horizontal típico em um paletizador gantry padrão abrange 3–4 m, o suficiente para cobrir um transportador de alimentação e uma ou duas posições de formação de palete lado a lado.
O caráter mecânico do gantry deriva dessa construção. O quadro é rígido por projeto, então o balanço residual após uma parada é pequeno e a garra se estabiliza rapidamente sobre o ponto de pega ou de deposição. Como os trilhos são fixos, o envelope de proteção é mais fácil de definir: o quadro superior e o curso vertical definem um volume que pode ser cercado sem mapear uma varredura de braço. A contrapartida é a rigidez do layout. Mova o transportador ou adicione uma terceira estação de palete cinco anos depois, e o vão dos trilhos terá que ser estendido ou reconstruído; o quadro não se reposiciona da maneira que um braço montado em pedestal pode ser deslocado ou reprogramado. O preço da máquina isolada de uma célula gantry fica tipicamente na faixa EXW de $80k–140k, antes de frete, instalação e SAT, que acrescem cerca de 12–22% sobre esse valor.
Na linha SunAura, o sistema de paletizador gantry é a máquina de referência para essa arquitetura: um quadro cartesiano prateado com uma garra a vácuo trabalhando sobre uma fileira de caixas, onde o movimento em linha reta e o eixo Z rígido são visíveis no próprio quadro. Ele atende linhas onde o fluxo de produto, as posições de palete e o padrão de camada permanecem estáveis ao longo de longas tiragens de produção, e onde o baixo movimento residual pesa mais do que mudanças rápidas de receita.
Como um paletizador robotizado articulado se move
O braço de quatro eixos para paletização
O paletizador robotizado usa um braço articulado montado em um pedestal fixo. Um braço de classe de paletização carrega quatro eixos: rotação da base, ombro, cotovelo e um pulso que mantém a garra nivelada durante a elevação. O braço varre um envelope circular ao redor do pedestal, e o controlador coordena as juntas para que a garra percorra trajetórias em linha reta entre a pega no transportador e cada célula do palete. Duas classes de carga útil dominam a linha: uma classe de 120 kg para caixas, bandejas e sacos, e uma classe de 180 kg para sacos mais pesados, big bags FIBC e fardos densos. O alcance horizontal fica em cerca de 2.4–3.2 m conforme o modelo, o que define quantas estações de palete e transportadores o braço atende a partir de um único pedestal.
A força do braço articulado é a liberdade geométrica. De um único pedestal ele alcança um transportador de alimentação, duas ou três posições de formação de palete e, em alguns casos, um transportador de saída, tudo dentro do mesmo envelope. Os padrões de camada ficam armazenados como receitas no controlador, de modo que uma troca entre SKUs de caixa geralmente significa selecionar um arquivo de padrão diferente, e não re-mecanizar a máquina. Os limites são igualmente claros: qualquer ponto fora do alcance nominal não pode ser atendido sem mover o pedestal; a carga útil reduz na borda mais distante do envelope; e a varredura rotativa do braço significa que a proteção precisa acompanhar todo o arco do braço, não apenas um volume de quadro fixo.
O paletizador robotizado de quatro eixos 120 kg cobre a faixa padrão de caixas, bandejas e sacos de ráfia, enquanto o paletizador robotizado pesado 180 kg passa a atender big bags e cargas densas onde o ferramental mais o produto juntos se aproximam da classificação de carga útil mais alta. Uma célula padrão de robô articulado cai tipicamente na faixa EXW de máquina isolada de $55k–90k, novamente antes da provisão de 12–22% para instalação e comissionamento.
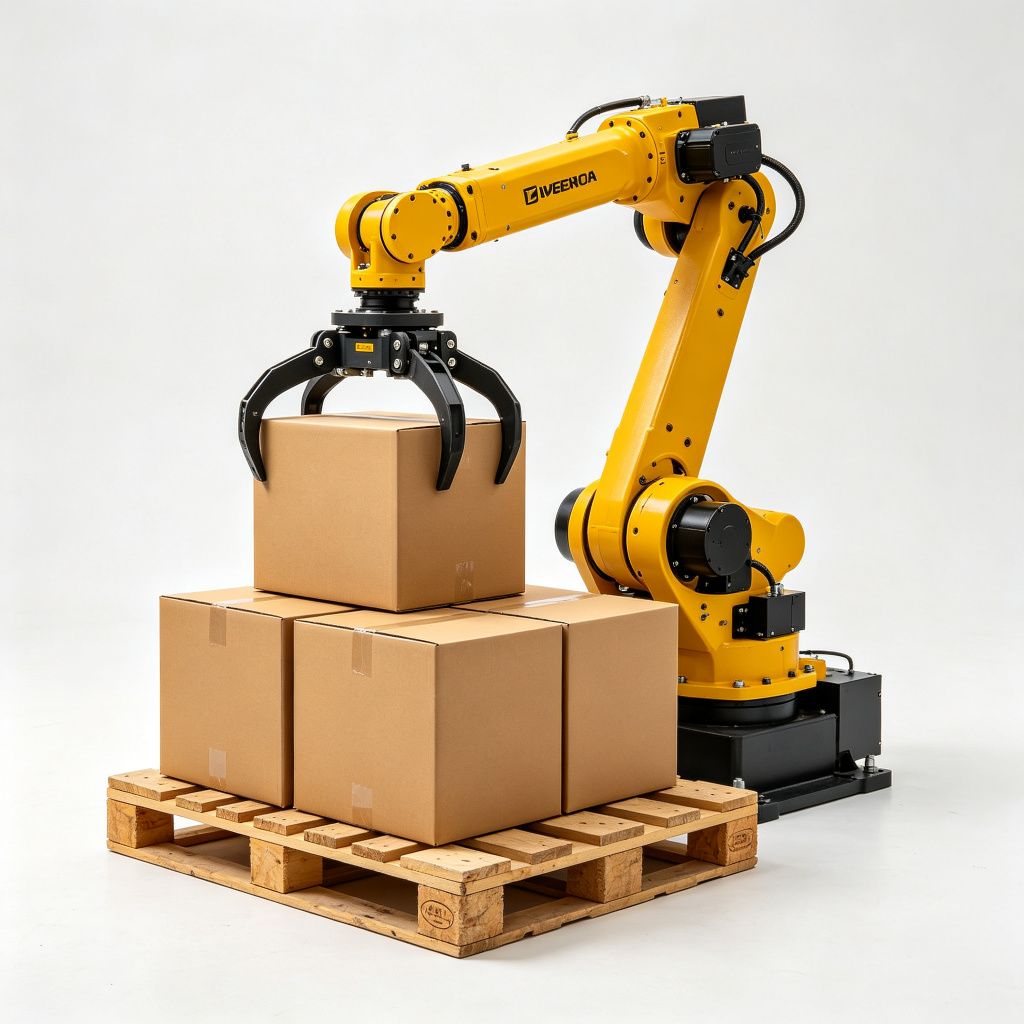
Tabela comparativa lado a lado
A tabela abaixo resume as faixas de planejamento das duas arquiteturas. Os valores são faixas típicas para paletização de caixas e sacos; verifique o envelope final, a carga útil e o ciclo contra os desenhos da carga na aceitação de fábrica.
| Parâmetro | Paletizador gantry / cartesiano | Paletizador robotizado articulado |
|---|---|---|
| Eixos de movimento | Trilhos retos fixos X, Y, Z | Braço rotativo de 4 eixos, envelope circular |
| Curso / alcance horizontal | Curso de 3–4 m no trilho, fixo ao quadro | Alcance de 2.4–3.2 m a partir do pedestal |
| Classe de carga útil | Dimensionada pelo trilho e eixo Z; geralmente cargas médias em viga fixa | 120 kg classe padrão, 180 kg classe pesada |
| Produção típica | 10–25 caixas/min conforme eixos e garra | 700–900 retiradas/h pega única, até ~1200 retiradas/h com movimento otimizado; ciclo de 3.5–6 s |
| Área ocupada no chão | Volume retangular de quadro vinculado ao vão do trilho | Pedestal mais o raio da varredura do braço ao redor |
| Movimento residual após a parada | Baixo; o quadro rígido estabiliza rápido | Pequeno, mas presente; as juntas do braço podem derivar levemente antes de estabilizar |
| Flexibilidade de SKU | Melhor em tiragens estáveis de SKU único; mudanças de padrão limitadas pelas posições fixas | Biblioteca de padrões no controlador; troca de receita entre SKUs |
| Envelope de proteção | Volume de quadro fixo, mais simples de cercar | Arco completo da varredura do braço precisa ser protegido |
| Reconfiguração do layout | Trilhos e colunas precisam ser estendidos ou reconstruídos | Pedestal pode ser reposicionado; padrões reprogramados |
| Faixa de preço de máquina isolada (EXW) | $80k–140k | $55k–90k célula padrão; variantes dual-station $85k–130k |
Espaço no chão e área ocupada
Medir o espaço no chão significa medir a célula inteira, não apenas a área da máquina que o fornecedor cita. No caso de um gantry, a área é um retângulo definido pelo vão do trilho e pela profundidade das posições de formação de palete: as colunas ficam nos cantos, as vigas cruzam entre elas, e o transportador entra por um lado aberto. Como o quadro é fixo, o retângulo raramente encolhe após o layout. Adicione folga de pega e de saída em cada extremidade, e uma célula gantry ocupa comumente cerca de 4.5–6.5 m de comprimento por 2.5–3.5 m de profundidade, conforme um ou dois paletes são formados sob o quadro.
Para um braço articulado, a área começa com o pedestal parafusado em uma base de chão reforçada, e depois se expande para fora até o raio da varredura do braço. O transportador se aproxima por um lado, uma ou duas estações de palete ficam dentro do alcance, e a folga de saída é deixada por onde o palete acabado sai. Uma célula de braço de estação única costuma caber em uma zona de trabalho de cerca de 3.5 × 3.5 m; uma célula dual-station se espalha mais, porque duas posições de formação ficam opostas uma à outra ao redor do pedestal. O envelope circular deixa espaços mortos nos cantos que podem abrigar pilhas de paletes, distribuidores de folhas intercalares ou ferramental de proteção.
Antes de escolher qualquer um dos layouts, meça na linha real os seguintes pontos:
- Distância centro a centro entre o ponto de pega do transportador de alimentação e cada centro de palete, em milímetros.
- Área do palete mais 100 mm de folga em cada lado para entrada de empilhadeira ou paleteira manual.
- Altura do chão até a menor obstrução superior: passes de tubulação, iluminação, vigas de ponte rolante, face inferior do mezanino.
- Folga para empilhamento de paletes vazios e saída de paletes acabados, incluindo o ciclo de troca quando um palete cheio sai e um vazio chega.
- Largura de portas e corredores pelos quais a máquina deve passar durante a instalação, e capacidade de carga do chão em kg/m².
Alcance e envelope de trabalho
O alcance é onde as duas arquiteturas deixam de parecer intercambiáveis. O curso de 3–4 m de um gantry é uma medida em linha reta ao longo dos trilhos; todo ponto sob a viga compartilha o mesmo acesso Z, mas nada fora do vão do trilho pode ser tocado. O envelope é um volume retangular sob o quadro, e as posições nesse volume são fixas no layout. O alcance de 2.4–3.2 m de um braço é um raio medido a partir do centro do pedestal: o envelope é um cilindro percorrido pelo braço, com um limite de altura superior definido pela elevação vertical do braço e uma redução de carga útil que cai conforme a carga se desloca para a borda mais distante.
Dois detalhes importam ao converter esses números em um layout. Primeiro, o alcance é nominalizado com carga útil total; nos 20% externos do envelope, o braço pode perder capacidade ou reduzir a velocidade, então os centros dos paletes devem ficar dentro da faixa de alcance confortável, e não no máximo nominal. Segundo, o topo da pilha formada conta contra o alcance vertical. Um palete de 1200 mm carregado a uma pilha acabada de 1800 mm, mais a altura da garra e a folga de elevação, deixa apenas parte do curso vertical do braço para a aproximação; em um gantry, o curso Z cobre a mesma altura de pilha a partir do trilho elevado, de modo que a altura da coluna é especificada diretamente contra esse número.
Produção: caixas por minuto e retiradas por hora
A produção é geralmente cotada em caixas por minuto, retiradas por hora ou camadas por minuto, e o número só significa algo quando amarrado ao tempo de ciclo e ao peso do produto. No lado do gantry, uma máquina cartesiana padrão manipula cerca de 10–25 caixas/min, conforme quantos eixos se movem em paralelo, a distância que a garra percorre entre pega e deposição, e se o produto é retirado uma caixa por vez ou uma camada inteira de uma só vez. No lado articulado, um braço de pega única roda 700–900 retiradas/h em serviço normal, subindo para cerca de 1200 retiradas/h quando o movimento é otimizado, as posições de palete ficam próximas ao transportador e a garra cicla rápido. Isso corresponde a um ciclo típico de 3.5–6 s por pega: descer, agarrar, elevar, transferir, depositar, soltar, recuar.
Exemplo prático: uma linha de 12 caixas/min
Considere uma linha de caixas produzindo 12 caixas/min, ou seja, 720 caixas/hora. Com ciclo médio de 4.5 s, um braço completa 800 retiradas/hora, deixando folga para troca de palete, rotação de padrão e reposicionamentos ocasionais. Uma célula de braço de estação única sustenta essa taxa, mas cada troca de palete pausa a pega até que o palete vazio esteja no lugar; se a troca leva 40–60 s e acontece a cada carga acabada, o tempo perdido reduz essa folga. Um gantry na mesma linha ficaria perto do meio de sua faixa de 10–25 caixas/min, com o trilho fixo mantendo a garra em um curto vaivém entre transportador e palete. O fator decisivo aqui não é velocidade — ambos atendem 12 caixas/min com folga — mas quantos SKUs rodam na linha e com que frequência as receitas mudam.
Exemplo prático: uma linha de alta taxa de 20 caixas/min
Uma linha de 20 caixas/min roda 1200 caixas/hora. Nessa taxa, o braço precisa se aproximar de sua faixa de movimento otimizado, com estações de palete próximas ao transportador e uma garra casada à face da caixa; uma estação única que para na troca vira um gargalo, então um arranjo dual-station que mantém o braço formando um palete enquanto o outro é trocado é a resposta usual. Duas posições de formação podem elevar a produção efetiva para cerca de 1.6–1.9 vezes uma estação única na mesma taxa de pega. Um gantry a 20 caixas/min fica perto da extremidade superior de sua faixa e precisa de movimento paralelo dos eixos; em uma tiragem estável de SKU único, o quadro rígido e o curto vaivém sustentam a taxa sem que o tempo de estabilização das juntas coma o ciclo. Em três ou quatro tamanhos de caixa alternando turnos, a biblioteca de padrões do braço recupera o tempo de preparação que o gantry gastaria em mudanças de posição fixa.
Movimento residual e tempo de estabilização
Os números de produção no papel pressupõem que a garra esteja estabilizada antes de agarrar ou soltar. O quadro rígido do gantry dá o menor tempo de estabilização após cada parada, o que ajuda quando os pontos de pega e deposição estão espaçados com precisão. Um braço pode ter pequena deriva de junta após a parada, especialmente com uma vácuo-viga longa carregando uma carga larga; o controlador adiciona um curto tempo de espera antes da descida para deixá-lo estabilizar. Em caixas leves, essa espera mal é visível; em uma vácuo-viga larga cobrindo duas caixas, ela pode adicionar décimos de segundo por ciclo e deve ser considerada no cálculo do ciclo.
Tipos de carga que cada arquitetura manipula
- Caixas e bandejas: aperto a vácuo na face superior, uma caixa ou uma camada por pega. O gantry funciona em tiragens estáveis; o braço se adapta quando tamanhos e orientações mudam.
- Sacos de ráfia e papel: a garra geralmente é um aperto ou uma ferramenta tipo forquilha que fecha ao redor do corpo do saco. Os formatos dos sacos são irregulares, então um movimento de braço que pode rotacionar e alinhar o saco sobre o palete tende a formar camadas mais retas; um gantry só consegue empilhar sacos quando a alimentação é regular e os pontos de deposição são fixos.
- Tambores e galões: manipulados com um aperto ou um arreio dedicado; a garra deve centralizar a carga antes da elevação. Alcance e carga útil pesam mais aqui do que o formato do quadro.
- Big bags FIBC: exigem a classe pesada de 180 kg, com uma ferramenta de quadro que engata as alças do saco. O paletizador robotizado pesado 180 kg é a referência para essa carga; verifique o peso combinado de saco, produto e ferramental contra a classificação de carga útil no alcance escolhido.
Cartulina porosa ou amassada altera o cálculo do vácuo independentemente da arquitetura: uma ventosa que sela em uma prancha lisa pode vazar em uma face reciclada ou impressa, e a alimentação de vácuo precisa manter a caixa durante a elevação. Garras a vácuo pneumáticas em qualquer uma das máquinas consomem cerca de 40–80 Nl/min em média em uma alimentação de 5–6 bar, então a capacidade de ar comprimido no local deve ser dimensionada para a garra mais quaisquer outros atuadores pneumáticos da célula.
Mix de SKUs e padrões de camada
Um padrão de camada é o arranjo das caixas em uma camada do palete: quantas caixas na largura, quantas na profundidade, para onde cada caixa está voltada e onde as caixas rotacionadas quebram as juntas entre camadas. Em uma linha de SKU único rodando um tamanho de caixa por semanas, o padrão é fixo e simples, e nenhuma das arquiteturas ganha com sua flexibilidade nesse ponto. A comparação se abre quando a linha roda dois, três ou quatro SKUs de dimensões diferentes em turnos alternados ou mesmo paletes alternados.
Um braço armazena cada padrão como receita: dimensões da caixa, posições da grade, ângulos de rotação por célula, número de camadas e a próxima receita a chamar quando a contagem de paletes atinge o alvo. Uma troca de receita é uma seleção no pendente de ensino ou na IHM da linha, tipicamente em minutos de dígito único uma vez que a garra convém à nova face da caixa. As posições fixas dos trilhos de um gantry também podem guardar vários padrões no controlador, mas os pontos físicos de pega e deposição não se movem; padrões que exigem uma posição de caixa deslocada ou um segundo centro de palete podem requerer ajuste mecânico no quadro ou na guia de alimentação. Tiragens curtas frequentes, mudanças sazonais de embalagem ou pedidos de palete mistos ficam mais próximos do terreno do braço; um único produto em horário fixo combina com a geometria fixa do gantry.
Proteção e envelope de segurança
O custo e o layout da proteção seguem o volume de movimento da máquina. O volume de trabalho de um gantry é o espaço sob o quadro fixo; o acesso é controlado com cerco perimetral, aberturas gradeadas no lado da troca de palete e portas de serviço com intertravamento. O volume de trabalho de um braço é seu arco de varredura completo, então o cerco acompanha esse arco ao redor do pedestal, e qualquer ponto de acesso aberto precisa de cortinas de luz ou scanners de segurança que interrompam o movimento quando uma pessoa entra. O envelope do braço também se estende sobre o espaço do chão onde operadores poderiam circular, empurrando os corrimãos mais para dentro do corredor.
Dimensionar a distância de proteção é um exercício de normas, não um chute: velocidades de aproximação, tempos de resposta dos sensores e desempenho de parada se combinam em distâncias mínimas em milímetros, e a célula deve ser verificada contra o arcabouço de segurança de máquinas aplicável durante o projeto. Os detalhes de conformidade e distância de proteção são cobertos separadamente no guia de segurança e conformidade CE de paletizadores, incluindo cercos, cortinas de luz, intertravamentos e limites de força para células colaborativas. Para a decisão entre gantry e braço, anote desde já que uma célula de braço geralmente carrega uma área protegida maior que uma célula gantry de produção comparável, e que essa área precisa ser reservada no layout antes do pedido da máquina.
Instalação, altura de pé-direito e utilidades
A instalação começa com a preparação do chão. O pedestal do braço é parafusado em uma base reforçada que absorve a força de reação de uma carga de 120–180 kg no alcance; as colunas do gantry são ancoradas em um quadro que distribui a carga pelo vão do trilho, e o chão precisa suportar essa carga distribuída sem recalcar. A altura de pé-direito importa para ambos, mas de modos diferentes. A viga superior e o eixo Z de um gantry ficam acima da pilha de trabalho, então a menor obstrução precisa passar pelo carro do trilho mais a altura de retraimento da garra; uma máquina convencional de nível alto precisa ainda mais de espaço livre, cerca de 4.5 m ou mais para seu mezanino. O perfil de um braço é mais baixo no pedestal, mas sua elevação vertical passa sobre a pilha, então a folga superior é verificada contra o topo do palete acabado, e não contra uma viga fixa.
As utilidades de qualquer célula incluem uma alimentação de ar comprimido a 5–6 bar dimensionada para geração de vácuo e atuadores de aperto, uma alimentação elétrica casada aos acionadores do braço ou dos trilhos e ao armário de controle, e um enlace com o PLC da linha para presença de caixa, contagem de paletes e sinais de falha. Instalação, frete e teste de aceitação no local (SAT) somam cerca de 12–22% sobre o preço da máquina isolada, conforme distância, acesso de içamento e integração de transportador. Reserve tempo de SAT no cronograma: corridas secas com caixas vazias, depois produto real na taxa de produção, antes da assinatura.
Quando o gantry vence
O gantry é a escolha certa quando a linha combina com sua geometria fixa:
- Longas tiragens estáveis de um ou dois SKUs, com dimensões de caixa estáveis e um padrão de camada fixo.
- Um layout retangular onde transportador e posições de palete se alinham ao longo de um vão de trilho reto de 3–4 m.
- O tempo curto de estabilização importa: vigas pesadas, ferramentas a vácuo largas ou camadas empilhadas onde o balanço residual perturbaria a carga.
- O envelope de proteção deve ser um volume fixo simples que operadores e manutenção leiam à primeira vista.
- O espaço superior está disponível e o espaço no chão é apertado, de modo que elevar o movimento sobre um quadro libera o piso sob os trilhos.
- As expectativas de manutenção pesam sobre trilhos, rolamentos e correias de transmissão, em vez de caixas de junta e chicotes de cabo do braço.
É a compra errada quando o mix de produtos vai mudar com frequência, quando as posições de palete ficam ao redor de uma curva que a viga não alcança, ou quando a linha pode se mudar para um novo layout em alguns anos e o quadro teria que ser reconstruído para acompanhar.
Quando o braço articulado vence
O braço ganha seu espaço quando a geometria e o mix são as variáveis em movimento:
- Vários SKUs em uma linha, com receitas selecionadas na troca em vez de ajustes mecânicos.
- Duas ou três estações de palete dispostas ao redor do pedestal, com o braço atendendo a todas em uma única varredura.
- Cargas irregulares — sacos, fardos, caixas de orientação mista — que precisam de rotação de pulso e alinhamento antes da deposição.
- Flexibilidade futura: a célula pode atender um novo transportador, uma segunda família de produtos ou uma linha relocada, e o pedestal mais o controlador acompanham com reprogramação, não com nova estrutura de aço.
- Altura de pé-direito inferior à que uma viga superior de gantry permite, ainda alcançando a pilha acabada.
É a compra errada quando a linha é uma tiragem fixa de SKU único onde a rigidez do quadro e a proteção mais simples fariam o trabalho com menor custo de proteção, ou quando a carga necessária fica fora da classe de 120 kg ou 180 kg no alcance planejado.
Onde cobots e máquinas de camada convencionais se encaixam
O paletizador de robô colaborativo usa um braço cobot na faixa de carga útil de 10–25 kg, mais comumente 16–20 kg, com teto de produção em torno de 8–12 caixas/min e cerca de 6–8 ciclos/min. Por trabalhar sob limites de potência e força definidos para operação colaborativa, ele pode rodar sem cerco perimetral completo quando a aplicação é avaliada contra a norma de segurança colaborativa aplicável. Ele atende células de caixas pequenas mistas de baixa taxa; não é um substituto para um braço de 120 kg ou 180 kg em sacos pesados ou linhas de caixas de alta taxa, e não deve ser comparado na mesma faixa de caixas/min que um gantry rodando 10–25 caixas/min.
As máquinas de camada convencionais — o paletizador de camada de nível alto e o paletizador de caixas de nível baixo — formam o produto em camadas sobre uma placa de camada, em vez de retirar caixas individuais com uma garra. Rodam cerca de 1–3 camadas/min, atendem tiragens estáveis de SKU único com alta produção, e a versão de nível alto precisa de pé-direito em torno de 4.5 m mais um mezanino. Onde um gantry e um braço agarram e depositam uma pega de cada vez, uma máquina de camada coleta uma camada inteira, alinha-a e deposita-a como uma única prancha. Em taxas orientadas a camada e um SKU, a máquina convencional pode ser a opção de menor complexidade mecânica; para mix de SKUs ou partidas de baixa taxa, ela fica fora da comparação gantry vs braço.
Três cenários de comprador
Cenário 1: linha de caixas de SKU único, 180 caixas/hora
Uma fábrica de alimentos roda um tamanho de caixa, 400 × 300 × 250 mm, em dois turnos, cerca de 180 caixas/hora, com um padrão de palete inalterado por toda a vida do produto. Transportador e duas posições de palete ficam em uma fileira reta; o curso medido da pega ao centro do palete é inferior a 3 m, a folga superior é ampla, e nenhum segundo SKU está planejado para pelo menos três anos. O trilho fixo do gantry, o curto tempo de estabilização e o envelope de proteção simples combinam com a linha; a flexibilidade da biblioteca de padrões do braço fica sem uso. Uma máquina de camada convencional vale comparação apenas se a taxa de tiragem subir para o território de camada por minuto; em 180 caixas/hora, a célula gantry é o encaixe mais apertado.
Cenário 2: três SKUs de saco, receitas de palete alternadas
Uma linha de embalagem de químicos enche três tamanhos de saco de ráfia em lotes alternados, formando um palete por receita antes de trocar. Os pesos dos sacos ficam em 25–40 kg, as posições de palete estão em dois lados do transportador de alimentação, e a troca acontece várias vezes por turno. O braço armazena três padrões de saco, rotaciona cada saco para alinhar a camada e atende ambas as posições de formação a partir de um pedestal; um arranjo dual-station mantém a empilhamento enquanto um palete trocado sai. Um gantry só manipularia sacos regulares com guias fixas e perderia tempo em cada troca de receita. O braço de classe 120 kg cobre esses pesos de saco com folga para o ferramental de aperto; verifique o peso combinado de saco mais ferramental contra a classificação de carga útil no alcance planejado.
Cenário 3: cargas FIBC pesadas, pé-direito limitado
Uma operação de material a granel enche big bags FIBC de até 150 kg incluindo a ferramenta de quadro, em um armazém com vigas superiores baixas e teto restrito. A carga exige a classe de braço pesado 180 kg, engatando as alças do saco com uma ferramenta de quadro e depositando sacos em um ou dois paletes dentro de um alcance de 2.4–3.2 m. A viga superior de um gantry colidiria com a obstrução baixa, e a altura do trilho para o curso Z não está disponível. O perfil mais baixo do pedestal do braço e sua elevação vertical cabem no espaço; a proteção acompanha a varredura do braço, e a redução de carga útil no alcance é verificada contra o saco mais pesado mais o ferramental antes da confirmação do pedido.
Checklist de decisão antes de especificar
- Registre as dimensões da caixa ou do saco, o peso por pega e o peso combinado de produto mais ferramental da garra.
- Meça as distâncias da pega ao centro do palete em milímetros e confirme que ficam dentro do alcance ou do curso do trilho com margem.
- Liste todos os SKUs que rodarão na célula nos próximos três anos, com a frequência esperada de troca.
- Fixe a produção alvo em caixas/min ou retiradas/hora, e retrocalcule o tempo de ciclo e a paralisação permitida para troca de palete.
- Meça a folga superior, a capacidade de carga do chão e as rotas de acesso para instalação.
- Confirme o ar comprimido a 5–6 bar e a demanda em Nl/min da garra a vácuo contra a capacidade do local.
- Desenhe o envelope de proteção para ambas as arquiteturas e reserve essa área no chão antes da aprovação do layout.
- Peça ao fornecedor para demonstrar tempos de ciclo e estabilização em um FAT com seu produto, não apenas com caixas de demonstração.
Manutenção e troca após a instalação
Depois que a célula entra em operação, as duas arquiteturas envelhecem de modos diferentes. Um gantry concentra o desgaste em rolamentos de trilho, acionadores de carro, acionadores de correia ou fuso e na guia do eixo Z; um braço concentra o desgaste em caixas de junta, chicotes de cabo, rolamentos de pulso e ferramental da garra. Caixas caídas, camadas desalinhadas, falhas de vácuo e disparos da garra são as famílias de falhas em qualquer uma das máquinas, e a resposta certa depende de a causa estar no produto, no ferramental ou no controlador. O guia de solução de problemas e troca de paletizador robotizado percorre casos de falha → causa → correção, um procedimento de troca com minutos-alvo e uma programação de manutenção preventiva que serve a células de braço e pode ser adaptada a trilhos e atuadores de gantry.
No lado do braço, entender como a máquina sequencia cada pega — eixos, tratamento da carga útil, limites de alcance, matemática do padrão e consumo de ar — ajuda na leitura de relatórios de ciclo e logs de falha. A sequência técnica está coberta no mergulho complementar sobre como funciona um paletizador robotizado, incluindo a divisão temporal de um ciclo pega-e-deposição e os números por trás dos cálculos de retiradas por hora.
Conclusão: combine a arquitetura à geometria e ao mix
A decisão entre paletizador gantry e robotizado não se reduz a uma máquina ser mais rápida ou mais barata. O gantry vence quando o layout é um retângulo fixo reto, o mix de produtos permanece estável, o balanço residual baixo importa e o envelope de proteção deve ser um volume fixo simples; seu curso de 3–4 m e quadro rígido atendem a essa geometria. Um braço articulado vence quando as posições de palete envolvem o pedestal, os SKUs mudam por receita, as cargas precisam de rotação de pulso e a linha pode se reconfigurar depois; sua classe de carga útil de 120 kg ou 180 kg e alcance de 2.4–3.2 m cobrem a maioria das células de caixa, saco e big bag. Compare as duas por área, alcance, carga útil, caixas/min, tempo de ciclo, área de proteção e frequência de troca, e depois coloque a arquitetura escolhida contra seus números medidos de produto e layout antes de pedir. A gama completa de máquinas, classes de carga útil e opções de garra está listada no índice de produtos de paletizadores.
