Como configurar uma linha de embalagem de caixas de final de linha: dimensionando a montadora, o transportador e a fechadora a partir de um projeto real no Brasil
A maioria das perguntas que recebemos antes de um orçamento não é “qual marca”. É “quanta automação eu realmente preciso”. Um comprador que automatiza demais paga por cabeçotes de carregamento e controles que ficam parados; um que automatiza de menos mantém os gargalos manuais que motivaram a compra. Este artigo usa as duas linhas que acabamos de construir e testar para um cliente do Brasil para mostrar como essas decisões são tomadas, estação por estação, e onde ficam os limites de corte. O artigo complementar de entrega cobre a fabricação e a aprovação do cliente; aqui, o foco é a seleção, o dimensionamento e a aceitação.
A primeira pergunta: uma linha, ou máquinas isoladas
Vale a pena especificar uma linha quando o produto atualmente se desloca entre máquinas à mão e o manuseio manual é o que atrasa o ambiente. O gatilho descrito pelo cliente do Brasil é familiar: a equipe carregava caixas à mão entre etapas de selagem separadas, e o ambiente precisava de mais pessoas do que o trabalho justificava. Quando duas ou mais etapas de embalagem são ligadas manualmente e a mão de obra entre elas chega a várias pessoas, unir essas etapas por um transportador e alturas de entrada compatíveis costuma se pagar dentro de um período definido. Se as etapas forem genuinamente separadas, rodarem em turnos diferentes ou ficarem em áreas distintas, máquinas isoladas mantêm o layout flexível e evitam o superdimensionamento.
O cliente escolheu duas linhas, e não uma, para duas áreas de embalagem separadas, o que já é uma decisão de configuração. Uma única linha compartilhada significaria levar o produto pelo piso e pararia as duas áreas ao mesmo tempo durante uma falha ou troca de tamanho. Duas linhas compatíveis mantêm cada área independente e permitem que uma opere enquanto a outra é ajustada. O custo é a duplicação do equipamento; o benefício é o tempo de operação e a distância de manuseio mais curta, ambos mensuráveis pelo comprador em relação ao layout do ambiente.
Três escolhas de automação que definem a linha
Escolha 1: montagem automática versus semiautomática
Uma montadora semiautomática ainda precisa de uma pessoa para alimentar cada chapa; ela forma e sela o fundo depois que a chapa é apresentada. Uma montadora automática de caixas retira chapas de sua própria revista e opera sem um operador alimentando-a. O limite de corte é o volume de caixas e o custo da pessoa que, caso contrário, ficaria na máquina. Abaixo de algumas centenas de caixas por turno, o operador alimentando uma unidade semiautomática raramente representa um custo integral por si só. Quando a montagem se torna uma tarefa contínua e a mesma pessoa é necessária em outro ponto, a revista automática elimina o posto e alimenta a linha em ritmo constante. As linhas do Brasil rodam um turno contínuo em duas áreas, de modo que a montagem automática foi a escolha consistente.
Escolha 2: carregamento manual versus automático
É aqui que o comprador parou antes da automação total, e o raciocínio é sólido. Uma embaladora automática que coloca o produto na caixa precisa de um produto definido, uma operação estável de um único SKU e um cabeçote de carregamento compatível com aquele padrão de embalagem. Ela se paga quando o mesmo produto roda por longos períodos e o volume é alto. O cliente do Brasil trabalha com uma mistura de produtos e quantidades de embalagem e quer que uma pessoa confira o conteúdo antes de fechar a caixa. A linha mantém, por isso, uma estação de carregamento manual, mas é construída com o transportador e a fechadora já dimensionados para receber um cabeçote automático depois, de modo que a escolha seja reversível sem trocar a linha inteira.
Escolha 3: selagem automática versus semiautomática
Uma fechadora de caixas semiautomática precisa de um operador para dobrar as abas superiores à mão e empurrar a caixa até o cabeçote de fita. Uma unidade automática dobra as abas e sela a caixa à medida que ela passa, sem ação do operador. Como a caixa já chega em um transportador vindo da estação de carregamento, adicionar uma seção de dobragem automática mantém a linha contínua e elimina o segundo posto manual. Emparelhar uma montadora automática com uma fechadora semiautomática deixaria a etapa mais lenta manual no final, de modo que as duas estações foram compatibilizadas no mesmo nível de automação.
Um framework de decisão com limites numéricos
As três escolhas acima podem ser reduzidas a uma sequência que segue a ordem de uma decisão de compra real. Os limites abaixo são valores de planejamento, e não constantes universais, mas servem de ponto de partida para testar contra os seus próprios números.
- Conte as caixas por turno. Se o valor for abaixo de algumas centenas, orce primeiro uma montadora semiautomática; se a montagem for uma tarefa contínua ao longo do turno, especifique a revista automática.
- Conte os produtos e a duração de um único lote. Um SKU dominante rodando turnos longos aponta para um cabeçote de carregamento automático; uma mistura de produtos com verificação de quantidade aponta para uma estação manual preparada para atualização posterior.
- Compatibilize a fechadora com a montadora. Se a montadora for automática, a fechadora deve dobrar e selar automaticamente, para que o final da linha não reintroduza um posto manual.
- Trabalhe a meta do turno de trás para frente até um ritmo por minuto, depois dimensione a linha para cerca de 70 a 80 por cento desse ritmo, para manter um amortecedor, em vez de operar no máximo teórico.
- Confirme o suprimento do local por escrito antes da fabricação: tensão, fase e frequência, verificados contra a plaqueta que a máquina levará.
- Conte as trocas de formato por turno. Mais do que algumas poucas trocas de formato argumenta a favor de agrupar formatos ou dividir o trabalho em duas linhas.
Medindo a caixa corretamente
Um número surpreendente de orçamentos começa com as dimensões erradas da caixa. Uma caixa de papelão ondulado é medida por suas dimensões internas, na ordem comprimento, largura, altura, porque a abertura interna é o que tem de receber o produto. As dimensões externas variam com a espessura do papelão e são usadas para padrões de pallet e transporte, não para ajustar a máquina. O comprimento é a dimensão maior da abertura, a largura, a menor, e a altura vai da borda superior à inferior. Quando uma linha roda vários formatos, cada formato deve ser listado pela mesma convenção de dimensões internas e com a gramatura do papelão ao lado, para que o envelope da máquina possa ser verificado contra o conjunto completo, e não uma amostra.
As tolerâncias também importam. Um lote de caixas reais variará ligeiramente em torno da dimensão nominal, e os trilhos guia e os braços de dobragem têm de aceitar essa variação sem emperrar. Dimensionar a máquina para o valor nominal exato, sem folga, não deixa espaço para a variação normal do papelão; a especificação prática adiciona uma pequena folga e a confirma contra uma amostra de caixas, e não uma única.
Lado a lado: os níveis de configuração
| Dimensão | Configuração semiautomática | As linhas do Brasil | Embaladora totalmente automática |
|---|---|---|---|
| Montagem | Operador alimenta cada chapa | Automática a partir da revista | Automática a partir da revista |
| Carregamento | Manual | Manual, atualizável depois | Cabeçote automático ou robô |
| Aba superior e selagem | Dobrada à mão; máquina aplica fita | Dobragem e fita automáticas | Dobragem e fita automáticas |
| Operadores por linha | Dois a três | Um | Um ou nenhum na linha |
| Melhor adequação | Volume menor, trabalho variado | Produto misto, turno estável | SKU único, lotes longos de alto volume |
| Principal limitação | Postos manuais permanecem | Um formato de cada vez | Custo mais alto, menos flexível entre produtos |
Dimensionando a montadora conforme a caixa e o turno
A montadora é dimensionada primeiro pela faixa de dimensões de caixa que precisa aceitar e, em segundo lugar, pelas caixas por turno. A máquina tem um mínimo e um máximo para comprimento, largura e altura da chapa, e o conjunto completo de formatos do cliente precisa cair dentro desse envelope antes de qualquer outra consideração. Um erro comum é dimensionar apenas para a caixa maior e depois descobrir que a caixa menor não forma alinhada. A segunda entrada é a própria chapa: a gramatura do papelão e o perfil de onga alteram a força de que o cabeçote de formação precisa, e é por isso que testamos nas chapas reais, e não em um substituto.
Para a meta do turno, a montadora só precisa ser tão rápida quanto a estação de carregamento manual que a segue, mais uma margem para manter o amortecedor. Especificar uma montadora mais rápida não aumenta a saída da linha, porque o operador de carregamento limita o ritmo. A especificação sensata é uma montadora que atinja com folga a meta do turno e possa reabastecer a fila do transportador após uma pausa, e não o maior valor de ciclo do catálogo.
A confiabilidade na retirada é protegida por uma verificação de chapa dupla: quando duas chapas grudam e são levantadas juntas, a máquina detecta a espessura extra e rejeita o par, em vez de forçar duas caixas no cabeçote de formação. É um recurso pequeno, mas é a proteção usual contra o emperramento que para uma linha quando o papelão está ligeiramente úmido ou as bordas grudaram durante o armazenamento, e ele foi incluído em ambas as unidades.
Dimensionando o transportador como amortecedor
O transportador tem duas funções: mover caixas abertas em altura compatível e manter uma fila. O número de caixas que ele comporta é o amortecedor que desacopla a montadora do operador de carregamento. Um transportador curto repassa cada pausa diretamente à montadora; um mais longo mantém uma fila pronta e absorve interrupções curtas. A largura dos trilhos guia é definida para a caixa, para que as caixas não se desalinhem, e a velocidade de tração é compatibilizada com o ciclo das estações, para que as caixas avancem sem se amontoar. Em uma linha de formatos mistos, os trilhos fazem parte da troca de formato, de modo que o layout deve deixar acesso livre para ajustá-los.
A escolha do tracionador segue a carga. Uma seção de roletes motorizados usa um tracionador com redutor dimensionado para o peso de uma caixa enchida, e a lógica de controle avança as caixas no ritmo das estações, em vez de operar continuamente em velocidade fixa. Sensores na entrada e na saída informam ao tracionador quando há uma caixa presente, para que o transportador pare e arranque com a fila, em vez de empurrar caixas para uma estação que não está pronta. É isso que permite que o mesmo transportador atue tanto como transporte quanto como amortecedor controlado, sem um sistema de acumulação separado.
Dois ajustes concentram a maior parte do trabalho de comissionamento nesta seção. O primeiro é a posição do sensor fotoelétrico de entrada: ele precisa detectar a caixa cedo o suficiente para que o tracionador avance antes que ela chegue à próxima seção, mas não tão cedo que uma caixa lenta seja contada duas vezes. O segundo é a velocidade da correia ou dos roletes em relação à seção de dobragem: se o transportador andar mais rápido do que o cabeçote de fita consegue receber, as caixas fecham o espaço e se pressionam; se andar mais lento, o amortecedor nunca enche e a montadora espera na saída vazia. A verificação prática é passar uma fila de caixas e observar o espaço entre elas, depois ajustar o tracionador até que o espaçamento se mantenha constante na transferência, em vez de diminuir ou abrir.
Escolhendo a fita e o tipo de fechadora
A fita de selagem de caixas faz parte da especificação porque altera o ajuste do cabeçote de fita. A maioria das caixas de transporte usa fita filme BOPP revestida com adesivo acrílico ou hot-melt. O adesivo acrílico tolera uma faixa de temperatura mais ampla e é a escolha comum para armazenamento em condições variáveis; o hot-melt forma uma aderência inicial mais rápida e serve a linhas de alta velocidade. A largura da fita é definida pelo peso da caixa, com fita mais larga para caixas mais pesadas, e o miolo interno do rolo de fita precisa ser compatível com o suporte da máquina. O freio de tensão no cabeçote é então ajustado para a fita específica, e é por isso que trocar a gramatura da fita costuma exigir rever o ajuste.
As fechadoras também se distinguem pela forma como tratam tamanhos mistos de caixa. Uma fechadora uniforme é regulada para um formato e o roda até o operador trocar o ajuste. Uma fechadora de ajuste automático aleatório detecta cada caixa e redefine suas correias e a altura de dobragem em movimento, o que serve a um fluxo de tamanhos diferentes chegando juntos, mas custa mais e adiciona partes móveis. As linhas do Brasil rodam um formato definido de cada vez, com troca planejada, de modo que fechadoras uniformes foram a escolha proporcionada; uma fechadora aleatória seria a resposta se a linha tivesse de selar tamanhos mistos em um único fluxo, e não em lotes.
Dimensionando a fechadora e lendo os dados elétricos
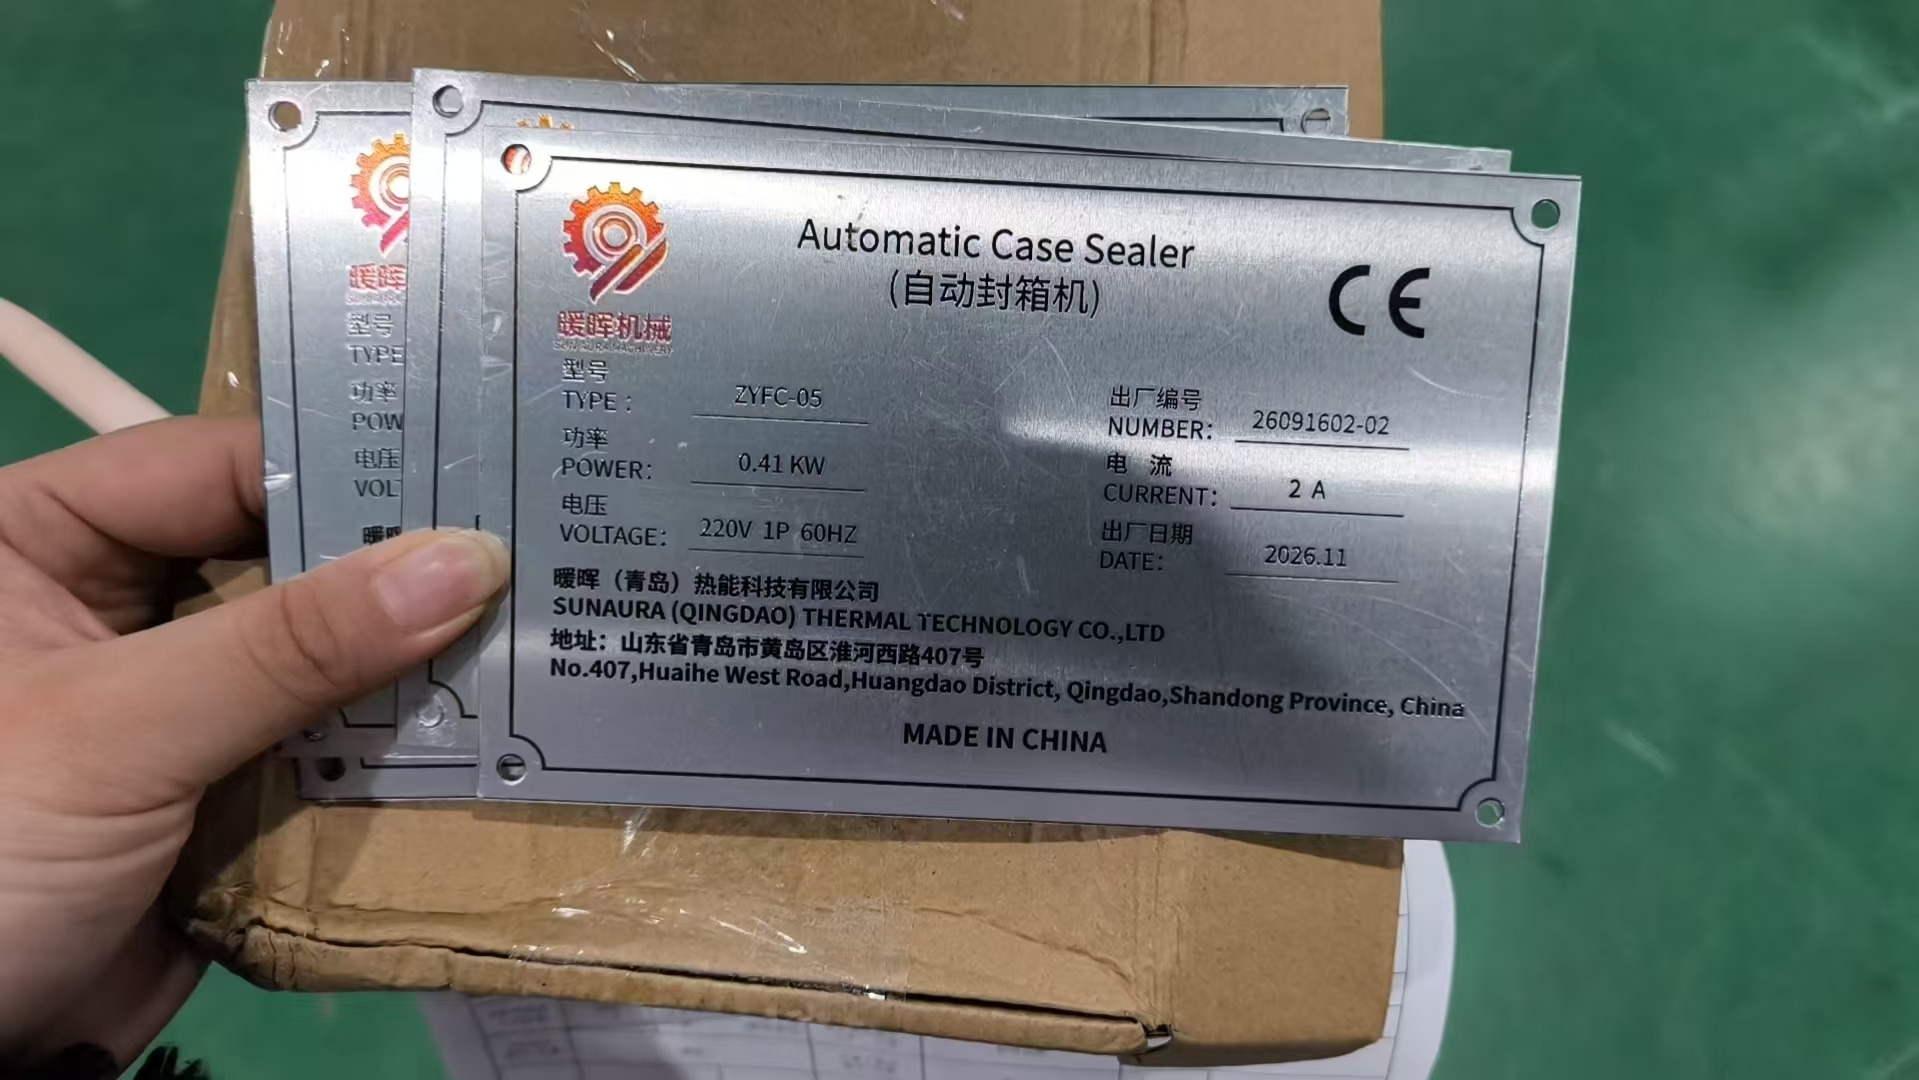
A fechadora precisa aceitar o mesmo envelope de caixa da montadora, com os braços de dobragem e o cabeçote de fita ajustados para altura e largura da caixa. O modelo usado aqui é o ZYFC-05, e sua plaqueta registra os dados elétricos, e não uma especificação de marketing. O vídeo abaixo mostra a sequência em operação da qual a máquina da plaqueta faz parte.
Tensão, fase e frequência: o detalhe que bloqueia a instalação
O motivo mais comum pelo qual uma máquina não pode ser comissionada na chegada é a incompatibilidade entre o suprimento da plaqueta e o do local. As linhas do Brasil são construídas para 220 V monofásico 60 Hz, confirmados contra o local do cliente antes da fabricação. A frequência importa tanto quanto a tensão: um motor enrolado para 50 Hz operando em 60 Hz comporta-se de forma diferente, e o contrário é pior. A decisão entre monofásico e trifásico depende do tamanho do motor e do suprimento do local; estações menores como esta fechadora operam em monofásico, enquanto tracionadores maiores geralmente precisam de trifásico. Fixamos esses dados por escrito no início do pedido, porque rebobinar ou converter um motor após a entrega é lento e evitável.
Usando a confirmação do cliente como padrão de aceitação
O teste de aceitação de fábrica é onde a especificação no papel encontra a máquina em operação. O cliente do Brasil não pôde estar presente pessoalmente, de modo que os vídeos de teste e a confirmação por escrito cumpriram a mesma função. Os pontos abaixo são o que um comprador deve pedir para ver, comparecendo pessoalmente ou revisando vídeo.
- A montadora rodando uma pilha cheia das chapas reais sem alimentar duas juntas, com caixas alinhadas e fita de fundo centralizada.
- Caixas seguindo retas pelo transportador, com os trilhos guia ajustados à largura real.
- Um lote pela fechadora, e não uma única caixa, com cada aba superior recolhida e a fita aderida e centralizada.
- Os intertravamentos e os botões de emergência demonstrados, e o consumo medido compatível com a plaqueta.
- Uma troca de formato registrada entre formatos, caso a linha rode mais de um tamanho de caixa, cronometrada em vez de estimada.
Troca de formato e a penalidade de múltiplos SKU
Cada formato de caixa na linha significa uma troca de formato: a revista e o cabeçote de formação da montadora, os trilhos guia do transportador, e os braços de dobragem e a largura de fita da fechadora são todos reajustados. A decisão não é se as trocas são possíveis, mas quantas acontecem por turno e quanto cada uma leva. Uma linha que troca de formato uma ou duas vezes ao dia absorve o reajuste sem problemas; uma que troca cinco ou seis vezes ao dia gasta uma parcela relevante do turno sendo ajustada, em vez de lacrar caixas. Compradores nessa posição devem agrupar formatos para reduzir o número de trocas ou considerar uma segunda linha, o que é parte do motivo pelo qual o pedido do Brasil dividiu o trabalho em duas máquinas.
Custo total e a lógica de retorno
O retorno é calculado principalmente contra a mão de obra que a linha elimina. O processo manual precisa de várias pessoas na montagem, carregamento e selagem; a linha configurada precisa de um operador no ponto de carregamento. Pegue o custo trabalhado dos postos eliminados ao longo de um ano, compare com o preço da máquina, instalação, fita e energia, e o retorno simples é o custo da máquina dividido pela economia anual. Mais dois itens pertencem ao cálculo, embora sejam mais difíceis de orçar: o custo das caixas rejeitadas ou retrabalhadas sob o processo manual inconsistente, e o custo das paradas da linha quando uma etapa manual fica para trás. Compradores que contam apenas o preço da máquina e ignoram os itens de mão de obra e retrabalho tendem a subdimensionar e reabrir o mesmo problema um ano depois.
Balanceamento da linha e onde fica o gargalo
Uma linha conectada só se move na velocidade de sua estação mais lenta, de modo que o primeiro passo do balanceamento é identificar qual estação é essa. Nestas linhas, o ponto de carregamento manual é deliberadamente o gargalo, com a montadora e a fechadora capazes de rodar mais rápido. As estações à frente do gargalo o alimentam, e as estações atrás dele recebem dele; o amortecedor do transportador mantém o gargalo abastecido e evita que ele espere. Se um cabeçote de carregamento automático for adicionado depois, o gargalo se desloca, e o ciclo da montadora ou da fechadora passa a ser o novo limite, e é por isso que ambas foram dimensionadas com folga desde o início.
A aritmética é direta. Converta o ciclo de cada estação em unidades por minuto, pegue o menor valor como a taxa da linha e depois compare com a meta do turno. Uma linha está balanceada quando nenhuma estação está superdimensionada de forma acentuada em relação ao gargalo, e o amortecedor entre estações é grande o suficiente para absorver as pausas curtas. Superdimensionar cada estação para o mesmo valor de pico aumenta o preço sem aumentar a saída, porque o gargalo ainda define o ritmo real.
Comparando orçamentos e avaliando o fornecedor
Dois orçamentos para o que parece ser a mesma linha raramente são construídos com a mesma especificação. A comparação deve ser feita estação por estação, e não pelo total. Confirme o envelope de caixa que cada máquina aceita, o padrão de proteção e intertravamento, se o painel de controle e o HMI estão incluídos, a tensão e a frequência para as quais o motor é enrolado, e a documentação embarcada. Um orçamento mais baixo que omite a proteção com intertravamento, o teste nas chapas reais ou a declaração CE não é a mesma máquina por um preço menor; ele transfere custo e risco ao comprador no comissionamento.
A avaliação do fornecedor corre junto com o preço. Peça o teste de fábrica nas chapas reais, a lista de peças vinculada ao número de série e a rota de resposta para suporte após a entrega. A confirmação por escrito no pedido do Brasil, em que o cliente revisou o vídeo em operação antes do encaixotamento, é o tipo de evidência de aceitação que separa um fornecedor disposto a ser medido de um que pede confiança pela plaqueta. Sobressalentes e condições de pós-venda devem ser acordados antes do pedido, e não negociados após uma falha, porque o prazo de entrega de uma única peça pode parar uma linha completa.
Quando não comprar esta configuração
Uma lista neutra dos casos em que esta linha é a resposta errada faz parte da seleção. Não a especifique se o volume for tão baixo que uma pessoa alimentando uma máquina semiautomática não representa um custo integral; a montadora automática não se pagará. Não especifique uma estação de carregamento manual se um único SKU rodar em alto volume o turno inteiro, porque um cabeçote de carregamento automático é a etapa que realmente elimina a mão de obra. Não especifique uma linha única se os formatos mudam muitas vezes ao longo do dia, pois o tempo de troca dominará. E não feche o compromisso até que a tensão e a frequência do local estejam confirmadas, porque uma incompatibilidade de suprimento para o projeto no comissionamento. Enunciar esses limites é o que distingue a linha dimensionada corretamente da linha maior.
Perguntas que os compradores fazem antes de fechar
Posso começar com a estação de carregamento manual e automatizar depois? Sim, se a linha for construída para isso desde o início. O transportador e a fechadora precisam ser dimensionados para o cabeçote futuro, e o painel de controle precisa de capacidade reserva para adicioná-lo; retrofitar uma linha que não foi projetada para a atualização custa mais do que especificá-la desde o início. As linhas do Brasil foram construídas dessa forma de propósito.
Preciso de suprimento trifásico? Depende do tamanho do motor. Estações pequenas como o ZYFC-05 operam em monofásico; tracionadores maiores e cabeçotes de carregamento automático geralmente exigem trifásico. O suprimento é confirmado contra a plaqueta antes de o motor ser enrolado, de modo que o eletricista do local deve participar da discussão inicial, e não ser chamado na entrega.
Como sei que a máquina funcionará com minhas caixas? O teste de fábrica usa as chapas reais e roda um lote, não uma única caixa. Alimentação dupla na montadora, desalinho no transportador e qualidade da fita na fechadora são todos verificados naquele material, e o vídeo de teste é a evidência. Uma máquina testada apenas em uma amostra genérica não pode ser presumida como capaz de rodar o seu papelão.
Devo comprar uma linha mais rápida ou duas linhas padrão? A resposta segue o plano de piso e a contagem de trocas. Duas linhas protegem contra uma única falha parando toda a operação e encurtam a distância de manuseio, enquanto uma linha mais rápida serve a uma única área com um SKU dominante. As duas áreas e os formatos mistos do cliente do Brasil fizeram da divisão a escolha de menor risco.
As informações que precisamos antes de orçar
- Dimensões da caixa em todos os formatos, com gramatura do papelão e perfil de onga.
- Meta de caixas lacradas por turno e o número de minutos de trabalho, e não um valor de pico.
- Quantos formatos e com que frequência a linha troca entre eles.
- Tensão, fase e frequência do local, e o espaço disponível no piso com vão de acesso.
- O produto a ser embalado e se o conteúdo precisa ser conferido antes de fechar a caixa.
Com essas entradas podemos retornar um layout dimensionado, uma lista fechada de estações e os pontos de aceitação, e rodar o mesmo teste de fábrica nas suas chapas que o cliente do Brasil revisou. Envie os detalhes pela página de contato, ou compare os detalhes de entrega no artigo complementar sobre a fabricação e a aprovação.
