A SunAura acrescenta uma formadora de caixas com cola hot-melt para linhas de cartão sem fita
A SunAura alargou a sua gama de formadoras com uma formadora dedicada a cola hot-melt que fecha o fundo da caixa sem fita autocolante nem travamento mecânico de ranhura e lingueta. A máquina abre planos planos de cartão ondulado, dobra as abas inferiores, deposita cordões de adesivo sobre a sobreposição das abas e mantém a caixa sob compressão enquanto a ligação cura. Situa-se ao lado dos quadros de fita e de formação já existentes na gama de fim de linha da SunAura, e destina-se a produtores que precisam de um fundo firme em caixas carregadas, revestidas ou de exportação, sem transportar rolos de fita pela linha.
A formadora em versão cola corre a 15–25 caixas por minuto em planos padrão, processa dimensões de plano na gama aproximada de 200×150×100 mm a 600×400×400 mm conforme o quadro, e mantém a esquadria do fundo dentro de cerca de ±2 mm num plano compatível. O derretedor mantém o adesivo a 150–180 °C, com mangueiras e bicos a alimentar os cordões às abas inferiores; ar comprimido a 0,6 MPa aciona o dobrador e os circuitos de válvulas, e o quadro padrão consome na faixa de 3–6 kW incluindo a carga do aquecedor. Esta nota cobre a que serve a máquina, como funciona a estação de cola, onde se posiciona face à fita e à formação autotravante, e os dados necessários para a cotação numa linha real.
A máquina foi desenvolvida a partir de pedidos que chegaram ao balcão de aplicação ao longo de vários trimestres. Compradores que já usavam formadoras de fita reportavam três problemas repetidos: descasca da borda da fita em cargas pesadas ou expostas a vibração, aderência fraca em cartão revestido ou pré-impresso, e o detalhe operacional de encomendar, armazenar e trocar larguras de fita entre várias dimensões de caixa. Uma estação de cola remove o consumível de fita do fecho do fundo e liga ao longo da sobreposição da aba, em vez de fazer ponte sobre uma única costura. O novo quadro é a resposta a esses pedidos, construído sobre a mesma sequência de formação e dobragem já comprovada nas formadoras padrão e de serviço pesado da SunAura.
A máquina em resumo
| Parâmetro | Construção padrão | Notas |
|---|---|---|
| Saída | 15–25 caixas/min | Dependente da dimensão da caixa; planear a 70–80% do ritmo nominal ao longo de um turno |
| Gama de planos | Cerca de 200×150×100 mm a 600×400×400 mm por quadro | Cada quadro cobre uma dispersão normalmente inferior a 2:1 no comprimento do plano |
| Método de fecho | Cordões de adesivo hot-melt, permanência em compressão | Sem tira de fita; sem travamento de ranhura e lingueta |
| Esquadria | Cerca de ±2 mm num plano compatível | Caixas fora de esquadria alimentam mal a seladora superior a jusante |
| Capacidade do depósito | 50–100 planos; tremonha maior opcional | As interrupções de reposição diminuem com um depósito maior |
| Ventosas | 4–8 por cabeçote, dimensionadas à área do plano | Ventosas gastas são a causa mais comum de abertura incorreta |
| Temperatura da cola | 150–180 °C | Aquecimento prévio no início do turno; requer manutenção de bico e mangueira |
| Consumo de adesivo | Cerca de 8–20 g por caixa | Depende do padrão de cordão e da sobreposição das abas |
| Ar comprimido | 0,6 MPa, cerca de 0,3–0,4 m³/min de capacidade livre | Ar seco exigido; a humidade pega as válvulas e desgasta os cilindros |
| Energia | 3–6 kW, 380 V trifásico | O aquecedor do derretedor acrescenta carga ao motor de formação |
| Ruído | Abaixo de 75 dB(A) a 1 m | A maior parte do ruído vem da bomba ou soprador de vácuo |
| Área de chão | Cerca de 2,4×1,3 m mais 1,2 m de acesso de serviço | A folga do lado do mecânico deve permanecer livre |
| Faixa de preço, FOB | US$ 8 000–28 000 conforme configuração | Exclui frete, direitos e instalação; prazo de entrega 25–45 dias |
Construção, proteções e materiais
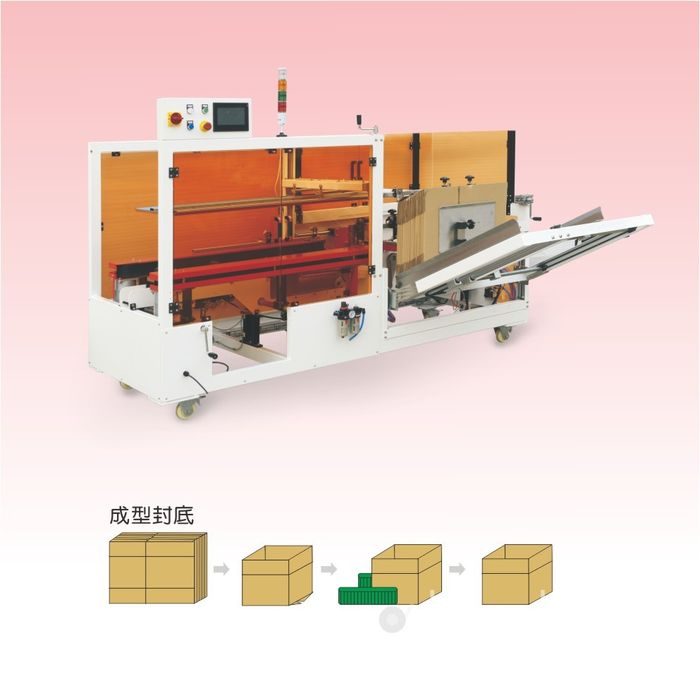
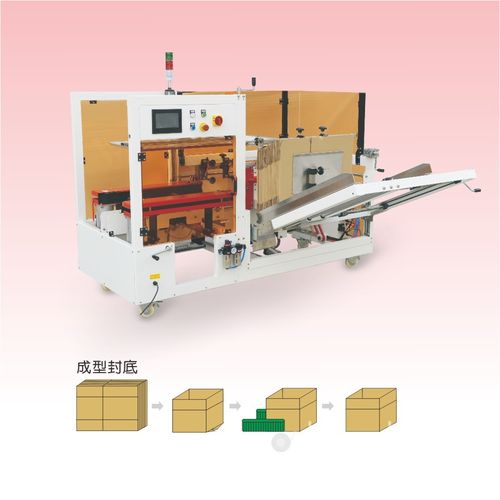
O quadro é de aço com pintura epóxi como padrão, com aço inox 304 opcional para salas húmidas ou corrosivas. As superfícies de contacto e os resguardos seguem o regime de limpeza: uma linha de produção seca usa o quadro pintado padrão, enquanto uma sala de alimentação com lavagem especifica peças de contacto em inox, elétrica selada e tampas que se retiram para limpar. Resguardos laranja com interbloqueio envolvem a zona de formação e dobragem; quando um resguardo abre, o ciclo para e o comando do aquecedor é interligado, para que o acesso não aconteça sobre um bico quente. A torre de sinalização no topo reporta de relance marcha, avaria e consumível em baixo, de um lado ao outro da linha.
O painel do operador integra o HMI, os comandos de arranque e paragem, a paragem de emergência e a memória de receitas de formato. As receitas armazenam as dimensões do plano, as posições das guias, a temporização da dobragem e as definições do cordão para cada dimensão de caixa, para que uma mudança de formato recupere uma configuração em vez de a reconstruir pelos comandos. Os componentes elétricos são escolhidos de fornecedores de marca com distribuição local; a lista de componentes aparece na proposta para que o comprador possa verificar a disponibilidade na sua região antes da encomenda. O ruído fica abaixo de 75 dB(A) a um metro, sendo a maior parte do som proveniente da bomba ou soprador de vácuo, e não do aquecedor.
O acesso de serviço está planeado no layout. O lado do mecânico leva o acionamento, o colector de válvulas e o filtro-regulador de ar; mantém-se cerca de 1,2 m de espaço livre nesse lado para que os ajustes não exijam desmontar o quadro. O tabuleiro de recolha sob a estação de cola apanha o adesivo de purga e os pingos do bico, e sai sem ferramentas para limpeza. A folga sob o quadro ajuda a varrer o pó e os fragmentos de cartão em vez de os prender contra a base.
A gestão de rejeição está integrada no ciclo, em vez de ficar ao critério do operador. Sensores confirmam que o plano foi captado, a caixa abriu ao quadrado, as abas dobraram antes do fecho e a caixa deixou a estação antes da próxima captura. Um estado de avaria para o ciclo, acende a torre e mostra um código no HMI; as caixas que falham a verificação de fecho podem ser desviadas antes do enchimento, em vez de chegarem ao palete. O registo de rejeições das primeiras semanas de produção mostra qual a estação que para com mais frequência, e esse padrão define as primeiras datas de manutenção preventiva, em vez de se depender de um plano genérico.
Como decorre o ciclo de cola
A sequência de formação corresponde ao resto da gama SunAura. Os planos carregam no depósito e sobem à posição de captura; as ventosas puxam um plano da pilha; o quadro de formação abre o plano em tubo quadrado; as abas menores dobram primeiro e as abas maiores em segundo lugar. A diferença começa depois de as abas estarem fechadas. Em vez de uma cabeça de fita a depositar uma tira sobre a costura central, um ou dois bicos alimentam adesivo aquecido nas faces internas das abas inferiores, e a caixa percorre uma curta secção de compressão que mantém as abas unidas enquanto o adesivo molha o liner e cura. A caixa fechada descarrega no transportador da linha e o próximo plano entra no quadro.
A ligação por sobreposição é o ponto mecânico do projeto. A fita segura por uma tira no exterior da costura; a cola une as faces das abas ao longo da sobreposição, de forma que a carga se espalha por uma junta mais larga. Para uma caixa carregada que passa por empilhamento e vibração de contentor, essa junta mais larga é mais difícil de abrir por descasca da borda. A ligação também é permanente: onde uma caixa tem de ser reaberta e reenchida, o fundo colado tem de ser cortado ou alavancado, razão pela qual a máquina é especificada para caixas de expedição, e não para caixas de retalho reutilizáveis.
A estação de cola: derretedor, mangueiras, bicos e padrão de cordão
O derretedor mantém o adesivo sólido a uma temperatura de trabalho de 150–180 °C, conforme a classe do adesivo e o cartão. Mangueiras aquecidas levam o fundido ao colector de bicos sobre a estação de abas, e os bicos depositam cordões num padrão definido para a dimensão da caixa: cordões retos ao longo do comprimento da aba, um cordão transversal na sobreposição, ou uma combinação em abas maiores. A largura e o espaçamento do cordão são ajustados ao plano para que a ligação cubra a sobreposição sem espalhar adesivo a mais no liner exterior. O consumo de adesivo situa-se em cerca de 8–20 g por caixa; o valor exato é pesado numa corrida de amostra no FAT, em vez de ser assumido pela brochura.
O aquecimento prévio é a diferença operacional face a uma máquina de fita. O derretedor precisa de 10–25 minutos a atingir a temperatura de trabalho no início de um turno, pelo que o operador aquece a estação antes do primeiro plano programado. Entre turnos, o derretedor fica em espera ou desliga conforme a definição; uma máquina deixada quente o dia todo carrega carga de calor em espera e encurta a vida do adesivo, enquanto uma desligada durante a noite perde o tempo de aquecimento prévio da manhã seguinte. Ao encerrar, os bicos e as linhas são purgados para que o adesivo não cure dentro das mangueiras; um bico entupido manifesta-se como um cordão fino, interrompido ou fora de padrão, antes de o fecho em si falhar.
A classe do adesivo tem de ser compatibilizada com o cartão e a sala. O liner simples liga com um hot-melt de uso geral; cartão revestido, brilhante ou poeirento precisa de uma classe formulada para essa superfície, e uma sala fria exige um adesivo que permaneça flexível a baixa temperatura em vez de curvar quebradiço. O fornecedor do adesivo deve confirmar a compatibilidade por escrito para a gramatura do cartão e a temperatura de trabalho mais baixa da fábrica. As aplicações em sala de alimentação usam declarações de contacto alimentar quando exigidas, e as superfícies de contacto e o acabamento do quadro são especificados para o regime de limpeza.
Mantenha os blocos sólidos de adesivo num armazém seco e fechado a 5–30 °C, afastados do chão de betão e do pó, porque a contaminação da superfície chega ao derretedor e forma char no aquecedor. A maioria das classes tem prazo de validade declarado de cerca de 12 meses em embalagem fechada; rotacione o stock pela data de entrega e volte a fechar as caixas abertas, para que os blocos mais antigos sejam fundidos primeiro, em vez de ficar além da validade da classe.
O posicionamento da formadora de cola face à fita e à formação autotravante
A nova máquina é uma opção numa escolha tripartida que os compradores fazem no fecho do fundo. Os planos autotravantes interligam-se por ranhuras e linguetas estampadas, sem consumível; a fita faz ponte sobre a costura central com uma tira sensível à pressão; a cola liga a sobreposição das abas com adesivo aquecido. Os três métodos servem condições de cartão, volumes e requisitos de reabertura diferentes. A comparação completa por especificação de cartão, velocidade e custo de consumível está no guia de autotravante, fita e hot-melt; a tabela abaixo resume onde se situa o quadro de cola.
| Critério | Plano autotravante | Fita autocolante | Formadora SunAura com cola hot-melt |
|---|---|---|---|
| Base do fecho | Interligação mecânica de lingueta e ranhura | Tira exterior sobre a costura central | Ligação por adesivo ao longo da sobreposição da aba |
| Consumível por caixa | Nenhum na máquina; a estampagem acrescenta custo ao plano | Rolo de fita, 48–72 mm de largura | Adesivo, cerca de 8–20 g por caixa |
| Melhor enquadramento no cartão | Parede simples leve e suficientemente rígida | Liner padrão limpo e poroso | Maioria dos cartões ondulados; classe compatível com stock revestido ou frio |
| Resistência em caixa carregada | Moderada; as linguetas podem arrancar em cartão pesado | Boa; risco de descasca da borda sob vibração | Alta ao longo da sobreposição; adequada a parede dupla e gaiolas de exportação |
| Aquecimento prévio | Nenhum | Nenhum | 10–25 minutos de aquecimento do derretedor |
| Comportamento de reabertura | Liberta sem destruir a caixa | Descasca; volta a fechar com fita nova | Ligação permanente; cortar ou alavancar para abrir |
| Foco de manutenção | Precisão da estampagem do plano | Rolo, cortador e aderência da fita | Purga do bico, estado da mangueira, classe do adesivo |
| Saída típica | 8–18 caixas/min em planos leves | 8–20 caixas/min | 15–25 caixas/min |
| Limitação principal | Não adequada a gaiolas pesadas ou rígidas | Fraco em cartão revestido, poeirento ou frio | Aquecimento prévio, stock de adesivo e cuidado com o bico |
Cenários de aplicação
Linhas de alimentação e bebidas de alto volume. Planos regulares correm dois ou três turnos a 15–25 caixas/min, e o fundo deve segurar caixas de alimento embalado ou peso de líquido no empilhamento em palete. A ligação por sobreposição suporta a carga, e uma estação de cola mantém o ritmo numa linha rápida de consumo. Onde a sala é húmida ou o cartão revestido, a classe do adesivo e o acabamento de lavagem são especificados a par da máquina; as declarações de contacto alimentar são fornecidas onde a auditoria as exige.
Eletrodomésticos pesados, materiais de construção e gaiolas de exportação. Cartão de parede dupla e caixas carregadas passam por carregamento de contentor e frete brusco, onde a descasca da borda da fita e o arrancamento da lingueta aparecem primeiro. A ligação de cola ao longo da sobreposição da aba é a opção padrão para este perfil; a configuração de quadro de serviço pesado usa ventosas maiores e braços dobradores mais fortes para abrir o cartão rígido. Caixas expedidas empilhadas a alto nível ou enviadas em contentor beneficiam de um fecho que resiste à vibração, em vez de uma tira que levanta por uma borda.
Caixas revestidas e pré-impressas. O liner revestido brilhante e as faces impressas enfraquecem a aderência da fita porque o adesivo não consegue molhar a superfície. Uma classe hot-melt compatível liga à face revestida, e o padrão do cordão fica na aba interna, onde não marca a impressão exterior. Em embalagem de marca onde o exterior visível deve permanecer limpo, a posição do bico e a secção de compressão são definidas para que o adesivo não esprema para o liner exterior.
Linhas onde o abastecimento de fita é uma restrição. Fábricas com várias dimensões de caixa transportam larguras de fita de 48 a 72 mm, reordenando rolos e trocando cabeças entre dimensões. Uma estação de cola transporta uma única classe de adesivo em vez de um stock de larguras de fita, o que simplifica o stock de consumíveis em linhas que hoje guardam vários rolos de largura. A contrapartida é um fornecedor e uma classe de adesivo que têm de estar disponíveis localmente durante a vida da máquina.
Armazenamento em cadeia fria e embalagem com temperatura controlada. Caixas com produto refrigerado ou congelado percorrem salas frias onde o adesivo padrão pode curvar quebradiço e perder aderência. A classe de cola aqui é especificada para flexibilidade a baixa temperatura, e as peças de contacto e a elétrica do quadro são compatibilizados com a humidade e o nível de lavagem da sala. Como o cartão frio também alimenta de forma menos previsível, o armazenamento dos planos e o estado das ventosas são vigiados mais de perto que numa linha seca à temperatura ambiente; o FAT deve incluir uma verificação com cartão retirado do armazém frio, e não com stock à temperatura da sala.
Onde o quadro de cola não é a escolha certa
A máquina tem limites, e eles devem ser declarados antes da cotação. A baixo volume diário — abaixo de cerca de 400 caixas por dia — o aquecimento prévio do derretedor, o stock de adesivo e a manutenção do bico não se amortizam, e a formação manual ou uma estação de fita simples continua racional. Numa linha de elevada mistura que muda de formato a cada poucos minutos, uma estação aquecida acrescenta tempo de configuração e limpeza por lote; um quadro de fita flexível com recuperação de receita dá normalmente o custo a cinco anos mais baixo. Caixas que regressam ao armazém para reenchimento não devem ser fechadas com cola, porque a ligação permanente destrói a caixa ao abrir. Planos húmidos, deformados ou mal armazenados causam falhas de alimentação por vácuo em qualquer formadora, e uma máquina de cola não compensa cartão que não assenta plano na tremonha.
Integração de linha e utilidades
A formadora de cola situa-se no início do fim de linha e deve corresponder à altura, ao passo e ao ritmo dos transportadores à sua volta. Após o enchimento, o fecho superior é feito por uma seladora de caixas separada; caixas mais pequenas podem passar por uma máquina de selar caixas de cartão. As caixas enchidas deslocam-se em transportadores até aos paletizadores, e as paletes carregadas podem ser fixadas em máquinas de arqueação. Uma linha de embalagem completa sequencia as estações a um ritmo partilhado; a formadora não deve ultrapassar o empacotador atrás de si, ou as caixas fazem fila e depois recuam.
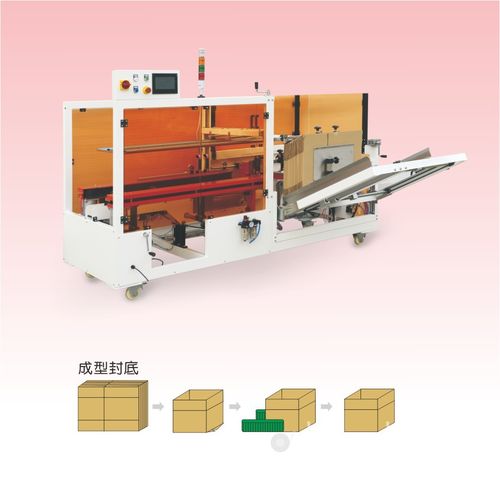
Vale a pena interligar entre estações o sinal de caixa presente, o sinal de consumível em baixo e o sinal de avaria, para que a linha pare limpamente em vez de empilhar produto numa máquina parada. No lado das utilidades, confirme a capacidade de ar comprimido livre no início do turno, quando toda a rede anelar está a consumir ar; planeie um circuito trifásico dedicado com terra para o aquecedor e o motor; e mantenha o acesso de serviço do lado do mecânico livre para o colector de válvulas e o acionamento. A verificação de local, a potência e a capacidade de ar são acordadas na checklist de utilidades antes do envio.
Instalação, comissionamento e aceitação
Uma estação padrão instala-se em dois a três dias; as variantes de cola demoram mais porque o aquecedor, as mangueiras e os bicos são testados separadamente. A sequência segue o resto da gama SunAura: verificação de local e utilidades uma a duas semanas antes do envio, instalação mecânica com nível e alinhamento ao transportador, ligação de energia e ar, ensaio a seco por todas as estações, calibração no plano próprio do comprador e ensaio de produção ao ritmo sustentado-alvo. Os critérios de aceitação são escritos em números antes da encomenda — ritmo num período definido, esquadria, padrão do cordão e aspeto do fecho, número de rejeições — e usados tanto no teste de aceitação de fábrica como no ensaio no local.
O dossiê de entrega inclui desenhos mecânicos e elétricos, a lista de peças sobressalentes, o registo de calibração e ensaio, a declaração de conformidade e um manual de operação e manutenção em inglês. A formação cobre os operadores em arranque, mudança de formato, purga dos bicos e deteção de avarias de primeiro nível, e um mecânico em ajuste e substituição de peças de desgaste, terminando com um SOP escrito. A garantia segue os termos padrão SunAura: doze meses em peças e mão de obra para defeitos de fabrico, vinte e quatro meses no quadro, com consumíveis e peças de desgaste excluídos e essa exclusão listada por escrito.
Manutenção e peças de desgaste
Na formadora de cola, os itens de desgaste listados dividem-se em peças de formação e peças do sistema de adesivo. As ventosas duram 6–12 meses em cartão poeirento e causam abertura incorreta ou queda de planos quando gastas. Os rolamentos dos braços dobradores duram 12–24 meses e mostram desgaste como caixas tortas. O bico de cola é inspecionado e limpo num intervalo de 6–12 meses; um bico entupido ou com char altera o padrão do cordão antes de o fecho falhar. As mangueiras são verificadas quanto a degradação por calor e desgaste da camada exterior, e o filtro do derretedor mantém-se livre para que adesivo não fundido ou carbonizado não chegue aos bicos.
Mantenha o primeiro kit de sobressalentes no local a partir do comissionamento: ventosas, pontas de bico, rolamentos de dobrador e kits de vedação dos circuitos de válvulas. Defina os intervalos de substituição pelo desgaste observado nos primeiros meses, em vez de aplicar um plano genérico. O plano de manutenção, as avarias de encravamento, o desgaste de ventosas e os passos de mudança de formato estão cobertos no guia de resolução de problemas e mudança de formato da formadora, e os requisitos de proteção e interbloqueio da estação aquecida estão detalhados no guia de segurança e conformidade CE.
Perguntas frequentes sobre a formadora em versão cola
A máquina também processa caixas com fita? A estação de fecho é fixada na compra: um quadro de cola é construído em volta de derretedor, mangueiras e bicos, e um quadro de fita em volta de rolo, rolo de pressão e cortador. Partilham o quadro de formação, mas não são trocados em produção. Se a linha precisa dos dois métodos de fecho em planos diferentes, discuta uma configuração de estação dupla com o balcão de aplicação, em vez de assumir que uma cabeça muda de um para outro.
Quanto tempo o derretedor fica quente entre turnos? A definição escolhe-se pelo padrão de turnos. Uma linha com dois ou três turnos pode manter o derretedor em temperatura de espera; uma linha de um turno desliga o aquecedor durante a noite e aquece no início do turno seguinte. Deixar o aquecedor ligado continuamente encurta a vida do adesivo e acrescenta energia em espera, pelo que a regra de espera deve ficar escrita no SOP de operação.
A cola liga em cartão revestido ou reciclado? A maioria dos liners revestidos liga com uma classe hot-melt compatível, mas a amostra de cartão deve ser ensaiada no FAT. Cartão reciclado com muito pó de liner ou fibras soltas pode enfraquecer qualquer ligação adesiva, e cartão húmido afeta tanto a captura por vácuo como a cura da cola. Envie um plano de amostra com o pedido para que a classe e o padrão do cordão se validem no stock real.
O que acontece se um bico entupir a meio da produção? O padrão do cordão afinou ou interrompe na aba afetada, e a caixa deve ser rejeitada antes de chegar ao enchimento. O operador purga ou desobstrui o bico conforme o SOP; uma ponta de bico carbonizada ou gasta é substituída pelo kit de sobressalentes. Entupimento persistente aponta para char do adesivo por sobreaquecimento, adesivo contaminado ou filtro do derretedor entupido, que o plano de manutenção verifica no intervalo de serviço.
Como o preço da cola compara com a fita ao longo de um ano? A alto volume num plano estável, o adesivo por caixa fica normalmente abaixo da fita por caixa em peso, mas o derretedor acrescenta energia de aquecimento e a máquina carrega um preço de compra mais alto. A comparação a cinco anos percorre máquina, frete, instalação, consumíveis, energia e ar, sobressalentes e a mão de obra que a estação remove; a vertente de custo está detalhada na análise de TCO da formadora.
O que enviar para uma cotação
- Plano mais pequeno e maior: dimensões, canelura, gramatura do cartão, parede simples ou dupla, liner revestido ou simples.
- Peso da caixa carregada e ciclo de transporte: percursos internos, empilhamento em palete, carregamento de contentor de exportação, frete brusco.
- Ritmo-alvo sustentado em caixas por minuto, com o padrão de turnos e o número de formatos por semana.
- Condição de armazenamento do cartão e ambiente de trabalho: seco, húmido, frio, poeirento ou corrosivo.
- Se as caixas têm de ser reabertas e reenchidas, o que exclui um fundo colado permanente.
- Máquinas a jusante e as suas velocidades: empacotador, seladora superior, passo e altura do transportador, paletizador.
- Alimentação elétrica: tensão, fase, frequência e capacidade de circuito disponível; capacidade de ar comprimido livre no início do turno.
- Declarações de conformidade ou requisitos de auditoria, incluindo qualquer documentação de contacto alimentar para o adesivo.
Com esses dados, a proposta casa a gama do quadro, a configuração dos bicos e a classe do adesivo à linha real, e um desenho de layout segue na primeira resposta. A gama completa de formadoras — padrão, serviço pesado, velocidade média, cola e formação tipo prego — está listada na página da gama de formadoras. Os modelos relacionados incluem a formadora padrão, a formadora de serviço pesado, a formadora de velocidade média a 15–20 caixas/min, a máquina formadora e de fecho de fundo tipo prego e a página de produto da formadora com cola hot-melt com as suas especificações padrão.
Para a compra e o dispêndio a cinco anos por trás desta máquina, a análise de custo e TCO da formadora automática percorre faixas de preço, consumíveis, mão de obra e payback. A mecânica de captura, formação, dobragem e fecho está explicada no percurso de como funciona uma formadora automática. Os pedidos e os planos de amostra seguem pelo balcão de contacto; o histórico do fabricante está na página sobre nós, as declarações de conformidade estão listadas em certificações e patentes, e mais notícias de máquinas aparecem na página de notícias.
