Máquina embaladora monocanal, de dois canais ou multicanais: quando adicionar pistas paralelas em vez de forçar uma única máquina a correr mais rápido
Esta é a barreira que praticamente toda fábrica em crescimento acaba por encontrar. A linha que trabalhava com folga a 80 unidades por minuto passa a ser cobrada a 140, e a reunião de engenharia se divide em dois lados. Um grupo diz para comprar uma máquina única mais rápida, especificar um servo maior e forçar mais o filme. O outro diz para manter a velocidade comprovada e montar duas pistas lado a lado, dividindo o produto a montante de modo que cada pista receba apenas metade do volume. Ambas as respostas podem estar certas, e é justamente por isso que a discussão se arrasta. A decisão não é qual máquina tem o número de catálogo mais impressionante. É entender como uma pista única rápida e um conjunto de pistas paralelas se comportam de forma diferente quando ocorre um engarrafamento, quando o rolo de filme acaba, quando o SKU muda e quando a envase a montante apresenta alguma falha.
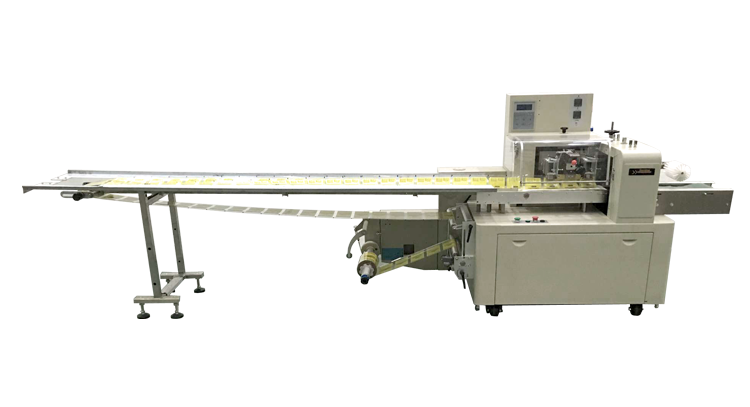
Na SunAura Machinery configuramos os dois layouts sobre as mesmas plataformas de embalagem almofada e flow pack, e o primeiro ponto a esclarecer é que “canais” descrevem como o produto é dividido, não uma categoria separada de máquina. Uma máquina monocanal conduz cada produto por um único trajeto de formação, selagem e corte. Uma máquina de dois canais divide a alimentação em dois trajetos idênticos em paralelo, frequentemente compartilhando a mesma estrutura e o mesmo sistema de controle. Uma máquina multicanal reúne três, quatro, seis ou mais trajetos estreitos, que é como a maior parte da produção de sticks, sachês e porções pequenas na plataforma de flow wrapping é construída. Quando você passa a pensar em dividir o fluxo em vez de comprar um equipamento de outro tipo, as compensações ficam bem mais fáceis de avaliar.
Por que uma única máquina tem um teto de velocidade real
É tentador tratar a máquina embaladora como um número que pode simplesmente ser aumentado, mas cada pista está limitada pelo evento físico mais lento do seu ciclo. Em uma embaladora flow pack horizontal, isso significa que os mordentes de selagem transversal ainda precisam fechar, manter a pressão por tempo suficiente para uma vedação hermética, abrir e liberar o produto antes que o próximo chegue. Em uma máquina vertical de formação, enchimento e fechamento, o filme precisa formar o tubo, os mordentes precisam selar e cortar, e a dose pesada precisa cair limpa no saco. Se você acelerar a alimentação além desse ciclo, não obterá mais pacotes bons. O que obtém são selagens curtas, desalinhamento de registro, produtos esmagados e refugos, e é por isso que uma máquina avaliada em 120 ciclos por minuto no folheto costuma trabalhar a 80 a 90 em uma fábrica real quando se respeitam a qualidade da selagem e a pesadora/checkweigher a jusante.
Há também limites de manuseio do produto que não têm nada a ver com o motor. Biscoitos delicados, peças de panificação macias e componentes frágeis de refeições prontas não podem ser acelerados e transferidos além de certo ponto sem danos, por melhor que seja o servo. Uma única pista muito rápida concentra todos esses esforços em um só trajeto e em um único conjunto de ajustes de sincronismo. Ao levá-la ao limite do envelope de trabalho, a linha inteira passa a viver nesse limite, com pouca margem para um filme ligeiramente pegadiço em um dia úmido, uma correia desgastada ou um operador que demora mais para reabastecer a alimentação. Em outras palavras, a velocidade não é gratuita, e os últimos 20 percent da capacidade nominal de uma máquina única costumam ser a parte mais cara e menos confiável de extrair.
Como uma máquina de dois canais divide o problema
O layout de dois canais pega a mesma produção-alvo e a reparte por dois trajetos paralelos, de modo que cada pista individual trabalha a uma fração confortável da sua capacidade. Para atingir 140 unidades por minuto, em vez de forçar uma pista a 140, você roda duas pistas a 70 cada, bem dentro da velocidade em que selagens, transferência e manuseio do produto já estão comprovados. O produto é dividido a montante por um separador, um parafuso de sincronismo ou uma alimentação de duas saídas da pesadora ou depósito a montante, e as duas pistas costumam compartilhar estrutura, proteções e um único painel HMI, embora seus trajetos de selagem sejam independentes. Os movimentos individuais ficam mais lentos, o que geralmente melhora a consistência da selagem e reduz os refugos, em vez de piorá-los.
A vantagem que os compradores mais subestimam é a redundância. Em uma única pista rápida, um engarrafamento, uma troca de filme ou uma falha interrompe 100 percent da produção e toda a linha a jusante fica parada. Em uma máquina de dois canais, uma pista frequentemente pode ser isolada, liberada ou reencaminhada enquanto a outra segue operando em ritmo reduzido. Você não perde o fluxo inteiro por uma única falha, e a manutenção programada pode ser escalonada entre as duas pistas. Para uma fábrica que alimenta uma linha de varejo que não pode simplesmente parar, essa disponibilidade parcial costuma ser o fator decisivo, e é uma característica da arquitetura, não algo que apareça em uma ficha técnica.
Para que uma máquina multicanal foi projetada
Quando a porção fica pequena e o volume de contagem alto, a economia se volta para uma máquina multicanal dedicada. Uma máquina vertical de quatro ou seis canais reúne quatro ou seis tubos estreitos e eixos de selagem transversal em paralelo, produzindo sticks, sachês, porções de molho, grânulos de café, palitos de açúcar e formatos equivalentes de porção única a várias centenas de unidades acabadas por minuto, embora cada pista individual esteja se movendo com bastante lentidão. Em alguns projetos as pistas compartilham uma única teia de filme; em outros, seguem teias separadas, e um único curso de selagem transversal e um único corte atuam em todas as pistas de uma vez. Essa é a maneira padrão de tornar econômica a produção de porções pequenas, porque tentar atingir a mesma contagem em uma pista só exigiria velocidades de ciclo impossíveis e colocaria todos os ovos em uma única cesta frágil.
A compensação está na flexibilidade e na troca de formato. As máquinas multicanais são otimizadas em torno de um formato estreito e de uma contagem fixa de pistas, de modo que mudar a largura, o comprimento ou o volume do sachê exige trocar tubos de formação, mordentes de selagem e dosagem em todas as pistas de uma vez, o que demora mais e bloqueia mais ferramental. Elas são melhores quando a fábrica trabalha uma combinação relativamente estável de produtos de porção única de alto volume em campanhas longas, e não um catálogo amplo de formas que muda a cada turno. Se você produz milhões do mesmo stick, a multicanal é imbatível; se fica alternando vinte tamanhos diferentes de saco, ela pode virar um peso na troca de formato.
Tabela de seleção: monocanal, dois canais e multicanal lado a lado
| Dimensão | Monocanal | Dois canais | Multicanal |
|---|---|---|---|
| Faixa típica de produção | Baixa a média; um ciclo comprovado | Média a alta; alvo dividido em duas | Muito alta; porções pequenas, muitos trajetos paralelos |
| Custo de capital relativo | Menor; uma estrutura e um conjunto de ferramental | Maior; separador, dois trajetos de selagem, estrutura compartilhada | Maior por máquina; justificado apenas pelo volume |
| Dificuldade de troca de formato | A mais simples; um conjunto de peças a trocar | Moderada; dois trajetos, mas ajustes compartilhados | A mais difícil; toda pista é reequipada de uma vez |
| Ônus de manutenção | Um conjunto de peças de desgaste | Peças aproximadamente dobradas, mas serviço escalonado | Muitos componentes pequenos; exige manutenção disciplinada |
| Produção durante uma falha | Zero; a linha inteira para | Parcial; uma pista pode continuar operando | Frequentemente parcial; uma pista pode ser isolada |
| Eficiência de área ocupada | Menor para uma dada estrutura | Estrutura mais larga, mas menor que duas máquinas completas | Compacta para a contagem de produção |
| Ajuste de produto ideal | SKUs mistos, tamanhos variados, velocidade moderada | Produtos estáveis de maior volume que precisam de redundância | Sticks, sachês, porções de uso único |
| Setor típico | Alimentos em geral, co-packing, ferragens | Panificação, snacks, confeitaria em escala | Farmacêutico, café, condimentos, suplementos |
Quando cada layout se justifica
Fique com uma pista única quando a produção-alvo já se situa confortavelmente dentro do ciclo comprovado, especialmente em uma fábrica multisku onde a troca de formato é uma realidade diária. Uma pista significa um conjunto de ferramental, um conjunto de ajustes de sincronismo, a menor área ocupada e a troca de produto mais rápida, e é a máquina mais fácil de uma equipe pequena operar. Também é a opção padrão sensata quando o volume é incerto e você quer preservar a possibilidade de acrescentar uma segunda máquina separada depois, em vez de se comprometer logo de cara com uma estrutura paralela complexa. Uma pista única acionada por servo cobre uma faixa surpreendentemente ampla antes que as pistas paralelas se tornem realmente necessárias.
Passe para uma máquina de dois canais quando a produção-alvo levaria uma pista única além de cerca de 80 a 85 percent do seu ciclo confiável, ou quando o custo de uma parada completa for alto o bastante para que a redundância tenha valor real. Como cada pista trabalha mais devagar, a qualidade da selagem e o manuseio suave do produto costumam melhorar ao mesmo tempo que a produção total sobe, e a capacidade de manter uma pista em operação durante uma falha é o ganho oculto. É o ajuste natural para uma fábrica com um punhado de produtos de alto volume que ainda mudam ocasionalmente, onde uma máquina multicanal completa seria especializada demais, mas uma pista única estaria no seu limite.
Escolha uma máquina multicanal apenas quando o produto for uma porção pequena, estável e de contagem muito alta, fabricada em campanhas longas. O custo por sachê ou stick acabado é então o menor disponível, e a contagem de produção é inatingível de qualquer outra forma. A decisão deve ser guiada por uma previsão de volume concreta, porque uma máquina multicanal que não consegue ser alimentada e mantida em operação é um ativo caro ocioso. A mesma lógica de pistas paralelas que protege um projeto de dois canais se aplica aqui, mas o custo de troca de formato e de ferramental faz dela um compromisso, e não uma plataforma flexível.
Quando não comprar os canais extras
O conselho reverso mais claro é evitar comprar canais que você não consegue manter alimentados. Uma máquina de dois ou múltiplos canais só entrega a produção nominal se a pesadora, o depósito, a envase ou a cozinha a montante conseguirem realmente fornecer o fluxo dividido, e muitas linhas paralelas foram instaladas apenas para passar fome porque o equipamento a montante nunca foi atualizado. Não acrescente canais para resolver um problema que na verdade é um gargalo em um estágio anterior. Da mesma forma, não especifique uma máquina multicanal para um catálogo de SKUs amplo e de mudança rápida: o tempo de troca de formato apagará a vantagem de vazão, e uma pista única mais simples que realmente funciona superará uma máquina complexa que está sendo reequipada sem parar.
Resista à suposição de que dois canais são sempre melhores que um em produção moderada. Abaixo da região de esforço, uma pista única é mais barata de comprar, mais barata de manter, mais rápida de trocar e mais fácil de equipear, e a redundância de uma estrutura de dois canais tem pouco valor se a fábrica raramente roda campanhas contínuas. Comprar capacidade paralela “por garantia” é uma apólice de seguro premium que só paga quando o volume e o custo de parada são ambos reais. E cuidado ao comparar ciclos de catálogo entre layouts diferentes: uma avaliação de 200 unidades multicanal e uma de 100 unidades monocanal descrevem produtos diferentes, então exija um número de produção sustentada de unidades aceitáveis medido no seu SKU real, e não um pico.
Custo, ROI e os riscos que devem entrar no preço
Uma máquina de dois canais não custa simplesmente o dobro de uma pista, porque compartilha estrutura, proteções e HMI, mas ainda assim sai significativamente mais cara que uma máquina única e acrescenta um separador e um segundo conjunto de peças de desgaste. A máquina multicanal é o maior item de capital e carrega o maior estoque de ferramental e peças de troca de formato. O retorno deve ser calculado sobre a produção aceita, não sobre a produção nominal, e deve levar em conta três coisas que uma pista rápida única não oferece: taxas de refugo mais baixas vindas de ciclos individuais mais lentos, produção parcial durante uma falha e menor desgaste de cada trajeto. Como estimativa de planejamento aproximada, as fábricas que rodam um projeto paralelo próximo da sua produção de projeto costumam recuperar o prêmio em poucos anos por meio de economia de mão de obra e de refugos; as máquinas que acabam subutilizadas, simplesmente não recuperam.
Os riscos que devem entrar no orçamento são o upgrade de alimentação a montante, o conjunto extra de ferramental para trocas de formato e o nível de habilidade mais alto necessário para manter uma estrutura multicanal. Uma equipe pequena que domina uma máquina só pode precisar de treinamento para manter seis pistas estreitas sincronizadas e alinhadas. São custos administráveis, mas são reais, e ignorá-los é como um layout paralelo tecnicamente correto acaba ganhando má reputação dentro de uma fábrica que nunca recebeu recursos para operá-lo.
Perguntas frequentes
Dois canais são mais confiáveis que uma máquina rápida única?
Em disponibilidade de produção, sim. Uma pista única para completamente em qualquer falha, enquanto um projeto de dois ou múltiplos canais frequentemente mantém os demais trajetos em operação em ritmo reduzido. As pistas individuais também trabalham mais devagar e com menor aquecimento, o que tende a reduzir falhas de selagem e desgaste. A troca são mais peças para manter e um custo inicial mais alto.
Uma máquina multicanal faz sentido para um co-packer com muitos SKUs?
Em geral, não como máquina principal. As estruturas multicanais são otimizadas para um formato estreito e estável em campanhas longas, e mudar a largura ou o comprimento do sachê significa reequipar todas as pistas. Um co-packer com trocas frequentes costuma ser melhor atendido por máquinas flexíveis de um ou dois canais, e deve reservar os equipamentos multicanais para um produto previsível de alto volume.
Como sei quando uma pista única não é mais suficiente?
Um sinal prático é a operação sustentada acima de cerca de 80 a 85 percent do ciclo confiável de unidades aceitáveis da máquina, combinada ao aumento de refugos de selagem ou danos ao produto. Se a última fração da velocidade nominal está causando problemas de qualidade e o equipamento a jusante ainda tem capacidade, dividir o fluxo em duas pistas confortáveis costuma ser melhor que forçar mais uma pista.
Posso acrescentar uma segunda pista depois, em vez de comprar já uma estrutura de dois canais?
Sim, e essa é uma abordagem escalonada razoável quando o volume é incerto, desde que o espaço no piso e a capacidade a montante permitam uma segunda máquina. Uma estrutura de dois canais construída para o fim é mais compacta e compartilha os controles, mas uma segunda máquina standalone preserva a flexibilidade e deixa você postergar o investimento até a demanda estar confirmada.
Conclusão: combine a contagem de canais ao fluxo real
Em resumo: a pista única vence em flexibilidade, custo e troca de formato para produção moderada e mista; a máquina de dois canais vence quando você precisa de volume maior sem levar um trajeto ao limite e valoriza a produção parcial durante uma falha; e a máquina multicanal é a resposta dedicada para porções pequenas, estáveis e de contagem muito alta. O erro em qualquer um dos sentidos é comprar pela velocidade de pico do catálogo, e não pelo fluxo sustentado de unidades aceitáveis que o seu equipamento a montante consegue realmente fornecer. Se você também precisa decidir como esses pacotes serão agrupados, a escolha entre uma seladora em L e uma seladora lateral para embalagem retrátil e a forma de segurar os pallets acabados com fita de aço versus fita de poliéster são as próximas decisões naturais a jusante.
Compartilhe a sua produção-alvo, a lista de SKUs e a capacidade do equipamento que alimenta a linha na página de contato da SunAura Machinery, e nossos engenheiros modelarão as opções de um, dois e múltiplos canais contra o seu fluxo real, para que você veja onde o projeto paralelo realmente paga a pena e onde uma máquina única é a compra mais inteligente.
