Integrar uma doseadora ponderal multi-cabeças numa linha de ensaque ou flow-pack é mais do que colocar uma máquina sobre a empacadora: o sucesso depende da alimentação a montante, da sincronização da descarga, do balanceamento de velocidades e da calibração. Muitas linhas funcionam mal não por culpa da doseadora, mas por má integração com as estações vizinhas. Este guia explica como a doseadora trabalha e que pontos de integração decidiram o resultado.
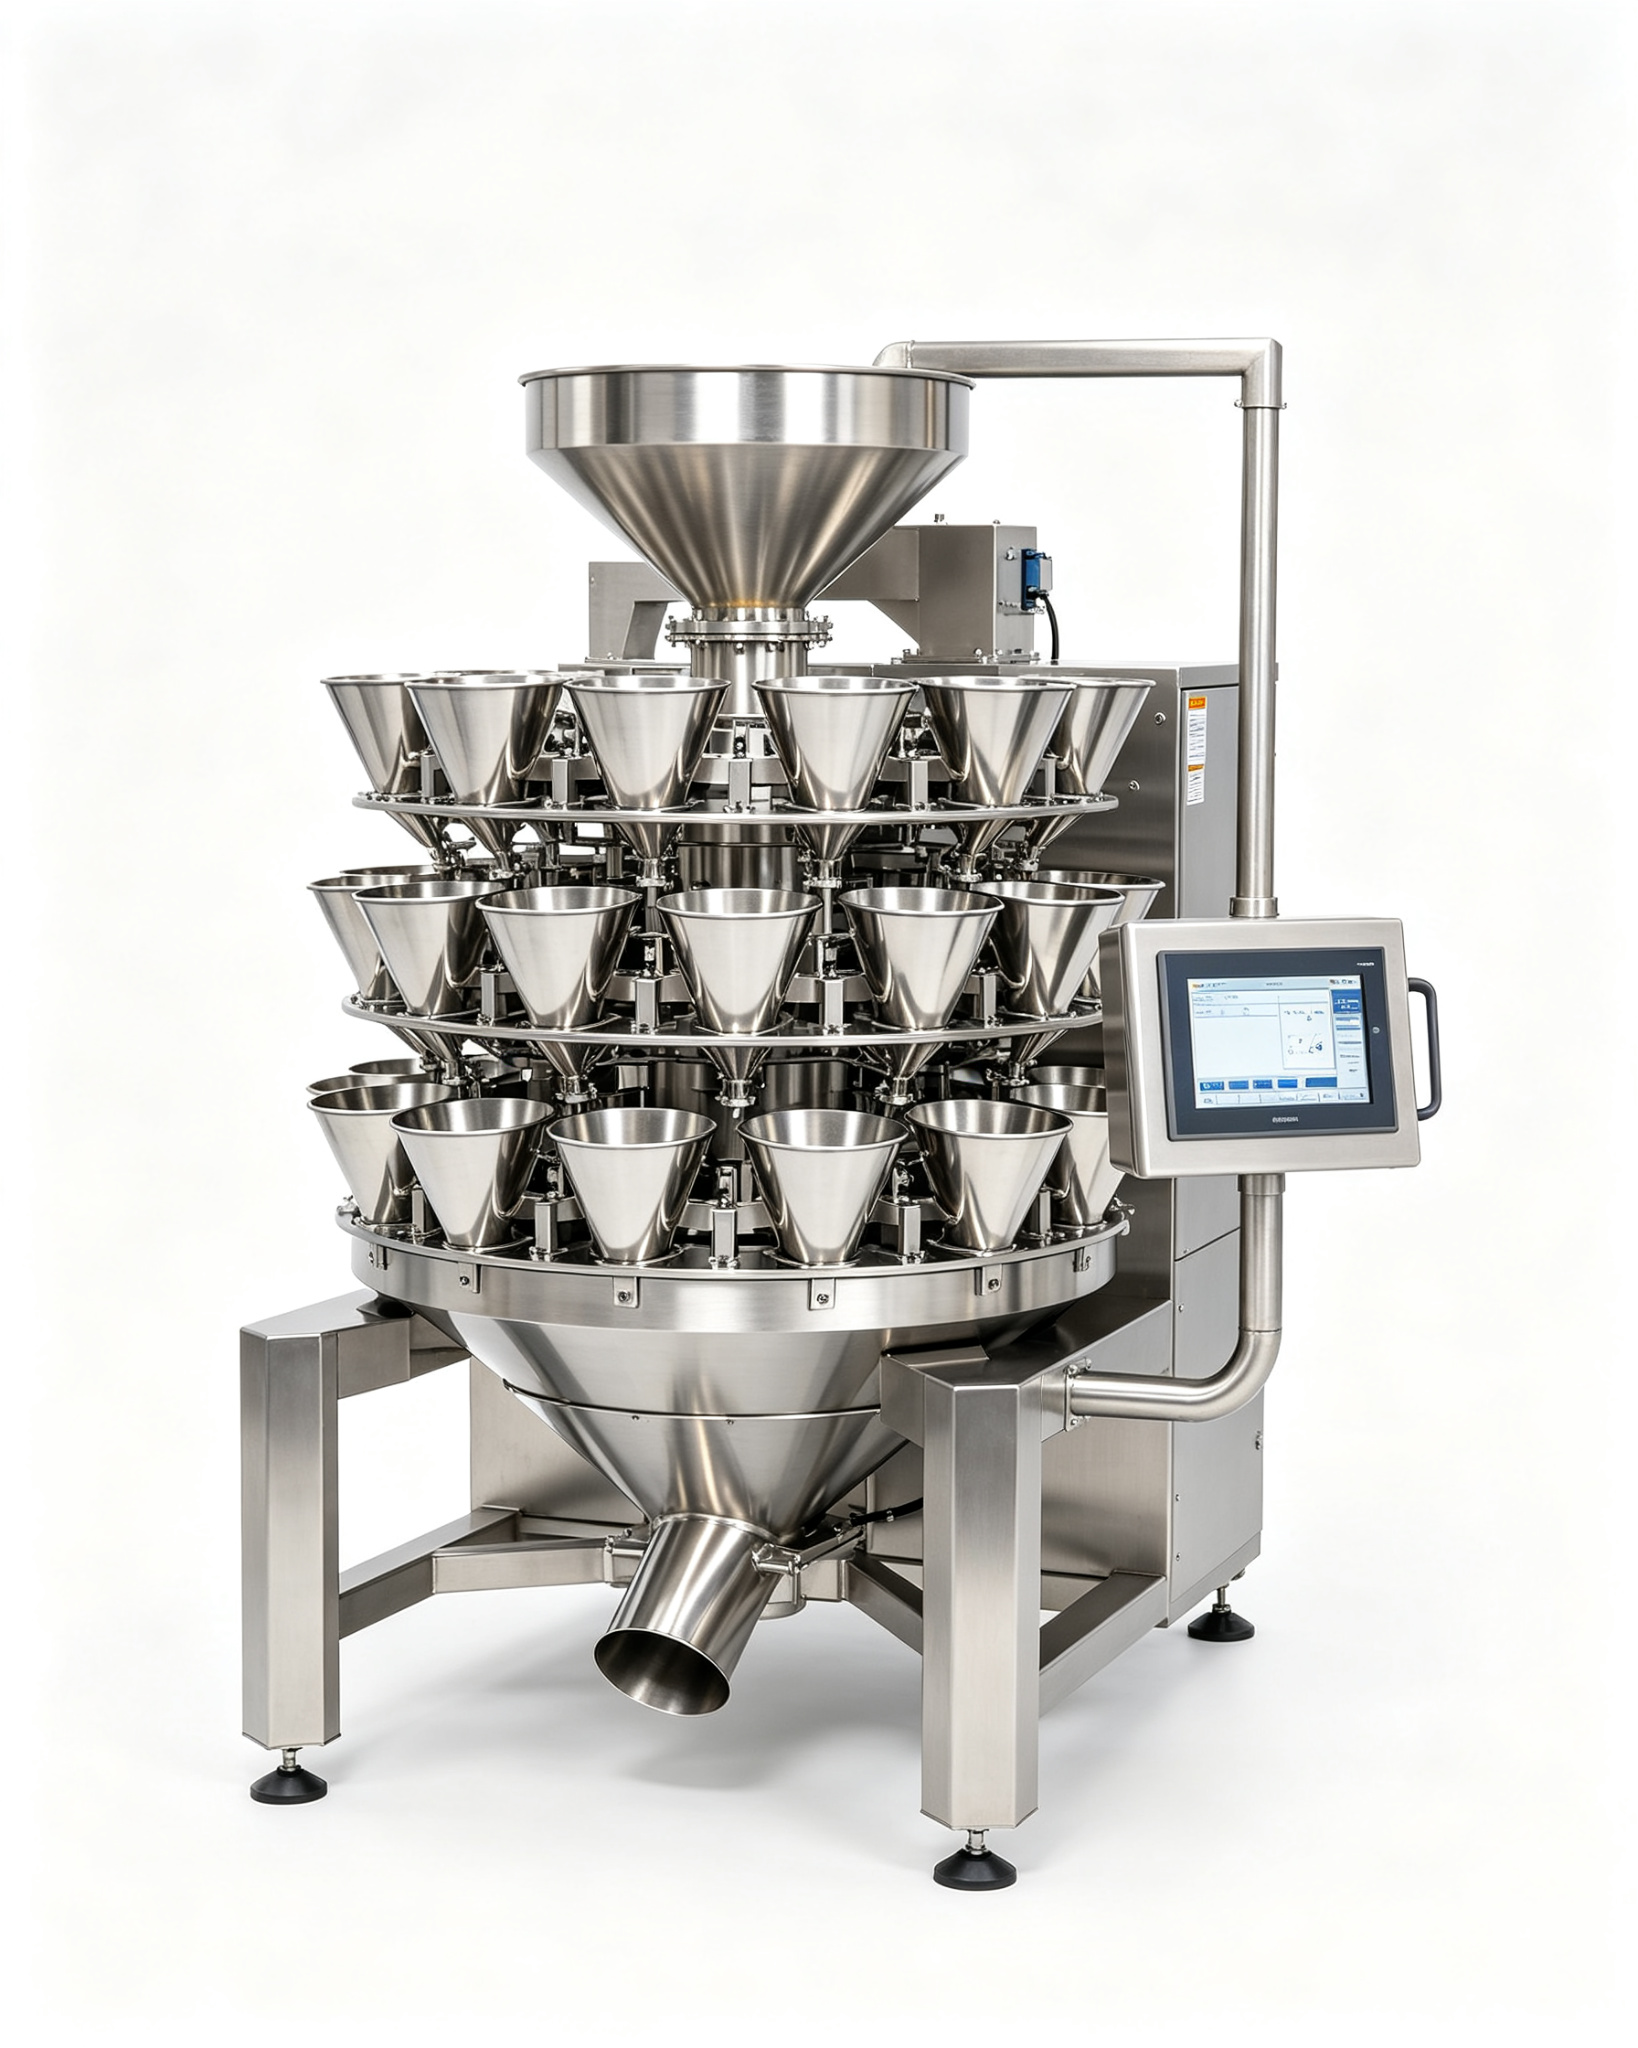
Como funciona uma doseadora multi-cabeças
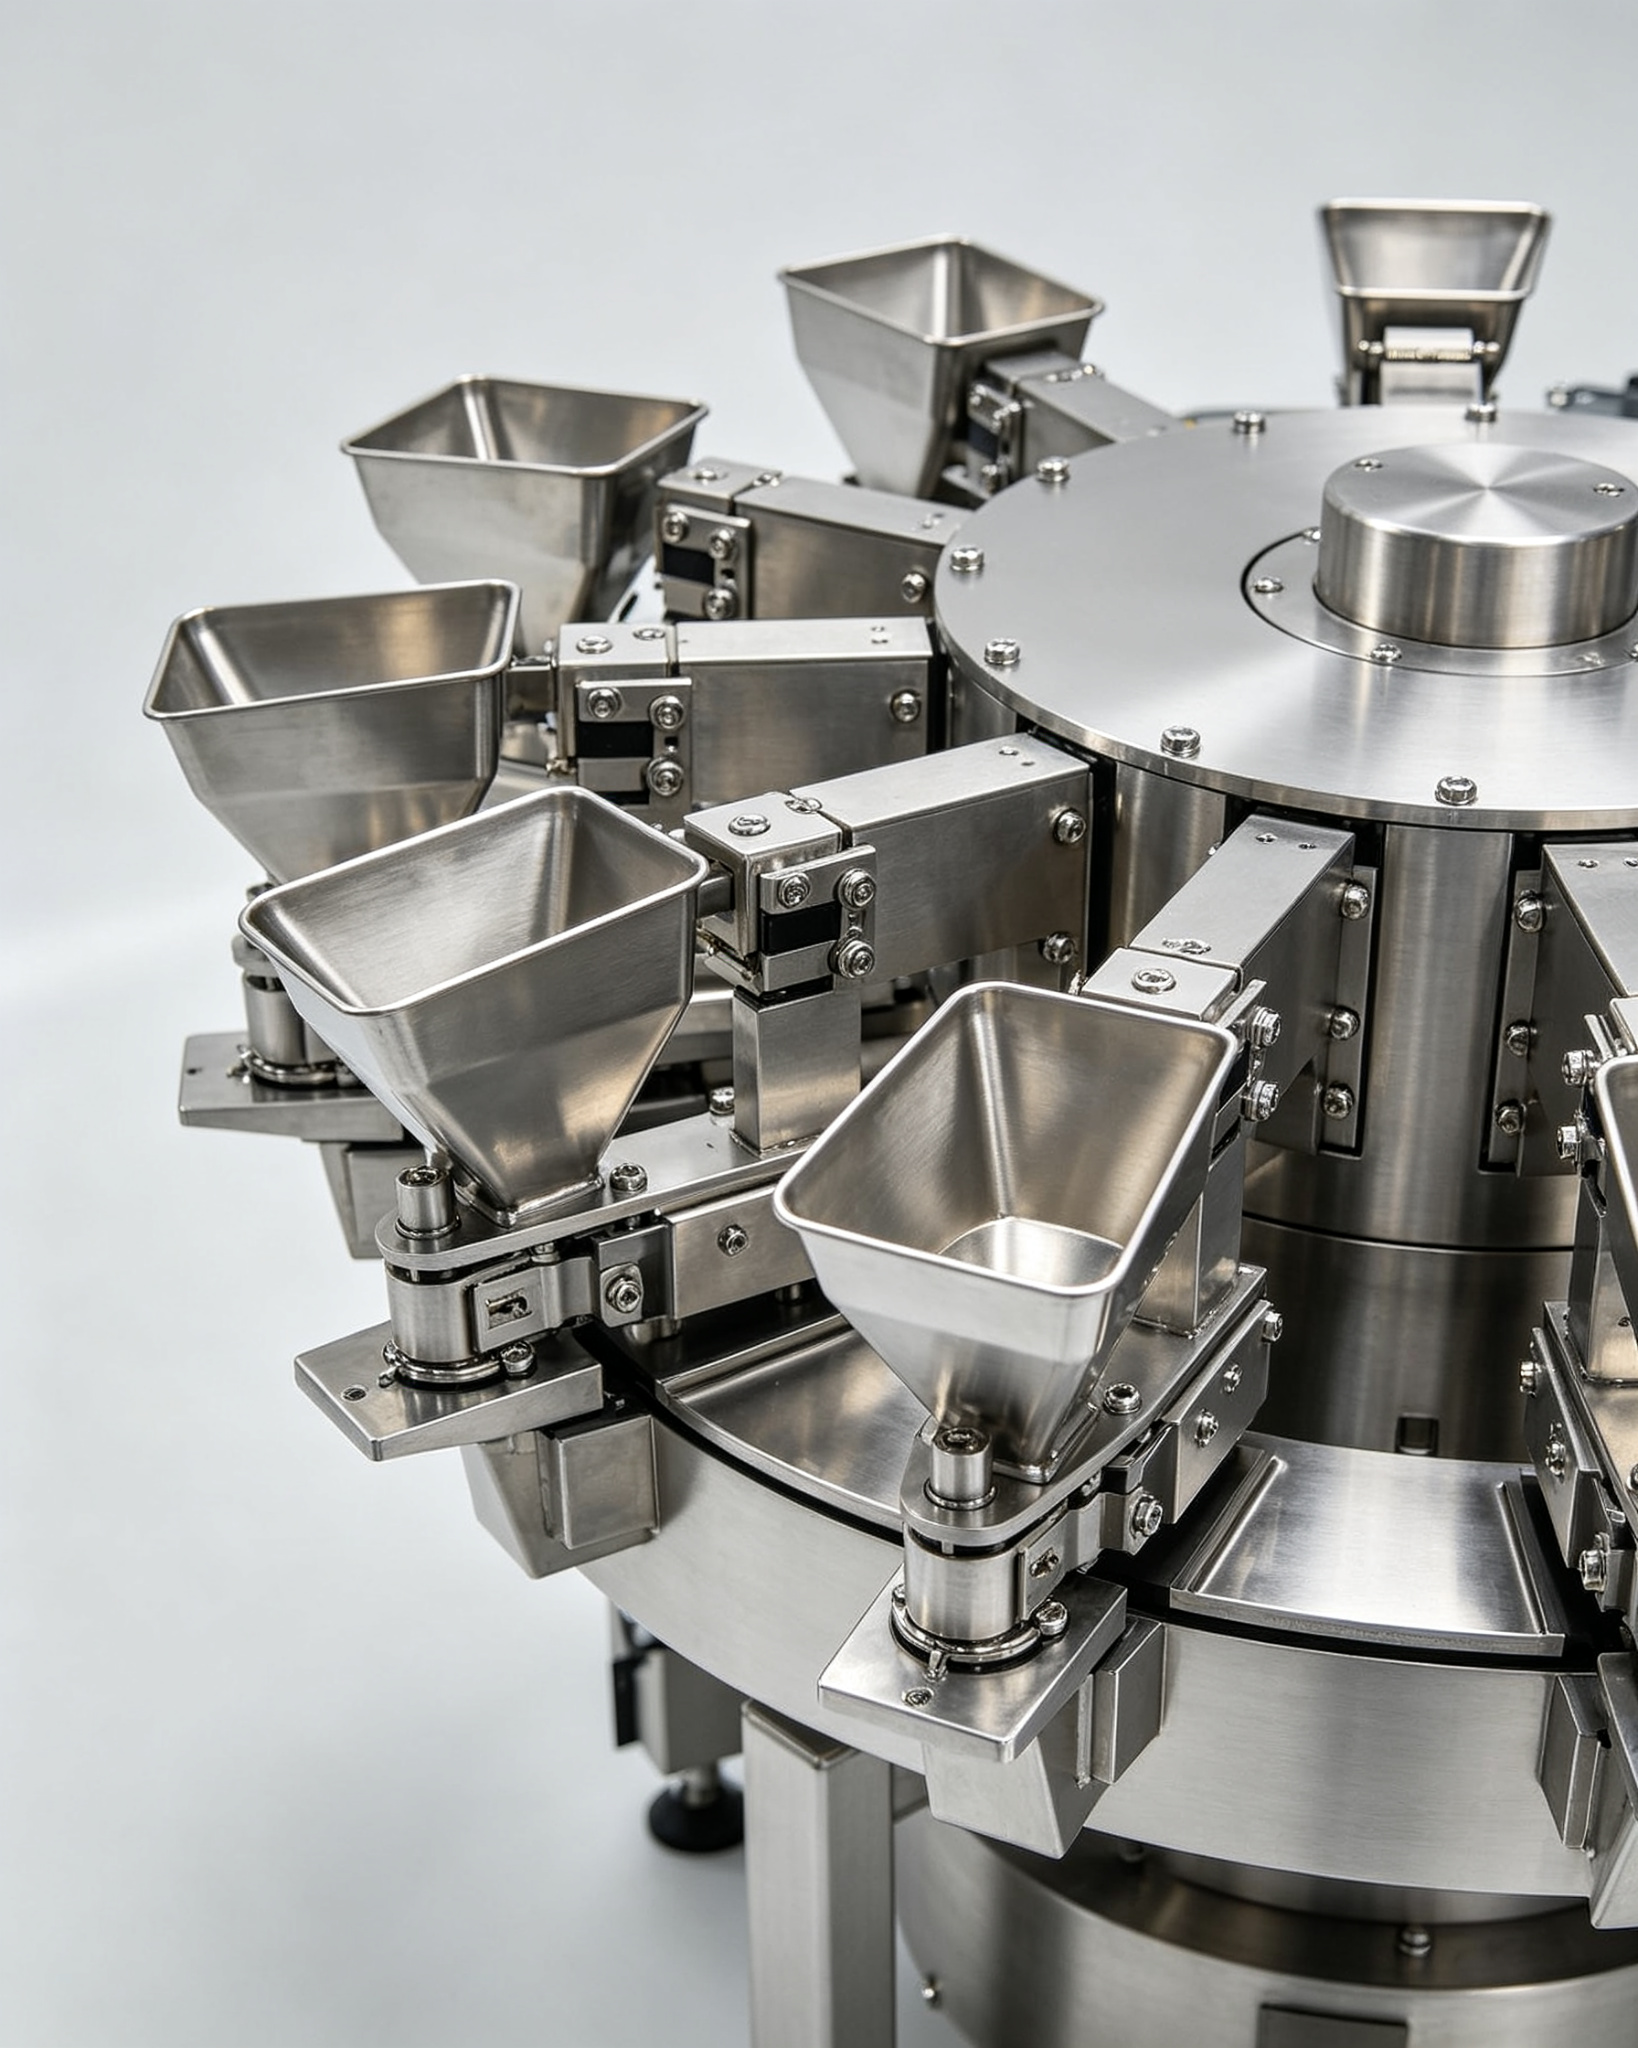
O produto é alimentado num prato vibratório de distribuição, passa por canais para os cabeçotes de pesagem e cada cabeçote mede o peso da sua dose. Um algoritmo combina cabeçotes para atingir o peso alvo com a menor dispersão, e a descarga cai no saco ou na embalagem seguinte. Mais cabeçotes permitem maior velocidade e melhor precisão, desde que o produto flua de forma estável.
Alimentação a montante: onde falham a maioria das linhas
A doseadora só pesa bem se receber produto de forma contínua e homogénea. Um alimentador insuficiente deixa cabeçotes vazios; um afluxo excessivo entulha os canais e causa pressão entre peças. É preciso dimensionar o alimentador e a altura de queda conforme o fluxo do produto, e garantir que o produto chega sem aglomeração nem separação por tamanho.
- Alimentador com capacidade para manter todos os cabeçotes carregados.
- Controlo de nível e vibração ajustável ao tipo de produto.
- Produto fluindo sem quebra de fluxo nem compactação excessiva.
- Proteção contra corpos estranhos antes da pesagem.
Sincronização de descarga e balanceamento de linha
A descarga da doseadora tem de encontrar a embalagem no momento certo: se a empacadora está mais lenta, o produto acumula; se está mais rápida, perdem-se ciclos. A doseadora é uma estação, não a linha toda: o ritmo deve ser balanceado entre alimentador, doseadora, empacadora e saída. A combinação de cabeçotes e o tempo de abertura da comporta têm de corresponder ao formato e à velocidade da embalagem.
| Cabeçotes | Melhor para | Precisão típica | Velocidade |
|---|---|---|---|
| 10 cabeçotes | Peças uniformes, produto simples | ±2–4g em 100g | 30–50 pesagens/min |
| 14 cabeçotes | Snacks padrão, frutos secos | ±1,5–3g em 100g | 50–90 pesagens/min |
| 18 cabeçotes | Irregulares, congelados, alto valor | ±1–2g em 100g | 80–130 pesagens/min |
| 20 cabeçotes, dupla descarga | Muito alta velocidade, duas ensacadoras | ±1–2g em 100g | 120–200 pesagens/min |
Calibração, giveaway e erros de integração
A precisão real mede-se pelo giveaway (excesso de produto por embalagem) ao longo de milhares de ciclos, não só na primeira pesagem. Uma doseadora bem calibrada reduz o excesso e paga-se pela poupança de produto. Os erros que se repetem são: subdimensionar o alimentador, não sincronizar a descarga com a empacadora, ignorar a condensação ou aderência do produto, não calibrar as células periodicamente e não prever dados comuns entre estações.
Na integração, defina os protocolos de controlo, a troca de receitas e a recolha de dados de peso e rejeição, para que a linha possa ser monitorizada como um conjunto e não como máquinas separadas.
Perguntas frequentes
Quantos cabeçotes preciso? Depende do produto, peso alvo e velocidade: produtos uniformes admitem menos cabeçotes; produtos irregulares, congelados ou de alto valor beneficiam de mais cabeçotes.
A doseadora pode ser integrada com empacadora de outra marca? Sim, desde que haja sincronização de sinais e velocidade; a SunAura articula a doseadora com empacadoras e ensacadoras de diferentes fabricantes.
O que é giveaway? É o excesso de produto colocado em cada embalagem por segurança; uma doseadora precisa reduz esse excesso e traduz-se diretamente em poupança de matéria-prima.
Como mantenho a precisão ao longo do tempo? Calibração periódica das células, limpeza dos canais e comportas, revisão da vibração do alimentador e registo da dispersão de peso por lote.
Produtos e guias relacionados
Balcões multicabeça | Empacadoras almofada | Linhas de embalagem
Entrega, aceitação e acompanhamento: depois da conceção, a SunAura monta e testa a linha na sua oficina com as suas amostras de produto, faz a aceitação em fábrica (FAT) em conjunto com a sua equipa e acompanha a instalação e a entrada em produção. A entrega inclui formação dos operadores, documentação técnica e treino em manutenção e peças, com assistência remota ao longo do ciclo de vida.
Na oficina, a linha corre com o seu produto real, não com amostras de ensaio genéricas: só assim se confirma que o princípio de enchimento, a selagem, a dosagem ou o código se adaptam ao seu produto. Desvios de ritmo, de precisão ou de manuseamento são detetados antes do embarque e corrigidos antes da linha chegar às suas instalações.
Porque escolher a SunAura Machinery: projetamos e construímos máquinas de enchimento, embalagem e controlo de qualidade como uma linha articulada, entregue como um todo. Para o cliente, isto significa um único interlocutor para conceção, entrada em funcionamento, peças e assistência remota ao longo do ciclo de vida, com estações sincronizadas desde o início.
Para a primeira conversa, prepare o produto, o formato da embalagem (com amostras ou dimensões), o ritmo alvo em unidades por hora, as conexões de eletricidade, ar comprimido e fluidos existentes e o espaço da fábrica. Com estes dados elaboramos uma conceção realista e indicamos quais estações e capacidade se adequam ao seu projeto.
Está a planear uma linha de embalagem semelhante? Indique-nos o produto, o formato, o ritmo pretendido e as condições da sua fábrica. A SunAura Machinery constrói o equipamento de enchimento, embalagem e controlo de qualidade como uma linha articulada e entregue, com entrada em funcionamento, assistência remota e abastecimento de peças ao longo de todo o ciclo de vida. Peça uma conceção sem compromisso através do formulário de contacto.
