Integrar nova maquinaria numa linha existente falha mais vezes por planeamento fraco do que por defeito da máquina. Especificação incompleta, layout mal pensado, utilidades insuficientes ou falta de formação transformam um projeto simples em atraso e custo extra. Este artigo agrupa dez erros críticos por área e indica a correção de cada um, para que a integração chegue ao primeiro lote estável sem surpresas.
Erros de especificação e layout
O primeiro grupo de erros nasce antes de comprar: definir a máquina só pelo produto de topo, ignorar embalagens extremas, não estudar o espaço no chão, a altura e os sentidos de fluxo, e não prever acesso de manutenção. Um layout que não deixa espaço para intervenção torna a manutenção difícil e a linha lenta de ajustar.
| Erro comum | Risco | Correção |
|---|---|---|
| Especificar só pelo produto médio | Falha em formatos extremos | Listar todos os SKU e limites |
| Layout sem espaço de manutenção | Intervenção difícil e lenta | Prever corredores e acesso |
| Ar comprimido/energia insuficientes | Quedas de pressão e paragens | Dimensionar utilidades no projeto |
| Interfaces não acordadas | Sincronização falhada | Definir protocolos e sinais |
| Sem formação | Dependência de pessoal chave | Treinar operadores e manutenção |
| FAT sem produto real | Problemas escondidos | Ensaio com produto real |
Antes de fechar o layout, desenhe o fluxo completo desde a receção do produto até à paletização, marcando entradas, saídas, áreas de intervenção e desmontagem de rolos ou moldes. Se uma estação precisa de ser removida para manutenção, o projeto deve prever esse espaço, caso contrário a intervenção fica condicionada a desmontar a linha inteira.
Erros de utilidades e controlo
Depois, surgem os erros de infraestrutura: ar comprimido sem caudal nem pressão suficientes, energia dimensionada em baixo, arrefecimento esquecido e interfaces de controlo entre máquinas não acordadas. Se as estações não falarem o mesmo protocolo, a linha funciona como máquinas separadas e a sincronização falha.
Levante a pressão mínima de ar, o consumo pico de cada estação, a potência elétrica instalada e se é necessário arrefecimento de água ou ventilação específica. Para a comunicação, defina sinais de arranque, paragem, falta de produto, embalagem defeituosa e paragem de emergência entre a máquina principal e os periféricos, e teste esses sinais no FAT.
Erros de formação e responsabilidades
Muitos projetos assumem que a equipa aprenderá a máquina sozinha. Sem formação definida, responsabilidades por cada estação e procedimentos de troca de formato, a produção depende de quem sabe mexer no comando. É preciso acordar quem opera, quem faz manutenção e quem é o interlocutor com o fornecedor.
Inclua no plano a troca de formato passo a passo, os parâmetros guardados por receita, a limpeza diária e semanal, e a lista de peças de desgaste que a equipa pode trocar sozinha. A formação deve ter uma parte prática com o produto real, não só explicação no ecrã, e acompanhar o arranque nos primeiros lotes.
Erros de FAT, peças e manutenção
Por fim, erros de validação e sustentação: fazer o FAT sem o produto real, não exigir entregáveis de documentação, não listar peças de desgaste e não planejar o suporte pós-entrega. Um ensaio apenas em condições ideais esconde problemas que aparecem na fábrica. Defina critérios de aceitação, peças sobressalentes e plano de manutenção antes do embarque.
Peça relatório do FAT com velocidade alcançada, amostras de embalagem, medição de precisão e lista de não conformidades fechadas. Defina quais peças entram no kit de arranque e o prazo de fornecimento de peças ao longo dos anos, para não ficar dependente de uma única encomenda quando uma peça de desgaste falhar.
Perguntas frequentes
Qual o erro mais frequente em integração? Especificar a máquina só pelo produto médio, ignorando formatos extremos e mudanças de formato, que depois condicionam toda a linha.
O que deve estar no FAT? Ensaio com produto real, velocidade e qualidade de embalagem, verificação de utilidades e lista de não conformidades resolvidas antes do embarque.
Como evitar problemas de interface entre máquinas? Defina protocolos de controlo, sinais de sincronização e troca de dados antes da compra, e valide a comunicação no FAT.
Quem deve ser treinado? Operadores da linha e equipa de manutenção, com material escrito, demonstração prática e tempo de acompanhamento pós-entrega.
Produtos e guias relacionados
Linhas de embalagem | Serviço pós-venda | Certificações e patentes
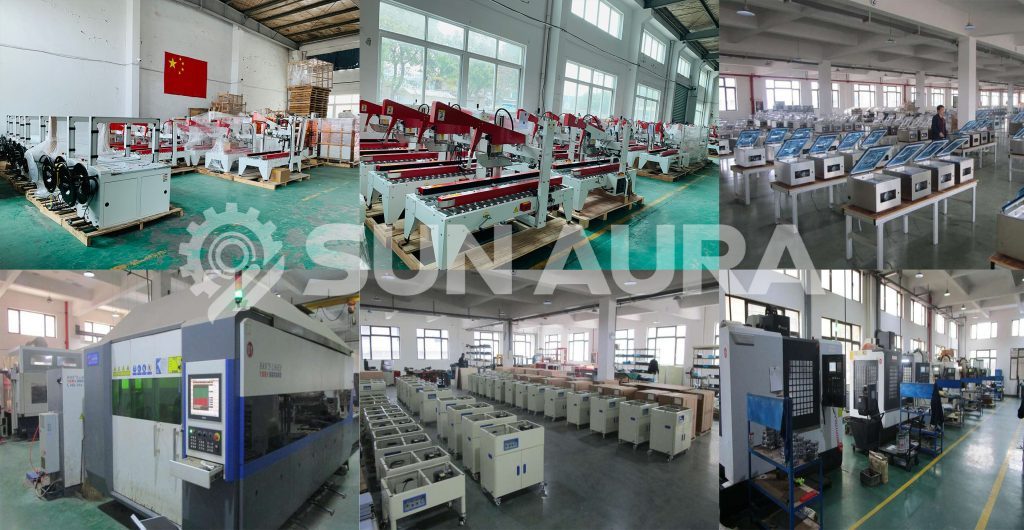
Entrega, aceitação e acompanhamento: depois da conceção, a SunAura monta e testa a linha na sua oficina com as suas amostras de produto, faz a aceitação em fábrica (FAT) em conjunto com a sua equipa e acompanha a instalação e a entrada em produção. A entrega inclui formação dos operadores, documentação técnica e treino em manutenção e peças, com assistência remota ao longo do ciclo de vida.
Na oficina, a linha corre com o seu produto real, não com amostras de ensaio genéricas: só assim se confirma que o princípio de enchimento, a selagem, a dosagem ou o código se adaptam ao seu produto. Desvios de ritmo, de precisão ou de manuseamento são detetados antes do embarque e corrigidos antes da linha chegar às suas instalações.
Porque escolher a SunAura Machinery: projetamos e construímos máquinas de enchimento, embalagem e controlo de qualidade como uma linha articulada, entregue como um todo. Para o cliente, isto significa um único interlocutor para conceção, entrada em funcionamento, peças e assistência remota ao longo do ciclo de vida, com estações sincronizadas desde o início.
Para a primeira conversa, prepare o produto, o formato da embalagem (com amostras ou dimensões), o ritmo alvo em unidades por hora, as conexões de eletricidade, ar comprimido e fluidos existentes e o espaço da fábrica. Com estes dados elaboramos uma conceção realista e indicamos quais estações e capacidade se adequam ao seu projeto.
Está a planear uma linha de embalagem semelhante? Indique-nos o produto, o formato, o ritmo pretendido e as condições da sua fábrica. A SunAura Machinery constrói o equipamento de enchimento, embalagem e controlo de qualidade como uma linha articulada e entregue, com entrada em funcionamento, assistência remota e abastecimento de peças ao longo de todo o ciclo de vida. Peça uma conceção sem compromisso através do formulário de contacto.
