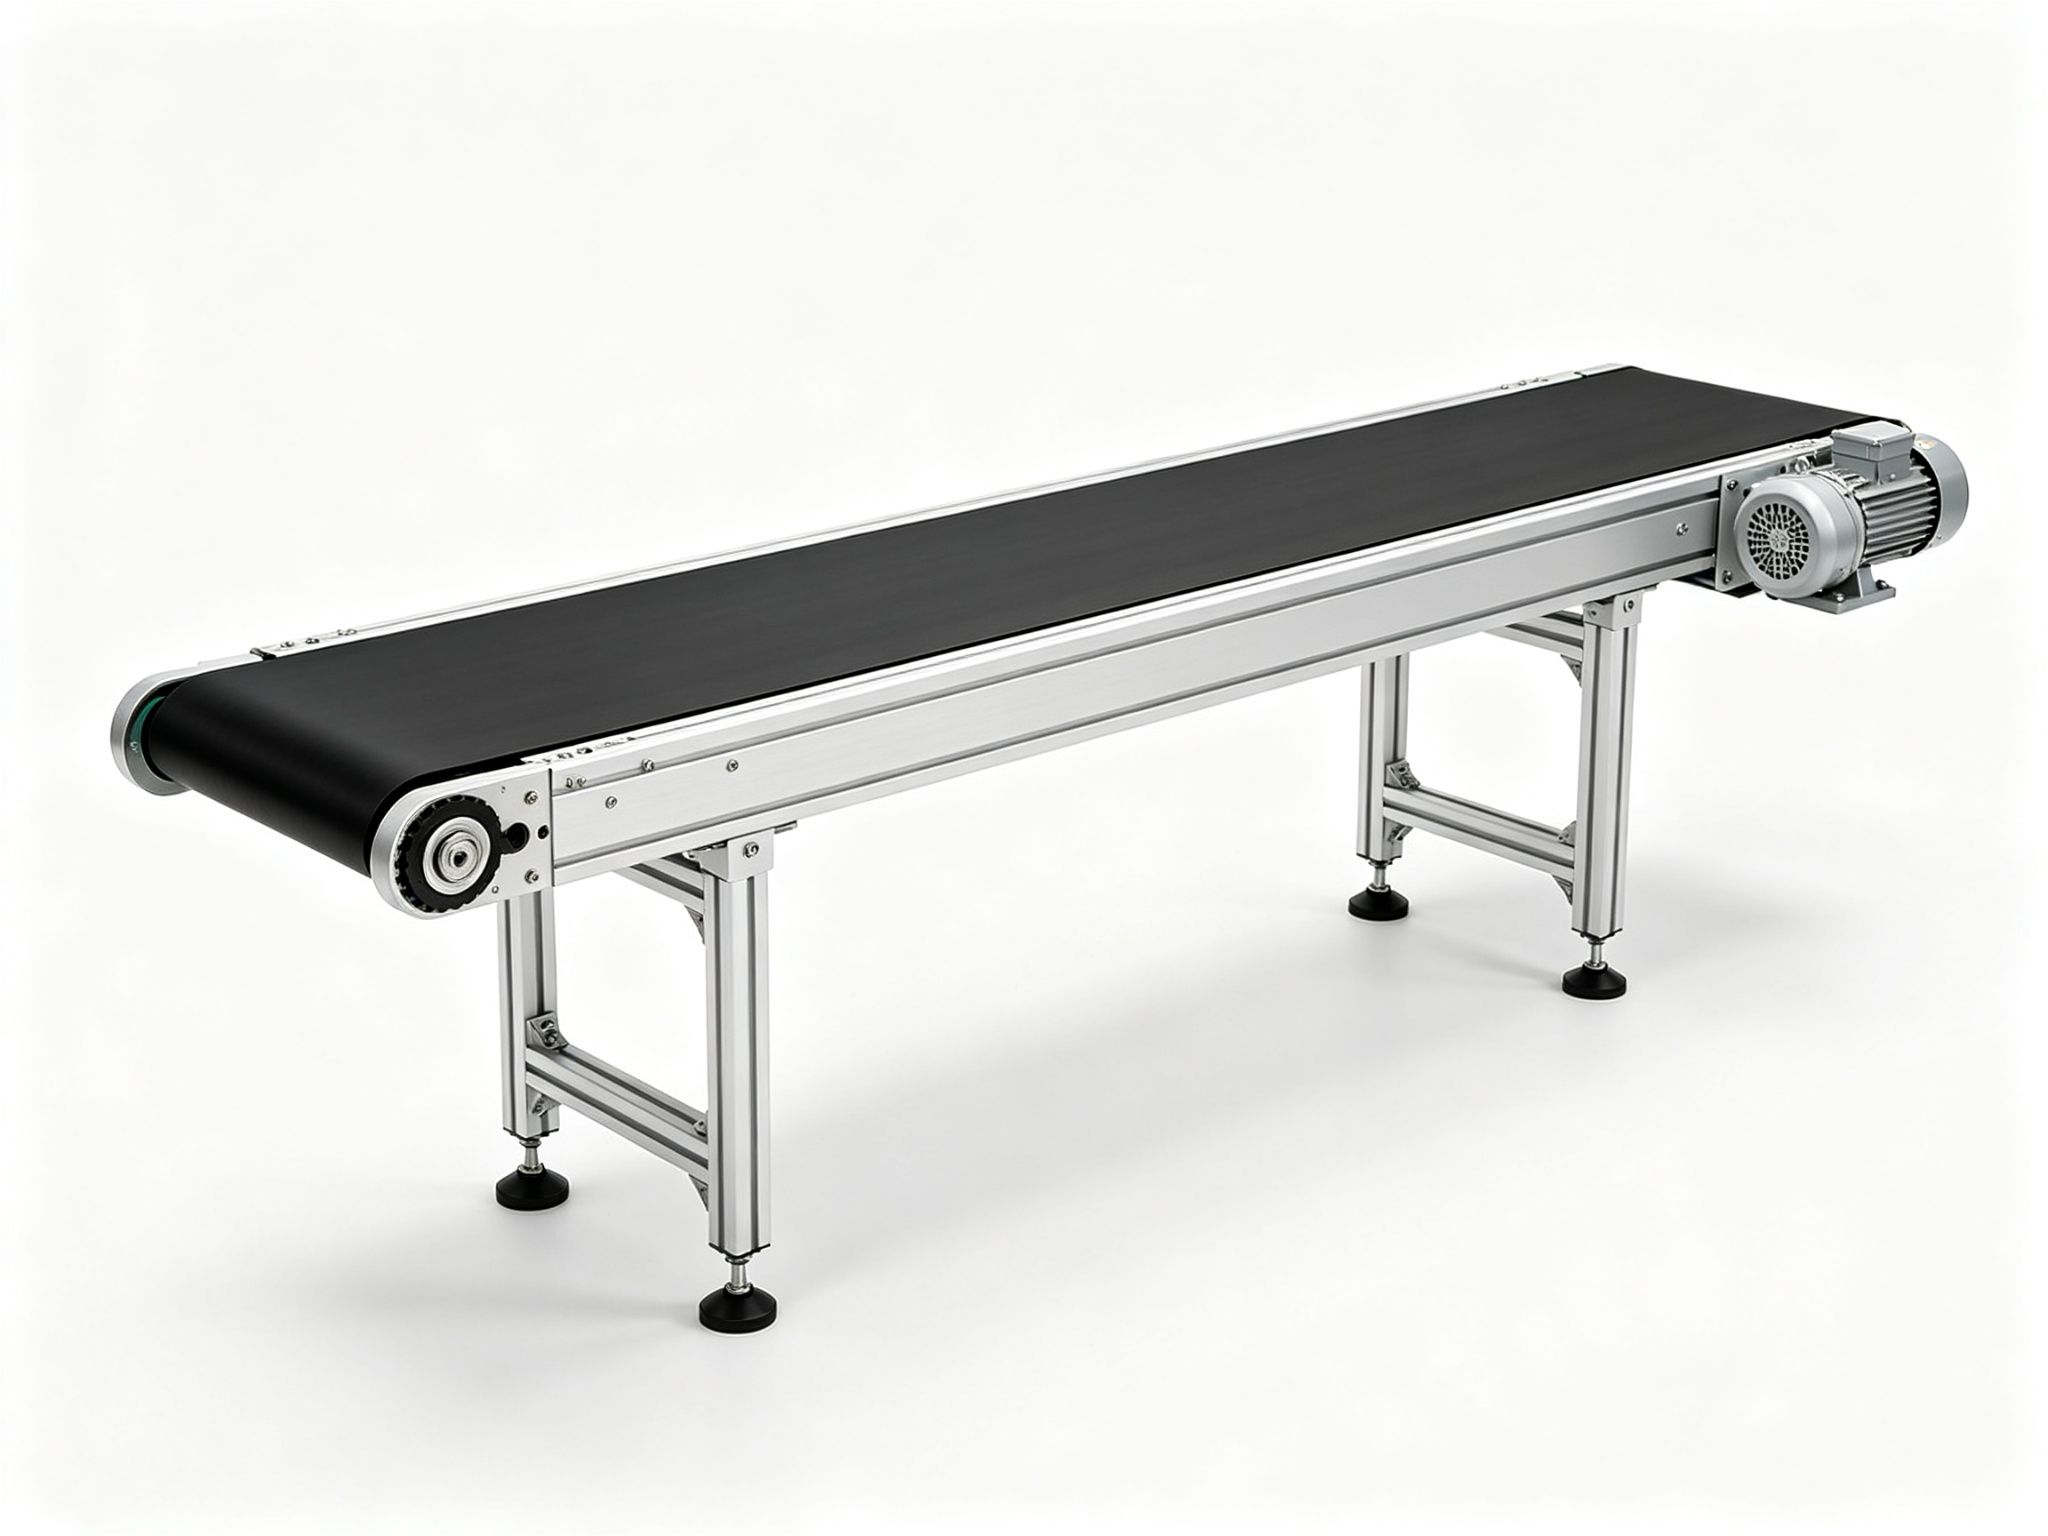
Transportador de chapas para garrafas | transportador de lâminas em aço inoxidável para garrafas
Um transportador de corrente de placas dimensionado para as cargas, velocidades e pontos de transferência de uma linha de embalagem, não para uma máquina isolada.
| Produção | ver especificação |
|---|---|
| Tipo | Estação única |
| Precisão | conforme especificação |
| Faixa de preço (FOB) | US$ 6.000 – 30.000 |
| Prazo de entrega | 25 – 45 dias |
1. Para quem é esta máquina, e para quem não é
Este equipamento é comprado por fábricas que já têm máquinas e agora precisam que o material se desloque entre elas sem manuseio manual. A decisão raramente é sobre o transportador em si: é sobre espaçamento, acumulação, pontos de transferência e o que acontece quando a máquina a jusante para.
É a escolha errada quando a carga varia em peso e forma além da faixa que você consegue definir, quando a linha opera em uma sala úmida ou coberta de farinha sem o acabamento de estrutura adequado, e quando se espera que o transportador faça buffer da produção. Um transportador move produto; não o armazena.
O comprador realista está projetando ou ampliando uma linha com três a oito máquinas, conhece o peso e a taxa do produto, e precisa que o transportador mantenha um espaçamento fixo na próxima máquina, em vez de operar na sua própria velocidade máxima.
2. Como funciona
Uma corrente de slat de aço ou plástico rolando em um trilho guia, usada onde a carga é pesada ou a superfície precisa ficar plena nas transferências. O chassi carrega a carga, o acionamento a move, e as transferências é onde a maioria das paradas de linha realmente acontece.
Espaçamento e velocidade são os dois ajustes que decidem se a próxima máquina recebe um fluxo constante ou uma rajada. Um transportador 10 % mais rápido que a enchedora acumula vãos; um 10 % mais lento gera contrapressão e derruba recipientes leves.
A acumulação é uma decisão de projeto separada. A acumulação de baixa pressão com sensores de zona deixa o produto formar fila sem esmagar; um transportador de motor único sem zonas simplesmente empurra tudo contra a parada, o que é aceitável para recipientes rígidos e destrutivo para os leves.
3. Matriz de configuração: o que muda e qual o custo
A mesma estrutura básica é vendida em várias configurações, e as diferenças importam mais do que os nomes de marketing sugerem. A tabela abaixo associa cada configuração ao perfil de comprador que ela realmente atende, para que você possa descartar opções antes que apareçam em um orçamento.
| Configuração | Cabeçotes | Produção típica | Faixa de recipientes | Ideal para | Compromisso |
|---|---|---|---|---|---|
| Rolo por gravidade | nenhum | Por descida | Cartonados, bandejas, paletes | Sem energia, sem controles | Necessita de declive e controle manual |
| Correia, velocidade fixa | 1 motor | 10 – 40 m/min | Garrafas, potes e cartonados | Simples, silencioso | Sem acumulação sem sensores |
| Rolo, acumulação por zona | 1 motor por zona | 10 – 60 m/min | Cartonados, bandejas, paletes | Fila de baixa pressão | Mais sensores e fiação |
| Placa de corrente | 1 – 2 motores | 10 – 50 m/min | Cargas pesadas ou quentes | Superfície plana e durável | Ruidoso, maior potência |
| Telescópico motorizado | 1 motor + extensão | Variável | Baias de carga | Alcança dentro dos reboques | Prazo de entrega mais longo |
A estrutura e os pontos de transferência custam mais que o acionamento, e são eles que decidem se a linha opera sem ruído. Compradores que comparam transportadores pelo preço por metro geralmente descobrem a diferença na primeira transferência de 90 graus.
4. Especificações técnicas
Os valores abaixo correspondem à configuração padrão. Cada valor pode ser alterado, mas cada alteração afeta preço, prazo de entrega e esforço de comissionamento; por isso, leia a coluna de observações antes de pedir uma variante.
| Parâmetro | Padrão | Opcional / faixa | Por que importa |
|---|---|---|---|
| Tipo | Transportador de placa de corrente | Personalizado | Definido no pedido |
| Carga | Até 50 kg/m | Até 200 kg/m para serviço pesado | Informe a carga real, não a média |
| Velocidade | 5 – 60 m/min | Variável por inversor | Deve ser compatível com a linha |
| Largura | 200 – 1,200 mm | Personalizado | Largura do produto mais folga |
| Estrutura | Perfil de alumínio | Aço inoxidável 304 para lavagem | Definido pelo ambiente, não pelo produto |
| Acionamento | Motor redutor | Motores de rolo 24 V para zoneamento | O zoneamento altera a fiação |
| Transferência | Placa fixa | Transferência elevável, empurrador | As transferências são os pontos de parada |
| Controle | Fixo ou com inversor | PLC com lógica de zonas | A lógica de zonas precisa de sensores |
| Proteções | Guias laterais | Proteções completas nos acionamentos | A CE exige proteção contra pontos de aperto |
| Ruído | 65 – 75 dB(A) | Menor com corrente plástica | A placa de corrente é a mais ruidosa |
| Potência | 0.37 – 2.2 kW | Por zona na acumulação | 380 V trifásico |
| Acabamento | Pintura em pó | Inoxidável / IP65 | Salas úmidas exigem inoxidável |
5. Rendimento e planejamento de capacidade
A vazão é velocidade dividida pelo espaçamento, não apenas a velocidade. Um transportador a 30 m/min com espaçamento de 150 mm move 200 recipientes por minuto; o mesmo transportador com espaçamento de 300 mm move 100. Compradores que cotam uma taxa sem espaçamento estão cotando um número inutilizável.
Projete o transportador na velocidade da máquina mais lenta que ele atende, mais uma margem para recuperação após uma parada. Um transportador dimensionado para a máquina mais rápida passa a maior parte da vida vazio, e um transportador vazio com sensores fotoelétricos dispara paradas falsas.
Onde a linha tem necessidade de buffer, dimensione em metros de acumulação, não em minutos. Um metro de transportador de roletes acomoda cerca de seis caixas de 150 mm; assim, um buffer de dois minutos a 60 caixas por minuto precisa de vinte metros, o que geralmente é mais área do que o layout disponibiliza.
| Regime de turnos | Produção bruta | OEE a 65% | Garrafas anuais (300 dias) |
|---|---|---|---|
| 1 × 8 h | 60 bph | 39 bph | 93,600 |
| 2 × 8 h | 60 bph | 39 bph | 187,200 |
| 3 × 8 h | 60 bph | 39 bph | 280,800 |
Dimensiones a máquina pelo meio da faixa, não pelo topo. Um equipamento vendido a 60 garrafas por hora e operando a 60 durante seis horas por dia é exigido no limite mecânico; o mesmo equipamento a 45 garrafas por hora tem folga para variação de viscosidade, troca de tampas e algum lote mais lento eventual.
6. Adequação ao produto e ao recipiente
A adaptação é definida pela base do recipiente e pelo padrão de transferência. Uma garrafa de base pequena em transportador de roletes tomba a cada parada; a mesma garrafa em corrente de lamelas com guias opera sem incidentes.
O número de transferências pesa mais que o comprimento. Cada transferência é um travamento em potencial, então um layout com seis transferências tem seis pontos de falha, e cada uma precisa de uma placa fixa, uma unidade elevadora ou uma curva motorizada para funcionar de forma confiável.
| Tipo de produto | Faixa de viscosidade | Adequação | Atenção |
|---|---|---|---|
| Garrafas PET | leve, base pequena | Corrente de réguas com guias | Os rolos causam tombo |
| Potes de vidro | pesado, estável | Rolo ou correia | Observar a pressão de acumulação |
| Cartonados e caixas | regular | Rolo com zonas | Placas fixas nas transferências |
| Paletes | pesado, paletizado | Corrente ou rolo pesado | Acionamentos dimensionados para 1.000 kg |
| Bandejas e copos | leve, instável | Correia com levantes | Rolos não adequados |
| Produto quente ou úmido | varia | Placa de corrente inoxidável | A correia pode deformar ou escorregar |
7. Critérios de decisão para seleção
Use estas regras em ordem. Cada uma é um filtro rígido, não uma preferência, e cada uma foi redigida para que dois compradores com restrições diferentes cheguem a respostas diferentes, e não à mesma recomendação.
Regra 1: Base do produto (primeiro)
Uma base abaixo de 40 mm sobre roletes precisa de corrente de lamelas ou correia. Essa única decisão elimina a maioria dos problemas de tombamento antes que ocorram.
Regra 2: Passo (segundo)
Defina o espaçamento a partir da máquina a jusante, não da velocidade do transportador. Uma máquina que precisa de 150 mm de separação não aceita um transportador que entrega 300 mm.
Regra 3: Acumulação (terceiro)
Se a linha tem alguma máquina que para para troca de formato ou limpeza, a acumulação por zonas se paga por si só. Sem ela, cada parada esvazia toda a linha.
Regra 4: Transferências (quarto)
Conte-as. Seis transferências significam seis travamentos, a menos que cada uma tenha um dispositivo de transferência adequado. Reduzir o número de transferências em dois geralmente economiza mais paradas do que qualquer upgrade de acionamento.
Regra 5: Acabamento (quinto)
Uma sala de lavagem precisa de inox e IP65. Uma sala seca não, e pagar por inox ali é dinheiro gasto à toa.
Regra 6: Proteções (sexto)
Acionamentos, polias e pontos de aperto precisam de proteção para o CE. Peça o desenho da proteção, não apenas uma declaração.
8. Alternativas comparadas diretamente
O transportador concorre com o manuseio manual e com outro princípio de transporte, e a escolha geralmente é definida pela carga e pelo número de transferências.
| Critério | Transportador de chapas para garrafas | transportador de lâminas em aço inoxidável para garrafas | Transportador (motorizado) | Manuseio manual / carrinhos | Transportador por gravidade |
|---|---|---|---|---|
| Mão de obra | Nenhum em operação normal | 1 – 3 operadores | Nenhum | ver especificação |
| Velocidade | 10 – 60 m/min | Depende da rota | Apenas por descida | ver especificação |
| Flexibilidade de layout | Estrutura fixa | Alto | Estrutura fixa | ver especificação |
| Acumulação | Com controle de zona | Por fila de carrinhos | Limitado | ver especificação |
| Custo | US$ 1.200 – 4.500 por metro | Baixo investimento, alta mão de obra | US$ 600 – 2.000 por metro | ver especificação |
| Melhor adequação | Linhas contínuas | Lotes curtos, muitos SKUs | Quedas curtas, cargas estáveis | ver especificação |
O manuseio manual é mais barato para instalar e mais caro para operar: um operador por turno custa mais que um transportador em dois anos na maioria das linhas. A gravidade é a opção mais barata e só funciona onde o layout tem altura disponível.
9. Integração à linha
A montante, o transportador deve aceitar a produção da máquina mais lenta sem contrapressão. A jusante, deve entregar no espaçamento que a próxima máquina espera, com um sensor fotoelétrico ou encoder que confirme a presença do produto.
Se o transportador cruza uma passagem, o layout precisa de uma porta elevadiça ou de uma seção removível; retrofitar depois significa cortar a estrutura e religar. Se ele corre ao lado de uma enchedora, espere respingos e especifique o acabamento de acordo.
Sinais que vale a pena acordar: marcha, falha, produto presente e, onde houver acumulação, zona cheia. Um transportador sem saída de falha esconde um travamento até a linha parar e alguém percorrer todo o seu comprimento.
10. Higiene, materiais e conformidade
Os transportadores são limpos com mais frequência que as máquinas e são mais difíceis de limpar. Uma estrutura com perfis abertos e sem bordas planas é limpa em minutos; uma estrutura com perfis fechados e proteções parafusadas leva uma hora e acumula produto nas juntas.
Em salas de lavagem, a especificação é inox 304 ou 316, motores IP65 e inclinação em toda superfície horizontal. Em salas secas, aço pintado a pó basta e é bem mais barato.
Onde o produto fica exposto, o material da correia precisa de uma declaração de contato alimentar, e a correia deve poder ser removida para limpeza sem desmontar o acionamento.
11. Instalação e comissionamento
| Etapa | Duração | Responsável | Entregável |
|---|
A instalação leva de dois a quatro dias por trecho de linha e depende de o piso estar nivelado e das máquinas já estarem no lugar. A maioria dos atrasos vem ao descobrir que o piso desce 20 mm ao longo de dez metros, o que a estrutura do transportador não absorve sem calços.
12. Manutenção, peças de reposição e disponibilidade
Correias, correntes e rolamentos são os itens de desgaste. Uma correia esticada gera deriva de espaçamento que aparece como travamentos duas máquinas abaixo, por isso a tensão da correia é verificada mensalmente, não quando falha.
Tenha uma correia ou um trecho de corrente sobressalente, dois rolamentos e um acoplamento de acionamento. São as peças que param uma linha, e são baratas em relação à parada.
| Peça de desgaste | Intervalo | Faixa de preço | Parada se for ignorado |
|---|---|---|---|
| Correia | 12 – 24 meses | US$ 80 – 400 | Desvio de passo, escorregamento |
| Seção de corrente | 24 meses | US$ 150 – 600 | Elos desgastados, ruído |
| Rolamento de rolo | 12 – 24 meses | US$ 8 – 30 cada | Travamento, ruído |
| Acoplamento de acionamento | 24 meses | US$ 30 – 90 | Vibração, perda de acionamento |
13. Estrutura de custos e custo total de propriedade
Um transportador é barato para operar e fácil de dimensionar abaixo do necessário. Os custos ocultos são os operadores que percorrem a linha para destravar e o produto danificado nas transferências, e ambos crescem com o número de pontos de transferência.
Compare os layouts pelo custo por metro incluindo transferências, proteções e controles, não pelo preço da estrutura. Um layout com duas transferências a menos geralmente custa menos para comprar e menos para operar.
| Item de custo | Faixa típica | Observações |
|---|---|---|
| Transportador, FOB | US$ 1.200 – 4.500 por metro | Tipo e acabamento |
| Transferências e curvas | US$ 800 – 3.000 cada | Cada um é um possível travamento |
| Controles | US$ 600 – 2,500 | A lógica de zonas acrescenta custo |
| Potência | US$ 0,05 – 0,20 por hora | Pequeno em relação às máquinas |
| Reposições, 1º ano | US$ 300 – 900 | Correias, rolamentos |
| Instalação | US$ 400 – 1.200 por seção | O nível do piso importa |
14. Checklist de RFQ
Um orçamento é tão preciso quanto os dados que o sustentam. Os compradores que enviam esses quatorze pontos de dados no primeiro e-mail costumam receber um preço fechado e um desenho de layout na primeira resposta; os que enviam apenas "uma enchedora, cerca de 5.000 por hora" gastam três rodadas para esclarecer o que isso significa.
15. Garantia de qualidade e documentação FAT
A aceitação de fábrica coloca o transportador em marcha com uma carga representativa por uma hora e verifica velocidade, espaçamento na saída e comportamento de transferência. O relatório registra o ajuste de velocidade e o espaçamento medido em três pontos.
Peça que o teste de transferência seja fotografado ou gravado, pois uma transferência que funciona em bancada com uma caixa de amostra frequentemente falha com o produto real na taxa real.
16. Perguntas frequentes
Posso ampliar o transportador depois?
Sim, se a estrutura é modular e o acionamento está dimensionado com margem. Peça a margem do acionamento no pedido; ampliar uma linha com um motor já totalmente carregado significa um segundo acionamento.
Por que o produto tomba nas transferências?
Geralmente é um vão entre trechos, um desajuste de velocidade ou roletes sob um produto leve. Uma placa fixa e uma velocidade casada resolvem a maioria dos casos.
Preciso de acumulação?
Se alguma máquina da linha para para troca de formato ou limpeza, sim. Sem zonas, uma parada esvazia toda a linha, e reiniciar leva de dez a vinte minutos.
Qual acabamento preciso?
Inox e IP65 em salas de lavagem; aço pintado a pó nos demais locais. Quem define é a sala, não o produto.
Como defino a velocidade do transportador?
Igual à máquina mais lenta que atende, mais cerca de 10 %. Mais rápido que isso gera espaços; mais lento gera contrapressão.
Um transportador por gravidade é mais barato?
Sim, cerca da metade do custo, mas exige altura e não pode acumular nem controlar o espaçamento.
17. Área, utilidades e infraestrutura
O planejamento do local falha mais pela altura do teto e pela posição do dreno do que pela área no piso; por isso, confira estes três números antes de desenhar o layout: a altura necessária para a elevação do bico mais o recipiente mais alto, a distância da máquina ao dreno mais próximo e a capacidade livre na rede de ar comprimido no início do turno, quando todas as outras máquinas também consomem ar.
| Item | Requisito | Observação |
|---|---|---|
| Área no piso | 2,4 × 1,3 m para a máquina, mais 1,2 m de acesso de manutenção em cada lado | O acesso é para o mecânico, não para o operador |
| Altura do teto | 1,9 m mínimo acima da estrutura | Elevação do bico mais a altura do recipiente |
| Potência | 3 kW, 380 V trifásico, 50 ou 60 Hz | Circuito separado com terra, não compartilhado com soldadoras |
| Ar comprimido | 0,6 MPa, capacidade livre de 0,4 m3/min | Ar seco; a umidade causa travamento das válvulas |
| Dreno | A 1,5 m da máquina | Para lavagem e para a saída da bandeja de gotejamento |
| Ruído | Abaixo de 75 dB(A) a 1 m | A maior parte vem da bomba de vácuo ou do soprador, não da enchedora |
Um erro comum é instalar a máquina encostada na parede para economizar espaço no piso. O acesso de manutenção do lado esquerdo é por onde o mecânico alcança o acionamento e o coletor de válvulas; bloqueá-lo transforma um serviço de quinze minutos em um desmonte de duas horas e, na prática, também significa que a máquina nunca recebe a manutenção adequada.
18. Cenários de aplicação por setor
A mesma máquina é comprada por motivos muito diferentes, e a configuração que serve a um setor costuma ser inadequada para outro. Estes quatro perfis cobrem a maioria das consultas que recebemos, e cada um aponta para um conjunto diferente de opções.
Produtores de alimentos e bebidas costumam precisar de superfícies resistentes à lavagem, declarações de contato com alimentos e uma troca de formato rápida o suficiente para produzir três produtos em um turno. A decisão é guiada pela auditoria do varejista, e a máquina é especificada com estrutura em aço inoxidável, componentes elétricos IP65 e bicos removíveis. O maior custo oculto não é a máquina, mas a mão de obra de troca de formato que não foi planejada.
Produtores de cosméticos e cuidados pessoais enchem volumes menores em produção mais baixa, e sua restrição é a aparência: sem gotejamento no ombro da garrafa, sem produto na rosca, linha de enchimento uniforme em todo o lote. Precisam de um bico com retorno de sucção e de uma aproximação final mais lenta mais do que de velocidade, e costumam se arrepender de comprar uma máquina dimensionada pela produção e não pela limpeza.
Produtores farmacêuticos e de diagnóstico compram documentação tanto quanto equipamento. O cabeçote de enchimento fica em segundo plano em relação à rastreabilidade do material, ao pacote de validação e à capacidade de comprovar que a limpeza foi eficaz. A máquina deles é em 316L, os selos são de PTFE, e o teste de aceitação é um protocolo escrito, não uma inspeção visual.
Produtores de produtos químicos e domésticos enchem líquidos corrosivos ou voláteis, onde o material em contato com o produto e o elastômero do selo definem a vida útil da máquina. Precisam de selos de Viton ou PTFE, estrutura em aço inoxidável e, muitas vezes, um exaustor sobre a zona de enchimento. A precisão é menos crítica que a contenção, e a máquina deve ser especificada de acordo com isso.
19. Avaliação do fornecedor: sete perguntas com respostas que você deve exigir
Comprar uma enchedora é comparar fornecedores tanto quanto comparar máquinas, e a diferença aparece no segundo ano, não no primeiro. Estas sete perguntas são as que distinguem um fornecedor que fabrica máquinas de um que apenas as revende, e cada uma tem uma resposta que você pode conferir em um documento.
1. É possível apresentar o registro de calibração de cada cabeçote?
Um fornecedor sério pesa trinta garrafas por cabeçote e informa a média e o desvio padrão de cada cabeçote, e não um único número para a máquina inteira. Se um cabeçote estiver 2 % desajustado enquanto a média parece boa, o registro o mostra, e a máquina não deve ser enviada.
2. Qual o prazo de entrega das peças de desgaste?
Os selos dos bicos e as sedes das válvulas devem poder ser enviados em menos de uma semana a partir de estoque. Se a resposta for "pedimos ao fabricante original", sua máquina para por duas semanas na primeira falha de um selo, e os selos sempre falham.
3. Quem assina o teste de aceitação, e com base em quais critérios?
Os critérios devem ser definidos antes do pedido, em números: produção em quatro horas, tolerância de volume, número de gotejamentos, taxa de rejeição. Um fornecedor que não se compromete com números está dizendo que os números não são estáveis.
4. Qual o procedimento de troca de formato, e quem pode executá-lo?
Um operador deve ser capaz de trocar o formato em menos de dez minutos com uma chamada de receita e uma ferramenta. Se a resposta envolver um mecânico e uma chave, adicione o custo da mão de obra ao seu total de cinco anos antes de comparar preços.
5. Quais peças são adquiridas de terceiros, e de onde?
Servoacionamentos, CLPs, válvulas pneumáticas e células de carga são componentes de marca, e a disponibilidade deles na sua região define se uma falha será resolvida em dois dias ou em dois meses. Peça a lista de marcas e confira a distribuição local antes de assinar.
6. O que o comissionamento inclui, e o que é cobrado à parte?
Instalação, calibração, treinamento e teste de produção devem ser discriminados por itens. As surpresas caras costumam ser aluguel de guindaste, engenheiros extras além dos dias acordados e recomissionamento após as utilidades se revelarem fora da especificação.
7. Podemos falar com um cliente que produz o mesmo produto?
Um fornecedor com uma base instalada real pode indicar duas ou três referências sob consulta. Respostas vagas aqui são o sinal mais forte para reduzir o ritmo.
20. Os primeiros 90 dias após a chegada
Os primeiros três meses definem se a máquina entra em um ritmo estável ou vira fonte de apagões diários. A maior parte do que dá errado nesse período é de procedimento, não mecânica, e é corrigível se for acompanhada.
Dias 1 a 10: instale, nivele e alinhe ao transportador, confira o sentido de rotação e a pressão do ar e, em seguida, passe recipientes vazios por cada estação manualmente antes de energizar o circuito de enchimento. Registre os ajustes efetivos no manual, e não em uma anotação colada na estrutura.
Dias 11 a 30: calibre cada cabeçote no seu próprio produto na sua temperatura de enchimento e, em seguida, rode um turno completo a 70 % da produção nominal, registrando o volume a cada hora. O padrão de desvio nesse turno prevê o intervalo de manutenção melhor do que qualquer manual.
Dias 31 a 60: treine um segundo operador e um mecânico, não apenas a pessoa que comandará o turno diurno. O conhecimento concentrado em uma única pessoa é a causa mais comum de uma linha que não consegue operar nos fins de semana ou feriados.
Dias 61 a 90: revise o registro de rejeitos, conte as paradas e suas causas e defina as primeiras datas de manutenção preventiva pelo padrão real de falhas, e não pelos intervalos genéricos do manual. Peça o primeiro kit de reposição antes do fim desse período, porque a primeira falha de selo geralmente aparece por volta do quarto mês.
21. Erros de especificação que custam caro ao comprador depois
Quase toda instalação insatisfatória remonta a uma decisão tomada na fase de orçamento, quando um número foi aceito sem conferência. Estes seis erros aparecem com frequência suficiente para serem previsíveis, e cada um é barato de evitar no pedido e caro de corrigir após a chegada.
Aceitar a produção informada sem os detalhes do recipiente
Uma velocidade informada em garrafas por hora não significa nada até ser vinculada a um volume de enchimento, um diâmetro de gargalo e uma viscosidade do produto. Peça as condições de teste por escrito: 500 ml, gargalo de 28 mm, água a 20 °C é uma máquina muito diferente de 1 L, gargalo de 18 mm, xarope a 12 °C.
Comprar o maior número de cabeçotes que o orçamento permite
Mais cabeçotes aumentam a produção, mas também aumentam o consumo de ar, o risco de vazamento, o trabalho de calibração e o custo de cada futura troca de selo. Uma máquina de oito cabeçotes operando seis dias por semana a 80 % de aproveitamento supera uma de doze cabeçotes operando três dias a 45 %.
Esquecer o passo do transportador
A enchedora, a tampadora e a rotuladora devem compartilhar o mesmo passo de recipiente e a mesma altura de transportador. Quando isso não acontece, o integrador cria uma placa de transferência e uma mudança de passo, e o comprador paga por isso em tempo de comissionamento e em engarrafamentos que nunca desaparecem de vez.
Especificar os componentes elétricos abaixo do necessário
Componentes elétricos IP65, terra separado e circuito dedicado custam algumas centenas de dólares no pedido. Adaptá-los em uma linha em operação custa uma parada, um novo gabinete e um eletricista; enquanto isso não for feito, a máquina é um risco para lavagem.
Comprar selos pelo preço
Um selo que custa dois dólares a menos e dura metade do tempo dobra a mão de obra de manutenção e acrescenta um modo de falha no meio de um lote de produção. Especifique o elastômero pela compatibilidade com o produto, não pelo custo unitário.
Tratar o treinamento como uma formalidade
Dois dias de treinamento com SOPs por escrito é o investimento mais barato em confiabilidade disponível. Os compradores que pulam essa etapa costumam gastar o mesmo dinheiro depois em uma visita de serviço para corrigir problemas que o manual já descrevia.
22. Comparando orçamentos item por item
Três orçamentos para a mesma máquina nominal podem diferir 40 % e ainda descrever o mesmo equipamento, porque o que está incluído no preço é diferente. A comparação item por item abaixo é a que recomendamos aos compradores, e é também o formato que nossas próprias propostas seguem, para que as diferenças fiquem visíveis em vez de ocultas em um total.
O que deve estar incluído no preço base
O preço base deve incluir a máquina conforme especificada, um jogo de ferramental para o formato acordado, o sistema de controle com memória de receitas, proteções e intertravamentos, um manual em inglês, um kit de ferramentas e um jogo de selos sobressalentes. Se qualquer um desses itens aparecer como linha separada em um orçamento concorrente, os totais não são comparáveis, e o número mais barato costuma ser o que exclui mais itens.
O que deve ser cotado à parte, e por quê
Frete, seguro, impostos, instalação, treinamento além dos dias inclusos, ferramental especial e equipamentos de inspeção opcionais devem ser cobrados separadamente. Isso não é um artifício; permite ver o custo de cada decisão. O artifício é o oposto: um valor global único que esconde uma visita de comissionamento de duas semanas dentro de um número que você não pode auditar.
Condições de garantia
Compare a duração, o que está coberto, quem paga o frete de uma peça sob garantia e o que cancela a garantia. Doze meses de peças com frete pago pelo comprador é muito diferente de doze meses incluindo frete e mão de obra. Peça o texto contratual, não o resumo.
Cronograma de pagamento e risco
Trinta por cento de entrada e setenta por cento contra documentos é a estrutura comum para exportação. Um fornecedor que pede o valor total antes do envio está pedindo que você assuma todo o risco; um que aceita dez por cento de entrada está assumindo ele próprio. O cronograma revela algo sobre quem espera ter problemas.
Prazo de entrega e seus componentes
Peça a divisão entre engenharia, aquisição, montagem, teste e embalagem. Um prazo de quarenta dias sendo trinta dias de espera por um servoacionamento é um risco diferente de quarenta dias de montagem. Quando uma data escapa, a divisão mostra se é preciso pressionar o fornecedor ou o componente.
23. Perguntas mais frequentes das equipes de compras
É possível fornecer a mesma máquina em 415 V, 60 Hz?
Sim. Voltagem, fase e frequência são especificadas no pedido porque alteram os motores, os acionamentos e o dimensionamento do transformador. Mudá-las após a fabricação da máquina significa trocar componentes, e essa é uma das poucas especificações que não podem ser ajustadas no local.
Qual o prazo real de entrega até o nosso porto?
O prazo de produção é de 25 a 45 dias, o frete marítimo para a maioria dos destinos é de 18 a 35 dias, e a entrega porta-a-porta acrescenta três a dez dias conforme a alfândega. O total é o que seu planejamento precisa; geralmente são 8 a 12 semanas do pedido até a máquina em operação na sua planta.
Vocês oferecem serviço de instalação local?
Enviamos engenheiros da fábrica para instalação e comissionamento, e, para compradores recorrentes, podemos providenciar um parceiro local para o serviço de rotina. A instalação pela equipe da fábrica é a opção que recomendamos para a primeira máquina, porque transmite o conhecimento de processo além do equipamento.
O que acontece se uma peça falhar no primeiro ano?
As peças de garantia são enviadas por via aérea em até três dias úteis após o diagnóstico confirmado, e pedimos fotografias e o código de falha para que o diagnóstico esteja certo na primeira vez. Para itens de desgaste críticos, recomendamos manter um kit local, que custa algumas centenas de dólares e elimina por completo o atraso do frete aéreo.
É possível auditar a máquina antes de liberarmos o saldo?
Sim. O teste de aceitação de fábrica é o momento natural: você ou seu inspetor terceiro assistem, acompanham o teste, revisam os dados de calibração e os certificados de material, e o saldo é liberado mediante um relatório assinado. Os compradores que pulam essa etapa às vezes descobrem uma divergência de especificação somente depois que o contêiner chega.
24. Níveis de serviço, tempos de resposta e o que assumimos por escrito
O serviço é a parte da compra de uma máquina que o comprador não pode inspecionar antes de pagar, e é justamente por isso que merece um lugar na planilha de comparação. O que segue é o que colocamos no contrato, e não o que dizemos em uma reunião de vendas; recomendamos fazer as mesmas quatro perguntas a cada fornecedor concorrente.
Tempo de resposta
Primeira resposta técnica em até um dia útil após uma consulta por escrito com fotografias e o código de falha. Diagnóstico remoto em até dois dias. Quando é necessário atendimento no local, um engenheiro é enviado em até cinco dias úteis, ou antes se a linha estiver parada.
Peças de reposição
Itens de desgaste a partir de estoque, enviados por via aérea em até três dias úteis. Peças fora de estoque são orçadas com prazo de entrega por escrito. O kit de reposição recomendado está listado no manual com os números das peças, para que você possa recomprar de qualquer distribuidor, e não apenas de nós.
Garantia
Doze meses de peças e mão de obra para defeitos de fabricação, vinte e quatro meses para a estrutura. Consumíveis e itens de desgaste são excluídos, o que é normal, mas a lista de exclusões está descrita por escrito, não apenas implícita. O frete da garantia é coberto por nós no primeiro envio de uma peça de reposição.
Treinamento e transferência de conhecimento
Dois dias de treinamento no local estão inclusos no comissionamento: um dia para operadores, cobrando partida, troca de formato, limpeza e a primeira linha de diagnóstico de falhas, e um dia para o mecânico, cobrando ajuste, inspeção de desgaste e o procedimento de troca de peças de reposição. Ambos os dias terminam com um SOP por escrito que sua equipe guarda.
O que não prometemos
Não prometemos um tempo de resposta medido em horas, porque uma promessa que não pode ser cumprida é pior do que uma realista. Não prometemos que uma máquina operará indefinidamente na produção máxima; prometemos a produção testada no formato e no produto usados na aceitação, e documentamos as condições. Os compradores que desejam uma garantia de produção ao longo da vida útil devem contratar um serviço, e esses contratos são orçados separadamente para que o custo fique visível.
27. Entrega, aceitação e o que verificar no local
A entrega deve terminar com um layout assinado e um registro de velocidades, não apenas com um handshake. O registro deve guardar a velocidade em que cada transferência foi testada, a carga usada e o espaçamento medido na saída. Sem esse registro, o primeiro travamento duas semanas depois é impossível de atribuir.
No local, verifique quatro coisas antes de aceitar: que a estrutura está nivelada dentro de 2 mm em dez metros, que cada proteção fecha um circuito de segurança e não um temporizador, que os sensores fotoelétricos estão posicionados de modo que nenhum recipiente transparente passe despercebido, e que o acionamento pode ser isolado e bloqueado. A primeira e a última são as duas que mais dão problemas depois.
Peça o diagrama de fiação e a lista de peças de reposição como arquivos eletrônicos na entrega. Um transportador é um ativo de longa vida com muitas peças pequenas, e uma fábrica sem o diagrama passa a primeira pane traçando cabos à mão.
Envie os detalhes do seu recipiente e do produto
Envie o croqui do layout, o peso do produto e o tamanho da base, a taxa da linha e o número de transferências. Confirmaremos o tipo de estrutura, o dimensionamento do acionamento e os dispositivos de transferência, e enviaremos um layout com preço e um protocolo de teste de transferência.