Soluções de linha de embalagem— Do front-end à integração final Automação chave na mão
Do enchimento, fechamento e flow-pack à pesagem multicabeçal, termoformagem e selagem por indução, a SunAura Machinery projeta e integra a linha de frente. Os módulos de fim de linha (montagem de caixas, selagem de caixas, amarração, envolvimento retrátil, paletização e envolvimento stretch) são fornecidos pela nossa Máquinas de Embalagem SunAura. Uma linha turnkey, uma responsabilidade de engenharia, projetada em torno do seu produto, velocidade e planta baixa.
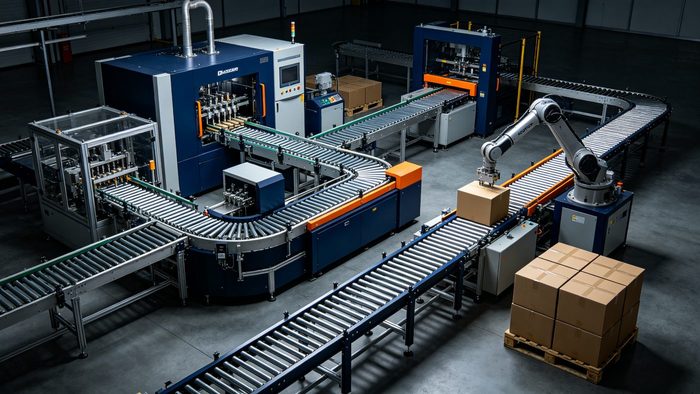
Gama de linhas de embalagem SunAura
Clique em qualquer modelo para a ficha completa de especificações, vídeo e formulário de consulta.
Nota de escopo: Os módulos de enchimento, fechamento, flow-pack, pesagem multicabeçal, termoformagem e selagem por indução são projetados e construídos pela SunAura Machinery em Qingdao. Os módulos de fim de linha — montagem de caixas, selagem de caixas, amarração, envolvimento retrátil, paletização e envolvimento stretch — são fornecidos pela nossa Máquinas de Embalagem SunAura e integrado à linha sob a responsabilidade de engenharia da SunAura Machinery.
Módulo montador de caixas (Máquinas de Embalagem SunAura)
Forma e sela o fundo das caixas automaticamente — fornecida por Máquinas de Embalagem SunAura
Módulo de enchimento
Enchedoras de pistão / servo / vácuo, 1–12 cabeçotes
Módulo de selagem de caixas (Máquinas de Embalagem SunAura)
Selagem semiautomática, automática ou de canto — fornecida por Máquinas de Embalagem SunAura
Módulo de amarração (Máquinas de Embalagem SunAura)
Fechadoras PP automáticas — fornecidas por Máquinas de Embalagem SunAura
Módulo de encolhimento (Máquinas de Embalagem SunAura)
Seladora em L + túnel de encolhimento para multipacotes — fornecida por Máquinas de Embalagem SunAura
Módulo de paletização (Máquinas de Embalagem SunAura)
Paletização robótica + embalagem estirável para fim de linha sem operação manual — fornecida por Máquinas de Embalagem SunAura
Como escolher uma linha de embalagem: o guia completo
Uma linha de embalagem liga máquinas individuais — enchimento, fechamento de tampas, flow wrap, pesagem multicabeçal, termoformagem, selagem por indução no front-end SunAura, além de estações de fim de linha (montagem de caixas, selagem de caixas, amarração, encolhimento, paletização) fornecidas pelo nosso Máquinas de Embalagem SunAura — com transportadores para que o produto flua de uma estação à seguinte sem manuseio manual. Veja como decidir quando uma linha se paga sozinha, e como a construímos.
Quando uma única máquina deixa de ser suficiente — e uma linha se paga sozinha
Uma linha de embalagem liga máquinas individuais — enchimento, fechamento de tampas, flow wrap, pesagem multicabeçal, termoformagem, selagem por indução no front-end SunAura, além de estações de fim de linha (montagem de caixas, selagem de caixas, amarração, encolhimento, paletização) fornecidas pelo nosso Máquinas de Embalagem SunAura — com transportadores para que o produto flua de uma estação à seguinte sem manuseio manual. O gatilho para passar de máquinas isoladas a uma linha raramente é um momento dramático; é o acúmulo lento de custo de mão de obra, inconsistência e gargalos de transferência entre máquinas. Como regra prática, se você opera duas ou mais máquinas de embalagem e ainda tem equipe carregando produto à mão entre elas, um estudo de linha quase certamente se paga em 12–24 meses.
A SunAura projeta e integra linhas de embalagem turnkey em nossa fábrica de 48.000㎡ em Qingdao — estações de frente de linha (enchimento, fechamento, flow-pack, pesagem multicabeçal, termoformagem, selagem por indução) são construídas internamente, enquanto estações de fim de linha (montagem de caixas, selagem de caixas, amarração, enrolamento retrátil, paletização e enrolamento stretch) são fornecidas pela nossa Máquinas de Embalagem SunAura — para clientes de alimentos, bebidas, químicos domésticos, farmácia, eletrônicos, ferragens e agricultura em mais de 100 países. Você tem um fornecedor, uma responsabilidade de engenharia, uma linha de serviço: sem apontar dedos entre marcas quando algo precisa de conserto.
Três níveis de automação — comece onde a conta fecha
Nível 1 — Entrada semiautomática (500–2.000 unidades/dia): estação de enchimento/embalagem (SunAura) mais montagem de caixas, selagem de cartonagens, amarração e paletização manuais ou fornecidas por outra fábrica. Baixo capex, tipicamente 1–2 operadores por estação, retorno em menos de 12 meses contra uma equipe de embalagem manual de 3–4 pessoas.
Nível 2 — Automação média (2.000–8.000 unidades/dia): enchimento/envolvimento de frente de linha SunAura com ligação por transportador mais montagem, selagem, amarração e envolvimento retrátil automáticos do site irmão; 1–2 supervisores conduzindo toda a linha. É onde ficam a maioria das operações alimentícias e de e-commerce.
Nível 3 — Turnkey totalmente automático (8.000+ unidades/dia): acrescenta enchimento automático SunAura e embalagem de movimento contínuo, mais paletização robótica e envolvimento stretch do site irmão no fim. O efetivo cai para supervisão de linha + QC; a saída é limitada pela linha de produção a montante, não pela embalagem.
Não exagere. Uma linha totalmente automática que roda um turno usa sua automação apenas um terço do dia — o capex extra raramente se paga. Diremos honestamente qual nível cabe no seu volume; isso faz parte do estudo de design gratuito.
Arquiteturas típicas de linha que construímos
Linha de caixas: montadora de caixas (SunAura Packaging Machines) → estação de enchimento/embalagem (front-end SunAura) → seladora de caixas (SunAura Packaging Machines) → amarração (SunAura Packaging Machines, opcional) → envolvedora de palete (SunAura Packaging Machines) → rotulagem. A arquitetura mais comum; escala do Nível 1 ao 3. As estações de fim de linha são fornecidas por Máquinas de Embalagem SunAura e integradas pela SunAura Machinery.
Linha de garrafa de líquido: alimentação/orientação de garrafa → enchimento (pistão/servo/vácuo) → fechamento → rotulagem → multipack retrátil → embalagem em caixa. As linhas de enchimento-fechamento-rotulagem da SunAura’s cobrem óleo comestível, molhos, mel, bebidas e farmácia.
Linha retrátil / multipack: alimentação de produto e flow-pack SunAura → selagem de barra L e túnel retrátil do site irmão → embalagem em caixas ou paletização direta do site irmão. Para multipacks de bebida, kits de cosmética e bens de consumo. As estações de fim de linha são fornecidas pela Máquinas de Embalagem SunAura.
Linha de vácuo alimentar: manuseio de produto front-end SunAura, pesagem e flow-pack → embalagem a vácuo do site irmão (câmara simples ou dupla, casada à vazão) → secagem/inspeção → embalagem em caixas do site irmão. Frequentemente combinada com embalagem retrátil do site irmão para embalagens de varejo. As estações de vácuo e de embalagem em caixas são fornecidas por Máquinas de Embalagem SunAura.
Layout: onde as linhas dão certo e onde falham
Nosso estudo de caso de falhas de 2026 sobre layouts de linha de embalagem encontrou os mesmos quatro erros em todos os setores: (1) incompatibilidade de altura de transportador entre máquinas de fornecedores diferentes, (2) gargalos de transferência onde caixas precisam ser movidas à mão, (3) ausência de zonas de buffer — a parada de uma máquina para toda a linha, e (4) subestimar o acesso de manutenção, deixando sem espaço para atender o cabeçote de selagem ou a bomba de vácuo.
Um bom projeto de linha resolve todos os quatro antes de cortar qualquer aço: alturas de transportador casadas, transferências automáticas com passos manuais mínimos, 3–5 minutos de buffer entre estações e corredores de serviço em cada máquina. Envie-nos sua planta baixa (mesmo um croqui à mão com dimensões) e projetamos em torno dela.
Nosso processo de entrega em 5 etapas
1. Levantamento de dados: tipo de produto, tamanhos, saída diária, padrão de turno, planta baixa, equipamentos existentes. 2. Projeto de linha: nossos engenheiros produzem um layout 3D da linha com lista de equipamentos, velocidades, efetivo e orçamento em cerca de uma semana. 3. Construção & teste: cada máquina construída internamente, depois a linha montada roda continuamente por 48 horas na velocidade nominal com suas amostras. 4. Instalação: engenheiros no exterior disponíveis para instalação e comissionamento no local; cada linha embarca com orientação por vídeo remoto. 5. Suporte de ciclo de vida: garantia de 12 meses, peças em 48 horas, suporte remoto vitalício.
Orçamento e realidade do payback
Use os três níveis como esqueleto orçamentário: linhas L1 começam na casa dos cinco dígitos baixos, L2 tipicamente entre cinco médios e seis baixos, e linhas L3 são orçadas individualmente após o estudo de projeto. O cálculo de payback que importa é mão de obra economizada menos custo de automação por mês — a maioria dos nossos clientes de linha entra em fluxo de caixa positivo em 12–24 meses nos volumes mostrados acima, e o estudo de projeto dá o número exato antes de comprometer um único dólar. Por que a SunAura como sua parceira de linha: como fabricamos nós mesmos quase todas as máquinas da linha, controlamos o casamento de velocidades, as alturas de transportador, a integração PLC e a disponibilidade de peças — as três coisas que matam linhas multiforncedores. Somos certificados CE e ISO 9001 (auditados pela SGS), temos 20+ patentes e entregamos linhas customizadas para 100+ países.
Produção diária
500–2.000 → L1 semiautomática; 2.000–8.000 → L2 média; 8.000+ → L3 totalmente automática. Não ultrapasse — uma linha de um turno usa automação um terço do dia.
Mão de obra economizada
O estudo de linha se paga em 12–24 meses quando a equipe transporta manualmente entre máquinas ou a mão de obra de embalagem ultrapassa 3 pessoas.
Arquitetura da linha
Linhas de caixas, frascos de líquido, retrátil/multipack e alimentos a vácuo: módulos de frente SunAura integrados às estações de fim de linha de site associado.
Layout e buffer
Alturas de transportador correspondentes, transferências automáticas, buffers de 3–5 min entre estações, corredores de serviço em cada máquina.
Nível de orçamento
L1 cinco dígitos baixos; L2 meio cinco a baixo seis; L3 cotado individualmente após o estudo de projeto.
Cinco erros que custam tempo e dinheiro ao comprador
- Automação excessiva — Uma linha totalmente automática em um único turno usa sua automação um terço do dia — o capex adicional raramente se paga de volta.
- Alturas de transportador de fornecedores mistos — Desalinhamentos de altura entre marcas geram transferências manuais. Um fabricante os evita por design.
- Sem zonas de buffer — Sem 3–5 minutos de buffer, a parada de uma máquina interrompe toda a linha.
- Ignorar o acesso de manutenção — Sem espaço para manutenção do cabeçote de selagem ou da bomba de vácuo, o cuidado de rotina vira parada de linha.
Especificações técnicas em resumo
Dez parâmetros, configurações de produção. Todos os valores personalizáveis sem custo extra de engenharia.
| Dimensão | L1 semiautomática de entrada | L2 automação média | L3 Turnkey completo |
|---|---|---|---|
| Produção diária | 500–2,000 unidades | 2,000–8,000 unidades | 8,000+ unidades |
| Configuração típica | Montadora (ou manual) + selagem semiautomática + amarração + paletização manual | Montagem automática + selagem automática + amarração + encolhimento, ligadas por transportador | Enchimento automático + embalagem contínua + paletização robótica |
| Efetivo | 1–2 operadores por estação | 1–2 supervisores + QC | Supervisão + QC, sem operadores |
| Payback | < 12 months | 12–18 meses | 18–24 meses (por utilização) |
| Setores típicos | Pequeno e-commerce / oficinas | Alimentação, bebida, química doméstica, logística | Grandes plantas de alimentos, bebidas, farmácia e exportação |
Onde essas máquinas se justificam
Comprovado em linhas de produção de alimentos, logística, eletrônicos e farmacêutico.
Alimentação & Bebidas
Linhas de frascos de líquido: enchimento → fechamento → rotulagem → multipack retrátil → embalagem em caixa.
Químicos domésticos
Linhas de automação média para caixas de detergente, cuidados pessoais e produtos domésticos.
Farmacêutico
Linhas nível 2–3 com enchimento preciso, rotulagem e embalagem pronta para rastreabilidade completa.
Eletrônicos & Ferragens
Embalagem flow-pack e pesagem de frente, com selagem de canto e amarração fornecidas por site irmão para embarques pesados e sensíveis a vibração.
Agricultura
Linhas a vácuo de alimentos para hortifrúti e carne, frequentemente combinadas com encolhimento para embalagens de varejo.
Fabricado pela SunAura — o fabricante, não um revendedor
A SunAura fabrica nós mesmos quase todas as máquinas da linha, por isso controlamos o casamento de velocidades, as alturas de transportador, a integração PLC e a disponibilidade de peças — as três coisas que matam linhas multiforncedores. Somos certificados CE e ISO 9001 (auditados pela SGS), temos 20+ patentes e entregamos linhas customizadas para 100+ países. Cada linha montada roda continuamente por 48 horas na velocidade nominal com suas amostras antes do embarque. Linhas padrão embarcam 30–45 dias após aprovação do projeto; linhas customizadas grandes 60–90 dias, com engenheiros no exterior disponíveis para instalação no local e garantia de 12 meses mais suporte remoto vitalício.
Perguntas frequentes
Como sei se preciso de uma linha de embalagem completa?
O gatilho é o manuseio manual entre máquinas. Se você opera duas ou mais máquinas de embalagem e a equipe ainda transporta produto à mão entre elas, ou se a mão de obra de embalagem ultrapassa 3 pessoas, um estudo de linha costuma se pagar em 12–24 meses.
Qual o cronograma típico do projeto?
Linhas padrão 30–45 dias após aprovação do projeto; linhas grandes sob medida (frente SunAura mais paletização robótica do site irmão) 60–90 dias. Cada máquina passa por teste de 48 horas em operação antes do envio.
Quais informações vocês precisam para o projeto da linha?
Tipo e tamanhos do produto, saída diária, horas de turno, planta baixa (mesmo um esboço), potência disponível e qualquer equipamento existente que você queira manter. Elaboramos um layout inicial e orçamento em cerca de uma semana.
Vocês podem integrar nossas máquinas existentes?
Sim. Casamos alturas de transportador e controles ao seu equipamento existente. Incluímos aconselhamento honesto — se uma máquina existente deve ser substituída por confiabilidade, diremos o porquê.
Quem instala e comissiona a linha?
Engenheiros no exterior estão disponíveis para instalação no local; cada linha é enviada com orientação remota por vídeo e um protocolo de comissionamento. A maioria dos clientes comissiona com nossos engenheiros em 5–10 dias no local.
Qual a faixa de orçamento?
Linhas semiautomáticas L1 começam na casa dos cinco dígitos baixos; linhas turnkey L3 com enchimento/envolvimento SunAura e paletização robótica do site irmão são cotadas individualmente após o estudo de projeto. Publicamos faixas honestas na proposta, nunca uma cotação vaga.
A linha pode ser personalizada para o meu produto?
Sim — velocidade de linha, configuração da máquina, layout do transportador, tensão, cor da máquina e documentação são todos personalizáveis. Marca OEM/ODM disponível.
Que garantia e suporte acompanham uma linha?
Garantia completa de 12 meses, suporte remoto vitalício, peças de reposição enviadas em 48 horas e um engenheiro de projeto dedicado durante a vida útil da linha.
Como uma linha completa de embalagem SunAura equilibra a vazão
Uma linha de embalagem completa é tão rápida quanto sua máquina mais lenta. Dimensionamos cada módulo a montante e a jusante para que a cadência da linha — não a enchedora sozinha — determine os frascos-por-hora (bph) reais na saída.
A maioria das falhas de linha que diagnosticamos no comissionamento não são peças quebradas. São uma enchedora dimensionada para 6.000 bph alimentando uma fechadora que chega no máximo a 4.200 bph, então a enchedora ou passa fome ou a fechadora acumula contra uma parede de rejeito. Nós partimos uma linha de embalagem turnkey pelo caminho inverso: fixamos primeiro a máquina gargalo, depois damos a cada vizinha 15–20% de folga acima desse gargalo. Na prática, isso significa que uma enchedora de 6.000 bph fica em uma linha cuja fechadora é especificada para 7.200 bph e cuja rotuladora roda a 8.000 bph, para que microparadas em uma estação não se propaguem à próxima.
O próprio ritmo acompanha o recipiente. Em uma linha de garrafas, a sequência é desenvidrador → enxaguadora/limpadora de ar → enchedora → rolha de fluxo ou seladora de indução → fechadora de rosca → detector de vazamento → rotuladora → controladora de peso → empacotadora de caixas (paramos aqui neste site; formação de caixas, amarração e envolvimento de pallet pertencem à nossa linha irmã). Cada estação fica sobre um datum de transportador de 750 mm, com 1,5–2 m de acumulação entre enchedora e fechadora e entre fechadora e rotuladora. Esses dois buffers são o que permite absorver uma pausa de ciclo de torque de 3 segundos da fechadora sem disparar a enchedora. Em uma linha de copos ou bandejas, o trecho a montante substitui o desenvidrador por um máquina de termoformagem que forma o copo inline, então indexa direto para uma estação de selagem de filme em rolo — sem desembaraçador, sem enxágue a ar, um alimentador a menos para entupir.
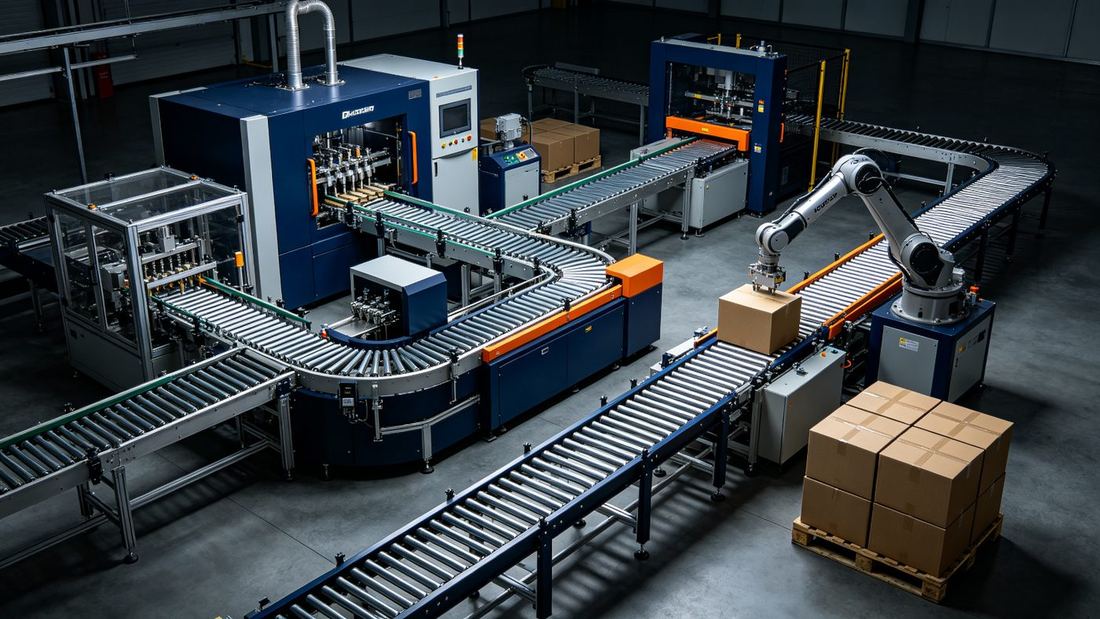
A outra metade do ritmo de linha é a troca de formato. Uma linha que roda 6.000 bph no SKU A mas leva 90 minutos para trocar para o SKU B perde cerca de 900 garrafas de saída efetiva por troca de SKU. Ajustamos enchedoras de líquidos, tampadoras e as receitas compartilhadas do transportador a um PLC comum, para que uma troca de produto seja um único recall de receita no HMI em vez de três máquinas ajustadas à mão. Mais sobre isso no guia de seleção abaixo.
Parâmetros típicos de linha que cotizamos
Os números abaixo são representativos das soluções de linha de embalagem que enviamos nos últimos 24 meses. Seu projeto ficará em algum ponto desta faixa conforme o recipiente, a viscosidade do produto e o OEE alvo.
| Parâmetro | Linha de frascos / potes | Linha de copos / bandejas | Observação |
|---|---|---|---|
| Velocidade da linha (nominal) | 3,000 – 12,000 bph | 30 – 120 cups/min | Frascos 50–1.000 ml; copos 50–500 ml |
| Faixa de diâmetro do recipiente | φ30 – φ110 mm | 40 × 60 – 180 × 260 mm | Peças de troca por formato |
| Faixa de altura do recipiente | 60 – 320 mm | 20 – 80 mm (formado) | Parafuso indexador + ajuste do trilho-guia |
| Tempo de troca (operador único) | 25 – 45 min | 30 – 60 min | Sem ferramentas quando possível |
| OEE alvo em 12 meses | ≥ 85% | ≥ 82% | Baseado em operação de dois turnos |
| Potência instalada | 22 – 55 kW | 30 – 75 kW | Incl. enchedora, fechadora, rotuladora, verificadora de peso |
| Ar comprimido | 1.2 – 2.5 m³/min @ 0.6 MPa | 1.5 – 3.0 m³/min @ 0.6 MPa | Seco, sem óleo |
| Peças em contato com o produto | Inox 304 / 316L | Inox 304 / 316L | Juntas EPDM / silicone conforme o produto |
| Controle | PLC único + HMI de 10" | PLC único + HMI de 12" | Siemens ou Schneider conforme especificação do cliente |
| Área ocupada (típica) | 14 m × 3.5 m | 10 m × 3.0 m | Exclui a área de paletes a granel a montante e a área de caixas a jusante |
Tolerâncias: volume de enchimento ±0,5% do nominal a 20 °C para líquidos de fluxo livre; ±1,0% para molhos e pastas com partículas visíveis. Repetibilidade do torque de tampa ±5% do valor definido em fechadoras de rosca. Esses números são garantidos por contrato durante nosso FAT de 72 horas, não são cifras de laboratório do melhor caso.
Onde implantamos essas linhas
A automação de linha de embalagem não serve a todos igualmente. Adaptamos os materiais de contato, o nível de resistência a lavagem e a documentação de validação ao setor.
Alimentação & Bebidas
Suco, chá, refrigerantes gaseificados, molhos e condimentos em PET ou vidro. Circuitos CIP integrados na enchedora, lavagem IP66 no gabinete da fechadora, e uma rotuladora alimentada por mesa giratória que lida tanto com adesivo quanto com wrap alimentado por rolo. Saída típica de 6.000–10.000 bph.
Casa & Cuidado pessoal
Xampu, gel de banho, detergente de louça, loção e detergente líquido. Enchimento por pistão ou bomba de engrenagem para viscosidades de até 50.000 cP, fechamento por rosca ou pressão, e temporização de bico anti-arraste para que os surfactantes não formem fio entre ciclos.
Farmacêutico & Nutracêutico
Líquidos orais, xaropes, suplementos e frascos de tintura. Trilha documental GAMP 5, gestão de receitas validada, partes úmidas AISI 316L, e uma verificadora de peso com resolução de 0,1 g alimentando um recipiente de rejeição intertravado com o PLC da linha para rastreabilidade.
Óleo comestível
Azeite, óleo de girassol, amendoim e óleos mistos em PET ou vidro de 250 ml – 5 L. Enchedora por gravidade ou fluxo temporizado com opção de blanketamento com nitrogênio, selagem por indução de obturador de fluxo para controle do headspace de oxigênio, e fechamento de rosca com torque codificado que resiste a enchimento quente a 70 °C.
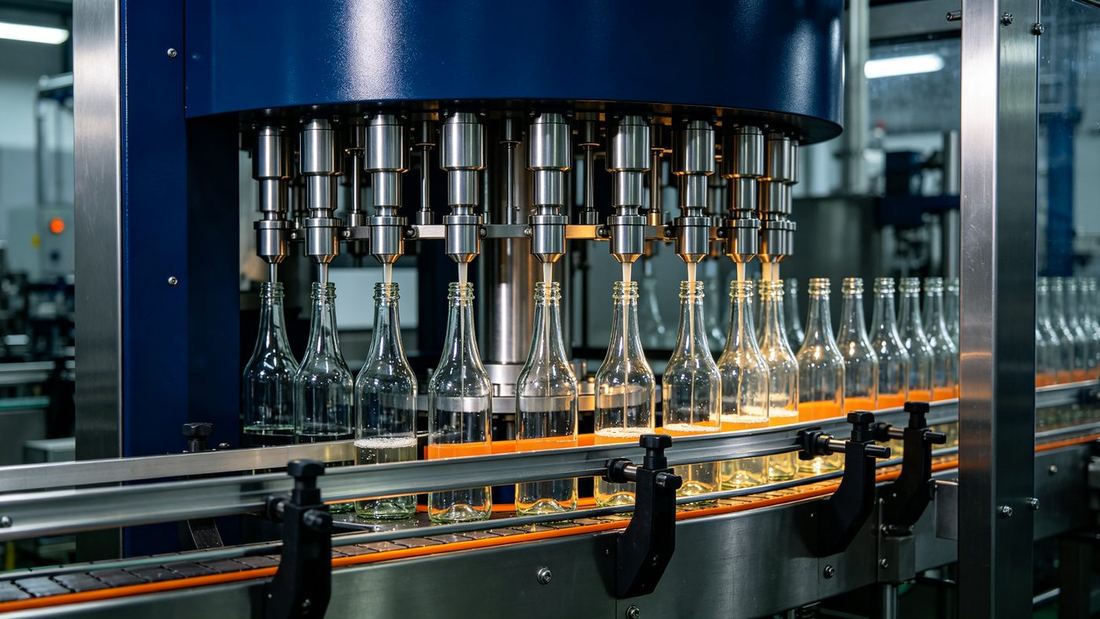
Como definimos a especificação da linha adequada para o seu piso
Antes de desenhar um layout, quatro decisões definem a lista de materiais. Acerte essas e o restante são detalhes.
Abaixo de 6.000 bph em garrafas, uma pista única quase sempre é mais barata, mais fácil de limpar e de trocar. Acima de 8.000 bph, pista dupla divide pela metade a velocidade de enchimento por pista e permite usar uma pista para SKUs pequenas enquanto a outra fica ociosa. Dimensionamos isso a partir da sua saída-alvo em 2 turnos, não do seu slide de marketing.
Pneumático está bom em ≤60 ciclos/min e para movimento não crítico. Acima disso — e em qualquer ponto onde o movimento afete a precisão de enchimento ou o torque da tampa — vamos de servo. O servo nos dá perfis de aceleração controlados por receita e repetibilidade que não se obtêm de um cilindro com controle de fluxo.
Ligamos enchedora, fechadora, verificadora de peso e rotuladora a um único PLC com um HMI, não quatro painéis aparafusados em quatro máquinas. Essa é a diferença entre uma linha de embalagem turnkey e quatro equipamentos aparafusados juntos. Leia nosso guia de integração PLC única para a arquitetura.
O comprimento da linha é fácil de reduzir no papel; os corredores de manutenção de 900 mm no lado do operador e 600 mm no fundo são o que os clientes lamentam ter removido. Nosso guia de layout de linha e área ocupada mostra o envelope mínimo.
⚠ Erros comuns de seleção que identificamos no local
- Especificar a enchedora no máximo de bph e esquecer que a fechadora é 20% mais lenta — a fechadora vira o gargalo no dia em que a produção começa.
- Comprar quatro máquinas de quatro fornecedores e esperar que elas conversem entre si. O OPC-UA ajuda, mas intertravamentos, lógica de rejeição e compartilhamento de receita ainda precisam de um único contratante de controle. Veja integração de linha de embalagem automatizada.
- Dimensionar o ar comprimido pelo fluxo da placa de identificação e não pela demanda de pico do ciclo. Fechadoras pneumáticas disparam 2× a nominal no primeiro ciclo após um fim de semana.
- Pular o FAT porque "vamos identificar no comissionamento". Um FAT de 72 horas em nossa oficina de Qingdao custa uma fração do que um atraso de comissionamento de duas semanas custa no seu piso.
- Ignorar a folga de utilidades. Uma linha que precisa de 30 kW mas vive em um alimentador de 25 kW sofre queda de tensão toda vez que a seladora energiza.
Para referência de orçamento, nossa equipe publica um separado detalhamento de custo de uma linha automática de enchimento-fechamento para que você possa comparar de igual para igual antes de cotarmos. Para o arranjo mais amplo de frente para fundo, o artigo irmão sobre soluções de linha de embalagem completa do enchimento à selagem cobre o mesmo território pelo lado do engenheiro de integração.
Como unimos enchedora, fechadora e báscula em uma linha
Construímos soluções de linha de embalagem por mais de 18 anos em um campus de 48.000 m² em Qingdao, enviadas a mais de 100 países, e cada linha sai da nossa oficina após um teste de aceitação de fábrica de 72 horas.
A integração começa no nível de controles. Não embarcamos a enchedora na terça, a fechadora na quinta e esperamos que o instalador descubra o handshake. Todas as máquinas chegam no mesmo caminhão, pré-cabeadas a um gabinete de controle comum, e a linha roda em nossa oficina por três dias completos antes do engradamento. Durante o FAT rodamos seu recipiente real e seu produto real (ou o substituto mais próximo se não puder disponibilizar), e registramos precisão de enchimento, torque de tampa, taxa de rejeito e OEE contra a especificação do contrato. O cliente aprova os dados antes de o engradado ser fechado. A documentação CE e ISO embarca no mesmo engradado que os manuais.
A integração mecânica é a metade menos visível. Padronizamos altura de transportador de 750 mm em todas as máquinas, para que a transferência de garrafas entre enchedora e fechadora nunca desça nem suba. Dimensionamos transportadores de acumulação para reter 60–90 segundos de produção entre estações — longos o bastante para absorver uma pausa de torque da fechadora, curtos o bastante para que uma linha entupida não despeje produto em uma pilha de 2 m. Quando o produto é mercadoria seca, o trecho a montante vira um dosificadora multicabeçotes alimentando uma enchedora linear de baldes; o tempo de descarga da báscula é travado ao índice da enchedora para que cada balde receba o peso alvo na primeira descarga.
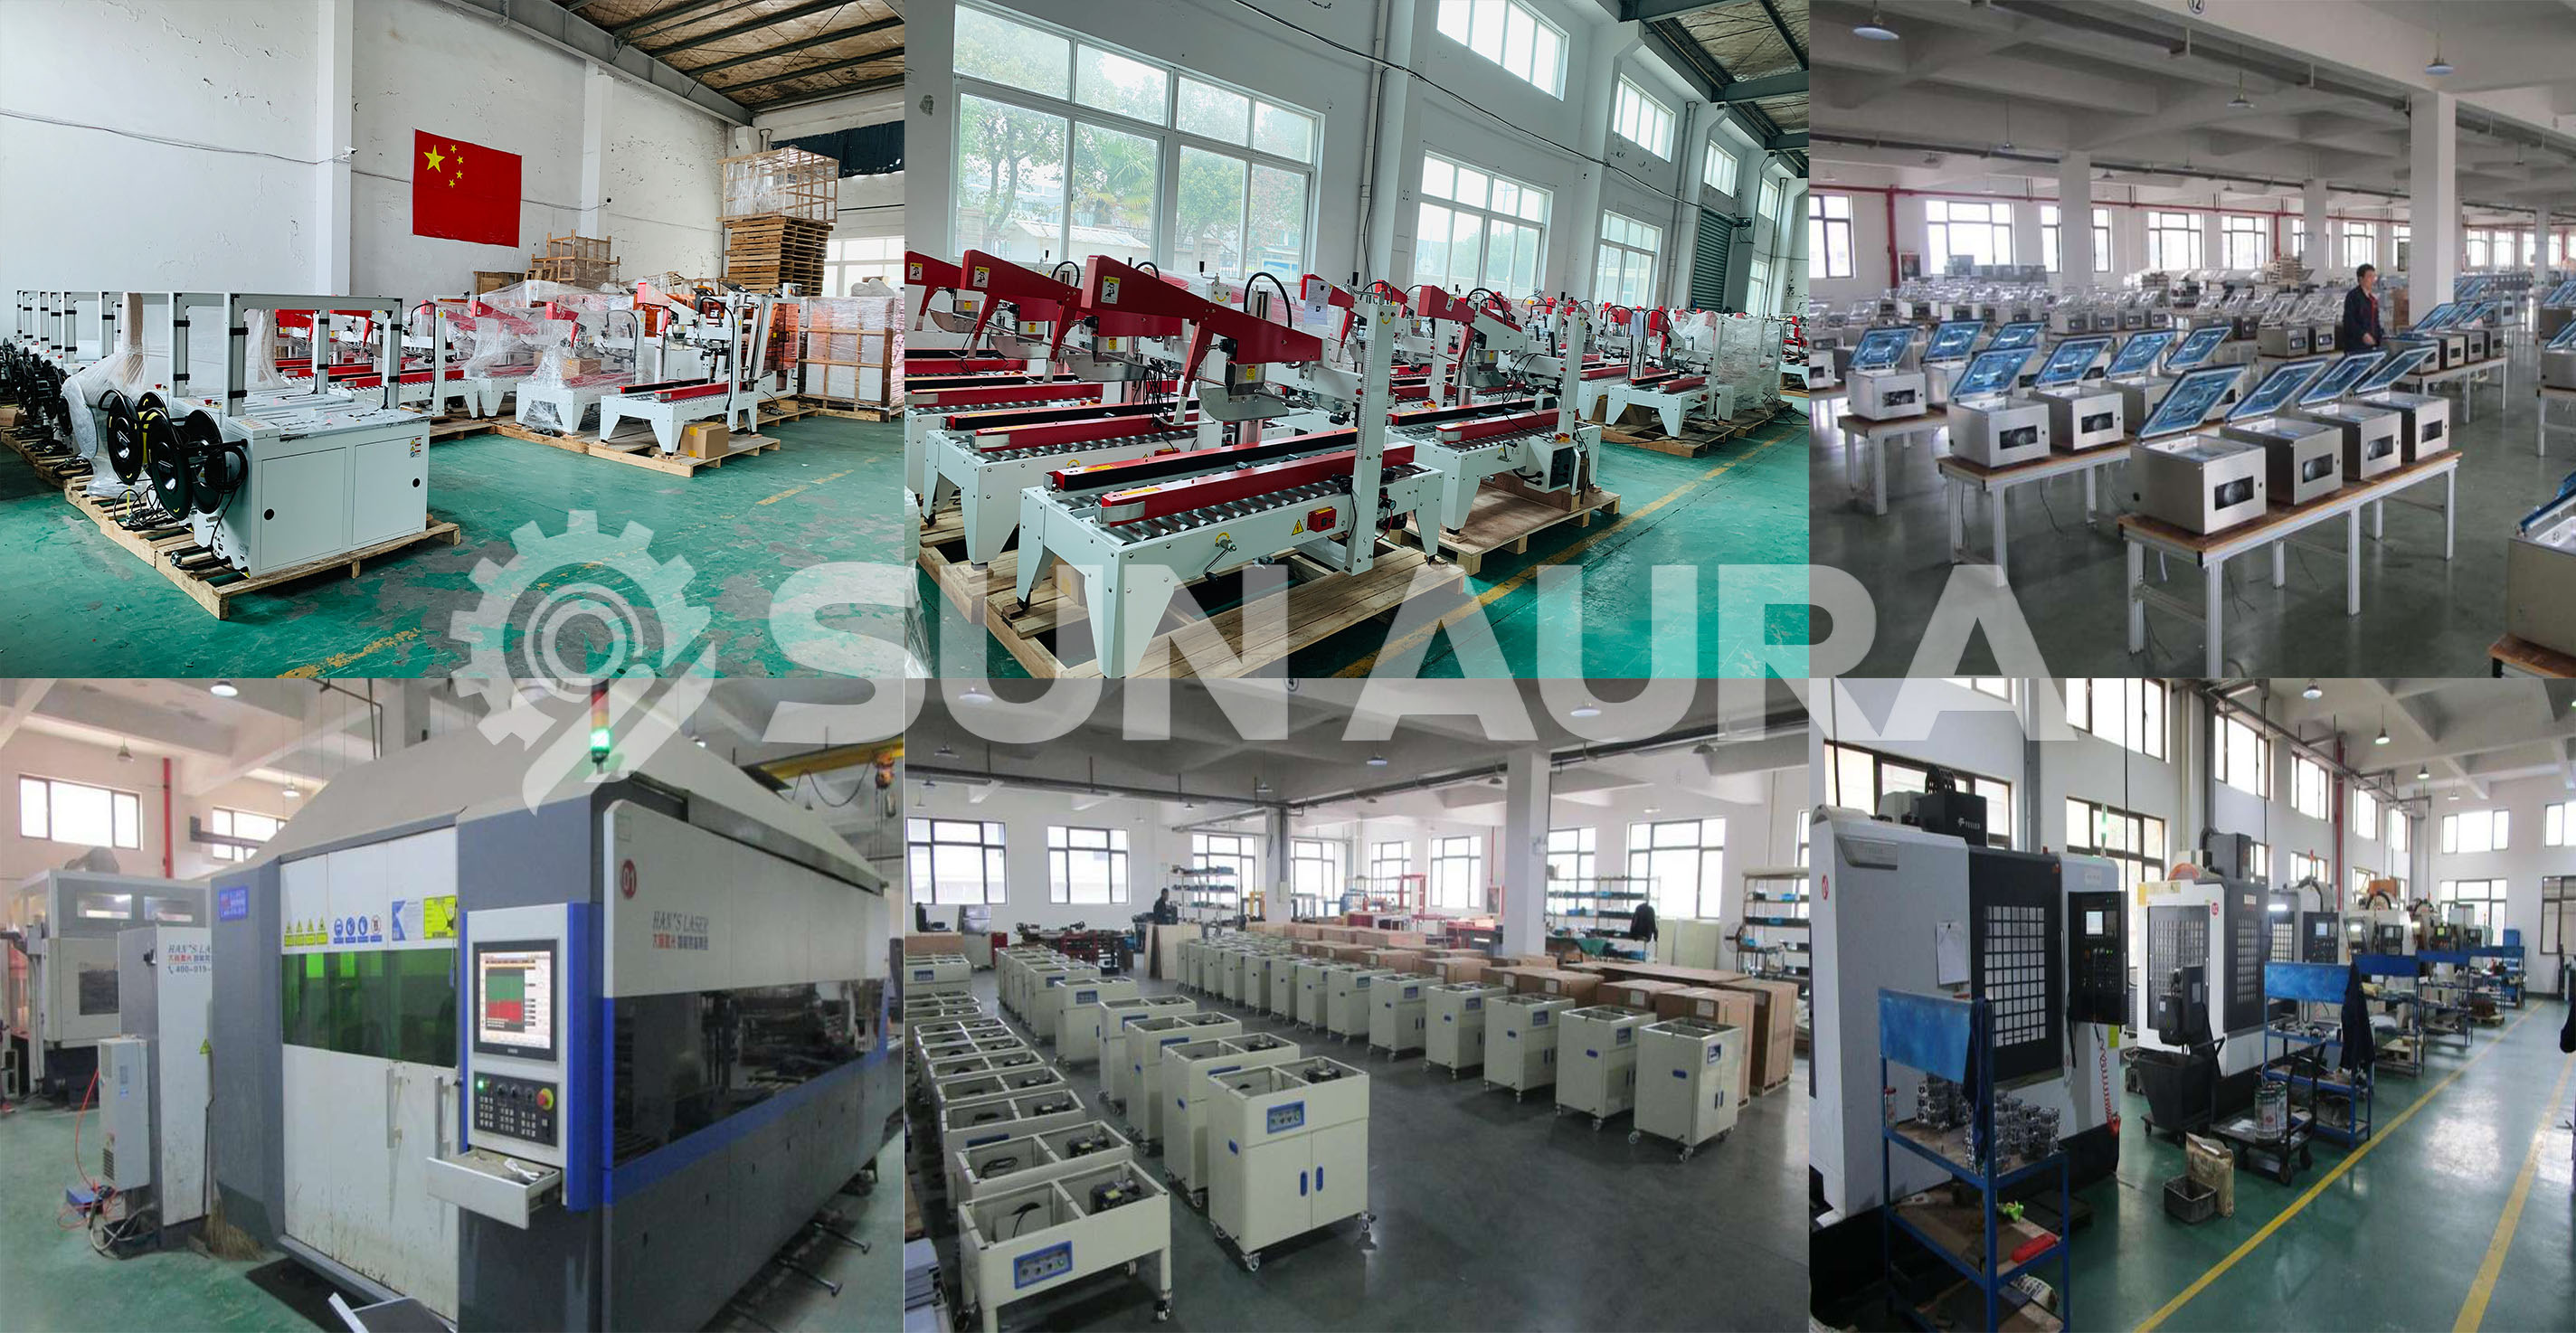
No local, o comissionamento leva normalmente 5–7 dias: alinhamento mecânico, centralização de correia, upload de receita, treinamento do operador e um burn-in de produção. Deixamos um kit de peças sobressalentes no local, um engenheiro de projeto dedicado no WhatsApp pela vida útil da linha, e diagnóstico remoto habilitado para que nossa equipe de controles possa ler o HMI de Qingdao se um código de falha disparar às 2 da manhã do seu horário.
Perguntas frequentes
O que é uma linha de embalagem completa, e em que difere da compra de máquinas separadas?
Quanto dura a troca de formato entre SKUs em uma linha de embalagem automatizada?
Que OEE devo esperar de uma nova linha de embalagem após 12 meses?
Vocês fornecem soluções de linha de embalagem tanto para produtos líquidos quanto secos?
Vocês integram máquinas que já compramos de outros fornecedores?
Quais utilidades uma linha de embalagem automática típica precisa?
Qual o prazo de entrega de uma linha de embalagem turnkey?
Receba um orçamento direto de fábrica em 24 horas
Informe o tamanho da sua caixa, a produção diária e a voltagem — nossos engenheiros respondem com uma recomendação de modelo, preço e prazo em um dia útil.
Como funciona uma linha completa de embalagem de frente
A linha de embalagem completa é mais que uma fileira de máquinas plugadas na mesma tomada de parede. É um fluxo sincronizado de recipientes, produto, tampas, fechamentos e rótulos projetado para se mover em um ritmo equilibrado desde a saída do desempoeirador até a descarga final do transportador. Na SUNAURA, nosso linha de embalagem turnkey O escopo cobre deliberadamente apenas a frente de linha: alimentação de recipientes, enchimento, fechamento, selagem por indução, rotulagem e transporte. A linha termina onde seu empacotador a jusante assume, o que mantém nosso limite de responsabilidade claro, certificado e fácil de aceitar.
A sequência típica começa com um desenvidrador ou parafuso alimentador que orienta garrafas vazias em uma faixa de arquivo único. As garrafas então seguem em um transportador sem central ou de garras até a enchedora, onde o produto é dosificado por válvulas de pistão, transbordamento ou medidor de vazão. Em seguida, uma fechadora coloca e aperta tampas de rosca, tampas press-on ou fechamentos de bomba/pulverizador. Para produtos que exigem prova de violação, uma seladora de indução cola um liner de folha no pescoço da garrafa antes de uma rotuladora aplicar rótulos frente/verso, wrap-around ou de manga. Um transportador final encaminha os recipientes acabados, selados e rotulados para sua estação a jusante. Cada estação é ligada a um PLC compartilhado com um HMI mestre, para que uma parada na enchedora pausa automaticamente o desenvidrador e desacelere a fechadora, evitando acúmulos, faltas de tampa e garrafas esmagadas.
Especificações-chave & guia de seleção
Quando projetamos soluções de linha de embalagem, equilibramos a estação mais lenta contra a mais rápida. Na prática, a enchedora ou a rotuladora quase sempre define o teto de desempenho; o desempoeirador, a fechadora e a seladora são dimensionadas com folga de 10–15% para nunca virarem o gargalo. A tabela abaixo mostra faixas típicas de parâmetros para uma instalação de linha de frente SUNAURA.
| Parâmetro | Faixa típica | Observações |
|---|---|---|
| Produção da linha | 20 – 200 recipientes/min | Até 300/min em configurações de enchedora rastreante |
| Volume do recipiente | 50 ml – 5 L | Redondo, quadrado, oval PET / vidro / HDPE |
| Precisão de enchimento | ±0.2 – 0.5% | Pistão servo, repetibilidade volumétrica |
| Tipos de tampa | Rosca, ROPP, pressão, spray, bomba, gatilho | Peças de troca por tipo de fechamento |
| Selagem por indução | Diâmetro de garganta de 15 – 120 mm | Liner de folha para PET / vidro / PP / HDPE |
| Precisão de rotulagem | ±1 mm | Wrap-around, frente-verso, manga, adesivo |
| Alimentação elétrica | 380 V / 50 Hz, trifásico (personalizável) | Variantes UL/NEMA disponíveis |
| Ar comprimido | 0,6 – 0,8 MPa, filtrado & seco | Típico 0,6 – 1,2 m³/min |
| Tempo de troca de formato | 15 – 45 min | Guias sem ferramenta, recall de receita no HMI |
| Peças em contato úmido | Aço inoxidável 304 / 316L | Compatível com CIP para linhas de alimentação, farmácia e cosméticos |
Para dimensionar sua linha corretamente, pedimos a cada comprador os mesmos cinco dados: desenho do recipiente (diâmetro do pescoço, altura, formato da base, material), dados do produto (viscosidade, temperatura, tendência à espuma, partículas), saída-alvo por turno, dimensões da planta baixa e altura do teto, e suas utilidades (energia, ar comprimido, água, drenagem). Com essas cinco respostas, podemos produzir um layout CAD e uma cotação firme em poucos dias.
Setores & Aplicações
Nossas plataformas de linha de frente estão implantadas em quatro mercados regulados. Em linhas de embalagem de alimentos e bebidas, o equipamento lida com molhos, mel, óleo comestível, suco e alternativas lácteas com partes úmidas 316L e rotinas CIP. Em linhas de embalagem de cosméticos e cuidados pessoais, os produtos vêm de toners e loções finos a cremes e xampus espessos, frequentemente com fechamentos de bomba e pulverizador de gatilho que exigem fechadoras com controle de torque. Em linhas de embalagem farmacêutica, projetamos com higiene consciente de GMP, com superfícies inclinadas, partes de contato com produto assépticas e dosificação totalmente rastreável. Em linhas de embalagem química, atendemos líquidos corrosivos, solventes e detergentes usando válvulas com ponta de Hastelloy, selos Viton e zonas de descarte totalmente protegidas.
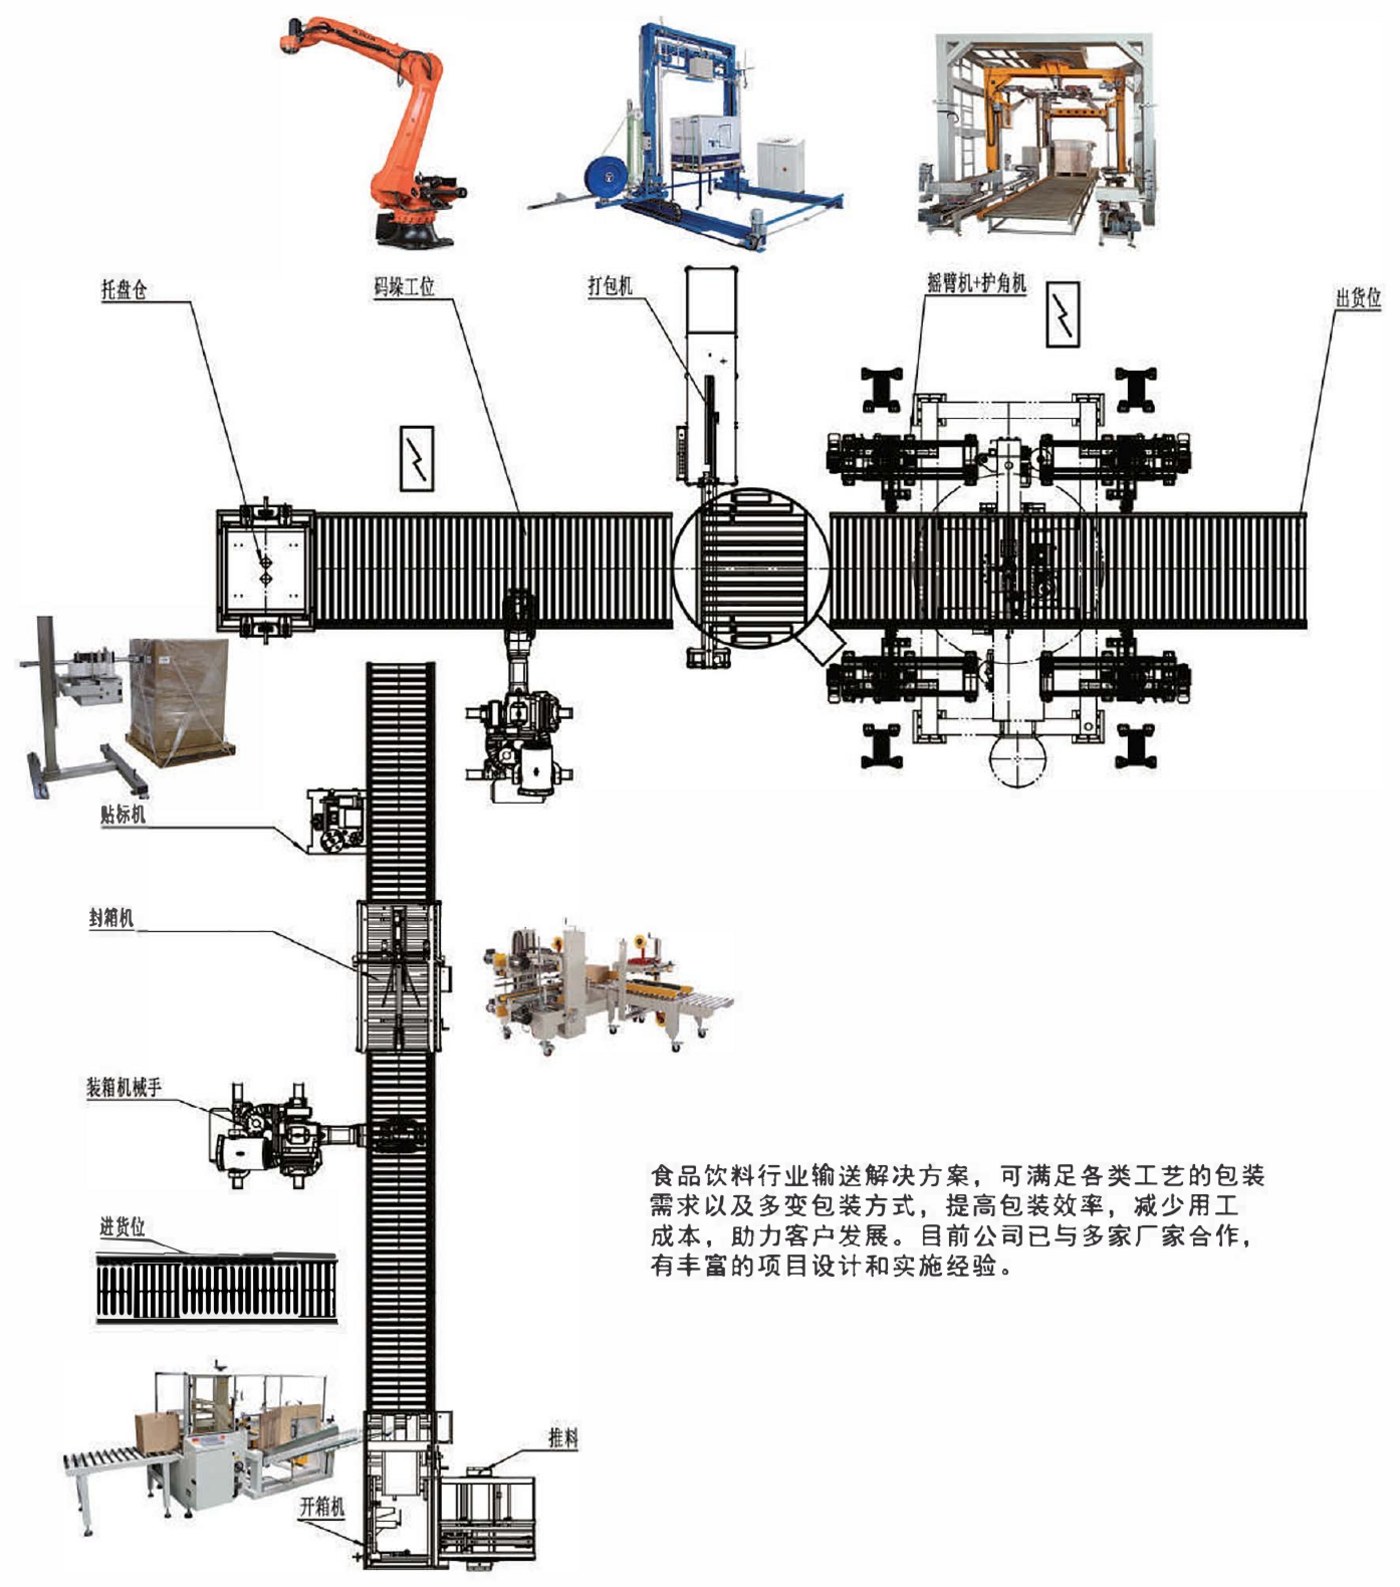
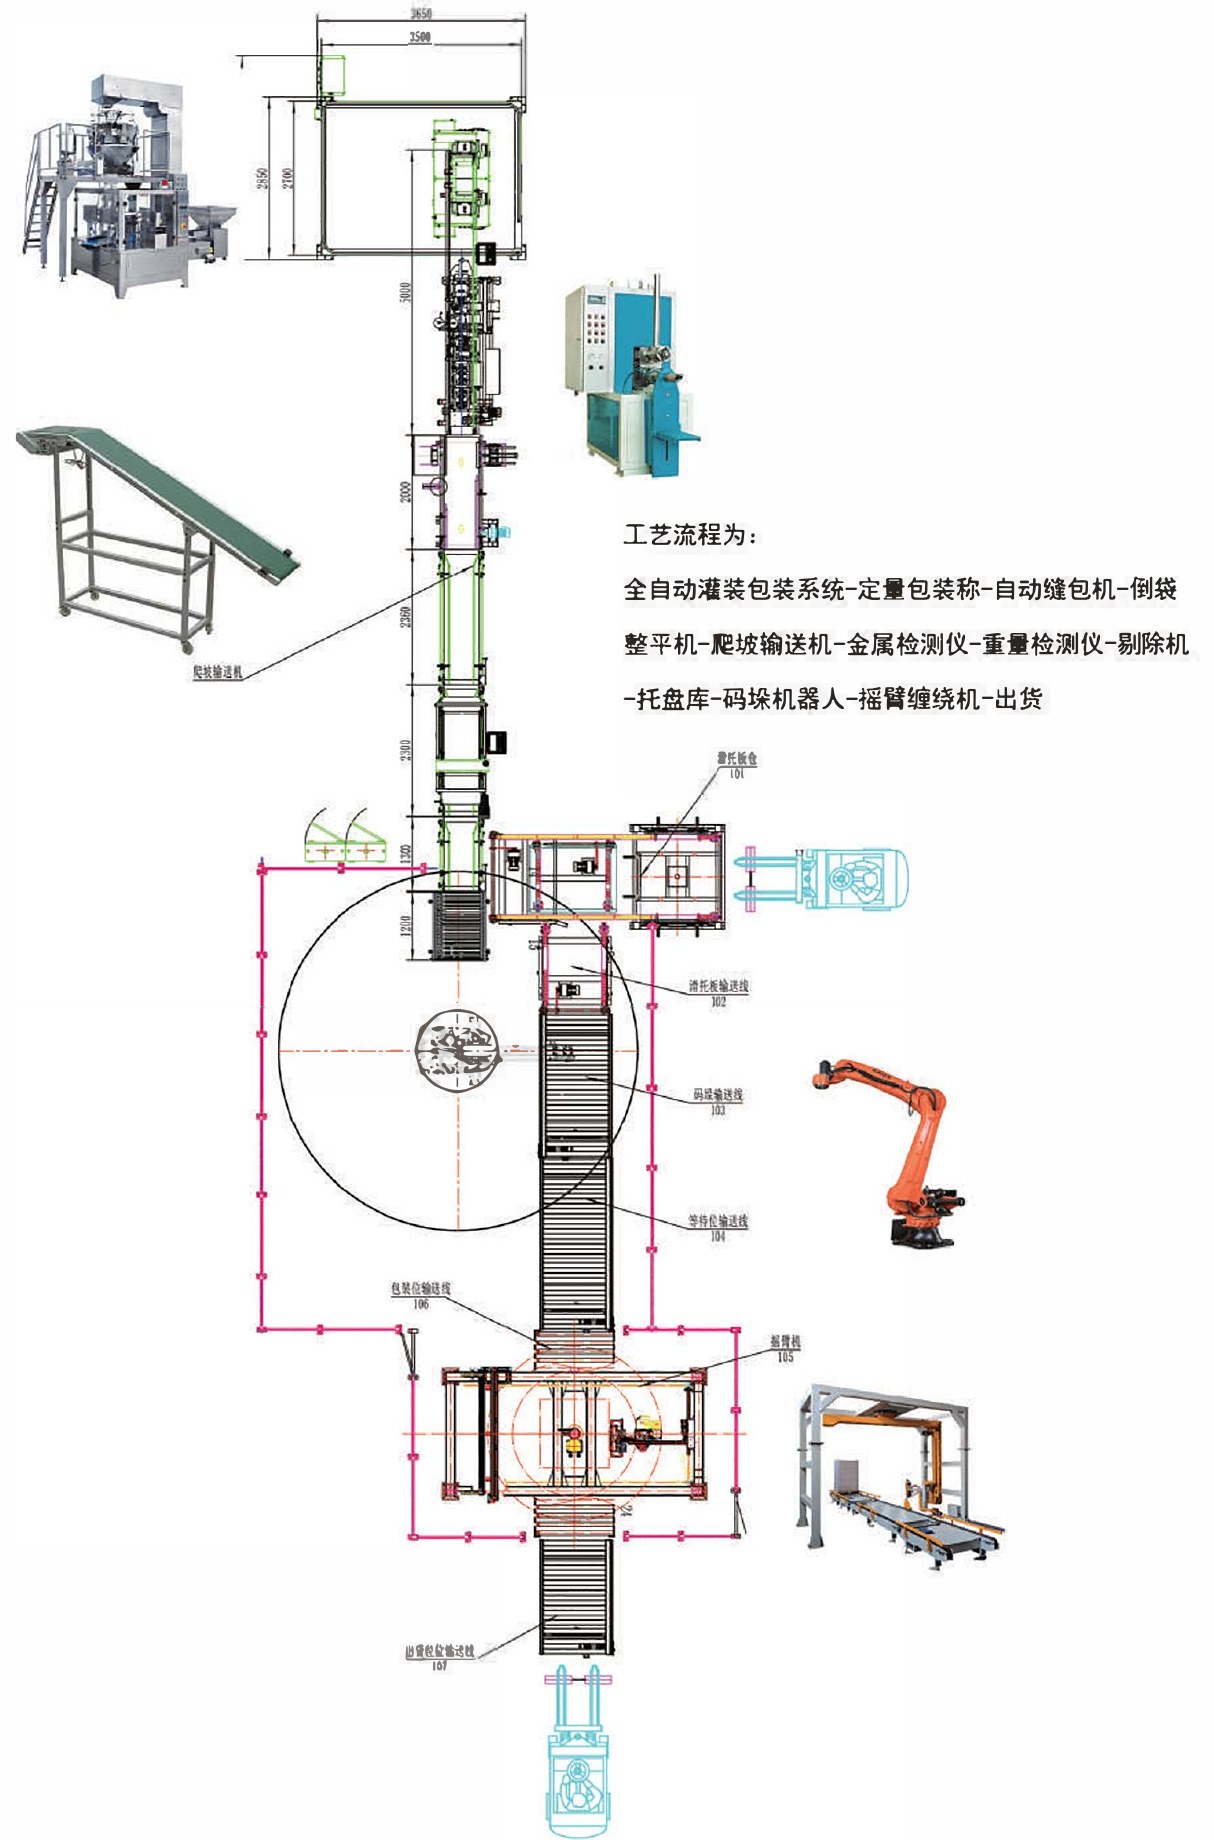
Integração com outros equipamentos de linha
Um projeto turnkey é tão sólido quanto suas interfaces. Integramos nossos enchedoras de líquidos, tampadoras, máquinas de selagem por indução, etiquetadoras e transportadores sob um guarda-chuva elétrico e de software único. Os benefícios de uma linha de frente integrada de fornecedor único são concretos: um programa PLC, um conjunto de receitas HMI, uma aprovação FAT, uma equipe de comissionamento, uma lista de peças sobressalentes e um documento de garantia. Quando você monta uma linha de quatro fornecedores, herda a apontação de culpados em cada interface, sensores fotoelétricos incompatíveis, protocolos de fieldbus diferentes e procedimentos de troca que nenhum operador consegue lembrar.
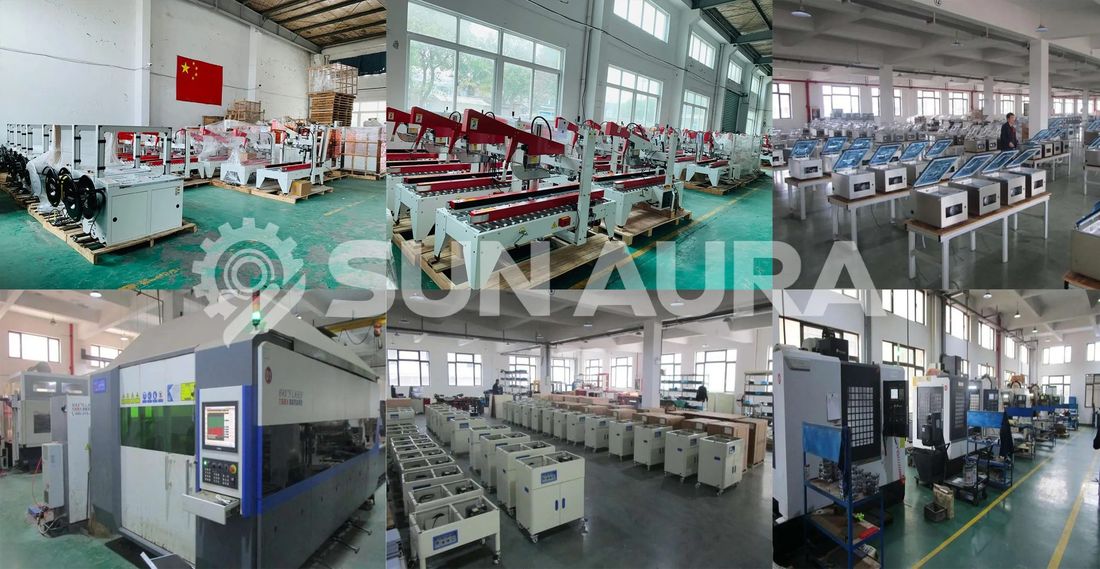
Nosso fluxo de projeto é padronizado: levantamento de requisitos → layout CAD → seleção de componentes → FAT interno em nossa fábrica de 48.000 m² → embarque do contêiner e do produto → engradamento para exportação → frete marítimo → instalação no local → SAT (teste de aceite no local) com seus contêineres de produção → treinamento do operador → entrega. Os utilitários são pré-planejados: marcamos pontos exatos para energia trifásica, ar comprimido de 0,7 MPa, abastecimento de água CIP e drenagem de piso, para que sua equipe de obras civis saiba onde vai cada vala antes dos engradados chegarem.
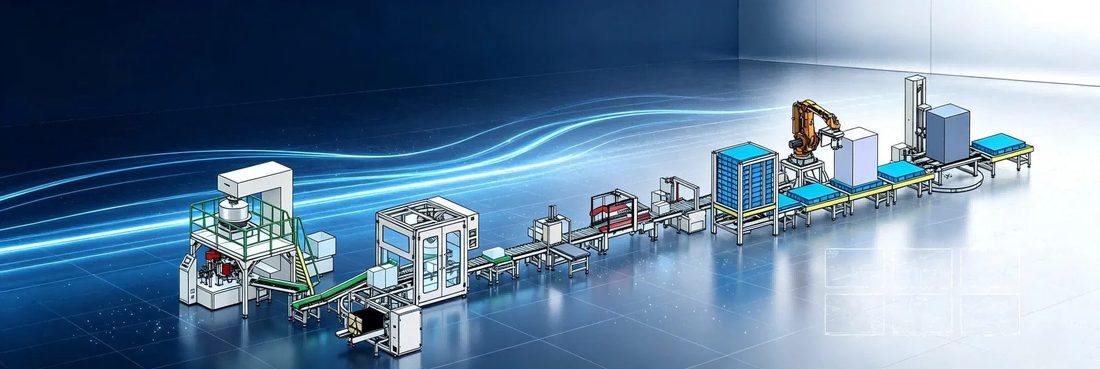
Por que escolher a SUNAURA
Somos um especialista de linha de frente com base fabril de 48.000 m² em Qingdao. Cada linha integrada sai de nossa fábrica somente após um FAT testemunhado, onde seus recipientes, tampas, rótulos e produto real rodam na velocidade de linha completa por mínimo de quatro horas. Nossas máquinas levam marcação CE e nosso sistema de qualidade opera sob ISO 9001, com certificações e patentes documentadas em registro. Mantemos uma rede global de instalação com engenheiros locais no Sudeste Asiático, Oriente Médio, Europa, América Latina e África, respaldada por suporte pós-venda remoto e um centro de ajuda técnica. Quer você precise de uma linha piloto, uma linha de produção ou uma planta de múltiplos turnos, a mesma equipe de engenharia conduz seu projeto do primeiro esboço à entrega.
Perguntas frequentes
Quais informações vocês precisam para cotar uma linha de embalagem completa?
Precisamos de cinco dados: desenho do recipiente com dimensões e material, viscosidade e temperatura do produto, saída-alvo por turno, planta baixa do local com altura de teto e utilidades disponíveis (energia, ar comprimido, água, drenagem). Com esses, podemos entregar rapidamente um layout CAD e uma cotação firme.
Quanto dura um projeto típico de linha de embalagem turnkey?
Linhas padrão levam 45–75 dias do depósito ao envio, incluindo FAT. Linhas sob medida ou de grau farmacêutico normalmente levam 90–120 dias, conforme a documentação de validação e os prazos de componentes importados.
Vocês fazem instalação e comissionamento em nosso local?
Sim. Nossos engenheiros viajam à sua planta para instalação mecânica, suporte à conexão elétrica, SAT com seus recipientes e produto de produção, e treinamento de operadores. O suporte remoto continua após a entrega pela nossa rede global.
A linha lida com futuras mudanças de recipiente?
Sim. Cada estação é projetada com peças de troca, guias de liberação rápida e recall de receita HMI. A troca típica entre dois formatos de recipiente é de 15–45 minutos conforme a complexidade de tampa e etiqueta.
Qual a diferença entre FAT e SAT?
O FAT (Factory Acceptance Test) é executado em nossa fábrica de Qingdao antes do embarque, usando seus recipientes e produto enviados. O SAT (Site Acceptance Test) é executado em sua planta após a instalação, confirmando que a linha opera com suas utilidades reais e seu ambiente de produção real.