Máquinas de termoformagem — Copos, bandejas & tampas a partir de chapa
A SunAura fabrica termoformadoras inline que aquecem e conformam chapa plástica em copos, bandejas, clamshells e tampas — a embalagem primária que vai direto para sua linha de enchimento.
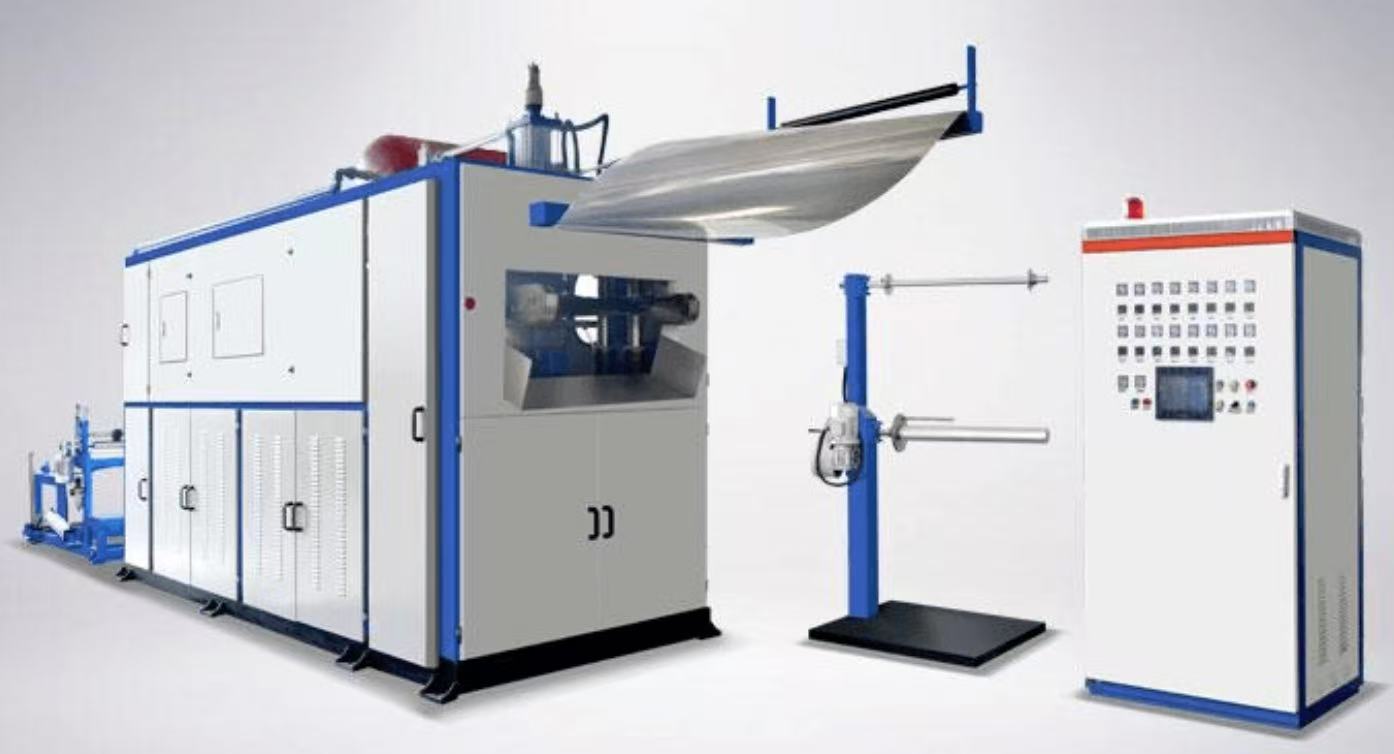
Produza sua própria embalagem internamente
Uma termoformadora aquece chapa plástica em rolo e a estica sobre um molde com vácuo ou ar comprimido para formar copos, bandejas, tampas e clamshells. A conformação interna reduz o custo de embalagem comparado à compra de recipientes pré-feitos, e os copos ou bandejas conformados alimentam diretamente uma máquina de enchimento-selagem SunAura — uma linha contínua conformação-enchimento.
Gama de termoformadoras
| Modelo | Tipo | Ideal para |
|---|---|---|
| Formadora de copos de alta velocidade | Conformação por pressão | Copos de água, iogurte, molho |
| Formadora de pressão negativa | Conformação a vácuo | Bandejas, blísteres |
| Formadora positiva/negativa | Pressão + vácuo | Bandejas de termoformagem profunda |
| Formadora servo | Índice servo | Bandejas médicas de precisão |
| Formadora de espessura pesada | Chapa espessa | Automotivo, inserções |
| Formadora de dupla camada | Chapa espessa | Peças ocas grandes |
Forma, depois enche
Associe uma conformadora de copos SunAura à nossa enchedora-seladora de copos com filme em rolo para uma linha inline de formar-encher-selar — os copos conformados seguem direto para o enchimento e a selagem. Fornecemos o transportador, o empilhador e a saída como um único sistema controlado.
Como uma termoformadora transforma rolo plano em embalagem acabada
Muitos compradores escolhem uma termoformadora apenas pela largura da chapa e copos por minuto. Nós não. Esses números só importam depois que você entende o que a máquina faz ciclo a ciclo, porque nas etapas de aquecimento e conformação é onde 80% da qualidade da sua peça é decidida.
Cada linha de termoformagem de plástico que construímos segue o mesmo ciclo de cinco etapas, e dimensionamos cada estação para o material que você roda, não para uma ficha de especificação genérica. A chapa sai de um desenrolador motorizado, passa por um conjunto de braços dancer que mantêm a tensão constante, e é avançada por uma corrente de indexação servo ou pneumática. Uma vez indexada, o quadro de clamper fecha e trava a chapa em toda a área de conformação. Esse quadro importa mais do que se pensa: se flexionar, o seu estiramento fica irregular e as bandejas saem com cantos finos.
A chapa presa então se move para o forno. Rodamos múltiplos bancos de aquecimento cerâmicos ou infravermelhos com zonas independentes — frente e verso, topo e base — para que a chapa atinja sua janela de conformação de forma uniforme, em vez de superaquecer a superfície enquanto o núcleo permanece frio. PP e PLA ficam em uma janela estreita; PET um pouco mais larga. Segure a chapa tempo demais e ela afunda e cristaliza; mova cedo demais e o material fica rígido e não estica. Essa é a etapa que os operadores aprendem a ajustar, e é por isso que nossos fornos dão leitura de temperatura por zona no HMI, não um único dial.
Em seguida vem a própria estação de conformagem. Em uma termoformagem a pressão negativa máquina, o vácuo sozinho estica a chapa amolecida sobre o macho ou na cavidade fêmea — rápido, barato e adequado para peças rasas como tampas e bandejas rasas. Onde você precisa de prensagens mais profundas ou mais controle de espessura de parede, passamos a termoformagem de pressão positiva/negativa, onde o ar comprimido empurra a chapa de cima enquanto o vácuo puxa de baixo, e um plugue mecânico de ajuda estica o material em pré-estiramento antes de tocar o molde. Essa combinação é o que nos permite manter espessura de parede uniforme em um copo de iogurte ou sobremesa de 120 mm de profundidade sem afinar a base a ponto de rachar no enchimento.
Após a conformação, a peça segue para a estação de puncionamento e corte, onde uma matriz de aço temperado separa a fita conformada do frame de refugo. O refugo é puxado por um granulador de rebobinamento e ou triturado em linha ou enrolado para descarte. As peças acabadas caem em um empilhador, onde um olho fotoelétrico as conta e as separa em pilhas organizadas prontas para sua enchedora ou embalagem. Uma máquina de formação de copos que opera PP fino em alta velocidade fará várias centenas desses ciclos por minuto; uma termoformagem de chapa espessa célula que trabalha com ABS ou HDPE de 4–10 mm para revestimentos automotivos executa o mesmo ciclo lentamente, porque a imersão térmica exige isso.
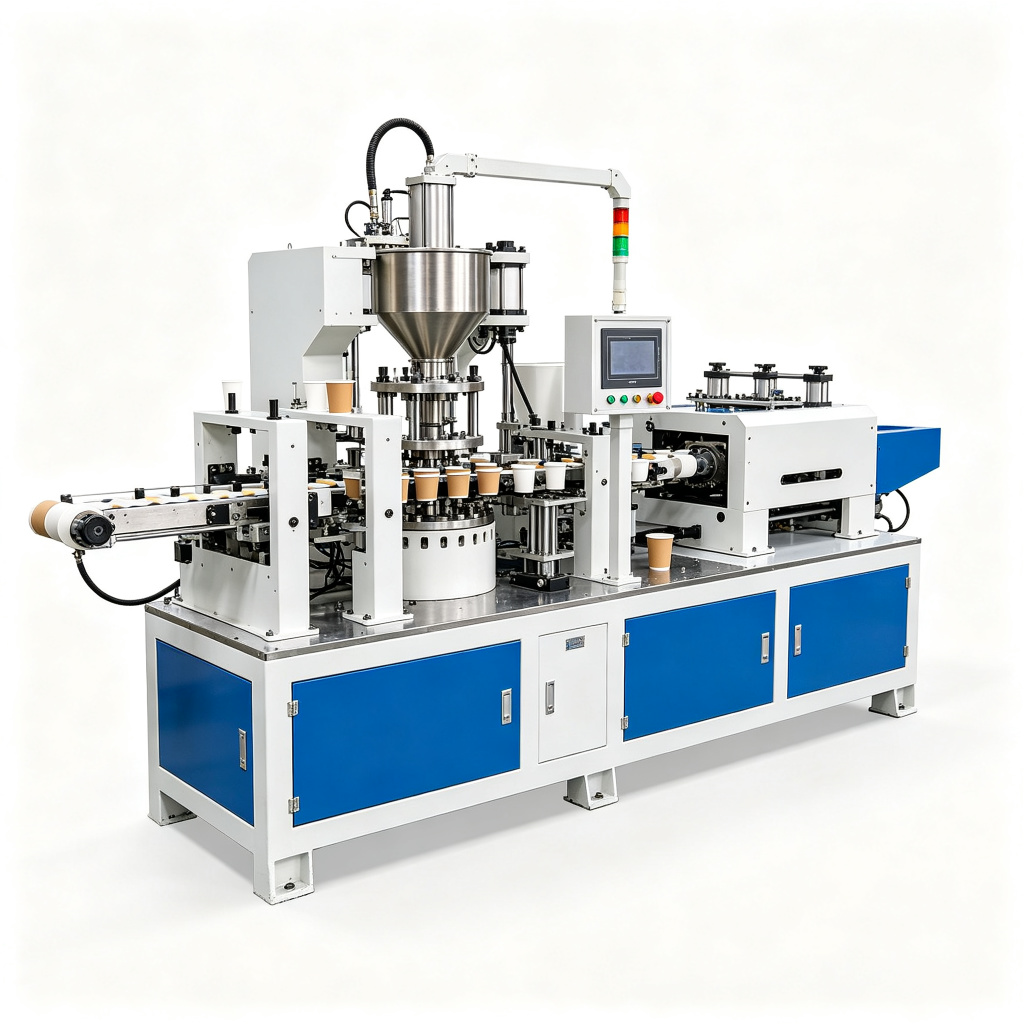
O que nossa plataforma de termoformagem entrega em campo
Os números abaixo são a faixa de trabalho das máquinas que enviamos, não picos de marketing. Ajustamos o valor final à sua peça, seu material e sua meta de ciclo.
| Parâmetro | Linha de copos / bandejas de calibre fino | Linha de pressão positiva/negativa | Célula de chapa espessa (espessura pesada) |
|---|---|---|---|
| Velocidade de formação | Até 60 copos / cursos por minuto | 30–45 cursos por minuto | 3–8 ciclos por minuto |
| Largura máxima de formação | Até 720 mm | Até 760 mm | Chapa de até 1200 × 2000 mm |
| Faixa de espessura da chapa | 0.2 – 2.0 mm | 0.2 – 3.0 mm | 2.0 – 10.0 mm |
| Zonas de aquecimento | 12–20 zonas de controle independente | 16–24 zonas, superior & inferior | 6–12 zonas com perfil de imersão longo |
| Nível de vácuo | −0,08 MPa (acumulador de reservatório) | −0,08 MPa, evacuado em <0,5 s | −0,09 MPa, bomba de alto volume |
| Ar comprimido | 0.6 – 0.8 MPa, 1.0 m³/min | 0,6 – 0,8 MPa, até 2,0 m³/min | 0.7 – 0.9 MPa |
| Índice / acionamento | Corrente indexadora servo, repetibilidade ±0,1 mm | Índice servo ±0,05 mm | Avanço servo da chapa ±0,2 mm |
| Assistência por pressão | Pneumático, opcional | Tampão servo, velocidade programável | Molde macho manual / servo |
| Força de aperto | Estrutura de até 80 toneladas | Até 120 toneladas | Estrutura de prensa de até 200 toneladas |
| Materiais processados | PP, PET, PS, PLA, PVC, OPS | PP, PET, PS, multicamada, filme barreira | ABS, HDPE, PP, PC, PMMA, HIPS |
Os valores são representativos de máquinas enviadas da nossa fábrica de 48.000 m². Os valores finais dependem do layout de cavidades, profundidade de prensagem e material; nós os travamos com você na revisão de layout antes do início da construção.
Onde essas máquinas se justificam
Enviamos equipamentos de termoformagem para mais de 100 países. Os formatos das peças se repetem entre setores mesmo quando o cliente nunca compartilha o nome.
Copos de alimentação e potes de sobremesa
Copos de bebida PP e PET, copos de iogurte, potes de sobremesa e molho operam em alta velocidade em uma máquina de termoformagem diretamente inline a uma linha de enchimento-selagem de copos. A espessura da parede e a planitude da borda decidem se sua enchedora a jusante sela de forma limpa.
Bandejas médicas e farmacêuticas
Bandejas tipo blister, bandejas de procedimento e embalagens de dispositivo são conformadas em PETG ou APET sob nossa termoformadora servo, onde a profundidade de bolsa repetível pesa mais que a velocidade bruta.
Bandejas de produtos frescos e carne
Cascas de bandeja compatíveis com MAP com superfícies de selagem de borda definidas, furos de ventilação e ninhos de empilhamento — o tipo de prensagem rasa onde a termoformagem por pressão negativa faz a maior parte do trabalho.
Embalagem de eletrônicos e inserts
Bandejas de PS condutor e inserções de componentes com geometria de bolsa ajustada, frequentemente combinadas com um chapa dupla / chapa grossa de dupla camada formato para proteção de transporte.
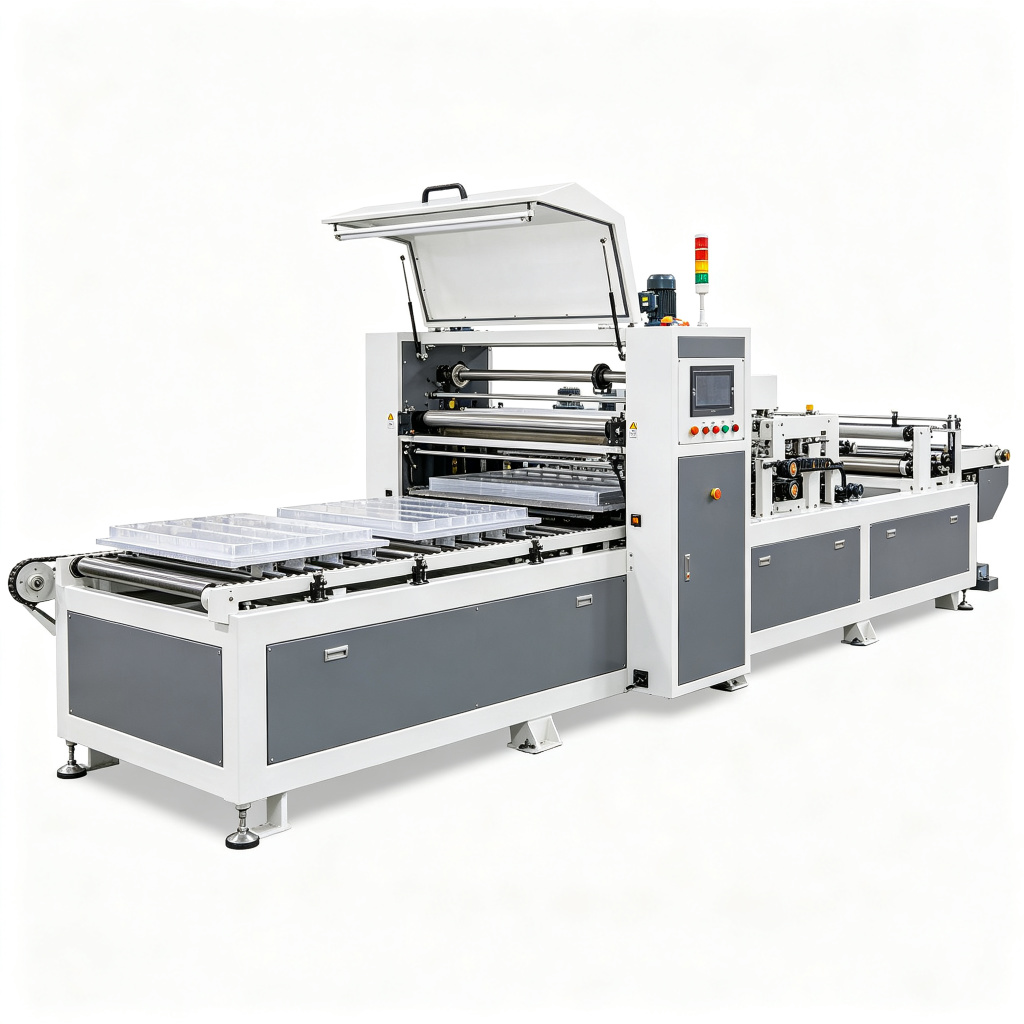
Qual plataforma de termoformagem se adapta à sua peça
Compradores regularmente chegam até nós após pedir a classe errada de máquina. A decisão normalmente se resume a quatro perguntas sobre profundidade de prensagem, controle de parede, espessura de chapa e velocidade.
Escolha isto para prensagens rasas abaixo de cerca de 40 mm de profundidade — tampas, bandejas rasas, coberturas. Menor custo de capital, mais rápida de colocar em operação. Nosso termoformagem a pressão negativa página apresenta as alternativas.
Adicione isto quando a prensagem é profunda (60–150 mm) ou o copo precisa de espessura de parede uniforme, como copos de sobremesa de 90 mm ou potes alimentícios prontos para selar. O jato de ar superior mais a ajuda do plugue é o que garante esse controle.
Escolha um termoformagem servo frame quando importam a frequência de troca, a repetibilidade e o comportamento silencioso em sala limpa — bandejas médicas, embalagem barreira, tiragens curtas em muitos SKUs.
Quando a chapa passa de 2 mm, a física muda. Imersão térmica, ciclos mais lentos e um frame de 200 toneladas viram a norma. Veja nosso termoformagem de chapa espessa máquina para esse mundo.
⚠ Erros comuns de seleção que vemos em campo
- Comprar apenas a vácuo para estiramento profundo. Um copo de 90 mm em uma máquina de vácuo só afina a base até que ela rache na enchedora. Especifique a versão de conformação por pressão antes de cotar.
- Ignorar a taxa de refugo. A área de conformação versus a largura da banda decide quanto de reprocessado você gera. Uma banda larga para uma peça pequena silenciosamente eleva o custo do material em dois dígitos.
- Dimensionar em excesso o forno para tiragens curtas. Mais zonas de aquecimento não são de graça — custam energia e tempo de pré-aquecimento. Combine a contagem de zonas com os materiais que você realmente processa.
- Esquecer a interface a jusante. Uma conformadora rápida alimentando uma enchedora lenta só cria pilhas na fila. Equilibre os tempos de ciclo com sua enchedora e sua báscula primeiro.
Nossos textos mais longos sobre este tema: o guia de compra de termoformadora percorre toda a RFP, a guia de material de chapa para PP, PET, PS e PLA ajuda você a escolher a resina, e termoformagem vs selagem de bandejas pré-fabricadas compara a conformagem interna com a compra de bandejas prontas.
Os copos e bandejas conformados não param no empilhador
Em uma planta real, a conformadora fica na frente de uma linha de embalagem, não em sua própria ilha. Nós a integramos para que as peças que você conforma alimentem imediatamente uma enchedora, uma báscula e uma seladora — sem descarga manual.
Em uma linha de copos, os copos conformados saem do empilhador e caem diretamente em um enchedora de líquidos em linha, onde são enchidos, selados por folha e reempilhados — a rota clássica de copos de iogurte, água, molho e macarrão instantâneo. Onde o produto é pesado em sólido em vez de dosificado por volume, um dosificadora multicabeçotes deixa cair o produto na bandeja ou copo aberto conforme ele passa, e uma estação de selagem fecha a tampa sobre a borda conformada. A borda conformada faz um trabalho real aqui: ela precisa ser plana e paralela o bastante para que a seladora faça um selo hermético a cada curso. É por isso que ajustamos a ajuda de plugue e a rigidez do frame de fixação tendo em mente a etapa de selagem, não apenas a peça conformada.
Equilibramos os cursos por minuto da conformadora contra os cabeçotes da enchedora e o sincronismo de descarga da báscula em um único PLC de linha, para que nenhuma máquina fique sem produto nem transborde. Não projetamos a ensacadeira de caixas a jusante, o paletizador ou a amarração nesta conversa — esses são sistemas pós-embalagem que escopamos separadamente uma vez fechado o ciclo de embalagem primária. Se você está desenhando toda a rota, nosso linhas de embalagem visão geral é o ponto de partida adequado.
Termoformadoras, respondidas por quem as fabrica
Respostas curtas às perguntas que nossos engenheiros de vendas e de processo recebem em quase toda consulta.
Qual a diferença entre termoformagem a pressão negativa e a pressão positiva/negativa?
Quantos copos por minuto sua termoformadora produz?
Quais materiais uma termoformadora de plástico processa?
Preciso de uma termoformadora acionada por servo, ou o indexador pneumático basta?
Vocês conectam a conformadora diretamente à nossa enchedora e báscula?
Que tolerâncias e repetibilidade podemos esperar?
Como vocês tratam a termoformagem de chapa grossa ou chapa dupla?
Receba um orçamento direto de fábrica em 24 horas
Informe o tamanho da sua caixa, a produção diária e a voltagem — nossos engenheiros respondem com uma recomendação de modelo, preço e prazo em um dia útil.
Como funciona uma termoformadora: conformagem a vácuo, pressão e chapa dupla explicadas
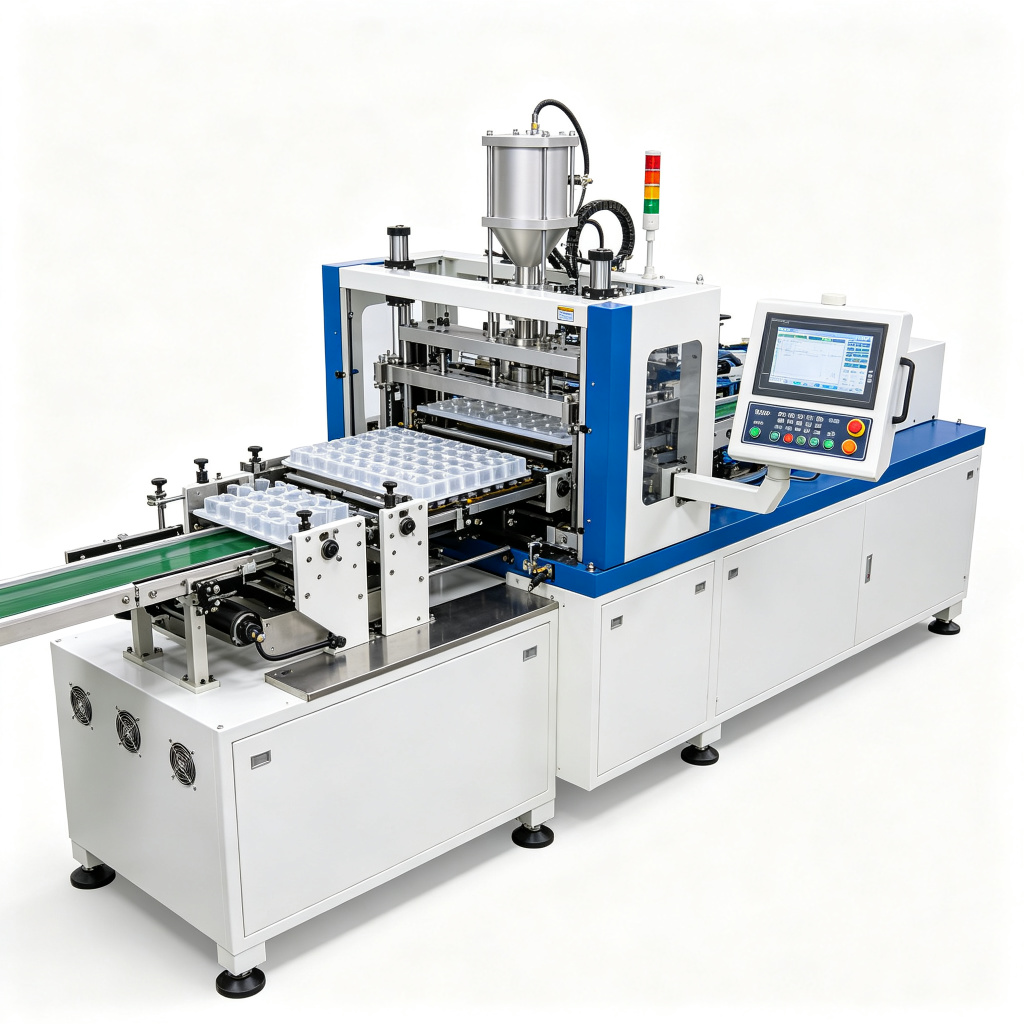
A máquina de termoformagem converte uma chapa termoplástica plana aquecida em uma peça de embalagem tridimensional fixando a chapa sobre um molde, amolecendo-a em um forno multizona e esticando ou pressionando-a contra a cavidade do molde até resfriar e reter a forma. Como front-end máquina de embalagem termoformadora, ela fica a montante de enchedoras, fechadoras e rotuladoras, produzindo copos, bandejas, clamshells, tampas e blísteres skin na mesma linha que descarrega o produto acabado. Entender os três métodos de conformação é o primeiro passo para selecionar o equipamento de termoformagem.
Formação a vácuo / pressão negativa
Em termoformagem de pressão negativa, apenas o vácuo é aspirado através do molde depois que a chapa quente cai sobre a cavidade. A pressão atmosférica empurra a chapa contra a parede do molde, produzindo peças com detalhe moderado e variação de espessura de parede. É o método de conformação de menor custo e é amplamente usado para bandejas de bitola fina, tampas e copos descartáveis onde não se exige prensagem profunda nem detalhe cosmético fino.
Conformagem por pressão e conformagem por pressão positiva-negativa
A conformação por pressão adiciona ar comprimido (tipicamente 4–7 bar) acima da chapa enquanto o vácuo é puxado abaixo. A maior pressão diferencial entrega detalhe de molde mais nítido, distribuição de parede mais uniforme e razões de prensagem mais rasas que o vácuo sozinho. Termoformagem de chapa dupla — mais precisamente chamado conformação por pressão positiva-negativa — usa conformação simultânea de ambos os lados e é o processo recomendado para embalagens profundas e rígidas como clamshells articulados, copos isotérmicos e recipientes de duplo compartimento. Uma termoformadora de pressão positiva-negativa combina auxílio de punção, caixa de pressão superior e plataforma de vácuo inferior para controlar a entrada de material.
Emprensador e sistema de acionamento
Um plug de alumínio usinado ou epóxi desce sobre a chapa antes que o ar seja aplicado, pré-esticando o material para que cantos e paredes laterais fiquem finos e uniformes. Moderna termoformagem servo plataformas substituem cilindros pneumáticos ou hidráulicos no frame de fixação, prensador e alimentação de chapa por eixos servo de malha fechada. O resultado é um sincronismo ciclo a ciclo repetível, operação mais silenciosa, menor consumo de energia e troca de receita mais rápida que máquinas totalmente pneumáticas ou hidráulicas.
Principais especificações e guia de seleção
Selecionar uma termoformadora automática de plástico começa com quatro números: profundidade de prensagem da peça, saída por minuto, largura da banda e espessura do material. A tabela abaixo resume as faixas de trabalho cobertas pela plataforma de termoformagem SUNAURA; os parâmetros finais são confirmados no FAT após os testes de ferramentaria.
| Parâmetro | Linha de copos / bandejas de calibre fino | Linha de pressão positiva-negativa | Linha de chapa espessa / espessura pesada |
|---|---|---|---|
| Espessura da banda / chapa | 0.20–1.50 mm | 0.30–2.00 mm | 2.00–12.00 mm |
| Área de formação | até 700 × 1100 mm | até 850 × 1250 mm | até 2100 × 1250 mm |
| Tempo de ciclo | 1.5–4 s / curso | 3–8 s / curso | 15–60 s / peça |
| Força de aperto | até 30 t | até 60 t | até 120 t |
| Pressão de formação | só vácuo | vácuo + ar de 4–7 bar | vácuo + ar de até 6 bar |
| Zonas de aquecimento | 20–40 independent | 30–60 independent | 40–80 independent |
| Materiais compatíveis | PP, PET, PS, PLA, PE | PP, PET, PVC, PS, PLA | ABS, PP, PE, PETG, PMMA, HDPE |
| Produção típica | 30–120 cursos/min | 12–30 cursos/min | 6–25 peças/min |
O material do molde segue o volume da peça: moldes de epóxi ou composto para prototipagem, moldes de alumínio para tiragens acima de 100.000 peças, e alumínio fundido resfriado a água para linhas de copos de alta cadência. O corte em linha é integrado ao frame da prensa em linhas de bitola fina, enquanto peças de chapa grossa são cortadas fora de linha em um punção separado ou roteador CNC. O material triturado do refugo do esqueleto é reintroduzido em até 25% de proporção de virgem, conforme a especificação da resina.
Setores e Aplicações
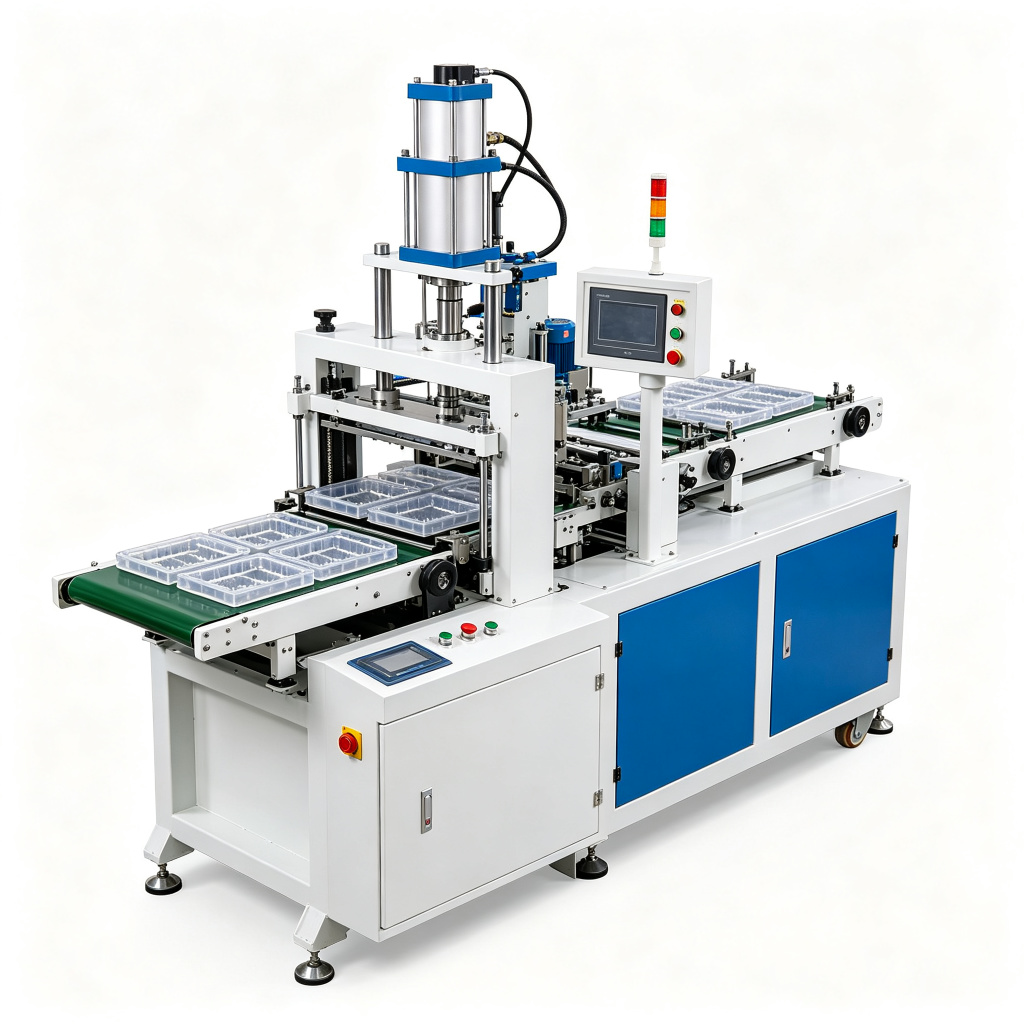
SUNAURA máquina de embalagem termoformadora plataformas são implantadas em alimentos, bebidas, laticínios, cosméticos, farmacêuticos e bens industriais. Linhas de bitola fina produzem copos de iogurte PP, clamshells de salada PET, potes de sobremesa PS e tampas compostáveis PLA; células de bitola grossa produzem inserts de produto, capas de equipamento, revestimentos de geladeira e componentes de interior automotivo. A máquina de formação de copos de alta velocidade a variante é construída especificamente para copos de bebida, copos de porção e tampas a 30–120 cursos por minuto, enquanto a termoformadora de chapa espessa atende embalagens duráveis e aplicações industriais.
Integração com outros equipamentos de embalagem de linha de frente
Uma conformadora autônoma raramente agrega valor por si só. Os engenheiros SUNAURA integram a conformadora em uma completa linha de embalagem que casa o ritmo de saída com os equipamentos a jusante: um desempilhador deposita copos ou bandejas moldados sobre um transportador, uma enchedora de pistão ou volumétrica dosifica o produto, uma fechadora rotativa aplica tampas ou foils, e uma rotuladora imprime e aplica mangas ou rótulos sensíveis à pressão. Detectores de rompimento de web, monitores de estado da bomba de vácuo e alarmes de temperatura do molde são ligados ao PLC da linha para que uma falha na formadora pare a enchedora a montante e evite desperdício de produto. A formadora é dimensionada para a velocidade de linha mais alta e alimentada por buffer para absorver interrupções curtas.
Por que escolher a SUNAURA como seu fornecedor de equipamentos de termoformagem
A SUNAURA opera um campus de fabricação de 48.000 m² onde o frame da conformadora, a garra, o forno e o gabinete de controle são construídos internamente. Cada máquina passa por um Teste de aceite de fábrica (FAT) no nosso próprio piso com a resina, a ferramentaria e as metas de velocidade de produção do cliente antes do acondicionamento. A plataforma é projetada conforme a Diretriz de Máquinas CE e construída sob ISO 9001; veja a página de certificações e patentes. Uma rede global de instalação comissiona máquinas em seis continentes, e o equipe de serviço pós-venda mantém em estoque cartuchos de aquecimento, válvulas de vácuo, escovas de fixação e telas sensíveis HMI para envio no dia seguinte.
Perguntas frequentes
Qual a diferença entre conformagem a vácuo e conformagem a pressão?
A conformação a vácuo estica uma chapa macia sobre o molde usando apenas pressão negativa, enquanto a conformação a pressão adiciona ar comprimido acima da chapa para empurrá-la com mais força contra a cavidade. A conformação a pressão produz detalhes mais nítidos, melhor distribuição de espessura de parede e cantos mais precisos, e é o processo usado para termoformagem de chapa dupla e blísteres rígidos funcionam.
Quais plásticos uma termoformadora automática de plástico processa?
As conformadoras SUNAURA padrão processam PP, PET, PVC, PS, PE e PLA em linhas de bitola fina, e ABS, HDPE, PETG e PMMA em células de bitola grossa. O perfil de temperatura do forno, os ângulos de draft do ferramental e o layout dos canais de resfriamento são ajustados por resina; materiais amorfos como PVC e PETG precisam de resfriamento mais lento que o PP cristalino.
Como escolho entre recorte on-line e off-line?
O corte em linha é integrado ao frame da prensa e preferido para trabalho de alto volume de bitola fina onde o esqueleto deve ser separado na velocidade de conformação. O corte fora de linha é usado para peças de bitola grossa onde as forças de puncionamento excedem a capacidade da prensa, ou onde o corte decorativo e o recorte kiss-cut exigem uma estação dedicada.
Qual o tempo de ciclo que posso esperar para uma linha de bandejas alimentícias?
Uma linha servo de bandejas ou clamshells de espessura fina tipicamente cicla a 1,5–4 segundos por curso, produzindo entre 30 e 120 cursos por minuto conforme o número de cavidades do molde, a profundidade da peça e o tempo de recuperação do forno. Peças de chapa espessa de bitola grossa rodam 15–60 segundos por peça.
Como a máquina é comissionada no local após o FAT?
Após o FAT em nossa fábrica, a linha é embarcada, ancorada, nivelada e conectada às utilidades por nossa equipe de instalação. Os operadores do cliente realizam testes de produção na velocidade definida e metas de refugo; o treinamento cobre gestão de receitas do HMI, troca de molde, configuração de zonas de aquecimento e troubleshooting básico. Diagnóstico remoto está disponível via VPN do PLC embarcado.