Как настроить концевую линию упаковки коробок: подбор размеров формировщика, конвейера и запечатывателя по реальному проекту в Бразилии
Большинство вопросов, которые нам задают до расчёта цены, не звучат «какой бренд». Это вопрос «сколько автоматизации мне на самом деле нужно». Покупатель, автоматизировавший лишнее, платит за загрузочные головы и системы управления, которые простаивают; покупатель, автоматизировавший недостаточно, сохраняет ручные узкие места, ради устранения которых и затевалась покупка. В этой статье на примере двух линий, которые мы только что изготовили и испытали для заказчика из Бразилии, показано, как принимаются эти решения станция за станцией и где проходят границы выбора. Сопутствующая статья о поставке описывает изготовление и подтверждение заказчика; здесь акцент сделан на выборе, подборе размеров и приёмке.
Первый вопрос: линия или отдельно стоящие машины
Линию стоит закладывать, когда продукция сейчас перемещается между машинами вручную и именно ручная переработка тормозит цех. Причина, описанная заказчиком из Бразилии, типична: персонал переносил коробки между отдельными операциями запечатывания вручную, и цеху требовалось больше людей, чем оправдывала работа. Когда две или более упаковочных операций связаны вручную и на стыке между ними работает несколько человек, объединение их конвейером с согласованной высотой загрузки обычно окупается за определённый период. Если операции действительно разделены, выполняются в разные смены или находятся в разных зонах, отдельно стоящие машины сохраняют гибкость компоновки и избавляют от избыточного строительства.
Заказчик выбрал две линии вместо одной для двух отдельных зон упаковки, и это само по себе конфигурационное решение. Одна общая линия означала бы перенос продукции через весь пол и останавливала бы обе зоны разом при неисправности или смене размера. Две согласованные линии сохраняют независимость каждой зоны и позволяют одной работать, пока настраивается другая. Цена — дублирование оборудования; выигрыш — время безотказной работы и короткая дистанция переработки, и то и другое покупатель мог измерить по планировке цеха.
Три выбора автоматизации, которые определяют линию
Выбор 1: автоматическое или полуавтоматическое формирование
Полуавтоматический формировщик всё ещё требует, чтобы человек подал каждую заготовку; он формует и запечатывает дно после подачи заготовки. Полностью автоматический формировщик коробок берёт заготовки из собственного магазина и работает без оператора подачи. Граница выбора — объём коробок и стоимость человека, который иначе стоял бы у машины. Ниже нескольких сотен коробок за смену оператор, обслуживающий полуавтоматический агрегат, редко сам по себе является полноценной постоянной ставкой. Когда формирование становится непрерывной задачей и тот же человек нужен в другом месте, автоматический магазин снимает ставку и подаёт линию с устойчивым темпом. Бразильские линии работают непрерывной сменой в двух зонах, поэтому автоматическое формирование было последовательным выбором.
Выбор 2: ручная или автоматическая загрузка
Именно здесь покупатель остановился перед полной автоматизацией, и рассуждение обоснованно. Автоматический упаковщик, укладывающий продукцию в коробку, требует определённого изделия, устойчивого выпуска одного SKU и загрузочной головы, подобранной под этот паттерн упаковки. Он окупается, когда одно и то же изделие выпускается долго и в большом объёме. Заказчик из Бразилии работает со смесью изделий и разного числа штук в упаковке и хочет, чтобы человек подтверждал содержимое до закрытия коробки. Поэтому линия сохраняет ручную станцию загрузки, но построена так, что конвейер и запечатыватель уже подобраны под установку автоматической головы позже: выбор обратим без замены всей линии.
Выбор 3: автоматическое или полуавтоматическое запечатывание
Полуавтоматический запечатыватель коробок требует, чтобы оператор вручную сложил верхние клапаны и протолкнул коробку к узлу скотча. Автоматический агрегат складывает клапаны и запечатывает коробку по мере прохождения без действий оператора. Поскольку коробка уже поступает на конвейер со станции загрузки, добавление автоматической секции складывания сохраняет непрерывность линии и снимает вторую ручную ставку. Сочетание автоматического формировщика с полуавтоматическим запечатывателем оставило бы самую медленную операцию ручной в конце, поэтому две станции согласованы на одном уровне автоматизации.
Решение с численными границами выбора
Три выбора выше можно свести к последовательности, повторяющей порядок реального закупочного решения. Приведённые ниже пороги — плановые ориентиры, а не универсальные константы, но они дают отправную точку для проверки по вашим собственным цифрам.
- Посчитайте коробки за смену. Если число ниже нескольких сотен, сначала оцените полуавтоматический формировщик; если формирование непрерывно в течение смены, закладывайте автоматический магазин.
- Посчитайте изделия и длину одного выпуска. Один доминирующий SKU при длинных сменах указывает на автоматическую загрузочную голову; смесь изделий с проверкой числа штук в упаковке — на ручную станцию, рассчитанную на последующую модернизацию.
- Согласуйте запечатыватель с формировщиком. Если формировщик автоматический, запечатыватель должен складывать и запечатывать автоматически, чтобы в конце линии не появилась снова ручная ставка.
- Переведите цель смены в темп в минуту, затем подберите линию примерно под 70–80 процентов этого темпа, чтобы сохранить буфер, а не работать на теоретическом максимуме.
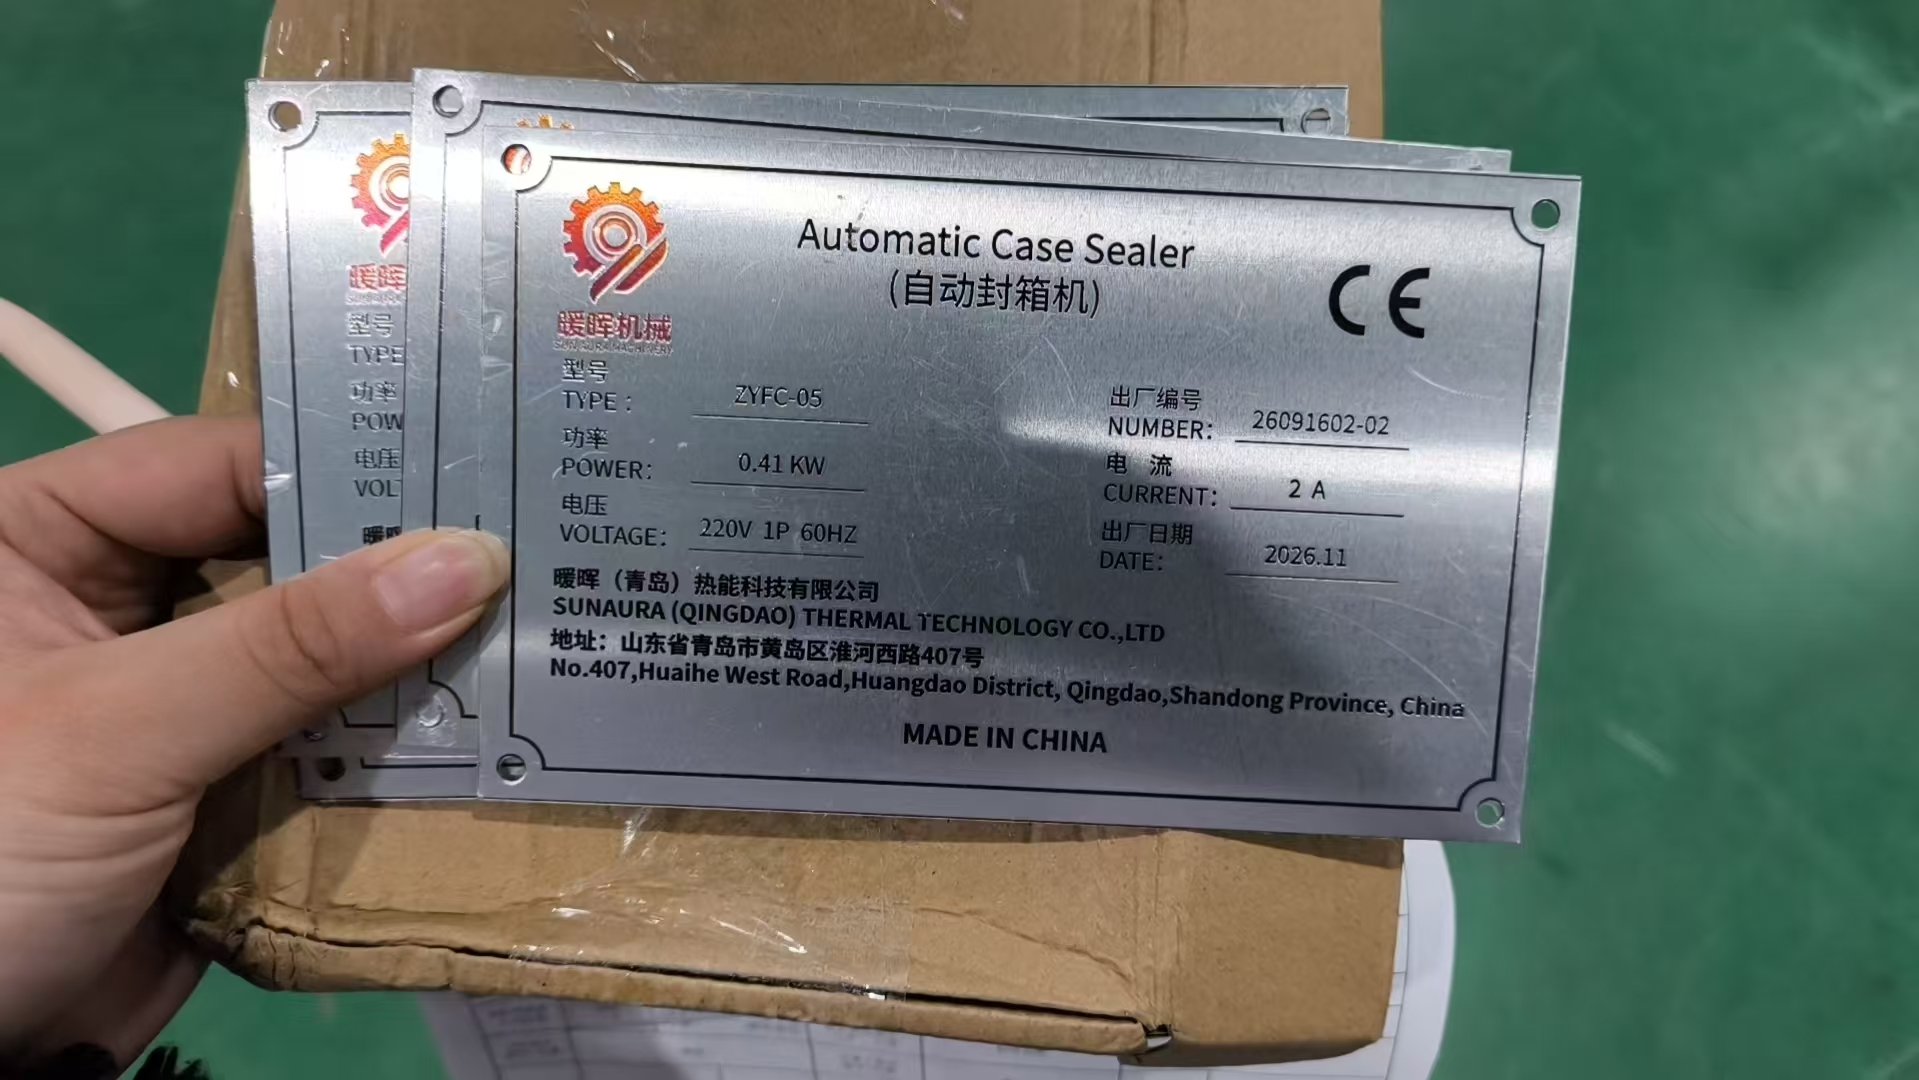
- Подтвердите в письменном виде снабжение площадки до производства: напряжение, число фаз и частоту, сверяясь с шильдиком, который будет стоять на машине.
- Посчитайте переналадки за смену. Более нескольких смен формата говорит за группировку форматов или разделение работы между двумя линиями.
Как правильно измерять коробку
Удивительно много расчётов цены начинаются с неверных габаритов коробки. Гофрокороб измеряется по внутренним размерам в порядке длина, ширина, высота: именно внутреннее отверстие должно принять продукцию. Внешние габариты зависят от толщины картона и используются для раскладки на паллете и отгрузки, а не для настройки машины. Длина — больший размер отверстия, ширина — меньший, высота идёт от верхнего края до нижнего. Когда линия работает с несколькими форматами, каждый формат следует указывать по единому правилу внутренних размеров и с маркой картона рядом, чтобы габарит машины можно было проверить по всему набору, а не по одному образцу.
Допуски тоже имеют значение. Партия реальных коробок слегка отличается вокруг номинального размера, и направляющие рельсы с рычагами складывания должны принимать этот разброс без заклинивания. Подбор машины под точный номинал без запаса не оставляет места на обычный разброс картона; практичная спецификация добавляет небольшой зазор и подтверждает его по образцу партии коробок, а не по одной.
Сравнение уровней конфигурации рядом
| Параметр | Полуавтоматическая схема | Бразильские линии | Полностью автоматический упаковщик |
|---|---|---|---|
| Формирование | Оператор подаёт каждую заготовку | Автоматически из магазина | Автоматически из магазина |
| Загрузка | Ручная | Ручная, с возможностью модернизации позже | Автоматическая голова или робот |
| Верхние клапаны и запечатывание | Складываются вручную, машина наклеивает скотч | Автоматическое складывание и скотч | Автоматическое складывание и скотч |
| Операторов на линию | Два-три | Один | Один или отсутствие на линии |
| Лучшее соответствие | Низкий объём, разнородная работа | Смесь изделий, устойчивая смена | Один SKU, длинные выпуски большого объёма |
| Главное ограничение | Остаются ручные ставки | Один формат за раз | Выше стоимость, меньше гибкость по изделиям |
Подбор формировщика под коробку и смену
Формировщик подбирается сначала по диапазону габаритов коробок, которые он должен принять, и во вторую очередь — по числу коробок за смену. У машины есть минимум и максимум длины, ширины и высоты заготовки, и весь набор форматов заказчика должен укладываться в этот диапазон до рассмотрения чего-либо ещё. Распространённая ошибка — подбирать только под самую большую коробку, а затем обнаруживать, что самая маленькая не формуется ровной. Второй входной параметр — сама заготовка: марка картона и профиль волны меняют усилие, которое нужно формовочной головке, поэтому мы испытываем на реальных заготовках, а не на заменителе.
Для цели смены формировщику достаточно быть не быстрее следующей за ним ручной станции загрузки, плюс запас для поддержания буфера. Задание более быстрого формировщика не повышает выпуск линии, поскольку темп ограничивает оператор загрузки. Разумная спецификация — формировщик, который уверенно выполняет цель смены и может восполнить очередь конвейера после паузы, а не самый высокий цикл в каталоге.
Надёжность захвата защищена проверкой на двойную заготовку: когда две заготовки слиплись и поднимаются вместе, машина распознаёт лишнюю толщину и отклоняет пару вместо того, чтобы протолкнуть две коробки в формовочную головку. Это небольшая функция, но именно она обычно защищает от заклинивания, которое останавливает линию, когда картон слегка влажный или края слиплись при хранении; она реализована на обоих агрегатах.
Подбор конвейера как буфера
У конвейера две задачи: перемещать открытые коробки на согласованной высоте и держать очередь. Число коробок, которое он вмещает, — это буфер, развязывающий формировщик и оператора загрузки. Короткий конвейер передаёт каждую паузу прямо на формировщик; более длинный держит готовую очередь и поглощает короткие перерывы. Ширина направляющих устанавливается по коробке, чтобы коробки не перекашивались, а скорость привода согласована с циклом станций, чтобы коробки перемещались по одной, не напирая друг на друга. На линии смешанных форматов рельсы входят в состав переналадки, поэтому в планировке следует оставить свободный доступ для их регулировки.
Выбор привода следует за нагрузкой. Моторная роликовая секция использует редукторный привод, подобранный по весу заполненной коробки, а логика управления перемещает коробки в темпе станций, а не непрерывно с постоянной скоростью. Датчики на входе и выходе сообщают приводу о наличии коробки, поэтому конвейер останавливается и запускается вместе с очередью, а не вталкивает коробки в ещё не готовую станцию. Именно это позволяет одному и тому же конвейеру работать и как транспорт, и как управляемый буфер без отдельной системы накопления.
Две настройки составляют основную часть работы по вводу этой секции в эксплуатацию. Первая — положение входного фотоэлемента: он должен распознавать коробку достаточно рано, чтобы привод проиндексировал её до подхода коробки к следующей секции, но не слишком рано, чтобы медленная коробка не учитывалась дважды. Вторая — скорость ленты или роликов относительно секции складывания: если конвейер бежит быстрее, чем принимает узел скотча, коробки сокращают зазор и давят друг на друга; если медленнее, буфер никогда не заполняется и формировщик ждёт на пустом выходе. Практическая проверка — прогнать ряд коробок и наблюдать за зазором между ними, затем подстраивать привод, пока шаг не остаётся постоянным на передаче, а не сжимается или не расширяется.
Выбор скотча и типа запечатывателя
Упаковочный скотч коробок входит в спецификацию, потому что от него зависит настройка узла скотча. Большинство транспортных коробок использует плёночный скотч BOPP с акриловым или горячим клеевым составом. Акриловый клей выдерживает более широкий диапазон температур и является обычным выбором для хранения в переменных условиях; горячий клей даёт более быструю начальную связку и подходит для высокоскоростных линий. Ширина скотча задаётся по весу коробки: шире лента для более тяжёлых коробок, и внутренний диаметр рулона должен совпадать с держателем машины. Затем натяжной тормоз головки настраивается под конкретный скотч, поэтому смена марки ленты обычно требует повторной проверки настройки.
Запечатыватели различаются и тем, как они работают со смешанными размерами коробок. Унифицированный запечатыватель настроен на один формат и работает на нём, пока оператор не изменит настройку. Запечатыватель произвольного или автоматической подстройки распознаёт каждую коробку и на ходу перенастраивает ремни и высоту складывания; это подходит потоку из разных размеров коробок, поступающих вместе, но стоит дороже и добавляет подвижных частей. Бразильские линии работают с определённым форматом за раз и плановой переналадкой, поэтому унифицированные запечатыватели были соразмерным выбором; произвольный запечатыватель был бы ответом, если бы линии пришлось запечатывать смешанные размеры в одном потоке, а не партиями.
Подбор запечатывателя и чтение электрических параметров
Запечатыватель должен принимать тот же габарит коробок, что и формировщик, с регулировкой рычагов складывания и узла скотча по высоте и ширине коробки. Используемая здесь модель — ZYFC-05, и её шильдик фиксирует реальные электрические параметры, а не рекламную спецификацию. Ниже видеоролик показывает рабочий цикл, в котором участвует машина со шильдиком.
Напряжение, число фаз и частота: деталь, которая блокирует монтаж
Самая распространённая причина, по которой машину нельзя ввести в эксплуатацию при прибытии, — несоответствие снабжения на шильдике и на площадке. Бразильские линии изготовлены под 220 V, однофазный, 60 Hz; это подтверждено по площадке заказчика до производства. Частота важна не меньше напряжения: двигатель, намотанный под 50 Hz, работающий на 60 Hz, ведёт себя иначе, а обратный случай хуже. Выбор между однофазным и трёхфазным питанием зависит от размера двигателя и снабжения площадки; небольшие станции вроде этого запечатывателя работают на одной фазе, тогда как более крупные приводы обычно требуют трёх. Мы фиксируем эти сведения в письменном виде в начале заказа, потому что перемотка или переоборудование двигателя после поставки — медленная и избежимая работа.
Подтверждение заказчика как приёмочный стандарт
Приёмочные испытания на заводе — место, где спецификация на бумаге встречается с работающей машиной. Заказчик из Бразилии не мог присутствовать лично, поэтому контрольные видеоролики и письменное подтверждение выполняли ту же функцию. Приведённые ниже пункты — то, что покупателю следует запросить для просмотра независимо от того, присутствует он лично или изучает видеозапись.
- Формировщик работает на полной стопке реальных заготовок без двойной подачи, с ровными коробками и нижним швом по центру.
- Коробки идут прямо по конвейеру при направляющих, установленных по фактической ширине.
- Партия через запечатыватель, а не одна коробка: каждый верхний клапан подогнут, скотч сцеплен и расположен по центру.
- Продемонстрированы блокировки и аварийные остановы, а измеренное потребление соответствует шильдику.
- Зафиксированная переналадка между форматами, если линия будет работать более чем с одним размером коробки, причём по времени, а не по оценке.
Переналадка и штраф за несколько SKU
Каждый формат коробки на линии означает переналадку: магазин и формовочная головка формировщика, направляющие рельсы конвейера, рычаги складывания и ширина скотча запечатывателя — всё перенастраивается. Вопрос не в том, возможны ли переналадки, а в том, сколько их за смену и сколько времени занимает каждая. Линия, меняющая формат один-два раза в день, без труда поглощает перенастройку; линия, меняющая формат пять-шесть раз в день, тратит заметную долю смены на регулировку вместо запечатывания коробок. Покупателям в таком положении следует либо сгруппировать форматы, чтобы сократить число переключений, либо рассмотреть вторую линию — отчасти поэтому бразильский заказ разделил работу между двумя машинами.
Совокупная стоимость и логика окупаемости
Окупаемость рассчитывается прежде всего относительно труда, который снимает линия. Ручной процесс требует нескольких человек на формировании, загрузке и запечатывании; настроенная линия — одного оператора в пункте загрузки. Возьмите полную стоимость снятых ставок за год, сопоставьте её с ценой машины, монтажом, скотчем и электропитанием, и простая окупаемость — стоимость машины, делённая на годовую экономию. В расчёт входят ещё две позиции, хотя их труднее оценить: стоимость забракованных или переделанных коробок при нестабильном ручном процессе и стоимость простоев линии, когда ручная операция отстаёт. Покупатели, которые считают только цену машины и игнорируют труд и переделки, склонны недопроектировать и спустя год снова вернуться к той же проблеме.
Балансировка линии и место узкого места
Связанная линия движется только со скоростью самой медленной станции, поэтому первый шаг балансировки — определить, какая станция это. На этих линиях узким местом намеренно является ручной пункт загрузки, а формировщик и запечатыватель способны работать быстрее. Станции до узкого места подают его, станции после принимают от него; буфер конвейера снабжает узкое место и не даёт ему ждать. Если позже добавить автоматическую загрузочную голову, узкое место сместится, и новым пределом станет цикл формировщика или запечатывателя, поэтому оба были подобраны с запасом уже с самого начала.
Арифметика проста. Переведите цикл каждой станции в единицы в минуту, примите наименьшее значение как темп линии, затем сравните его с целью смены. Линия сбалансирована, когда ни одна станция не задана заметно выше потребности относительно узкого места, а буфер между станциями достаточен для поглощения коротких пауз. Завышение всех станций под один пиковый показатель повышает цену без повышения выпуска, поскольку реальный темп всё равно задаёт узкое место.
Сравнение расчётов и оценка поставщика
Два расчёта на вид похожей линии редко построены по одной спецификации. Сравнение следует вести по линиям, а не по сумме. Уточните габарит коробок, принимаемый каждой машиной, стандарт ограждений и блокировок, входит ли пульт управления и HMI, напряжение и частота, под которые намотан двигатель, и документацию, поставляемую с машиной. Более низкий расчёт, в котором не хватает блокируемого ограждения, испытания на реальных заготовках или декларации CE, — это не та же машина по меньшей цене; он переносит стоимость и риск на покупателя на этапе ввода в эксплуатацию.
Оценка поставщика идёт рядом с ценой. Запросите заводские испытания на реальных заготовках, ведомость запчастей с привязкой к заводскому номеру и маршрут реакции поддержки после поставки. Письменное подтверждение в бразильском заказе, где заказчик изучил видеоролик работы до упаковки в ящики, — тот вид приёмочных доказательств, который отличает поставщика, готового быть измеряемым, от того, кто просит поверить на слово по шильдику. Условия по запчастям и послепродажному обслуживанию следует согласовать до заказа, а не договариваться после неисправности, потому что срок поставки одной детали может остановить всю линию.
Когда не стоит покупать эту конфигурацию
Нейтральный перечень случаев, когда эта линия является неверным решением, — часть выбора. Не закладывайте её, если объём настолько низок, что человек, обслуживающий полуавтоматическую машину, не является полноценной постоянной ставкой: автоматический формировщик не окупится. Не закладывайте ручную станцию загрузки, если один SKU выпускается в большом объёме всю смену, потому что именно автоматическая загрузочная голова снимает труд. Не закладывайте одну линию, если форматы меняются много раз за день, поскольку время переналадки будет доминировать. И не принимайте обязательство, пока не подтверждены напряжение и частота на площадке, потому что несоответствие снабжения останавливает проект на вводе в эксплуатацию. Озвучивание этих границ позволяет отличить линию с соразмерными размерами от самой большой.
Вопросы, которые покупатели задают до обязательства
Могу ли я начать с ручной станции загрузки и автоматизировать её позже? Да, если линия построена под это с самого начала. Конвейер и запечатыватель должны быть подобраны под будущую голову, а пульт управления — иметь резервную ёмкость для её добавления; дооборудование линии, не рассчитанной на модернизацию, обходится дороже, чем задание её заранее. Бразильские линии были построены таким образом намеренно.
Нужно ли мне трёхфазное снабжение? Это зависит от размера двигателя. Небольшие станции, такие как ZYFC-05, работают на одной фазе; более крупные приводы и автоматические загрузочные головы обычно требуют трёх фаз. Снабжение подтверждается по шильдику до намотки машины, поэтому электрик площадки должен участвовать в раннем обсуждении, а не привлекаться при поставке.
Как я узнаю, что машина подойдёт к моим коробкам? Заводские испытания используют реальные заготовки и прогоняют партию, а не одну коробку. Двойная подача на формировщике, перекос на конвейере и качество скотча на запечатывателе проверяются именно на этом материале, а доказательство — контрольный видеоролик. Машину, испытанную только на общем образце, нельзя считать работающей на вашем картоне.
Что выбрать: одну более быструю линию или две стандартные? Ответ следует из планировки цеха и числа переналадок. Две линии защищают от остановки всего производства по одной неисправности и сокращают дистанцию переработки, а одна более быстрая линия подходит для одной зоны с доминирующим SKU. Две зоны и смешанные форматы заказчика из Бразилии сделали разделение менее рискованным выбором.
Сведения, которые нам нужны до расчёта цены
- Габариты коробки по каждому формату с маркой картона и профилем волны.
- Целевое число запечатанных коробок за смену и число рабочих минут, а не пиковый показатель.
- Число форматов и частота смены между ними.
- Напряжение, число фаз и частота на площадке, а также доступная площадь пола с проходами доступа.
- Упаковываемое изделие и требуется ли проверка содержимого до закрытия коробки.
С этими входными данными мы можем предоставить габаритную планировку, фиксированный перечень станций и приёмочные точки и провести те же заводские испытания на ваших заготовках, которые изучил заказчик из Бразилии. Пришлите сведения через страницу контактов либо сравните детали поставки в сопутствующей статье об изготовлении и подтверждении.
