SunAura добавила в линейку формирователь коробов на горячем клее для линий без ленты
SunAura расширила диапазон формирователей коробов выделенной машиной на горячем клее, которая запечатывает дно короба без контактной клейкой ленты и без пазово-язычкового механического замка. Машина раскрывает плоские заготовки гофрокартона, складывает нижние клапаны, наносит швы клея на перекрытие клапанов и удерживает короб под прижатием, пока соединение схватывается. Она стоит рядом с существующими ленточными и формовочными рамами концевой линейки SunAura и ориентирована на производителей, которым нужно прочное дно на загруженных, мелованных или экспортных коробах без проведения рулонов ленты через линию.
Клеевой формирователь работает 15–25 коробов/мин на стандартных заготовках, перекрывает габариты заготовок примерно от 200×150×100 мм до 600×400×400 мм в зависимости от рамы и держит прямоугольность дна около ±2 мм на согласованной заготовке. Плавитель удерживает клей при 150–180 °C, шланги и сопла подают швы на нижние клапаны; сжатый воздух 0,6 МПа приводит узел складывания и клапанные контуры, а стандартная рама потребляет в диапазоне 3–6 кВт с учётом нагрузки нагревателя. В этой заметке разобрано, для чего нужна машина, как работает клеевая станция, как она соотносится с лентой и самозапирающимся формированием и какие входные данные нужны для расчёта под реальную линию.
Машина разработана по запросам, которые несколько кварталов поступали в прикладной отдел. Покупатели, уже работающие на ленточных формирователях, отмечали три повторяющиеся проблемы: отрыв края ленты на тяжёлых коробах или под вибрацией, слабую адгезию на мелованном или предварительно печатанном картоне, а также операционную сторону заказа, хранения и смены ширины ленты под несколько размеров коробов. Клеевая станция убирает расходник ленты с дна и соединяет картон по перекрытию клапанов, а не мостиком через один шов. Новая рама — ответ на эти запросы, построенный на той же последовательности формования и складывания, что уже доказала себя на стандартных и усиленных формирователях SunAura.
Машина в обзоре
| Параметр | Стандартная комплектация | Примечания |
|---|---|---|
| Производительность | 15–25 коробов/мин | Зависит от размера короба; планируйте 70–80 % от номинала на протяжении смены |
| Диапазон заготовок | Примерно 200×150×100 мм до 600×400×400 мм на раму | Каждая рама перекрывает разброс обычно меньше 2:1 по длине заготовки |
| Способ запайки | Швы термоклея, выдержка под прижатием | Без ленточной полосы; пазово-язычковый замок не требуется |
| Прямоугольность | Около ±2 мм на согласованной заготовке | Непрямоугольные коробы плохо подаются в нижний запайщик |
| Вместимость магазина | 50–100 заготовок; опционально больший бункер | Чем больше магазин, тем реже прерывания на дозагрузку |
| Присоски | 4–8 на головку, размер под площадь заготовки | Изношенные присоски — самая частая причина нераскрытия |
| Температура клея | 150–180 °C | Прогрев в начале смены; требуется обслуживание сопел и шлангов |
| Расход клея | Примерно 8–20 г на короб | Зависит от рисунка шва и перекрытия клапанов |
| Сжатый воздух | 0,6 МПа, свободная производительность около 0,3–0,4 м³/мин | Нужен сухой воздух; влага подклинивает клапаны и изнашивает цилиндры |
| Электропитание | 3–6 кВт, 380 В трёхфазное | Нагреватель плавителя добавляет нагрузку сверх формовочного двигателя |
| Уровень шума | Ниже 75 дБ(А) на расстоянии 1 м | Большую часть шума даёт вакуумный насос или воздуходув |
| Площадь пола | Примерно 2,4×1,3 м плюс 1,2 м сервисного доступа | Зазор со стороны механика должен оставаться свободным |
| Ценовая группа, FOB | US$ 8,000–28,000 в зависимости от комплектации | Без учёта фрахта, пошлин и монтажа; срок поставки 25–45 дней |
Конструкция, ограждения и материалы
Рама стандартно — сталь с порошковым покрытием, 304 нержавеющая сталь опционально для влажных или агрессивных помещений. Контактные поверхности и ограждения соответствуют режиму очистки: сухая производственная линия использует стандартную окрашенную раму, а моечный пищевой цех закладывает нержавеющие контактные детали, герметичную электрику и кожухи, снимаемые для очистки. Оранжевые блокируемые ограждения окружают зону формования и складывания; при открытии ограждения цикл останавливается, а управление нагревателем заблокировано, чтобы доступ не происходил над горячим соплом. Сигнальная колонна сверху с одного взгляда через линию показывает режим работы, неисправность и низкий уровень расходника.
На панели оператора размещены HMI, пуск и стоп, аварийный останов и память рецептов форматов. Рецепты хранят габариты заготовки, позиции направляющих, тайминг складывания и настройки шва для каждого размера короба, поэтому переналадка вызывает готовую настройку, а не собирает её заново по ручкам. Электрические компоненты подбираются у брендов с локальной дистрибуцией; список комплектующих входит в предложение, чтобы покупатель мог проверить доступность в своём регионе до заказа. Уровень шума держится ниже 75 дБ(А) на расстоянии одного метра, и большую часть звука даёт вакуумный насос или воздуходув, а не нагреватель.
Сервисный доступ заложен в компоновку. Со стороны механика расположены привод, клапанный манифольд и фильтр-регулятор воздуха; вдоль этой стороны оставлено около 1,2 м свободного пространства, чтобы регулировки не требовали разборки рамы. Поддон под клеевой станцией собирает продувочный клей и капли сопла и вынимается для очистки без инструмента. Зазор под рамой позволяет выметать пыль и обрывки картона, а не скапливать их у основания.
Обработка брака встроена в цикл, а не оставлена оператору. Датчики подтверждают, что заготовка захвачена, короб раскрыт по прямоугольности, клапаны сложены до запайки и короб покинул станцию до следующего захвата. Аварийное состояние останавливает цикл, зажигает колонну и выводит код на HMI; коробы, не прошедшие контроль шва, можно отвести до заполнения, а не до палеты. Журнал брака за первые недели производства показывает, какая станция останавливается чаще всего, и по этому паттерну назначают первые даты профилактического обслуживания, а не полагаются на общий график.
Как идёт клеевой цикл
Последовательность формования совпадает с остальной линейкой формирователей SunAura. Заготовки загружаются в магазин и поднимаются в позицию захвата; присоски стягивают одну заготовку со стопы; формирующая рама раскрывает заготовку в квадратную трубу; сначала складываются малые клапаны, затем большие. Разница начинается после закрытия клапанов. Вместо ленточной головки, укладывающей полосу через центральный шов, одно-два сопла подают нагретый клей на внутренние поверхности нижних клапанов, и короб проходит короткую секцию прижатия, удерживающую клапаны вместе, пока клей смачивает лайнер и схватывается. Запечатанный короб выгружается на конвейер линии, и в раму входит следующая заготовка.
Соединение по перекрытию — механическая суть конструкции. Лента держится полосой снаружи шва; клей соединяет поверхности клапанов по их перекрытию, поэтому нагрузка распределяется по более широкому соединению. Для загруженного короба, проходящего штабелирование и вибрацию контейнера, такое широкое соединение труднее вскрыть отрывом края. Соединение также постоянное: там, где короб нужно вскрыть и заполнить заново, проклеенное дно придётся резать или отжимать, поэтому машину закладывают для транспортных коробов, а не для многоразовой розничной тары.
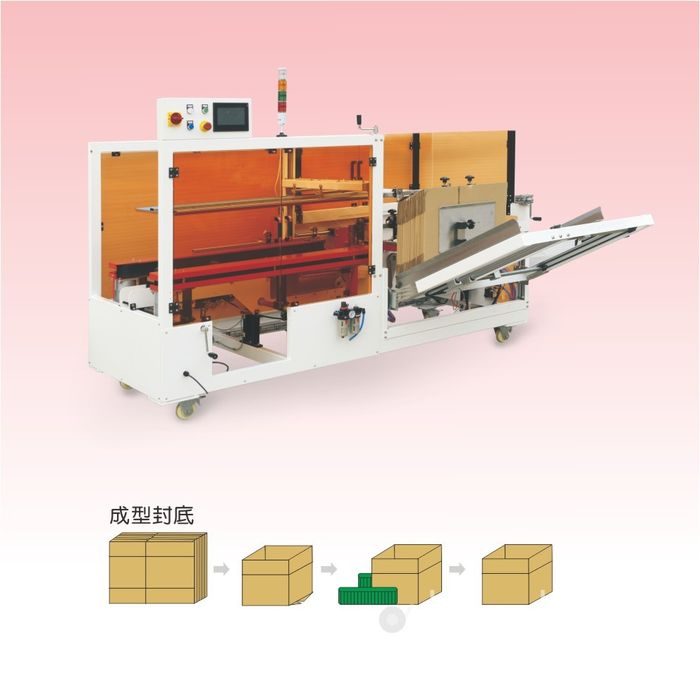
Клеевая станция: плавитель, шланги, сопла и рисунок шва
Плавитель удерживает твёрдый клей рабочей температуры 150–180 °C в зависимости от марки клея и картона. Нагреваемые шланги подают расплав на манифольд сопел над станцией клапанов, а сопла укладывают швы в рисунке, заданном под размер короба: прямые швы вдоль клапана, шов через перекрытие или комбинация на крупных клапанах. Ширина и шаг шва подстраиваются под заготовку, чтобы соединение покрывало перекрытие, не разбрасывая клей на внешний лайнер. Расход клея — примерно 8–20 г на короб; точную цифру взвешивают на пробном прогоне во время FAT, а не принимают из проспекта.
Прогрев — операционное отличие от ленточной машины. Плавителю нужно 10–25 минут для выхода на рабочую температуру в начале смены, поэтому оператор выводит станцию на режим до того, как запланирована первая заготовка. Между сменами плавитель простаивает или отключается согласно настройке: машина, оставленная горячей весь день, несёт резервную тепловую нагрузку и сокращает срок жизни клея, а отключённая на ночь теряет время прогрева утром. При остановке сопла и линии продувают, чтобы клей не схватился внутри шлангов; забитое сопло проявляется тонким, пропущенным или смещённым швом ещё до того, как откажет сам шов.
Марку клея подбирают под картон и помещение. Обычный лайнер соединяется универсальным термоклеем; мелованная, глянцевая или запылённая основа требует марки, подобранной под такую поверхность, а холодный цех — клея, сохраняющего эластичность при низкой температуре, а не схватывающегося хрупко. Поставщик клея должен письменно подтвердить совместимость с маркой картона и минимальной рабочей температурой на заводе. Для пищевых цехов там, где это требуется, оформляют декларации контакта с продукцией, а контактные поверхности и покрытие рамы задают под режим очистки.
Твёрдые блоки клея храните в сухом закрытом складе при 5–30 °C, на подставке над бетонным полом и вдали от пыли, потому что поверхностное загрязнение попадает в плавитель и обугливается на нагревателе. У большинства марок заявленный срок хранения около 12 месяцев в нераспакованной упаковке; пополняйте запас по дате поставки и снова герметично закрывайте вскрытые коробки, чтобы самые старые блоки пускались в расплав первыми, а не хранились сверх срока годности.
Где клеевой формирователь встаёт рядом с лентой и самозапирающимся формированием
Новая машина — один из вариантов в трёхстороннем выборе, который делают по закрытию дна. Самозапирающиеся заготовки зацепляются высеченными пазами и язычками без расходника; лента мостиком через центральный шов кладёт полосу контактного клея; клей соединяет перекрытие клапанов нагретым адгезивом. Три способа подходят под разные состояния картона, объёмы и требования к повторному вскрытию. Полное сравнение по спецификации гофрокартона, скорости и стоимости расходников — в руководстве по самозамку, ленте и горячему клею; в таблице ниже сведено, где позиционируется клеевая рама.
| Критерий | Самозапирающаяся заготовка | Контактная клейкая лента | Клеевой формирователь SunAura на горячем клее |
|---|---|---|---|
| Основа шва | Механическое зацепление язычка и паза | Полоса снаружи через центральный шов | Клеевое соединение по перекрытию клапанов |
| Расходник на короб | У машины нет; высечка добавляет стоимость заготовки | Рулон ленты, 48–72 мм шириной | Клей, около 8–20 г на короб |
| Лучший подбор картона | Лёгкий, достаточно жёсткий однослойный | Чистый, пористый стандартный лайнер | Большинство гофрокартонов; марка под мелованную или холодную основу |
| Прочность на загруженном коробе | Средняя; язычки могут вытягиваться на тяжёлом картоне | Хорошая; риск отрыва края под вибрацией | Высокая по перекрытию; подходит двустенным и экспортным ящикам |
| Прогрев | Нет | Нет | Прогрев плавителя 10–25 минут |
| Поведение при вскрытии | Расцепляется без разрушения короба | Отрывается; перезапечатывается свежей лентой | Постоянное соединение; вскрытие резом или отжатием |
| Фокус обслуживания | Точность высечки заготовки | Ролик, нож, адгезия ленты | Продувка сопел, состояние шлангов, марка клея |
| Типовая производительность | 8–18 коробов/мин на лёгких заготовках | 8–20 коробов/мин | 15–25 коробов/мин |
| Главное ограничение | Не для тяжёлых или жёстких ящиков | Слабеет на мелованном, запылённом или холодном картоне | Прогрев, запас клея и уход за соплами |
Сценарии применения
Высокообъёмные пищевые и напитковые линии. Регулярные заготовки идут в две-три смены со скоростью 15–25 коробов/мин, и дно должно удерживать упакованную еду или жидкость при штабелировании палет. Соединение по перекрытию держит нагрузку, а клеевая станция успевает за быстрой потребительской линией. Там, где помещение влажное или картон мелованный, марку клея и моечное исполнение задают вместе с машиной; декларации контакта с продукцией предоставляют там, где этого требует аудит.
Тяжёлая бытовая техника, стройматериалы и экспортные ящики. Двустенный картон и загруженные коробы проходят загрузку в контейнер и грубую перегрузку, где отрыв края ленты и вытягивание язычков проявляются первыми. Клеевое соединение по перекрытию клапанов для такого профиля по умолчанию; в комплектации усиленной рамы используются большие присоски и более мощные рычаги складывания для раскрытия жёсткого картона. Коробы, отгружаемые высоко в штабель или контейнером, выигрывают от шва, устойчивого к вибрации, а не от полосы, которая поднимается с одного края.
Мелованные и предварительно печатанные коробки. Глянцевый мелованный лайнер и печатные поверхности ослабляют адгезию ленты, потому что клею нечем смочить поверхность. Подобранная марка термоклея соединяется с мелованной стороной, а рисунок шва ложится на внутренний клапан, не оставляя следов на внешней печати. Для брендовой упаковки, где видимая снаружи сторона должна оставаться чистой, положение сопел и секция прижатия настроены так, чтобы клей не выдавливался на внешний лайнер.
Линии, где поставка ленты ограничивает работу. Заводы, идущие по нескольким размерам коробов, держат ширины ленты от 48 до 72 мм, заказывают рулоны и меняют головки между размерами. Клеевая станция несёт одну марку клея вместо запаса ширин ленты, что упрощает складской запас расходников на линиях, где сейчас хранится несколько рулонных ширин. Компромисс — поставщик и марка клея, которые должны быть локально доступны весь срок машины.
Холодовая цепь и термоконтролируемая упаковка. Коробы с охлаждённой или замороженной продукцией проходят холодные помещения, где стандартный клей может схватиться хрупко и потерять сцепление. Марка клея здесь задаётся под эластичность при низкой температуре, а контактные детали и электрика рамы подбираются под влажность и уровень мойки помещения. Поскольку холодный картон подаётся менее предсказуемо, хранение заготовок и состояние присосок контролируют внимательнее, чем на сухой комнатной линии; на FAT стоит проверить картон из холодного склада, а не комнатный запас.
Где клеевая рама не подходит
У машины есть пределы, и о них стоит заявить до коммерческого предложения. При низком дневном объёме — меньше примерно 400 коробов в день — прогрев плавителя, запас клея и обслуживание сопел не окупаются, и рациональным остаётся ручное формирование или простая ленточная станция. На линии с широким ассортиментом, переналаживаемой каждые несколько минут, нагреваемая станция добавляет время настройки и очистки на партию; гибкая ленточная рама с вызовом рецепта обычно даёт ниже пятилетнюю стоимость. Короба, возвращаемые на склад для дозаполнения, не стоит заклеивать наглухо, потому что постоянное соединение разрушает короб при вскрытии. Влажные, покоробленные или плохо хранящиеся заготовки вызывают сбои вакуумной подачи на любом формирователе, и клеевая машина не компенсирует картон, который не лежит плоско в бункере.
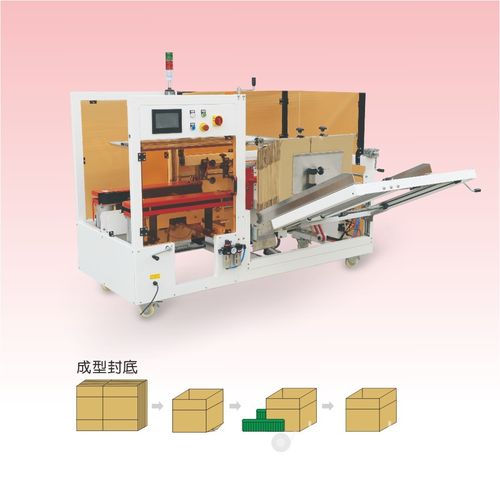
Интеграция в линию и инженерные сети
Клеевой формирователь стоит в начале концевой линии и должен совпадать по высоте конвейера, шагу и скорости с соседними позициями. После заполнения верх закрывает отдельный запайщик коробов; меньшие коробки могут проходить через машину запечатывания коробок. Заполненные коробы движутся по конвейерам к палетировщикам, а загруженные палеты могут фиксироваться на обвязочных машинах. Полная упаковочная линия выстраивает позиции под общую скорость; формирователь не должен обгонять упаковщик за ним, иначе коробы выстроятся в очередь, а затем затык.
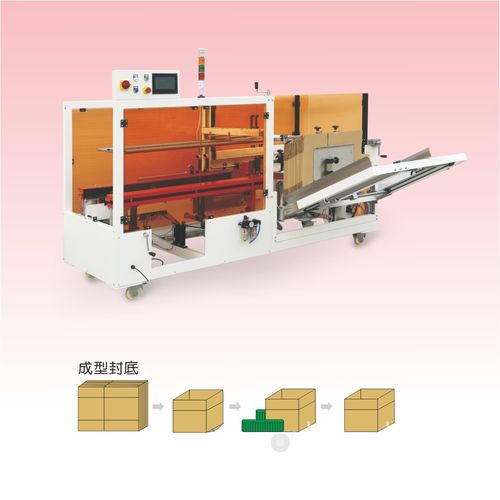
Между позициями стоит связать сигналы наличия короба, низкого уровня расходника и неисправности, чтобы линия останавливалась чисто, а не сваливала продукт в остановленную машину. По инженерным сетям подтвердите свободную производительность сжатого воздуха в начале смены, когда тянет всё кольцо; заложите отдельную трёхфазную линию с заземлением под нагреватель и двигатель; и держите свободным сервисный доступ со стороны манифольда и привода. Проверку площадки, мощность электропитания и воздушную производительность фиксируют в ведомости инженерных сетей до отгрузки.
Монтаж, пусконаладка и приёмка
Стандартная станция монтируется за два-три дня; клевым вариантам нужно больше времени, потому что нагреватель, шланги и сопла проверяются отдельно. Последовательность совпадает с остальной линейкой SunAura: проверка площадки и сетей за одну-две недели до отгрузки, механический монтаж с выравниванием и центровкой по конвейеру, подключение питания и воздуха, холостой прогон через каждую секцию, калибровка на собственной заготовке покупателя и производственный прогон по целевой устойчивой скорости. Критерии приёмки записывают цифрами до заказа — скорость за установленный период, прямоугольность, рисунок шва и вид запайки, число брака, — и используют их и на заводских испытаниях, и на площадочном прогоне.
Передаваемый пакет документов включает механические и электрические чертежи, список запасных частей, протокол калибровки и испытаний, декларацию соответствия и английское руководство по эксплуатации и обслуживанию. Обучение охватывает операторов пуску, переналадке, продувке сопел и первичному поиску неисправностей, а механика — регулировке и замене изнашиваемых деталей, с итогом в виде письменного SOP. Гарантия следует стандартным условиям SunAura: 12 месяцев на детали и работу по заводским дефектам, 24 месяца на раму, расходники и изнашиваемые элементы исключены, и это исключение перечислено письменно.
Обслуживание и изнашиваемые детали
На клеевом формирователе перечисленные изнашиваемые элементы делятся на формовочные детали и детали клеевой системы. Присоски служат 6–12 месяцев на запылённом картоне и при износе дают нераскрытие или срыв заготовок. Подшипники рычагов складывания ходят 12–24 месяца, износ проявляется кривыми коробами. Клеевое сопло осматривают и чистят с интервалом 6–12 месяцев; забитое или обугленное сопло меняет рисунок шва до того, как откажет запайка. Шланги проверяют на термодеградацию и износ внешней оболочки, а фильтр плавителя держат чистым, чтобы нерасплавленный или обугленный клей не доходил до сопел.
Первый запасной комплект держите на площадке с момента пуска: присоски, наконечники сопел, подшипники рычагов и уплотнительные комплекты клапанных контуров. Интервалы замены устанавливайте по фактическому износу в первые месяцы, а не по общему графику. График обслуживания, неисправности заклинивания, износ присосок и шаги переналадки разобраны в руководстве по диагностике и переналадке формирователя, а требования к ограждениям и блокировкам нагреваемой станции — в руководстве по безопасности и соответствию CE.
Частые вопросы о клеевом формирователе
Может ли машина работать и с ленточными коробами? Узел запайки фиксируется при покупке: клеевая рама построена вокруг плавителя, шлангов и сопел, ленточная — вокруг рулона, ролика и ножа. Они делят формовочную раму, но в производстве не переключаются. Если линии нужны оба способа запайки под разные заготовки, обсудите с прикладным отделением двухстанционную комплектацию, а не предполагайте, что одна головка перестраивается.
Как долго плавитель держит нагрев между сменами? Настройку выбирают под режим смен. Линия в две-три смены может удерживать плавитель на температуре холостого хода; односменная линия отключает нагреватель на ночь и прогревает в начале следующей смены. Постоянный нагрев сокращает срок жизни клея и добавляет резервное потребление энергии, поэтому правило холостого хода следует записать в эксплуатационный SOP.
Склеивает ли клей мелованный или переработанный картон? Большинство мелованных лайнеров соединяются подобранной маркой термоклея, но образец картона следует проверить на FAT. Переработанный картон с высоким содержанием пыли лайнера или свободных волокон может ослабить любое клеевое соединение, а влажный картон влияет и на вакуумный захват, и на схватывание клея. Отправьте образец заготовки вместе с запросом, чтобы марка и рисунок шва были проверены на реальной основе.
Что происходит, если сопло забилось в середине прогона? Рисунок шва на затронутом клапане тоньшается или пропускается, и короб следует отвести до заполнения. Оператор продувает или очищает сопло по SOP; обугленный или изношенный наконечник меняют из запасного комплекта. Постоянные забивки указывают на обугливание клея от перегрева, загрязнение клея или забитый фильтр плавителя, что график обслуживания проверяет в сервисном интервале.
Как клеевая цена за год сравнивается с лентой? При высоком объёме на стабильной заготовке клей на короб обычно дешевле ленты на короб по весу, но плавитель добавляет мощность нагрева, а машина несёт более высокую покупную цену. Пятилетнее сравнение проходит через машину, фрахт, монтаж, расходники, энергию и воздух, запасные части и труд, который снимает станция; стоимостная сторона разобрана в разборе TCO формирователя коробов.
Что прислать для расчёта предложения
- Самая малая и самая большая заготовка: габариты, профиль гофры, марка картона, однослойный или двустенный, мелованный или обычный лайнер.
- Вес загруженного короба и транспортный цикл: внутризаводские рейсы, штабелирование палет, загрузка в экспортный контейнер, грубая перегрузка.
- Устойчивая целевая скорость в коробах/мин, режим смен и число форматов в неделю.
- Условие хранения картона и рабочая среда: сухо, влажно, холодно, пыльно или агрессивно.
- Нужно ли вскрывать короба повторно и заполнять заново, что исключает постоянное проклеенное дно.
- Нижние по потоку машины и их скорости: упаковщик, верхний запайщик, шаг и высота конвейера, палетировщик.
- Электроснабжение: напряжение, фаза, частота и доступная мощность линии; свободная производительность сжатого воздуха в начале смены.
- Декларации соответствия или требования аудита, включая любую документацию по контакту клея с продукцией.
С этими входными данными предложение подбирает диапазон рамы, настройку сопел и марку клея под реальную линию, и компоновочный чертёж следует первым ответом. Полная линейка формирователей коробов — стандартный, усиленный, средней скорости, клеевой и гвоздевой формования — перечислена на семейной странице формирователей коробов. Сопутствующие модели: стандартный формирователь коробов, усиленный формирователь коробов, формирователь средней скорости на 15–20 коробов/мин, гвоздевая машина формования и запайки дна коробок и страница продукта — формирователь на горячем клее со стандартными спецификациями.
Покупная и пятилетняя стоимость за этой машиной разобраны в разборе стоимости и TCO автоматического формирователя коробов. Механика захвата, формования, складывания и запайки объяснена в разборе «как работает автоматический формирователь коробов». Запросы и образцы заготовок направляйте через контактную форму; сведения об изготовителе — на странице о компании, декларации соответствия перечислены в разделе «Сертификаты и патенты», а дополнительные новости о машинах — на странице новостей.
