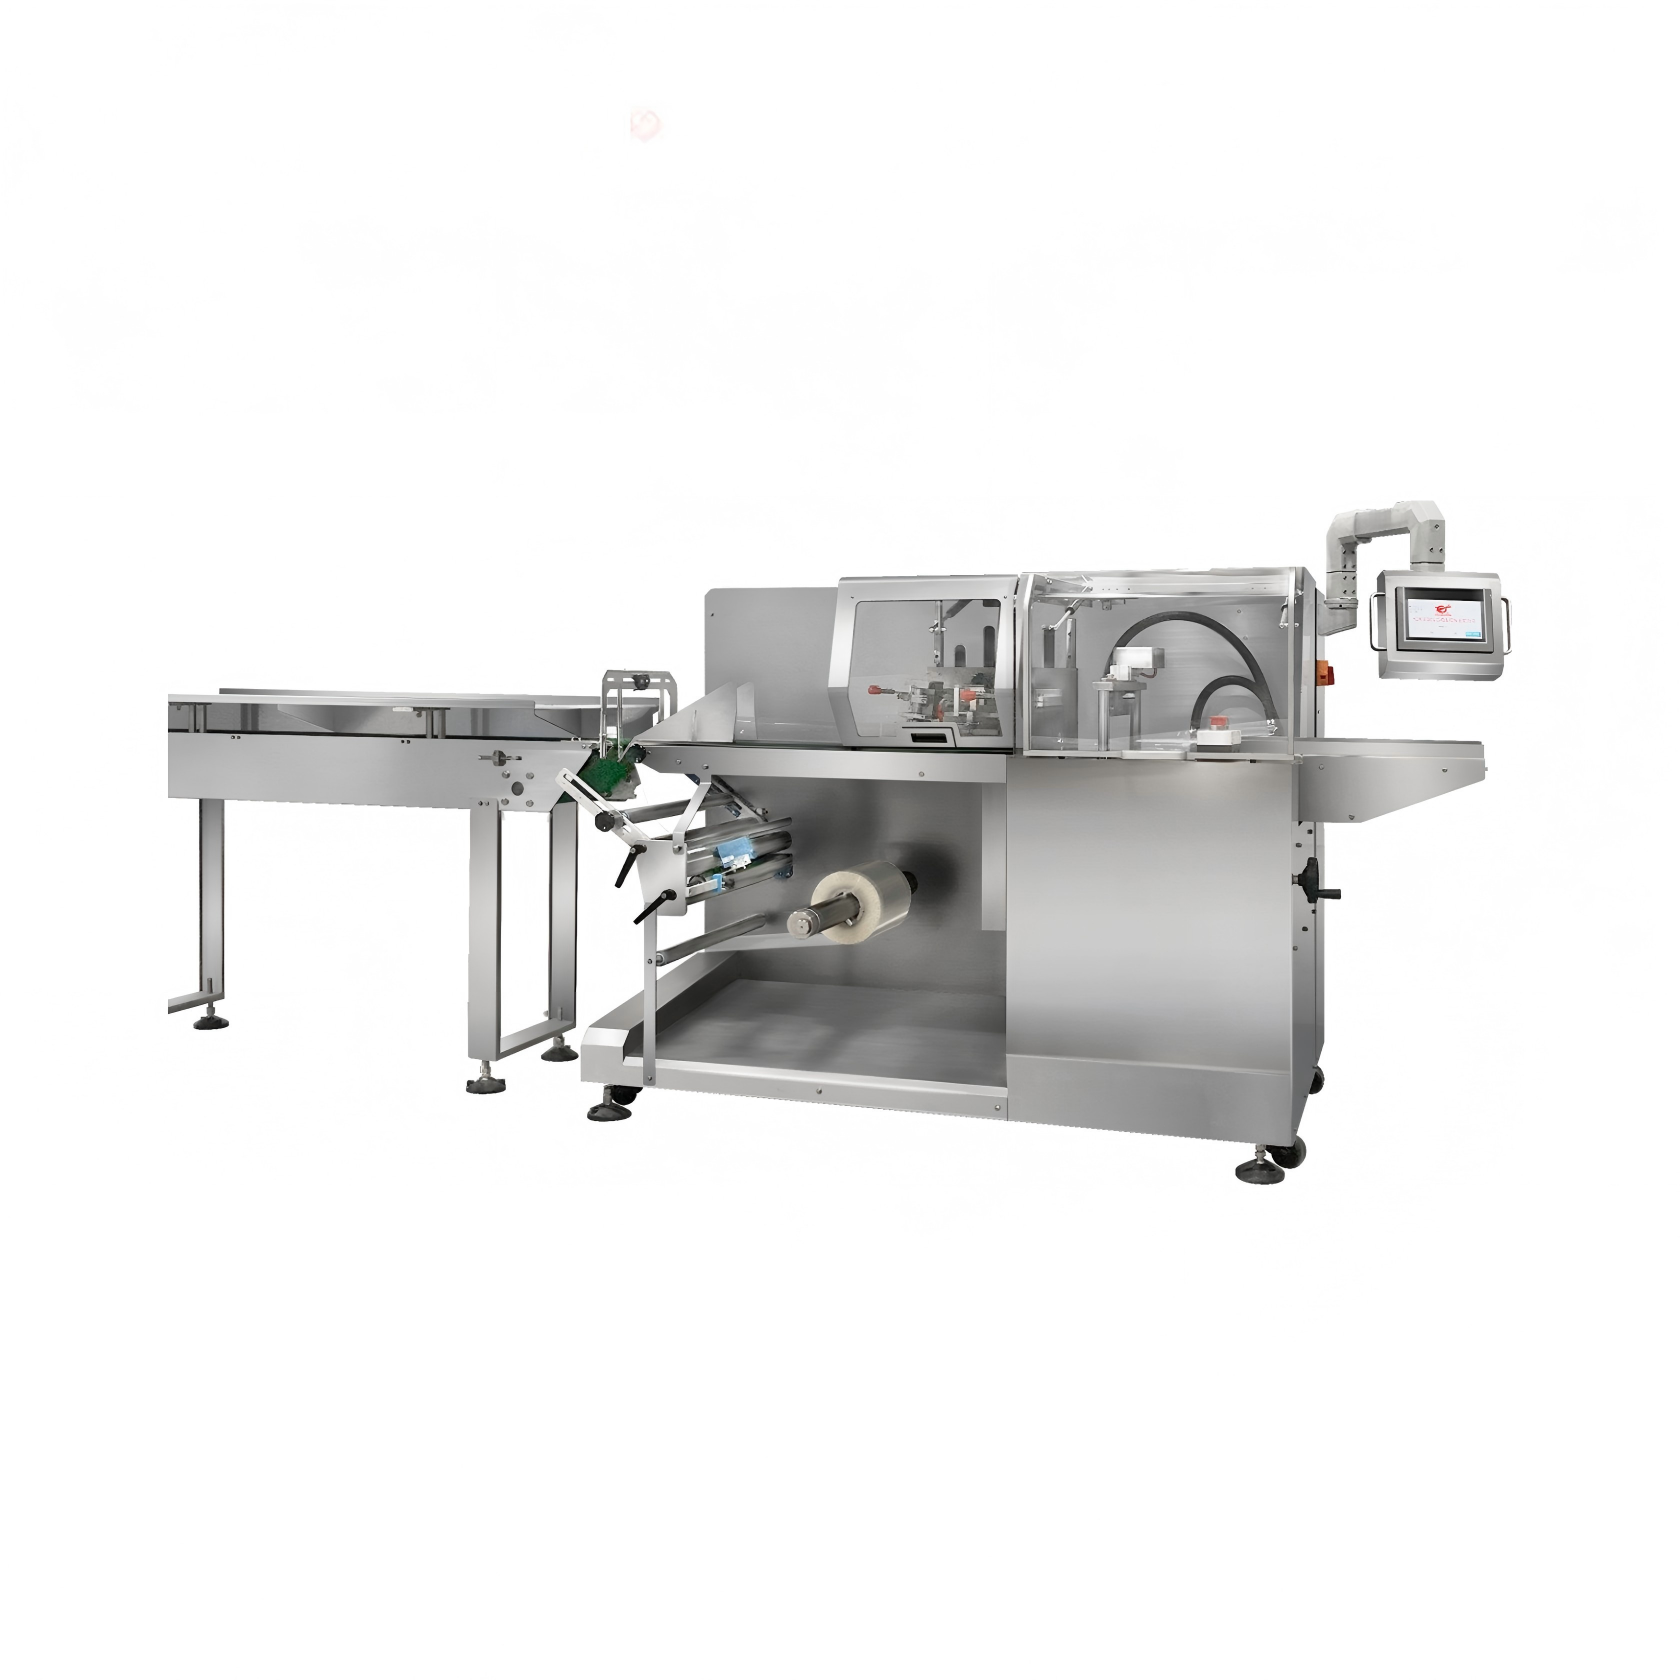
Малая мини-упаковочная машина типа «подушка»
Серво подушечная упаковочная машина для малых продуктов, где качество упаковки и расход плёнки решает точность подачи плёнки, а не скорость челюстей.
| Производительность | 200 – 300 packs/min |
|---|---|
| Lane | Single lane |
| Точность | Позиция реза ± 1 мм |
| Ценовой диапазон (FOB) | US$ 12,000 – 45,000 |
| Срок поставки | см. спецификацию |
Получить лист спецификации Перейти к контрольному списку RFQ
1. Для кого эта машина и кому её не следует покупать
Этот обёртчик покупают производители, которым нужна запаяная подушечная упаковка вокруг отдельного продукта на скорости, недостижимой ручным запайщиком, с использованием термозапайваемой плёнки, а не готовых пакетов. Подходит выпечке, кондитерке, метизам, медицинским расходникам, косметике и бытовым товарам, где упаковка — защитный конверт, а не витринный короб.
Это неверная машина для продуктов, нуждающихся в фигурной или угловатой упаковке, для очень тяжёлых предметов свыше 5 кг и для плёночных структур, которые нельзя термозапаять при достижимой машиной температуре. Она также неверна покупателю, нуждающемуся в 20 упаковках/мин на одном продукте, потому что полуавтоматический L-запайщик делает это за пятую цены.
Реалистичный покупатель ведёт 60–300 упак./мин на одном-трёх размерах продукта, закупает плёнку рулонами и имеет нижестоящий кормоукладчик или упаковщик, которому нужен стабильный поток, а не всплески.
2. Принцип работы
Продукт подаётся на входной конвейер с фиксированным шагом. Формующая плечо превращает плоскую плёнку в трубку вокруг продукта, продольный запайчик закрывает трубку, а концевые челюсти режут и запаивают упаковку. Плёнка тянется движением челюстей, поэтому длина упаковки задаётся длиной подачи плёнки, а не длиной продукта.
Три переменные, решающие качество: температура запайки, давление челюстей и выдержка. Слишком мало тепла даёт слабый шов, открывающийся в перевозке; слишком много прожигает плёнку и оставляет отверстие, которое найдёт тест на течь. Окно между ними узкое для тонких плёнок и шире для ламинированных структур.
Серво-машины независимо управляют подачей плёнки и движением губок, что позволяет менять рецепт между размерами продукта без механической настройки. Механические машины достигают того же сменной шестернёй и кулачком — по более низкой цене и с более длинной переналадкой.
3. Матрица конфигураций: что меняется и во что это обходится
Одна базовая рама продаётся в нескольких конфигурациях, и различия важнее, чем предполагают маркетинговые названия. В таблице ниже каждая конфигурация сопоставлена с профилем заказчика, которому она действительно подходит, чтобы можно было отсечь варианты ещё до появления их в КП.
| Конфигурация | Heads | Типовая производительность | Диапазон тары | Лучше всего подходит для | Компромисс |
|---|---|---|---|---|---|
| Mechanical, single knife | 1 | 60 – 120 packs/min | Продукт до 250 мм | One product size, steady demand | Переналадка инструментом, 30 – 60 мин |
| Servo, single knife | 1 | 120 – 200 packs/min | Product 40 – 300 mm | Two or three sizes, frequent change | Добавляет 25 – 40 % к цене |
| Servo, rotary jaws | 1 | 200 – 300 packs/min | Продукт до 200 мм | High volume, small products | Качество плёнки должно быть стабильным |
| Серво с газовой продувкой | 1 | 120 – 200 packs/min | Продукт до 300 мм | Modified atmosphere packs | Газовая система — отдельная статья затрат |
Тип ножа — решение, которое недооценивает большинство покупателей. Один фиксированный нож хорош для одного продукта и становится узким местом на трёх; роторные челюсти быстры, но требуют плёнку, терпящую очень короткую выдержку.
4. Технические характеристики
Приведённые ниже показатели соответствуют стандартному исполнению. Любое значение можно изменить, но каждое изменение влияет на цену, срок поставки и объём ввода в эксплуатацию, поэтому перед запросом варианта прочитайте колонку примечаний.
| Параметр | Стандарт | Опционально / диапазон | Почему это важно |
|---|---|---|---|
| Pack speed | 200 – 300 packs/min | До 300 упаковок/мин с роторными губками | Quoted on a defined product |
| Product size | Length 40 – 350 mm | Ширина и высота по оснастке | Оснастка фиксируется при заказе |
| Film width | До 500 мм | Шире при специальной формующей воронке | Ширина плёнки задаёт обхват упаковки |
| Film types | OPP, CPP, PE, laminates | До 20 мкм на серво-машинах | Thin film needs precise temperature |
| Запайка | Heat seal, jaw dwell 0.2 – 1.0 s | Impulse or ultrasonic on request | Dwell must match film structure |
| Cut | Single knife | Rotary or zig-zag | Zig-zag helps tear-open |
| Управление | PLC + HMI | Recipe memory, fault log | Число рецептов растёт с числом SKU |
| Подача воздуха | 0.6 MPa, 0.3 m³/min | 0.7 MPa | Приводит губки и нож |
| Мощность | 3 – 5 kW | До 7 кВт с газовой продувкой | 380 В трёхфазное |
| Рама | Powder-coated steel | Stainless for washdown | Hygiene rooms need stainless |
| Ограждения | Ограждения с блокировкой | CE safety circuit | Зона губок — основной источник опасности |
| Переналадка | 30 – 60 min mechanical | Менее 10 мин на серво по рецепту | Измерено до первой годной упаковки |
5. Производительность и планирование мощности
Выпуск зависит от длины упаковки и подачи плёнки, а не от числа на проспекте. Машина с номиналом 200 упак./мин при длине 80 мм идёт около 120 при 150 мм, потому что каждая упаковка пропорционально больше плёнки и больше времени цикла челюстей.
Планируйте 65–75% максимума как среднее по смене. Потери идут от сварки плёнки, восстановления температуры после остановки, зазоров продукта на подаче и переналадок.
Если диапазон включает и малый, и большой предмет, проверьте диапазон ширины плёнки до покупки. Машина под большой продукт тратит лишнюю плёнку и работает медленнее на малом, и разница в стоимости плёнки обычно превышает разницу цены машины за два года.
| Сменность | Валовая производительность | OEE при 65 % | Бутылок в год (300 дней) |
|---|---|---|---|
| 1 × 8 ч | 300 bph | 195 bph | 468,000 |
| 2 × 8 ч | 300 bph | 195 bph | 936,000 |
| 3 × 8 ч | 300 bph | 195 bph | 1,404,000 |
Подбирайте машину по середине диапазона, а не по верху. Узел, проданный на 300 бут./ч и работающий на 300 шесть часов в день, заставляют жить на механическом пределе; тот же узел на 225 бут./ч имеет запас на дрейф вязкости, смену колпачков и редкую медленную партию.
6. Соответствие продукта и тары
Пригодность определяют форма продукта и плёнка. Ровный жёсткий продукт оборачивается чисто; мягкий или неровный смещается на подаче и даёт упаковки с загнутыми концами, проваливающие тест шва.
Структура плёнки важна не меньше толщины. Ламинат с заданным запайочным слоем выдерживает более широкое температурное окно, чем однослой, и это разница между стабильной линией и той, что требует постоянной настройки.
| Тип продукции | Диапазон вязкости | Соответствие | На что обратить внимание |
|---|---|---|---|
| Хлебобулочная и кондитерская продукция | soft, irregular | Хорошо при профильной подаче | Продукт не должен деформироваться под давлением губок |
| Фурнитура и мелкие детали | rigid, regular | Отличный | Острые кромки могут проколоть тонкую плёнку |
| Medical disposables | flat, light | Отличный | Clean room builds available |
| Косметика и бытовая продукция | regular shapes | Хороший | Размещение этикетки нужно планировать |
| Fresh produce | variable size | Условно | Weight variation changes pack tension |
| Very heavy items | выше 5 кг | Not suitable | Используйте иной принцип обёртки |
7. Критерии выбора
Применяйте эти правила по порядку. Каждое — жёсткий фильтр, а не пожелание, и каждое сформулировано так, чтобы два заказчика с разными ограничениями пришли к разным ответам, а не к одной рекомендации.
Правило 1: Длина упаковки определяет всё
Выше 250 мм цикл становится определяющим, и скорость машины падает. Если продукт длинный, смотрите на машину с более длинным ходом челюстей, а не на более высокую броскую скорость.
Правило 2: Структура плёнки определяет окно запайки
Пришлите спецификацию плёнки до расчёта цены. Однослой 20 мкм работает по другому температурному профилю, чем ламинат 45 мкм, и неверный профиль проявляется течами, а не видимым дефектом.
Правило 3: Стабильность продукта определяет подачу
Если продукт может катиться или смещаться, подача нуждается в гребенчатых упорах или формованном кармане. Покупка обёртчика без подачи — самая частая причина линии, работающей на половине номинальной скорости.
Правило 4: Частота переналадки определяет привод
Один размер продукта оправдывает механическую машину. Три размера в неделю оправдывают серво только по трудозатратам, без учёта выигрыша в скорости.
Правило 5: Скорость нижележащих машин определяет накопитель
Кормоукладчик на 80 упаковок/мин за упаковщиком на 200 нуждается в накопительном конвейере, иначе упаковщик останавливается и запускается, и качество шва меняется при каждом перезапуске.
Правило 6: Газовая продувка — отдельное решение
Модифицированная атмосфера добавляет газовую систему, плёнку с барьерным слоем и тест на течь. Если нужен срок хранения свыше нескольких недель, запланируйте это при заказе; дооборудование газовой системы дороже исходной опции.
8. Сравнение альтернатив напрямую
Обёртчик конкурирует с тремя другими способами той же упаковки, и выбор обычно решает форма упаковки, а не скорость.
| Критерий | Малая мини-упаковочная машина типа «подушка» | Pillow / flow wrapper | Pre-made pouch lines | Термоусадочная упаковка |
|---|---|---|---|---|
| Pack form | Подушка, запайка с обоих концов | Stand-up or flat pouch | Shrink film bundle | см. спецификацию |
| Film cost | Low per pack | Higher, pre-made | От низкого до среднего | см. спецификацию |
| Скорость | 60 – 300 packs/min | 30 – 120 packs/min | 20 – 60 packs/min | см. спецификацию |
| Переналадка | 10 – 60 min | 5 – 15 min | 15 – 30 min | см. спецификацию |
| Shelf appeal | Basic | High, printed pouch | Средний | см. спецификацию |
| Наилучшее соответствие | Protective envelope, high speed | Retail presentation | Мультипаки и лотки | см. спецификацию |
Готовые пакеты выигрывают по виду на витрине и проигрывают по стоимости плёнки и скорости. Термоусадка выигрывает на экономике мультипаков и проигрывает в виде отдельного предмета. Подушечная упаковка — самая дешёвая защитная упаковка на единицу, поэтому она доминирует для фурнитуры, выпечки и одноразовых изделий.
9. Интеграция в линию
Выше по потоку обёртчику нужна дозированная подача. Ручная подача ограничивает линию примерно 40 упаковками/мин независимо от скорости машины, поэтому подающий конвейер или многоканальный делитель — часть решения, а не принадлежность.
Ниже по потоку упаковка выходит с фиксированным шагом и может идти прямо в кормоукладчик, этикетировщик или кормоупаковщик. Если следом этикетировщик, оставьте место на остывание упаковки, потому что горячий шов под роликом этикетки деформируется.
Согласованные сигналы: наличие продукта, предупреждение о конце плёнки, неисправность губок, выход счётчика упаковок для нижнего счётчика. Сварка плёнки без предупреждения даёт серию пустых упаковок — проблему качества, которую трассируют обратно к обёртчику, даже если причина в рулоне плёнки.
10. Гигиена, материалы и нормативное соответствие
Контактные поверхности на пищевых сборках из нержавейки; тракт плёнки спроектирован под мойку без разборки челюстей. Моечные сборки добавляют электрику IP65 и наклонную раму.
Пищевая документация охватывает тракт плёнки и вход, а сама плёнка несёт собственную декларацию от поставщика. Аудиторы обычно просят обе, и одного машинного сертификата недостаточно.
Если продукт открыт, задайте нержавеющий вход и ограждения, снимаемые для мойки без инструмента. На хлебобулочных линиях это разница между десятиминутной мойкой и сорокаминутной.
11. Монтаж и ввод в эксплуатацию
| Этап | Срок | Кто выполняет | Объём поставки |
|---|
Ввод в строй занимает три-шесть дней с плёночными испытаниями. Плёночное испытание — шаг, чаще всего удлиняющий график, потому что верные температура и выдержка находятся прогоном вашей плёнки, а не применением настроек из руководства.
12. Техобслуживание, запчасти и безотказность
Губки, ножи и формовочная горловина — изнашиваемые узлы. Губка, потерявшая плоскостность, даёт швы, выглядящие верно, но проваливающие тест на течь, поэтому проверяйте плоскостность ежемесячно поверочной линейкой.
Держите запасные вставки челюстей, один нож и формовочную планку под основной размер продукта. Это детали, останавливающие линию, и они недороги относительно простоя.
| Изнашиваемая деталь | Интервал | Ценовой диапазон | Простой при игнорировании |
|---|---|---|---|
| Jaw inserts | 6 – 12 месяцев | US$ 60 – 200 за комплект | Partial seals, leaks |
| Knife blade | 6 – 12 месяцев | US$ 40 – 120 | Ragged cut, film jams |
| Forming shoulder | 24 месяца | US$ 200 – 500 | Film wrinkling, off-centre packs |
| Teflon tape | 3 – 6 месяцев | US$ 15 – 40 | Плёнка прилипает к губке |
13. Структура затрат и совокупная стоимость владения
Плёнка — доминирующая стоимость за пять лет, а не машина. Обёртчик, теряющий 8% плёнки из-за завышенной ширины, стоит дороже разницы в цене между правильно подобранной и более крупной машиной.
Посчитайте стоимость плёнки на упаковку до сравнения машин: ширина плёнки × длина упаковки × цена за квадратный метр. Машина на 15% быстрее, но тратящая на 10% больше плёнки, обычно оказывается дороже.
| Статья затрат | Типовой диапазон | Примечания |
|---|---|---|
| Машина, FOB | US$ 12,000 – 45,000 | Зависит от привода и типа губок |
| Плёнка | US$ 0,01 – 0,06 за упаковку | Dominant five-year cost |
| Мощность | US$ 0,20 – 0,60 за 1 000 упаковок | Heaters dominate |
| Запасные части, 1-й год | US$ 400 – 1,000 | Jaws, knife, tape |
| Changeover labour | 30 – 60 min per change | Только механические машины |
| Перевозка и монтаж | US$ 900 – 2,600 | Two engineers, 3 – 6 days |
14. Контрольный список RFQ
КП настолько точен, насколько точны исходные данные. Заказчики, которые присылают эти четырнадцать параметров в первом письме, обычно получают твёрдую цену и чертёж компоновки в ответном письме; те, кто пишет «заливочная машина, около 5 000 в час», тратят три раунда переписки на выяснение, что это значит.
15. Контроль качества и документация FAT
Заводская приёмка прогоняет вашу плёнку на вашем продукте или манекене того же размера и массы, затем проверяет прочность шва отрывом образца и тестом на течь, где продукт позволяет. Отчёт записывает применённые температуру, выдержку и давление.
Попросите записать настройки в руководство под вашу плёнку, а не оставлять их на повторное открытие при вводе. Покупатели, получающие машину без записанных настроек, первую неделю подстраивают опытом.
16. Часто задаваемые вопросы
С какой плёнкой работает машина?
Термосклеиваемые плёнки 20–60 мкм: OPP, CPP, PE, PET ламинаты и большинство барьерных структур. Пришлите спецификацию, и мы подтвердим диапазон температур и нужное покрытие губок.
Как задать правильную температуру запайки?
Начните на 10 °C ниже рекомендации поставщика плёнки, запайте образец, оторвите и повышайте на 5 °C шагами, пока склейка не станет полной без утончения у края шва. Запишите финальное значение по каждой плёнке.
Какой диапазон длины упаковки она обрабатывает?
40–350 мм в зависимости от хода челюстей и оснастки. Длина упаковки задаётся подачей плёнки, поэтому диапазон — механический предел, а не программный.
Почему упаковки текут на торцевой запайке?
Обычно загрязнение продукта в зоне шва, недостаточное давление губок или губка, потерявшая плоскостность. Продукт в шве — самая частая причина, решаемая подачей, позиционирующей продукт стабильно.
Может ли работать в модифицированной атмосфере?
Да, с опцией газовой продувки и барьерной плёнкой. Газовая система, плёнка и тест на герметичность — три отдельных решения, которые нужно планировать вместе.
Какая реальная производительность на упаковке 150 мм?
Около 120 упаковок/мин на серво-машине с номиналом 200 при 80 мм. Реальную скорость решает длина подачи плёнки, а не заявленный показатель.
17. Площадь, коммуникации и инфраструктура
Планирование площадки чаще срывается из-за высоты потолка и места слива, а не из-за площади, поэтому до чертежа компоновки проверьте три числа: высоту, необходимую под подъём форсунки плюс самый высокий контейнер, расстояние от машины до ближайшего слива и свободную производительность воздушной кольцевой магистрали на начало смены, когда воздух разбирают и все остальные машины.
| Позиция | Требование | Примечание |
|---|---|---|
| Площадь на полу | 2,4 × 1,3 м для машины плюс 1,2 м сервисного доступа с каждой стороны | Доступ предназначен для механика, а не для оператора |
| Высота потолка | 1,9 м минимум над рамой | Подъём форсунки плюс высота контейнера |
| Мощность | 3 кВт, 380 В трёхфазное, 50 или 60 Гц | Отдельная цепь с заземлением, не общая со сварочными аппаратами |
| Сжатый воздух | 0,6 МПа, свободная производительность 0,4 м³/мин | Сухой воздух; влажность вызывает залипание клапанов |
| Слив | В пределах 1,5 м от машины | Для мойки и для вывода поддона слива |
| Уровень шума | Менее 75 дБ(А) на 1 м | Большая часть исходит от вакуумного насоса или воздуходувки, а не от дозатора |
Частая ошибка — устанавливать машину вплотную к стене ради экономии площади. Слева расположен сервисный доступ, через который механик добирается до привода и распределителя пневмоклапанов; если его перекрыть, пятнадцатиминутная работа превращается в двухчасовой демонтаж, а на практике это ещё значит, что машину никогда не обслуживают как следует.
18. Сценарии применения по отраслям
Одну и ту же машину покупают по самым разным причинам, и конфигурация, подходящая одной отрасли, часто не подходит другой. Эти четыре схемы покрывают большинство поступающих запросов, и каждая указывает на свой набор опций.
Производители пищевой продукции и напитков обычно требуют поверхностей, допускающих мойку, деклараций контакта с пищевыми продуктами и переналадки, достаточно быстрой для трёх продуктов в смену. Их решение определяется аудитом ретейлера, и машина специфицируется с нержавеющей рамой, электрикой IP65 и съёмными форсунками. Самая скрытая статья затрат — не машина, а трудозатраты на переналадку, которые они не спланировали.
Производители косметики и средств личной гигиены дозируют меньшие объёмы при пониженной производительности, и их ограничение — внешний вид: без капель на плечике бутылки, без продукта в резьбе, ровная линия долива по всей партии. Им нужнее сопло с обратным всасыванием и замедленный финальный подход, чем скорость, и они обычно жалеют, что купили машину, подобранную по производительности, а не по чистоте.
Производители фармацевтики и диагностики закупайте документацию в не меньшей мере, чем оборудование. Головка дозирования вторична по сравнению с прослеживаемостью материалов, пакетом валидации и возможностью доказать эффективность мойки. Их машина — 316L, уплотнения — PTFE, а приёмка — письменный протокол, а не визуальный осмотр.
Производители химии и бытовой продукции дозируют агрессивные или летучие жидкости, где материал контакта и эластомер уплотнений определяют срок службы машины. Им нужны уплотнения Viton или PTFE, нержавеющая рама и часто вытяжной зонт над зоной дозирования. Точность здесь менее критична, чем удержание продукта, и машину следует подбирать соответственно.
19. Оценка поставщика: семь вопросов, ответы на которые должны быть подтверждаемы
Покупка заливочной машины — это сравнение поставщиков в той же мере, что и машин, и разница проявляется на второй год, а не на первый. Эти семь вопросов отличают поставщика, который производит машины, от того, который их перепродаёт, и на каждый есть ответ, который можно сверить с документом.
1. Можете ли вы показать протокол калибровки каждой головки?
Серьёзный поставщик взвешивает по тридцать бутылок на головку и сообщает среднее и стандартное отклонение по каждой головке, а не одно число по машине в целом. Если головка отклоняется на 2 %, пока среднее выглядит нормально, протокол это выявляет, и такая машина отгрузке не подлежит.
2. Каков срок поставки изнашиваемых запчастей?
Уплотнения форсунок и седла клапанов должны отгружаться со склада менее чем за неделю. Если ответ «заказываем у OEM», при первом отказе уплотнения машина встанет на две недели, а уплотнения отказывают всегда.
3. Кто подписывает приёмочные испытания и по каким критериям?
Критерии следует записать до заказа, в числах: производительность за четыре часа, допуск по объёму, число капель, процент брака. Поставщик, который не готов подтвердить числа, тем самым говорит, что числа нестабильны.
4. Какова процедура переналадки и кто её выполняет?
Оператор должен переналаживать формат менее чем за десять минут по вызову рецепта и одним инструментом. Если ответ требует механика и гаечный ключ, перед сравнением цен добавьте трудозатраты к пятилетней сумме.
5. Какие комплектующие закупаются и откуда?
Серво приводы, ПЛК, пневмоклапаны и тензодатчики — фирменные компоненты, и их доступность в вашем регионе решает, будет ли простой двухдневным или двухмесячным. Запросите перечень брендов и проверьте локальную дистрибуцию до подписания.
6. Что входит в ввод в эксплуатацию и что оплачивается дополнительно?
Монтаж, калибровка, обучение и производственные испытания должны быть перечислены по позициям. Дорогие неожиданности — обычно аренда крана, дополнительные инженеры сверх согласованных дней и повторный ввод после того, как ваши коммуникации окажутся вне спецификации.
7. Можно ли связаться с заказчиком, выпускающим тот же продукт?
Поставщик с реальной эксплуатационной базой по запросу назовёт два-три эксплуатанта. Расплывчатые ответы здесь — самый сильный сигнал притормозить.
20. Первые 90 дней после поставки
Первые три месяца решают, войдёт ли машина в ритм или станет источником ежедневных тушений пожаров. Большая часть сбоев в этом окне процедурная, а не механическая, и при наблюдении устранима.
Дни 1–10: установите, выровняйте и состыкуйте с конвейером, проверьте направление вращения и давление воздуха, затем вручную пропустите пустую тару через каждый пост перед включением контура дозирования. Зафиксируйте фактические настройки в руководстве, а не на записке, приклеенной к раме.
Дни 11–30: откалибруйте каждую головку на вашем продукте при вашей температуре дозирования, затем пройдите полную смену на 70 % номинальной производительности и фиксируйте объём каждый час. Характер дрейфа в этой смене прогнозирует интервал обслуживания лучше любого руководства.
Дни 31–60: обучите второго оператора и одного механика, а не только того, кто будет работать в дневную смену. Знания у одного человека — самая частая причина, по которой линия не может работать в выходные и праздники.
Дни 61–90: проанализируйте журнал брака, посчитайте остановки и их причины, назначьте первые даты профилактического обслуживания по реальной картине отказов, а не по общим интервалам из руководства. Закажите первый запасной комплект до конца этого окна, потому что первый отказ уплотнения обычно наступает около четвёртого месяца.
21. Ошибки в спецификации, которые впоследствии обходятся заказчику дорого
Почти каждая неудачная установка восходит к решению, принятому на этапе КП, когда число приняли без проверки. Эти шесть ошибок встречаются достаточно часто, чтобы быть предсказуемыми, и каждую дёшево избежать при заказе и дорого исправить после поставки.
Принятие производительности, заявленной без данных о таре
Скорость в бутылках в час ничего не значит, пока она не привязана к объёму дозирования, диаметру горловины и вязкости продукта. Запрашивайте условия испытаний в письменном виде: 500 мл, горловина 28 мм, вода при 20 °C — это совсем другая машина, чем 1 л, горловина 18 мм, сироп при 12 °C.
Покупка максимального числа головок, на которое хватает бюджета
Больше головок повышает производительность, но также увеличивает расход воздуха, риск проливов, объём калибровочных работ и стоимость каждой будущей замены уплотнений. Восьмиголовочная машина, работающая шесть дней в неделю при загрузке 80 %, превосходит двенадцатиголовую, работающую три дня при 45 %.
Упущенный шаг конвейера
Заливочная машина, укупорщик и этикетировщик должны иметь общий шаг контейнеров и высоту конвейера. Если это не так, интегратор делает переходную плиту и изменение шага, и заказчик платит за это временем ввода в эксплуатацию и заминками, которые до конца не исчезают.
Занижение требований к электрике
Электрика IP65, отдельное заземление и выделенная цепь на этапе заказа стоят несколько сотен долларов. Их монтаж на действующей линии требует остановки, нового шкафа и электрика, и до завершения машина является источником опасности при мойке.
Выбор уплотнений по цене
Уплотнение, которое дешевле на два доллара и служит вдвое меньше, удваивает трудозатраты на обслуживание и добавляет отказ прямо посреди производственной смены. Подбирайте эластомер по совместимости с продуктом, а не по цене за штуку.
Восприятие обучения как формальности
Два дня обучения с письменными SOP — самая дешёвая доступная инвестиция в надёжность. Заказчики, которые её пропускают, обычно тратят те же деньги позже на сервисный выезд для устранения проблем, уже описанных в руководстве.
22. Сравнение коммерческих предложений по позициям
Три КП на одну и ту же номинальную машину могут отличаться на 40 % и описывать одинаковое оборудование, потому что разное наполнение цены. Построенное ниже сравнение по позициям — то, которое мы рекомендуем заказчикам и которого придерживаемся в наших предложениях, чтобы различия были видны, а не скрыты в сумме.
Что должно входить в базовую цену
Базовая цена должна включать машину по спецификации, один комплект оснастки под согласованный формат, систему управления с памятью рецептов, ограждения и блокировки, англоязычное руководство, набор инструментов и запасной комплект уплотнений. Если что-то из этого в конкурирующем КП вынесено в отдельные строки, суммы несопоставимы, и более дешёвое число обычно как раз с большим числом исключений.
Что следует указывать отдельно и почему
Перевозка, страховка, пошлины, монтаж, обучение сверх включённых дней, специальная оснастка и опциональное контрольное оборудование должны быть отдельными позициями. Это не уловка: так видна стоимость каждого решения. Уловка обратная: единая сумма, в которой двухнедельный выезд на ввод спрятан в не поддающемся проверке числе.
Условия гарантии
Сравните срок, состав покрытия, кто оплачивает перевозку гарантийной детали и что лишает гарантии. Двенадцать месяцев на запчасти с оплатой перевозки силами заказчика — это совсем не то же самое, что двенадцать месяцев с учётом перевозки и трудозатрат. Запрашивайте формулировку, а не пересказ.
График оплаты и риск
Тридцать процентов предоплаты и семьдесят против документов — типовая структура для экспорта. Поставщик, требующий всю сумму до отгрузки, перекладывает на вас весь риск; поставщик, принимающий десять процентов предоплаты, несёт его сам. График оплаты кое-что говорит о том, кто ожидает проблем.
Срок поставки и его составляющие
Запросите разбивку на проектирование, закупки, сборку, испытания и упаковку. Срок поставки в сорок дней, где тридцать дней — ожидание сервопривода, это иной риск, чем сорок дней сборки. Когда срок сдвигается, разбивка подсказывает, давить ли на поставщика или на компонент.
23. Вопросы, которые чаще всего задают закупочные команды
Можете ли вы поставить ту же машину на 415 В, 60 Гц?
Да. Напряжение, фаза и частота указываются при заказе, потому что от них зависят двигатели, приводы и расчёт трансформатора. Их изменение после сборки машины означает замену компонентов, и это одна из немногих характеристик, которую нельзя отрегулировать на месте.
Каков фактический срок доставки до нашего порта?
Срок производства 25–45 дней, морская перевозка до большинства направлений 18–35 дней, от порога до двери добавляется три-десять дней в зависимости от таможни. Итог — то, что нужно планированию, и обычно это 8–12 недель от заказа до запуска машины у вас на площадке.
Предоставляете ли вы локальный монтажный сервис?
Мы направляем инженеров с завода для монтажа и ввода в эксплуатацию, а для повторных заказчиков можем привлечь локального партнёра для планового сервиса. Монтаж силами заводской команды — вариант, который мы рекомендуем для первой машины, потому что он передаёт и технологические знания, и оборудование.
Что происходит при отказе детали в первый год?
Гарантийные детали отправляются авиатранспортом в течение трёх рабочих дней после подтверждения диагноза; мы просим фотографии и код неисправности, чтобы диагноз был верным с первого раза. Для критических изнашиваемых элементов рекомендуем держать локальный комплект: он стоит несколько сотен долларов и полностью убирает задержку авиаперевозки.
Можно ли провести аудит машины до выпуска остатка суммы?
Да. Естественная точка — заводские приёмочные испытания: вы или ваш независимый инспектор присутствуете, смотрите прогон, проверяете калибровочные данные и сертификаты материалов, и баланс выпускается по подписанному протоколу. Заказчики, пропускающие этот шаг, иногда обнаруживают несоответствие спецификации только после прибытия контейнера.
24. Уровни сервиса, время реагирования и обязательства, закреплённые в договоре
Сервис — та часть покупки машины, которую заказчик не может осмотреть до оплаты, ровно поэтому ей место в сравнительной таблице. Ниже — то, что мы вносим в договор, а не то, что говорим на встрече продаж, и мы рекомендуем задать каждый конкурирующему поставщику одни и те же четыре вопроса.
Время реагирования
Первый технический ответ в течение одного рабочего дня после письменного запроса с фотографиями и кодом неисправности. Удалённая диагностика в течение двух дней. При необходимости выезда инженер направляется в течение пяти рабочих дней, а при остановке линии — раньше.
Запасные части
Изнашиваемые элементы со склада, отправка авиатранспортом в течение трёх рабочих дней. Нескладские детали сопровождаются письменным сроком поставки. Рекомендуемый запасной комплект перечислен в руководстве с номерами деталей, чтобы заказ можно было оформить у любого дистрибьютора, а не только у нас.
Гарантия
Двенадцать месяцев на запчасти и трудозатраты по производственным дефектам, двадцать четыре месяца на раму. Расходники и изнашиваемые элементы исключены, что нормально, но перечень исключений записан, а не подразумевается. Перевозка по гарантии покрывается нами для первой отправки запасной части.
Обучение и передача знаний
С вводом в эксплуатацию включено два дня обучения на площадке: один день для операторов — пуск, переналадка, мойка и первый уровень поиска неисправностей, и один день для механика — регулировка, контроль износа и процедура замены запчастей. Оба дня завершаются письменным SOP, который оставляет ваша команда.
Что мы не обещаем
Мы не обещаем время отклика в часах, потому что невыполнимое обещание хуже реалистичного. Мы не обещаем, что машина будет работать на максимальной производительности бесконечно; мы обещаем испытанную производительность на формате и продукте, использованных при приёмке, и фиксируем условия. Заказчикам, которым нужна гарантия производительности на весь срок службы, следует заключить сервисный контракт, и мы выставляем его отдельно, чтобы стоимость была видна.
Пришлите данные о таре и продукте
Пришлите габариты продукта, массу, спецификацию плёнки и целевой выпуск. Мы подтвердим тип губок, ширину плёнки и оснастку и отправим коммерческое предложение с протоколом испытания плёнки.
Запросить КП См. весь ассортимент упаковки типа «подушка» / flow-pack