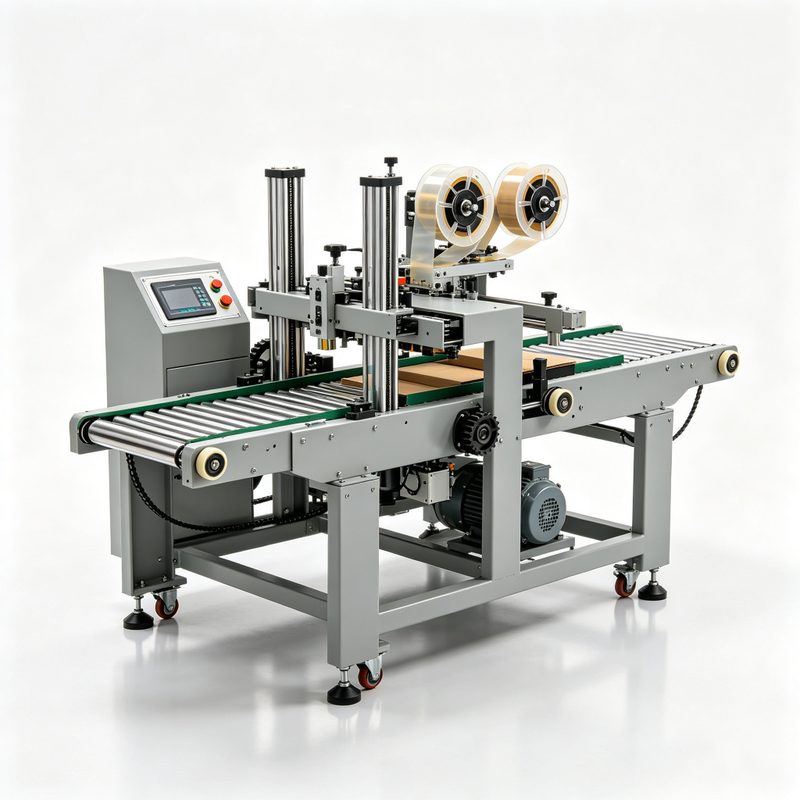
Запайщик коробов из нержавеющей стали | пищевой класс | SunAura
Автоматический запайщик коробов, подобранный по диапазону размеров, ленте или клею и фактической производительности упаковочного поста.
| Производительность | см. спецификацию |
|---|---|
| Пост | Один пост |
| Точность | по спецификации |
| Ценовой диапазон (FOB) | US$ 6,000 – 30,000 |
| Срок поставки | 25 – 45 дней |
Получить лист спецификации Перейти к контрольному списку RFQ
1. Для кого эта машина и кому её не следует покупать
Эту машину выбирают те, кто запаивает короба лентой или клеем и хочет стабильный шов без оператора с дозатором. Решение зависит от диапазона размеров, метода запайки и того, работает ли запайщик отдельно или в линии.
Это неверный выбор, когда размеры коробов настолько широки, что машина требует настройки под каждый, когда короб переполнен и раздувается, или когда объём ниже примерно 200 коробов в день и достаточно ручного дозатора.
Реальный покупатель запаивает 200–3000 коробов в день, имеет два–пять размеров коробов и нуждается в шве, держащемся при перевозке, а не в самой быстрой машине.
2. Принцип работы
Короб подаётся между боковыми лентами, которые ведут его вперёд, пока верхняя или боковая ленточная головка накладывает клейкую ленту на шов клапана, а передняя и задняя головки запаивают торцы. Эргономичные модели регулируют свод и боковые рельсы маховиком; автоматические — с HMI.
Качество шва зависит от трёх вещей: давления лент, натяжения ленты и перпендикулярности короба. Неперпендикулярный короб запаивается криво, и лента отходит от угла при перевозке; никакое натяжение ленты это не исправит.
Клеевая запайка — иной принцип: горячий расплав наносится на клапаны, и короб прижимается, пока клей схватывается. Быстрее и дешевле на короб при объёме, но нужен прогрев и чистое сопло, чего лента не требует.
3. Матрица конфигураций: что меняется и во что это обходится
Одна базовая рама продаётся в нескольких конфигурациях, и различия важнее, чем предполагают маркетинговые названия. В таблице ниже каждая конфигурация сопоставлена с профилем заказчика, которому она действительно подходит, чтобы можно было отсечь варианты ещё до появления их в КП.
| Конфигурация | Heads | Типовая производительность | Диапазон тары | Лучше всего подходит для | Компромисс |
|---|---|---|---|---|---|
| Semi-automatic, tape | Боковые ремни | 15 – 25 cases/min | Case 150 – 500 mm | Малый объём, мало размеров | Manual size adjustment |
| Automatic, tape | Side belts + auto adjust | 20 – 40 кор./мин | Case 200 – 700 mm | Упаковка в линии | Требует стыковки с конвейером |
| Угловой запайщик | Top + side heads | 10 – 20 кор./мин | Large or heavy cases | Tall cases, export | Две ленточные головки, больше ленты |
| Flaps folding + seal | Folding arms + head | 15 – 30 кор./мин | Стандартные короба | Cases needing flap closure | Mechanical setup per size |
| Hot-melt glue | Glue head + compression | 25 – 60 cases/min | Case 200 – 600 mm | High volume, low cost per case | Warm-up, nozzle cleaning |
| Нержавеющая сталь / для мойки | Боковые ремни | 15 – 25 cases/min | Пищевые короба | Wet or frozen rooms | Higher price, IP65 |
Лента — гибкий и дорогой на короб ответ; клей — дешёвый на короб и негибкий. Угловая запайка — третья головка и вдвое больше ленты, применяется там, где короб должен пережить экспортную обработку.
4. Технические характеристики
Приведённые ниже показатели соответствуют стандартному исполнению. Любое значение можно изменить, но каждое изменение влияет на цену, срок поставки и объём ввода в эксплуатацию, поэтому перед запросом варианта прочитайте колонку примечаний.
| Параметр | Стандарт | Опционально / диапазон | Почему это важно |
|---|---|---|---|
| Тип | Automatic carton sealer | Automatic carton sealer | Фиксируется при заказе |
| Скорость | 10 – 60 cases/min | Per case length | КП по длине вашего короба |
| Размер короба | Length 150 – 700 mm | Широкий диапазон до 900 мм | Диапазон размеров определяет модель |
| Вес короба | До 25 кг | До 50 кг, усиленное исполнение | Belt pressure follows weight |
| Способ запайки | Лента (BOPP) | Glue, hot melt | Лента в стандартной комплектации |
| Ширина ленты | 48 – 72 mm | Standard 50 mm | Шире лента — выше стоимость |
| Скорость ленты | 18 – 30 m/min | Регулируется инвертором | Скорость должна соответствовать упаковке |
| Регулировка | Manual crank | Motorised automatic | Автонастройка дороже |
| Рама | Powder-coated steel | Нержавеющая сталь 304 | Room decides |
| Управление | Переключатель / PLC | PLC со счётчиками | Counters help production tracking |
| Воздух | Not required for tape | 0.6 MPa for glue | Glue needs air |
| Мощность | 0.2 – 1.0 kW | 3 – 6 kW for glue | Glue needs heat |
5. Производительность и планирование мощности
Скорость — функция длины короба и скорости ленты, а не головки. При 20 м/мин с коробом 400 мм и зазором 150 мм машина даёт около 36 коробов/мин; при коробе 700 мм — 23. Всегда рассчитывайте по своей длине короба.
Планируйте 80% заявленной скорости для упаковочного поста, поскольку обычно ограничение — оператор, а не машина. Запайщик, обгоняющий упаковщик, создаёт очередь, а затем простаивающую машину.
Для клея прибавьте прогревочное время к расчёту смены. Узел горячего расплава требует 15–25 минут на прогрев, и это производственное время, теряемое при каждом запуске.
| Сменность | Валовая производительность | OEE при 65 % | Бутылок в год (300 дней) |
|---|---|---|---|
| 1 × 8 ч | 60 bph | 39 bph | 93,600 |
| 2 × 8 ч | 60 bph | 39 bph | 187,200 |
| 3 × 8 ч | 60 bph | 39 bph | 280,800 |
Подбирайте машину по середине диапазона, а не по верху. Установка на 60 бутылок в час, которая работает на 60 шесть часов в день, эксплуатируется на механическом пределе; та же установка на 45 бутылок в час имеет запас на дрейф вязкости, смену укупорок и редкую медленную партию.
6. Соответствие продукта и тары
Пригодность определяют перпендикулярность и уровень наполнения. Переполненный короб раздувается, и лента перекрывает зазор, не касаясь шва; недозаполненный схлопывается под давлением лент и запаивается криво.
Диапазон размеров важен не меньше самого короба. Машина, охватывающая 150–700 мм в одной раме, настраивается под каждый короб; две машины под два размерных диапазона часто работают быстрее одной широкодиапазонной, настраиваемой постоянно.
| Тип продукции | Диапазон вязкости | Соответствие | На что обратить внимание |
|---|---|---|---|
| Standard RSC cases | квадратная, жёсткая | Отличный | Наиболее частое применение |
| Tall export cases | square, heavy | Хорошо сочетается с угловым запайщиком | Две головки, больше ленты |
| Переполненные короба | bulging | Условно | Seal bridges, tape lifts |
| Very small cases | менее 150 мм | Условно | Needs a small-frame model |
| Frozen or wet cases | damp surface | Условно | Падает адгезия ленты; используйте клей или специальную ленту |
| Короба с печатной поверхностью | coated | Хороший | Проверьте адгезию ленты к покрытию |
7. Критерии выбора
Применяйте эти правила по порядку. Каждое — жёсткий фильтр, а не пожелание, и каждое сформулировано так, чтобы два заказчика с разными ограничениями пришли к разным ответам, а не к одной рекомендации.
Правило 1: Сначала диапазон коробов
Перечислите все размеры коробов с длиной, шириной и высотой. Диапазон длин шире 2:1 означает либо широкодиапазонную машину, либо две машины.
Правило 2: Способ запайки — второй шаг
Лента — для гибкости и малого объёма; клей — свыше примерно 500 коробов в день, где важна стоимость на короб. Клей требует прогрева и мойки, лента — смены рулона каждые несколько сотен коробов.
Правило 3: Тип ленты — третий шаг
Верхняя и нижняя ленты для лёгких коробов; боковые ленты для тяжёлых или высоких. Верхнелёточная машина на коробе 30 кг проскальзывает и запаивает криво.
Правило 4: угловая запайка — четвёртый шаг
Экспорт или штабелированные паллеты оправдывают угловой запайщик. Внутренние однослойные отправления обычно нет, и вторая головка удваивает стоимость ленты.
Правило 5: Регулировка — пятый шаг
Если операторы меняют размер более двух раз за смену, приводная настройка окупается за счёт простоя. Ручные маховики подходят для одного размера.
Правило 6: Обработка — шестой шаг
Влажные или морозильные отделения требуют нержавеющей стали и IP65. Сухое упаковочное отделение — нет, и разница в цене существенна.
8. Сравнение альтернатив напрямую
Запайка конкурирует с ручной лентой, с клеем и с комбинированным формовщик-запайщик коробов, и выбор решается объёмом и однородностью коробов.
| Критерий | Запайщик коробов из нержавеющей стали | пищевой класс | SunAura | Ленточный запайщик | Hot-melt glue sealer | Ручная оклейка лентой |
|---|---|---|---|---|
| Cost per case | Tape 0.02 – 0.05 | Glue 0.01 – 0.02 | Tape 0.03 – 0.06 | см. спецификацию |
| Скорость | 10 – 40 cases/min | 25 – 60 cases/min | 3 – 6 cases/min | см. спецификацию |
| Трудозатраты | 1 оператор | 1 оператор | 1 оператор на пост | см. спецификацию |
| Переналадка | Регулировка рычагом | Recipe on HMI | Нет | см. спецификацию |
| Ограничение | Tape cost, adhesion | Warm-up, nozzle care | Медленно, нестабильно | см. спецификацию |
| Наилучшее соответствие | Упаковка гибкой тары | Большой объём | Under 200 cases/day | см. спецификацию |
Клей дешевле на короб свыше примерно 500 коробов в день и менее гибкий ниже. Ручная лента оправдана до 200 коробов в день; выше этого трудозатраты окупают машину за год.
9. Интеграция в линию
Запайщик стоит в конце упаковочного поста, после наполнения и закрытия короба. Выше по потоку ему нужен перпендикулярный и непереполненный короб; ниже — конвейер или пункт штабелирования паллет, а не куча на полу.
Если запайщик в линии с формовщиком и этикетировщиком, скорость лент должна быть согласована у всех трёх. Запайщик на 20% быстрее формовщика создаёт зазоры, с которыми этикетировщик не справится.
Сигналы, которые стоит согласовать: наличие короба, предупреждение о конце ленты, неисправность заклинивания. Предупреждение о конце ленты — самый дешёвый апгрейд машины, потому что короб, запаянный без ленты, приезжает открытым.
10. Гигиена, материалы и нормативное соответствие
В пищевых упаковочных цехах рама и ленты запайщика должны быть моющимися, а ленточная головка не должна стоять над открытой линией продукта. Нержавеющая сталь и IP65 — спецификация для мокрых цехов.
Картонная пыль скапливается под машиной и внутри ленточных ограждений, поэтому рама с зазором снизу — решение и гигиеническое, и сервисное.
Там, где короба запаиваются в холодном помещении, задайте низкотемпературную ленту; стандартная лента BOPP теряет адгезию ниже 5 °C и отстаёт при перевозке.
11. Монтаж и ввод в эксплуатацию
| Этап | Срок | Кто выполняет | Объём поставки |
|---|
Ленточный запайщик монтируется за полдня; клеевой — за два–три дня, включая подачу воздуха, прогревочный тест и настройку сопла под ваш короб.
12. Техобслуживание, запчасти и безотказность
Ленточные головки, ленты и клеевое сопло — изнашиваемые детали. Ленточная головка, потерявшая натяжение, даёт швы, которые выглядят верно и приподнимаются в перевозке, поэтому натяжение ленты проверяют еженедельно, а не при отказе.
Держите запасной узел запайочной головки, комплект лент, а для клеевых машин — сопло и нагревательный патрон. Это детали, останавливающие упаковочную линию.
| Изнашиваемая деталь | Интервал | Ценовой диапазон | Простой при игнорировании |
|---|---|---|---|
| Tape head assembly | 12 – 24 месяца | US$ 80 – 250 | Лента не наклеивается или не отрезается |
| Лента конвейера | 12 месяцев | US$ 40 – 150 | Slip, crooked seal |
| Клеевая форсунка | 6 – 12 месяцев | US$ 60 – 200 | Заблокированный рисунок |
| Тэн | 12 месяцев | US$ 40 – 120 | No melt, cold glue |
13. Структура затрат и совокупная стоимость владения
Лента или клей — повторяющаяся стоимость, и она доминирует за пять лет. При 1000 коробов/день лента по 0,03 на короб — 9000 в год против клея по 0,015, и разница окупает клеевую машину примерно за три года.
Добавьте труд, который заменяет машина, и короба, которые она спасает от повторной заклейки. Упаковочный пост, заклейкующий вручную 600 коробов в день, обычно держит одного штатного человека только на ленте.
| Статья затрат | Типовой диапазон | Примечания |
|---|---|---|
| Машина, FOB | US$ 800 – 12,000 | Тип и степень автоматизации |
| Tape or glue | US$ 0,01 – 0,05 за короб | Dominant recurring cost |
| Мощность | US$ 0,02 – 0,10 в час | Клея расходуется больше |
| Запасные части, 1-й год | US$ 150 – 600 | Heads, belts, nozzles |
| Трудозатраты | 1 оператор | Общая с упаковкой |
| Монтаж | US$ 150 – 800 | Клей требует проверки воздуха и нагрева |
14. Контрольный список RFQ
КП настолько точен, насколько точны исходные данные. Заказчики, которые присылают эти четырнадцать параметров в первом письме, обычно получают твёрдую цену и чертёж компоновки в ответном письме; те, кто пишет «заливочная машина, около 5 000 в час», тратят три раунда переписки на выяснение, что это значит.
15. Контроль качества и документация FAT
Заводская приёмка запаивает 30 коробов ваших размеров и скорости, затем осматривает шов на контакт ленты, угловой подъём и центровку. Отчёт записывает применённую спецификацию ленты или клея и настройку давления ленты.
Попросите отгрузить запечатанный короб вместе с машиной, чтобы испытать его в своём климате. Лента, работающая в умеренном заводе, может не сработать в холодном складе или влажном порту.
16. Часто задаваемые вопросы
Какой диапазон размеров коробов она охватывает?
Длина 150–700 мм в стандартной раме, до 900 мм в широкодиапазонных моделях. Пришлите все ведомые размеры, а не средний.
Лента или клей?
Лента — при гибкости и объёмах ниже примерно 500 коробов в день; клей выше, где важны стоимость на короб и скорость.
Почему лента отходит по углам?
Обычно это перелив короба, низкое натяжение ленты или холодная поверхность короба. Сначала проверьте уровень заполнения, затем натяжение ленты.
Способна ли она работать с тяжёлыми коробами?
До 25 кг на стандартных боколёточных моделях, 50 кг на усиленных исполнениях. Верхнелёточные машины — только для лёгких коробов.
Нужен ли мне угловой запайщик?
Для экспорта и штабелированных паллет обычно да. Для внутренних однослойных отправлений вторая головка добавляет стоимость без большой выгоды.
Сколько служит рулон ленты?
Около 200–400 коробов в зависимости от размера короба и ширины ленты. Предупреждение о конце ленты исключает незапаянный короб.
17. Площадь, коммуникации и инфраструктура
Планирование площадки чаще срывается из-за высоты потолка и места слива, а не из-за площади, поэтому до чертежа компоновки проверьте три числа: высоту, необходимую под подъём форсунки плюс самый высокий контейнер, расстояние от машины до ближайшего слива и свободную производительность воздушной кольцевой магистрали на начало смены, когда воздух разбирают и все остальные машины.
| Позиция | Требование | Примечание |
|---|---|---|
| Площадь на полу | 2,4 × 1,3 м для машины плюс 1,2 м сервисного доступа с каждой стороны | Доступ предназначен для механика, а не для оператора |
| Высота потолка | 1,9 м минимум над рамой | Подъём форсунки плюс высота контейнера |
| Мощность | 3 кВт, 380 В трёхфазное, 50 или 60 Гц | Отдельная цепь с заземлением, не общая со сварочными аппаратами |
| Сжатый воздух | 0,6 МПа, свободная производительность 0,4 м³/мин | Сухой воздух; влажность вызывает залипание клапанов |
| Слив | В пределах 1,5 м от машины | Для мойки и для вывода поддона слива |
| Уровень шума | Менее 75 дБ(А) на 1 м | Большая часть исходит от вакуумного насоса или воздуходувки, а не от дозатора |
Частая ошибка — устанавливать машину вплотную к стене ради экономии площади. Слева расположен сервисный доступ, через который механик добирается до привода и распределителя пневмоклапанов; если его перекрыть, пятнадцатиминутная работа превращается в двухчасовой демонтаж, а на практике это ещё значит, что машину никогда не обслуживают как следует.
18. Сценарии применения по отраслям
Одну и ту же машину покупают по самым разным причинам, и конфигурация, подходящая одной отрасли, часто не подходит другой. Эти четыре схемы покрывают большинство поступающих запросов, и каждая указывает на свой набор опций.
Производители пищевой продукции и напитков обычно требуют поверхностей, допускающих мойку, деклараций контакта с пищевыми продуктами и переналадки, достаточно быстрой для трёх продуктов в смену. Их решение определяется аудитом ретейлера, и машина специфицируется с нержавеющей рамой, электрикой IP65 и съёмными форсунками. Самая скрытая статья затрат — не машина, а трудозатраты на переналадку, которые они не спланировали.
Производители косметики и средств личной гигиены дозируют меньшие объёмы при пониженной производительности, и их ограничение — внешний вид: без капель на плечике бутылки, без продукта в резьбе, ровная линия долива по всей партии. Им нужнее сопло с обратным всасыванием и замедленный финальный подход, чем скорость, и они обычно жалеют, что купили машину, подобранную по производительности, а не по чистоте.
Производители фармацевтики и диагностики закупайте документацию в не меньшей мере, чем оборудование. Головка дозирования вторична по сравнению с прослеживаемостью материалов, пакетом валидации и возможностью доказать эффективность мойки. Их машина — 316L, уплотнения — PTFE, а приёмка — письменный протокол, а не визуальный осмотр.
Производители химии и бытовой продукции дозируют агрессивные или летучие жидкости, где материал контакта и эластомер уплотнений определяют срок службы машины. Им нужны уплотнения Viton или PTFE, нержавеющая рама и часто вытяжной зонт над зоной дозирования. Точность здесь менее критична, чем удержание продукта, и машину следует подбирать соответственно.
19. Оценка поставщика: семь вопросов, ответы на которые должны быть подтверждаемы
Покупка заливочной машины — это сравнение поставщиков в той же мере, что и машин, и разница проявляется на второй год, а не на первый. Эти семь вопросов отличают поставщика, который производит машины, от того, который их перепродаёт, и на каждый есть ответ, который можно сверить с документом.
1. Можете ли вы показать протокол калибровки каждой головки?
Серьёзный поставщик взвешивает по тридцать бутылок на головку и сообщает среднее и стандартное отклонение по каждой головке, а не одно число по машине в целом. Если головка отклоняется на 2 %, пока среднее выглядит нормально, протокол это выявляет, и такая машина отгрузке не подлежит.
2. Каков срок поставки изнашиваемых запчастей?
Уплотнения форсунок и седла клапанов должны отгружаться со склада менее чем за неделю. Если ответ «заказываем у OEM», при первом отказе уплотнения машина встанет на две недели, а уплотнения отказывают всегда.
3. Кто подписывает приёмочные испытания и по каким критериям?
Критерии следует записать до заказа, в числах: производительность за четыре часа, допуск по объёму, число капель, процент брака. Поставщик, который не готов подтвердить числа, тем самым говорит, что числа нестабильны.
4. Какова процедура переналадки и кто её выполняет?
Оператор должен переналаживать формат менее чем за десять минут по вызову рецепта и одним инструментом. Если ответ требует механика и гаечный ключ, перед сравнением цен добавьте трудозатраты к пятилетней сумме.
5. Какие комплектующие закупаются и откуда?
Серво приводы, ПЛК, пневмоклапаны и тензодатчики — фирменные компоненты, и их доступность в вашем регионе решает, будет ли простой двухдневным или двухмесячным. Запросите перечень брендов и проверьте локальную дистрибуцию до подписания.
6. Что входит в ввод в эксплуатацию и что оплачивается дополнительно?
Монтаж, калибровка, обучение и производственные испытания должны быть перечислены по позициям. Дорогие неожиданности — обычно аренда крана, дополнительные инженеры сверх согласованных дней и повторный ввод после того, как ваши коммуникации окажутся вне спецификации.
7. Можно ли связаться с заказчиком, выпускающим тот же продукт?
Поставщик с реальной эксплуатационной базой по запросу назовёт два-три эксплуатанта. Расплывчатые ответы здесь — самый сильный сигнал притормозить.
20. Первые 90 дней после поставки
Первые три месяца решают, войдёт ли машина в ритм или станет источником ежедневных тушений пожаров. Большая часть сбоев в этом окне процедурная, а не механическая, и при наблюдении устранима.
Дни 1–10: установите, выровняйте и состыкуйте с конвейером, проверьте направление вращения и давление воздуха, затем вручную пропустите пустую тару через каждый пост перед включением контура дозирования. Зафиксируйте фактические настройки в руководстве, а не на записке, приклеенной к раме.
Дни 11–30: откалибруйте каждую головку на вашем продукте при вашей температуре дозирования, затем пройдите полную смену на 70 % номинальной производительности и фиксируйте объём каждый час. Характер дрейфа в этой смене прогнозирует интервал обслуживания лучше любого руководства.
Дни 31–60: обучите второго оператора и одного механика, а не только того, кто будет работать в дневную смену. Знания у одного человека — самая частая причина, по которой линия не может работать в выходные и праздники.
Дни 61–90: проанализируйте журнал брака, посчитайте остановки и их причины, назначьте первые даты профилактического обслуживания по реальной картине отказов, а не по общим интервалам из руководства. Закажите первый запасной комплект до конца этого окна, потому что первый отказ уплотнения обычно наступает около четвёртого месяца.
21. Ошибки в спецификации, которые впоследствии обходятся заказчику дорого
Почти каждая неудачная установка восходит к решению, принятому на этапе КП, когда число приняли без проверки. Эти шесть ошибок встречаются достаточно часто, чтобы быть предсказуемыми, и каждую дёшево избежать при заказе и дорого исправить после поставки.
Принятие производительности, заявленной без данных о таре
Скорость в бутылках в час ничего не значит, пока она не привязана к объёму дозирования, диаметру горловины и вязкости продукта. Запрашивайте условия испытаний в письменном виде: 500 мл, горловина 28 мм, вода при 20 °C — это совсем другая машина, чем 1 л, горловина 18 мм, сироп при 12 °C.
Покупка максимального числа головок, на которое хватает бюджета
Больше головок повышает производительность, но также увеличивает расход воздуха, риск проливов, объём калибровочных работ и стоимость каждой будущей замены уплотнений. Восьмиголовочная машина, работающая шесть дней в неделю при загрузке 80 %, превосходит двенадцатиголовую, работающую три дня при 45 %.
Упущенный шаг конвейера
Заливочная машина, укупорщик и этикетировщик должны иметь общий шаг контейнеров и высоту конвейера. Если это не так, интегратор делает переходную плиту и изменение шага, и заказчик платит за это временем ввода в эксплуатацию и заминками, которые до конца не исчезают.
Занижение требований к электрике
Электрика IP65, отдельное заземление и выделенная цепь на этапе заказа стоят несколько сотен долларов. Их монтаж на действующей линии требует остановки, нового шкафа и электрика, и до завершения машина является источником опасности при мойке.
Выбор уплотнений по цене
Уплотнение, которое дешевле на два доллара и служит вдвое меньше, удваивает трудозатраты на обслуживание и добавляет отказ прямо посреди производственной смены. Подбирайте эластомер по совместимости с продуктом, а не по цене за штуку.
Восприятие обучения как формальности
Два дня обучения с письменными SOP — самая дешёвая доступная инвестиция в надёжность. Заказчики, которые её пропускают, обычно тратят те же деньги позже на сервисный выезд для устранения проблем, уже описанных в руководстве.
22. Сравнение коммерческих предложений по позициям
Три КП на одну и ту же номинальную машину могут отличаться на 40 % и описывать одинаковое оборудование, потому что разное наполнение цены. Построенное ниже сравнение по позициям — то, которое мы рекомендуем заказчикам и которого придерживаемся в наших предложениях, чтобы различия были видны, а не скрыты в сумме.
Что должно входить в базовую цену
Базовая цена должна включать машину по спецификации, один комплект оснастки под согласованный формат, систему управления с памятью рецептов, ограждения и блокировки, англоязычное руководство, набор инструментов и запасной комплект уплотнений. Если что-то из этого в конкурирующем КП вынесено в отдельные строки, суммы несопоставимы, и более дешёвое число обычно как раз с большим числом исключений.
Что следует указывать отдельно и почему
Перевозка, страховка, пошлины, монтаж, обучение сверх включённых дней, специальная оснастка и опциональное контрольное оборудование должны быть отдельными позициями. Это не уловка: так видна стоимость каждого решения. Уловка обратная: единая сумма, в которой двухнедельный выезд на ввод спрятан в не поддающемся проверке числе.
Условия гарантии
Сравните срок, состав покрытия, кто оплачивает перевозку гарантийной детали и что лишает гарантии. Двенадцать месяцев на запчасти с оплатой перевозки силами заказчика — это совсем не то же самое, что двенадцать месяцев с учётом перевозки и трудозатрат. Запрашивайте формулировку, а не пересказ.
График оплаты и риск
Тридцать процентов предоплаты и семьдесят против документов — типовая структура для экспорта. Поставщик, требующий всю сумму до отгрузки, перекладывает на вас весь риск; поставщик, принимающий десять процентов предоплаты, несёт его сам. График оплаты кое-что говорит о том, кто ожидает проблем.
Срок поставки и его составляющие
Запросите разбивку на проектирование, закупки, сборку, испытания и упаковку. Срок поставки в сорок дней, где тридцать дней — ожидание сервопривода, это иной риск, чем сорок дней сборки. Когда срок сдвигается, разбивка подсказывает, давить ли на поставщика или на компонент.
23. Вопросы, которые чаще всего задают закупочные команды
Можете ли вы поставить ту же машину на 415 В, 60 Гц?
Да. Напряжение, фаза и частота указываются при заказе, потому что от них зависят двигатели, приводы и расчёт трансформатора. Их изменение после сборки машины означает замену компонентов, и это одна из немногих характеристик, которую нельзя отрегулировать на месте.
Каков фактический срок доставки до нашего порта?
Срок производства 25–45 дней, морская перевозка до большинства направлений 18–35 дней, от порога до двери добавляется три-десять дней в зависимости от таможни. Итог — то, что нужно планированию, и обычно это 8–12 недель от заказа до запуска машины у вас на площадке.
Предоставляете ли вы локальный монтажный сервис?
Мы направляем инженеров с завода для монтажа и ввода в эксплуатацию, а для повторных заказчиков можем привлечь локального партнёра для планового сервиса. Монтаж силами заводской команды — вариант, который мы рекомендуем для первой машины, потому что он передаёт и технологические знания, и оборудование.
Что происходит при отказе детали в первый год?
Гарантийные детали отправляются авиатранспортом в течение трёх рабочих дней после подтверждения диагноза; мы просим фотографии и код неисправности, чтобы диагноз был верным с первого раза. Для критических изнашиваемых элементов рекомендуем держать локальный комплект: он стоит несколько сотен долларов и полностью убирает задержку авиаперевозки.
Можно ли провести аудит машины до выпуска остатка суммы?
Да. Естественная точка — заводские приёмочные испытания: вы или ваш независимый инспектор присутствуете, смотрите прогон, проверяете калибровочные данные и сертификаты материалов, и баланс выпускается по подписанному протоколу. Заказчики, пропускающие этот шаг, иногда обнаруживают несоответствие спецификации только после прибытия контейнера.
24. Уровни сервиса, время реагирования и обязательства, закреплённые в договоре
Сервис — та часть покупки машины, которую заказчик не может осмотреть до оплаты, ровно поэтому ей место в сравнительной таблице. Ниже — то, что мы вносим в договор, а не то, что говорим на встрече продаж, и мы рекомендуем задать каждый конкурирующему поставщику одни и те же четыре вопроса.
Время реагирования
Первый технический ответ в течение одного рабочего дня после письменного запроса с фотографиями и кодом неисправности. Удалённая диагностика в течение двух дней. При необходимости выезда инженер направляется в течение пяти рабочих дней, а при остановке линии — раньше.
Запасные части
Изнашиваемые элементы со склада, отправка авиатранспортом в течение трёх рабочих дней. Нескладские детали сопровождаются письменным сроком поставки. Рекомендуемый запасной комплект перечислен в руководстве с номерами деталей, чтобы заказ можно было оформить у любого дистрибьютора, а не только у нас.
Гарантия
Двенадцать месяцев на запчасти и трудозатраты по производственным дефектам, двадцать четыре месяца на раму. Расходники и изнашиваемые элементы исключены, что нормально, но перечень исключений записан, а не подразумевается. Перевозка по гарантии покрывается нами для первой отправки запасной части.
Обучение и передача знаний
С вводом в эксплуатацию включено два дня обучения на площадке: один день для операторов — пуск, переналадка, мойка и первый уровень поиска неисправностей, и один день для механика — регулировка, контроль износа и процедура замены запчастей. Оба дня завершаются письменным SOP, который оставляет ваша команда.
Что мы не обещаем
Мы не обещаем время отклика в часах, потому что невыполнимое обещание хуже реалистичного. Мы не обещаем, что машина будет работать на максимальной производительности бесконечно; мы обещаем испытанную производительность на формате и продукте, использованных при приёмке, и фиксируем условия. Заказчикам, которым нужна гарантия производительности на весь срок службы, следует заключить сервисный контракт, и мы выставляем его отдельно, чтобы стоимость была видна.
27. Передача, приёмка и что проверить на месте
Приёмка должна быть тестом шва на ваших размерах коробов, на вашей скорости линии, с лентой или клеем, которые вы собираетесь покупать. Проверяйте три точки на каждом коробе: продольный шов, оба торцевых шва и угол, где лента поворачивает. Шов, провалившийся на углу, провалится и в грузовике.
На площадке проверьте, что машина останавливается при заклинивании короба, работает датчик конца ленты, ограждение привода замыкает контур безопасности и аварийный останов доступен с обеих сторон упаковочного поста. Ленточные машины тихие, и в них легко залезть рукой во время работы.
Запросите в письменном виде спецификацию ленты или клея и настройку давления лент. Упаковочная линия со сменой оператора каждую смену дрейфует к последним настройкам, и письменный базовый уровень останавливает этот дрейф.
Пришлите данные о таре и продукте
Пришлите каждый размер короба с длиной, шириной и высотой, суточный объём и предпочтительный метод запайки. Мы подтвердим размер рамы, тип ленты и спецификацию ленты или клея и отправим предложение с протоколом теста шва.