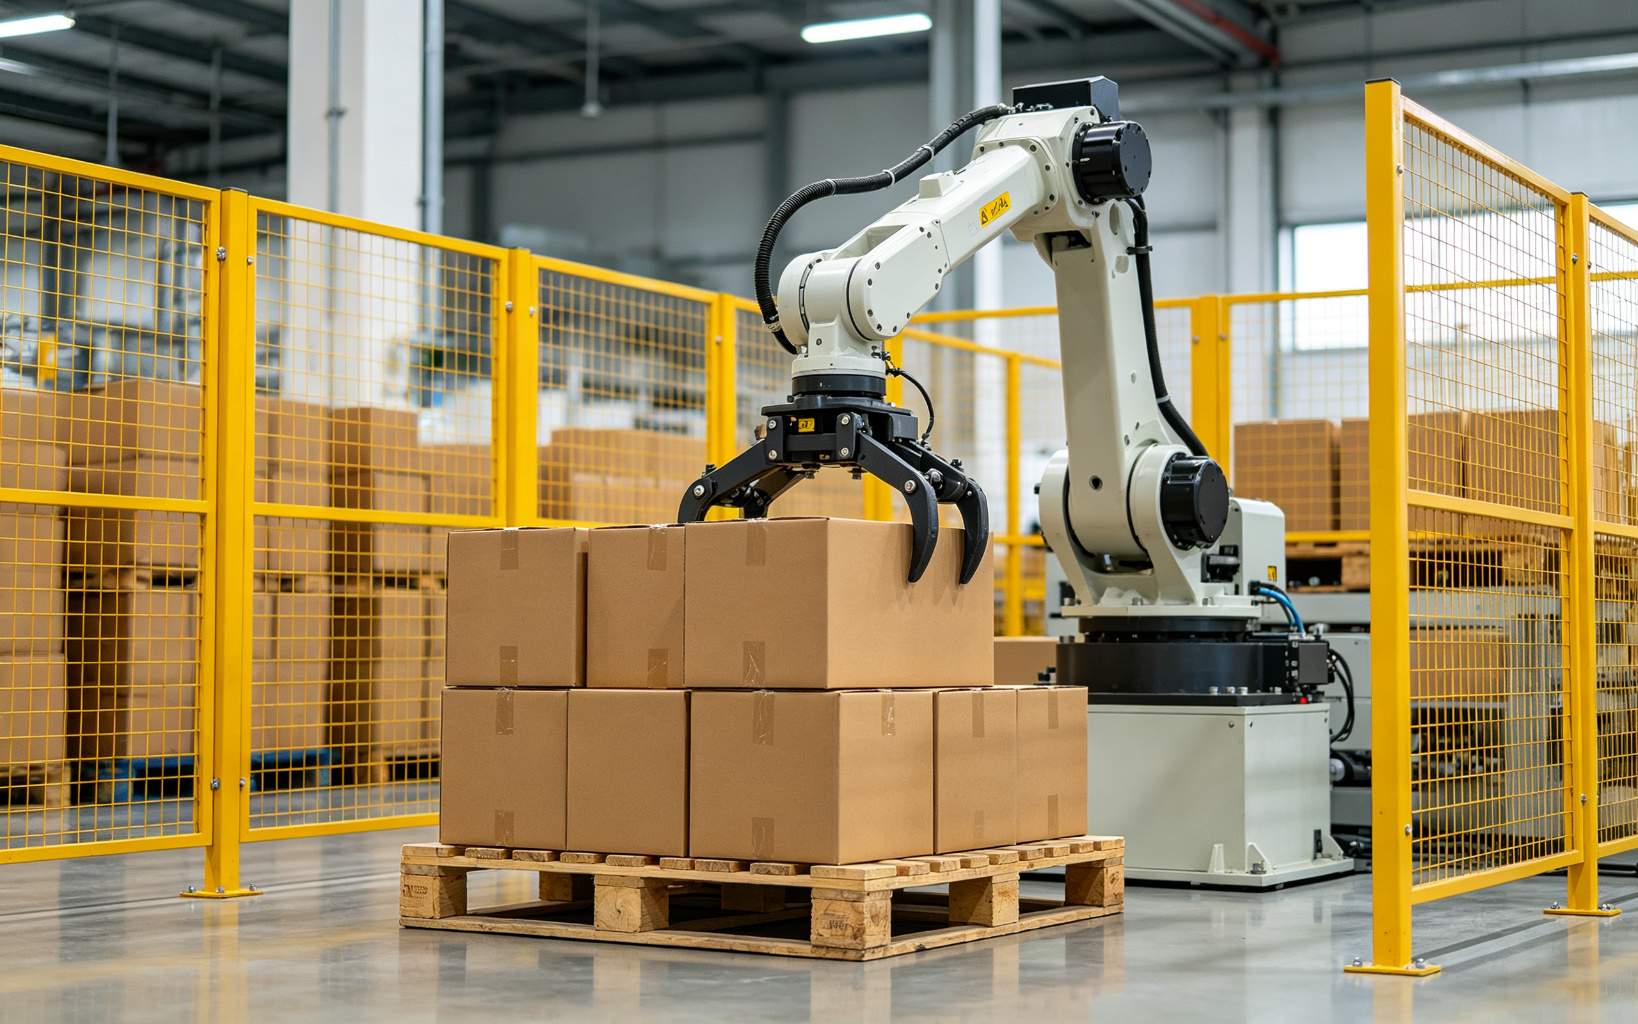
Портальная система паллетирования
Портальный паллетоукладчик, подобранный по массе короба, узору и реальной скорости линии.
| Производительность | см. спецификацию |
|---|---|
| Конфигурация | Один пост |
| Точность | по спецификации |
| Ценовой диапазон (FOB) | US$ 6,000 – 30,000 |
| Срок поставки | 25 – 45 дней |
Получить лист спецификации Перейти к контрольному списку RFQ
1. Для кого эта машина и кому её не следует покупать
Эту машину выбирают предприятия, дошедшие до того, что две–три человека в смену укладывают короба вручную, либо где масса короба превысила уровень, который человеку стоит поднимать повторно. Решение про труд, риск травмы и стабильность узора, а не про скорость.
Это неверный выбор, когда линия ведёт меньше примерно 15 коробов/мин, когда диапазон коробов меняется каждые несколько дней без стандартизации шаблонов, либо когда площадь пола не вмещает машину плюс позиции паллет плюс защитную зону. В этих случаях ручное паллетирование честно дешевле.
Реалистичный покупатель ведёт 15–60 коробов в минуту, имеет два-шесть размеров коробов, использует стандартные паллеты и нуждается в узоре, остающемся квадратным при обёртке и перевозке.
2. Принцип работы
Короба поступают по входному конвейеру, ориентируются поворотной секцией или постом формирования шаблона и подхватываются роботом или послойной головкой и выкладываются на паллет запрограммированным шаблоном. Полные слои наращиваются на столе-укладчике и сметваются на паллет как единое целое, что быстрее постановки каждого короба по отдельности.
Узор — ядро инженерии. Узор, который сцепляется и держится квадратным, штабелируется выше и обёртывается лучше; узор с «дымоходом» в середине разваливается в перевозке. Хорошее паллетирование проектируется вокруг габаритов короба, а не вокруг робота.
Ограничение — время цикла: пик-энд-плейсмент, наращивание слоя и смена паллета отнимают секунды. Робот с номиналом 12 циклов/мин не укладывает 12 коробов, если каждый захват по два короба, и предложение следует читать в коробах/мин, а не циклах.
3. Матрица конфигураций: что меняется и во что это обходится
Одна базовая рама продаётся в нескольких конфигурациях, и различия важнее, чем предполагают маркетинговые названия. В таблице ниже каждая конфигурация сопоставлена с профилем заказчика, которому она действительно подходит, чтобы можно было отсечь варианты ещё до появления их в КП.
| Конфигурация | Heads | Типовая производительность | Диапазон тары | Лучше всего подходит для | Компромисс |
|---|---|---|---|---|---|
| 4-axis robot | 1 robot | 15 – 30 кор./мин | Case 5 – 50 kg | Compact lines | Fixed pattern, no complex shapes |
| 6-axis / articulated | 1 robot | 20 – 40 кор./мин | Case 5 – 120 kg | Flexible patterns | Higher price, larger footprint |
| Слойный паллетоукладчик | layer head | 30 – 60 cases/min | Case 5 – 25 kg | High volume single product | Pattern change needs a new head |
| Gantry | 1 head | 15 – 35 cases/min | Bag or case | Wide lines, long reach | Площадь под порталом |
| Dual station | 1 – 2 robots | 30 – 50 cases/min | Case 5 – 50 kg | Две линии в один паллетоукладчик | Больше сложность переналадки |
| Collaborative | cobot | 8 – 15 cases/min | Короб до 15 кг | Small cells, shared space | Lower speed, no fence |
Послойная головка — быстрое, но негибкое решение. Робот — гибкое, но медленнее на короб. Покупателям, меняющим узор еженедельно, не стоит брать послойную головку; тем, кто ведёт один узор годами, не стоит платить за робота.
4. Технические характеристики
Приведённые ниже показатели соответствуют стандартному исполнению. Любое значение можно изменить, но каждое изменение влияет на цену, срок поставки и объём ввода в эксплуатацию, поэтому перед запросом варианта прочитайте колонку примечаний.
| Параметр | Стандарт | Опционально / диапазон | Почему это важно |
|---|---|---|---|
| Тип | Портальный паллетоукладчик | Портальный паллетоукладчик | Фиксируется при заказе |
| Скорость | 15 – 60 cases/min | Per layout | КП в коробах, а не в циклах |
| Payload | 50 kg standard | 120 kg / 180 kg heavy | Case plus gripper weight |
| Reach | 2.0 – 3.1 m | Per robot model | Определяет компоновку |
| Pallet size | 1,000 × 1,200 mm | 1,200 × 1,200 mm | Standard or custom |
| Stack height | До 2 000 мм | До 2 400 мм | Проверьте высоту потолка и высоту вил |
| Patterns | Recipe per SKU | До 50 рецептов | Более 50 замедляет переналадку |
| Gripper | Vacuum clamp | Clamp + vacuum for mixed cases | Захват индивидуален под продукт |
| Безопасность | Fence + light curtain | Safety scanner for cobot | CE requires risk assessment |
| Управление | PLC + HMI | Pattern editor | Pattern editing matters |
| Воздух | 0.6 MPa, 0.3 m³/min | Higher for vacuum | Compressor sizing |
| Мощность | 5 – 12 kW | До 18 кВт, усиленное исполнение | 380 В трёхфазное |
5. Производительность и планирование мощности
Реальный выпуск — короба/мин с учётом смен узора и замен паллет, а не циклы робота. Замена паллета занимает 20–40 секунд, поэтому линия на 40 коробов/мин теряет около 8% мощности только на заменах.
Планируйте 80% заявленной скорости. Потери идут от зазоров подачи, брака коробов, смены узора, смены паллета и остановок, когда стретч-обёртчик не готов.
Если паллетоукладчик — последняя машина перед обёрткой, его буфер — паллетопозиция. Одна позиция не буфер; две позиции позволяют обёртчику завершить, пока укладчик набирает следующий паллет, и это обычно ценнее более быстрого робота.
| Сменность | Валовая производительность | OEE при 65 % | Бутылок в год (300 дней) |
|---|---|---|---|
| 1 × 8 ч | 60 bph | 39 bph | 93,600 |
| 2 × 8 ч | 60 bph | 39 bph | 187,200 |
| 3 × 8 ч | 60 bph | 39 bph | 280,800 |
Подбирайте машину по середине диапазона, а не по верху. Установка на 60 бутылок в час, которая работает на 60 шесть часов в день, эксплуатируется на механическом пределе; та же установка на 45 бутылок в час имеет запас на дрейф вязкости, смену укупорок и редкую медленную партию.
6. Соответствие продукта и тары
Пригодность определяют диапазон коробов и узор. Предприятие с шестью размерами коробов и без стандартного узора потратит на смену рецептов больше времени, чем на паллетирование, и решение — стандартизировать короба до покупки робота.
Важна и целостность короба. Неперпендикулярный короб или короб с раздувшимся пакетом внутри нельзя сложить на 2 м без обрушения. Паллетоукладчик не чинит слабый короб — он его обнажает.
| Тип продукции | Диапазон вязкости | Соответствие | На что обратить внимание |
|---|---|---|---|
| Regular slotted cases | квадратная, жёсткая | Отличный | Наиболее частое применение |
| Пакеты и мешки | soft, shifting | Хорошо с мешковой головкой | Ограничение — стабильность формы |
| Лотки и термоусадочные упаковки | flat, light | Хорошо с вакуумным захватом | Vacuum needs a sealed surface |
| Ведёрки и бочки | round, heavy | Хорошо с захватом | Heavy payload, low rate |
| Mixed SKU pallets | varies | Условно | Смешивание на уровне склада замедляет робота |
| Damaged or bulging cases | irregular | Not suitable | Stack collapses in transit |
7. Критерии выбора
Применяйте эти правила по порядку. Каждое — жёсткий фильтр, а не пожелание, и каждое сформулировано так, чтобы два заказчика с разными ограничениями пришли к разным ответам, а не к одной рекомендации.
Правило 1: Скорость в коробах — первый шаг
Переведите каждое КП в короба в минуту с учётом обменов. Робот с КП на 12 циклов даёт 12 коробов только если захват берёт один короб.
Правило 2: Рисунок укладки — второй шаг
Узор решает устойчивость штабеля и заполнение трейлера. Запрашивайте чертёж узора с footprint паллета и числом слоёв до заказа, а не после.
Правило 3: Грузоподъёмность — третий шаг
Масса короба плюс масса захвата должны быть ниже номинальной полезной нагрузки с запасом 20%. Робот с полезной нагрузкой 50 кг, поднимающий короб 50 кг, каждый цикл работает на пределе.
Правило 4: Позиции поддонов — четвёртый шаг
Две позиции — минимум для непрерывной линии. Одна позиция означает остановку линии на время смены паллета.
Правило 5: Безопасность — пятый шаг
Ограждённые ячейки требуют световых завес на входе и оценки рисков для CE. Коллобот убирает ограждение и добавляет ограничение скорости — это размен, а не апгрейд.
Правило 6: Пол и потолок — шестой шаг
Проверьте высоту штабеля плюс захват плюс руку робота против потолка, а пол — на точечную нагрузку. Дооборудование под большую высоту штабеля означает нового робота.
8. Сравнение альтернатив напрямую
Паллетирование конкурирует с ручной укладкой, послойным паллетоукладчиком и выделенной линейной машиной; выбор решается скоростью и стабильностью узора.
| Критерий | Портальная система паллетирования | Роботизированный паллетоукладчик | Слойный паллетоукладчик | Manual palletizing |
|---|---|---|---|---|
| Скорость | 15 – 40 cases/min | 30 – 60 cases/min | 10 – 20 кор./мин | см. спецификацию |
| Flexibility | High, recipe per SKU | Low, head per pattern | Total | см. спецификацию |
| Трудозатраты | None in run | None in run | 2 – 3 per shift | см. спецификацию |
| Занимаемая площадь | Средний | Large | Нет | см. спецификацию |
| Price | US$ 45,000 – 120,000 | US$ 80,000 – 180,000 | Нет | см. спецификацию |
| Наилучшее соответствие | Multiple sizes, medium rate | One pattern, high rate | Low rate, low wage | см. спецификацию |
Ручное паллетирование не лишено смысла: при 12 коробах/мин, низкой зарплате и лёгких коробах оно часто дешевле любой машины годами. Расчёт меняется, когда короба свыше 20 кг или травматизм становится статьёй затрат.
9. Интеграция в линию
Паллетоукладчик стоит в конце линии коробов, перед стретч-обёртчиком. Выше по потоку ему нужен поток коробов со стабильной ориентацией и заданным зазором; ниже — хотя бы одна буферная позиция паллета, чтобы обёртчик работал, пока собирается следующий паллет.
Устройство ориентации на подаче — часть спецификации паллетоукладчика, а не принадлежность. Паллетоукладчик с хаотично повёрнутыми коробами кладёт плохо и часто останавливается, а получившийся узор не совпадает с чертёжом.
Сигналы, которые стоит согласовать: короб есть, паллет готов, узор завершён, неисправность и выход «паллет полон» на обёртчик. Без блокировки «паллет готов» паллет можно менять, пока робот укладывает, — это столкновение, а не остановка.
10. Гигиена, материалы и нормативное соответствие
В пищевых цехах захват и контактные с продуктом поверхности нуждаются в нержавеющих или пищевых материалах, а рама должна мыться снизу. Роботы известны тем, что собирают пыль в стыках, поэтому задавайте чистый или моечный вариант там, где этого требует цех.
Документация охватывает оценку рисков, чертёж ограждения и сертификаты материала захвата. Аудиторы запрашивают оценку рисков раньше всего остального по автоматизированной ячейке.
Если линия работает с замороженным или влажным продуктом, задайте нержавеющий захват и двигатели IP65 при заказе. Доустановка захвата — механическая переработка.
11. Монтаж и ввод в эксплуатацию
| Этап | Срок | Кто выполняет | Объём поставки |
|---|
Монтаж и ввод занимают пять-восемь дней, и узорное программирование — самая медленная часть. Привезите на ввод два-три реальных короба каждого размера; работа с манекенами даёт узор, не срабатывающий на реальном продукте.
12. Техобслуживание, запчасти и безотказность
Самому роботу нужно немного: смазка, осмотр ремня и резервная батарея контроллера. Захват, ориентация на подаче и паллетный конвейер требуют основной сервисной внимательности.
Держите один комплект уплотнений захвата, набор вакуумных присосок и запасной фотоэлемент. Это узлы, останавливающие ячейку, и они дёшевы относительно простоя линии.
| Изнашиваемая деталь | Интервал | Ценовой диапазон | Простой при игнорировании |
|---|---|---|---|
| Vacuum pads | 6 – 12 месяцев | 15 – 60 долл. США за штуку | Case slip, dropped cases |
| Gripper seals | 12 месяцев | US$ 40 – 120 за комплект | Потеря вакуума |
| Controller battery | 24 – 36 месяцев | US$ 30 – 80 | Потеря рисунка после отключения питания |
| Цепь конвейера для поддонов | 24 месяца | US$ 200 – 600 | Pallet drift, positioning error |
13. Структура затрат и совокупная стоимость владения
Пятилетняя стоимость определяется в основном заменяемым трудом и повреждёнными коробами. Робот, роняющий один короб на тысячу, экономит труд и создаёт переделку, которая редко попадает в расчёт окупаемости.
Оцените инвестицию по загруженной стоимости труда за смену плюс травматизм, затем сравните с машиной плюс её обслуживание и расходниками захвата. Окупаемость обычно 18–30 месяцев при двух операторах на смену.
| Статья затрат | Типовой диапазон | Примечания |
|---|---|---|
| Машина, FOB | US$ 45,000 – 120,000 | Грузоподъёмность и захват |
| Конвейер для поддонов и позиции | US$ 8,000 – 20,000 | Two positions minimum |
| Безопасность и ограждения | US$ 3,000 – 8,000 | Risk assessment included |
| Мощность | US$ 0,8 – 2,0 в час | Robot duty cycle |
| Запасные части, 1-й год | US$ 600 – 1,800 | Pads, seals, sensors |
| Монтаж и настройка рисунка | US$ 2,000 – 5,000 | Пять-восемь дней |
14. Контрольный список RFQ
КП настолько точен, насколько точны исходные данные. Заказчики, которые присылают эти четырнадцать параметров в первом письме, обычно получают твёрдую цену и чертёж компоновки в ответном письме; те, кто пишет «заливочная машина, около 5 000 в час», тратят три раунда переписки на выяснение, что это значит.
15. Контроль качества и документация FAT
Заводская приёмка прогоняет ячейку с образцовыми коробами на заявленной скорости не менее 30 минут и проверяет узор, квадратность штабеля и время смены паллета. Отчёт записывает достигнутую скорость в коробах/мин и время смены в секундах.
Запросите видео сборки узора, включая верхний слой. Именно в верхнем слое проявляется неустойчивый узор, и именно он решает, доедет ли паллет до грузовика.
16. Часто задаваемые вопросы
Сколько коробов в минуту она обрабатывает?
От 15 до 60 в зависимости от головки и узора. Сравниваемое число — коробов/мин с учётом смены паллет, а не циклов робота.
Справляется ли она с несколькими размерами коробов?
Да, с рецептом на каждый размер. Свыше ~20 рецептов лимитом становится время переналадки, и стандартизация коробов — лучшая инвестиция.
Нужны ли две позиции паллет?
Для непрерывной линии — да. Одна позиция значит остановку линии на каждую смену, что стоит около 30 секунд каждый раз.
Какую грузоподъёмность указать?
Вес короба плюс вес захвата с запасом 20%. Работа робота на номинальной грузоподъёмности каждый цикл сокращает срок службы.
Может ли коллаборативный робот заменить ограждённую ячейку?
Может, но с меньшей скоростью и грузоподъёмностью. Он убирает ограждение и добавляет ограничение скорости; это размен на площадь, а не бесплатный апгрейд.
Сколько длится ввод в эксплуатацию?
Пять–восемь дней, включая программирование узора. Привезите реальные коробы каждого размера.
17. Площадь, коммуникации и инфраструктура
Планирование площадки чаще срывается из-за высоты потолка и места слива, а не из-за площади, поэтому до чертежа компоновки проверьте три числа: высоту, необходимую под подъём форсунки плюс самый высокий контейнер, расстояние от машины до ближайшего слива и свободную производительность воздушной кольцевой магистрали на начало смены, когда воздух разбирают и все остальные машины.
| Позиция | Требование | Примечание |
|---|---|---|
| Площадь на полу | 2,4 × 1,3 м для машины плюс 1,2 м сервисного доступа с каждой стороны | Доступ предназначен для механика, а не для оператора |
| Высота потолка | 1,9 м минимум над рамой | Подъём форсунки плюс высота контейнера |
| Мощность | 3 кВт, 380 В трёхфазное, 50 или 60 Гц | Отдельная цепь с заземлением, не общая со сварочными аппаратами |
| Сжатый воздух | 0,6 МПа, свободная производительность 0,4 м³/мин | Сухой воздух; влажность вызывает залипание клапанов |
| Слив | В пределах 1,5 м от машины | Для мойки и для вывода поддона слива |
| Уровень шума | Менее 75 дБ(А) на 1 м | Большая часть исходит от вакуумного насоса или воздуходувки, а не от дозатора |
Частая ошибка — устанавливать машину вплотную к стене ради экономии площади. Слева расположен сервисный доступ, через который механик добирается до привода и распределителя пневмоклапанов; если его перекрыть, пятнадцатиминутная работа превращается в двухчасовой демонтаж, а на практике это ещё значит, что машину никогда не обслуживают как следует.
18. Сценарии применения по отраслям
Одну и ту же машину покупают по самым разным причинам, и конфигурация, подходящая одной отрасли, часто не подходит другой. Эти четыре схемы покрывают большинство поступающих запросов, и каждая указывает на свой набор опций.
Производители пищевой продукции и напитков обычно требуют поверхностей, допускающих мойку, деклараций контакта с пищевыми продуктами и переналадки, достаточно быстрой для трёх продуктов в смену. Их решение определяется аудитом ретейлера, и машина специфицируется с нержавеющей рамой, электрикой IP65 и съёмными форсунками. Самая скрытая статья затрат — не машина, а трудозатраты на переналадку, которые они не спланировали.
Производители косметики и средств личной гигиены дозируют меньшие объёмы при пониженной производительности, и их ограничение — внешний вид: без капель на плечике бутылки, без продукта в резьбе, ровная линия долива по всей партии. Им нужнее сопло с обратным всасыванием и замедленный финальный подход, чем скорость, и они обычно жалеют, что купили машину, подобранную по производительности, а не по чистоте.
Производители фармацевтики и диагностики закупайте документацию в не меньшей мере, чем оборудование. Головка дозирования вторична по сравнению с прослеживаемостью материалов, пакетом валидации и возможностью доказать эффективность мойки. Их машина — 316L, уплотнения — PTFE, а приёмка — письменный протокол, а не визуальный осмотр.
Производители химии и бытовой продукции дозируют агрессивные или летучие жидкости, где материал контакта и эластомер уплотнений определяют срок службы машины. Им нужны уплотнения Viton или PTFE, нержавеющая рама и часто вытяжной зонт над зоной дозирования. Точность здесь менее критична, чем удержание продукта, и машину следует подбирать соответственно.
19. Оценка поставщика: семь вопросов, ответы на которые должны быть подтверждаемы
Покупка заливочной машины — это сравнение поставщиков в той же мере, что и машин, и разница проявляется на второй год, а не на первый. Эти семь вопросов отличают поставщика, который производит машины, от того, который их перепродаёт, и на каждый есть ответ, который можно сверить с документом.
1. Можете ли вы показать протокол калибровки каждой головки?
Серьёзный поставщик взвешивает по тридцать бутылок на головку и сообщает среднее и стандартное отклонение по каждой головке, а не одно число по машине в целом. Если головка отклоняется на 2 %, пока среднее выглядит нормально, протокол это выявляет, и такая машина отгрузке не подлежит.
2. Каков срок поставки изнашиваемых запчастей?
Уплотнения форсунок и седла клапанов должны отгружаться со склада менее чем за неделю. Если ответ «заказываем у OEM», при первом отказе уплотнения машина встанет на две недели, а уплотнения отказывают всегда.
3. Кто подписывает приёмочные испытания и по каким критериям?
Критерии следует записать до заказа, в числах: производительность за четыре часа, допуск по объёму, число капель, процент брака. Поставщик, который не готов подтвердить числа, тем самым говорит, что числа нестабильны.
4. Какова процедура переналадки и кто её выполняет?
Оператор должен переналаживать формат менее чем за десять минут по вызову рецепта и одним инструментом. Если ответ требует механика и гаечный ключ, перед сравнением цен добавьте трудозатраты к пятилетней сумме.
5. Какие комплектующие закупаются и откуда?
Серво приводы, ПЛК, пневмоклапаны и тензодатчики — фирменные компоненты, и их доступность в вашем регионе решает, будет ли простой двухдневным или двухмесячным. Запросите перечень брендов и проверьте локальную дистрибуцию до подписания.
6. Что входит в ввод в эксплуатацию и что оплачивается дополнительно?
Монтаж, калибровка, обучение и производственные испытания должны быть перечислены по позициям. Дорогие неожиданности — обычно аренда крана, дополнительные инженеры сверх согласованных дней и повторный ввод после того, как ваши коммуникации окажутся вне спецификации.
7. Можно ли связаться с заказчиком, выпускающим тот же продукт?
Поставщик с реальной эксплуатационной базой по запросу назовёт два-три эксплуатанта. Расплывчатые ответы здесь — самый сильный сигнал притормозить.
20. Первые 90 дней после поставки
Первые три месяца решают, войдёт ли машина в ритм или станет источником ежедневных тушений пожаров. Большая часть сбоев в этом окне процедурная, а не механическая, и при наблюдении устранима.
Дни 1–10: установите, выровняйте и состыкуйте с конвейером, проверьте направление вращения и давление воздуха, затем вручную пропустите пустую тару через каждый пост перед включением контура дозирования. Зафиксируйте фактические настройки в руководстве, а не на записке, приклеенной к раме.
Дни 11–30: откалибруйте каждую головку на вашем продукте при вашей температуре дозирования, затем пройдите полную смену на 70 % номинальной производительности и фиксируйте объём каждый час. Характер дрейфа в этой смене прогнозирует интервал обслуживания лучше любого руководства.
Дни 31–60: обучите второго оператора и одного механика, а не только того, кто будет работать в дневную смену. Знания у одного человека — самая частая причина, по которой линия не может работать в выходные и праздники.
Дни 61–90: проанализируйте журнал брака, посчитайте остановки и их причины, назначьте первые даты профилактического обслуживания по реальной картине отказов, а не по общим интервалам из руководства. Закажите первый запасной комплект до конца этого окна, потому что первый отказ уплотнения обычно наступает около четвёртого месяца.
21. Ошибки в спецификации, которые впоследствии обходятся заказчику дорого
Почти каждая неудачная установка восходит к решению, принятому на этапе КП, когда число приняли без проверки. Эти шесть ошибок встречаются достаточно часто, чтобы быть предсказуемыми, и каждую дёшево избежать при заказе и дорого исправить после поставки.
Принятие производительности, заявленной без данных о таре
Скорость в бутылках в час ничего не значит, пока она не привязана к объёму дозирования, диаметру горловины и вязкости продукта. Запрашивайте условия испытаний в письменном виде: 500 мл, горловина 28 мм, вода при 20 °C — это совсем другая машина, чем 1 л, горловина 18 мм, сироп при 12 °C.
Покупка максимального числа головок, на которое хватает бюджета
Больше головок повышает производительность, но также увеличивает расход воздуха, риск проливов, объём калибровочных работ и стоимость каждой будущей замены уплотнений. Восьмиголовочная машина, работающая шесть дней в неделю при загрузке 80 %, превосходит двенадцатиголовую, работающую три дня при 45 %.
Упущенный шаг конвейера
Заливочная машина, укупорщик и этикетировщик должны иметь общий шаг контейнеров и высоту конвейера. Если это не так, интегратор делает переходную плиту и изменение шага, и заказчик платит за это временем ввода в эксплуатацию и заминками, которые до конца не исчезают.
Занижение требований к электрике
Электрика IP65, отдельное заземление и выделенная цепь на этапе заказа стоят несколько сотен долларов. Их монтаж на действующей линии требует остановки, нового шкафа и электрика, и до завершения машина является источником опасности при мойке.
Выбор уплотнений по цене
Уплотнение, которое дешевле на два доллара и служит вдвое меньше, удваивает трудозатраты на обслуживание и добавляет отказ прямо посреди производственной смены. Подбирайте эластомер по совместимости с продуктом, а не по цене за штуку.
Восприятие обучения как формальности
Два дня обучения с письменными SOP — самая дешёвая доступная инвестиция в надёжность. Заказчики, которые её пропускают, обычно тратят те же деньги позже на сервисный выезд для устранения проблем, уже описанных в руководстве.
22. Сравнение коммерческих предложений по позициям
Три КП на одну и ту же номинальную машину могут отличаться на 40 % и описывать одинаковое оборудование, потому что разное наполнение цены. Построенное ниже сравнение по позициям — то, которое мы рекомендуем заказчикам и которого придерживаемся в наших предложениях, чтобы различия были видны, а не скрыты в сумме.
Что должно входить в базовую цену
Базовая цена должна включать машину по спецификации, один комплект оснастки под согласованный формат, систему управления с памятью рецептов, ограждения и блокировки, англоязычное руководство, набор инструментов и запасной комплект уплотнений. Если что-то из этого в конкурирующем КП вынесено в отдельные строки, суммы несопоставимы, и более дешёвое число обычно как раз с большим числом исключений.
Что следует указывать отдельно и почему
Перевозка, страховка, пошлины, монтаж, обучение сверх включённых дней, специальная оснастка и опциональное контрольное оборудование должны быть отдельными позициями. Это не уловка: так видна стоимость каждого решения. Уловка обратная: единая сумма, в которой двухнедельный выезд на ввод спрятан в не поддающемся проверке числе.
Условия гарантии
Сравните срок, состав покрытия, кто оплачивает перевозку гарантийной детали и что лишает гарантии. Двенадцать месяцев на запчасти с оплатой перевозки силами заказчика — это совсем не то же самое, что двенадцать месяцев с учётом перевозки и трудозатрат. Запрашивайте формулировку, а не пересказ.
График оплаты и риск
Тридцать процентов предоплаты и семьдесят против документов — типовая структура для экспорта. Поставщик, требующий всю сумму до отгрузки, перекладывает на вас весь риск; поставщик, принимающий десять процентов предоплаты, несёт его сам. График оплаты кое-что говорит о том, кто ожидает проблем.
Срок поставки и его составляющие
Запросите разбивку на проектирование, закупки, сборку, испытания и упаковку. Срок поставки в сорок дней, где тридцать дней — ожидание сервопривода, это иной риск, чем сорок дней сборки. Когда срок сдвигается, разбивка подсказывает, давить ли на поставщика или на компонент.
23. Вопросы, которые чаще всего задают закупочные команды
Можете ли вы поставить ту же машину на 415 В, 60 Гц?
Да. Напряжение, фаза и частота указываются при заказе, потому что от них зависят двигатели, приводы и расчёт трансформатора. Их изменение после сборки машины означает замену компонентов, и это одна из немногих характеристик, которую нельзя отрегулировать на месте.
Каков фактический срок доставки до нашего порта?
Срок производства 25–45 дней, морская перевозка до большинства направлений 18–35 дней, от порога до двери добавляется три-десять дней в зависимости от таможни. Итог — то, что нужно планированию, и обычно это 8–12 недель от заказа до запуска машины у вас на площадке.
Предоставляете ли вы локальный монтажный сервис?
Мы направляем инженеров с завода для монтажа и ввода в эксплуатацию, а для повторных заказчиков можем привлечь локального партнёра для планового сервиса. Монтаж силами заводской команды — вариант, который мы рекомендуем для первой машины, потому что он передаёт и технологические знания, и оборудование.
Что происходит при отказе детали в первый год?
Гарантийные детали отправляются авиатранспортом в течение трёх рабочих дней после подтверждения диагноза; мы просим фотографии и код неисправности, чтобы диагноз был верным с первого раза. Для критических изнашиваемых элементов рекомендуем держать локальный комплект: он стоит несколько сотен долларов и полностью убирает задержку авиаперевозки.
Можно ли провести аудит машины до выпуска остатка суммы?
Да. Естественная точка — заводские приёмочные испытания: вы или ваш независимый инспектор присутствуете, смотрите прогон, проверяете калибровочные данные и сертификаты материалов, и баланс выпускается по подписанному протоколу. Заказчики, пропускающие этот шаг, иногда обнаруживают несоответствие спецификации только после прибытия контейнера.
24. Уровни сервиса, время реагирования и обязательства, закреплённые в договоре
Сервис — та часть покупки машины, которую заказчик не может осмотреть до оплаты, ровно поэтому ей место в сравнительной таблице. Ниже — то, что мы вносим в договор, а не то, что говорим на встрече продаж, и мы рекомендуем задать каждый конкурирующему поставщику одни и те же четыре вопроса.
Время реагирования
Первый технический ответ в течение одного рабочего дня после письменного запроса с фотографиями и кодом неисправности. Удалённая диагностика в течение двух дней. При необходимости выезда инженер направляется в течение пяти рабочих дней, а при остановке линии — раньше.
Запасные части
Изнашиваемые элементы со склада, отправка авиатранспортом в течение трёх рабочих дней. Нескладские детали сопровождаются письменным сроком поставки. Рекомендуемый запасной комплект перечислен в руководстве с номерами деталей, чтобы заказ можно было оформить у любого дистрибьютора, а не только у нас.
Гарантия
Двенадцать месяцев на запчасти и трудозатраты по производственным дефектам, двадцать четыре месяца на раму. Расходники и изнашиваемые элементы исключены, что нормально, но перечень исключений записан, а не подразумевается. Перевозка по гарантии покрывается нами для первой отправки запасной части.
Обучение и передача знаний
С вводом в эксплуатацию включено два дня обучения на площадке: один день для операторов — пуск, переналадка, мойка и первый уровень поиска неисправностей, и один день для механика — регулировка, контроль износа и процедура замены запчастей. Оба дня завершаются письменным SOP, который оставляет ваша команда.
Что мы не обещаем
Мы не обещаем время отклика в часах, потому что невыполнимое обещание хуже реалистичного. Мы не обещаем, что машина будет работать на максимальной производительности бесконечно; мы обещаем испытанную производительность на формате и продукте, использованных при приёмке, и фиксируем условия. Заказчикам, которым нужна гарантия производительности на весь срок службы, следует заключить сервисный контракт, и мы выставляем его отдельно, чтобы стоимость была видна.
27. Передача, приёмка и что проверить на месте
Приёмка должна быть и испытанием скорости, и испытанием узора, оба записаны. Прогоните ячейку тридцать минут на заявленной скорости, посчитайте уложенные короба, отметьте каждую остановку и её причину и сфотографируйте готовый паллет с четырёх сторон, включая верхний слой.
На площадке проверьте последовательность блокировок до производства: что робот не может отпустить короб без наличия паллета, что паллетный конвейер не может двигаться во время цикла постановки и что световая завеса останавливает и движение, и вход. Эти три проверки — те, о которых спросит аудитор.
При передаче сделайте копию резервной копии контроллера и файлов узоров. Данные узоров — самая трудновосстановимая часть машины, и отказ батареи контроллера без бэкапа стоит недели перепрограммирования.
Пришлите данные о таре и продукте
Пришлите габариты и массы коробов, размер паллета, используемый сегодня узор и скорость линии. Мы подтвердим полезную нагрузку робота, захват и паллетопозиции и вышлем ценовую планировку с чертёжом узора и протоколом испытания скорости.