Einbahnige, zweibahnige und mehrbahnige Verpackungsmaschinen im Vergleich: Wann sich parallele Bahnen lohnen, statt eine Maschine an ihre Grenzen zu treiben
Fast jeder wachsende Betrieb stößt irgendwann an diese Wand: Die Linie, die bisher problemlos 80 Einheiten pro Minute bewältigt, soll plötzlich 140 schaffen, und in der Besprechung spaltet sich das Team in zwei Lager. Die einen sagen: Kaufen Sie eine schnellere Einzelmaschine, verbauen Sie einen größeren Servoantrieb und fahren Sie die Folie härter. Die anderen sagen: Behalten Sie die bewährte Geschwindigkeit bei und legen Sie zwei Bahnen nebeneinander, indem Sie das Produkt vorgelagert so aufteilen, dass jede Bahn nur noch die halbe Menge sieht. Beide Antworten können richtig sein, genau deshalb zieht sich die Diskussion so hin. Es geht nicht darum, welcher Maschine eine eindrucksvollere Katalogzahl zu eigen ist. Es geht darum, wie sich eine einzelne schnelle Bahn und mehrere parallele Bahnen verhalten, wenn es zu einem Stau kommt, eine Folienrolle leerläuft, das Produkt gewechselt wird oder die vorgelagerte Abfüllung hakt.
Bei SunAura Machinery realisieren wir beide Layouts auf denselben Schlauchbeutel- und Flow-Pack-Plattformen. Zuerst sollte man sich klar machen: Mit „Bahnen” ist die Aufteilung des Produktstroms gemeint, nicht eine eigene Maschinenkategorie. Eine einbahnige Maschine führt jedes Produkt über einen einzigen Form-, Siegel- und Schneideweg. Eine zweibahnige Maschine teilt den Zulauf in zwei identische, parallel laufende Wege auf, oft mit gemeinsamem Gestell und einer gemeinsamen Steuerung. Eine mehrbahnige Maschine fährt drei, vier, sechs oder noch mehr schmale Wege nebeneinander – so wird der Großteil der Stickpack-, Sachet- und Kleinportionenproduktion auf der Flow-Pack-Plattform aufgebaut. Sobald Sie in Kategorien wie „Aufteilung des Stroms” statt „Anschaffung eines anderen Geräts” denken, lassen sich die Kompromisse deutlich leichter durchdenken.
Warum eine Einzelmaschine eine reale Geschwindigkeitsgrenze hat
Man neigt dazu, eine Verpackungsmaschine wie eine Zahl zu behandeln, die sich einfach nach oben drehen lässt. Doch jede Bahn ist an das langsamste physikalische Ereignis in ihrem Takt gebunden. Bei einer horizontalen Schlauchbeutelmaschine bedeutet das: Die Quersiegelbacken müssen schließen, lange genug unter Druck halten, um eine dichte Siegelnaht zu bilden, sich öffnen und das Produkt freigeben, bevor das nächste eintrifft. Bei einer vertikalen Form-Fill-Seal-Maschine muss die Folie den Schlauch bilden, die Backen müssen siegeln und schneiden, und die gewogene Portion muss sauber in den Beutel fallen. Fährt man den Zulauf schneller als diesen Takt, erhält man keine zusätzlichen guten Packungen. Stattdessen entstehen kurze Siegelnähte, Registerabweichungen, gequetschte Produkte und Ausschuss. Ein im Prospekt mit 120 Takten pro Minute bewerteter Automat läuft im realen Betrieb daher oft nur mit 80 bis 90, sobald Siegelqualität und nachgeschaltete Kontrollwaage berücksichtigt werden.
Hinzu kommen produkthandlingbedingte Grenzen, die mit dem Motor nichts zu tun haben. Empfindliche Kekse, weiche Backwaren und zerbrechliche Fertigkomponenten lassen sich ab einem bestimmten Punkt nicht mehr beschleunigen und übergeben, ohne beschädigt zu werden – egal wie gut der Servoantrieb ist. Eine einzelne sehr schnelle Bahn bündelt all diese Belastungen auf einen Weg und einen Satz von Timing-Einstellungen. Treibt man sie bis an den Rand ihres Leistungsbereichs, lebt die ganze Linie dort, mit kaum Puffer für eine leicht klebrige Folie an einem feuchten Tag, einen abgenutzten Riemen oder einen Bediener, der den Zulauf etwas langsamer nachfüllt. Geschwindigkeit ist also nicht kostenlos, und die letzten 20 Prozent der Nenngeschwindigkeit einer Einzelmaschine sind in der Regel der teuerste und am wenigsten zuverlässig herauszuholende Anteil.
Wie eine zweibahnige Maschine das Problem aufteilt
Bei einem zweibahnigen Layout wird dieselbe Zielleistung auf zwei parallele Wege verteilt, sodass jede einzelne Bahn nur noch mit einem komfortablen Bruchteil ihrer Kapazität läuft. Um 140 Einheiten pro Minute zu erreichen, zwingt man nicht eine Bahn auf 140, sondern fährt zwei Bahnen mit je 70 – deutlich im Bereich, in dem Siegelung, Übergabe und Produkthandling bereits bewährt sind. Das Produkt wird vorgelagert über einen Verteiler, eine Timing-Schnecke oder einen Zwei-Ausgang-Zulauf der vorgelagerten Waage oder des Dosierers aufgeteilt; beide Bahnen teilen sich typischerweise Gestell, Schutzvorrichtung und eine einzige HMI, obwohl ihre Siegelwege unabhängig voneinander sind. Die einzelnen Bewegungen laufen langsamer, was die Siegelkonsistenz meist verbessert und den Ausschuss eher verringert als erhöht.
Der Vorteil, den Einkäufer am meisten unterschätzen, ist die Redundanz. Auf einer einzelnen schnellen Bahn stoppt ein Stau, ein Folienwechsel oder ein Fehler die gesamte Produktion, und die nachgeschaltete Linie wartet. Bei einer zweibahnigen Maschine lässt sich eine Bahn oft isolieren, räumen oder neu einfädeln, während die andere mit reduzierter Leistung weiterläuft. Man verliert nicht den gesamten Strom wegen eines einzigen Fehlers, und geplante Wartungsarbeiten lassen sich auf die beiden Bahnen verteilen. Für ein Werk, das eine an eine Handelslinie gebundene Versorgung bedient, die nicht einfach stillstehen kann, ist diese teilweise Verfügbarkeit oft das entscheidende Kriterium – und sie ist eine Eigenschaft der Architektur, nicht etwas, das im Datenblatt steht.
Wofür eine mehrbahnige Maschine gebaut ist
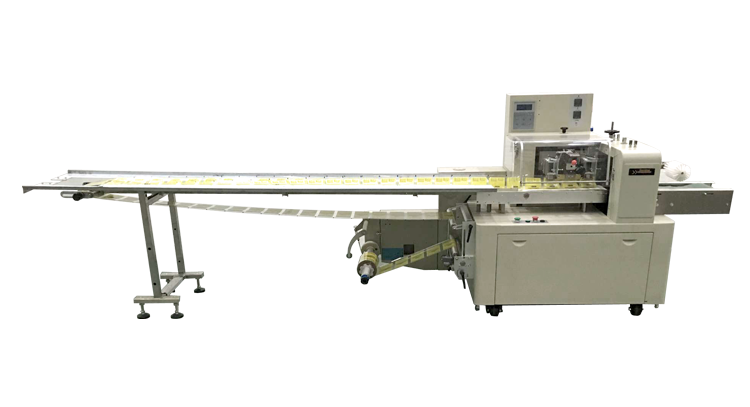
Sobald die Portion klein und die Stückzahl hoch wird, kippt die Wirtschaftlichkeit zugunsten einer dedizierten mehrbahnigen Maschine. Eine vier- oder sechsbahnige vertikale Form-Fill-Seal-Maschine führt vier oder sechs schmale Folienschläuche und Quersiegelwellen parallel und erzeugt Stickpacks, Sachets, Soßenportionen, Kaffeegranulat, Zuckersticks und ähnliche Einzelportionsformate mit mehreren hundert Fertigpackungen pro Minute, obwohl jede einzelne Bahn recht langsam läuft. Je nach Ausführung teilen sich die Bahnen eine gemeinsame Folienbahn oder führen getrennte Bahnen, und ein einziger Quersiegelhub sowie ein Schnitt wirken auf alle Bahnen zugleich. So lassen sich Kleinportionen wirtschaftlich produzieren: Dieselbe Stückzahl auf einer Bahn zu erreichen, würde unmögliche Taktgeschwindigkeiten erfordern und alle Eier in einen einzigen zerbrechlichen Korb legen.
Der Kompromiss liegt in Flexibilität und Umstellung. Mehrbahnige Maschinen sind auf ein schmales Format und eine feste Bahnenanzahl optimiert. Ein Wechsel von Sachet-Breite, -Länge oder -Füllmenge bedeutet daher, Formrohre, Siegelbacken und Dosierung auf allen Bahnen zugleich zu wechseln – das dauert länger und bindet mehr Werkzeuge. Am besten eignen sie sich, wenn ein Werk über lange Kampagnen eine relativ stabile Reihe hochvolumiger Einzelportionsprodukte fährt, statt eines breiten Formatkatalogs, der sich mit jeder Schicht ändert. Wer Millionen desselben Stickpacks herstellt, ist mit der Mehrbahnigen unschlagbar; wer zwanzig verschiedene Beutelgrößen jongliert, kann sie zur Umstellungsbelastung werden.
Vergleichstabelle: Einzel-, Doppel- und Mehrbahn im direkten Vergleich
| Merkmal | Einbahnig | Zweibahnig | Mehrbahnig |
|---|---|---|---|
| Typischer Leistungsbereich | Niedrig bis mittel; ein bewährter Takt | Mittel bis hoch; Ziel auf zwei Bahnen verteilt | Sehr hoch; Kleinportionen, viele parallele Wege |
| Relativer Investitionsaufwand | Am niedrigsten; ein Gestell und ein Werkzeugsatz | Höher; Verteiler, zwei Siegelwege, gemeinsames Gestell | Pro Maschine am höchsten; nur durch Stückzahl gerechtfertigt |
| Umstellungsaufwand | Am einfachsten; ein zu wechselnder Teilesatz | Moderat; zwei Wege, aber gemeinsame Einstellungen | Am schwierigsten; jede Bahn wird zugleich neu bestückt |
| Wartungsaufwand | Ein Verschleißteilesatz | Etwa verdoppelte Teile, aber gestaffelter Service | Viele kleine Komponenten; disziplinierte Pflege erforderlich |
| Leistung bei einem Fehler | Null; die ganze Linie stoppt | Teilweise; eine Bahn kann weiterlaufen | Oft teilweise; eine Bahn kann isoliert werden |
| Platzbedarf | Am kleinsten bei gegebenem Gestell | Breiteres Gestell, aber weniger als zwei vollständige Maschinen | Kompakt bezogen auf die erreichte Stückzahl |
| Bestes Produktspektrum | Gemischte SKUs, unterschiedliche Größen, moderate Geschwindigkeit | Stabilere Produkte mit höherem Volumen, Redundanz erforderlich | Stickpacks, Sachets, Einzelportionen |
| Typische Branche | Allgemeine Lebensmittel, Co-Packing, Beschlagwaren | Backwaren, Snacks, Süßwaren im großen Maßstab | Pharma, Kaffee, Gewürze, Nahrungsergänzung |
Wann sich welches Layout rechnet
Bleiben Sie bei einer Bahn, wenn die Zielleistung bereits komfortabel im bewährten Takt liegt – besonders in einem Mehr-SKU-Betrieb, in dem Umstellungen zum Alltag gehören. Eine Bahn bedeutet einen Werkzeugsatz, einen Timing-Satz, den kleinsten Platzbedarf und den schnellsten Produktwechsel; sie ist für ein kleines Team am leichtesten zu bedienen. Sie ist auch die sinnvolle Standardwahl, wenn das Volumen unsicher ist und man sich die Option offenhalten möchte, später eine zweite, separate Maschine zu ergänzen, statt sich im Voraus auf ein komplexes Parallelgestell festzulegen. Ein servogesteuerter Einbahnautomat deckt einen überraschend weiten Leistungsbereich ab, bevor parallele Bahnen wirklich notwendig werden.
Wechseln Sie zu einer zweibahnigen Maschine, wenn die Zielleistung eine Einzelbahn über etwa 80 bis 85 Prozent ihres zuverlässigen Takts bringen würde, oder wenn die Kosten eines vollständigen Stillstands hoch genug sind, dass Redundanz realen Wert hat. Weil jede Bahn langsamer läuft, verbessern sich Siegelqualität und schonendes Produkthandling meist zugleich mit steigender Gesamtleistung, und die Fähigkeit, eine Bahn auch bei einem Fehler laufen zu lassen, ist der versteckte Vorteil. Das passt zu einem Werk mit wenigen hochvolumigen Produkten, die sich gelegentlich ändern: Eine volle Mehrbahnmaschine wäre zu spezialisiert, eine Einzelbahn würde an ihrem Limit laufen.
Wählen Sie eine mehrbahnige Maschine nur dann, wenn das Produkt eine kleine, stabile, hochstückige Portion in langen Kampagnen ist. Dann sind die Kosten pro fertiggestelltem Sachet oder Stickpack am niedrigsten, und die Stückzahl ist auf andere Weise nicht erreichbar. Die Entscheidung muss von einer konkreten Mengenprognose getrieben sein, denn eine mehrbahnige Maschine, die nicht dauerhaft gespeist und am Laufen gehalten werden kann, ist ein teures, ungenutzt dastehendes Investitionsgut. Dieselbe Parallelbahn-Logik, die eine zweibahnige Ausführung schützt, gilt auch hier – doch Umstellungs- und Werkzeugkosten machen sie zu einer Festlegung statt zu einer flexiblen Plattform.
Wann sich zusätzliche Bahnen nicht lohnen
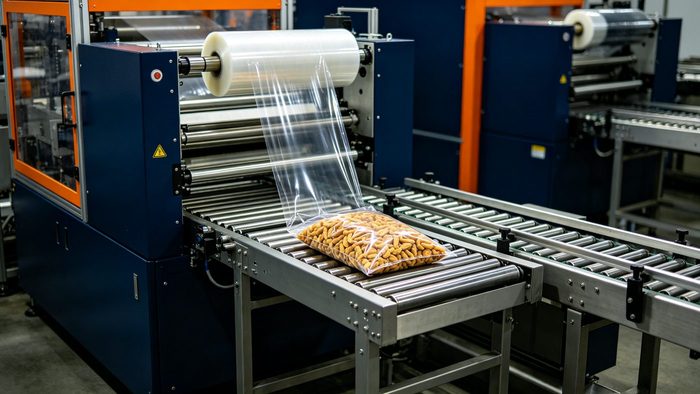
Die deutlichste Gegenempfehlung: Kaufen Sie keine Bahnen, die Sie nicht dauerhaft speisen können. Eine Doppel- oder Mehrbahnmaschine liefert ihre Nennleistung nur dann, wenn die vorgelagerte Waage, der Dosierer, der Füller oder die Küche den aufgeteilten Strom tatsächlich bereitstellen können; so manche Parallellinie wurde installiert und hungert dann, weil die vorgelagerte Anlage nie nachgerüstet wurde. Fügen Sie keine Bahnen hinzu, um ein Problem zu lösen, das in Wirklichkeit einen Schritt früher als Engpass sitzt. Spezifizieren Sie gleichermaßen keine mehrbahnige Maschine für einen breiten, sich schnell ändernden SKU-Katalog: Die Umstellungszeit frisst den Durchsatzvorteil auf, und eine einfachere Einzelbahn, die wirklich läuft, schneidet besser ab als eine komplexe Maschine, die ständig neu bestückt wird.
Widerstehen Sie der Annahme, zwei Bahnen seien bei moderater Leistung immer besser als eine. Unterhalb des Belastungsbereichs ist eine Einzelbahn günstiger in der Anschaffung, wartungsärmer, schneller umgestellt und leichter zu besetzen; die Redundanz eines zweibahnigen Gestells hat wenig Wert, wenn das Werk selten durchlaufende Kampagnen fährt. Parallele Kapazität „für den Notfall” zu kaufen, ist eine teure Versicherung, die nur dann greift, wenn Volumen und Stillstandskosten beide real sind. Seien Sie vorsichtig beim Vergleich von Katalogtakten über verschiedene Layouts hinweg: Eine Mehrbahnangabe von 200 Einheiten und eine Einbahnangabe von 100 Einheiten beschreiben unterschiedliche Produkte. Beharren Sie auf einer nachhaltigen, akzeptiert guten Ausbringung, gemessen an Ihren tatsächlichen SKUs, statt auf einer Spitzenzahl.
Kosten, ROI und die einzukalkulierenden Risiken
Eine zweibahnige Maschine kostet nicht einfach das Doppelte einer Bahn, weil Gestell, Schutzvorrichtung und HMI geteilt werden; sie ist aber dennoch merklich teurer als eine Einzelmaschine und fügt einen Verteiler sowie einen zweiten Verschleißteilesatz hinzu. Eine mehrbahnige Maschine ist das größte Investitionsobjekt und bindet den meisten Werkzeug- und Umstellungsvorrat. Die Amortisation muss an der akzeptierten Ausbringung statt an der Nennleistung berechnet werden, und er sollte drei Vorteile gutschreiben, die eine einzelne schnelle Bahn nicht bieten kann: niedrigere Ausschussraten durch langsamere Einzeltakte, teilweise Produktion bei einem Fehler und geringerer Verschleiß auf jedem Weg. Als grobe Planungsgrenze gilt: Werke, die eine Parallelausführung nahe ihrer Konstruktionsleistung fahren, spielen den Aufpreis in der Regel innerhalb weniger Jahre über Arbeits- und Ausschussersparnisse wieder ein; Maschinen, die am Ende unterausgelastet bleiben, tun das nicht.
In die Kalkulation gehören die Risiken: die Nachrüstung der vorgelagerten Speisung, der zusätzliche Werkzeugsatz für Umstellungen und das höhere Qualifikationsniveau, das für die Wartung eines mehrbahnigen Gestells nötig ist. Ein kleines Team, das mit einer Maschine gut zurechtkommt, braucht unter Umständen Schulung, um sechs schmale Bahnen zeitgerecht und ausgerichtet zu halten. Das sind beherrschbare Kosten, aber sie sind real. Wer sie ignoriert, sorgt dafür, dass ein technisch korrektes Parallel-Layout in einem Werk einen schlechten Ruf bekommt, das nie mit den Ressourcen ausgestattet wurde, es zu betreiben.
Häufig gestellte Fragen
Sind zwei Bahnen zuverlässiger als eine schnelle Maschine?
Bezogen auf die Verfügbarkeit der Produktion: Ja. Eine Einzelbahn stoppt bei jedem Fehler vollständig, während eine Doppel- oder Mehrbahnausführung die anderen Wege oft mit reduzierter Leistung laufen lassen kann. Die einzelnen Bahnen laufen zudem langsamer und kühler, was Siegelausfälle und Verschleiß eher verringert. Der Kompromiss sind mehr zu wartende Teile und höhere Anschaffungskosten.
Eignet sich eine mehrbahnige Maschine für einen Co-Packer mit vielen SKUs?
In der Regel nicht als Hauptmaschine. Mehrbahnige Gestelle sind auf ein schmales, stabiles Format in langen Kampagnen optimiert, und ein Wechsel von Sachet-Breite oder -Länge bedeutet, jede Bahn neu zu bestücken. Ein Co-Packer mit häufigen Umstellungen ist meist besser mit flexiblen Einzel- oder Zweibahnmaschinen beraten und sollte Mehrbahngeräte für ein planbares hochvolumiges Produkt vorsehen.
Woran erkenne ich, dass eine Bahn nicht mehr ausreicht?
Ein praktisches Signal ist ein anhaltender Betrieb oberhalb von etwa 80 bis 85 Prozent des zuverlässigen, akzeptiert guten Takts der Maschine, verbunden mit steigenden Siegelausschüssen oder Produktschäden. Wenn der letzte Teil der Nenngeschwindigkeit Qualitätsprobleme verursacht und die nachgeschaltete Anlage noch Kapazität hat, ist das Aufteilen des Stroms auf zwei komfortable Bahnen meist besser, als eine Bahn härter zu fordern.
Kann ich später eine zweite Bahn ergänzen, statt jetzt ein zweibahniges Gestell zu kaufen?
Ja, und das ist ein vernünftiger gestufter Ansatz, wenn das Volumen unsicher ist – sofern Platz und vorgelagerte Kapazität eine zweite Maschine zulassen. Ein eigens gebautes zweibahniges Gestell ist kompakter und teilt die Steuerung; eine zweite eigenständige Maschine erhält hingegen die Flexibilität und lässt das Investment aufschieben, bis die Nachfrage bestätigt ist.
Fazit: Bahnzahl an den realen Strom anpassen
Kurz gesagt: Eine Einzelbahn punktet bei Flexibilität, Kosten und Umstellung für moderate, gemischte Ausbringung; eine zweibahnige Maschine gewinnt, wenn Sie höheres Volumen brauchen, ohne einen Weg ans Limit zu treiben, und wenn Ihnen teilweise Produktion bei einem Fehler wichtig ist; eine mehrbahnige Maschine ist die dedizierte Antwort für kleine, stabile, sehr hochstückige Portionen. Der Fehler in beide Richtungen ist, nach der Spitzenkataloggeschwindigkeit einzukaufen statt nach dem nachhaltigen, akzeptiert guten Strom, den Ihre vorgelagerte Anlage tatsächlich liefern kann. Wenn Sie noch entscheiden müssen, wie diese Packungen gebündelt werden, sind die Wahl zwischen L-Schweißmaschine und Seitenschweißmaschine für die Schrumpfverpackung sowie die Frage, wie die fertigen Paletten mit Stahl- oder Polyesterumreifung gehalten werden, die natürlichen nächsten Entscheidungen nachgeschaltet.
Teilen Sie uns Ihre Zielleistung, die SKU-Liste und die Kapazität der speisenden Anlagen auf der Kontaktseite von SunAura Machinery mit; unsere Ingenieure modellieren die Einzel-, Doppel- und Mehrbahnoptionen anhand Ihres realen Stroms, damit Sie sehen, wo die Parallelausführung sich wirklich rechnet und wo eine Einzelmaschine der klügere Kauf ist.
