L-Schweißmaschine, Seitenschweißmaschine oder automatischer Inline-Schrumpfwrapper: Warum ein regionaler Co-Packer eine intermittierende L-Schweißmaschine für gemischte Handelsbündel behielt
Wenn ein Co-Packer Kartons für Supermarktregale bündelt, wirkt der Schrumpfschritt von außen scheinbar einfach: Das Produkt hinein, die Folie schließt sich darum, der Tunnel zieht sie straff, ein sauberes Handelsbündel kommt heraus. Die Maschinenentscheidung versteckt sich darin, wie diese Folie tatsächlich verschlossen wird. Das Werk in diesem Projekt wählte zwischen einer automatischen L-Schweißmaschine und einer kontinuierlichen Seitenschweißmaschine; die Verkaufsunterlagen der schnelleren Maschine ließen die L-Schweißmaschine wie die vorsichtige, altmodische Option erscheinen. Ausschlaggebend war nicht die Spitzengeschwindigkeit. Es war die Form des Auftragsbuchs – ein Katalog kurzer und mittellanger Kartons, der sich wöchentlich ändert – sowie die Tatsache, dass der nachgeschaltete Tunnel, nicht die Schweißmaschine, der begrenzende Abschnitt war. Die Geschichte lohnt die Wiederholung, weil die meisten Einkäufer vor genau derselben Wahl stehen und versucht sind, nach der größeren Zahl zu kaufen.
SunAura Machinery lieferte und nahm eine automatische L-Schweißmaschine in Kombination mit einem Schrumpftunnel für die Linie in Betrieb. Die nützliche Lehre daraus: Das war kein Kompromiss, sondern der korrekte Siegelweg für einen Mischbündelbetrieb. Um das zu verstehen, muss man sich ansehen, wie die beiden Maschinen siegeln, wo die produktspezifische Längengrenze sitzt und wozu eine kontinuierliche Seitenschweißmaschine wirklich dient. Keines der beiden Geräte ist abstrakt das bessere; sie sind Antworten auf unterschiedliche Stromprofile, und die Auswahl ist eine klare ingenieurtechnische Frage, keine Frage von Prestige im Budget.
Worin sich die beiden Siegelwege tatsächlich unterscheiden
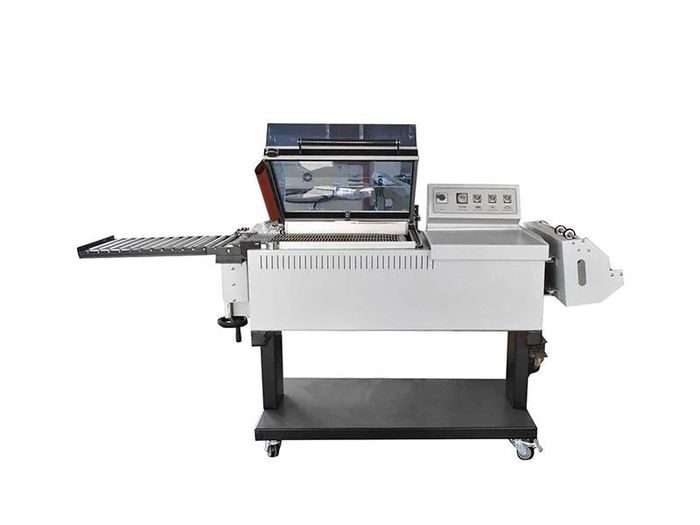
Eine L-Schweißmaschine hat ihren Namen von dem L-förmigen Schweißbalken, der die Folie in einem einzigen Takt an der Seite und der hinteren Kante verschließt. Das Produkt wird in eine gefaltete Folienbahn eingeführt, der Balken senkt sich darum, und eine Bewegung erzeugt die Seiten- und Endnaht und schneidet das Packen frei, bevor es in den Tunnel gelangt. Weil der Balken eine feste physikalische Länge hat, muss das Produkt in diesen Siegelumfang passen: Der Balken muss sich um den längsten Artikel im Katalog schließen lassen. Der Arbeitsablauf ist intermittierend, das Produkt taktet ein, der Balken siegelt, und der Zyklus wiederholt sich. Das ist das klassische Siegel- und Schrumpfverfahren für Kartons, Multipacks und Bündel aller Art innerhalb der größeren Prozessfamilie Schrumpfverpackung; deshalb sind die L-Schweiß-Schrumpfwrapper und die dedizierten Schrumpfverpackungsmaschinen einer Produktreihe meist die vielseitigsten Universaloptionen.
Eine Seitenschweißmaschine funktioniert umgekehrt. Sie erzeugt eine kontinuierliche Längsnaht entlang der Folie, während sich das Produkt bewegt, und setzt danach eine separate Quersiegelaktion zwischen den Produkten ein, um die Enden zu verschließen. Es gibt keine feste L-Balkenlänge als Hauptgrenze, weil die Seitennaht kontinuierlich läuft – deshalb verarbeiten Seitenschweißmaschinen lange Produkte und variable Längen so gut. Der Kompromiss: Der Produktabstand wird kritisch. Die Quersiegelung muss sauber in der Lücke zwischen den Artikeln landen, der Zulauf muss den Teilabstand daher präzise steuern. Kontinuierlich arbeitende Seitenschweißmaschinen stoppen und starten nicht zwischen den Produkten, so erreichen sie sehr hohe Durchsätze; sie verlangen aber einen disziplinierten, gut gesteuerten Zulauf und eine Linie, die mithalten kann.
Was die Geschwindigkeitszahlen wirklich bedeuten
An dieser Stelle richten die Prospekte den größten Schaden an. Eine kontinuierliche Seitenschweißmaschine im oberen Marktsegment kann 100 und mehr Produkte pro Minute verarbeiten, und Hersteller weisen darauf hin, dass die Servoantriebssteuerung im Vergleich zu nicht-servogesteuerten Maschinen bis zu etwa 20 Prozent Folie einsparen kann, während Schweißdrähte, Pneumatik und Kupplungen entfallen, die traditionell verschleißen. Das sind echte Vorteile auf einer hochvolumigen Dauerlinie. Die Zahl hält aber nur, wenn der Rest der Linie sie aufnehmen kann. In diesem Projekt hatten Schrumpftunnel und nachgeschaltetes Packen eine niedrigere nachhaltige Kapazität, sodass eine mit 100 Einheiten pro Minute laufende Schweißmaschine das Produkt lediglich in einen Tunnel gestapelt hätte, der es nicht aufnehmen konnte – der Engpass wäre verlagert, nicht beseitigt. Eine Katalogleistung hat fast keinen Wert, wenn nicht die gesamte Linie über den vorgesehenen SKU-Mix akzeptierte Siegel- und Schrumpfqualität hält.
Eine automatische L-Schweißmaschine läuft in einem moderateren, intermittierenden Takt, grob im Bereich von 15 bis 35 Packungen pro Minute, je nach Gestell und Produkt; manuelle und halbautomatische Ausführungen laufen noch langsamer, weil ein Bediener das Tempo vorgibt. Das klingt ehrgeizlos, bis man es an der tatsächlichen Anforderung misst: eine Mischbündellinie, die deutlich innerhalb dieses Bereichs läuft und häufig für SKU-Wechsel stoppt. Die L-Schweißmaschine wurde nicht an ihrem Limit gefordert, und eine Maschine, die komfortabel mit der Hälfte ihrer Nennleistung läuft, ist ein deutlich zuverlässigeres Kapitalgut als ein schnelles Gerät, dessen zusätzliche Geschwindigkeit nicht nutzbar ist. Die Disziplin besteht darin, die vollständige vorgeschlagene Konfiguration zu vergleichen – Tunnel eingeschlossen – statt eine Spitzenzahl von einem Modell auf ein anderes zu übertragen.
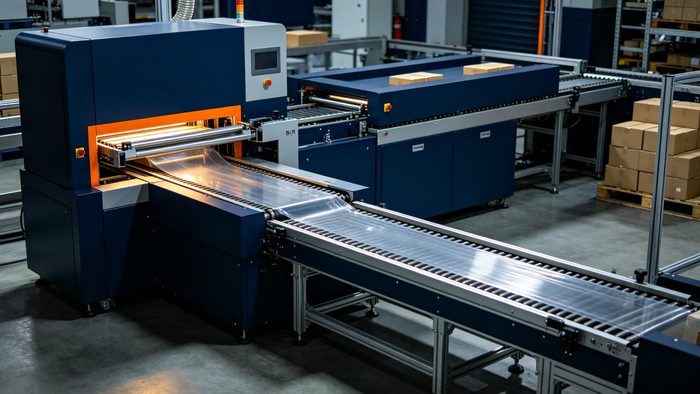
Vergleichstabelle: L-Schweißmaschine, Seitenschweißmaschine und Inline-Wrapper
| Merkmal | L-Schweißmaschine | Kontinuierliche Seitenschweißmaschine | Automatischer Inline-Wrapper |
|---|---|---|---|
| Siegelaktion | Intermittierend; ein L-Balken-Takt | Kontinuierliche Seitennaht plus Quersiegelung | Automatisierter Zulauf auf einem versiegelten Weg |
| Produktlänge | Muss in den festen Balkenumfang passen | Verarbeitet lange und variable Längen | Durch den gewählten Siegelweg festgelegt |
| Typischer Geschwindigkeitsbereich | Niedrig bis mittel; durch Bediener oder Gestell begrenzt | Hoch; 100+ Packungen pro Minute an der Spitze | Mittel bis hoch; abhängig von der Schweißmaschine |
| Relativer Investitionsaufwand | Niedriger; einfache bewährte Mechanik | Höher; Servoantriebe und Folienführung | Noch höher; vollautomatisierter Zulauf |
| Umstellungsaufwand | Mechanische und Folienanpassungen | Abgestimmte Folienführung und Timing-Einstellungen | Mehr Einstellungen zu validieren |
| Produktabstand | Wichtig, aber toleranzfähig | Kritisch; die Quersiegelung muss die Lücke treffen | Durch den Zulauf gesteuert |
| Wartungsaufwand | Schweißdrähte und Heizelemente; gut bekannt | Weniger Verschleißteile bei Servo-Ausführungen | Zusätzliche Sensoren und Zulaufteile |
| Bestes Einsatzfeld | Gemischte Kartons, Multipacks, unterschiedliche SKUs | Lange Produkte, kontinuierlicher hoher Strom | Berührungslose Integration in eine Linie |
Warum der Co-Packer bei der L-Schweißmaschine blieb
Ausschlaggebend waren die drei Dinge, die die L-Schweißmaschine gut kann und für die eine Seitenschweißmaschine nicht bezahlt worden wäre. Erstens: Der gesamte SKU-Umfang, einschließlich des längsten Kartons, passte komfortabel in die L-Schweißmaschine, sodass die festlängenbedingte Grenze, die Käufer zu einer Seitenschweißmaschine treibt, einfach nicht existierte. Zweitens wechselt das Werk ständig die Produkte, und eine intermittierende L-Schweißmaschine mit direkten mechanischen und Folienanpassungen lässt sich schneller und fehlerärmer neu einstellen als eine Seitenschweißmaschine, bei der Führung, Teilabstand und Quersiegel-Timing neu aufeinander abgestimmt werden müssen. Drittens war der Tunnel der bewährte Engpass; für Schweißgeschwindigkeit zu bezahlen, die der Tunnel nicht verbrauchen konnte, hätte keine zusätzliche akzeptierte Ausbringung gebracht. Auf jedem gemessenen Punkt passte die L-Schweißmaschine zum realen Strom, während die Seitenschweißmaschine zu einer hypothetisch schnelleren Linie passte, für die der Rest der Fabrik nicht gebaut war.
Hinzu kommt ein praktisches Argument aus der tatsächlichen Maschinenbedienung. Eine L-Schweißmaschine ist eine tolerante, gut verstandene Technologie, die ein typisches Verpackungsteam mit den vorhandenen Kenntnissen vor Ort bedienen, einstellen und warten kann; die Verschleißteile sind vertraut und kostengünstig. Die neueren Servo-Seitenschweißmaschinen sind beeindruckend und verringern den Wartungsaufwand in Dauerkampagnen echt, aber sie rechnen sich in einem Werk, das lange, stabile, hochvolumige Produkte mit gesteuertem Zulauf fährt. Für einen Co-Packer, dessen Wettbewerbsvorteil die Fähigkeit ist, zwischen vielen Handelsbündeln zu wechseln, ist die Flexibilität der L-Schweißmaschine das Merkmal, keine Einschränkung, die man wegkonstruieren müsste.
Wann die Seitenschweißmaschine gewonnen hätte
Die ehrliche Kehrseite dieses Falls: Dieselbe Empfehlung würde unter anderen Bedingungen kippen. Eine Seitenschweißmaschine ist die richtige Wahl, wenn das Produkt lang ist oder sich in der Länge so variiert, dass es kein fester L-Balken komfortabel umschließen kann – die kontinuierliche Längsnaht beseitigt die Balkenlängengrenze vollständig. Sie gewinnt außerdem auf einer echten Dauerlinie mit hohem Volumen, auf der der Zulauf den Teilabstand steuern kann, der Tunnel passende Kapazität hat und das Werk lange Kampagnen ohne häufige Umstellungen fährt. In diesem Setting zahlen sich Geschwindigkeit, Folienersparnis und reduzierte Verschleißteile der Servo-Seitenschweißmaschine aus, und die L-Schweißmaschine würde zum Engpass. Die Maschine ist nicht von Natur aus langsamer, sondern auf ein Stromprofil spezialisiert, das dieser spezielle Co-Packer nicht hatte.
Ein automatischer Inline-Wrapper, der beiden Siegelwegen einen motorisierten Zulauf und berührungslosen Betrieb hinzufügt, ist gerechtfertigt, wenn der Schrumpfschritt in eine synchronisierte Linie ohne Bediener an der Station eingebunden werden muss – nicht als eigenständige Bündelzelle. Das ist sowohl eine Integrations- als auch eine Siegelentscheidung, und sie sollte der Wahl des Siegelwegs folgen, nicht sie ersetzen. Eine vollständige Inline-Automatisierung um eine Schweißmaschine herum zu spezifizieren, deren Weg für das Produkt bereits falsch ist, automatisiert nur einen Fehler.
Wann man die schnellere Maschine nicht kaufen sollte
Die deutlichste Warnung: Lehnen Sie jede Konfiguration ab, die den Stromtest statt den Geschwindigkeitstest nicht besteht. Führen Sie vor der Festlegung das kürzeste, das typische und das längste Produkt durch drei Ereignisse: Einlaufabstand, Abschluss der Quersiegelung und freier Austrag in den Tunnel; erfassen Sie dabei die akzeptierte Ausbringung und die Wiederanlaufzeit nach einem Stopp. Wenn die Seitenschweißmaschine lediglich die Kataloggeschwindigkeit erhöht, während Tunnel oder nachgeschaltetes Packen weiterhin limitieren, hat sie das Kapazitätsproblem nicht gelöst, und das zusätzliche Investment ist verschwendet. Kaufen Sie gleichermaßen keine Seitenschweißmaschine für einen Katalog, der sich mit jeder Schicht ändert, wenn das Team Teilabstand und Führung nicht zuverlässig neu einstellen kann; die Umstellung frisst den Durchsatzvorteil. Und spezifizieren Sie keinen festen L-Balken für ein Produkt, das zu lang für seinen Umfang ist – das erzwingt einen dauerhaften Kompromiss bei dem einen Artikel, den die Maschine nicht handhaben kann.
Kosten, ROI und die einzukalkulierenden Beschaffungsrisiken
Der Investitionsabstand zwischen den beiden Wegen ist real, aber geringer als es zunächst erscheint, sobald die gesamte Konfiguration kalkuliert wird. Eine L-Schweißmaschine mit Tunnel ist eine relativ einfache, bewährte Ausführung, während eine Servo-Seitenschweißmaschine Antriebssteuerung, Folienführung und einen aufwändigeren Zulauf hinzufügt, und ein vollautomatischer Inline-Wrapper darüber hinaus motorisierte Förderer, Sensoren und Schutzvorrichtungen. Die Amortisation sollte an der nachhaltigen akzeptierten Ausbringung statt an der Nennspitze berechnet werden, und er sollte die Seitenschweißmaschine nur dann gutschreiben, wenn ihre Folienersparnis und reduzierten Verschleißteile in langen Kampagnen tatsächlich genutzt werden können. Als Planungsgrenze: Eine Seitenschweißmaschine, die auf einem passenden Tunnel mit Konstruktionsdurchsatz läuft, kann ihren Aufpreis rechtfertigen; eine schnelle Schweißmaschine, die einen langsameren Tunnel speist, kann es nicht, weil die zusätzlichen Packungen, die die Differenz amortisieren würden, die Linie nie verlassen.
Zwei Beschaffungsrisiken verdienen eine Zeile im Budget. Erstens die Tunnelkapazität – der häufigste versteckte Fehlabgleich –, die zusammen mit der Schweißmaschine spezifiziert und getestet werden sollte, statt vorauszusetzen. Zweitens das Bedienerkönnen: Die Teilabstands- und Führungseinstellungen einer Seitenschweißmaschine sowie die Integration eines Inline-Wrappers erfordern ein sichereres Team als eine einfache L-Schweißmaschine; Schulung und Lieferantenunterstützung sollten daher vor Lieferung vereinbart werden. Beides ist kein Grund, die schnellere Maschine zu meiden, wenn der Strom sie wirklich braucht; sie zu ignorieren ist aber der Weg, auf dem eine technisch korrekte Schweißmaschine unterausgelastet endet und die Technologie statt die Spezifikation die Schuld bekommt.
Häufig gestellte Fragen
Ist eine Seitenschweißmaschine immer schneller als eine L-Schweißmaschine?
Im oberen Marktsegment erreicht eine kontinuierliche Seitenschweißmaschine eine deutlich höhere Spitzenrate, doch die reale Ausbringung wird von der ganzen Linie bestimmt, besonders vom Tunnel. Wenn Tunnel oder nachgeschaltetes Packen langsamer sind, kann die zusätzliche Geschwindigkeit der Schweißmaschine nicht genutzt werden, und eine L-Schweißmaschine, die komfortabel in ihrem Umfang läuft, ist die zuverlässigere und wirtschaftlichere Wahl.
Warum ist der Produktabstand bei einer Seitenschweißmaschine so wichtig?
Weil die Seitennaht kontinuierlich läuft, muss eine separate Quersiegelung genau in der Lücke zwischen den Produkten landen. Kann der Zulauf keinen konstanten Teilabstand halten, trifft die Quersiegelung ein Produkt und erzeugt ein schlechtes Packen. L-Schweißmaschinen sind toleranter, weil der einzelne Balken in einem eingetakteten Zyklus um jeden Artikel siegelt.
Kann eine L-Schweißmaschine lange oder unregelmäßige Produkte handhaben?
Nur solange jeder Artikel in den festen Schweißbalken passt – deshalb eignen sich L-Balken für definierte Kartons und Multipacks. Für echte lange oder längenvariable Produkte oder chaotische zufällige Abstände ist die kontinuierliche Seitennaht der bessere Weg, weil sie nicht von einer festen Balkenlänge abhängt.
Sparen Servo-Seitenschweißmaschinen tatsächlich Folie?
In kontinuierlichen Hochvolumeläufen berichten Hersteller von Folieneinsparungen von bis zu etwa 20 Prozent durch die Servoantriebssteuerung, verbunden mit weniger traditionellen Verschleißteilen. Diese Ersparnisse sind auf der richtigen Linie real, rechtfertigen die Maschine aber nicht in einem moderaten Misch-SKU-Betrieb, in dem der Tunnel der Engpass ist.
Fazit: Den Siegelweg wählen, den der Strom belohnt
Eine L-Schweißmaschine ist die vernünftige, flexible Wahl, wenn die Produkte in ihren Umfang passen, sich der SKU-Mix häufig ändert und der Tunnel das wahre Tempo vorgibt; eine Seitenschweißmaschine gewinnt bei langen oder variablen Produkten und kontinuierlichem, hochvolumigem, gut gesteuertem Strom; eine vollständige Inline-Automatisierung gehört auf jeden der beiden Wege nur, wenn die Station berührungslos in eine synchronisierte Linie integriert werden muss. Der wiederkehrende Fehler ist, die größere Spitzenzahl zu kaufen und dann festzustellen, dass der Engpass lediglich einen Abschnitt nach unten verrutscht ist. Dieselbe Logik der Arbeitsteilung statt der Härte gegen einen Weg erscheint in der Wahl zwischen Einbahn- und Zweibahnverpackungsmaschinen; sobald die Bündel hergestellt sind, läuft die Frage der Sicherung fertiger Paletten auf die Wahl zwischen Stahl- und Polyesterumreifung hinaus.
Wenn Sie eine Schrumpflinie spezifizieren und Siegelweg, Tunnelkapazität und Zulaufanordnung anhand Ihres tatsächlichen Produktumfangs prüfen lassen möchten, senden Sie die SKU-Abmessungen und die Zielleistung auf der Kontaktseite von SunAura Machinery zu. Unsere Ingenieure führen den Stromtest mit Ihnen durch, damit die gewählte Maschine ihre Geschwindigkeit am Standort verdient, nicht nur im Prospekt.
Quellenauswahl
- Kallfass, Spezifikationen kontinuierlich arbeitender Seitenschweißmaschinen: Durchsatz, Folieneinsparung durch Servo, Verschleißteilkonstruktion.
- Plexpack (Damark), Typen und Funktionsweise von L-Schweißmaschinen: manuelle, halbautomatische und automatische Ausführungen.
- SelectPack, Auswahl L-Schweißmaschine oder Seitenschweißmaschine: Siegelwege, Produktumfang und die Stromtest-Methode.
