Fehlersuche am Roboterpalettierer: Störungen, Ursachen und Abhilfe, bevor die Linie stoppt
Ein Roboterpalettierer verbringt sein Arbeitsleben damit, dieselbe Bewegung zu wiederholen: Pick vom Band, Übertritt zur Palette, Lage ablegen, zurückfahren. Die meisten Störungen treten nicht als dramatischer Zusammenbruch auf. Sie kommen als ein fallender Karton in zwanzig Zyklen, eine Lage, die ein paar Grad schief steht, ein Vakuumalarm, der sich beim Reset selbst löscht, oder eine Taktzeit, die nach oben kriecht, bis die Zelle mit dem vorgelagerten Packer nicht mehr mithält. Fehlersuche am Roboterpalettierer ist die Disziplin, diese frühen Signale zu lesen, jede Störung bis zur tatsächlichen Ursache zurückzuverfolgen und die Wurzel zu beheben, statt den Alarm zu quittieren und auf die nächste Wiederholung zu warten.
Dieser Leitfaden deckt die Fehlerbilder ab, die wir am häufigsten an Knickarm-Palettierern sehen, den Ursache-und-Abhilfe-Pfad für jedes, die Umrüstprozedur zwischen Produkten mit Zielzeiten sowie einen präventiven Instandhaltungsplan, der von täglichen Prüfungen bis zum jährlichen Service reicht. Die Zahlen sind Planungsbereiche für einen typischen Arm der 120 kg- oder 180 kg-Klasse mit Kartons, Säcken oder Großsäcken; verifizieren Sie sie gegen das Handbuch und die FAT-Protokolle Ihrer eigenen Maschine. Wenn Sie noch zwischen Maschinentypen wählen, erklärt der Vergleich der Portal- und Roboterpalettierer-Layouts, wie der Rahmentyp die Fehlerbilder verändert, und die technische Notiz zur Funktionsweise eines Roboterpalettierers geht Achsen, Traglast, Reichweite und die Taktzeitrechnung durch, von der dieser Leitfaden ausgeht.
Die sechs Systeme, in denen eine Störung liegen kann
Bevor der Zaun geöffnet wird, sortieren Sie das Symptom in eines von sechs Systemen. Die meisten Alarmcodes nennen das System direkt; wenn nicht, weist das Symptom trotzdem dorthin.
- Roboterarm und Steuerung: Servostörungen, Geberalarme, Bremswarnungen, Teach-Punkt-Drift, Traglastüberlastung, Taktzeitabweichungen.
- Greifer und Werkzeug: Saugnäpfe, Vakuumerzeuger, Fingerklemmen, Klauenriemen, Rahmenhaken, Werkzeugbefestigungsschrauben, Handgelenkverkabelung.
- Bänder und Führungen: Zuführlaufrichtung, Seitenführungen, Anschläge, Zentriereinrichtungen, Geberimpulse, Bandabgleich mit der Pickstation.
- Palettenhandling: Palettenmagazin, Palettenvereinzelung, Aufbautischklemmen, Palettenvorhandensensoren, Leer- und Vollpalettenwechsel.
- Steuerung und Sensorik: HMI-Rezepte, Bild- oder Präsenzsensoren, Lichtschranken und Näherungsschalter, Sicherheits-Eingänge, Netzwerkkommunikation zwischen Steuerung und Band-PLC.
- Versorgung: Druckluftdruck und -qualität, Vakuumversorgung, Elektroversorgung, Erdung, Umgebungstaub und -feuchte.
Die praktische Regel: Eine Störung, die an derselben Pickposition wiederholt auftritt, gehört zum Werkzeug oder zur Bandführung; eine Störung, die bei derselben Lagenhöhe wiederholt auftritt, zum Palettenhandling oder zur Teach-Geometrie; eine Störung, die über Wochen driften, zu Verschleiß, Schmierung oder Setzung; eine Störung, die nach einem Umrüsten erscheint, zum Rezept, den Führungen oder der Werkzeugeinstellung aus diesem Wechsel. So zu sortieren hält den Techniker davon ab, Näpfe zu tauschen, obwohl das eigentliche Problem ein rutschender Bandgeber ist.
Störung, Ursache und Abhilfe: die Arbeitstabelle
Die folgende Tabelle listet die wiederkehrenden Störungen, die wahrscheinlichen Ursachen in Wahrscheinlichkeitsreihenfolge und die anzuwendende Abhilfe. Die Luftversorgung wird mit 5–6 bar und das Vakuum mit dem im Greiferhandbuch angegebenen Niveau angenommen; prüfen Sie beides vor jeder mechanischen Diagnose, denn ein Symptom bei niedrigem Druck sieht identisch aus wie eines an abgenutztem Napf.
| Störungssymptom | Wahrscheinliche Ursache | Abhilfe |
|---|---|---|
| Karton fällt mitten im Transport; Vakuumalarm beim Hub | Abgenutzter oder gehärteter Saugnapf; Luftdruck unter 5 bar; Napf dichtet auf geklebtem oder bedrucktem Bereich ab | Näpfe prüfen und tauschen; Versorgung auf 5–6 bar wiederherstellen; Pickposition so einstellen, dass der Napf auf flacher Platte landet; Vakuummesswert bei jedem Zyklus prüfen |
| Karton auf der Lage verdreht, gleicher Winkel bei jedem Zyklus | Bandführungsversatz; Pickposition auf einen driften Anschlag eingelernt; Karton wird von der Zuführführung gedreht | Zuführband nachführen; Anschlagposition prüfen und Pickpunkt neu einlernen; Seitenführungen richten, damit der Karton quadratisch an der Pickstation ankommt |
| Lage übersteht die Palettenkante | Falsche Paletten- oder Kartonabmessungen im Rezept; Palette zentrisch verschoben aufgesetzt; Musterziel-Offset | Rezept-SKU und Abmessungen bestätigen; Palettenzentrierung auf dem Aufbautisch prüfen; Lagenmuster gegen den Palettenreferenzpunkt zurücknullen |
| Zeitweiliger Vakuumalarm, klärt sich beim zweiten Pick | Poröse oder feuchte Wellpappe; Schaumpad beschädigt; Vakuumleck an der Verschraubung; Filter zugesetzt | Plattenfeuchte und Porosität prüfen; Schaumpad tauschen; Verschraubungen auf Leck prüfen; Vakuumfilter entwässern oder tauschen; Wiederholungspick-Routine im Rezept aktivieren |
| Greiferdruckstörung; Klemme hält nicht | Regler zu niedrig eingestellt; Leitungsfilter blockiert; Zylinderdichtung undicht | Regler auf 5–6 bar einstellen; Filter warten; Zylinderdichtung und -stange prüfen; Greiferventilspulenausgang von der PLC prüfen |
| Roboterkollision oder Fehlerhalt beim Eintreten in die Zelle | Teach-Punkt gedriftet; Vorrichtungs- oder Bandkollision; Werkzeug am Handgelenk lose | Letztes bekannt gutes Programm wiederherstellen; Werkzeugbefestigung und Flansch prüfen; Kollision beseitigen; neu referenzieren und Trockenzyklus mit reduzierter Geschwindigkeit fahren |
| Zyklus verlangsamt; Picks pro Stunde unter Ziel | Unnötige Annäherungshöhe; Blendzonen zu eng; Band wartet auf Kartons; Roboter wartet auf Palettenwechsel | Annäherungs- und Hubhöhen senken; Blendzonen verbreitern, wo der Pfad es erlaubt; Zuführverweilzeit prüfen; Palettenwechsel-Timer gegen die Zykluszahl verifizieren |
| Sack rutscht während des Hubs aus der Klaue | Klauenriemen oder Greiferpads abgenutzt; Backendruck zu niedrig; Sackfolie gedehnt oder nass | Riemen und Pads spannen oder tauschen; Backendruck innerhalb der Werkzeugangabe erhöhen; Folie und Verpackungszustand prüfen; Sackgewicht gegen die Traglastangabe bestätigen |
| FIBC-Großsackhaken sitzt nicht auf; Last hängt schräg | Rahmenwerkzeug am Handgelenk nicht richtig aufgesetzt; Schlinge abgenutzt oder verdreht; Hakensensor verschmutzt | Rahmenwerkzeug neu aufsetzen und verschrauben; Schlinge und Haken auf Verschleiß prüfen; Sitzsensor reinigen; Leerlast-Sitzprüfung vor dem Sackhub fahren |
| Bandstau an der Pickstation | Führungsbreite zu eng eingestellt; Fremdkörper in der Linie; Kartonverschluss oder Lasche steht vor | Stau beseitigen; Führungsbreite auf Kartonabmessungen zurücksetzen; vorgelagerte Verschließung prüfen; Band leerlaufen lassen, um freie Bewegung zu prüfen |
| Palette verschiebt sich nach der Platzierung auf dem Aufbautisch | Aufbautischklemme greift nicht; Palettensensor verschmutzt; Palettenbrett beschädigt | Klemmzylinder und Sensor prüfen; Näherungssensor reinigen oder tauschen; beschädigte Bretter aussortieren; Palettenreferenz nach jeder Vereinzelung verifizieren |
| Hoher Luftverbrauch; Regler bricht unter Last ein | Undichte Verschraubung oder Napfdichtung; Zylinder driftet; ungeregelte Umgehung; Leitung dimensioniert zu klein | Ultraschall-Leckprüfung an Verschraubungen und Näpfen; Zylinderdrift prüfen; Regler-Lastkurve verifizieren; Versorgungsleitungskapazität gegen den Nl/min-Bedarf der Zelle bestätigen |
| Handgelenkkabel oder -schlauch scheuert am Arm | Energiekette abgenutzt; Führung stramm gezogen; Werkzeug über die Kabelwickelgrenze gedreht | Energiekette prüfen und tauschen; Führung mit Slack neu verlegen; Handgelenkdrehgrenze prüfen; Kabelbaum so binden, dass er mit dem Arm mitläuft statt zu schleifen |
| Geber- oder Positionsverlustalarm nach Neustart | Pufferbatterie schwach; Steuerung hat Position verloren; Geberkabel beschädigt | Steuerungs-Pufferbatterie nach Intervall tauschen; Arm neu referenzieren; Geberkabel und -stecker prüfen; Alarm für die Serviceprüfung protokollieren |
| Gebautes Muster stimmt nicht mit dem HMI-Layout überein | Falsches Rezept nach einem Umrüsten gewählt; Rezeptabmessungen ohne Speicherung bearbeitet; Paletten-SKU vorgelagert geändert | Korrektes SKU-Rezept neu wählen; gespeicherte Abmessungen verifizieren; Paletten- und Karton-SKU zwischen vorgelagerter Linie und Zelle abgleichen; Rezeptbearbeitung außer dem Einrichtungsmodus sperren |
| Steuerung meldet bei jedem Pick Traglastüberschreitung | Karton oder Sack schwerer als Nennlast; Greifermasse in den Traglasteinstellungen falsch berechnet; Produkt hat sich im Greifer angesammelt | Repräsentativen Karton wiegen; Greifer-Traglasteintrag in der Steuerung prüfen; angesammelten Schmutz entfernen; Produkt auf eine Maschine mit höherer Traglast verlagern, wenn das Gewicht über der Angabe liegt |
Fallende Kartons: Diagnosedurchgang
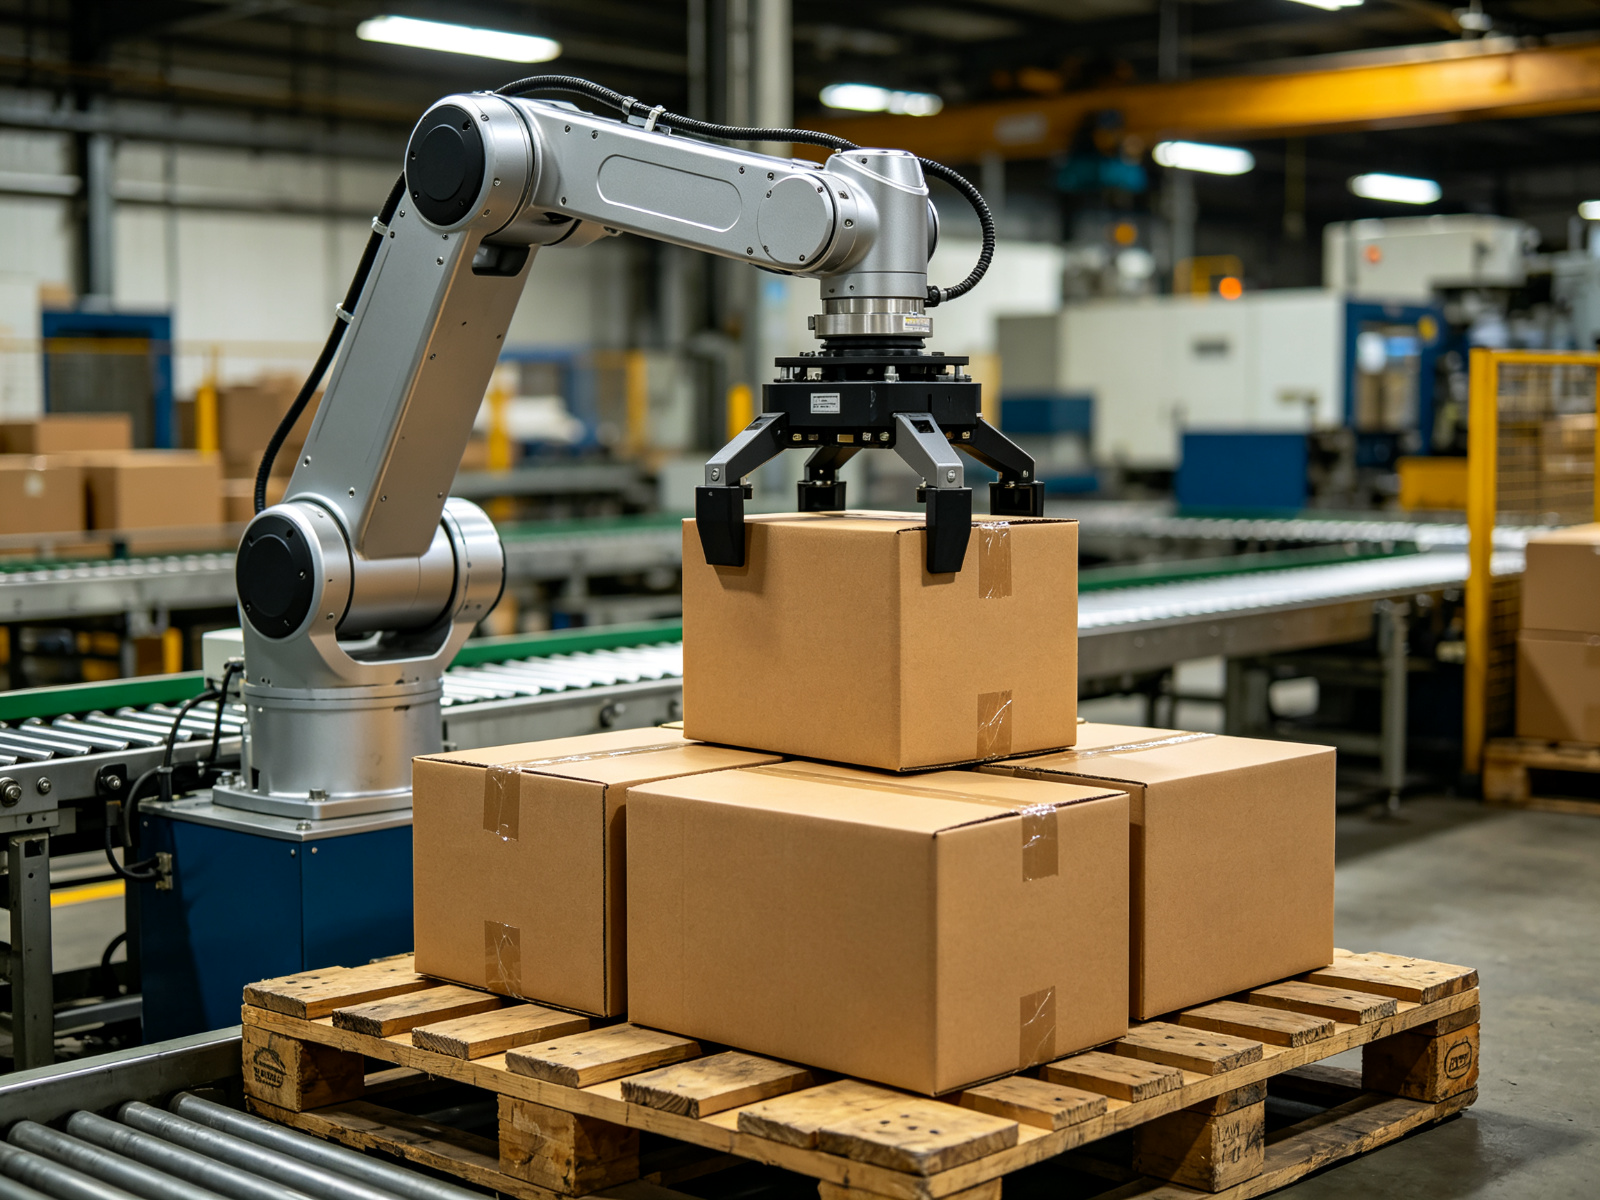
Ein fallender Karton ist die Störung, die Käufer zuerst bemerken, weil er vor der Linie auf dem Boden landet. Arbeiten Sie die Diagnose in der Reihenfolge ab, die die günstigste Prüfung zuerst isoliert. Starten Sie mit dem Vakuumwert an der HMI oder am Manometer: Erreicht das Vakuum den Zielwert innerhalb der erlaubten Haltezeit, nachdem der Napf den Karton berührt hat? Wenn nicht, liegt das Problem auf der Saugseite. Wenn es den Zielwert erreicht und den Halt trotzdem während des Transports verliert, liegt das Problem entweder am Kartongewicht, dem Napfzustand oder einer Undichtheit, die sich öffnet, wenn der Arm beschleunigt.
- Halten Sie den Versorgungsdruck am Greiferregler während eines Zyklus fest. Unter 5 bar kann der Vakuumerzeuger nicht halten; Druck wiederherstellen und prüfen, ob der Alarm wiederkehrt.
- Untersuchen Sie jeden Saugnapf auf Schnitte, abgeflachte Dichtkante oder gehärteten Gummi. Ein Napf, der auf trockener flacher Platte dichtet, kann an einer Klebelasche oder einer feuchten Druckfläche versagen.
- Prüfen Sie Vakuumfilter und Verschraubungen auf Leckstellen. Eine langsame Leckheit passiert bei langsamer Geschwindigkeit, öffnet sich aber unter Beschleunigung, was zu einer Störung passt, die nur während des schnellen Transports erscheint.
- Wiegen Sie den Karton. Wenn der verpackte Karton bei oder über der Nennlast des Greifers liegt, schrumpft der Saugpuffer, auch wenn jedes Bauteil gesund ist; das ist ein Maschinenlastproblem, kein Instandhaltungsproblem.
- Verifizieren Sie, dass die Pickposition den Napf auf flache Platte einlernt. Näpfe über einer Laschennaht, einem Etikett oder einer gelochten Lüftungsplatte dichten nicht, und ein Versetzen des Pickpunkts um 20–30 mm behebt es oft.
Bei einem Arm der 120 kg-Klasse mit Kartons im 3.5–6 s-Takt ist ein verlorener Pick pro tausend Kartons beobachtenswert; einer pro hundert ist ein Linienproblem, das das Werkzeug überprüfen lässt, bevor die vorgelagerte Geschwindigkeit steigt. Eine Wiederholungspick-Routine in der Steuerung kann gelegentliche Aussetzer auffangen, aber sie sollte nicht die Abhilfe für ein Verschleißbild sein, das weiter schlimmer wird.
Verdrehte Lagen und Musterdrift
Der Lagenversatz teilt sich in zwei Typen, und ihre Verwechslung schickt den Techniker an die falsche Maschine. Wenn jeder Karton bereits verdreht an der Pickstation ankommt, liegt die Störung in der Zuführung: Führungen sind ausgerichtet, der Anschlag positioniert den Karton nicht, oder der Bandgeber rutscht, sodass die Anschlagzeit drifft. Wenn die Kartons quadratisch ankommen, aber verdreht vom Greifer gehen, liegt die Störung am Werkzeug: Napfabstand, Fingerkontakt oder der Hubpfad, an dem sich der Karton drehen kann.
Musterdrift, die über Wochen wächst, beginnt meist mit Setzung statt einem Einzelereignis. Der Aufbautisch verschiebt sich, der Palettenreferenzsensor ändert seinen Messwert, oder eine Befestigungsschraube am Werkzeug lockert sich unter wiederholter Last. Die Prüfreihenfolge: bestätigen, dass die Palette gegen den mechanischen Referenzpunkt quadratisch auf dem Aufbautisch steht, die Musterziel-Offsets im Rezept ablesen, die aktuelle Ersterlagenplatzierung mit dem letzten bekannt guten Datensatz vergleichen, und erst dann nullen, wenn der mechanische Referenzpunkt bestätigt ist. Das Neueinlernen des Musters ohne Referenzprüfung verbirgt die Drift für weitere Wochen.
Vakuum- und Greiferstörungen
Pneumatische Vakuumgreifer an Kartonzellen ziehen im Mittel 40–80 Nl/min bei 5–6 bar Versorgung, mit einem Saugnapf pro Kartonfront oder einem Schaumpad über der Kartonoberseite. Der Vakuumkreis hat seine eigene Ausfallkurve: Der Filter setzt zuerst zu, dann verschleißen die Näpfe, dann lockern sich die Verschraubungen, dann verschleißen die Dichtungen im Erzeuger. Führen Sie ein Protokoll der Vakuumhaltezeit pro Zyklus; ein allmählicher Anstieg der Haltezeit ist das früheste Verschleißsignal, bevor ein Abfallen passiert.
- Näpfe: Dichtkante bei jeder Wocheninspektion prüfen; als Sätze tauschen, nicht einzeln, damit die Saugbalance gleichmäßig bleibt.
- Schaumpads: auf Risse und gepresste Kanäle prüfen; ein abgenutztes Pad leckt an den Rändern und kann auf sich biegender Wellpappe nicht halten.
- Verschraubungen und Schläuche: bei isolierter Leitung festziehen; auf Risse nahe dem Handgelenk prüfen, wo der Schlauch sich jeden Zyklus biegt.
- Filter: nach PM-Plan entwässern oder tauschen; ein zugesetzter Filter senkt sowohl Halterate als auch Spitzenvakuum.
- Greifermasse: jeder nachträglich ergänzte Napf, jedes Pad und jede Verschraubung zählt gegen die Traglast; nach jeder Werkzeugänderung die Greifermasse in der Steuerung neu eingeben.
Störungen im Sack- und Großsackhandling
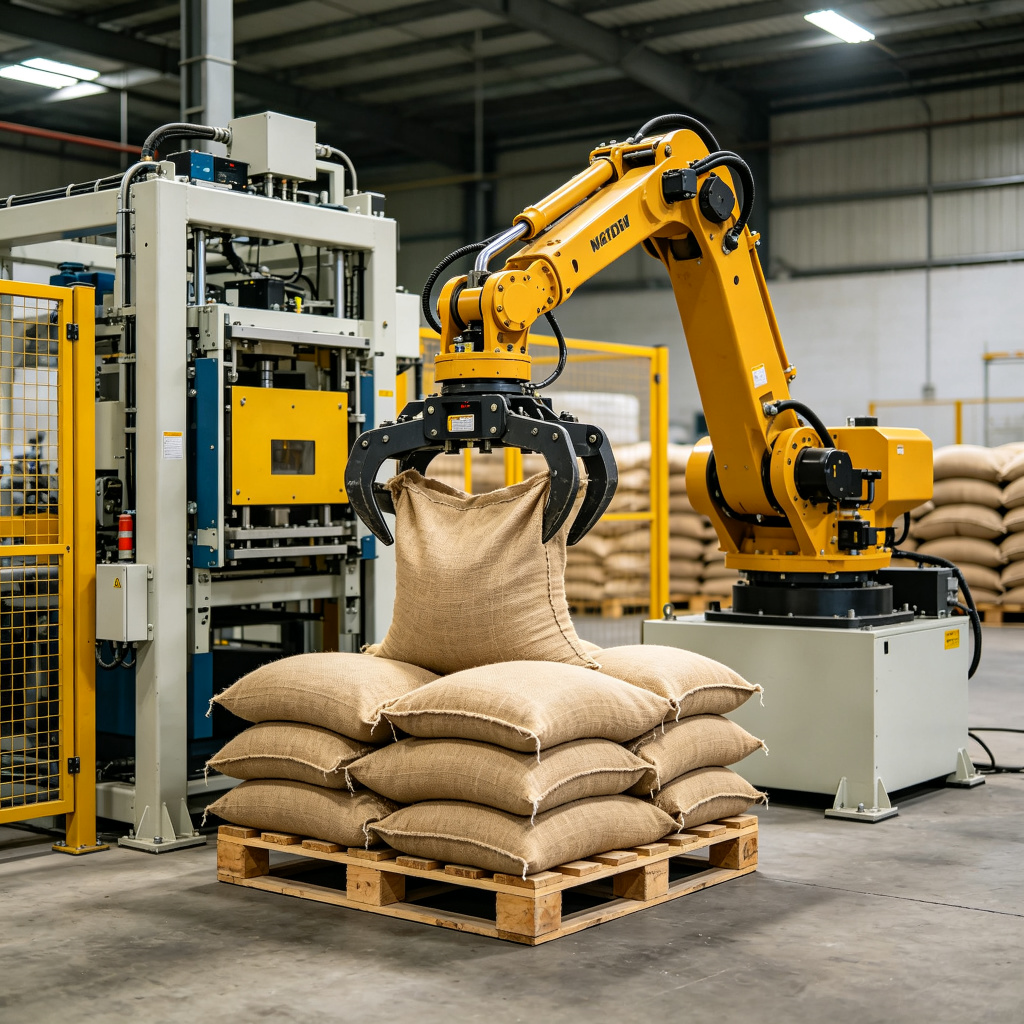
Klaue- und Hakenwerkzeuge handhaben eine andere Last als ein Saugpad. Gewebesäcke, Papiersäcke und FIBC-Großsäcke sind flexibel, verschieben sich im Griff und bieten Schlauchschlaufen oder Backenflächen statt einer flachen Oberfläche. Die häufigen Störungen sind Backenverschleiß, Riemenrutsch, Schlingenermüdung und Sitzsensor-Fehlablesung. An der Klasse des Schwerlast-Roboterpalettierers 180 kg trägt das Rahmenwerkzeug den Großsack an seinen vier Schlingen; prüfen Sie die Schlingen bei jeder Quartalsinspektion auf ausgezogene Nähte, Abrieb und Schlaufenverschleiß, und tauschen Sie eine Schlinge bei jedem Zweifel statt auf einen sichtbaren Ausfall zu warten.
Das Sackgewicht zählt an der Traglastgrenze. Ein befüllter Sack, der über die Nenntraglast kriecht, oder ein durch Umgebungsfeuchte nasser Großsack schiebt das Handgelenk über seinen Puffer; die Traglastwarnung der Steuerung ist das letzte Signal, bevor der Arm abschaltet. Wenn das Produkt routinemäßig nahe an der Angabe liegt, besprechen Sie den Wechsel in die schwerere Traglastklasse, statt die Warnschwellen nach unten abzustimmen.
Umrüstung: Prozedur, Zielminuten und Ersterstückprüfung
Der Wechsel zwischen SKUs ist der Ursprung der meisten vermeidbaren Störungen. Die Zelle läuft gut mit Produkt A, wechselt auf Produkt B und verbringt die nächste Schicht damit, Kartons fallen zu lassen oder verdrehte Lagen aufzubauen, weil Rezept, Führungen oder Werkzeug nur teilweise eingestellt waren. Die folgende Prozedur zielt auf 30 Minuten für einen Wechsel mit gleichem Greifer an einer Kartonzelle und 45–60 Minuten dort, wo der Greifer selbst getauscht werden muss. Die Zeiten sind Zielrichtwerte; der gemessene Basisschwellwert Ihrer Linie sollte sie nach den ersten drei getimten Wechseln ersetzen.
Vorbreitung vor dem Umrüsten (vor dem Linienstopp)
- Neue Kartonabmessungen, Palettenabmessungen, Lagenmuster und Rezeptnummer an der HMI bereitlegen; bestätigen, dass die Rezeptdatei existiert und speichert.
- Ersatznäpfe, Fingerpads oder den Alternativgreifer mit Schrauben und Kabelstecker bereitlegen.
- Ein Muster des neuen Kartons und eine Musterpalette an Pick- und Aufbaustation verfügbar haben.
- Die Zelle vom letzten Produkt räumen: verbliebene Kartons, Teillagen und Leerpaletten des vorherigen SKU.
Schrittweise Umrüstung mit Zielzeiten
| Schritt | Aktion | Zielminuten |
|---|---|---|
| 1. Sicherer Zustand | Die Zelle die aktuelle Lage fertigstellen lassen, Arm parken, Einrichtungsmodus wählen, Luft absperren dort, wo der Greifer berührt wird; Restbewegung verifizieren | 3 |
| 2. Rezept laden | Neues SKU-Rezept in der HMI wählen; Kartonlänge, -breite, -höhe, Palettenabmessungen, Lagenzahl und Musterausrichtung gegen das Musterprodukt bestätigen | 5 |
| 3. Werkzeugprüfung oder -tausch | Gleicher Greifer: Näpfe und Finger prüfen, Abstand auf neue Kartonbreite einstellen. Greifertausch: Schrauben entfernen, Schlauch und Kabel trennen, neues Werkzeug aufsetzen, Flanschschrauben anziehen, wiederverbinden und Luft sowie Vakuum verifizieren | 8 gleicher Greifer / 25 mit Tausch |
| 4. Bandführungen und Anschläge | Seitenführungsbreite auf Kartonabmessungen plus Laufspiel einstellen; Pickanschlag und Zentriereinrichtung neu positionieren; prüfen, dass der Karton quadratisch in die Pickstation einläuft | 4 |
| 5. Pick- und Platzier-Teach-Verifikation | Trockenzyklus mit reduzierter Geschwindigkeit fahren; Pickhöhe, Annäherungsoffset und Platzierhöhe gegen die Musterpalette bestätigen; Teach-Punkte korrigieren, wenn der Karton auf der Lage nicht zentriert sitzt | 7 |
| 6. Ersterstück- und Ersterlagenprüfung | Drei Kartons mit Normalgeschwindigkeit fahren; Vakuumhalt, Kartonquadrat auf der Lage und Palettenreferenz prüfen; die erste vollständige Lage auf Überstand und Musterabgleich untersuchen | 5 |
| 7. Wiederanlauf und Überwachung | Produktionsmodus zurückkehren, Zelle freigeben, ersten zwei Paletten beobachten; Umrüstzeit und jede vorgenommene Einstellung für den nächsten Basisschwellwert protokollieren | 3 |
Gesamtziel bei gleichem Greifer: 3 + 5 + 8 + 4 + 7 + 5 + 3 = 35 Minuten. Mit Greifertausch steigt Schritt 3 auf 25 Minuten und das Gesamtziel auf 52 Minuten. Wenn ein Wechsel regelmäßig über Ziel läuft, ist der Engpass meist die Teach-Verifikation: Die Pick- und Platzierpunkte waren für das neue Rezept nicht gespeichert, daher lernt der Techniker jedes Mal von Neuem. Gespeicherte verifizierte Teach-Punkte je Rezept halbieren diesen Schritt nach dem ersten Produkt.
Ersterstück-Abnahme vor der Linienfreigabe
- Vakuum oder Griff hält bei jedem Musterpick, im ersten Zyklus wird kein Wiederholungspick ausgelöst.
- Der Karton liegt flach und quadratisch auf der Lage; keine Drehung an den Ecken.
- Das Lagenmuster stimmt mit dem HMI-Layout überein; die Kartonkanten bleiben innerhalb der Palettenkontur.
- Palettenreferenz liest nach der Vereinzelung korrekt; Aufbautischklemme greift ein.
- Die Taktzeit am neuen Produkt liegt im Zielband für die vorgelagerte Linien-Geschwindigkeit.
Präventive Instandhaltung: Tages- bis Jahresplan
Präventive Instandhaltung verwandelt die obige Verschleißkurve in geplante Arbeit statt ungeplante Stillstände. Der folgende Plan teilt die Aufgaben in tägliche, wöchentliche, monatliche, vierteljährliche und jährliche Intervalle. Die Tagesaufgaben kosten den Bediener oder Linienführer wenige Minuten je Schicht; die Jahrespunkte werden mit Serviceunterstützung ausgeführt und für die Instandhaltungsakte dokumentiert.
| Intervall | Instandhaltungsaufgaben | Verantwortliche Rolle |
|---|---|---|
| Täglich (je Schicht) | Sichtrunde: keine fallenden Kartons, kein Schmutz in der Zelle; Versorgungsdruck 5–6 bar und Vakuumwert im Zyklus prüfen; kein aktiver Alarm oder Fehlerverlauf bestätigen; Aufbautisch und Palettenstation auf Beschädigung prüfen; auf ungewöhnliche Luftlecks oder Servogeräusche hören; Zaun- und Verriegelungszustand bestätigen | Bediener / Linienführer |
| Wöchentlich | Saugnäpfe, Pads und Fingerflächen auf Verschleiß prüfen; Sensoren und Lichtschranken reinigen; Werkzeugbefestigungsschrauben und Handgelenkverkabelung prüfen; angesammelten Schmutz aus Führungen und Band räumen; vorgeschriebene Fetstellen schmieren; Band- oder Kettenspannung und Laufrichtung prüfen | Instandhaltungstechniker |
| Monatlich | Luftfilter und Regler entwässern; Öl/Wasser im Kompressorzulauf prüfen; Verriegelungsschalter, Lichtvorhang und Not-Aus-Funktion testen; Bandgeberimpulse gegen die Pickposition verifizieren; Zylinderdrift und Dichtungszustand prüfen; Alarmprotokoll und Zykluszahlentrend durchsehen; pneumatische Verschraubungen auf Leckstellen prüfen | Instandhaltungstechniker |
| Quartalsweise | Getriebeölzustand und -stand nach Handbuch prüfen; Handgelenk- und Achsspiel messen; Energiekette und Kabelbaum auf Scheuern untersuchen; Schlingen, Haken und Klaupads an Sackwerkzeugen prüfen; Brems-Halte- und Stoppzeitprotokoll verifizieren; Strukturschrauben an Werkzeug und Rahmen anziehen; Steuerungsprogramm und Rezeptdateien sichern | Instandhaltungstechniker mit Serviceprüfung |
| Jährlich | Vollständige Sicherungssystemprüfung: Stoppzeiten, Performance-Level-Kette, Gerätezertifikate; Verschleißteile nach Laufstunden prüfen oder tauschen; Fundament und Ankerschrauben prüfen; Traglast und Zyklusstunden gegen Nennlast durchsehen; Ersatzteilliste aktualisieren; Sensoren über der Lebensdauer kalibrieren oder tauschen; Servicebericht dokumentieren und Maschinenakte aktualisieren | Serviceingenieur / Integrator |
Wozu die Tagesprüfung da ist
Die Sichtrunde fängt die Störungen auf, die bis zur nächsten Schicht zum Stillstand werden: ein Manometer, das nach unten drifft, ein Napf, der über Nacht gerissen ist, ein Sensor, der Staub angesammelt hat, ein Palettenbrett, das schief auf dem Tisch liegt. Sie ist visuell und kurz; sie öffnet den Zaun nicht und berührt das Werkzeug nicht. Was gemeldet wird, wird protokolliert und für die Wochenaufgabe eingeplant, statt vor Ort behoben zu werden.
Wöchentliche und monatliche Arbeit: die Verschleißteile
Die Wocheninspektion deckt die Teile ab, die das Produkt berühren: Näpfe, Pads, Finger, Riemen und die Sensoren, die Position ablesen. Die Monatsarbeit deckt die Versorgungsseite ab: Luftaufbereitung, Sicherheitsgeräte, Geberkonsistenz und Zylinderzustand. Die monatliche Alarmprotokoll-Durchsicht ist der Ort, an dem langsame Trends auftauchen. Ist die Vakuumhaltezeit über den Monat gestiegen oder treten Wiederholungspicks zweimal die Woche auf, ist das eine geplante Werkzeugerneuerung, kein Notfall.
Quartals- und Jahresarbeit: der Maschinenzustand selbst
Die Quartalsprüfungen sehen den Verschleiß in der Maschine: Spiel, Kabellebensdauer, Getriebezustand, Schlingenermüdung, Bremsverhalten. Die Jahresarbeit tritt einen Schritt zurück auf das Gesamtsystem: Sicherheitsleistung gegen die Konformitätsakte, Laufstunden gegen Traglastangabe, Fundamentzustand und Ersatzteilabdeckung. Halten Sie die Serviceprotokolle an die Zyklusstunden gebunden, nicht nur an Kalendermonate; eine Zweischichtzelle sammelt Verschleiß schneller, als das nominale Jahresintervall andeutet.
Luftversorgung: der Versorgungsbasiswert, den die meisten Störungen voraussetzen
Druckluft trägt Greifer, Klemmen, Schieber und Vakuumerzeugung. Ein Karton-Vakuumgreifer zieht 40–80 Nl/min Mittel bei 5–6 bar; ein Klemm- oder Klauewerkzeug addiert den eigenen Zylinderbedarf. Bevor Sie mechanische Störungen diagnostizieren, bestätigen Sie, dass die Versorgung am Standort unter Last Nenndruck liefert, nicht am Hauptverteiler. Ein Regler, der im Leerlauf 6 bar anzeigt und unter Greifen auf 4.5 bar fällt, bedeutet, dass Leitung dimensionierung, Filter oder eine Leckheit das Problem ist. Behandeln Sie trockene, gefilterte Luft als Teil der Instandhaltungsaufgabe: Wasser in der Leitung beschädigt Dichtungen und blendet Näpfe aus, und ein zugesetzter Filter ahmt einen abgenutzten Greifer nach.
- Notieren Sie Druck- und Vakuumwerte täglich, damit Drift einen Vergleichsbasiswert hat.
- Filter monatlich entwässern; Filterelement nach Zustand tauschen, nicht nach Schätzung.
- Verschraubungen beim Monatsbesuch mit einem Ultraschallgerät auf Leckstellen prüfen; Lecks summieren sich über viele Verschraubungen, auch wenn jede einzelne gering erscheint.
- Dimensionieren Sie die Versorgung für den Spitzenbedarf, einschließlich jedes zukünftigen Werkzeugwechsels, der Zylinder oder Näpfe addiert.
Protokolle, Trends und auswertbare Daten
Steuerung und HMI halten die Belege bereit, wenn man sie liest. Sehen Sie jede Woche Zykluszahl, Picks pro Stunde, Wiederholungspick-Zahl, Alarmverlauf sowie Vakuum- oder Greiferhaltezeiten durch. Vergleichen Sie die aktuelle Woche mit dem Basiswert nach SAT. Eine steigende Wiederholungspick-Zahl weist auf Werkzeugverschleiß; fallende Picks pro Stunde ohne Alarm auf Pfad- oder Bandwarten; wiederkehrende Alarme an derselben Pickposition auf ein Geometrie- oder Führungsproblem statt auf eine Zufallsstörung.
Führen Sie ein Umrüstprotokoll: SKU-Paar, Start- und Endzeit, vorgenommene Einstellungen und jedes getauschte Teil. Nach drei oder vier Zyklen desselben SKU-Paares wird die Zielzeit Ihr gemessener Basisschwellwert, und jeder langsame Wechsel hat einen konkreten Schritt zur Untersuchung. Rezeptdateien und Teach-Punkte sollten vierteljährlich gesichert sein, damit ein Steuerungsausfall die verifizierten Muster nicht löscht, auf die die Linie angewiesen ist.
Wann Sie an den Integrator oder Serviceingenieur eskalieren
Manche Störungen liegen jenseits der betriebsinternen Instandhaltungsgrenze. Eskalieren Sie statt einen Workaround zu erzwingen, wenn der Arm wiederholte Servo- oder Geberstörungen zeigt, die nach dem Neureferenzieren zurückkehren; wenn Spiel oder Bremsverhalten die Quartalsprüfung nicht bestehen; wenn ein Sicherheitsgerät nicht zurückgesetzt werden kann oder ein Sicherheits-Eingang einen unerklärten Fehler zeigt; wenn Traglastwarnungen anhalten, nachdem das Wiegen bestätigt hat, dass das Produkt innerhalb der Angabe liegt; oder wenn eine Störung nach einem Steuerungs- oder Software-Backup-Restore auftritt. Interne Teams dürfen Sicherheitsparameter nicht verändern, Performance-Level-Einstellungen nicht herabstufen oder ein Gerät nicht überbrücken, um die Linie laufen zu halten.
Maschinenspezifische Notizen für die gängigen Zellen
Der Fehlersuchpfad verschiebt sich mit Last und Werkzeug der Maschine. Der automatische Sackpalettierer dreht sich um Klaue- und Schlingenzustand; beobachten Sie Backendruck, Riemenspannung und Sackfolienzustand, bevor Sie den Arm ansehen. Der kompakte Kartonpalettierer hat eine kurze Zuführung und enge Führungen, daher sind Führungsbreite und Rezeptabmessungen die erste Prüfung bei jedem Versatz. Der vierachsige Roboterpalettierer 120 kg deckt ein mittleres Band an Kartons und leichteren Säcken ab; Traglastwarnungen auf dieser Zelle bedeuten meist entweder, dass das Produkt schwerer geworden ist oder die Greifermasse falsch eingegeben wurde. Der 180 kg-Schwerlastarm trägt Großsäcke und schwere Säcke, wo Schlingen- und Rahmenwerkzeugprüfung die Quartalsliste dominiert, und die Zyklusgeschwindigkeit konservativ bleibt, um das Handgelenk unter hoher Last zu schützen.
Die vollständige End-of-Line-Reihe mit Traglastklassen und Werkzeugoptionen je Produkttyp ist im Palettierer-Produktindex verzeichnet. Wenn ein Fehlerbild nach den Abhilfen dieses Leitfadens wiederkehrt, ist der nächste Schritt, Gewicht, Geschwindigkeit und Verpackungsformat des Produkts gegen die Maschinenangabe zu vergleichen; eine Zelle, die am Rand ihrer Kapazität gekauft wurde, zeigt Instandhaltungssymptome, die kein Plan beseitigt.
Wie der Cluster zusammenhängt
Sicherer Betrieb rahmt jede Instandhaltungsaufgabe: Der Konformitätsleitfaden zur Palettierer-Sicherheit und CE-Konformität deckt Schutzabstände, Verriegelungen und die Normen ab, die regeln, wie die Zelle für den Service betreten werden darf. Der technische Deep Dive zur Funktionsweise eines Roboterpalettierers erklärt die Achsenbewegung, die Traglastrechnung und die Taktzeitwerte hinter den hier verwendeten Fehlergrenzen. Und der Layoutvergleich zwischen Portal- und Roboterpalettierer-Rahmen zeigt, warum der feste Weg eines Portals einen anderen Satz Verschleißpunkte erzeugt als ein Knickarm.
Führen Sie die Tagesprüfung durch, protokollieren Sie den Trend, beheben Sie die Ursache, und halten Sie die Umrüstung auf einen getimten Ablauf. Der meiste Palettiererstillstand ist kein plötzlicher Ausfall; er ist eine kleine Störung, die mehrere Zyklen lang ungelehrt blieb. Die Instandhaltungsgewohnheit, die sich auszahlt, ist Symptom, Messwert und Abhilfe jedes Mal schriftlich festzuhalten, damit das dritte Auftreten desselben Bildes einen Datensatz zum Abgleichen hat, statt bei null zu starten.
