Die Integration einer neuen Verpackungsmaschine in eine bestehende Produktionslinie ist eines der risikoreichsten Projekte, die ein Betriebsteam durchführt. Die Maschine selbst mag bis ins letzte Detail spezifiziert, im Werk des Lieferanten geprüft und pünktlich geliefert sein — aber Integrationsfehler machen aus einer eigentlich zweiwöchigen Inbetriebnahme einen dreiöchigen Produktionsalptraum. Bei SunAura Machinery haben wir Verpackungslinien-Installationen in Lebensmittel-, Chemie-, New-Energy- und Autozuliefererwerken auf vier Kontinenten begleitet. In jeder unterperformancenden Integration lässt sich die Ursache auf einen von zehn vorhersehbaren Fehlern zurückführen, gemacht wird, bevor die erste Schraube angezogen wird.
Dieser Leitfaden ist aus der Perspektive von Maschinenherstellern und Inbetriebnahme-Ingenieuren geschrieben, die Integration sowohl gut als auch sehr schlecht verlaufen sahen. Jeder Fehler unten umfasst die Kostenschlussfolgerung, die Warnzeichen, auf die Sie achten sollten, und die Korrekturmaßnahme, die Sie ergreifen, bevor Sie die Bestellung auslösen.
Fehler 1: Die Maschine isoliert statt als Teil der Linie spezifizieren
Der häufigste Integrationsfehler beginnt in der RFQ-Phase. Beschaffungsteams spezifizieren einen Case-Erector oder Kartonverschließer nach seiner Einzelprospekt-Leistung, definieren aber nie, wie er an den vorhandenen Förderer übergeben wird, wie die Ausschleuselogik funktioniert oder welche Signale der vorgelagerte Füller braucht, um bei einem Stau zu stoppen.
Eine Maschine, die im Werk des Lieferanten mit 30 Kartons pro Minute bewertet wird, liefert unter Umstände nur 18 cpm, wenn sie an eine vorgelagerte Linie mit 20 cpm angeschlossen wird, die alle 12 Minuten stoppt. Der Engpass wandert, die nachgelagerte Maschine verhungert, und die Bediener beginnen, Verriegelungen zu überbrücken, um „am Laufen zu bleiben“. Das verschlechtert Sicherheit und Qualität schneller, als den meisten Führungsteams bewusst ist.
Korrekturmaßnahme: Spezifizieren Sie jede Maschine der Linie im Kontext des geforderten Linien-Durchsatzes, nicht nach ihrem Einzelmaximum. Nehmen Sie Übergabehöhen, Bandgeschwindigkeiten, Abstandsanforderungen und Stop/Start-Handshake-Signale in die technische Spezifikation auf. Unsere Ingenieure von SunAura Verpackungslinien-Integration beginnen immer mit einer vollständigen Linienfluss-Analyse, bevor sie eine einzelne Maschine empfehlen.
Fehler 2: Stellfläche, Layout und Materialfluss ignorieren
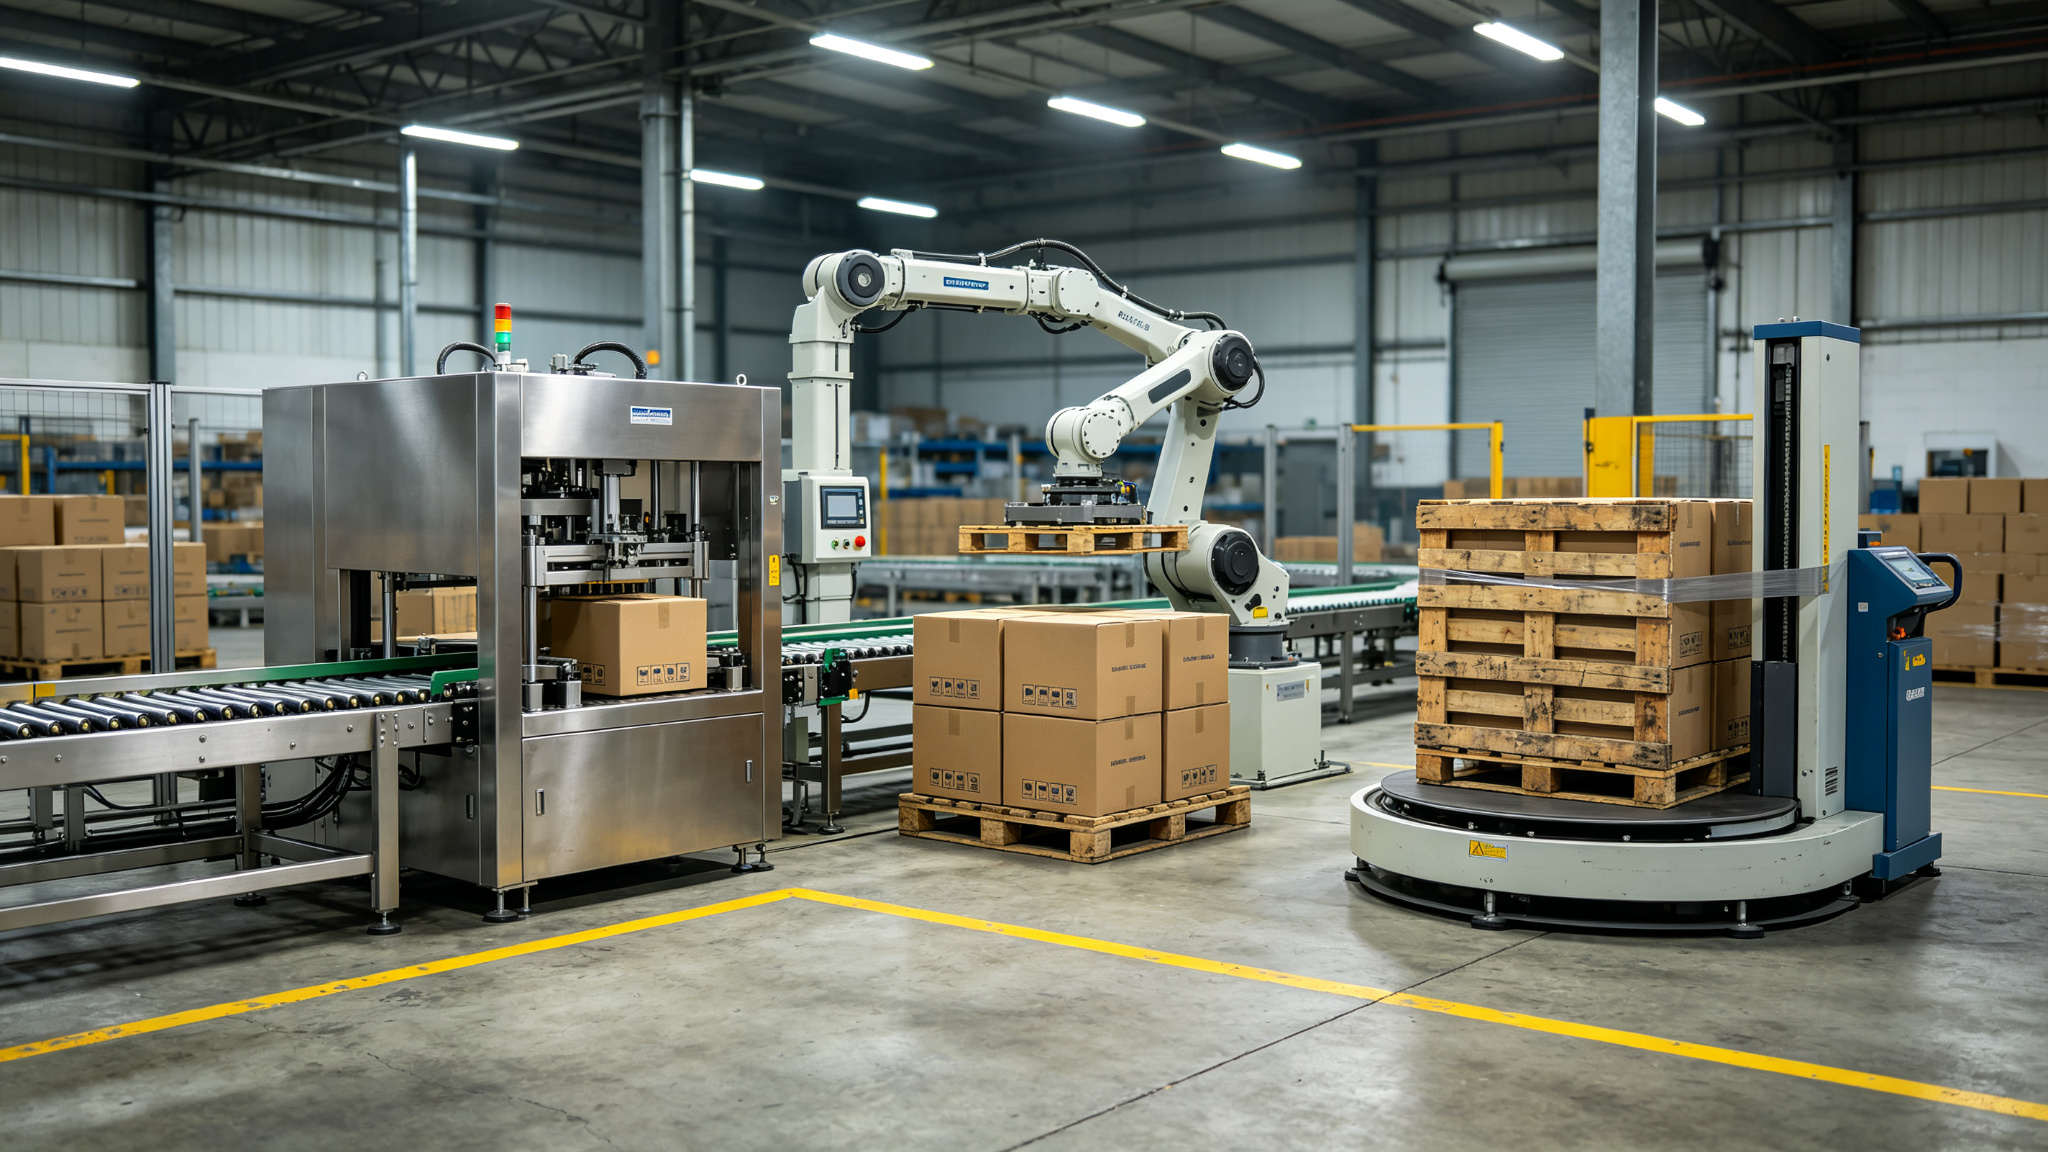
Es klingt offensichtlich, aber jeden Monat hören wir von einer neuen Maschine, die ankam und nicht durch die Fabriktür passte, oder deren Ausgabehöhe um 200 mm von dem vorhandenen Förderer abwich. Stellflächen- und Materialflussprobleme werden selten erkannt, bevor der Montage-LKW an das Ladedock rückwärts setzt.
Häufige Layout-Versäumnisse:
- Stellfläche ohne Schutzeinrichtungen, Bedienerzugangsklappen oder Wartungs-Schwenktüren gemessen
- Ausgabehöhe nicht auf den vorhandenen Förderer abgestimmt (±50 mm Toleranz sind üblich; mehr erfordert teure Adapter)
- Kein freier Weg für Hubwagen-Rollenwechsel, Folienrollen-Beschickung oder leere Paletten-Pufferung
- Schaltschrank dort platziert, wo er einen Fußgängerweg oder Notausgang blockiert
- Keine Berücksichtigung künftiger Linien-Erweiterung oder Umkonfiguration
Korrekturmaßnahme: Fordern Sie vom Lieferanten eine detaillierte bemaßte Layout-Zeichung — Draufsicht und Vorderansicht — einschließlich Schutzvorrichtungen, Zugangsfläche und aller Versorgungsanschlüsse. Begehen Sie die Empfangszone selbst und messen Sie Türbreiten, Bodenlastklassen und Stützenpositionen. Eine 30-minütige Begehung verhindert eine 3-wöchige Montageverzögerung.
Fehler 3: Versorgungsanforderungen unterschätzen
Jede Verpackungsmaschine braucht Strom, Druckluft und manchmal Vakuum oder Kühlwasser. Integrationsfehler passieren, wenn die Fabrik — nach Ankunft der Maschine — entdeckt, dass ihr 480-V-Drehstromkreis nicht vorhanden ist oder dass der vorhandene Kompressor die geforderten 1,2 m³/min Luft bei 6 bar nicht liefern kann.
Versorgungs-Überraschungen sind in der Mitte der Installation teuer zu beheben:
- Verlegung eines neuen 60-A-Drehstromkreises: 3.000–8.000 $ an Elektriker-Arbeitszeit
- Installation eines neuen Kompressors oder eines 500-L-Drucklufttanks: 5.000–15.000 $
- Nachrüstung einer Vakuumpumpe für einen Pick-and-Place-Kopf: 2.000–5.000 $
- Ablass- und Kondensatführung für Pneumatik-Antriebe: oft komplett vergessen
Korrekturmaßnahme: Erstellen Sie vor der Bestellung eine Versorgungsmatrix. Listen Sie für jede Maschine der Linie Spannung, Phase, Stromstärke, Druckluftvolumenstrom und -druck, Vakuumbedarf, Abluft und Entwässerung auf. Lassen Sie Ihren Elektriker und Wartungsleiter bestätigen, dass die vorhandene Infrastruktur die volle Last trägt — oder budgetieren Sie die Nachrüstung in den Projektzeitplan.
Fehler 4: Nicht zusammenpassende Steuerungssysteme und Protokolle
Wenn Sie eine Maschine von Hersteller A und ein Förderersystem von Hersteller B kaufen, haben Sie zwei SPS, die miteinander sprechen müssen. Spricht die eine PROFINET und hat die andere nur diskrete E/A, wird die „Integration“ zu einem Gewirr aus Relaislogik und Sonder-Klemmenkästen, das niemand vollständig versteht.
Steuerungs-Integrationsfehler fallen in drei Kategorien:
- Protokoll-Unverträglichkeit: Maschinen in verschiedenen Feldbus-Netzwerken (PROFINET, EtherNet/IP, DeviceNet, CC-Link) ohne Gateway.
- Signal-Mehrdeutigkeit: „Maschine bereit“ bedeutet bei verschiedenen Herstellern Verschiedenes. Das „bereit“-Signal einer Maschine schließt einen Fehlerzustand aus, den eine andere Maschine als Stopp-Anforderung behandelt.
- Kein zentrales HMI: Bediener springen zwischen drei HMI-Bildschirmen, um an einer integrierten Linie zu starten, zu stoppen oder einen Stau zu beseitigen.
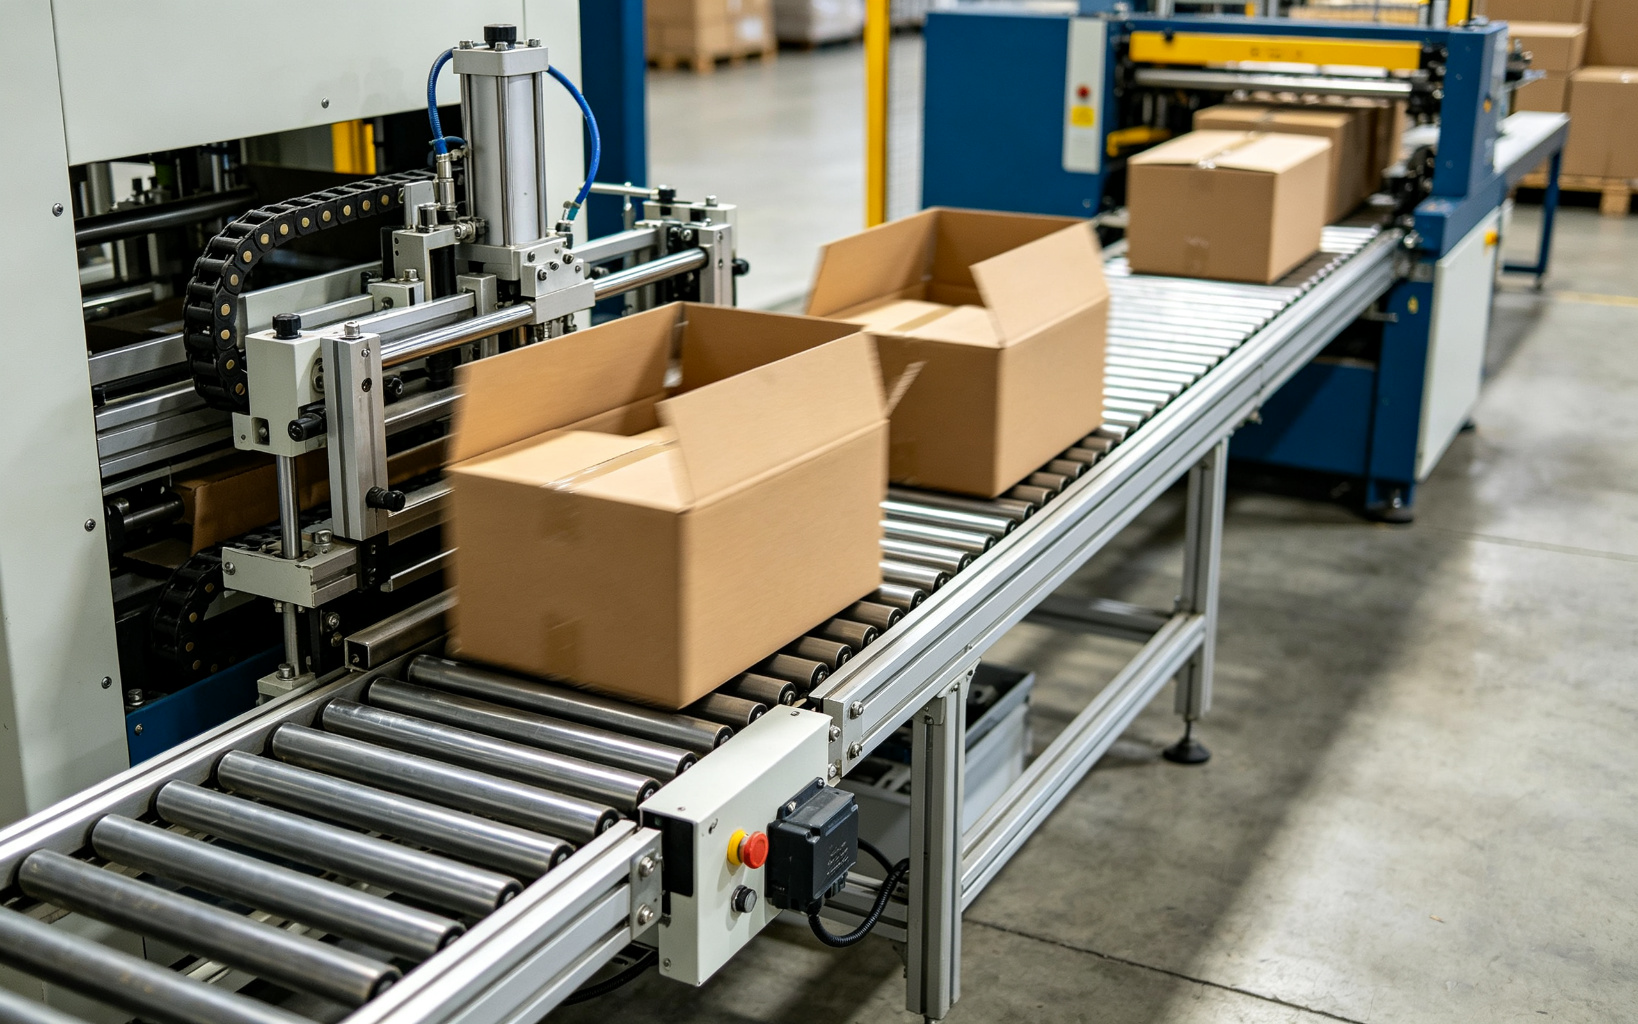
Korrekturmaßnahme: Geben Sie in Ihrer RFQ eine einheitliche Steuerungsarchitektur für die gesamte Linie vor. Wenn Sie Hersteller mischen müssen, verlangen Sie einen Systemintegrator, der für die Kommunikationsebene verantwortlich ist. Eine gut integrierte Linie sollte von einem einzigen HMI-Bildschirm aus starten, wobei alle Maschinen Produktionsdaten, Fehlercodes und OEE-Kennzahlen teilen. Unsere integrierten Förderersysteme und Verpackungslinien werden mit einem einheitlichen Steuerungspaket geliefert, sodass dieses Problem erst gar nicht entsteht.
Fehler 5: Unzureichende Bediener- und Wartungsschulung
Eine neue Verpackungslinie ist nur so leistungsfähig wie die Leute, die sie bedienen. Wir sehen diesen Fehler in fast jedem Projekt: Der Inbetriebnahme-Ingenieur des Lieferanten schult zwei Tage lang einen „Super-User“, der das Unternehmen sechs Monate später verlässt — und es gibt niemanden, der weiß, wie man eine Rezeptur ändert oder einen Fehler quittiert.
Schulungsfehler sehen typischerweise so aus:
- Schulung nur an das Technikpersonal, nie an die Bediener im Werk
- Keine schriftlichen Standard-Arbeitsanweisungen in der Landessprache
- Dem Wartungsteam wird nie gezeigt, wie man grundlegende vorbeugende Wartung durchführt
- Keine Ersatzteil-Checkliste — daher werden kritische Verbrauchsmaterialien nicht gelagert
- Nur eine einzige „Ansprechperson“ kennt die Maschine; Urlaub oder Personalwechsel legen die Linie lahm
Korrekturmaßnahme: Fordern Sie ein strukturiertes Schulungsprogramm als Teil des Kaufvertrags. Dieses sollte umfassen: (1) Bediener-Schulung zu Start, Stopp, Rezepturwechsel und Fehler-Quittierung — vor Ort in der Sprache der Bediener; (2) Wartungsschulung zu Schmierplänen, Verschleißteilwechsel und Diagnose; (3) gedruckte Handbücher und Schnellreferenzkarten an der Maschine; (4) Zertifizierung von mindestens zwei Bedienern und zwei Wartungstechnikern. Bei SunAura Machinery ist jedes Inbetriebnahme-Paket dieser Lehrplan enthalten, und wir folgen 30 und 90 Tage nach der Übergabe nach.
Fehler 6: Keine klaren Verantwortungsgrenzen zwischen den Herstellern
Dies ist der Integrationsfehler, der am meisten zum Fingerzeigen führt. Besteht eine Linie aus einem Case-Erector von Hersteller A, einem Verschließer von B, einem Förderer von C und einem Palettierer von D, schuldigt jeder die anderen, wenn die Linie nicht mit Nenngeschwindigkeit läuft.
Das klassische Szenario: Die Linie läuft mit 22 cpm statt der entworfenen 30 cpm. Hersteller A sagt, die Kartons kämen zu spät. Hersteller B sagt, der Verschließer stauet, weil die Kartons verstellt sind. Hersteller C sagt, die Fördergeschwindigkeit entspricht der Spezifikation. Niemand fühlt sich für das Linienproblem verantwortlich.
Korrekturmaßnahme: Benennen Sie eine verantwortliche Partei für die gesamte Linie. Dies kann der führende Maschinenhersteller (der den Rest vergibt), ein unabhängiger Systemintegrator oder Ihre eigene Ingenieurabteilung mit klarer Autorität sein. Nehmen Sie in Ihre Verträge eine Linienabnahmeprüfung auf: Die Linie muss einen kontinuierlichen 8-Stunden-Produktionslauf mit Nenngeschwindigkeit absolvieren, bevor die Schlusszahlung freigegeben wird. Aus diesem Grund empfehlen wir für Mehrmaschinenlinien einen Turnkey-Lieferanten — ein Vertrag, ein verantwortliches Team, eine Abnahmeprüfung.
Fehler 7: Einen FAT (Factory Acceptance Test) auslassen
Ein Factory Acceptance Test ist ein bezahlter Besuch im Werk des Lieferanten vor dem Versand der Maschine, bei dem Sie sie mit Ihrem echten Produkt oder Packmaterial laufen sehen. Den FAT auszulassen, um 5.000 $ Reisekosten zu sparen, ist eine der teuersten Kostenspar-Entscheidungen, die eine Fabrik treffen kann.
Was der FAT erkennt, was die Inbetriebnahme vor Ort nicht kann:
- Die Maschine verarbeitet Ihre tatsächlichen Produktabmessungen nicht mit voller Geschwindigkeit
- Die Siegelqualität ist bei Produktionsgeschwindigkeit unbeständig
- Der Folien- oder Materialbahn-Lauf driften über einen 30-minütigen Betrieb
- Sicherheitsverriegelungen funktionieren nicht wie entworfen
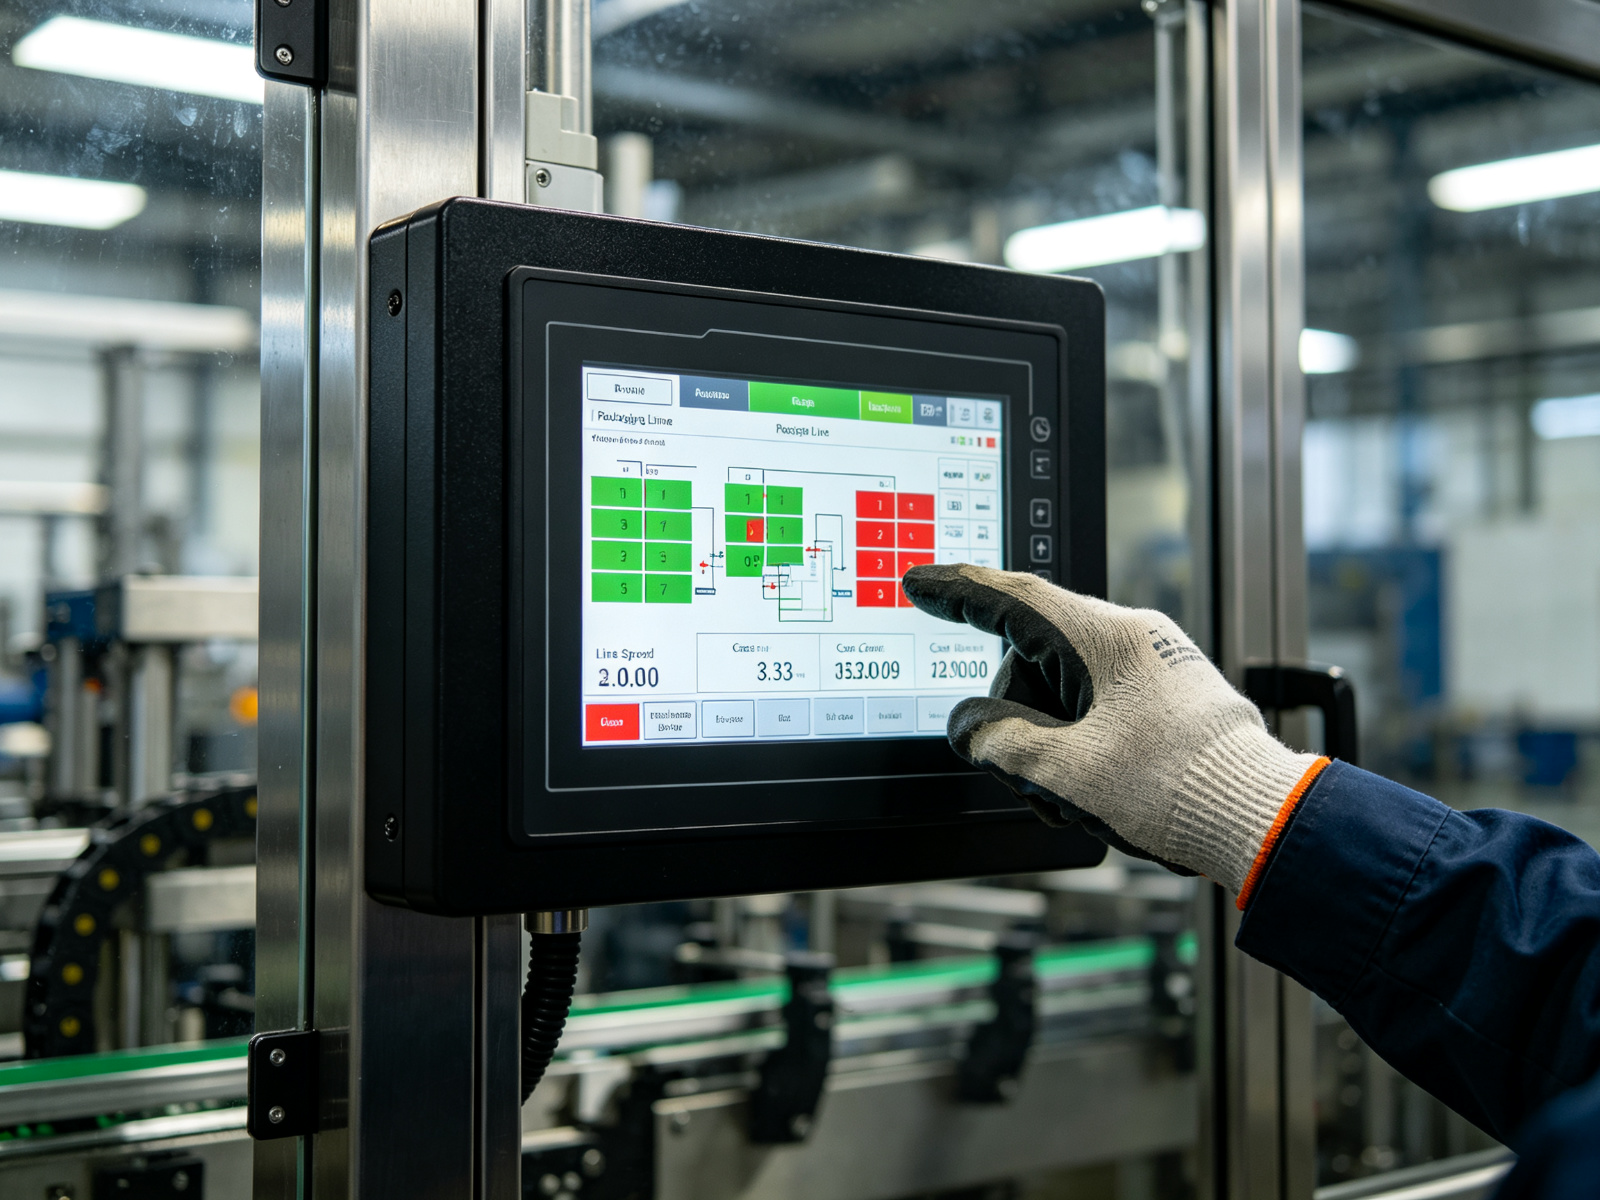
- Die HMI-Oberfläche ist verwirrend oder es fehlen kritische Alarme
Ein Problem im Werk des Lieferanten zu beheben kostet fast nichts. Es nach dem Versand in Ihre Fabrik zu beheben — mit Montage, Arbeit und Produktionsstillstand — kostet das 10- bis 50-fache. Wir verlangen von jedem Kunden einen FAT für unsere automatischen Case-Erector-Systeme und Turnkey-Verpackungslinien, weil er beide Seiten schützt.
Fehler 8: Ersatzteil- und Wartungsstrategie vergessen
Neue Maschinen brauchen Ersatzteile — aber welche? Viele Fabriken erteilen die Bestellung, arrangieren Montage und Inbetriebnahme und stellen dann nach dem ersten Betriebsmonat fest, dass ein kritisches Verschleißteil ersetzt werden muss und vom Lieferanten eine 6-wöchige Lieferzeit hat.
Typische Fehler in der Ersatzteilplanung:
- Keine empfohlene Ersatzteilliste vom Lieferanten
- Ersatzteile werden nach der Maschinenbestellung zu exorbitanten Preisen separat angeboten
- Verschleißteile sind Sonderanfertigungen ohne Zweitbezugsquelle
- Kein Budget für kritische Ersatzteile in der Projektfreigabe
- Sensoren und Aktoren verwenden proprietäre Steckverbinder statt Standard-M12/M8
Korrekturmaßnahme: Fordern Sie eine empfohlene Ersatzteilliste bereits zum Zeitpunkt des Angebots, nicht nach der Bestellung. Nehmen Sie die Kosten kritischer Ersatzteile (Heizbänder, Antriebsriemen, Greiferfinger, Sensoren, Sicherungen) in das Anfangsprojektbudget auf. Fragen Sie, ob Verschleißteile Standard-Katalogartikel oder proprietär sind. Eine Maschine, die Standard-Katalogkomponenten verwendet, ist über ihre Lebensdauer günstiger in der Wartung als eine, die nur Werks-Ersatzteile braucht — dies ist ein direkter TCO-Faktor, den wir in unserem Leitfaden zur Berechnung der Total Cost of Ownership von Verpackungslinien behandeln.
Fehler 9: Sicherheits-Schutzeinrichtungen und Konformitätsanforderungen ignorieren
Sicherheit ist keine Papierübung — sie bestimmt, ob Ihre Linie rechtmäßig laufen darf. Integrationsprojekte stoßen häufig auf Lücken in der Sicherheitskonformität, weil die Maschine für eine andere Jurisdiktion ausgelegt war oder weil die Verriegelungen zwischen den Maschinen nicht durchdacht wurden.
Häufige Sicherheitsintegrationsfehler:
- Schutztüren an einer Maschine stoppen nur diese, nicht die vorgelagerte oder nachgelagerte Ausrüstung
- Not-Halt-Taster greifen nicht wie von ISO 13850 / EN 418 gefordert auf die gesamte Linie durch
- Lichtvorhänge an Verpackungsstationen sind nicht mit dem Roboter oder Banderoler verriegelt
- Die CE-Dokumentation deckt das integrierte System nicht ab, nur die Einzelmaschinen
- Lockout/Tagout-Punkte sind über Mehrhersteller-Ausrüstung nicht definiert
Korrekturmaßnahme: Beziehen Sie einen Sicherheitsingenieur bereits in der Designphase ein, nicht nach der Montage. Fordern Sie vom Linienintegrator eine Risikobeurteilung, ein Schutzeinrichtungskonzept und eine CE/UL-Dokumentation für das vollständige integrierte System — nicht nur für Einzelmaschinen. Die Kosten einer Sicherheits-Neukonstruktion nach der Installation übertreffen die Ingenieurkosten im Vorfeld bei Weitem.
Fehler 10: Kein klarer Inbetriebnahmeplan und keine Abnahmekriterien
Der letzte Fehler ist am ehesten vermeidbar: die Montage ohne schriftlichen Inbetriebnahmeplan und messbare Abnahmekriterien zu beginnen. Ohne dies wird „fertig“ zu dem, was immer der Terminplan vorgibt, und die Linie wird abgenommen, obwohl sie noch mit 70 % der Nenngeschwindigkeit läuft.
Ein ordentlicher Inbetriebnahmeplan umfasst:
- Mechanische Montage-Checkliste (Nivellierung, Verankerung, Schutzeinrichtungen)
- Prüfung der elektrischen und pneumatischen Anschlüsse
- Trockenlauf: Jede Achse ohne Produkt joggen und testen
- Nasslauf: Echtes Produkt mit 25 %, 50 %, 75 % und 100 % der Nenngeschwindigkeit fahren
- Qualitätsprüfung: Siegelintegrität, Füllgenauigkeit, Kartonintegrität, Code-Lesbarkeit
- 8-stündiger kontinuierlicher Produktionslauf mit Nenngeschwindigkeit und OEE-Ziel
- Dokumentationsübergabe: As-built-Zeichnungen, Handbücher, Ersatzteilliste, Zertifikate
- Abnahme der Bediener- und Wartungsschulung
Jede Phase sollte ein Bestanden/Nicht-bestanden-Kriterium und eine Abzeichnung sowohl des Lieferanten als auch des Kunden haben. Geben Sie die Schlusszahlung erst frei, wenn die Linie den 8-Stunden-Dauerlauf mit dem vereinbarten OEE besteht. Diese eine Disziplin beseitigt 90 % der Streitigkeiten nach der Inbetriebnahme.
Verpackungslinien-Integrations-Checkliste vor der Bestellung
Bevor Sie den Kaufvertrag unterschreiben, gehen Sie diese Checkliste mit Ihren Technik-, Wartungs- und Betriebsteams durch:
Linie und Prozess
- Vollständige Linienfluss-Analyse mit identifiziertem Durchsatz, Engpass und Pufferpunkten
- Produktabmessungen, -gewichte und Packformate dokumentiert
- Linienge schwindigkeit und OEE-Ziele von der Produktionsleitung abgestimmt
- Künftige Packformat-Änderungen und Erweiterungspläne berücksichtigt
Standort und Versorgung
- Stellfläche, Deckenhöhe und Türzugang vor Ort verifiziert
- Stromversorgung, Druckluft und Entwässerung bestätigt
- Bodenlastklasse und Fundamentanforderungen dokumentiert
- Fußgänger- und Hubwagen-Wege um die Maschine herum kartiert
Hersteller und Vertrag
- Eine verantwortliche Partei für die vollständige Linie
- FAT-Anforderung mit an den Lieferanten versendeten Produktmustern
- 8-stündiger kontinuierlicher Linien-Abnahmetest im Vertrag
- Ersatzteilliste und Budget für kritische Ersatzteile enthalten
- Schulungsplan mit definiertem Lehrplan und Zertifizierung
- Gewährleistungsumfang und Reaktionszeit dokumentiert
Häufig gestellte Fragen
Wie lange dauert die Integration einer neuen Verpackungsmaschine in eine bestehende Linie?
Bei einem Einzelmaschinen-Einbau (gleiches Format, gleiche Übergabehöhe, kompatible Steuersignale) dauert die Integration typischerweise 2 bis 5 Tage, einschließlich mechanischer Montage, Elektroanschluss und Inbetriebnahme. Planen Sie bei einer Mehrmaschinenlinie mit neuer Steuerungsintegration 4 bis 12 Wochen von der Anlieferung bis zur Vollproduktion. Das Terminrisiko liegt fast immer in der Steuerung und dem Debugging, nicht in der mechanischen Montage.
Sollte ich einen Systemintegrator nehmen oder bei einem einzelnen Turnkey-Lieferanten kaufen?
Wenn Ihre Linie mehr als zwei Maschinen verschiedener Hersteller umfasst, ist ein Turnkey-Lieferant oder qualifizierter Systemintegrator fast immer die risikoärmere Wahl. Der Integrator trägt die Linienleistung, die Steuerungsintegration und den Abnahmetest — und beseitigt das Fingerzeigen, das Mehrhersteller-Projekte plagt. Bei Einzelmaschinen-Ergänzungen mit klaren Schnittstellen kann der Direktkauf beim Maschinenhersteller funktionieren, wenn Ihr internes Technikteam starke Integrationskapazitäten hat. Vergleichen Sie unsere Turnkey-Verpackungslinien-Lösungen, um zu sehen, wie ein Einzelhersteller-Ansatz funktioniert.
Was ist ein Factory Acceptance Test und brauche ich ihn wirklich?
Ein Factory Acceptance Test (FAT) ist ein bezahlter Verifizierungsbesuch im Werk des Lieferanten vor dem Versand der Maschine. Sie bringen Ihr echtes Produkt oder Packmaterial und sehen die Maschine mit Produktionsgeschwindigkeit laufen. Ja, Sie brauchen ihn — sogar für eine Einzelmaschine. Ein FAT kostet 3.000–8.000 $ an Reisekosten, spart aber typischerweise 30.000–150.000 $ an Nachbesserungen nach dem Versand und Produktionsverzögerungen. Für eine vollständige Linie folgt auf den FAT ein SAT (Site Acceptance Test), der die integrierte Leistung in Ihrer Fabrik prüft.
Wie verhindere ich, dass meine Bediener Sicherheitsverriegelungen überbrücken?
Verriegelungs-Überbrückung passiert, wenn Bediener die Verriegelung als Produktionsbremse ohne Mehrwert empfinden. Die Abhilfe ist zweifach: (1) Konstruieren Sie die Linie so, dass sicherer Betrieb auch schneller Betrieb ist — gut positionierte Schutztüren mit Schnellverriegelungen, gut erreichbare Quittiertaster und klare Fehlermeldungen; (2) Schulen Sie die Bediener darin, wovor jede Verriegelung schützt — nicht nur, dass sie sie nicht überbrücken dürfen. Regelmäßige Sicherheitsaudits und Beinaheunfall-Meldungen helfen ebenfalls, eine Kultur aufzubauen, in der Überbrückung als Risiko, nicht als Bequemlichkeit gilt.
Welche Ersatzteile soll ich für eine neue Verpackungslinie lagern?
Lagern Sie die Artikel, die am schnellsten verschleißen und die längste Lieferzeit haben: Antriebsriemen, Heizbänder, Siegelbacken, Greiferfinger, Lichtschranken, Pneumatikdichtungen, Sicherungen und Schütze. Ein guter Lieferant liefert eine empfohlene Ersatzteilliste mit Lieferzeiten. Budgetieren Sie 3 bis 5 % des Maschinenkaufpreises für anfängliche kritische Ersatzteile. Führen Sie Verbrauchsmaterialien (Folie, Klebeband, Umreifungsband) in Ihrem normalen Lagersystem, nicht als Projekt-Ersatzteile.
Wie messe ich den Integrationserfolg nach dem Go-live?
Verfolgen Sie diese Kennzahlen in den ersten 90 Tagen: (1) OEE mit Nenngeschwindigkeit vs. entworfenem Ziel; (2) ungeplante Stillstandstunden pro Woche; (3) Umstellzeit zwischen Packformaten; (4) Qualitätsausschussquote; (5) First-Pass-Yield. Liegt eine Kennzahl unter den Abnahmekriterien Ihres Vertrags, ist der Lieferant zur Unterstützung der Nachbesserung verpflichtet. Gehen Sie nicht davon aus, dass sich die Linie „von selbst verbessert“ — Integrationslücken summieren sich über die Zeit.
Fazit: Integration ist ein Projekt, keine Lieferung
Der Unterschied zwischen einer Verpackungslinie, die in Woche zwei die Nenngeschwindigkeit erreicht, und einer, die sechs Monate nach der Installation kämpft, liegt fast nie in der Qualität der Einzelmaschinen. Er liegt in der Qualität der Integrationsplanung — der Standortbegehung, der Steuerungsarchitektur, dem Abnahmetest, dem Schulungsplan und der einen verantwortlichen Partei, die für das Ergebnis einsteht.
Lassen Sie sich von der Vorfreude auf neue Ausrüstung nicht über die harte Arbeit der Integration hinwegtäuschen. Spezifizieren Sie die Linie, nicht nur die Maschinen. Planen Sie die Versorgung, nicht nur die Stellfläche. Verlangen Sie den FAT und den 8-Stunden-Lauf, nicht nur das Werkabnahmezertifikat. Schulen Sie die Bediener, nicht nur die Ingenieure. Dies sind die Unterschiede zwischen einer Linie, die plangemäß zurückverdient, und einer, die zum Wartungsalptraum wird.
Beim Bewerten spezifischer Maschinentechnologien für Ihre integrierte Linie achten Sie genau auf den Antriebsaufbau — Servo- vs. Pneumatik-Entscheidungen beeinflussen Geschwindigkeit, Genauigkeit und Energieverbrauch dramatisch. Unser Leitfaden zu servoangetriebenen Verpackungsmaschinen zeigt, wie Sie Servo-Achsen an Ihren Produktionsoutput anpassen.
Planen Sie ein Verpackungslinien-Integrationsprojekt? Unser Engineering-Team von SunAura Machinery bietet vollständige Linienfluss-Analyse, Steuerungsintegration, FAT/SAT-Koordination und Bediener-Schulung als Standard jeder Turnkey-Verpackungslinie. Schicken Sie uns Ihre Produktspezifikationen und Ihr vorhandenes Layout, und wir zeichnen den Integrationspfad auf, bevor Sie Kapital binden.
