Integrar una nueva máquina de envasado en una línea de producción existente es uno de los proyectos de mayor riesgo que un equipo de planta emprende. La máquina en sí puede estar especificada hasta el último detalle, probada en fábrica y entregada a tiempo — pero los errores de integración convierten una puesta en marcha prevista en dos semanas en una pesadilla productiva de tres meses. En SunAura Machinery hemos acompañado instalaciones de líneas de envasado en plantas de alimentación, química, nuevas energías y automoción en cuatro continentes. En cada integración de bajo rendimiento, la causa se remonta a uno de diez errores previsibles, cometido antes de apretar el primer tornillo.
Esta guía está escrita desde la perspectiva de fabricantes de máquinas e ingenieros de puesta en marcha que han visto integraciones tanto buenas como muy malas. Cada error incluye la conclusión de costes, las señales de alerta que debe vigilar y la acción correctora que debe tomar antes de lanzar el pedido.
Error 1: Especificar la máquina de forma aislada, no como parte de la línea
El error de integración más frecuente empieza en la fase de RFQ. Los equipos de compras especifican una encartonadora o una cerradora de cajas según su catálogo de prestaciones individual, pero nunca definen cómo entrega al transportador existente, cómo funciona la lógica de rechazo o qué señales necesita el llenador previo para parar ante un atasco.
Una máquina que se evalúa en fábrica del proveedor a 30 cajas por minuto puede entregar solo 18 cpm cuando se conecta a una línea previa de 20 cpm que para cada 12 minutos. El cuello de botella se desplaza, la máquina posterior se muere de hambre y los operadores empiezan a saltarse los enclavamientos para «seguir produciendo». Eso degrada la seguridad y la calidad más rápido de lo que la mayoría de los equipos directivos percibe.
Acción correctora: Especifique cada máquina de la línea en el contexto del rendimiento de línea requerido, no según su máximo individual. Incluya en la especificación técnica alturas de entrega, velocidades de cinta, requisitos de distancia y señales de handshake de parada/arranque. Nuestros ingenieros de integración de líneas de envasado SunAura siempre empiezan por un análisis completo de flujo de línea antes de recomendar una sola máquina.
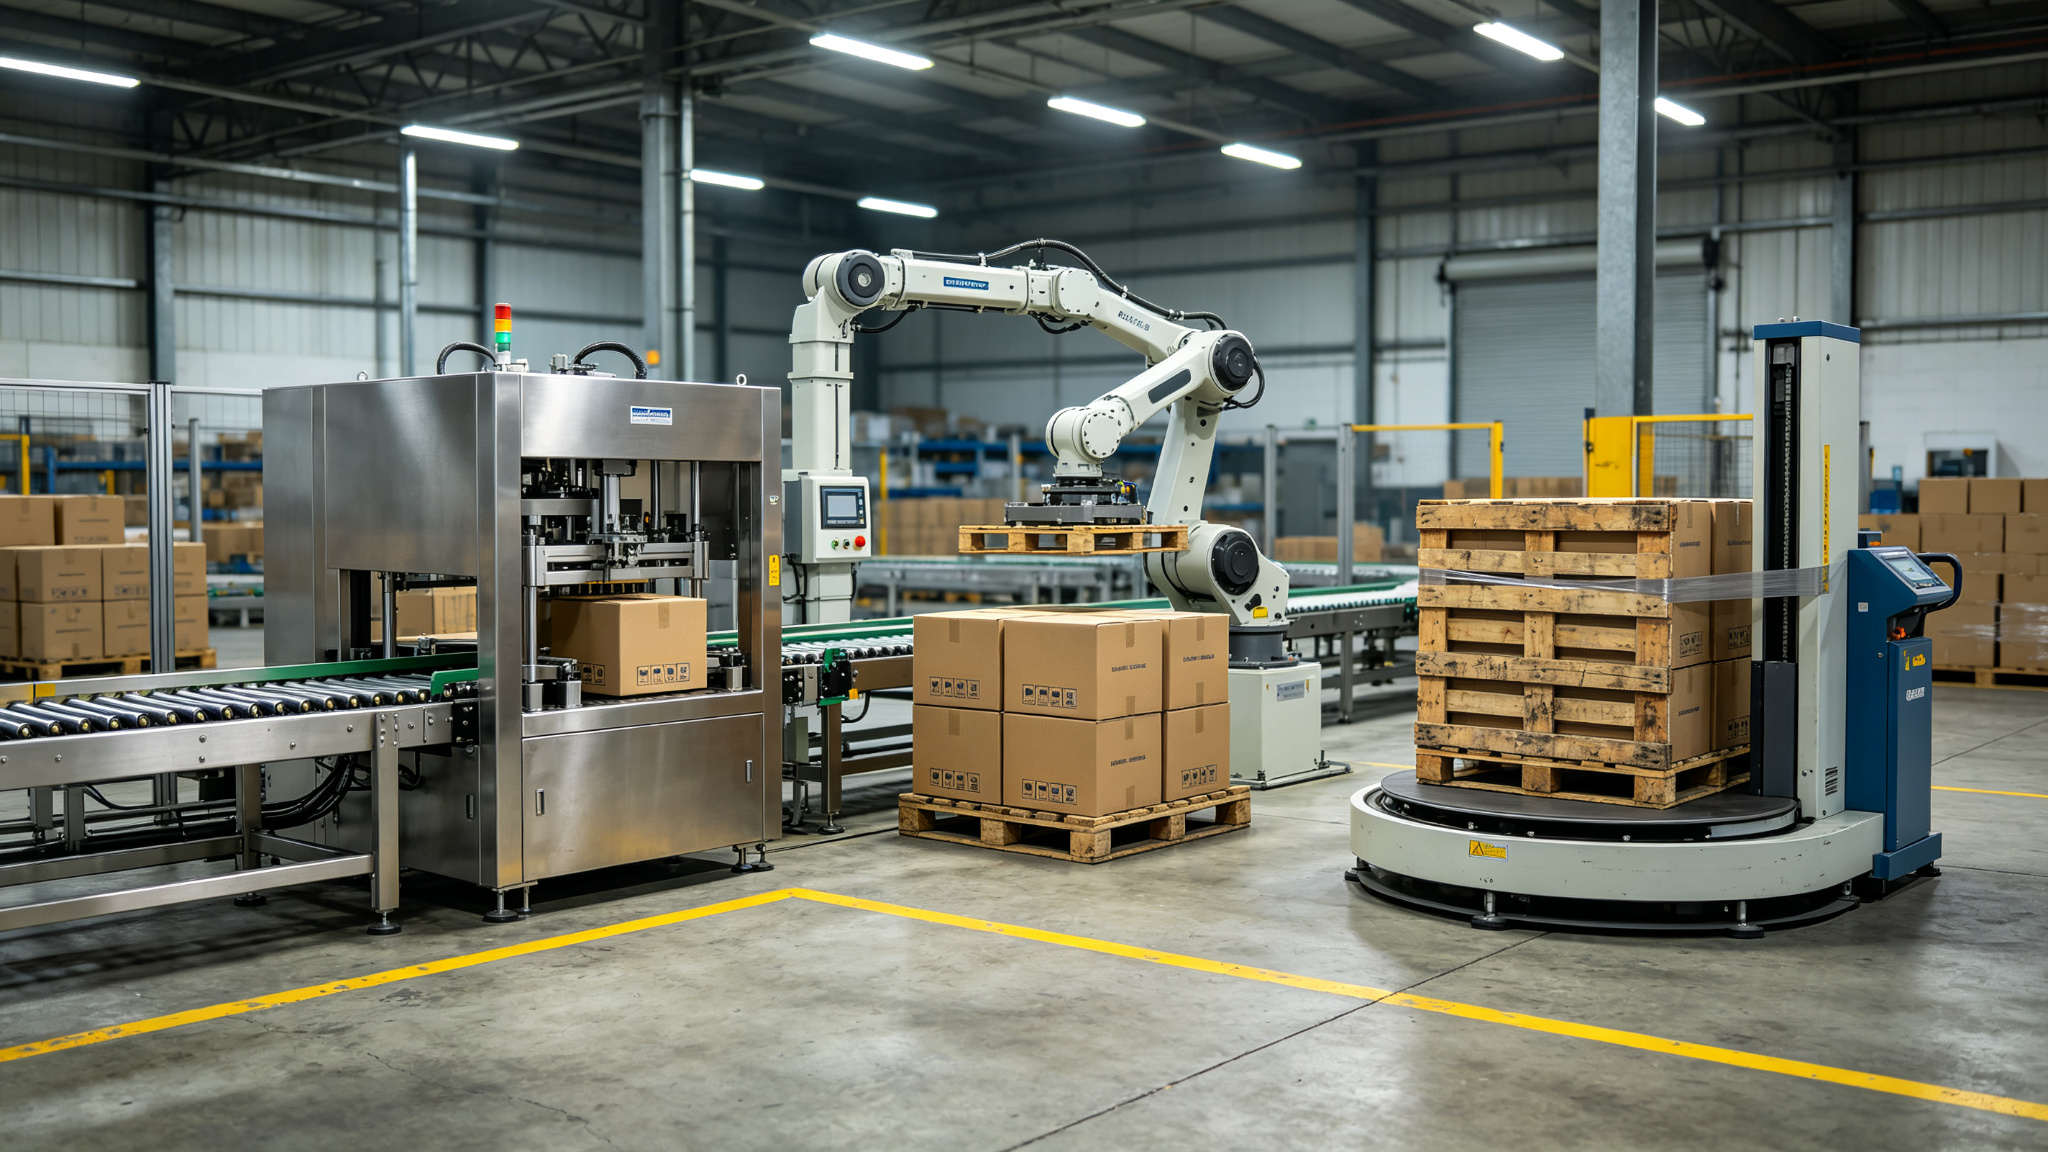
Error 2: Ignorar el espacio, el layout y el flujo de material
Parece obvio, pero cada mes oímos de una máquina nueva que llegó y no cabía por la puerta de la nave, o cuya altura de salida difería 200 mm del transportador existente. Los problemas de espacio y flujo de material rara vez se detectan antes de que el camión de montaje dé marcha atrás al muelle.
Omisiones de layout habituales:
- Espacio medido sin protecciones, compuertas de acceso de operario o puertas de mantenimiento abatibles
- Altura de salida no adaptada al transportador existente (tolerancia ±50 mm es habitual; más exige adaptadores caros)
- Sin paso libre para cambio de rollos de film con transpaleta, carga de bobinas de película o buffer de palets vacíos
- Armario eléctrico colocado donde bloquea un paso peatonal o una salida de emergencia
- Sin previsión de futuras ampliaciones o reconfiguración de la línea
Acción correctora: Exija al proveedor un plano de layout acotado detallado — planta y alzado — incluyendo protecciones, superficie de acceso y todas las conexiones de servicios. Recorra usted mismo la zona de recepción y mida anchos de puerta, clases de carga del suelo y posición de pilares. Una visita de 30 minutos evita un retraso de montaje de 3 semanas.
Error 3: Subestimar los requisitos de servicios
Cada máquina de envasado necesita electricidad, aire comprimido y a veces vacío o agua de refrigeración. Los errores de integración ocurren cuando la fábrica — tras la llegada de la máquina — descubre que no dispone del circuito trifásico de 480 V o que el compresor existente no puede entregar los 1,2 m³/min de aire a 6 bar requeridos.
Las sorpresas de servicios son caras de resolver a mitad de la instalación:
- Instalación de un nuevo circuito trifásico de 60 A: 3.000–8.000 $ en mano de obra eléctrica
- Instalación de un compresor nuevo o de un depósito de aire de 500 L: 5.000–15.000 $
- Adaptación de una bomba de vacío para un cabezal pick-and-place: 2.000–5.000 $
- Canalización de condensados y desagüe para actuadores neumáticos: a menudo completamente olvidada
Acción correctora: Elabore una matriz de servicios antes del pedido. Para cada máquina de la línea, liste voltaje, fase, corriente, caudal y presión de aire comprimido, necesidad de vacío, escape y desagüe. Haga que su electricista y el responsable de mantenimiento confirmen que la infraestructura existente aguanta la carga completa — o presupuestan la adaptación en el calendario del proyecto.
Error 4: Sistemas de control y protocolos incompatibles
Si compra una máquina del fabricante A y un sistema de transporte del fabricante B, tiene dos PLC que deben hablar entre sí. Si uno habla PROFINET y el otro solo tiene E/S discretas, la «integración» se convierte en una maraña de lógica de relés y cajas de bornes especiales que nadie entiende del todo.
Los errores de integración de control caen en tres categorías:
- Incompatibilidad de protocolos: máquinas en distintas redes de fieldbus (PROFINET, EtherNet/IP, DeviceNet, CC-Link) sin pasarela.
- Ambigüedad de señales: «máquina lista» significa cosas distintas en cada fabricante. La señal de «listo» de una máquina excluye un estado de fallo que otra trata como petición de parada.
- Sin HMI central: el operario salta entre tres pantallas HMI para arrancar, parar o desbloquear un atasco en una línea integrada.
Acción correctora: Especifique en su RFQ una arquitectura de control unificada para toda la línea. Si debe mezclar fabricantes, exija un integrador de sistemas responsable de la capa de comunicación. Una línea bien integrada debe arrancarse desde una sola pantalla HMI, con todas las máquinas compartiendo datos de producción, códigos de fallo e indicadores OEE. Nuestros sistemas de transporte integrados y líneas de envasado se entregan con un paquete de control unificado, para que este problema ni siquiera surja.
Error 5: Formación insuficiente de operarios y mantenimiento
Una línea de envasado nueva solo es tan capaz como la gente que la maneja. Vemos este error en casi todos los proyectos: el ingeniero de puesta en marcha del proveedor forma dos días a un «superusuario» que deja la empresa seis meses después — y no queda nadie que sepa cómo cambiar una receta o reconocer un fallo.
Los fallos de formación suelen verse así:
- Formación solo al personal técnico, nunca a los operarios de planta
- Sin instrucciones de trabajo estándar escritas en el idioma local
- Al equipo de mantenimiento nunca se le muestra cómo hacer el mantenimiento preventivo básico
- Sin lista de chequeo de repuestos — por lo que no se almacenan los consumibles críticos
- Una sola «persona de contacto» conoce la máquina; sus vacaciones o rotación paran la línea
Acción correctora: Exija un programa de formación estructurado como parte del contrato de compra. Debe incluir: (1) formación de operarios en arranque, parada, cambio de receta y reconocimiento de fallos — in situ en el idioma de los operarios; (2) formación de mantenimiento en planes de lubricación, cambio de piezas de desgaste y diagnóstico; (3) manuales impresos y tarjetas de referencia rápida junto a la máquina; (4) certificación de al menos dos operarios y dos técnicos de mantenimiento. En SunAura Machinery, cada paquete de puesta en marcha incluye este plan de estudios, y hacemos seguimiento a los 30 y 90 días tras la entrega.
Error 6: Sin responsabilidades claras entre fabricantes
Este es el error de integración que más culos echa. Si la línea consta de una encartonadora del fabricante A, una cerradora del B, un transportador del C y un paletizador del D, cada uno culpa a los demás cuando la línea no corre a la velocidad nominal.
El escenario clásico: la línea va a 22 cpm en lugar de las 30 cpm de diseño. El fabricante A dice que las cajas llegan tarde. El B dice que la cerradora se atasca porque las cajas van descuadradas. El C dice que la velocidad del transportador cumple la especificación. Nadie se siente responsable del problema de línea.
Acción correctora: Designe una parte responsable de toda la línea. Puede ser el fabricante líder de la máquina (que subcontrata el resto), un integrador de sistemas independiente o su propio departamento de ingeniería con autoridad clara. Incluya en sus contratos una prueba de aceptación de línea: la línea debe completar un ciclo continuo de producción de 8 horas a velocidad nominal antes de liberar el pago final. Por eso recomendamos para líneas multimáquina un proveedor llave en mano — un contrato, un equipo responsable, una prueba de aceptación.
Error 7: Omitir el FAT (Factory Acceptance Test)
Un FAT es una visita de pago a la fábrica del proveedor antes del envío, donde ve la máquina funcionando con su producto o material real. Omitir el FAT para ahorrarse 5.000 $ de gastos de viaje es una de las decisiones de ahorro más caras que una fábrica puede tomar.
Lo que el FAT detecta y la puesta en marcha in situ no:
- La máquina no procesa sus dimensiones reales a velocidad completa
- La calidad de sellado es inconsistente a velocidad de producción
- El recorrido de la película o del material se desvía en un funcionamiento de 30 minutos
- Los enclavamientos de seguridad no funcionan como se diseñaron
- La interfaz HMI es confusa o faltan alarmas críticas
Resolver un problema en la fábrica del proveedor cuesta casi nada. Resolverlo tras el envío en su planta — con montaje, mano de obra y parada de producción — cuesta entre 10 y 50 veces más. Exigimos a todos los clientes un FAT para nuestros sistemas automáticos de encartonado y líneas llave en mano, porque protege a ambas partes.
Error 8: Olvidar la estrategia de repuestos y mantenimiento
Las máquinas nuevas necesitan repuestos — pero ¿cuáles? Muchas fábricas lanzan el pedido, organizan el montaje y la puesta en marcha, y luego, tras el primer mes de funcionamiento, descubren que hay que sustituir una pieza de desgaste crítica y que el proveedor tiene un plazo de entrega de 6 semanas.
Errores típicos en la planificación de repuestos:
- Sin lista de repuestos recomendada por el proveedor
- Los repuestos se ofertan por separado tras el pedido de la máquina a precios desorbitados
- Las piezas de desgaste son fabricación especial sin segunda fuente de suministro
- Sin presupuesto para repuestos críticos en la aprobación del proyecto
- Sensores y actuadores con conectores propietarios en lugar de M12/M8 estándar
Acción correctora: Pida una lista de repuestos recomendada en el momento de la oferta, no tras el pedido. Incluya el coste de los repuestos críticos (bandas calefactoras, correas de transmisión, dedos de agarre, sensores, fusibles) en el presupuesto inicial del proyecto. Pregunte si las piezas de desgaste son catálogo estándar o propietarias. Una máquina que utiliza componentes de catálogo estándar es más barata de mantener a lo largo de su vida que una que solo admite repuestos de fábrica — este es un factor directo de TCO que tratamos en nuestra guía de cálculo del Coste Total de Propiedad de líneas de envasado.
Error 9: Ignorar protecciones de seguridad y requisitos de conformidad
La seguridad no es un trámite de papel — determina si su línea puede funcionar legalmente. Los proyectos de integración encuentran a menudo lagunas de conformidad de seguridad porque la máquina se diseñó para otra jurisdicción o porque los enclavamientos entre máquinas no se pensaron.
Errores frecuentes de integración de seguridad:
- La puerta de protección de una máquina para solo esa máquina, no el equipo anterior o posterior
- Los botones de parada de emergencia no actúan en toda la línea como exige la ISO 13850 / EN 418
- Cortinas de luz en estaciones de envasado no entrelazadas con el robot o la encartonadora
- La documentación CE cubre el sistema integrado, no las máquinas individuales
- Puntos de lockout/tagout no definidos en equipos mult fabricante
Acción correctora: Involucre a un ingeniero de seguridad ya en la fase de diseño, no después del montaje. Exija al integrador de línea una evaluación de riesgos, un concepto de protecciones y documentación CE/UL para el sistema integrado completo — no solo para las máquinas individuales. El coste de un rediseño de seguridad tras la instalación supera con mucho el coste de la ingeniería previa.
Error 10: Sin plan claro de puesta en marcha ni criterios de aceptación
El último error es el más evitable: empezar el montaje sin un plan escrito de puesta en marcha y criterios de aceptación medibles. Sin esto, «terminado» se convierte en lo que diga el calendario, y la línea se acepta aunque vaya al 70 % de la velocidad nominal.
Un plan de puesta en marcha adecuado incluye:
- Lista de chequeo de montaje mecánico (nivelación, anclaje, protecciones)
- Verificación de conexiones eléctricas y neumáticas
- Seco: hacer jogging de cada eje sin producto y probar
- Húmedo: producto real al 25 %, 50 %, 75 % y 100 % de la velocidad nominal
- Inspección de calidad: integridad del sellado, precisión de llenado, integridad de la caja, legibilidad del código
- Producción continua de 8 horas a velocidad nominal y objetivo de OEE
- Entrega de documentación: planos as-built, manuales, lista de repuestos, certificados
- Aceptación de la formación de operarios y mantenimiento
Cada fase debe tener un criterio de aprobado/suspenso y una firma tanto del proveedor como del cliente. No libere el pago final hasta que la línea supere el ciclo de 8 horas continuas con el OEE acordado. Esta única disciplina elimina el 90 % de las disputas posteriores a la puesta en marcha.
Preguntas frecuentes
¿Cuánto tarda la integración de una máquina nueva en una línea existente?
Para una instalación de máquina única (mismo formato, misma altura de entrega, señales de control compatibles), la integración tarda normalmente 2 a 5 días, incluyendo montaje mecánico, conexión eléctrica y puesta en marcha. Para una línea multimáquina con integración de control nueva, planee 4 a 12 semanas desde la entrega hasta la producción plena. El riesgo de calendario está casi siempre en el control y la depuración, no en el montaje mecánico.
¿Cuándo debo exigir un FAT?
Siempre que la máquina sea crítica para la línea, el producto sea nuevo o el formato de envase sea inédito. Un FAT de 2 días en la fábrica del proveedor con su producto real y personal de planta evita sorpresas en la puesta en marcha. Para máquinas de catálogo estándar repetidas muchas veces, el FAT puede reducirse a una revisión documental.
¿Necesita ayuda para planificar la integración de su línea? Envíenos los planos de su planta y el flujo de producción actual a través de la página de contacto, y nuestros ingenieros le indicarán los puntos de integración, servicios y responsabilidades antes de que pida una sola oferta. Vea también nuestra guía de integración de líneas automatizadas y la lista de chequeo de auditoría de fábrica.
