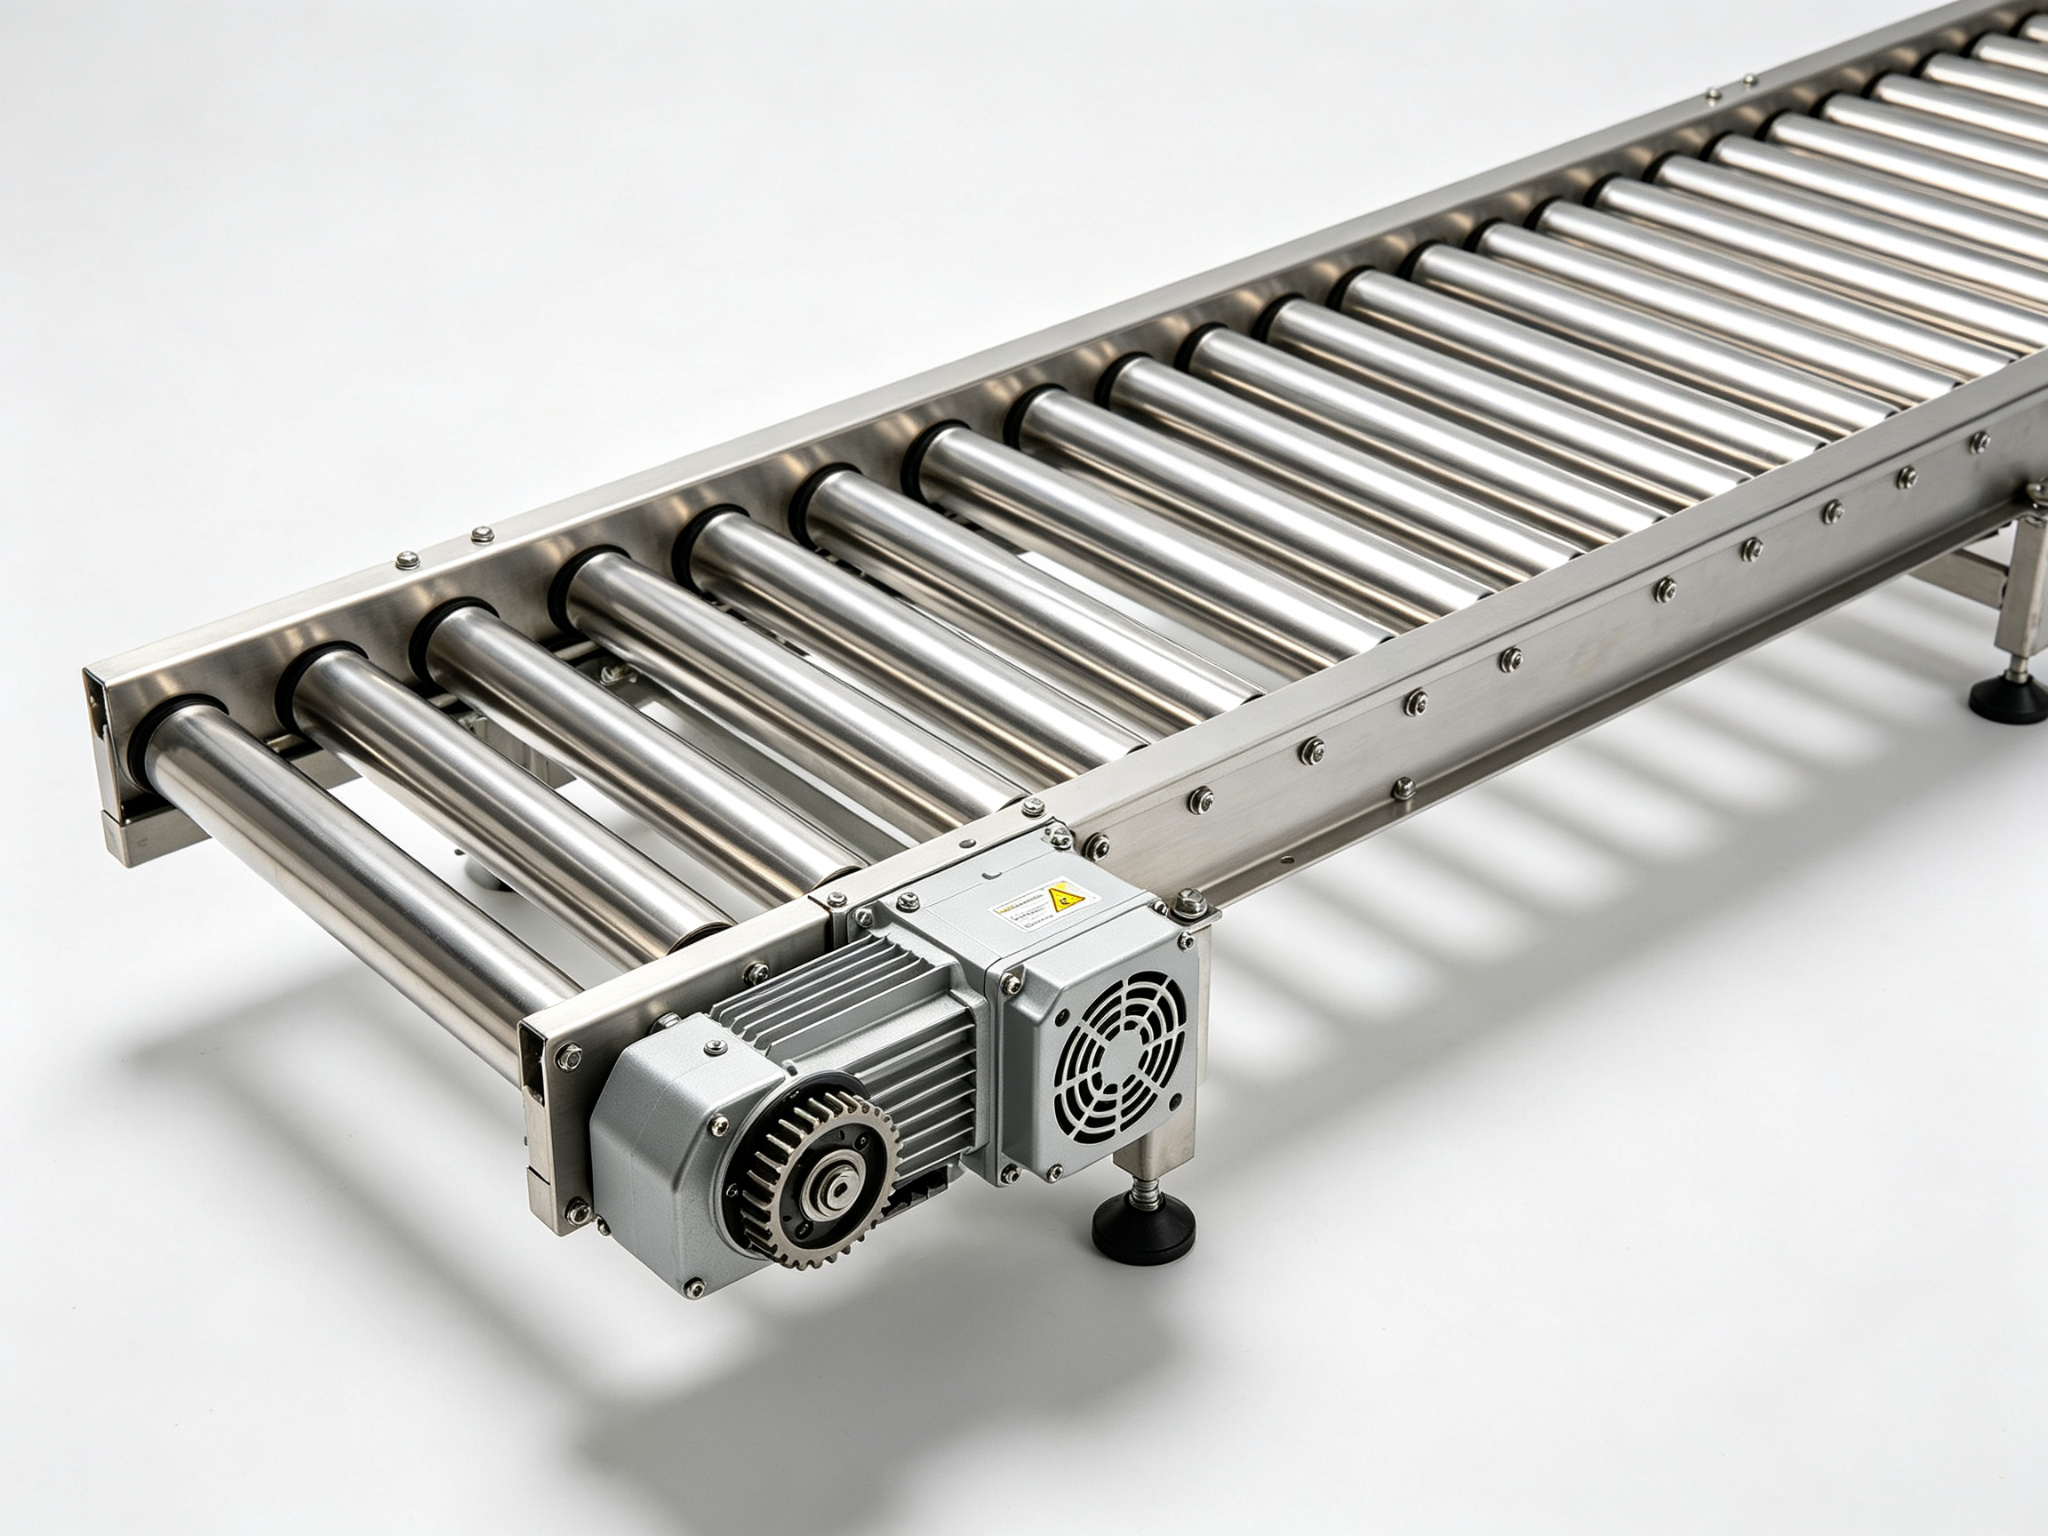
Angetriebener Rollenförderer | Edelstahl-Rollenförderer mit Antrieb
Ein Motorised roller-Förderer, bemessen nach Lasten, Geschwindigkeiten und Übergabestellen einer Verpackungslinie und nicht nach einer einzelnen Maschine.
| Leistung | siehe Spezifikation |
|---|---|
| Typ | Einzelstation |
| Genauigkeit | gemäß Spezifikation |
| Preisspanne (FOB) | US$ 6.000 – 30.000 |
| Lieferzeit | 25 – 45 Tage |
1. Wofür diese Baureihe gedacht ist – und wofür nicht
Diese Anlage kaufen Werke, die bereits Maschinen haben und das Material nun ohne manuellen Transport zwischen ihnen bewegen müssen. Die Entscheidung dreht sich selten um den Förderer selbst: sie dreht sich um Takt, Speicherung, Übergabestellen und das Verhalten, wenn die nachgeschaltete Maschine stoppt.
Sie ist die falsche Wahl, wenn die Last in Gewicht und Form über den von Ihnen nennbaren Bereich hinaus variiert, wenn die Linie in einem nassen oder mehlbestäubten Raum ohne passende Rahmenoberfläche läuft, oder wenn vom Förderer erwartet wird, die Produktion zu puffern. Ein Förderer bewegt Produkt; er speichert es nicht.
Der realistische Käufer plant oder erweitert eine Linie mit drei bis acht Maschinen, kennt Produktgewicht und Rate und braucht den Förderer, der einen festen Takt in die nächste Maschine hält, statt mit eigener Höchstgeschwindigkeit zu laufen.
2. Arbeitsprinzip
Rollen angetrieben von Motor oder 24-V-Rollenmotoren, eingesetzt für Kartons, Trays und Paletten. Der Rahmen trägt die Last, der Antrieb bewegt sie, und die Übergaben sind der Ort, an dem die meisten Linienstillstände passieren.
Takt und Geschwindigkeit sind die zwei Einstellungen, die entscheiden, ob die nächste Maschine einen gleichmäßigen Strom oder einen Schub sieht. Ein Förderer, der 10 % schneller läuft als der Füller, sammelt Lücken; einer, der 10 % langsamer läuft, baut Gegendruck auf und kippt leichte Behälter.
Die Speicherung ist eine eigene Designentscheidung. Niedrigdruck-Speicherung mit Zonensensoren lässt Produkt warten ohne zu quetschen; ein Einmotorenförderer ohne Zonen drückt einfach alles gegen den Stopper, für starre Behälter akzeptabel und für leichte zerstörerisch.
3. Konfigurationsmatrix: welche Änderungen anfallen und welcher Preis dafür anfällt
Der gleiche Grundrahmen wird in mehreren Ausführungen angeboten – die Unterschiede sind bedeutender, als die Marketing-Bezeichnungen vermuten lassen. Die folgende Tabelle ordnet jede Ausführung dem Käuferprofil zu, für das sie tatsächlich passt, damit sich Optionen schon vor einem Angebot ausschließen lassen.
| Ausführung | Köpfe | typischer Durchsatz | Gebindebereich | Geeignet für | Kompromiss |
|---|---|---|---|---|---|
| Schwerkraftrolle | keiner | durch Neigung | Kartons, Trays, Paletten | Kein Strom, keine Steuerung | Braucht Gefälle und manuelle Führung |
| Gurt, feststehende Geschwindigkeit | 1 Motor | 10 – 40 m/min | Flaschen, Gläser, Kartons | einfach, leise | Keine Speicherung ohne Sensoren |
| Rollen, Zonen-Speicherung | 1 Motor pro Zone | 10 – 60 m/min | Kartons, Trays, Paletten | Niederdruck-Puffer | Mehr Sensoren und Verkabelung |
| Kettenblech | 1 – 2 Motoren | 10 – 50 m/min | schwere oder heiße Ladungen | Flache, robuste Oberfläche | Lauter, höhere Leistung |
| Teleskop angetrieben | 1 Motor + Verlängerung | variabel | Ladebuchten | Reicht in Anhänger hinein | längere Lieferzeit |
Der Rahmen und die Übergabestellen kosten mehr als der Antrieb, und sie entscheiden darüber, ob die Linie leise läuft. Käufer, die Förderer nach Preis pro Meter vergleichen, entdecken den Unterschied meist an der ersten 90-Grad-Übergabe.
4. Technische Daten
Die folgenden Werte gelten für die Standardausführung. Jeder Wert lässt sich ändern, doch jede Änderung verändert Preis, Lieferzeit und Inbetriebnahmeaufwand. Lesen Sie daher die Hinweisspalte, bevor Sie eine Variante anfragen.
| Kenngröße | Standardausführung | optional / Bereich | Warum es wichtig ist |
|---|---|---|---|
| Typ | Motorisierter Rollenförderer | Sonderanfertigung | bei Bestellung festgelegt |
| Ladung | Bis 50 kg/m | Bis 200 kg/m Schwerlast | Nennen Sie die reale Last, nicht den Durchschnitt |
| Tempo | 5 – 60 m/min | frequenzgeregelt | Muss an die Linie angepasst werden |
| Breite | 200 – 1,200 mm | Sonderanfertigung | Produktbreite plus Abstand |
| Gestell | Aluminiumprofil | Edelstahl 304 für Nassbereiche | Entscheidet der Raum, nicht das Produkt |
| Antrieb | Getriebemotor | 24-V-Rollenmotoren für Zonierung | Zonierung ändert die Verkabelung |
| Übergabe | Zwischenplatte | Hubübergabe, Schieber | Übergaben sind die Haltepunkte |
| Steuerung | fest oder frequenzgeregelt | SPS mit Zonenlogik | Zonenlogik braucht Sensoren |
| Schutzvorrichtung | Seitenführungen | Vollabdeckung an Antrieben | CE erfordert Quetschschutz |
| Geräusch | 65 – 75 dB(A) | Geringer bei Kunststoffkette | Kettenplatte ist am lautesten |
| Leistung | 0.37 – 2.2 kW | Pro Zone bei Speicherung | 380 V Drehstrom |
| Ausführung | pulverbeschichtet | Edelstahl / IP65 | Nassräume brauchen Edelstahl |
5. Durchsatz und Kapazitätsplanung
Durchsatz ist Geschwindigkeit geteilt durch Takt, nicht die Geschwindigkeit allein. Ein Förderer mit 30 m/min und 150 mm Takt bewegt 200 Behälter pro Minute; derselbe Förderer mit 300 mm Takt bewegt 100. Käufer, die eine Rate ohne Takt angeben, nennen eine unverwendbare Zahl.
Planen Sie den Förderer auf die Geschwindigkeit der langsamsten Maschine, die er bedient, plus Reserve für die Erholung nach einem Stillstand. Ein auf die schnellste Maschine ausgelegter Förderer verbringt den größten Teil seines Lebens leer, und ein leerer Förderer mit Lichtschranken löst Fehlstopps aus.
Bei einer Pufferanforderung dimensionieren Sie in Metern Speicherung, nicht in Minuten. Ein Meter Rollenförderer fasst etwa sechs 150-mm-Kartons, daher braucht ein Zweiminuten-Puffer bei 60 Kartons pro Minute zwanzig Meter, meist mehr Fläche als die Aufstellung hat.
| Schichtmodell | Bruttoleistung | OEE bei 65 % | Jahresflaschen (300 Tage) |
|---|---|---|---|
| 1 × 8 h | 60 bph | 39 bph | 93,600 |
| 2 × 8 h | 60 bph | 39 bph | 187,200 |
| 3 × 8 h | 60 bph | 39 bph | 280,800 |
Auslegung auf die mittlere Leistungsklasse, nicht auf das Maximum. Eine Anlage, die mit 60 Flaschen pro Stunde verkauft wird und täglich sechs Stunden mit 60 läuft, wird dauerhaft an ihrer mechanischen Grenze betrieben; dieselbe Anlage mit 45 Flaschen pro Stunde hat Reserve für Viskositätsschwankungen, Deckelwechsel und gelegentlich langsamere Chargen.
6. Eignung für Produkt und Gebinde
Die Eignung entscheidet sich nach Behälterboden und Übergabemuster. Eine Flasche mit kleinem Boden kippt auf dem Rollenförderer bei jedem Stopp; dieselbe Flasche läuft auf einer Stabkette mit Führungsschienen ohne Vorfall.
Die Zahl der Übergaben spielt mehr als die Länge. Jede Übergabe ist ein möglicher Stau, daher hat eine Aufstellung mit sechs Übergaben sechs Fehlerpunkte, und jede braucht zur zuverlässigen Funktion entweder ein Leitblech, eine Hubvorrichtung oder eine angetriebene Kurve.
| Produktart | Viskositätsbereich | Eignung | Worauf achten |
|---|---|---|---|
| PET-Flaschen | leicht, kleine Standfläche | Stabkettenband mit Schienen | Rollen verursachen Kippen |
| Glasgläser | schwer, stabil | Rolle oder Gurt | Speicherdruck beachten |
| Kartons und Kisten | regelmäßig | Zone-Rolle | Leitbleche an Übergaben |
| Paletten | schwer, palettiert | Kette oder Schwerlastrolle | Antriebe dimensioniert für 1.000 kg |
| Trays und Becher | leicht, instabil | Gurt mit Mitnehmern | Rollen nicht geeignet |
| heißes oder feuchtes Produkt | variiert | Edelstahl-Kettenplatte | Band kann sich verformen oder rutschen |
7. Entscheidungsrahmen für die Auswahl
Wenden Sie diese Regeln der Reihe nach an. Jede ist ein harter Filter, keine Präferenz, und jede ist so formuliert, dass zwei Einkäufer mit unterschiedlichen Randbedingungen zu unterschiedlichen Ergebnissen gelangen und nicht zur selben Empfehlung.
Regel 1: Produktgrundlage zuerst
Ein Boden unter 40 mm auf Rollen braucht eine Stabkette oder ein Band. Diese eine Entscheidung beseitigt die meisten Kippprobleme, bevor sie entstehen.
Regel 2: Takt an zweiter Stelle
Den Takt legen Sie nach der nachgeschalteten Maschine fest, nicht nach der Fördergeschwindigkeit. Eine Maschine, die 150 mm Abstand braucht, nimmt keinen Förderer mit 300 mm Abstand auf.
Regel 3: Speicherung an dritter Stelle
Wenn die Linie eine Maschine hat, die für Formatwechsel oder Reinigung stoppt, amortisiert sich die Zonen-Speicherung. Ohne sie leert jeder Stopp die ganze Linie.
Regel 4: Übergaben an vierter Stelle
Zählen Sie sie. Sechs Übergaben bedeuten sechs Stauquellen, wenn nicht jede eine ordentliche Übergabevorrichtung hat. Zwei Übergaben weniger sparen meist mehr Stillstand als jeder Antriebs-Upgrade.
Regel 5: Ausführung an fünfter Stelle
Ein Nassraum braucht Edelstahl und IP65. Ein Trockenraum nicht, und dort Edelstahl zu bezahlen ist Geld umsonst.
Regel 6: Schutzeinrichtungen an sechster Stelle
Antriebe, Umlenkrollen und Quetschstellen brauchen für CE eine Abdeckung. Fragen Sie nach der Abdeckungszeichnung, nicht nur nach einer Erklärung.
8. Alternativen im direkten Vergleich
Der Förderer steht in Konkurrenz zum manuellen Transport und zu einem anderen Förderprinzip; die Wahl entscheidet sich meist nach Last und Übergabenzahl.
| Kriterium | Angetriebener Rollenförderer | Edelstahl-Rollenförderer mit Antrieb | Förderer (angetrieben) | Manueller Transport / Wagen | Schwerkraftförderer |
|---|---|---|---|---|
| Arbeitsaufwand | im Normalbetrieb keine | 1 – 3 Bediener | keine | siehe Spezifikation |
| Tempo | 10 – 60 m/min | Abhängig vom Weg | nur durch Neigung | siehe Spezifikation |
| Layoutflexibilität | fester Rahmen | hoch | fester Rahmen | siehe Spezifikation |
| Pufferung | mit Zonensteuerung | über gestapelte Wagen | begrenzt | siehe Spezifikation |
| Kosten | US$ 1,200 – 4,500 pro Meter | Geringes Kapital, hoher Arbeitsaufwand | US$ 600 – 2,000 pro Meter | siehe Spezifikation |
| beste Wahl | Durchlauflinien | Kleine Chargen, viele SKUs | Kurze Strecken, stabile Ladungen | siehe Spezifikation |
Manueller Transport ist günstiger zu installieren und teurer im Betrieb: ein Bediener pro Schicht kostet auf den meisten Linien innerhalb von zwei Jahren mehr als ein Förderer. Schwerkraft ist die günstigste Option und funktioniert nur, wo die Aufstellung Höhe abgeben kann.
9. Linienintegration
Vorne muss der Förderer die Ausgabe der langsamsten Maschine ohne Gegendruck aufnehmen. Hinten muss er im vom nächsten Gerät erwarteten Takt liefern, mit Lichtschranke oder Encoder zur Bestätigung der Produktpräsenz.
Kreuzt der Förderer einen Gehweg, braucht die Aufstellung eine Hubklappe oder einen herausnehmbaren Abschnitt; eine Nachrüstung bedeutet Rahmen schneiden und neu verkabeln. Läuft er neben einer Abfüllmaschine, rechnen Sie mit Spritzern und legen Sie die Oberfläche entsprechend fest.
Abzustimmende Signale: Lauf, Fehler, Produkt-an und bei Speicherung Zone-voll. Ein Förderer ohne Fehlerausgabe verbirgt einen Stau, bis die Linie stoppt und jemand die Länge abläuft.
10. Hygiene, Materialien und Konformität
Förderer werden öfter gereinigt als Maschinen und sind schwerer zu reinigen. Ein Rahmen mit offenen Profilen und keinen flachen Leisten ist in Minuten gereinigt; ein Rahmen mit Kastenprofilen und verschraubten Abdeckungen braucht eine Stunde und sammelt Produkt in den Fugen.
In Nassbereichen lautet die Spezifikation Edelstahl 304 oder 316, IP65-Motoren und Gefälle auf jeder horizontalen Fläche. In Trockenräumen ist pulverbeschichteter Stahl ausreichend und viel günstiger.
Ist das Produkt offen, braucht das Bandmaterial eine Lebensmittelkontakt-Erklärung, und das Band muss zur Reinigung entnehmbar sein, ohne den Antrieb zu zerlegen.
11. Installation und Inbetriebnahme
| Stufe | Dauer | Wer führt es aus | Leistung |
|---|
Die Installation dauert zwei bis vier Tage pro Linienabschnitt und hängt davon ab, dass der Boden eben ist und die Maschinen bereits stehen. Die meisten Verzögerungen entstehen, wenn der Boden über zehn Meter 20 mm fällt, den der Förderrahmen ohne Unterlegbleche nicht ausgleicht.
12. Wartung, Ersatzteile und Verfügbarkeit
Bänder, Ketten und Lager sind die Verschleißteile. Ein gedehntes Band erzeugt Taktabweichung, die sich zwei Maschinen weiter als Stau zeigt; daher wird die Bandspannung monatlich geprüft, nicht erst beim Ausfall.
Halten Sie ein Ersatzband oder eine Kettenlänge, zwei Lager und eine Antriebskupplung bereit. Das sind die Teile, die eine Linie stilllegen, und sie sind günstig im Verhältnis zum Stillstand.
| Verschleißteil | Intervall | Kostenbereich | Stillstand bei Vernachlässigung |
|---|---|---|---|
| Gurt | 12 – 24 Monate | US$ 80 – 400 | Taktabweichung, Rutschen |
| Kettenabschnitt | 24 Monate | US$ 150 – 600 | abgenutzte Glieder, Geräusch |
| Rollenlager | 12 – 24 Monate | US$ 8 – 30 pro Stück | Klemmung, Geräusch |
| Antriebskupplung | 24 Monate | US$ 30 – 90 | Vibration, Antriebsverlust |
13. Kostenstruktur und Gesamtbetriebskosten
Ein Förderer ist günstig im Betrieb und leicht zu klein dimensioniert. Die versteckten Kosten sind die Bediener, die die Linie ablaufen, um Staus zu räumen, sowie das an Übergaben beschädigte Produkt; beides wächst mit der Zahl der Übergabestellen.
Vergleichen Sie Aufstellungen nach Kosten pro Meter inklusive Übergaben, Abdeckungen und Steuerung, nicht nach dem Rahmenpreis. Eine Aufstellung mit zwei Übergaben weniger kostet meist weniger in Anschaffung und Betrieb.
| Kostenposition | typischer Bereich | Hinweise |
|---|---|---|
| Förderer, FOB | US$ 1,200 – 4,500 pro Meter | Typ und Ausführung |
| Übergaben und Kurven | US$ 800 – 3,000 pro Stück | Jede ist ein möglicher Stau |
| Steuerung | US$ 600 – 2,500 | Zonenlogik erhöht Kosten |
| Leistung | US$ 0.05 – 0.20 pro Stunde | Gering im Verhältnis zu Maschinen |
| Ersatzteile, Jahr 1 | US$ 300 – 900 | Gurte, Lager |
| Montage | US$ 400 – 1,200 pro Abschnitt | Bodenhöhe ist wichtig |
14. RFQ-Checkliste
Ein Angebot ist nur so genau wie die Angaben dahinter. Einkäufer, die diese vierzehn Datenpunkte schon in der ersten E-Mail nennen, erhalten typischerweise im ersten Antwortschritt einen festen Preis und eine Layoutzeichnung; wer nur „eine Abfüllmaschine, etwa 5.000 pro Stunde“ schickt, braucht drei Runden, um zu klären, welchen Bedarf das meint.
15. Qualitätssicherung und FAT-Dokumentation
Die Werksabnahme lässt den Förderer eine Stunde mit repräsentativer Last laufen und prüft Geschwindigkeit, Takt am Abgang und Übergabeverhalten. Der Bericht erfasst die Geschwindigkeitseinstellung und den an drei Stellen gemessenen Takt.
Bitten Sie um Foto oder Video des Übergabetests, denn eine Übergabe, die am Prüfstand mit einem Musterkarton funktioniert, versagt oft mit dem realen Produkt in der realen Rate.
16. Häufige Fragen
Kann ich das Förderband später erweitern?
Ja, wenn der Rahmen modular ist und der Antrieb mit Reserve dimensioniert ist. Fragen Sie bei der Bestellung nach der Antriebsreserve; eine Linienverlängerung mit bereits voll belastetem Motor bedeutet einen zweiten Antrieb.
Warum kippt Produkt an Übergaben?
Meist ein Spalt zwischen Abschnitten, eine Geschwindigkeitsabweichung oder Rollen unter leichtem Produkt. Ein Leitblech und abgestimmte Geschwindigkeit lösen die meisten Fälle.
Brauche ich einen Pufferbereich?
Wenn irgendeine Maschine der Linie für Wechsel oder Reinigung stoppt, ja. Ohne Zonen leert ein Stopp die ganze Linie, und der Neustart dauert zehn bis zwanzig Minuten.
Welche Ausführung benötige ich?
Edelstahl und IP65 in Nassräumen; pulverbeschichteter Stahl sonst. Der Raum entscheidet, nicht das Produkt.
Wie stelle ich die Fördergeschwindigkeit ein?
Auf die langsamste Maschine plus etwa 10 %. Schneller erzeugt Lücken, langsamer Gegendruck.
Ist ein Schwerkraftförderer günstiger?
Ja, etwa halbe Kosten, aber es braucht Höhe und kann nicht speichern oder den Takt steuern.
17. Stellfläche, Versorgung und Infrastruktur
Bei der Aufstellung scheitert es häufiger an Deckenhöhe und Ablaufposition als an der Stellfläche. Prüfen Sie diese drei Zahlen, bevor das Layout gezeichnet wird: die Höhe für Düsenhub plus größtes Gebinde, der Abstand von der Maschine zum nächsten Ablauf und die freie Leistung Ihrer Druckluft-Ringleitung zu Schichtbeginn, wenn alle anderen Maschinen ebenfalls Luft entnehmen.
| Position | Anforderung | Hinweis |
|---|---|---|
| Stellfläche | 2,4 × 1,3 m für die Maschine, plus 1,2 m Wartungszugang auf jeder Seite | Zugang ist für den Monteur, nicht für den Bediener |
| Deckenhöhe | 1,9 m Mindesthöhe über dem Gestell | Düsenhub plus Gebindehöhe |
| Leistung | 3 kW, 380 V Drehstrom, 50 oder 60 Hz | eigener Stromkreis mit Schutzleiter, nicht mit Schweißgeräten geteilt |
| Druckluft | 0,6 MPa, 0,4 m³/min freie Leistung | trockene Luft; Feuchte führt zum Kleben der Ventile |
| Ablauf | innerhalb 1,5 m um die Maschine | für Abwasch und für den Ablauf der Tropfschale |
| Geräusch | unter 75 dB(A) in 1 m Entfernung | Der größte Anteil stammt von der Vakuumpumpe oder dem Gebläse, nicht vom Füller |
Ein häufiger Fehler ist es, die Maschine aus Platzgründen an die Wand zu stellen. Der Wartungszugang auf der linken Seite ist der Bereich, über den der Monteur an Antrieb und Ventilinsel gelangt. Wird er blockiert, wird aus einem 15-Minuten-Eingriff eine zweistündige Demontage – und in der Praxis bedeutet das auch, dass die Maschine nie richtig gewartet wird.
18. Einsatzfälle nach Branche
Dieselbe Maschine wird aus sehr unterschiedlichen Gründen gekauft, und die Ausführung, die für eine Branche passt, ist für eine andere oft falsch. Diese vier Muster decken die meisten Anfragen ab und weisen jeweils auf einen anderen Optionensatz hin.
Lebensmittel- und Getränkehersteller brauchen waschfeste Oberflächen, Lebensmittelkontakt-Bestätigungen und einen Formatwechsel, der schnell genug ist für drei Produkte in einer Schicht. Ihre Entscheidung wird vom Handelsaudit getrieben; die Maschine wird mit Edelstahlrahmen, IP65-Elektrik und entnehmbaren Düsen spezifiziert. Der größte versteckte Kostenpunkt ist nicht die Maschine, sondern der nicht eingeplante Formatwechsel-Arbeitsaufwand.
Kosmetik- und Körperpflegehersteller füllen kleinere Volumina bei niedrigerer Leistung; ihre Randbedingung ist die Optik: kein Tropfen auf der Flaschenschulter, kein Produkt im Gewinde, eine gleichmäßige Fülllinie über die Charge. Sie brauchen mehr eine Rücksaugdüse und einen langsameren Endanzug als Geschwindigkeit, und sie bereuen meist, eine Maschine nach Leistung statt nach Sauberkeit dimensioniert zu haben.
Pharma- und Diagnostikhersteller kaufen Dokumentation ebenso wie Hardware. Der Füllkopf tritt hinter die Materialrückverfolgung, das Validierungspaket und den Nachweis zurück, dass die Reinigung wirksam war. Ihre Maschine ist 316L, ihre Dichtungen sind PTFE, und die Abnahme erfolgt nach schriftlichem Protokoll statt nach Sichtprüfung.
Chemie- und Haushaltswarenhersteller füllen aggressive oder flüchtige Medien, bei denen das mediumberührte Material und das Dichtungselastomer über die Maschinenlebensdauer entscheiden. Sie brauchen Viton- oder PTFE-Dichtungen, einen Edelstahlrahmen und oft eine Absaughaube über dem Füllbereich. Genauigkeit ist weniger entscheidend als die Eindämmung, und die Maschine ist entsprechend zu spezifizieren.
19. Lieferantenbewertung: sieben Fragen mit prüfbaren Antworten
Der Kauf einer Abfüllmaschine ist ebenso ein Vergleich von Lieferanten wie von Maschinen, und der Unterschied zeigt sich im zweiten Jahr, nicht im ersten. Diese sieben Fragen trennen einen Lieferanten, der Maschinen baut, von einem, der sie weiterverkauft; jede Antwort lässt sich an einem Dokument prüfen.
1. Können Sie den Kalibrierbeleg für jeden Kopf zeigen?
Ein seriöser Lieferant wägt dreißig Flaschen je Kopf und meldet Mittelwert und Standardabweichung je Kopf, nicht eine einzige Zahl für die Maschine. Weicht ein Kopf um 2 % ab, während der Mittelwert stimmt, deckt der Bericht das auf – die Maschine sollte dann nicht ausgeliefert werden.
2. Wie ist die Lieferzeit für Verschleißteile?
Düsendichtungen und Ventilsitze sollten innerhalb einer Woche ab Lager lieferbar sein. Lautet die Antwort „wir bestellen beim OEM“, steht Ihre Maschine zwei Wochen still, wenn zum ersten Mal eine Dichtung ausfällt – und Dichtungen fallen immer aus.
3. Wer unterzeichnet die Abnahme, und nach welchen Kriterien?
Die Kriterien sollten vor Auftragserteilung schriftlich und in Zahlen feststehen: Leistung über vier Stunden, Volumentoleranz, Tropfenzahl, Ausschussrate. Ein Lieferant, der sich nicht auf Zahlen festlegen möchte, signalisiert damit, dass die Zahlen nicht stabil sind.
4. Wie läuft der Formatwechsel, und wer kann ihn durchführen?
Ein Bediener sollte den Formatwechsel in unter zehn Minuten mit Rezeptaufruf und einem Werkzeug durchführen können. Verlangt die Antwort einen Monteur und einen Schraubenschlüssel, rechnen Sie den Arbeitsaufwand Ihren Fünfjahres-Gesamtbetriebskosten zu, bevor Sie Preise vergleichen.
5. Welche Teile sind Zukaufteile, und woher stammen sie?
Servoantriebe, SPS, Pneumatikventile und Wiegezellen sind Markenkomponenten; deren Verfügbarkeit in Ihrer Region entscheidet darüber, ob ein Ausfall zwei Tage oder zwei Monate dauert. Fordern Sie die Markenliste an und prüfen Sie den lokalen Vertrieb, bevor Sie unterschreiben.
6. Welche Leistungen umfasst die Inbetriebnahme, und welcher Aufwand kommt extra?
Montage, Kalibrierung, Schulung und Produktionsversuch sind einzeln aufzuführen. Die teuren Überraschungen sind meist Kranmiete, zusätzliche Ingenieure über die vereinbarten Tage hinaus und eine erneute Inbetriebnahme, nachdem sich Ihre Anschlüsse als nicht spezifikationsgerecht erwiesen haben.
7. Können wir mit einem Kunden sprechen, der dasselbe Produkt fährt?
Ein Lieferant mit echtem installierten Bestand kann auf Anfrage zwei oder drei Referenzen nennen. Vage Antworten sind das stärkste Signal, das Tempo zu drosseln.
20. Die ersten 90 Tage nach Ankunft
Die ersten drei Monate entscheiden darüber, ob sich die Maschine einarbeitet oder zur Quelle täglicher Feuerwehreinsätze wird. Meist ist es in diesem Zeitraum ein Verfahrens- und kein Mechanikproblem – und es ist behebbar, wenn man es beobachtet.
Tage 1 bis 10: aufstellen, ausrichten und an den Förderer anpassen, Drehrichtung und Luftdruck prüfen, dann leere Gebinde von Hand durch jede Station führen, bevor der Füllkreis eingeschaltet wird. Halten Sie die Ist-Einstellungen im Handbuch fest, nicht auf einem am Rahmen geklebten Zettel.
Tage 11 bis 30: jeden Kopf an Ihrem eigenen Produkt bei Ihrer eigenen Fülltemperatur kalibrieren, dann eine volle Schicht mit 70 % der Nennleistung fahren und das Volumen stündlich protokollieren. Das Driftmuster dieser Schicht sagt den Wartungsintervall zuverlässiger voraus als jedes Handbuch.
Tage 31 bis 60: einen zweiten Bediener und einen Mechaniker einarbeiten, nicht nur die Person, die die Tagesschicht fährt. Einpersonenwissen ist die häufigste Ursache für eine Linie, die am Wochenende oder an Feiertagen nicht läuft.
Tage 61 bis 90: den Ausschussprotokoll auswerten, Stillstände und Ursachen zählen und die ersten Termine für vorbeugende Wartung nach dem realen Ausfallmuster festlegen – nicht nach den allgemeinen Intervallen im Handbuch. Bestellen Sie den ersten Ersatzteilkit vor Ende dieses Zeitraums, denn der erste Dichtungsausfall trifft meist um den vierten Monat herum ein.
21. Spezifikationsfehler, die später Geld kosten
Fast jede unzufriedene Inbetriebnahme geht auf eine Entscheidung in der Angebotsphase zurück, als eine Zahl ungeprüft übernommen wurde. Diese sechs Fehler kommen häufig genug vor, um vorhersehbar zu sein; jede ist bei Bestellung günstig zu vermeiden und nach Ankunft teuer zu korrigieren.
Leistung ohne Gebindedaten übernommen
Eine in Flaschen pro Stunde genannte Leistung bedeutet nichts, solange sie nicht an Füllvolumen, Halsdurchmesser und Produktviskosität gebunden ist. Fragen Sie die Prüfbedingungen schriftlich ab: 500 ml, 28 mm Hals, Wasser bei 20 °C ist eine ganz andere Maschine als 1 L, 18 mm Hals, Sirup bei 12 °C.
Maximale Kopfzahl zum Budget kaufen
Mehr Köpfe erhöhen die Leistung, erhöhen aber auch Luftverbrauch, Verschüttungsrisiko, Kalibrieraufwand und die Kosten jedes künftigen Dichtungsaustauschs. Eine Achtkopf-Maschine, die sechs Tage die Woche zu 80 % Auslastung läuft, schlägt eine Zwölfkopf-Maschine, die drei Tage zu 45 % läuft.
Förderteilung vergessen
Abfüller, Verschließer und Etikettierer müssen sich Gebindeteilung und Förderhöhe teilen. Ist das nicht gegeben, baut der Integrator eine Übergangsplatte und eine Teilungsänderung, und der Käufer bezahlt das in Inbetriebnahmezeit und in Störungen, die nie ganz verschwinden.
Elektrik zu schwach dimensioniert
IP65-Elektrik, separater Schutzleiter und dedizierter Stromkreis kosten bei Bestellung wenige hundert Dollar. Das Nachrüsten in einer laufenden Linie kostet Stillstand, neuen Schaltschrank und einen Elektriker; bis dahin ist die Maschine ein Waschraum-Gefahrenpunkt.
Verschlüsse nur nach Preis kaufen
Eine Dichtung, die zwei Dollar weniger kostet, aber halb so lange hält, verdoppelt Ihren Wartungsaufwand und fügt mitten im Produktionslauf eine Ausfallursache hinzu. Spezifizieren Sie das Elastomer nach Produktverträglichkeit, nicht nach Stückpreis.
Einarbeitung als Formalität behandelt
Zwei Tage Schulung mit schriftlichen SOPs sind die günstigste verfügbare Investition in die Zuverlässigkeit. Einkäufer, die darauf verzichten, geben dasselbe Geld später für einen Serviceeinsatz aus, um Probleme zu beheben, die das Handbuch bereits beschrieben hat.
22. Angebote Zeile für Zeile vergleichen
Drei Angebote für dieselbe nominelle Maschine können um 40 % differieren und trotzdem dieselbe Hardware beschreiben, weil der Inhalt des Preises unterschiedlich ist. Der zeilenweise Vergleich unten ist der, den wir Einkäufern empfehlen – er ist auch das Format unserer eigenen Vorschläge, damit Unterschiede sichtbar bleiben und nicht in einer Gesamtsumme verschwinden.
Was im Grundpreis enthalten sein sollte
Der Grundpreis sollte umfassen: Maschine wie spezifiziert, ein Werkzeugsatz für das vereinbarte Format, Steuerung mit Rezeptspeicher, Schutzvorrichtungen und Verriegelungen, englische Anleitung, Werkzeugkit und ein Dichtungssatz. Taucht eines davon in einem Wettbewerbsangebot als separate Position auf, sind die Summen nicht vergleichbar – und die günstigere Zahl ist meist die mit mehr Ausschluss.
Was separat angeboten werden sollte und warum
Fracht, Versicherung, Zölle, Montage, Schulung über die enthaltenen Tage hinaus, Sonderwerkzeug und optionale Prüfausrüstung sollten getrennt ausgewiesen sein. Das ist kein Trick; so sehen Sie die Kosten jeder Entscheidung. Der Trick läuft umgekehrt: eine einzige Pauschalsumme, die einen zweiwöchigen Inbetriebnahme-Besuch in einer nicht prüfbaren Zahl versteckt.
Garantiebedingungen
Vergleichen Sie Dauer, Leistungsumfang, wer die Fracht eines Garantieteils trägt und wodurch die Garantie erlischt. Zwölf Monate auf Teile mit vom Käufer getragener Fracht ist etwas ganz anderes als zwölf Monate inklusive Fracht und Arbeitszeit. Fordern Sie den Wortlaut, nicht die Zusammenfassung.
Zahlungsplan und Risiko
Dreißig Prozent Anzahlung und siebzig Prozent gegen Dokumente ist die übliche Struktur im Export. Ein Lieferant, der den vollen Betrag vor Versand verlangt, lässt Sie das gesamte Risiko tragen; ein Lieferant, der zehn Prozent Anzahlung akzeptiert, trägt es selbst. Die Zahlungstermine sagen etwas darüber, wer Probleme erwartet.
Lieferzeit und ihre Bestandteile
Fragen Sie nach der Aufteilung auf Konstruktion, Beschaffung, Montage, Prüfung und Verpackung. Eine Lieferzeit von vierzig Tagen, von denen dreißig Tage Wartezeit auf einen Servoantrieb sind, ist ein anderes Risiko als vierzig Tage Montage. Wenn ein Termin rutscht, zeigt die Aufteilung, ob Sie den Lieferanten oder die Komponente drängen müssen.
23. Die häufigsten Fragen der Einkaufsteams
Können Sie dieselbe Maschine mit 415 V, 60 Hz liefern?
Ja. Spannung, Phase und Frequenz werden bei Bestellung festgelegt, weil sie Motoren, Antriebe und Transformator-Auslegung verändern. Eine nachträgliche Änderung nach Bau der Maschine bedeutet Komponentenaustausch; es ist eine der wenigen Spezifikationen, die vor Ort nicht angepasst werden kann.
Wie ist die tatsächliche Lieferzeit bis zu unserem Hafen?
Die Fertigungszeit beträgt 25 bis 45 Tage, der Seetransport zu den meisten Destinationen 18 bis 35 Tage, und Hafen-zur-Tür kommen je nach Zoll drei bis zehn Tage hinzu. Für Ihre Planung zählt die Gesamtsumme: typischerweise 8 bis 12 Wochen von Bestellung bis zum Lauf der Maschine in Ihrem Werk.
Bieten Sie einen Montagedienst vor Ort an?
Wir schicken Ingenieure aus dem Werk zur Montage und Inbetriebnahme; für Stammkunden können wir einen lokalen Partner für den Routine-Service einrichten. Montage durch das Werksteam ist die Option, die wir für eine erste Maschine empfehlen, weil sie neben der Hardware auch das Prozesswissen überträgt.
Was passiert, wenn ein Teil im ersten Jahr ausfällt?
Garantieteile werden innerhalb von drei Werktagen nach bestätigter Diagnose per Luftfracht versandt; wir bitten um Fotos und Fehlercode, damit die Diagnose beim ersten Mal stimmt. Für kritische Verschleißteile empfehlen wir, einen lokalen Kit vorzuhalten – der kostet wenige hundert Dollar und entfällt die Luftfracht-Verzögerung ganz.
Kann die Maschine geprüft werden, bevor wir den Restbetrag freigeben?
Ja. Der FAT ist der natürliche Punkt: Sie oder Ihr Drittprüfer nehmen teil, beobachten den Lauf, prüfen Kalibrierungsdaten und Materialzertifikate, und der Restbetrag wird gegen ein unterschriebenes Protokoll freigegeben. Einkäufer, die diesen Schritt auslassen, entdecken eine Spezifikationsabweichung manchmal erst nach Eintreffen des Containers.
24. Servicelevel, Reaktionszeiten und schriftliche Zusagen
Service ist der Teil des Maschinenkaufs, den der Käufer vor Zahlung nicht prüfen kann – genau deshalb gehört er in die Vergleichstabelle. Im Folgenden nennen wir die Vertragsregelungen statt der Aussagen im Verkaufsmeeting; wir empfehlen, jedem Wettbewerbslieferanten dieselben vier Fragen zu stellen.
Reaktionszeit
Erste technische Antwort innerhalb eines Werktags auf eine schriftliche Anfrage mit Fotos und Fehlercode. FernDiagnose innerhalb von zwei Tagen. Wo ein Besuch vor Ort nötig ist, wird ein Ingenieur innerhalb von fünf Werktagen entsandt, bei stillstehender Linie früher.
Ersatzteile
Verschleißteile ab Lager, Versand innerhalb von drei Werktagen per Luftfracht. Nicht lagernde Teile werden mit schriftlich genannter Lieferzeit angeboten. Der empfohlene Ersatzteilkit ist im Handbuch mit Teilenummern aufgeführt, sodass Sie bei jedem Händler nachbestellen können, nicht nur bei uns.
Garantie
Zwölf Monate auf Teile und Arbeitszeit für Herstellungsfehler, vierundzwanzig Monate auf den Rahmen. Verbrauchsmaterial und Verschleißteile sind ausgeschlossen – das ist üblich –, aber die Ausschlussliste ist schriftlich fixiert statt stillschweigend. Die Garantiefracht für die erste Ersatzteillieferung tragen wir.
Schulung und Wissenstransfer
Zwei Tage Schulung vor Ort sind mit der Inbetriebnahme enthalten: ein Tag für Bediener zu Inbetriebnahme, Formatwechsel, Reinigung und erster Fehlersuche, ein Tag für den Mechaniker zu Einstellung, Verschleißprüfung und Ersatzteilwechsel. Beide Tage enden mit einem schriftlichen SOP, das Ihr Team behält.
Was wir nicht versprechen
Wir versprechen keine Antwortzeit in Stunden, denn ein nicht einhaltbares Versprechen ist schlechter als ein realistisches. Wir versprechen auch nicht, dass eine Maschine unbegrenzt mit Höchstleistung läuft; wir versprechen die geprüfte Leistung für das Format und Produkt der Abnahme und dokumentieren die Bedingungen. Wer eine Garantie auf die lebenslange Leistung verlangt, sollte einen Servicevertrag abschließen; den bieten wir getrennt an, damit die Kosten sichtbar sind.
27. Übergabe, Abnahme und welche Punkte vor Ort zu prüfen sind
Die Übergabe sollte mit einer unterschriebenen Aufstellung und einem Geschwindigkeitsprotokoll enden, nicht mit einem Handschlag. Das Protokoll sollte die geprüfte Geschwindigkeit jeder Übergabe, die verwendete Last und den am Abgang gemessenen Takt erfassen. Ohne diese Aufzeichnung ist der erste Stau zwei Wochen später nicht zuzuordnen.
Prüfen Sie vor Ort vor der Abnahme vier Punkte: dass der Rahmen über zehn Meter innerhalb 2 mm eben ist, dass jede Abdeckung einen Sicherheitskreis schließt statt einen Timer, dass die Lichtschranken so positioniert sind, dass kein leerer Behälter übersehen wird, und dass der Antrieb abschaltbar und gegen Wiedereinschalten sperrbar ist. Der erste und der letzte Punkt sind die zwei, die später am meisten Probleme machen.
Bitten Sie bei der Übergabe um Schaltplan und Ersatzteilliste als elektronische Dateien. Ein Förderer ist ein langlebiges Gut mit vielen Kleinteilen, und ein Werk ohne Plan verbringt die erste Störung mit manuellem Drahtsuchen.
Gebinde- und Produktdaten senden
Senden Sie die Aufzeichnungsskizze, Produktgewicht und Bodengröße, Linienrate und Übergabenzahl. Wir bestätigen Rahmentyp, Antriebsdimensionierung und Übergabevorrichtungen und senden eine kalkulierte Aufstellung mit Übergabetest-Protokoll.