Thermoformmaschinen — Becher, Schalen & Deckel aus Platte
SunAura baut Inline-Thermoformer, die Kunststofffolie zu Bechern, Schalen und Klappschalen heizen und formen — die Primärverpackung, die direkt in Ihre Abfülllinie geht.
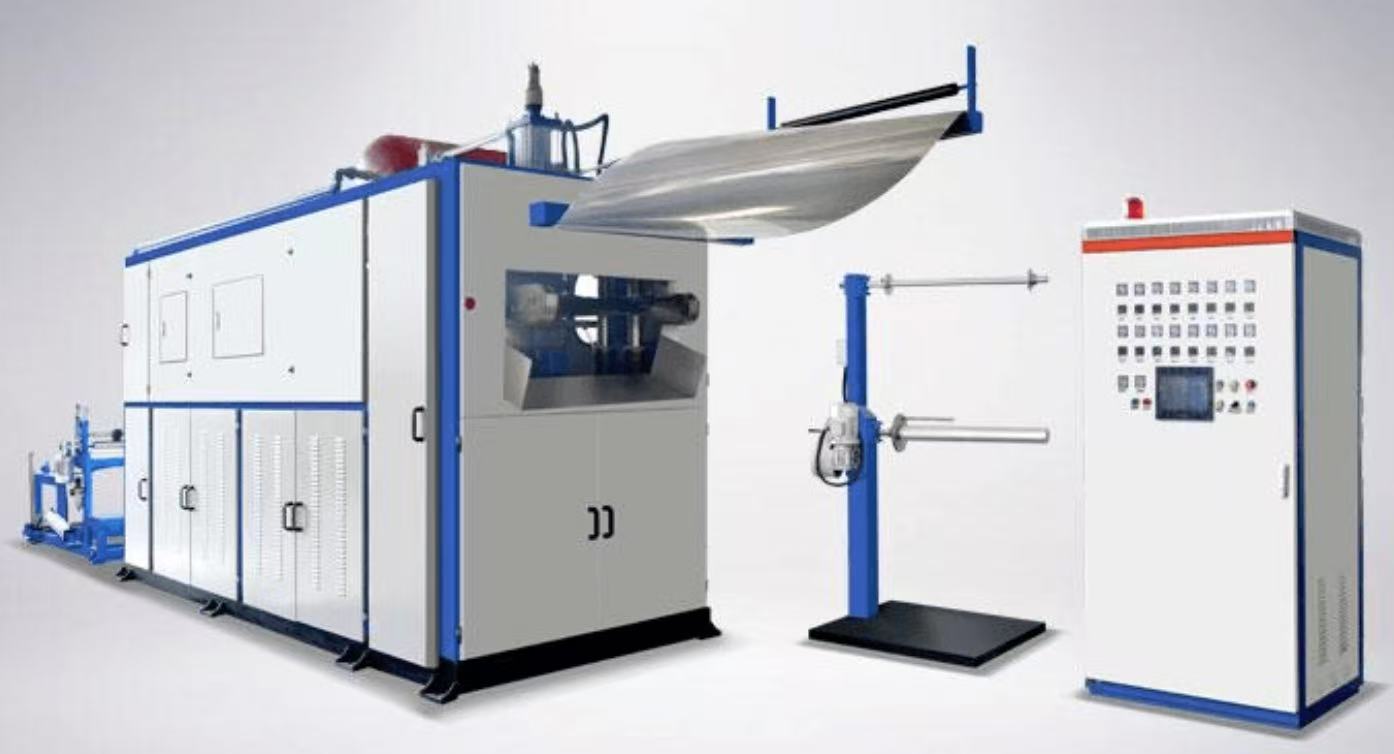
Eigene Verpackungen im Haus herstellen
Eine Thermoformmaschine erwärmt Kunststoffrollenfolie und zieht sie per Vakuum oder Druckluft über eine Form, um Becher, Trays, Deckel und Clamshells zu bilden. Eigenes Formen senkt die Verpackungskosten gegenüber dem Kauf vorgefertigter Behälter, und die geformten Becher oder Trays laufen direkt in eine SunAura Füll-Schließ-Maschine — eine durchgehende Form-Füll-Linie.
Thermoformmaschinen-Reihe
| Modell | Typ | Geeignet für |
|---|---|---|
| High-Speed Cup Former | Druckformung | Water, yogurt, sauce cups |
| Negative-Pressure Former | Vakuumformung | Trays, clamshells |
| Positive/Negative Former | Pressure + vacuum | Deep-draw trays |
| Servo-Driven Former | Servo index | Medical, precision trays |
| Heavy-Gauge Former | Dickplatte | Automotive, inserts |
| Double-Layer Former | Dickplatte | Large hollow parts |
Formt zuerst, dann füllt es ab
Kombinieren Sie einen SunAura-Becherformer mit unserem Rollfolien-Becher-Füll-Siegelmaschine für eine Inline-Form-Fill-Seal-Linie — geformte Becher gelangen direkt zum Befüllen und Verschließen. Wir liefern Förderer, Stapler und Abnehmer als ein gesteuertes System.
Wie eine Thermoformmaschine flaches Rollenmaterial in fertige Verpackung verwandelt
Viele Käufer suchen eine Thermoformmaschine allein nach Bahnbreite und Bechern-pro-Minute. Wir nicht. Diese Zahlen spielen erst dann eine Rolle, nachdem man den Maschinenablauf Zyklus für Zyklus nachvollzogen hat; im Heiz- und Formschritt werden 80 % Ihrer Teilequalität entschieden.
Jede Kunststoff-Thermoformlinie, die wir bauen, folgt demselben Fünf-Schritte-Zyklus, und wir legen jede Station nach dem von Ihnen gefahrenen Material aus, nicht nach einem generischen Datenblatt. Die Folie läuft von einem angetriebenen Abroller, passiert eine Tänzerarmreihe, die die Spannung konstant hält, und wird von einer servo- oder pneumatischen Indexkette vorgeschoben. Nach dem Index schließt der Spannrahmen und fixiert die Folie über die gesamte Formfläche. Dieser Rahmen ist wichtiger als allgemein angenommen: wenn er durchbiegt, ist der Zug ungleichmäßig, und Ihre Trays kommen mit dünnen Ecken heraus.
Die eingespannte Folie fährt danach in den Ofen. Wir fahren mehrere unabhängig zonierte Keramik- oder Infrarot-Heizgruppen — vorn und hinten, oben und unten — damit die Folie ihr Formfenster gleichmäßig erreicht, statt die Oberfläche zu überhitzen, während der Kern kalt bleibt. PP und PLA liegen in einem engen Fenster; PET etwas breiter. Hält man die Folie zu lange, hängt sie durch und kristallisiert; fährt man zu früh, ist das Material steif und weigert sich zu ziehen. Das ist der Schritt, den Bediener abstimmen lernen, und deshalb geben unsere Öfen je Zone Temperaturrückmeldung am HMI, nicht ein einziges Drehrad.
Als Nächstes folgt die Formstation selbst. An einer Unterdruck-Thermoformung Maschine zieht allein Vakuum die erweichte Folie über den männlichen Stift oder in die weibliche Kavität — schnell, günstig, und gut für flache Teile wie Deckel und flache Trays. Wo Sie tiefere Züge oder mehr Wanddickenkontrolle brauchen, steigen wir auf positive/negative pressure thermoforming, drückt Druckluft das Band von oben, während von unten Vakuum zieht, und ein mechanischer Stempelhilfe dehnt das Material vor, bevor es die Form berührt. Diese Kombination erlaubt es uns, gleichmäßige Wanddicke über einen 120 mm tiefen Joghurt- oder Dessertbecher zu halten, ohne den Boden so zu verdünnen, dass er beim Befüllen bricht.
Nach dem Formen gelangt das Teil zur Stanze und Trennstation, wo eine gehärtete Stahlmatte das geformte Bahnmaterial vom Ausschnittrahmen trennt. Der Ausschuss wird von einer Aufwickel-Granuliereinheit abgezogen und inline nachvermahlen oder zur Entsorgung aufgewickelt. Die fertigen Teile fallen auf einen Stapeler, wo eine Lichtschranke zählt und sie in sauberen Stapeln trennt, bereit für Ihren Abfüller oder Ihre Packstrecke. Ein cup forming machine dünnes PP bei Hochgeschwindigkeit wirft mehrere Hundert dieser Zyklen pro Minute; ein thick sheet thermoforming Zelle für 4–10-mm-ABS- oder HDPE-Automotive-Einlagen fährt denselben Zyklus langsam, weil die Wärmeruhe es erfordert.
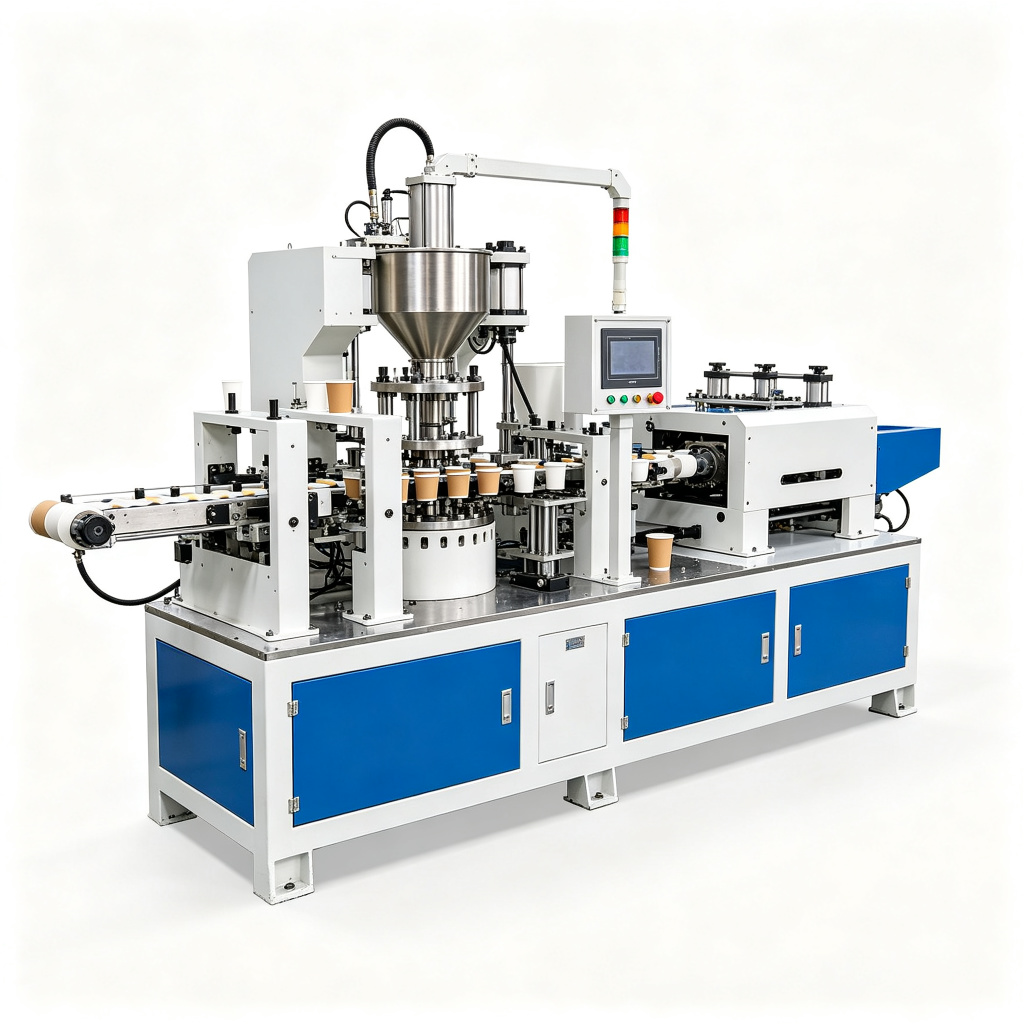
Was unsere Thermoform-Plattform in der Praxis leistet
Die unten stehenden Zahlen sind der Arbeitsbereich der von uns versandten Maschinen, keine Marketing-Spitzenwerte. Wir stimmen den Endwert auf Ihr Teil, Ihr Material und Ihr Zyklusziel ab.
| Kenngröße | Thin-gauge cup / tray line | Positive/negative pressure line | Thick-sheet (heavy gauge) cell |
|---|---|---|---|
| Formgeschwindigkeit | Bis 60 Becher / Hübe pro Minute | 30–45 strokes per minute | 3–8 cycles per minute |
| Max forming width | Bis 720 mm | Bis 760 mm | Bis 1.200 × 2.000 mm Blech |
| Sheet thickness range | 0.2 – 2.0 mm | 0.2 – 3.0 mm | 2.0 – 10.0 mm |
| Heizzonen | 12–20 independently controlled zones | 16–24 zones, top & bottom | 6–12 Zonen mit langem Temperprofil |
| Vakuumniveau | −0.08 MPa (reservoir accumulator) | −0.08 MPa, vented in <0.5 s | −0.09 MPa, high-volume pump |
| Druckluft | 0.6 – 0.8 MPa, 1.0 m³/min | 0,6 – 0,8 MPa, bis zu 2,0 m³/min | 0.7 – 0.9 MPa |
| Index / drive | Servo index chain, repeatability ±0.1 mm | Servo index ±0.05 mm | Servo sheet feed ±0.2 mm |
| Plug assist | Pneumatic, optional | Servo-driven plug, programmable speed | Manual / servo male mold |
| Clamping force | Bis 80 t Rahmen | Bis 120 t | Bis 200 t Pressrahmen |
| Materials handled | PP, PET, PS, PLA, PVC, OPS | PP, PET, PS, multilayer, barrier film | ABS, HDPE, PP, PC, PMMA, HIPS |
Die Werte sind repräsentativ für Maschinen, die aus unserem 48.000-m²-Werk versenden. Endgültige Werte hängen von Kavitätenlayout, Zugtiefe und Material ab; wir fixieren sie mit Ihnen in der Layout-Prüfung vor Baubeginn.
Wo diese Maschinen ihren Wert beweisen
Wir haben Thermoformgeräte in über 100 Länder versandt. Die Teileformen wiederholen sich branchenübergreifend, selbst wenn der Kunde den Namen nie nennt.
Lebensmittelbecher und Dessertbecher
PP- und PET-Trinkbecher, Joghurtbecher, Dessert- und Soßenbecher laufen auf einem Hochgeschwindigkeits- Thermoformmaschine direkt inline an eine Becher-Abfüll-Verschließlinie. Wandstärke und Randplanheit entscheiden, ob Ihr nachgelagerter Abfüller sauber verschließt.
Medizin- und Pharma-Trays
Blister-Trays, Verfahrens-Trays und Gerätepackungen werden unter unserer aus PETG oder APET geformt servo driven thermoforming machine, wo reproduzierbare Taschentiefe wichtiger ist als reine Geschwindigkeit.
Obst-Gemüse- und Fleischtrays
MAP-kompatible Tray-Schalen mit definierter Randversiegelungsfläche, Entlüftungslöchern und Stapelnestern — die Art flacher Züge, bei denen die Unterdruck-Thermoformung die meiste Arbeit leistet.
Elektronik- und Einlegeverpackung
Leitfähige PS-Trays und Bauteileinlagen mit enger Taschengeometrie, oft kombiniert mit einem twin sheet / double-layer thick sheet format for shipping protection.
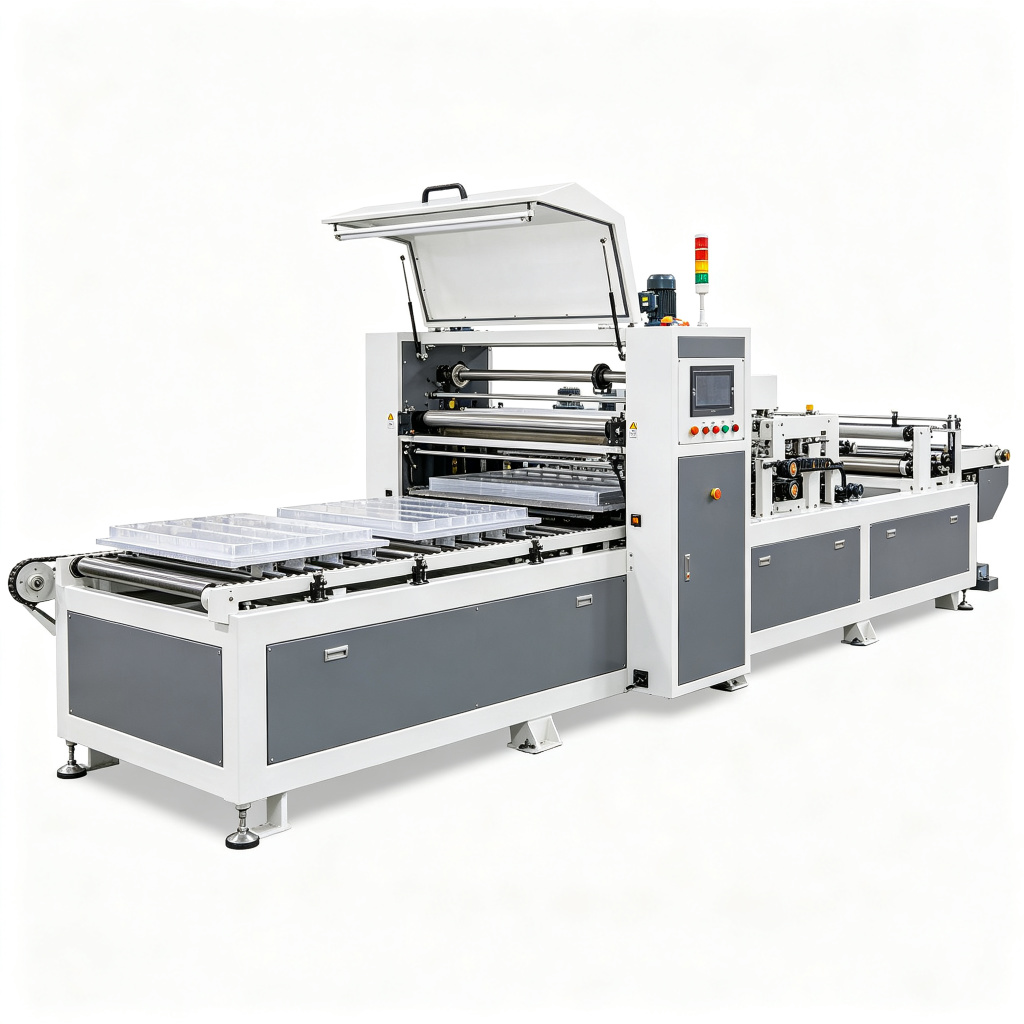
Welche Thermoform-Plattform passt zu Ihrem Teil
Käufer kommen regelmäßig zu uns, nachdem sie die falsche Maschinenklasse bestellt haben. Die Entscheidung läuft meist auf vier Fragen zu Ziehtiefe, Wandkontrolle, Folienstärke und Tempo hinaus.
Wählen Sie dies für flache Tiefzüge unter etwa 40 mm Tiefe — Deckel, flache Trays, Abdeckungen. Geringste Investitionskosten, schnellste Inbetriebnahme. Unsere Unterdruck-Thermoformung Seite erläutert die Kompromisse.
Ergänzen Sie dies bei tiefen Zügen (60–150 mm) oder wenn der Becher gleichmäßige Wanddicke braucht, etwa 90-mm-Dessertbecher oder verschließfertige Lebensmitteltöpfe. Der obere Luftstrom plus Stempelhilfe liefert genau diese Kontrolle.
Pick a servo driven thermoforming Rahmen, wenn Formatwechselhäufigkeit, Wiederholgenauigkeit und ruhiges Reinraumverhalten zählen — medizinische Trays, Barriereverpackung, kurze Serien über viele SKUs.
Ab 2 mm Blechstärke ändert sich die Physik. Wärmeruhe, langsamere Zyklen und ein 200-t-Rahmen werden zur Norm. Siehe unser heavy-gauge sheet thermoforming Maschine für diesen Einsatzzweck.
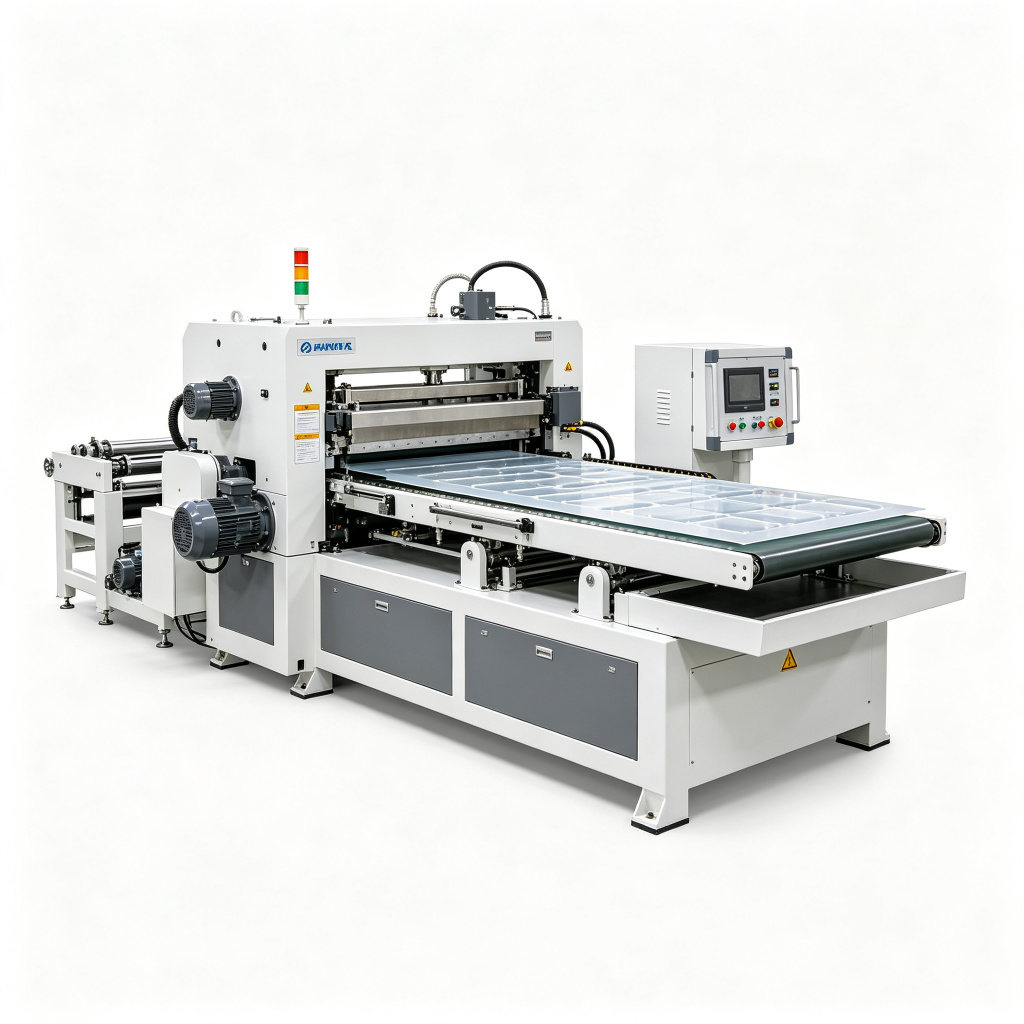
⚠ Häufige Auswahlfehler aus der Praxis
- Nur Vakuum für eine Tiefziehung kaufen. Ein 90-mm-Becher an einer reinen Vakuummaschine dünnt den Boden, bis er am Abfüller einreißt. Geben Sie die Druckform-Version vor dem Angebot an.
- Ignoring scrap ratio. Formfläche versus Bahnbreite entscheidet, wie viel Regranulat anfällt. Eine breite Bahn für ein kleines Teil erhöht den Materialkost stillschweigend um zweistellige Prozente.
- Den Ofen für kurze Chargen überdimensionieren. Mehr Heizzonen sind nicht gratis — sie kosten Energie und Aufheizzeit. Passen Sie die Zonenzahl an die tatsächlich gefahrenen Materialien an.
- Die nachgelagerte Schnittstelle vergessen. Ein schneller Former, der einen langsamen Abfüller speist, erzeugt nur gestapelte Staus. Gleichen Sie zuerst die Taktzeiten von Abfüller und Waage ab.
Unsere ausführlichen Beiträge zu diesem Thema: der thermoforming machine buying guide führt durch die vollständige RFP, der Leitfaden zu Folienmaterial für PP, PET, PS und PLA hilft Ihnen, das Harz zu wählen, und Thermoformung vs. vorgefertigte Traysiegelung compares forming in-house against buying ready trays.
Geformte Becher und Trays stoßen nicht am Stapel an
In einem echten Werk steht das Formgerät am Anfang einer Verpackungslinie, nicht auf einer eigenen Insel. Wir integrieren es so, dass die geformten Teile sofort einen Abfüller, eine Waage und einen Versiegler speisen — ohne manuelles Abladen.
Auf einer Becherlinie verlassen die geformten Becher den Stapel und fallen direkt in einen Inline-Flüssigkeitsabfüllmaschine, wo sie befüllt, folienversiegelt und neu gestapelt werden — die klassische Joghurt-, Wasser-, Soßen- und Instantnudel-Becherstrecke. Wird das Produkt gewogen statt volumendosiert, ein Mehrkopfwaage gibt Produkt in die offene Schale oder den Becher ab, während sie vorbeizieht, und eine Versiegelstation schließt den Deckel über den geformten Rand. Der geformte Rand leistet hier echte Arbeit: er muss flach und parallel genug sein, damit der Verschließer jeden Hub hermetisch dichtet. Deshalb stimmen wir Plug-Assist- und Spannrahmensteifigkeit unter Berücksichtigung des Versiegelschritts ab, nicht nur des geformten Teils allein.
Wir gleichen die Hübe-pro-Minute des Formgeräts gegen die Abfüllköpfe und den Waagen-Ablaufzeitpunkt auf einer einzigen Linien-PLC ab, sodass keine Maschine verhungert oder überläuft. Wir legen den nachgelagerten Kartonpacker, Palettierer oder Umreifer nicht in dieses Gespräch ein — das sind Nachverpackungssysteme, die wir separat scopen, sobald der Primärverpackungs-Kreislauf geschlossen ist. Legen Sie die gesamte Route aus, unsere packaging lines Übersicht der geeignete Einstiegspunkt.
Thermoformmaschinen, beantwortet von den Entwicklern
Kurze Antworten auf die Fragen, die unsere Vertriebs- und Verfahrensingenieure in fast jedem Beratungsgespräch erhalten.
Was ist der Unterschied zwischen Unterdruck- und Positiv-/Negativdruck-Thermoformen?
Wie viele Becher pro Minute kann Ihre Thermoformmaschine produzieren?
Welche Materialien verarbeitet eine Kunststoff-Thermoformmaschine?
Brauche ich eine servo-getriebene Thermoformmaschine oder reicht pneumatischer Index?
Können Sie den Former direkt mit unserem Abfüller und unserer Waage verbinden?
Welche Toleranzen und Wiederholgenauigkeit sind zu erwarten?
Wie verarbeiten Sie dicke oder Doppelbleche im Thermoformen?
Fabrikdirekt-Angebot in 24 Stunden
Nennen Sie uns Kartongröße, Tagesleistung und Spannung — unsere Ingenieure antworten innerhalb eines Werktags mit Modellempfehlung, Preis und Lieferzeit.
Funktionsweise einer Thermoformmaschine: Vakuum-, Druck- und Doppelblechformen erklärt
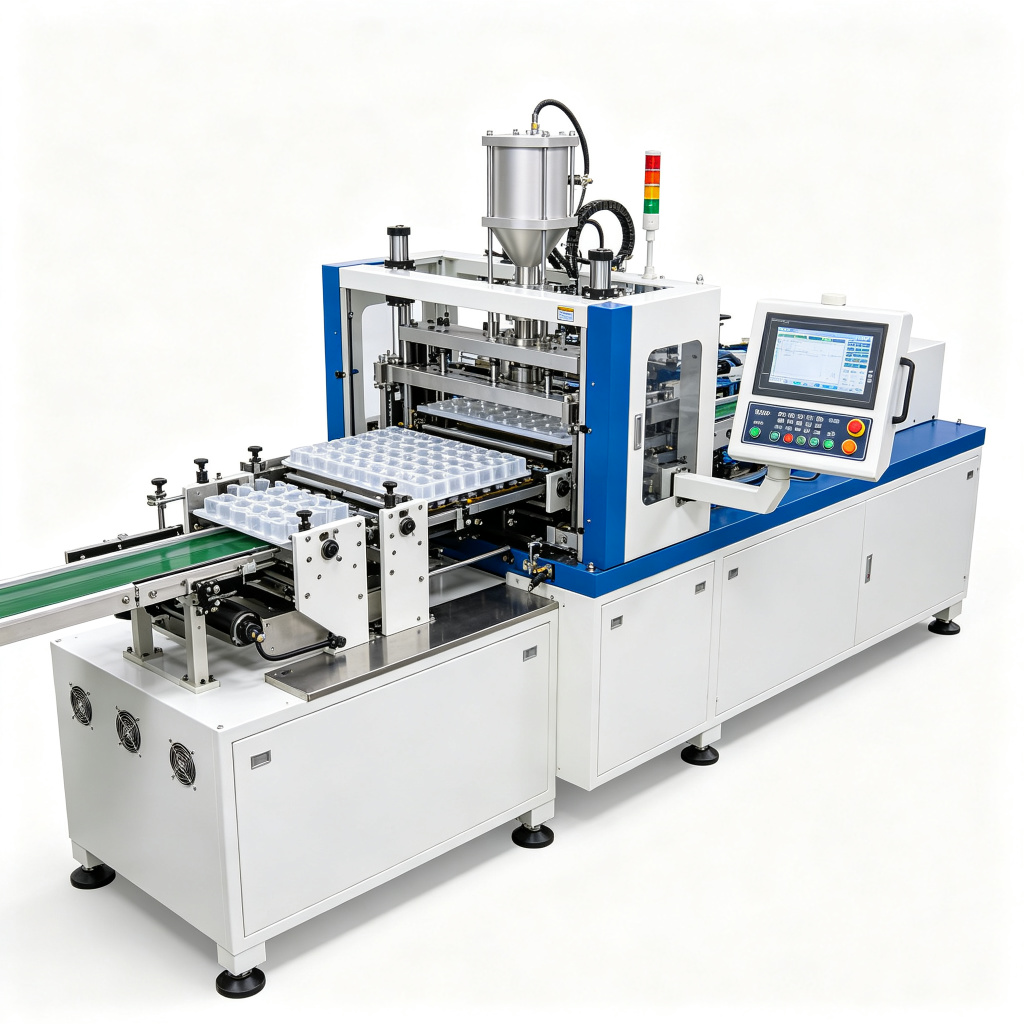
A Thermoformmaschine wandelt eine flache, beheizte thermoplastische Folienbahn in ein dreidimensionales Verpackungsteil um, indem die Folie über eine Form gespannt, im Mehrzonenofen erweicht und gegen die Form gezogen oder gedrückt wird, bis sie abkühlt und die Form behält. Als Front-End- Thermoform-Verpackungsmaschine, sitzt er vor Abfüllern, Verschließern und Etikettierern und erzeugt Becher, Trays, Clamshells, Deckel und Blisterhauben auf derselben Linie, die das fertige Produkt ausschleust. Die drei Formverfahren zu verstehen ist der erste Schritt bei der Auswahl des passenden thermoforming equipment.
Vakuum / Unterdruckformung
In negative-pressure thermoforming, wird nur durch die Form Vakuum gezogen, nachdem das heiße Band über den Hohlraum drapiert ist. Der Atmosphärendruck drückt das Band an die Formwand und erzeugt Teile mit mäßigem Detailgrad und Wanddickenvariation. Es ist das kostengünstigste Formverfahren und wird breit eingesetzt für dünnwandige Trays, Deckel und Einwegbecher, bei denen tiefe Züge oder feine Oberflächendetails nicht gefordert sind.
Druckformen und Positiv-Negativ-Druckformen
Druckformen ergänzt Druckluft (typisch 4–7 bar) oberhalb der Folie, während unten Vakuum gezogen wird. Der höhere Differenzdruck liefert schärfere Formdetails, gleichmäßigere Wandverteilung und flachere Zugverhältnisse als Vakuum allein. Twin sheet thermoforming — genauer Positiv-Negativ-Druckformen genannt — nutzt gleichzeitiges Formen von beiden Seiten und ist das empfohlene Verfahren für tiefe, starre Packungen wie Scharnier-Clamshells, isolierte Becher und Zweikammer-Behälter. Ein positive-negative-pressure thermoforming machine kombiniert Stützprägung, oberen Druckkasten und untere Vakuumplatte, um den Materialeinzug zu steuern.
Steckunterstützung und Antriebssystem
Ein bearbeiteter Aluminium- oder Epoxid-Stempel fährt in die Folie, bevor Luft aufgebracht wird, und streckt das Material vor, sodass Ecken und Seitenwände dünn und gleichmäßig bleiben. Moderne servo-driven thermoforming Plattformen ersetzen pneumatische oder Hydraulikzylinder am Spannrahmen, Stempel und Folienzuführung durch geregelte Servoachsen. Das Ergebnis ist wiederholbare Zyklus-zu-Zyklus-Zeitsteuerung, leiserer Betrieb, niedrigerer Energieverbrauch und schnellerer Rezepturwechsel gegenüber voll pneumatischen oder hydraulischen Maschinen.
Wichtige Spezifikationen und Auswahlhilfe
Selecting an automatic plastic thermoforming machine beginnt mit vier Zahlen: Zugtiefe des Teils, Output pro Minute, Bahnbreite und Materialstärke. Die Tabelle unten fasst die Arbeitsbereiche zusammen, die von der SUNAURA-Thermoformplattform abgedeckt werden; Endparameter werden im FAT nach Werkzeugversuchen bestätigt.
| Kenngröße | Thin-Gauge Cup / Tray Line | Positive-Negative Pressure Line | Heavy-Gauge / Thick-Sheet Line |
|---|---|---|---|
| Web / sheet thickness | 0.20–1.50 mm | 0.30–2.00 mm | 2.00–12.00 mm |
| Forming area | bis zu 700 × 1100 mm | bis zu 850 × 1250 mm | bis zu 2100 × 1250 mm |
| Zykluszeit | 1.5–4 s / stroke | 3–8 s / stroke | 15–60 s / part |
| Clamp force | bis 30 t | bis 60 t | bis 120 t |
| Forming pressure | nur Vakuum | vacuum + 4–7 bar air | Vakuum + bis 6 bar Luft |
| Heizzonen | 20–40 independent | 30–60 independent | 40–80 independent |
| Compatible materials | PP, PET, PS, PLA, PE | PP, PET, PVC, PS, PLA | ABS, PP, PE, PETG, PMMA, HDPE |
| typischer Durchsatz | 30–120 strokes/min | 12–30 strokes/min | 6–25 parts/min |
Das Formenmaterial folgt dem Teilevolumen: Epoxid- oder Kompositformen für Prototypen, Aluminiumformen für Serien über 100.000 Teile, und wassergekühlter Aluminiumguss für hochgetaktete Becherlinien. Inline-Beschneidung ist am Pressrahmen integriert bei Dünnblechlinien, während Dickblechteile offline auf separater Stanze oder CNC-Fräse getrimmt werden. Nachvermahlen aus Skelett-Beschneidung wird mit bis zu 25 % Neuwert-Anteil beigeführt, je nach Harz-Spezifikation.
Branchen und Anwendungen
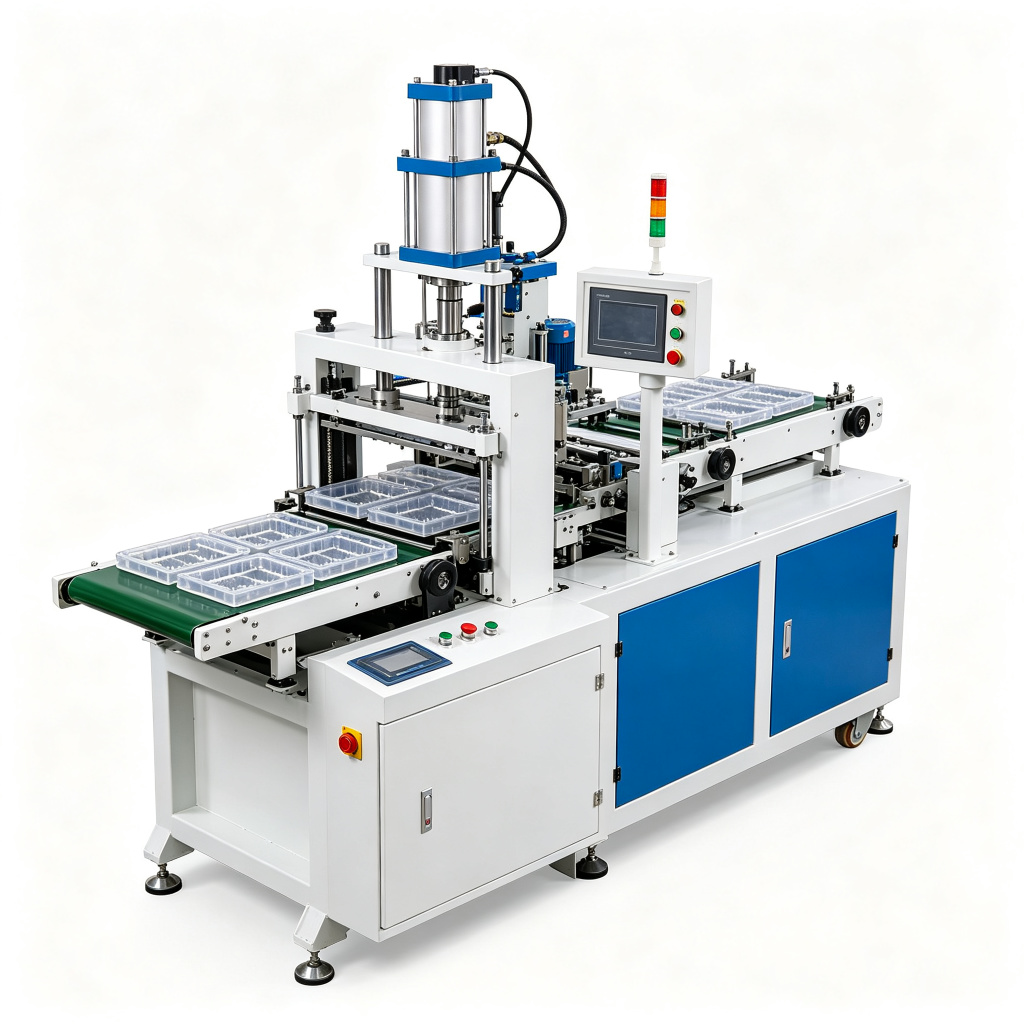
SUNAURA Thermoform-Verpackungsmaschine Plattformen werden quer durch Lebensmittel, Getränke, Molkerei, Kosmetik, Pharma und Industriegüter eingesetzt. Dünnblech-Linien produzieren PP-Joghurtbecher, PET-Salat-Clamshells, PS-Dessertbecher und PLA-Kompostierdeckel; Schwerblech-Zellen produzieren Produkteinsätze, Geräteabdeckungen, Kühlschrankeinlagen und Automobil-Innenbauteile. Die high-speed cup forming machine Variante ist speziell für Trinkbecher, Portionsbecher und Deckel mit 30–120 Hüben pro Minute gebaut, während die heavy-gauge sheet thermoforming machine dient robusten Verpackungen und Industrieanwendungen.
Einbindung in andere Front-End-Verpackungsausrüstung
Ein Einzel-Former liefert selten allein Nutzen. SUNAURA-Ingenieure binden den Former in eine komplette Verpackungslinie die Auslegung der Ausgangsrate mit nachgelagerter Anlage abstimmt: ein Entstapler setzt geformte Becher oder Trays auf einen Förderer, ein Kolben- oder Volumenabfüller dosiert Produkt, ein Rotationsverschließer bringt Deckel oder Folien auf, und ein Etikettierer druckt und bringt Hülsen oder selbstklebende Etiketten auf. Bahnabrissmelder, Vakuumpumpen-Zustandsüberwachung und Formtemperatur-Alarme sind in die Linien-PLC eingebunden, sodass ein Fehler am Formgerät den Abfüller vorgelagert stoppt und Produktausschuss verhindert. Das Formgerät wird auf die höchste Linienleistung ausgelegt und pufferbeschickt, um kurze Unterbrechungen aufzufangen.
Warum SUNAURA als Ihren Thermoformmaschinen-Lieferanten wählen
SUNAURA betreibt einen 48.000-m²-Fertigungscampus, in dem Rahmen, Spannrahmen, Ofen und Schaltschrank im Haus gefertigt werden. Jede Maschine durchläuft einen Factory Acceptance Test (FAT) auf unserem eigenen Boden mit dem Harz, Werkzeug und den Produktionszielgeschwindigkeiten des Kunden vor dem Verschlagen. Die Plattform ist nach der CE-Maschinenrichtlinie ausgelegt und nach ISO 9001 gefertigt; siehe den Seite mit Zertifizierungen und Patenten. Ein weltweites Montagenetzwerk nimmt Maschinen auf sechs Kontinenten in Betrieb, und der Kundendienstteam hält Heizpatronen, Vakuumventile, Klemmbürsten und HMI-Touchscreens für Versand am nächsten Tag vor.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Vakuum- und Druckformen?
Vakuumformen zieht eine weiche Folie mit reinem Unterdruck auf die Form; Druckformen ergänzt Druckluft oberhalb der Folie, um sie härter gegen den Hohlraum zu drücken. Druckformen erzeugt schärfere Details, bessere Wanddickenverteilung und genauere Ecken, und ist das Verfahren für twin sheet thermoforming und starre Klappschalen geeignet.
Welche Kunststoffe verarbeitet eine automatische Kunststoff-Thermoformmaschine?
Standard-SUNAURA-Formgeräte fahren PP, PET, PVC, PS, PE und PLA an Dünnblechlinien, sowie ABS, HDPE, PETG und PMMA an Schwerblechzellen. Ofentemperatur-Profilierung, Werkzeug-Ausformschrägen und Kühlkanal-Layout werden je Harz angepasst; amorphe Materialien wie PVC und PETG brauchen langsamere Kühlung als kristallines PP.
Wähle ich Inline- oder Offline-Besäumung?
Inline-Beschneidung ist in den Pressrahmen integriert und bevorzugt bei Hochvolumen-Dünnblecharbeit, wo das Skelett mit Formgeschwindigkeit getrennt werden muss. Offline-Beschneidung wird bei Schwerblechteilen genutzt, wo Stanzkräfte die Presskapazität übersteigen, oder wo dekorative Beschneidung und Kiss-Cut-Rillung eine eigene Station brauchen.
Welche Taktzeit ist für eine Lebensmittel-Trays-Linie zu erwarten?
Eine servo-getriebene Dünnblech-Tray- oder Clamshell-Linie taktet typisch 1,5–4 Sekunden pro Hub und erzeugt zwischen 30 und 120 Hübe pro Minute — je nach Kavitätenzahl, Teiletiefe und Ofen-Erholzeit. Dickblech-Schwergewichteile laufen 15–60 Sekunden pro Teil.
Wie wird die Maschine nach FAT vor Ort in Betrieb genommen?
Nach dem FAT bei unserem Werk wird die Linie versandt, von unserem Montageteam verankert, ausgerichtet und an die Versorgungsmedien angeschlossen. Die Bediener des Kunden fahren Produktionsversuche bei festgelegter Geschwindigkeit und Ausschusszielen; die Schulung deckt HMI-Rezepturverwaltung, Formwechsel, Heizzonen-Einrichtung und grundlegende Fehlersuche ab. Ferndiagnose ist über die eingebaute PLC-VPN möglich.