Packaging Line Solutions— Vom Front-End bis zur Endintegration Turnkey Automation
Von Abfüllen, Verschließen und Flow-wrap über Mehrkopfwaagen, Thermoformen und Induktionsversiegelung entwirft und integriert SunAura Machinery die Front-End-Linie. Linienend-Module (Kartonaufrichten, Kartonverschließen, Umreifen, Schrumpfverpackung, Palettieren und Stretchwickeln) werden von unserem SunAura Verpackungsmaschinen. Eine schlüsselfertige Linie, eine Engineering-Verantwortung, ausgelegt um Ihr Produkt, Ihre Geschwindigkeit und Ihren Grundriss.
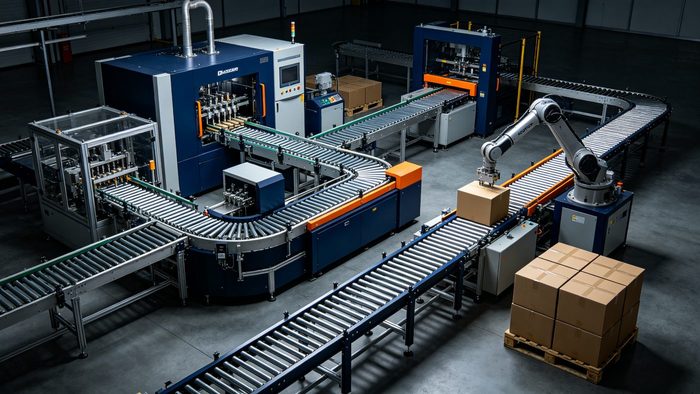
SunAura-Verpackungslinien-Reihe
Klicken Sie auf ein Modell für das vollständige Datenblatt, Video und das Anfrageformular.
Scope note: Abfüll-, Verschließ-, Flow-wrap-, Mehrkopfwaagen-, Thermoform- und Induktionsversiegelungsmodule werden von SunAura Machinery in Qingdao entworfen und gebaut. Linienend-Module — Kartonaufrichten, Kartonverschließen, Umreifen, Schrumpfverpackung, Palettieren und Stretchwickeln — werden von unserem SunAura Verpackungsmaschinen und unter der Engineering-Verantwortung von SunAura Machinery in die Linie eingebunden.
Case Erector Module (SunAura Verpackungsmaschinen)
Richtet Kartons auf und verschließt den Boden automatisch — geliefert von SunAura Verpackungsmaschinen
Abfüllmodul
Piston / servo / vacuum fillers, 1–12 heads
Carton Sealing Module (SunAura Verpackungsmaschinen)
Halbautomatisch, automatisch oder Eckversiegelung — geliefert von SunAura Verpackungsmaschinen
Strapping Module (SunAura Verpackungsmaschinen)
Automatische PP-Umreifungsmaschinen — geliefert von SunAura Verpackungsmaschinen
Shrink Module (SunAura Verpackungsmaschinen)
L-Schweißrahmen + Schrumpftunnel für Mehrfachpackungen — geliefert von SunAura Verpackungsmaschinen
Palletizing Module (SunAura Verpackungsmaschinen)
Roboter-Palettierung + Stretchwickeln für handfreies Linienende — geliefert von SunAura Verpackungsmaschinen
So wählen Sie eine Verpackungslinie: Der vollständige Leitfaden
Eine Verpackungslinie verbindet einzelne Maschinen — Abfüllen, Verschließen, Flow-Wrapping, Mehrkopfwaage, Thermoformung, Induktionsversiegelung im SunAura-Frontend, plus Stationen am Linienende (Kartonaufrichtung, Kartonverschluss, Umreifung, Schrumpfverpackung, Palettierung) — geliefert von unserem SunAura Verpackungsmaschinen — mit Förderern, sodass das Produkt ohne Handhabung von Station zu Station fließt. So entscheiden Sie, ab wann sich eine Linie rechnet, und wie wir sie aufbauen.
Wenn eine Einzelmaschine nicht mehr reicht – und sich eine Linie amortisiert
Eine Verpackungslinie verbindet einzelne Maschinen — Abfüllen, Verschließen, Flow-Wrapping, Mehrkopfwaage, Thermoformung, Induktionsversiegelung im SunAura-Frontend, plus Stationen am Linienende (Kartonaufrichtung, Kartonverschluss, Umreifung, Schrumpfverpackung, Palettierung) — geliefert von unserem SunAura Verpackungsmaschinen — mit Förderern, sodass das Produkt ohne Handhabung von Station zu Station fließt. Der Auslöser für den Wechsel von Einzelmaschinen zu einer Linie ist selten ein einziger markanter Moment; er ist die langsame Anhäufung von Personalkosten, Inkonsistenz und Engpässen an den Übergabestellen zwischen den Maschinen. Faustregel: wenn Sie zwei oder mehr Verpackungsmaschinen betreiben und Mitarbeiter das Produkt noch immer manuell zwischen ihnen tragen, rechnet sich eine Linienstudie mit hoher Wahrscheinlichkeit in 12–24 Monaten.
SunAura entwirft und integriert schlüsselfertige Verpackungslinien in unserer 48.000-m²-Qingdao-Fabrik — Front-End-Stationen (Abfüllen, Verschließen, Flow-wrap, Mehrkopfwaage, Thermoformen, Induktionsversiegelung) werden im Haus gebaut, Linienend-Stationen (Kartonaufrichten, Kartonverschließen, Umreifen, Schrumpfverpackung, Palettieren und Stretchwickeln) werden von unserem SunAura Verpackungsmaschinen — für Lebensmittel, Getränke, Daily Chemicals, Pharma, Elektronik, Kleineisenware und Agrarkunden in 100+ Ländern. Sie bekommen einen Lieferanten, eine ingenieurtechnische Verantwortung, eine Serviceleitung: kein Zuständigkeitshin-und-Her zwischen Marken, wenn etwas repariert werden muss.
Drei Automatisierungsstufen – starten Sie dort, wo die Rechnung aufgeht
Stufe 1 — halbautomatischer Einstieg (500–2.000 Einheiten/Tag): Abfüll-/Packstation (SunAura) plus manuelles oder von Schwesterwerkzeug geliefertes Kartonaufrichten, Kartonverschließen, Umreifen und manuelles Palettieren. Geringe Investition, typisch 1–2 Bediener je Station, Amortisation unter 12 Monaten gegenüber einer 3–4-köpfigen Handpackmannschaft.
Stufe 2 — mittlere Automatisierung (2.000–8.000 Einheiten/Tag): SunAura Front-End-Abfüllung/Verpackung mit Förderanbindung plus automatisch Aufrichten, Verschließen, Umreifen und Schrumpfverpackung des Schwesterwerks; 1–2 Aufsichten, die die ganze Linie führen. Hier landen die meisten Lebensmittel- und E-Commerce-Betriebe.
Stufe 3 — vollautomatischer schlüsselfertiger Bau (8.000+ Einheiten/Tag): ergänzt SunAura-Autoabfüllung und kontinuierliche Verpackung, dazu Robotipalettierung und Stretchwickeln am Linienende durch das Schwesterwerk. Der Personalbedarf sinkt auf Linienaufsicht + QC; der Output wird von der vorgelagerten Produktionslinie begrenzt, nicht von der Verpackung.
Überschießen Sie nicht. Eine vollautomatische Linie, die eine Schicht fährt, nutzt ihre Automatisierung nur ein Drittel des Tages — die zusätzliche Investition amortisiert sich selten. Wir sagen Ihnen ehrlich, welche Stufe zu Ihrem Volumen passt; das gehört zum kostenlosen Designstudium.
Typische Linienarchitekturen, die wir bauen
Kartonlinie: Kartonaufrichter (SunAura Packaging Machines) → Abfüll-/Packstation (SunAura Front-End) → Kartonverschließer (SunAura Packaging Machines) → Umreifung (SunAura Packaging Machines, optional) → Palettenwickler (SunAura Packaging Machines) → Etikett. Die gängigste Architektur; skaliert von Stufe 1 bis 3. Linienende-Stationen werden geliefert von SunAura Verpackungsmaschinen und von SunAura Machinery eingebunden.
Flaschenflüssigkeitslinie: Flaschenzufuhr/-ausrichtung → Abfüllen (Kolben/Servo/Vakuum) → Verschließen → Etikettieren → Schrumpf-Mehrfachpacken → Kartonpacken. SunAuras Abfüll-Verschließ-Etikettier-Linien decken Speiseöl, Saucen, Honig, Getränke und Pharma ab.
Schrumpf-/Mehrfachpacklinie: SunAura-Produktzufuhr und Flow-wrap → Schwesterwerk-L-Schweißrahmen-Versiegelung und Schrumpftunnel → Schwesterwerk-Kartonpackung oder direkte Palettierung. Für Getränke-Mehrfachpacks, Kosmetik-Sets und Konsumgüter. Linienend-Stationen geliefert von SunAura Verpackungsmaschinen.
Vakuum-Lebensmittellinie: SunAura Front-End-Produkthandling, Wiegen und Flow-wrap → Schwesterwerk-Vakuumverpackung (Ein- oder Doppelkammer, abgestimmt auf Durchsatz) → Trocknung/Kontrolle → Schwesterwerk-Kartonpackung. Oft kombiniert mit Schwesterwerk-Schrumpfverpackung für Einzelhandelspacks. Vakuum- und Kartonpackstationen geliefert von SunAura Verpackungsmaschinen.
Layout: Wo Linien erfolgreich sind und wo scheitern
Unsere Fehlerfall-Studiere von Verpackungslinien-Layouts 2026 fand dieselben vier Fehler quer durch Branchen: (1) Förderhöhen-Abstimmfehler zwischen Maschinen verschiedener Lieferanten, (2) Übergabeflaschenhälse, wo Kartons per Hand bewegt werden müssen, (3) keine Pufferzonen — der Stillstand einer Maschine stoppt die ganze Linie, und (4) Unterschätzung des Wartungszugangs, ohne Platz für Service am Versiegelkopf oder der Vakuumpumpe.
Ein gutes Linienkonzept löst alle vier, bevor Stahl geschnitten wird: abgestimmte Förderhöhen, automatische Übergaben mit minimalen Handgriffen, 3–5 Minuten Puffer zwischen Stationen und Servicegänge an jeder Maschine. Senden Sie uns Ihren Grundriss (auch eine Handsizze mit Maßen), und wir konstruieren darum.
Unser 5-Schritte-Lieferprozess
1. Datenerhebung: Produktart, Größen, Tagesleistung, Schichtmodell, Grundriss, vorhandene Anlage. 2. Linienauslegung: unsere Ingenieure erstellen innerhalb etwa einer Woche einen 3D-Linienplan mit Anlagenliste, Geschwindigkeiten, Personalbedarf und Budget. 3. Bau und Test: jede Maschine wird im Haus gebaut, danach läuft die montierte Linie 48 Stunden durchgehend mit Ihren Mustern auf Nenngeschwindigkeit. 4. Montage: Ingenieure im Ausland stehen für Vor-Ort-Montage und Inbetriebnahme zur Verfügung; jede Linie wird mit Fernvideo-Anleitung versandt. 5. Lebenszyklus-Unterstützung: 12-monatige Gewährleistung, Ersatzteile innerhalb 48 Stunden, lebenslanger Fernsupport.
Kalkulation und realistische Amortisation
Nutzen Sie die drei Stufen als Budget-Grundgerüst: L1-Linien starten im niedrigen fünfstelligen Bereich, L2 liegen typisch Mitte fünf bis niedrig sechs, und L3-Linien werden nach dem Designstudium individuell offeriert. Die Amortisationsrechnung, die zählt, ist erspartes Personal abzüglich Automatisierungskosten je Monat — die meisten unserer Linienkunden kommen bei den oben gezeigten Volumina innerhalb 12–24 Monaten in den positiven Cashflow, und das Designstudium gibt Ihnen die genaue Zahl, bevor Sie einen Dollar einsetzen. Warum SunAura als Linienpartner: weil wir fast jede Maschine der Linie selbst fertigen, steuern wir Geschwindigkeitsabgleich, Förderhöhen, PLC-Integration und Ersatzteil-Verfügbarkeit — die drei Dinge, die Mehrlieferanten-Linien killen. Wir sind CE- und ISO-9001-zertifiziert (SGS-geprüft), halten 20+ Patente und haben Sondierungen in 100+ Länder geliefert.
Tagesdurchsatz
500–2.000 → L1 halbautomatisch; 2.000–8.000 → L2 mittel; 8.000+ → L3 vollautomatisch. Nicht überdimensionieren — eine 1-Schicht-Linie nutzt Automatisierung an einem Drittel des Tages.
Eingesparte Arbeit
Die Linienstudie amortisiert sich in 12–24 Monaten, wenn Personal zwischen Maschinen trägt oder die Verpackung mehr als 3 Personen bindet.
Linienarchitektur
Karton-, Flüssigkeitsflaschen-, Schrumpf-/Mehrfachpack- und Vakuum-Lebensmittellinien — SunAura Front-End-Module integriert mit Schwesterwerk-Linienendstationen.
Layout & Puffer
Abgestimmte Förderhöhen, automatische Übergaben, 3–5-min-Puffer zwischen Stationen, Wartungsgänge an jeder Maschine.
Budget-Stufe
L1 untere fünfstellige Zahl; L2 mittlere fünf- bis untere sechsstellige; L3 wird nach der Designstudie einzeln angeboten.
Fünf Fehler, die Käufer Zeit und Geld kosten
- Overshooting automation — Eine vollautomatische Linie in einer Schicht nutzt ihre Automatisierung ein Drittel des Tages — die Mehrinvestition amortisiert sich selten.
- Unterschiedliche Förderhöhen verschiedener Zulieferer — Höhenunterschiede zwischen Marken erzeugen Handübergaben. Ein Hersteller vermeidet sie konstruktiv.
- No buffer zones — Ohne 3–5 Minuten Puffer stoppt der Stillstand einer Maschine die ganze Linie.
- Den Wartungszugang ignorieren — Kein Wartungsraum für Siegelkopf oder Vakuumpumpe macht Routinepflege zu Stillstand.
Technische Daten auf einen Blick
Zehn Parameter, Produktionskonfigurationen. Alle Werte ohne zusätzlichen Engineering-Aufwand anpassbar.
| Abmessung | L1 Semi-Auto Entry | L2 Medium Automation | L3 Komplettlösung |
|---|---|---|---|
| Tagesleistung | 500–2,000 units | 2,000–8,000 units | 8,000+ units |
| Typical build | Aufrichter (oder Hand) + Halbautomat-Verschluss + Umreifung + Handpalettierung | Automatisches Aufrichten + Verschließen + Umreifung + Schrumpfung, förderergekoppelt | Automatik-Abfüllung + Dauerverpackung + Roboter-Palettierung |
| Personal | 1–2 operators per station | 1–2 supervisors + QC | Supervision + QC, no handlers |
| Amortisation | < 12 months | 12–18 months | 18–24 Monate (nach Auslastung) |
| Typical industries | Small e-commerce / workshops | Food, beverage, daily chemical, logistics | Large food, beverage, pharma, export plants |
Wo diese Maschinen ihren Wert beweisen
Bewährt in Produktionslinien in Lebensmittel, Logistik, Elektronik und Pharma.
Lebensmittel & Getränke
Flaschenlinien: Abfüllung → Verschließung → Etikettierung → Schrumpf-Mehrfachpackung → Kartonverpackung.
tägliche Chemieprodukte
Linien mittlerer Automatisierung für Waschmittel-, Körperpflege- und Haushaltskartons.
Pharmazie
Linien der Stufe 2–3 mit präziser Abfüllung, Etikettierung und voll rückverfolgungsfähiger Verpackung.
Elektronik & Hardware
Front-End-Einwickeln und Wiegen, mit vom Schwesterwerk gelieferter Eckversiegelung und Umreifung für schwere, vibrationsempfindliche Sendungen.
Landwirtschaft
Vakuum-Lebensmittellinien für Obst/Gemüse und Fleisch, oft kombiniert mit Schrumpfung für Handels packungen.
Hergestellt von SunAura — dem Hersteller, nicht dem Händler
SunAura fertigt fast jede Maschine der Linie selbst, daher steuern wir Geschwindigkeitsabgleich, Förderhöhen, PLC-Integration und Ersatzteil-Verfügbarkeit — die drei Dinge, die Mehrlieferanten-Linien killen. Wir sind CE- und ISO-9001-zertifiziert (SGS-geprüft), halten 20+ Patente und haben Sondierungen in 100+ Länder geliefert. Jede montierte Linie läuft vor Versand 48 Stunden durchgehend auf Nenngeschwindigkeit mit Ihren Mustern. Standardlinien versandt 30–45 Tage nach Designfreigabe; große Sondierungen 60–90 Tage, mit Ingenieuren im Ausland für Vor-Ort-Montage und 12-monatiger Gewährleistung plus lebenslangem Fernsupport.
Häufig gestellte Fragen
Woher weiß ich, ob ich eine komplette Verpackungslinie brauche?
Auslöser ist der manuelle Umschlag zwischen Maschinen. Fahren Sie zwei oder mehr Verpackungsmaschinen, und Personal trägt Produkt noch von Hand zwischen ihnen, oder übersteigt das Verpackungspersonal 3 Personen, rechnet sich eine Linienstudie typisch in 12–24 Monaten.
Wie sieht der übliche Projektzeitplan aus?
Standardlinien 30–45 Tage ab Freigabeplanung; große Sonderlinien (SunAura Front-End plus Schwesterwerk-Roboterpalettierung) 60–90 Tage. Jede Maschine wird vor Versand 48 Stunden im Probelauf getestet.
Welche Angaben brauchen Sie für eine Linienauslegung?
Produktart und -größen, Tagesleistung, Schichtstunden, Grundriss (auch eine Skizze), vorhandene Leistung und etwaige vorhandene Anlage, die Sie behalten möchten. Wir erstellen innerhalb etwa einer Woche einen ersten Grundriss und ein Budget.
Können Sie unsere vorhandenen Maschinen einbinden?
Ja. Wir gleichen Förderhöhen und Steuerungen an Ihre bestehende Anlage an. Inklusive ehrlicher Beratung — sollte eine vorhandene Maschine aus Zuverlässigkeitsgründen ersetzt werden müssen, sagen wir Ihnen warum.
Wer montiert und nimmt die Linie in Betrieb?
Ingenieure vor Ort stehen für Montage vor Ort zur Verfügung; jede Linie wird mit Fernvideo-Anleitung und einem Inbetriebnahme-Protokoll versandt. Die meisten Kunden nehmen die Inbetriebnahme mit unseren Ingenieuren vor Ort in 5–10 Tagen vor.
Wie liegt der Budgetrahmen?
L1 halbautomatische Linien starten im niedrigen fünfstelligen Bereich; L3 schlüsselfertige Linien mit SunAura-Abfüllung/Verpackung und Schwesterwerk-Robotipalettierung werden nach dem Designstudium individuell offeriert. Wir veröffentlichen ehrliche Bereiche im Angebot, nie eine vage Offerte.
Kann die Linie an mein Produkt angepasst werden?
Ja — Linientempo, Maschinenkonfiguration, Förderlayout, Spannung, Maschinenfarbe und Dokumentation werden alle angepasst. OEM/ODM-Branding ist möglich.
Welche Garantie und Unterstützung gehören zu einer Linie?
12-monatige volle Gewährleistung, leblanger Fernsupport, Ersatzteile binnen 48 Stunden sowie ein fester Projekt-Ingenieur über die Lebensdauer der Linie.
Wie eine SunAura-Vollverpackungslinie den Durchsatz ausgleicht
Eine komplette Verpackungslinie ist nur so schnell wie ihre langsamste Maschine. Wir bemessen jedes vorgelagerte und nachgelagerte Modul, sodass der Linientakt — nicht allein der Abfüller — den tatsächlichen Flaschen-pro-Stunde-Ausstoß (bph) bestimmt.
Die meisten Linienausfälle, die wir bei der Inbetriebnahme diagnostizieren, sind keine gebrochenen Teile. Es ist ein Abfüller ausgelegt auf 6.000 bph, der einen Verschließer speist, der bei 4.200 bph endet — daher verhungert der Abfüller oder der Verschließer staut gegen eine Ausschlusswand. Wir starten eine schlüsselfertige Verpackungslinie umgekehrt: zuerst den Engpass-Gerät fixieren, dann jedem Nachbarn 15–20 % Puffer über diesem Engpass geben. In der Praxis heißt das: ein 6.000-bph-Abfüller steht auf einer Linie, deren Verschließer auf 7.200 bph festgelegt und deren Etikettierer mit 8.000 bph läuft, damit Mikro-Stillstände einer Station nicht in die nächste überlaufen.
Der Takt selbst folgt dem Behälter. An einer Flaschenlinie lautet die Folge: Vereinzeler → Spüler/Luftreiniger → Abfüller → Flow-Plug- oder Induktionsversiegler → Schraubverschließer → Dichtheitsprüfer → Etikettierer → Kontrollwaage → Kartonpacker (auf dieser Seite enden wir hier; Kartonaufrichten, Umreifen und Palettenwickeln gehören zu unserer Schwesterlinie). Jede Station sitzt auf einer 750-mm-Förderhöhe, mit 1,5–2 m Puffer zwischen Abfüller und Verschließer sowie zwischen Verschließer und Etikettierer. Diese beiden Puffer erlauben es, eine 3-Sekunden-Drehmoment-Pause des Verschließers aufzufangen, ohne den Abfüller auszusetzen. An einer Becher- oder Tray-Linie ersetzt das Vorgelagerte den Vereinzeler durch eine Thermoformmaschine die den Becher inline formt und dann direkt in eine rollenzugeführte Versiegelstation indexiert — kein Entnester, keine Luftspülung, ein Zuführer weniger, der klemmen kann.
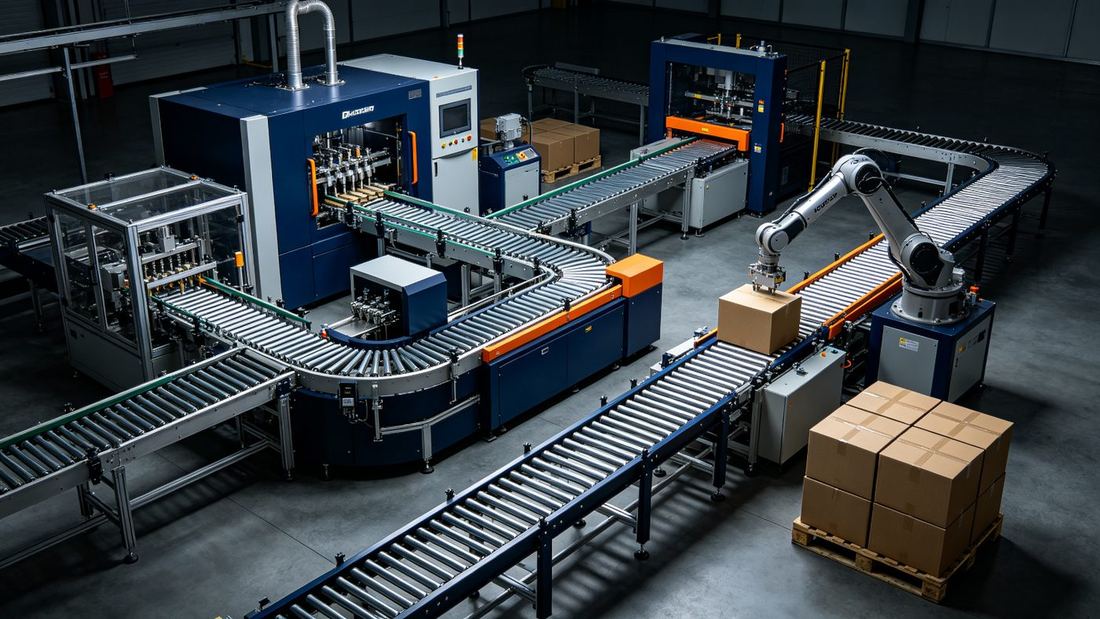
Die andere Hälfte des Linientakts ist der Formatwechsel. Eine Linie, die auf SKU A 6.000 bph läuft, aber 90 Minuten zum Wechseln auf SKU B braucht, verliert je SKU-Wechsel rund 900 Flaschen effektiven Ausstoß. Wir stimmen Flüssigkeitsabfüllmaschinen, Verschließmaschinen und die geteilten Förder-Rezepturen an eine gemeinsame PLC, sodass ein Produktwechsel ein einziger HMI-Rezepturabruf statt drei von Hand eingestellter Maschinen ist. Mehr dazu im Auswahlleitfaden unten.
Typische Linienparameter, die wir anbieten
Die Zahlen unten stellen die Verpackungslinienlösungen dar, die wir in den letzten 24 Monaten versandt haben. Ihr Projekt landet irgendwo in diesem Rahmen, je nach Behälter, Produktviskosität und Ziel-OEE.
| Kenngröße | Bottle / Jar Line | Cup / Tray Line | Hinweis |
|---|---|---|---|
| Line speed (nominal) | 3,000 – 12,000 bph | 30 – 120 cups/min | Bottles 50–1,000 ml; cups 50–500 ml |
| Container diameter range | φ30 – φ110 mm | 40 × 60 – 180 × 260 mm | Change parts per format |
| Container height range | 60 – 320 mm | 20 – 80 mm (formed) | Index screw + guide rail adjust |
| Changeover time (single operator) | 25 – 45 min | 30 – 60 min | Werkzeuglos wo möglich |
| Ziel-OEE nach 12 Monaten | ≥ 85% | ≥ 82% | Bei 2-Schicht-Betrieb |
| installierte Leistung | 22 – 55 kW | 30 – 75 kW | Incl. filler, capper, labeler, checkweigher |
| Druckluft | 1.2 – 2.5 m³/min @ 0.6 MPa | 1.5 – 3.0 m³/min @ 0.6 MPa | Dry, oil-free |
| Contact parts | 304 / 316L stainless | 304 / 316L stainless | Gaskets EPDM / silicone per product |
| Steuerung | Single PLC + 10" HMI | Single PLC + 12" HMI | Siemens or Schneider per customer spec |
| Footprint (typical) | 14 m × 3.5 m | 10 m × 3.0 m | Ohne vorgelagerte Schüttgutpalette und nachgelagerten Kartonbereich |
Toleranzen: Füllvolumen ±0,5 % des Nennwerts bei 20 °C für freifließende Flüssigkeiten; ±1,0 % für Saucen und Pasten mit sichtbaren Partikeln. Kappendrehmoment-Wiederholgenauigkeit ±5 % des eingestellten Werts an Schraubverschließern. Diese Zahlen sind vertraglich während unseres 72-Stunden-FAT garantiert, keine Bestfall-Laborwerte.
Wo wir diese Linien einsetzen
Verpackungslinien-Automatisierung gibt es nicht in einer Einheitsgröße. Wir passen mediumberührte Werkstoffe, Abwaschschutzklasse und Validierungsdokumentation an die Branche an.
Lebensmittel & Getränke
Saft, Tee, kohlensäurehaltige Erfrischungsgetränke, Saucen und Würzmittel in PET oder Glas. In den Abfüller eingebaute CIP-Kreisläufe, IP66-Abwasch am Verschließergehäuse, und ein drehtellergefüllter Etikettierer, der sowohl selbstklebende als auch rollengeführte Rundum-Etiketten handhabt. Typischer Output 6.000–10.000 bph.
Haushalts- & Körperpflege
Shampoo, Duschgel, Geschirrspülmittel, Lotion und Flüssigwaschmittel. Kolben- oder Zahnradpumpenabfüllung für Viskositäten bis 50.000 cP, Schraub- oder Aufpressverschluss, und Anti-Tauch-Düsenzeitsteuerung, damit Tenside zwischen Zyklen nicht fädeln.
Pharmazie & Nahrungsergänzung
Orale Flüssigkeiten, Sirupe, Nahrungsergänzungsmittel und Tinkturflaschen. GAMP-5-Dokumentationstrail, validiertes Rezeptmanagement, AISI 316L-mediumberührte Teile, und eine Kontrollwaage mit 0,1-g-Auflösung, die einen Ausschlussbehälter speist, der mit der Linien-PLC zur Rückverfolgung verriegelt ist.
Speiseöl
Oliven-, Sonnenblumen-, Erdnuss- und Mischöle in 250 ml – 5 l PET oder Glas. Schwerkraft- oder Zeitflussabfüller mit Stickstoffabdeckungs-Option, Flussstopfen-Induktionsversiegelung zur Sauerstoff-Kopfraumsteuerung, und drehmomentcodierte Schraubverschließung, die eine Heißabfüllung bei 70 °C übersteht.
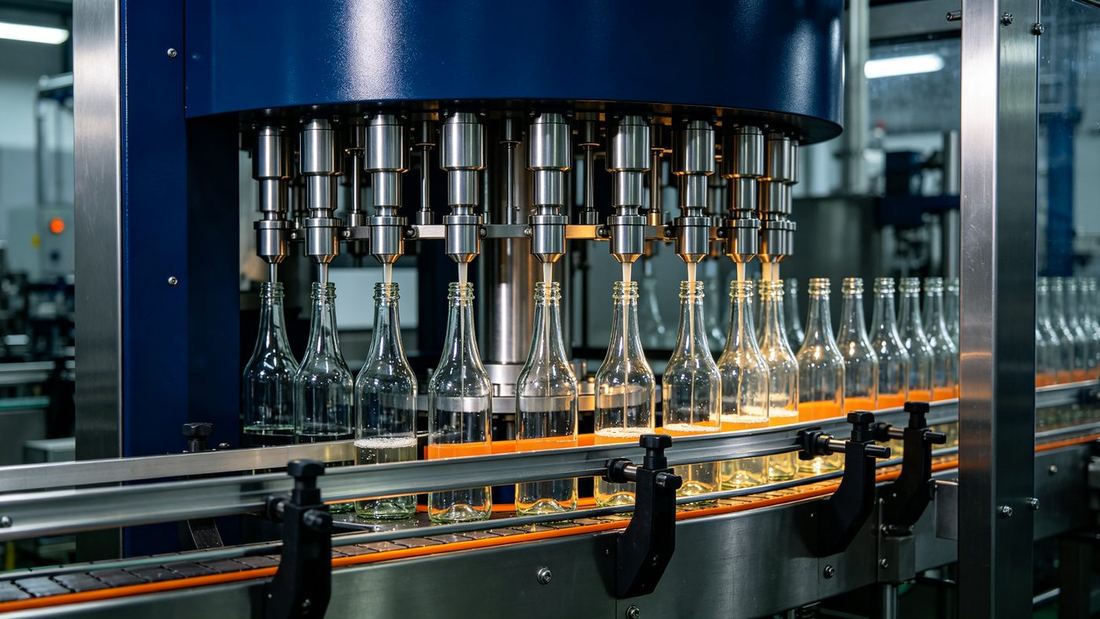
So legen wir die passende Linie für Ihre Fläche aus
Bevor wir ein Layout zeichnen, bestimmen vier Entscheidungen die Stückliste. Liegen diese richtig, ist der Rest Detail.
Unter 6.000 bph bei Flaschen ist eine Einspur fast immer günstiger, leichter zu reinigen und leichter umzustellen. Über 8.000 bph halbiert die Doppelspur die Abfüllgeschwindigkeit je Spur und lässt eine Spur für kleine SKUs laufen, während die andere stillsteht. Wir legen dies aus Ihrem 2-Schicht-Zieloutput fest, nicht aus Ihrer Marketing-Folie.
Pneumatisch ist fein bei ≤60 Zyklen/Minute und für unkritische Bewegung. Darüber hinaus — und überall, wo die Bewegung die Füllgenauigkeit oder das Verschlussdrehmoment beeinflusst — gehen wir servo. Servo gibt uns rezeptgesteuerte Beschleunigungsprofile und Wiederholgenauigkeit, die man von einem Zylinder mit Strömungsregelung nicht bekommt.
Wir verdrahten Abfüller, Verschließer, Kontrollwaage und Etikettierer an eine PLC mit einem HMI, nicht vier Schalttafeln an vier Maschinen. Das ist der Unterschied zwischen einer schlüsselfertigen Verpackungslinie und vier zusammengebauten Geräten. Lesen Sie unseren single PLC integration guide für die Bauart.
Die Linienlänge lässt sich auf dem Papier leicht kürzen; 900-mm-Wartungsgänge auf der Bediener- und 600 mm auf der Rückseite bereuen Kunden im Nachhinein zu entfernen. Unsere Leitfaden zu Linienlayout und Stellfläche zeigt den Mindestumriss.
⚠ Häufige Auswahlfehler, die wir vor Ort erkennen
- Den Abfüller auf maximal bph auszulegen und zu vergessen, dass der Verschließer 20 % langsamer ist — der Verschließer wird am Produktionsstart zum Engpass.
- Vier Maschinen von vier Anbietern kaufen und erwarten, dass sie kommunizieren. OPC-UA hilft, aber Verriegelungen, Ausschleuslogik und Rezepturfreigabe brauchen trotzdem einen einzigen Steuerungs-Auftragnehmer. Siehe automated packaging line integration.
- Druckluft nach Namensschild-Durchsatz statt nach Spitzenzyklus-Bedarf auslegen. Pneumatische Verschließer verdoppeln beim ersten Zyklus nach einem Wochenende auf das 2-fache der Nennlast.
- Den FAT auslassen, weil man es bei der Inbetriebnahme sieht. Ein 72-Stunden-FAT in unserem Qingdao-Werk kostet einen Bruchteil der Kosten einer zweiwöchigen Inbetriebnahme-Verzögerung vor Ort.
- Versorgungskapazität vergessen. Eine Linie, die 30 kW braucht, aber an einem 25-kV-Anschluss hängt, bricht jedes Mal zusammen, wenn der Verschließer anläuft.
Zur Budgetierung veröffentlicht unser Team einen separaten Kostenaufschlüsselung für eine automatische Abfüll- und Verschließlinie damit Sie vor unserem Angebot Äpfel mit Äpfeln vergleichen können. Zur allgemeineren Vor-nach-Anordnung siehe der Schwesterartikel zu Komplette Verpackungslinien von der Abfüllung bis zur Versiegelung behandelt dasselbe Thema aus Sicht des Integrationsingenieurs.
So binden wir Abfüller, Verschließer und Waage zu einer Linie
Wir bauen seit 18+ Jahren Verpackungslinien-Lösungen aus einem 48.000-m²-Campus in Qingdao, versandt in 100+ Länder, und jede Linie verlässt unser Werk nach einem 72-Stunden-FAT.
Integration beginnt auf Steuerungsebene. Wir liefern den Abfüller nicht am Dienstag, den Verschließer am Donnerstag, und hoffen, der Monteur finde den Handshake. Alle Maschinen kommen auf demselben Lkw, vorverdrahtet an einem gemeinsamen Steuerschrank, und die Linie läuft drei volle Tage in unserer Werkstatt vor der Verpackung. Während des FAT fahren wir Ihren tatsächlichen Behälter und Ihr tatsächliches Produkt (oder den nächstliegenden Ersatz, wenn Sie es nicht freigeben können), und protokollieren Abfüllgenauigkeit, Kappendrehmoment, Ausschlussrate und OEE gegen die Vertragsspezifikation. Der Kunde unterschreibt die Daten ab, bevor die Kiste verschlossen wird. CE- und ISO-Dokumentation versandt in derselben Kiste wie die Handbücher.
Mechanische Integration ist die weniger glamouröse Hälfte. Wir standardisieren 750 mm Förderhöhe an jeder Maschine, sodass der Flaschenübergang zwischen Abfüller und Verschließer nie fällt oder steigt. Wir legen Pufferförderer so aus, dass sie 60–90 Sekunden Produktion zwischen Stationen halten — lang genug, um eine Verschließer-Drehmomentpause aufzufangen, kurz genug, dass eine gestopfte Linie kein Produkt zu einem 2 m-Haufen abgibt. Bei Trockenware wird das Vorgelagerte zu einem Mehrkopfwaage speist einen linearen Becherabfüller; die Austragzeit der Waage ist mit dem Index des Abfüllers verriegelt, sodass jeder Becher das Zielgewicht beim ersten Schütt erhält.
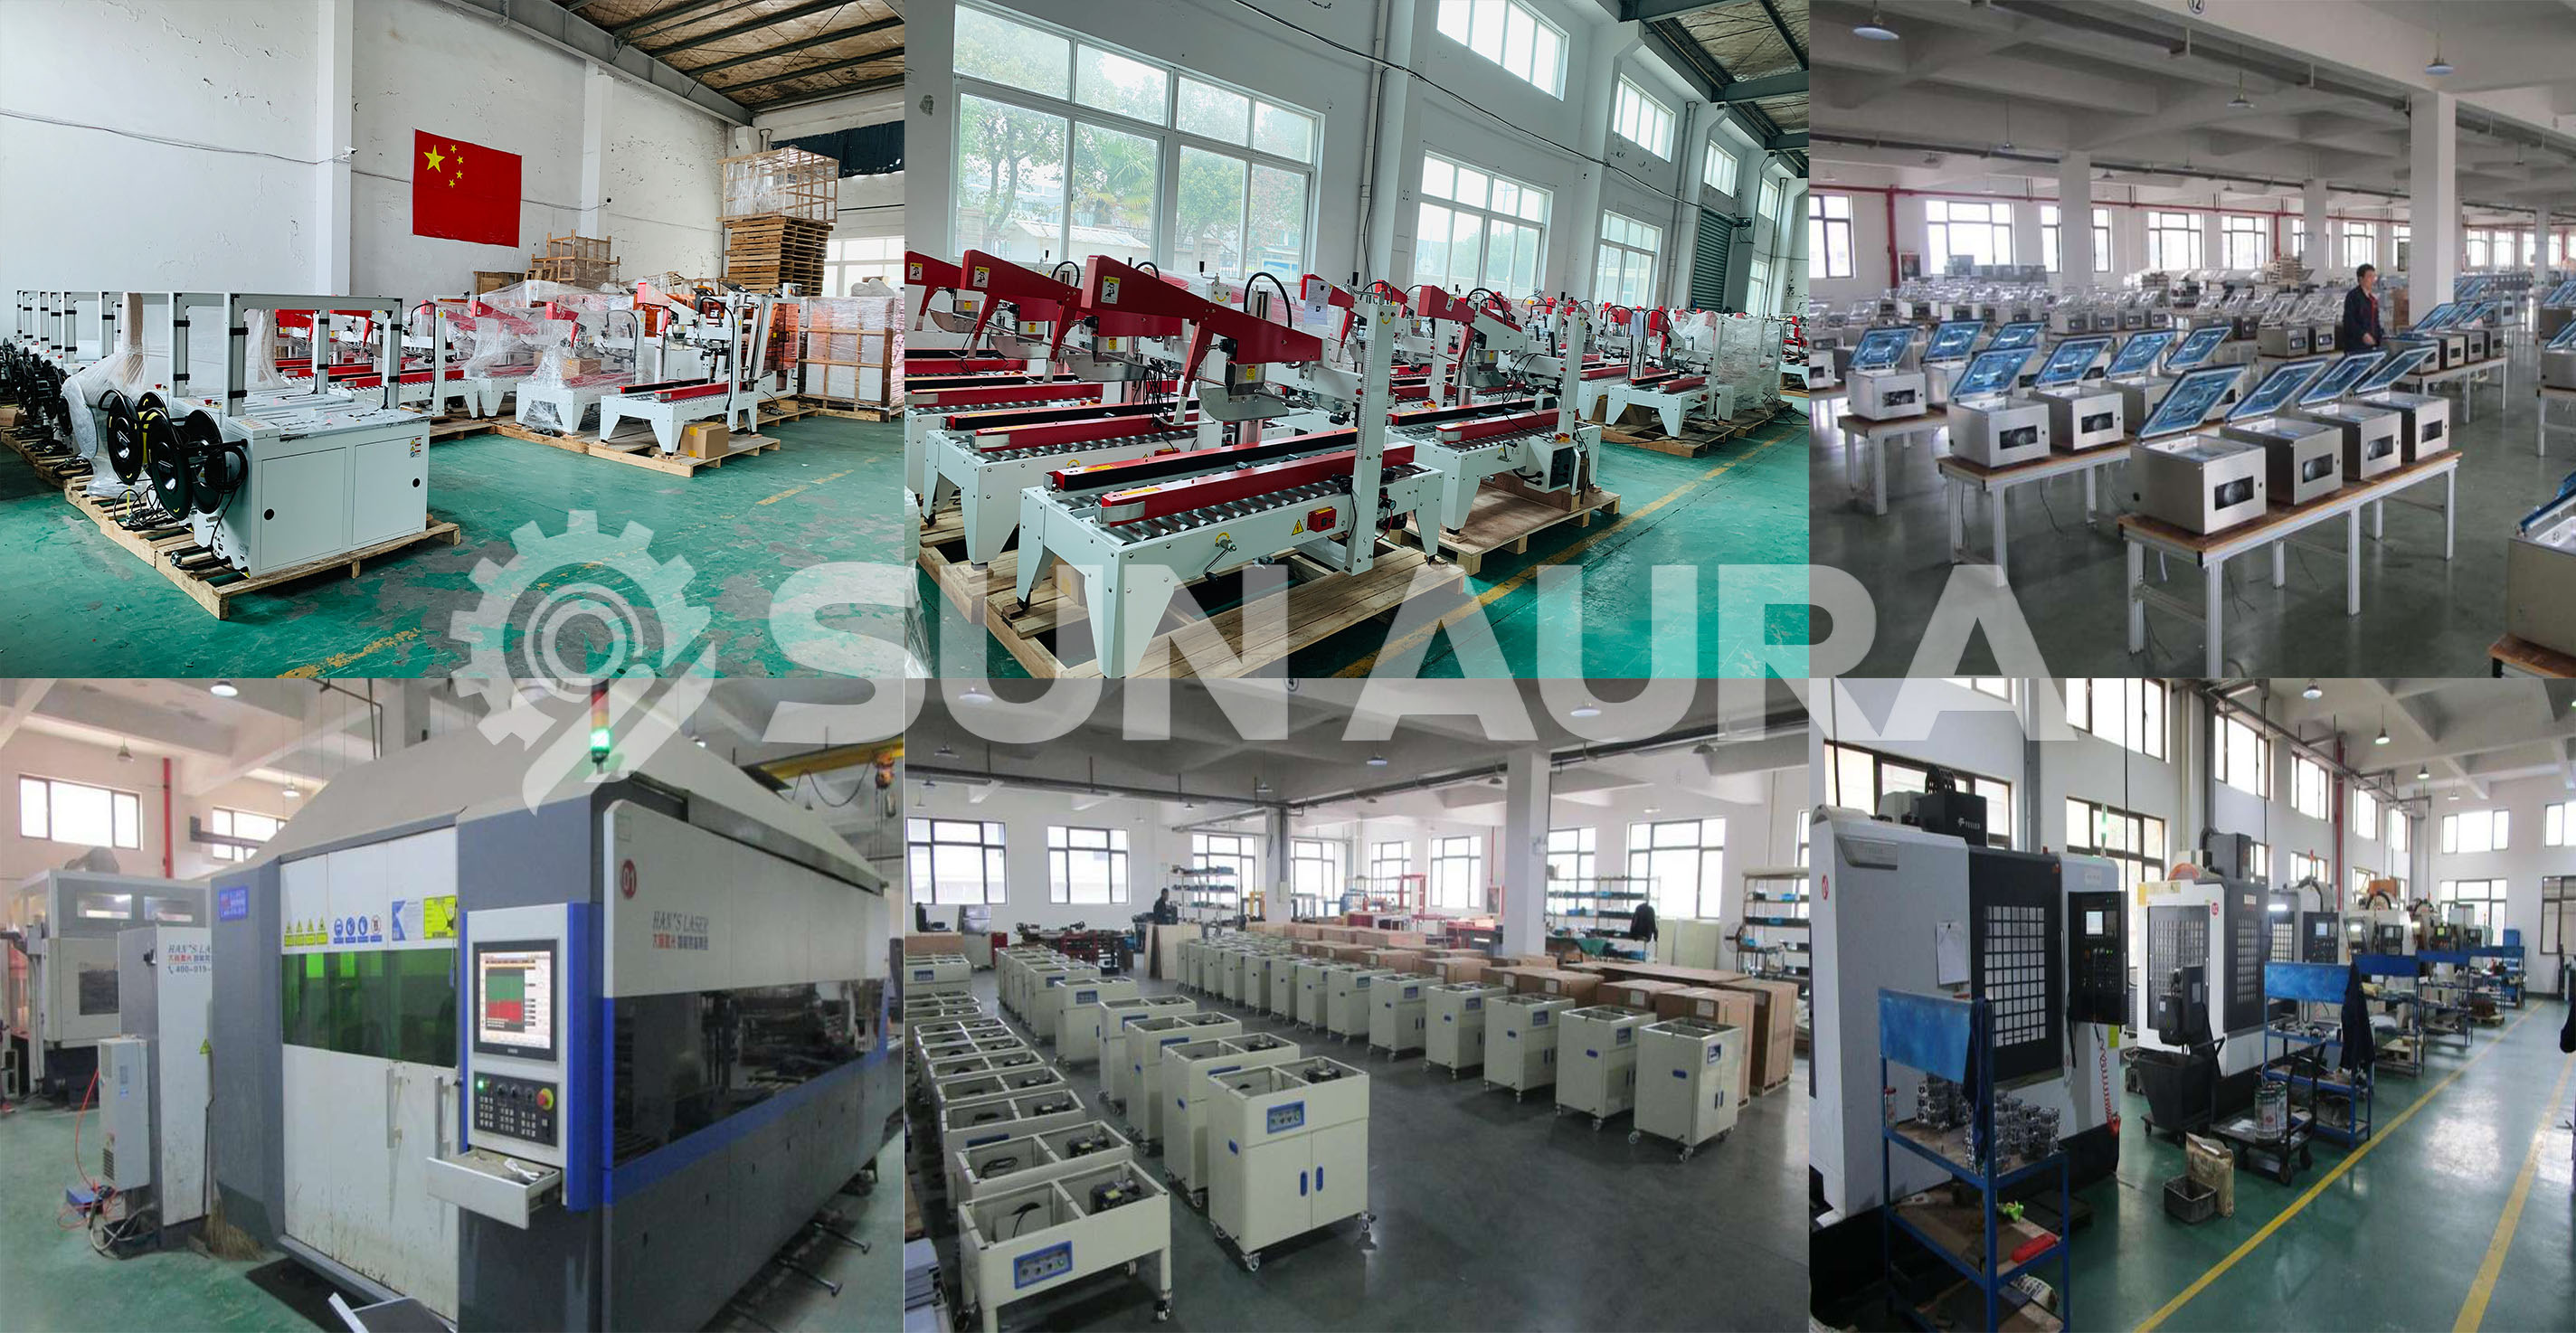
Vor Ort dauert die Inbetriebnahme normalerweise 5–7 Tage: mechanische Ausrichtung, Bandführung, Rezeptur-Upload, Bediener-Training und Produktions-Einlauf. Wir hinterlassen ein Ersatzteilkit vor Ort, einen festen Projektingenieur auf WhatsApp für die Lebensdauer der Linie, und aktivieren Fern-Diagnose, damit unser Steuerungsteam das HMI von Qingdao aus lesen kann, wenn um 2 Uhr nachts Ihre Zeit ein Fehlercode auslöst.
Häufig gestellte Fragen
Was ist eine komplette Verpackungslinie, und worin unterscheidet sie sich vom Einzelmaschinenkauf?
Wie lange dauert der Formatwechsel zwischen SKUs auf einer automatischen Verpackungslinie?
Welche OEE ist von einer neuen Verpackungslinie nach 12 Monaten zu erwarten?
Liefern Sie Verpackungslösungen sowohl für Flüssigkeiten als auch für Trockenprodukte?
Können Sie Maschinen einbinden, die wir bereits von anderen Bezügen?
Welche Medien braucht eine typische automatisierte Verpackungslinie?
Wie ist die Lieferzeit für eine schlüsselfertige Verpackungslinie?
Fabrikdirekt-Angebot in 24 Stunden
Nennen Sie uns Kartongröße, Tagesleistung und Spannung — unsere Ingenieure antworten innerhalb eines Werktags mit Modellempfehlung, Preis und Lieferzeit.
Wie eine komplette Front-End-Verpackungslinie funktioniert
A Komplette Verpackungslinie ist mehr als eine Reihe Maschinen, die an dieselbe Wanddose gesteckt werden. Sie ist ein synchronisierter Fluss von Behältern, Produkt, Kappen, Verschlüssen und Etiketten, ausgelegt in einem ausgewogenen Takt vom Entwirrausgang bis zum Endförderabwurf. Bei SUNAURA ist unsere Schlüsselfertige Verpackungslinie Umfang deckt bewusst nur das Front-End ab: Behälterzuführung, Abfüllen, Verschließen, Induktionsversiegelung, Etikettierung und Förderung. Die Linie endet dort, wo Ihr nachgelagerter Packer übernimmt; damit bleibt unsere Verantwortungsgrenze sauber, zertifiziert und einfach abnehmbar.
Die typische Folge beginnt mit einem Vereinzeler oder einer Zuführschnecke, die leere Flaschen in eine Einspur ausrichtet. Die Flaschen laufen dann auf einem zentrierlosen oder Greiferförderer zum Abfüller, wo Produkt per Kolben-, Überlauf- oder Durchflussmengenventil dosiert wird. Als Nächstes setzt eine Verschließmaschine Schraubkappen, Aufpressdeckel oder Pumpen-/Sprühverschlüsse auf und zieht sie fest. Für Produkte mit Manipulationsnachweis verbindet ein Induktionsversiegler eine Folieneinlage mit dem Flaschenhals, bevor eine Etikettiermaschine Vorder-/Rück-, Rundum- oder Hülsenetiketten aufbringt. Ein letzter Förderer leitet die fertigen, verschlossenen und etikettierten Behälter zur nachgelagerten Station. Jede Station ist in eine gemeinsame PLC mit Master-HMI verdrahtet, sodass ein Stopp am Abfüller automatisch den Vereinzeler anhält und den Verschließer bremst, Stau, Fehlkappen und gequetschte Flaschen verhindert.
Kernspezifikationen & Auswahlhilfe
Wenn wir auslegen packaging line solutions, gleichen wir die langsamste Station mit der schnellsten ab. In der Praxis legt fast immer der Abfüller oder der Etikettierer die Obergrenze fest; Vereinzeler, Verschließer und Siegel werden mit 10–15 % Puffer ausgelegt, damit sie nie zum Engpass werden. Die Tabelle unten zeigt typische Kennwertbereiche für eine SUNAURA Front-End-Anlage.
| Kenngröße | typischer Bereich | Hinweise |
|---|---|---|
| Line output | 20 – 200 Behälter/min | Bis zu 300/min bei Mitlauf-Abfüllkonfigurationen |
| Container volume | 50 ml – 5 L | Round, square, oval PET / glass / HDPE |
| Filling accuracy | ±0.2 – 0.5% | Piston servo-driven, volumetric repeatable |
| Cap types | Screw, ROPP, press-on, spray, pump, trigger | Change parts per closure type |
| Induktionssiegelung | 15 – 120 mm Hals | Foil liners for PET / glass / PP / HDPE |
| Labelling accuracy | ±1 mm | Wrap-around, front-back, sleeve, self-adhesive |
| Electrical supply | 380 V / 50 Hz, 3-phase (customisable) | UL/NEMA variants available |
| Druckluft | 0.6 – 0.8 MPa, filtered & dry | Typical 0.6 – 1.2 m³/min |
| Formatwechselzeit | 15 – 45 min | Tool-less guides, recipe recall on HMI |
| Wetted contact parts | 304 / 316L stainless steel | CIP-friendly for food, pharma, cosmetic lines |
Um Ihre Linie richtig auszulegen, fragen wir jeden Käufer nach denselben fünf Eingaben: Behälterzeichnung (Halsdurchmesser, Höhe, Bodenform, Material), Produktdaten (Viskosität, Temperatur, Schaumneigung, Partikel), Zieloutput je Schicht, Werksgrundriss-Maße und Deckenhöhe, sowie Ihre Versorgungsmittel (Strom, Druckluft, Wasser, Entwässerung). Mit diesen fünf Antworten können wir innerhalb weniger Tage ein CAD-Layout und ein verbindliches Angebot erstellen.
Branchen & Anwendungen
Unsere Front-End-Plattformen sind in vier regulierten Märkten im Einsatz. In Lebensmittel-Getränke-Verpackungslinien, verarbeitet die Anlage Soßen, Honig, Speiseöl, Saft und Milchalternativen mit mediumberührten Teilen aus 316L und CIP-Routinen. In Verpackungslinien für Kosmetik und Körperpflegereichen die Produkte von dünnen Tonern und Lotionen bis zu cremigen Salben und Shampoos, oft mit Pump- und Trigger-Sprühverschlüssen, die drehmomentgesteuerte Verschließer erfordern. In pharmaceutical packaging lines, bauen wir nach GMP-bewusster Hygieneausführung mit schrägen Flächen, aseptischen mediumberührten Teilen und vollständig rückverfolgbarer Dosierung. In chemical packaging linesbeherrschen wir korrosive Flüssigkeiten, Lösungsmittel und Reiniger mit Ventilen mit Hastelloy-Spitzen, Viton-Dichtungen und vollständig geschützten Abfüllzonen.
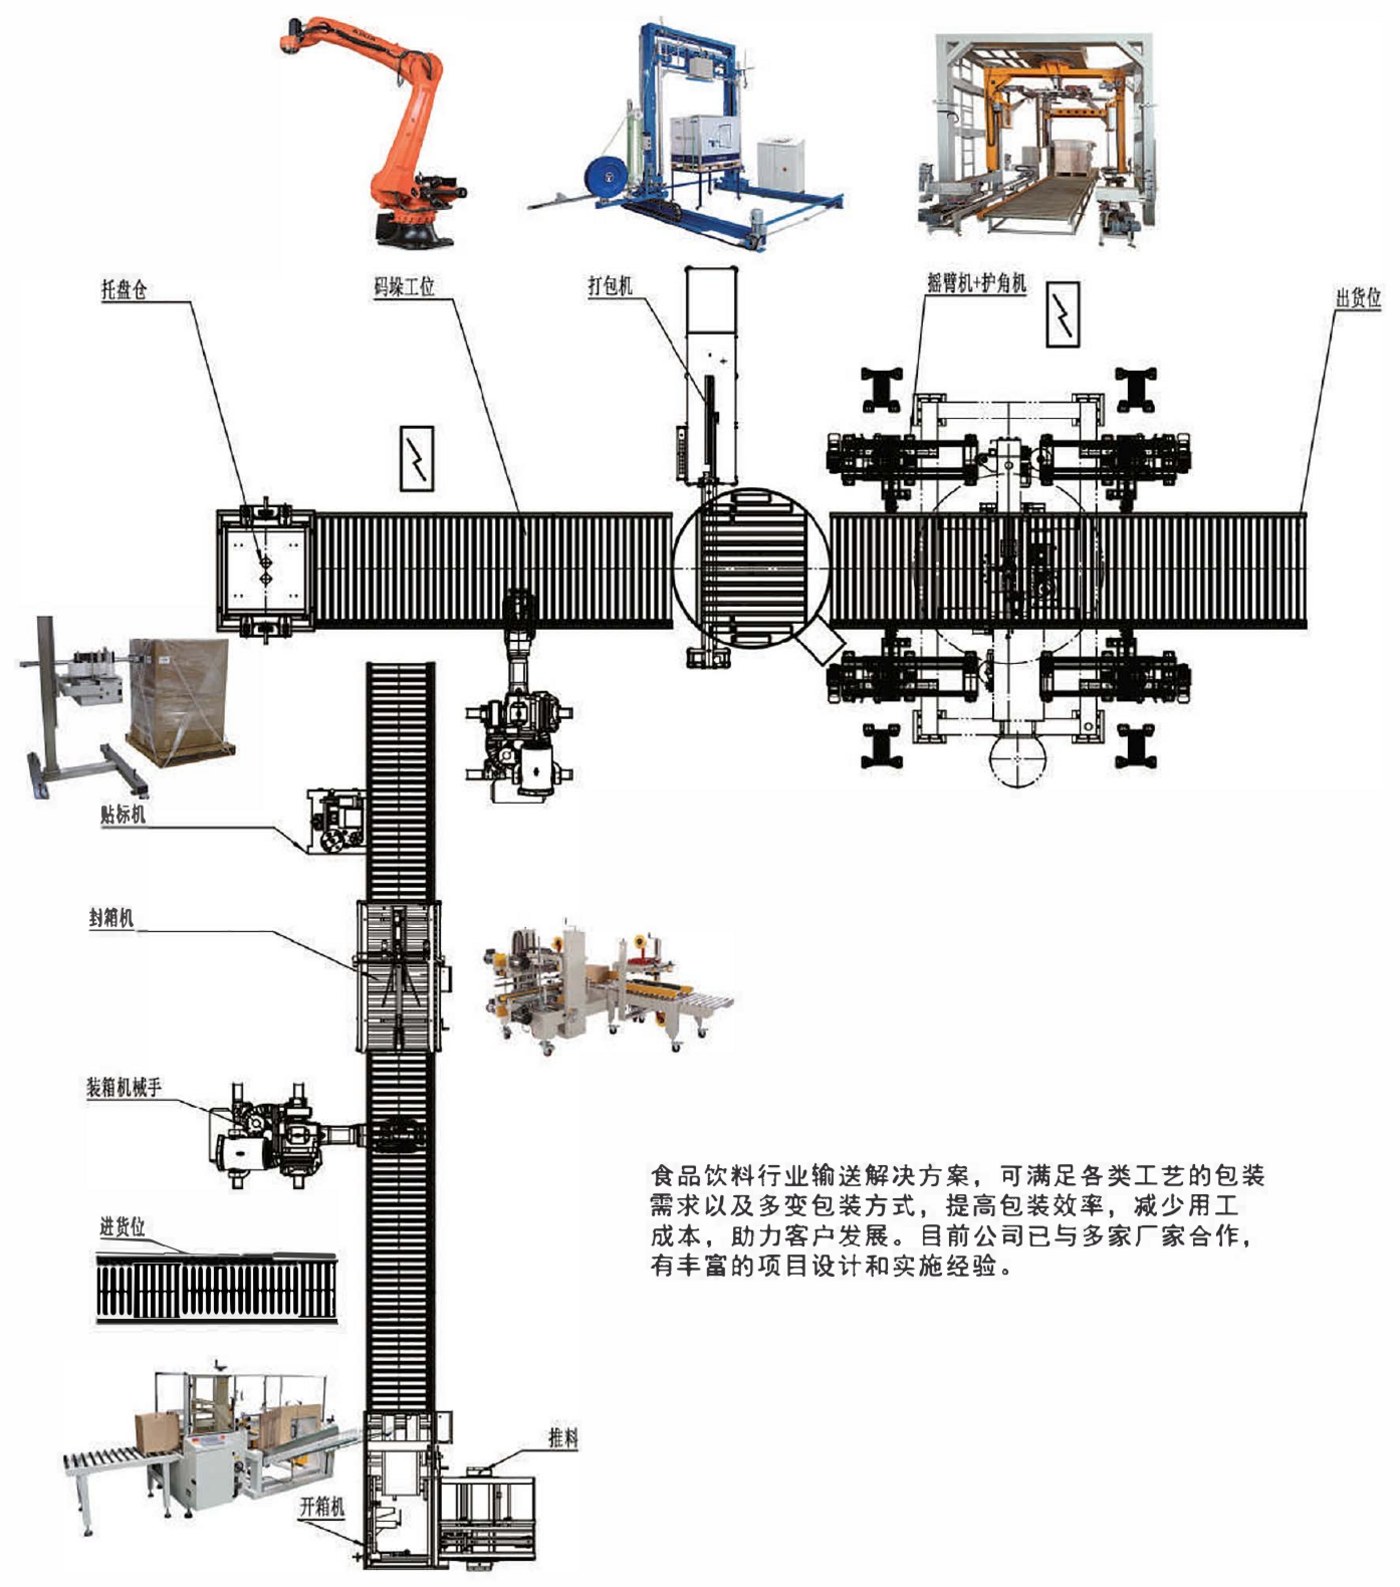
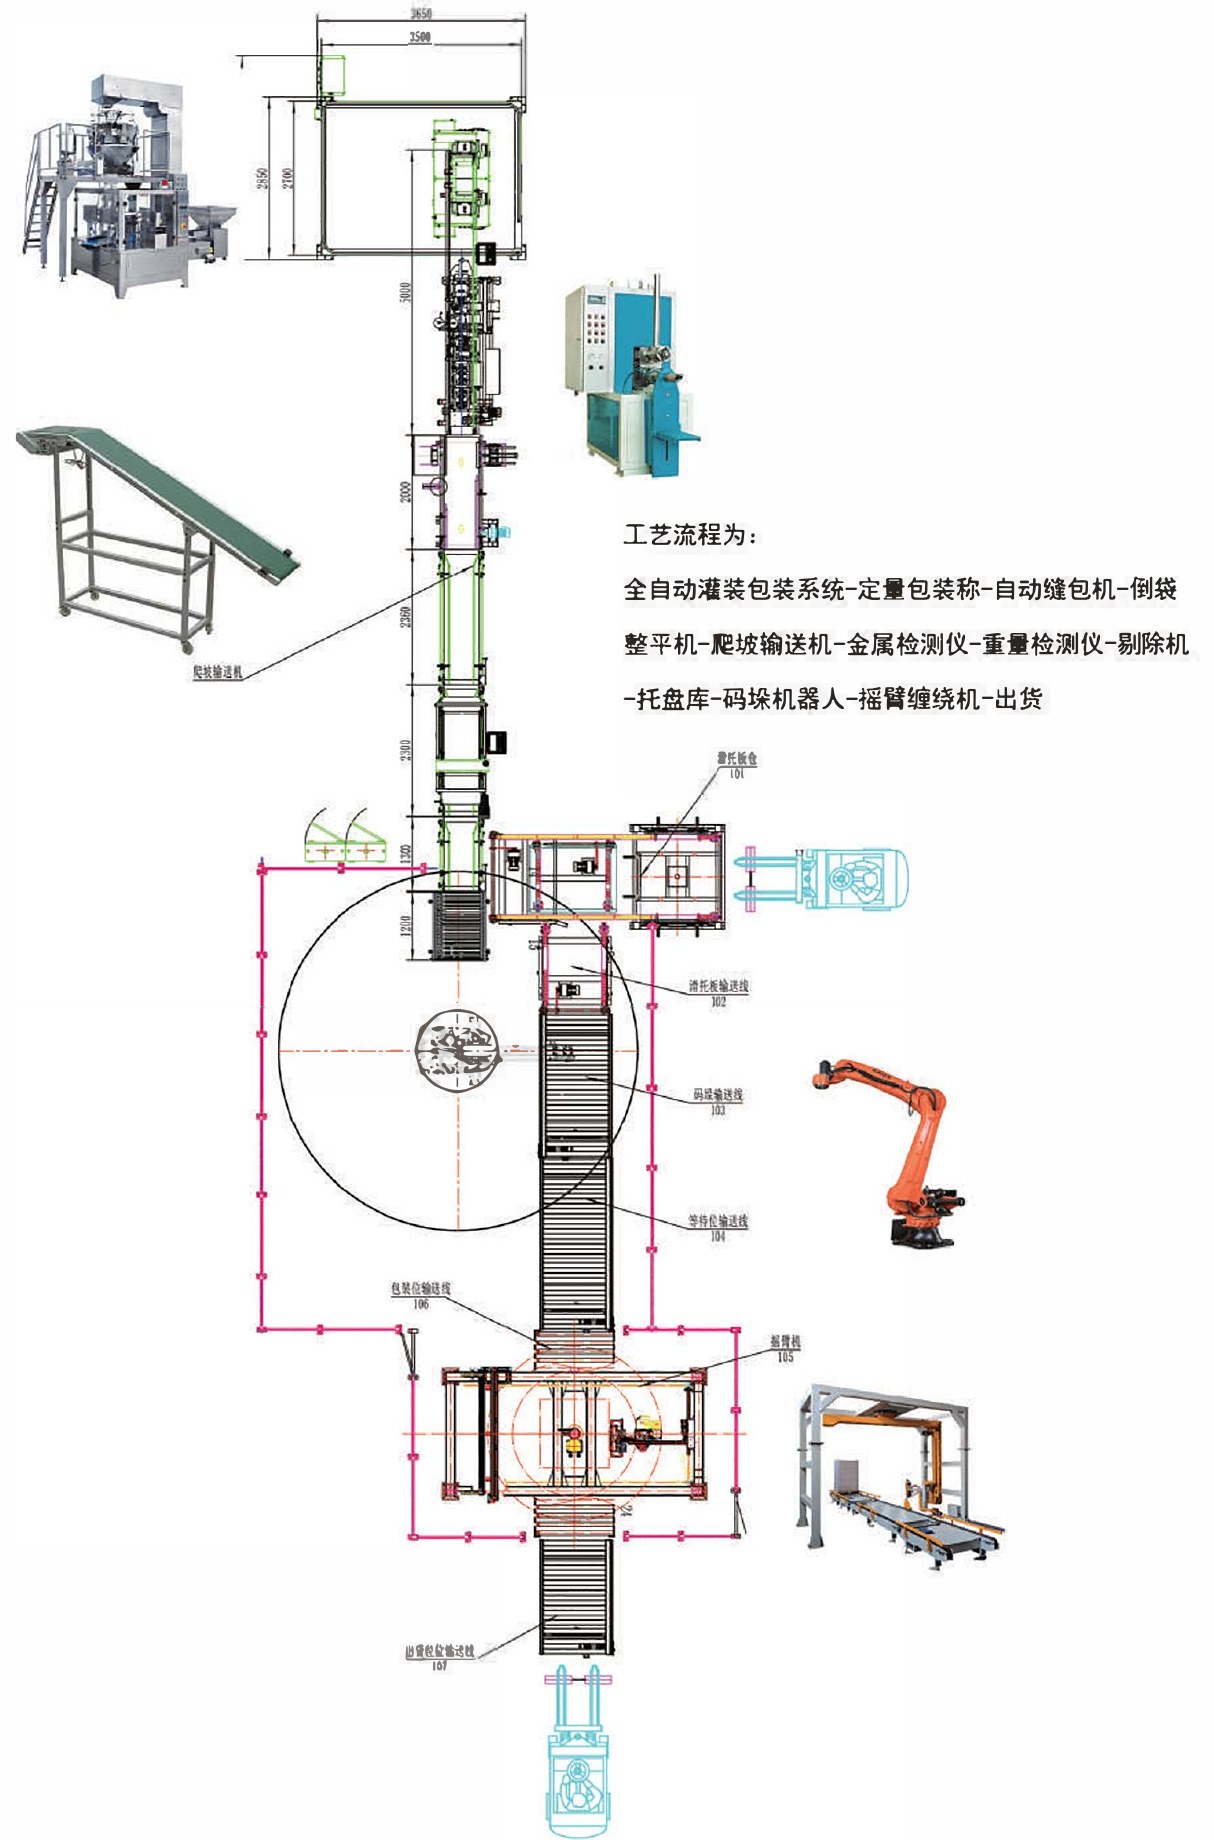
Integration mit anderer Front-End-Ausrüstung
Ein schlüsselfertiges Projekt ist nur so gut wie seine Schnittstellen. Wir binden unsere Flüssigkeitsabfüllmaschinen, Verschließmaschinen, Induktionssiegelmaschinen, Etikettiermaschinen und Förderer unter einem elektrischen und Software-Dach. Die Vorteile einer einzellieferantenintegrierten Front-End-Linie sind konkret: ein PLC-Programm, ein HMI-Rezeptsatz, eine FAT-Abnahme, ein Inbetriebnahme-Team, eine Ersatzteilliste und ein Gewährleistungsdokument. Stellt man eine Linie stattdessen aus vier Lieferanten zusammen, erbt man Schuldzuweisungen an jeder Schnittstelle, unpassende Fotoelektrik-Sensoren, unterschiedliche Feldbus-Protokolle und Formatwechsel-Verfahren, die sich kein Bediener merken kann.
Unser Projektablauf ist standardisiert: Anforderungsaufnahme → CAD-Layout → Komponentenauswahl → interner FAT in unserem 48.000-m²-Werk → Behälter- und Produktversand → Exportverschalung → Seefracht → Montage vor Ort → SAT (Werksabnahme vor Ort) mit Ihren Produktionsbehältern → Bediener-Training → Übergabe. Versorgungsmittel sind vorgeplant: wir markieren exakte Punkte für Drehstrom, 0,7 MPa Druckluft, CIP-Wasseranschluss und Bodenentwässerung, damit Ihr Rohbau-Team weiß, wohin jeder Graben führt, bevor die Kisten eintreffen.
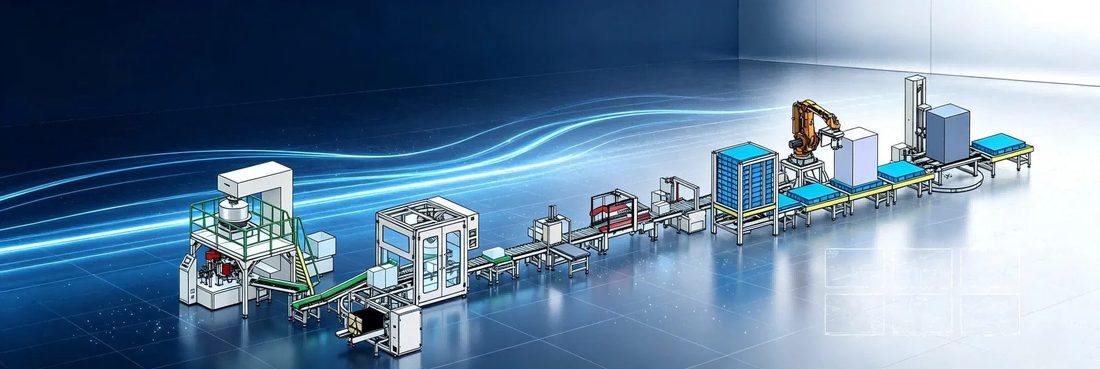
Warum SUNAURA wählen
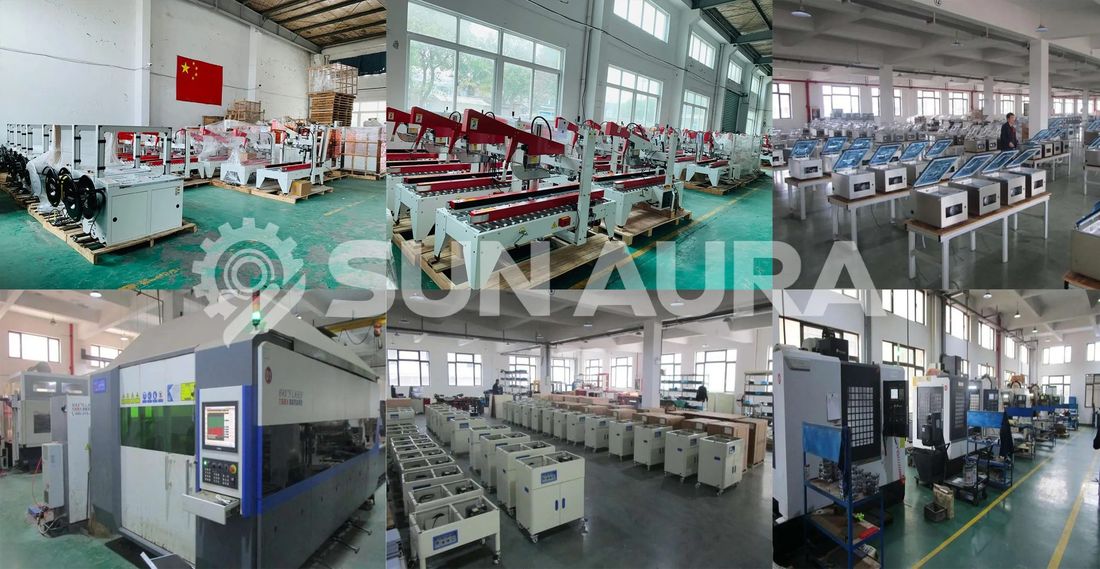
Wir sind ein Front-End-Spezialist mit einem 48.000-m²-Fertigungsstandort in Qingdao. Jede integrierte Linie verlässt unser Werk erst nach bezeugtem FAT, bei dem Ihre Behälter, Kappen, Etiketten und Ihr tatsächliches Produkt mindestens vier Stunden in voller Linie laufen. Unsere Maschinen tragen CE-Kennzeichnung, unser Qualitätssystem läuft nach ISO 9001, mit dokumentierten Zertifizierungen und Patenten im Bestand. Wir unterhalten ein globales Montagenetzwerk mit lokalen Ingenieuren in Südostasien, Nahost, Europa, Lateinamerika und Afrika, gestützt von Fern-After-Sales-Support und einem technischen Help Center. Ob Sie eine Pilotlinie, eine Produktionslinie oder ein Mehrschichtwerk brauchen, dasselbe Ingenieurteam begleitet Ihr Projekt vom ersten Entwurf bis zur Übergabe.
Häufig gestellte Fragen
Welche Angaben brauchen Sie für ein Angebot über eine komplette Verpackungslinie?
Wir brauchen fünf Eingaben: Behälterzeichnung mit Maßen und Material, Produktviskosität und -temperatur, Zieloutput je Schicht, Werksgrundriss mit Deckenhöhe, und vorhandene Versorgungsmittel (Strom, Druckluft, Wasser, Entwässerung). Damit können wir schnell ein CAD-Layout und verbindliches Angebot zurückgeben.
Wie lange dauert ein typisches schlüsselfertiges Verpackungslinien-Projekt?
Standardlinien brauchen 45–75 Tage von Anzahlung bis Versand, inklusive FAT. Sonder- oder Pharma-Grad-Linien laufen typisch 90–120 Tage, je nach Validierungsdokumentation und Importkomponenten-Lieferzeiten.
Übernehmen Sie Montage und Inbetriebnahme bei uns vor Ort?
Ja. Unsere Ingenieure reisen zu Ihrem Werk für mechanische Montage, Elektrik-Anschlussunterstützung, SAT mit Ihren Produktionsbehältern und Produkt sowie Bediener-Schulung. Der Fernsupport läuft nach der Übergabe über unser globales Netzwerk weiter.
Verkraftet die Linie zukünftige Behälterwechsel?
Ja. Jede Station ist mit Wechselteilen, Schnellspannführungen und HMI-Rezepturabruf ausgelegt. Der typische Formatwechsel zwischen zwei Behälterformaten dauert 15–45 Minuten je nach Kappen- und Etikettenkomplexität.
Was ist der Unterschied zwischen FAT und SAT?
Der FAT (Factory Acceptance Test) wird vor Versand in unserer Qingdao-Fabrik gefahren, mit Ihren gelieferten Behältern und Produkt. Der SAT (Site Acceptance Test) wird nach der Montage in Ihrem Werk gefahren und bestätigt, dass die Linie an Ihren echten Versorgungsmedien und in Ihrer echten Produktionsumgebung arbeitet.