Die meisten Thermoforming-Probleme, die auf dem Schreibtisch eines Service-Ingenieurs landen, sind gar keine Maschinenfehler. Es sind Plattenprobleme, die als Maschinenprobleme daherkommen: eine PET-Tasse, die rissig wird, weil die Platte auf PP-Temperatur gefahren wurde, eine PLA-Schale, die im Ofen durchhängt, weil das Formfenster wie gewöhnliches PS behandelt wurde, oder eine Dickblech-HDPE-Palette, die an den Ecken dünn wird, weil das Ziehverhältnis für ein Material ausgelegt war, das nicht wie HDPE fließt. Bei SunAura Machinery ist die erste Frage an einen Thermoforming-Kunden nie: „Welche Maschine?“ Sie lautet: „Welche Platte?“ Dieser Leitfaden erklärt, wie sich PP, PET, PS (einschließlich HIPS und OPS) und PLA beim Thermoforming verhalten, wie man jedes Material der richtigen Formmethode zuordnet und wo die häufigen Kauffehler liegen. Die Maschine folgt dem Material, nicht umgekehrt.
Das Thermoformfenster in einfachen Worten
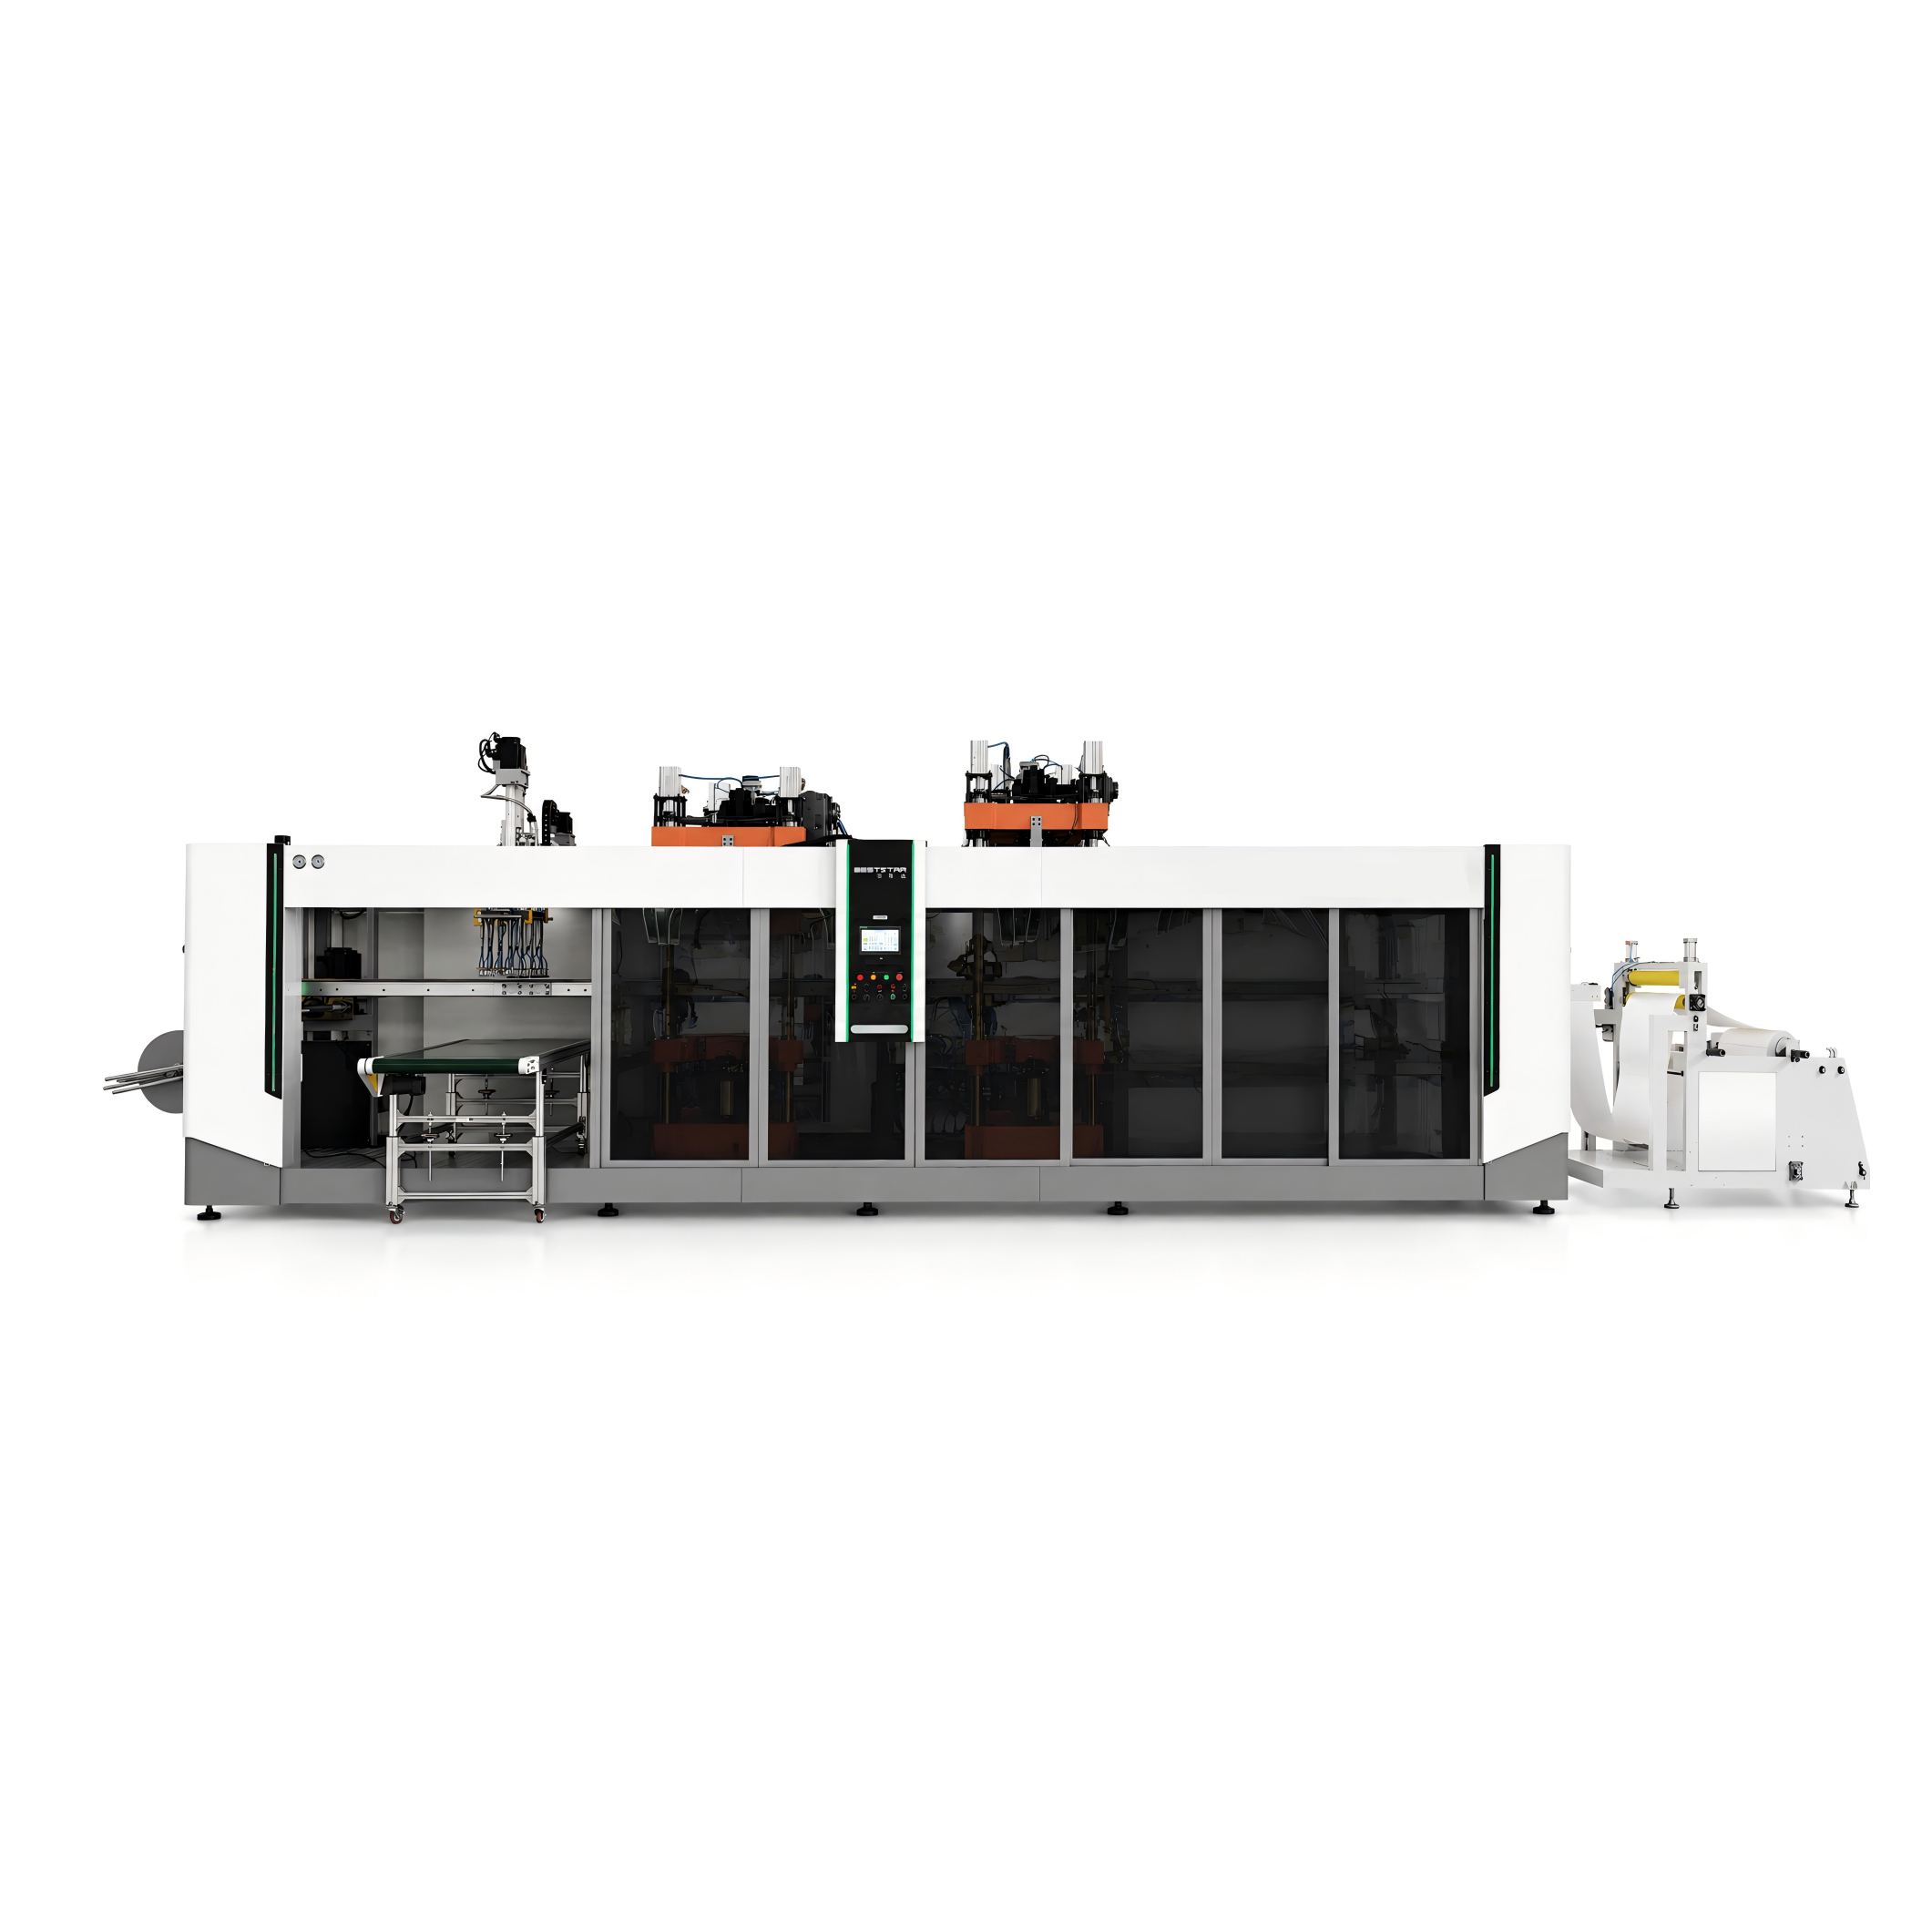
Thermoforming funktioniert, indem eine Platte erhitzt wird, bis sie weich genug zum Verstrecken ist, dann mit Vakuum oder Druck auf eine Form gezogen oder gedrückt wird, und unterhalb der Temperatur gekühlt wird, bei der sie ihre Form behält. Jedes Polymer hat ein anderes „Formfenster“ — das Temperaturband, in dem die Platte weich genug ist, um gezogen zu werden, ohne durchzuhängen, zu reißen oder auf halbem Weg in der Form zu erstarren. Ein schmales Fenster (PLA und PET sind die klassischen Beispiele) erfordert präzise, gleichmäßige Heizung und schnellen Transfer; ein breites Fenster (PP und HIPS sind vergleichsweise verzeihend) verträgt eine weniger präzise Maschine und einen weniger erfahrenen Bediener. Die Breite dieses Fensters und der Druck, den das Material zum Wiedergeben von Details braucht, bestimmen fast alles nachgelagerte: Ofentyp, Aufspannungsgeschwindigkeit, Zahl der Heizzonen und ob Sie nur Vakuum- oder volles Druckformen brauchen.
PP, PET, PS und PLA im direkten Vergleich
| Eigenschaft | PP / PP-Copolymer | PET / PETG | HIPS / OPS | PLA |
|---|---|---|---|---|
| Typische Verwendung | Hot-fill-Becher, Deckel, mikrowellengeeignete Schalen, Dickblech | Klare Becher, Clamshells, Flaschen, Lebensmittelschalen | Schaumschalen, Einwegbecher, Kühlschrankauskleidungen | Kompostierbare Becher, Deckel, Feinkostschalen |
| Transparenz | Halbdurchsichtig / opak | Ausgezeichnete Klarheit | Opak (HIPS), klar (OPS) | Klar bis matt |
| Wärmebeständigkeit | Hoch, hot-fill-fähig | Mittel (APET niedrig, CPET hoch) | Niedrig | Niedrig; wärmeempfindlich |
| Formfenster | Breit | Mittel | Breit (HIPS) | Schmal, unverzeihend |
| Schlagzähigkeit | Gut, flexibel, Filmscharnier | Sehr zäh | Spröde (HIPS) | Spröde bei unsachgemäßem Umgang |
| Rezyklat-Anteil | rPP gut verfügbar | rPET weit verbreitet | Verfügbar | Kompostierbar; biobasiert |
| Hauptrisiko | Geringe Steifigkeit, kann durchhängen | Feuchtigkeit, enges Temperaturfenster | Rissbildung, Weißbruch | Ofen-Durchhängen, thermische Vorgeschichte |
Polypropylen (PP): Das verzeihende Hot-fill-Arbeitstier
PP ist das Material, zu dem Kunden greifen, wenn das Teil Hitze überstehen muss: mikrowellengeeignete Fertigmahlzeitenschalen, Hot-fill-Becher, Babynahrungseimer und dickwandige Mehrwegartikel. Es hat ein relativ breites Formfenster, gute Chemikalienbeständigkeit und die Fähigkeit, ein lebendes Scharnier zu formen — daher sind Deckel mit integriertem Scharnier so oft aus PP. Seine Schwäche ist Steifigkeit und Durchhängen: erhitzte PP-Platte kann zwischen Spannrahmen und Form durchhängen, also braucht eine PP-Linie gute Plattenabstützung, gut geregelte Ofenzonen und einen einigermaßen schnellen Transfer. Für hochgetaktetes Dünnblech-PP ist eine Hochgeschwindigkeits-Becherformmaschine mit Servo-Stempel und schneller Indexierung das richtige Werkzeug; für dicke PP-Paletten und -Behälter ist eine Dickblechpresse die richtige Maschinenklasse.
PP-Copolymere werden eingesetzt, wenn es auf Schlagzähigkeit bei niedriger Temperatur ankommt, und gefülltes PP (mit Talkum oder Mineralfüllung) erhöht die Steifigkeit und reduziert das Durchhängen für tiefe Schalen. Käufer sollten die Güte und den Füllstoffanteil dem Maschinenbauer angeben, denn gefüllte Platte heizt und schrumpft anders als reines PP.
PET: Klarheit und Zähigkeit, aber Feuchtigkeit und Temperatur müssen beherrscht werden
PET ist der klare, zähe Kunststoff hinter den meisten Einwegbechern, Salat-Clamshells und Obstschalen, und er ist das Material, das sich am leichtesten mit Rezyklat-Anteil begründen lässt, weil rPET ausgereift und weit verbreitet ist. Es ist jedoch kein verzeihendes Material zum Formen. PET ist hygroskopisch, also wird aufgenommene Feuchtigkeit aus der Platte Bläschen und Oberflächenfehler verursachen, wenn das Material nicht getrocknet oder richtig gelagert wird. Sein Formfenster ist zudem enger als bei PP: Zu wenig erhitzt, und Detail und Rand bilden sich nicht; zu viel erhitzt, hängt die Platte durch und kristallisiert ungleichmäßig. Amorphes PET (APET) ist die übliche Klarsichtplatte; kristallines PET (CPET) ist die schwarze oder farbige Hochtemperatur-Schale für ofenfertige Mahlzeiten, und es wird mit einem anderen, stärker geregelten Temperaturprozess verarbeitet.
PET gibt feine Details wunderschön wieder, wenn Werkzeug und Prozess stimmen — daher spezifizieren Kunden mit PET-Clamshells und -Deckeln oft eine Wechseldruck-Formmaschine statt einer reinen Vakuumpresse. PETG, eine glykolmodifizierte Variante, ist leichter zu formen und üblich für Medizin- und Display-Teile, bei denen Klarheit und Ziehtiefen den Materialaufpreis wert sind.
Polystyrol (HIPS und OPS): Günstig und einfach, aber spröde
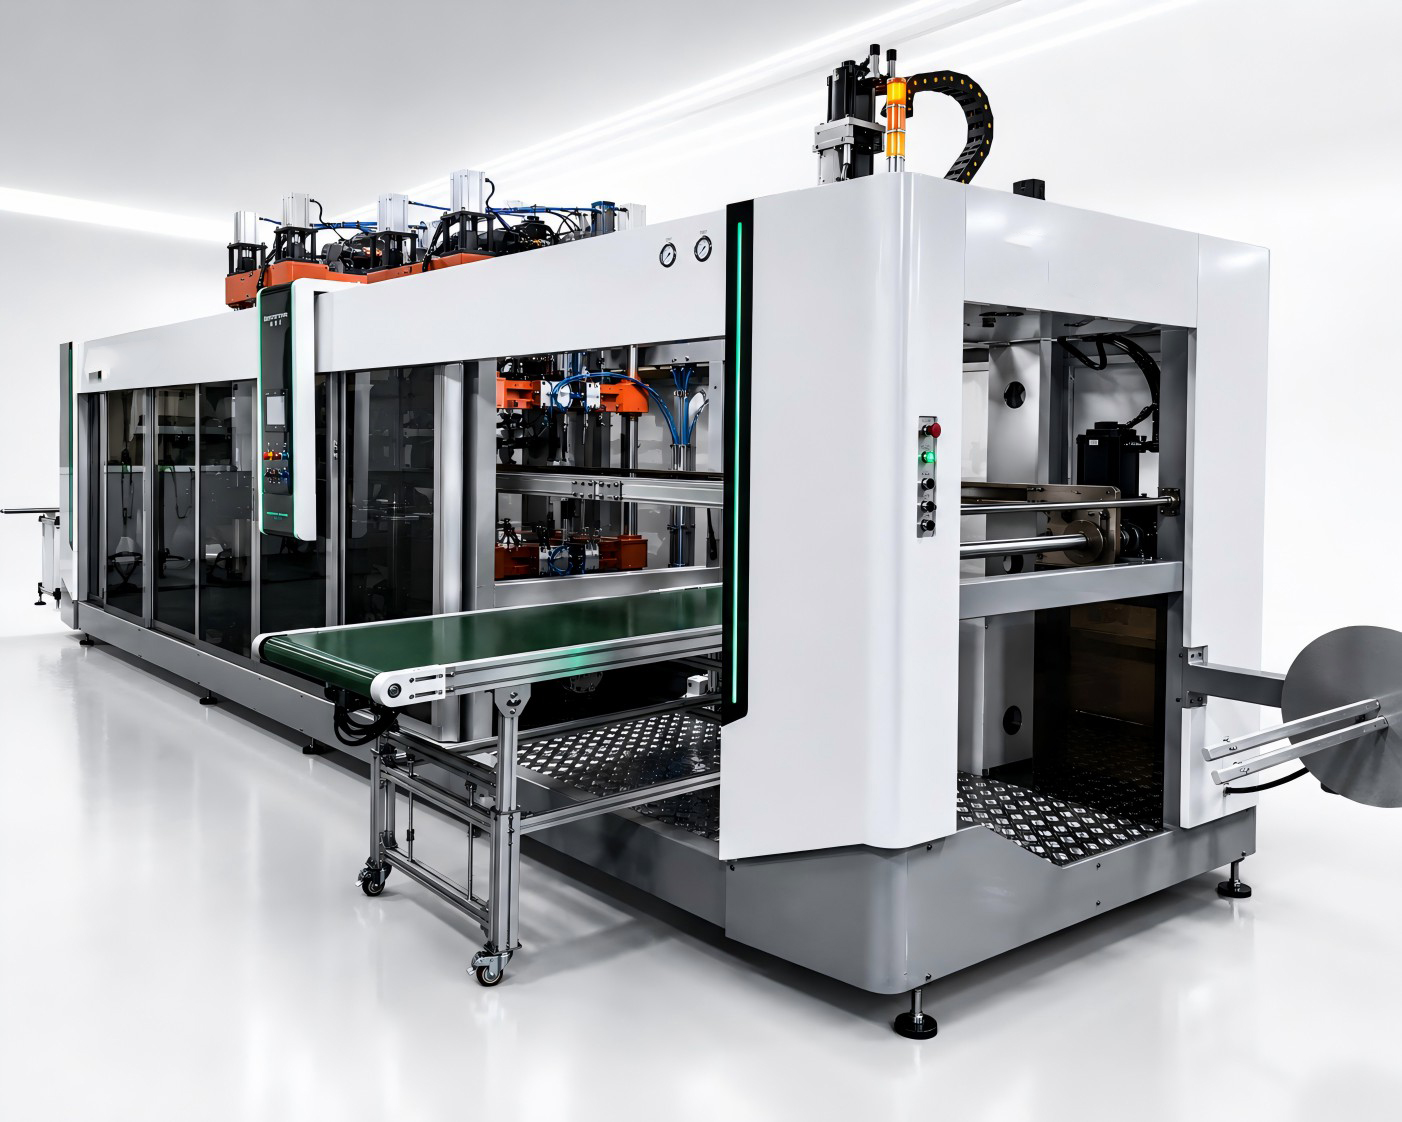
HIPS (hochschlagfestes Polystyrol) ist ein breitfenstriges, leicht zu formendes Material, das kostengünstig und vorhersehbar ist — daher hat es historisch Einwegbecher, Kühlschrankinnenverkleidungen und -türauskleidungen dominiert. OPS (orientiertes Polystyrol) ist eine klare, steife Platte für Backwaren- und Display-Verpackung. Die Kompromisse sind bekannt: HIPS ist spröder als PET oder PP, es kann an Biegestellen weißbrechen, und es erreicht nicht PET in Klarheit noch PP in Wärmebeständigkeit. Zudem steht es in vielen Märkten unter Druck durch kompostierbare und Rezyklat-Vorgaben, also müssen Kunden, die in die EU exportieren, die relevanten Verpackungsabfall-Regeln prüfen, bevor sie eine neue HIPS-Linie planen.
Expandiertes PS (EPS, Schaum) ist ein völlig anderer Prozess und eine andere Maschine und sollte nicht mit Vollplatten-HIPS-Thermoforming verwechselt werden. Für Vollmaterial-HIPS reicht eine Standard-Vakuum oder Vakuum-Druck-Maschine typischerweise; das breite Fenster macht es zu einem sinnvollen Einstieg für einen neuen Bediener, der den Prozess lernt.
PLA: Kompostierbar, aber das engste Fenster von allen
PLA ist der biobasierte, industriell kompostierbare Kunststoff, den Marken anfordern, um Verpackungsreduktions-Verpflichtungen zu erfüllen — und es ist das Material, das auf dem Werksboden am häufigsten falsch gehandhabt wird. Sein Formfenster ist schmal und nahe an der Temperatur, bei der es völlig an Festigkeit verliert, also ist es leicht, es zu einem durchhängenden Bahn zu überhitzen oder zu einer Schale zu unterhitzen, die nicht zieht. PLA ist zudem empfindlich gegenüber seiner thermischen Vorgeschichte und Umgebungsfeuchtigkeit, weshalb eine PLA-Linie präzise, gleichmäßige Mehrzonen-Heizung, einen schnellen Platte-zu-Form-Transfer und oft gekühltes Werkzeug braucht, damit das Teil erstarrt, bevor es sich verformt. Eine Maschine, die HIPS mit ein paar groben Ober- und Unterheizplatten beherrscht, hält keinen konsistenten PLA-Zyklus.
Die kommerzielle Realität zählt hier: PLA ist typischerweise teurer und spröder als die Polymere, die es ersetzt, und seine Kompostierbarkeit hängt von industrieller Kompostier-Infrastruktur ab, nicht von der Maschine. Das Nachhaltigkeitsziel des Markenteams und die Anlagenfähigkeit müssen vor dem Kauf abgestimmt werden, und wir haben mehr als eine Linie in Auftrag gegeben, bei der die ehrliche Empfehlung eine Mehrmaterial-Servomaschine war, die rPET und PLA mit unterschiedlichen Rezepturen fahren kann, statt einer reinen PLA-Presse.
Vakuumformen vs. Druckformen vs. Doppelblech
Ist das Material gewählt, folgt die Formmethode aus dem erforderlichen Detail, der Dicke und der Steifigkeit. Vakuumformen zieht eine einzelne Platte mit Vakuum auf ein Innen- oder Außenwerkzeug und reicht für verzeihende Materialien und einfache Geometrie; es ist das kostengünstige Verfahren und typisch für HIPS und viele Dickblech-Industrieteile. Druckformen fügt auf der Rückseite der Platte Luftdruck hinzu, was feinere Details, schärfere Textur und engere Maßgenauigkeit gibt — was klare PET- und PLA-Verpackung mit präzisen Rändern und Schnappdeckeln meist braucht. Doppelblech- oder Zweischichtformen verbinden zwei Platten zu steifen, doppelwandigen oder laminierten Strukturen wie Paletten und Einlegeteilleisten. Wir haben diese Klasse in unserem Projektbericht zur Zweischicht-Dickblech-Thermoformung detailliert behandelt, und eine servogetriebene Thermoformmaschine ist die Plattform, die mit gespeicherten Rezepturen zwischen diesen Verfahren wechseln kann.
| Verfahren | Funktionsweise | Am besten geeignet für |
|---|---|---|
| Vakuum-(Unterdruck-)Formen | Vakuum zieht die Platte auf eine Form | HIPS, einfache Dickblechschalen, geringes Detail |
| Druckformen | Luftdruck drückt die Platte hinein | Klares PET/PLA, feines Detail, Schnappdeckel |
| Doppelblech / Zweischicht | Zwei Platten geformt und verbunden | Paletten, Behälter, Hohl- und Laminateile |
Ziehverhältnis, Eckverdünnung und Werkzeugdesign
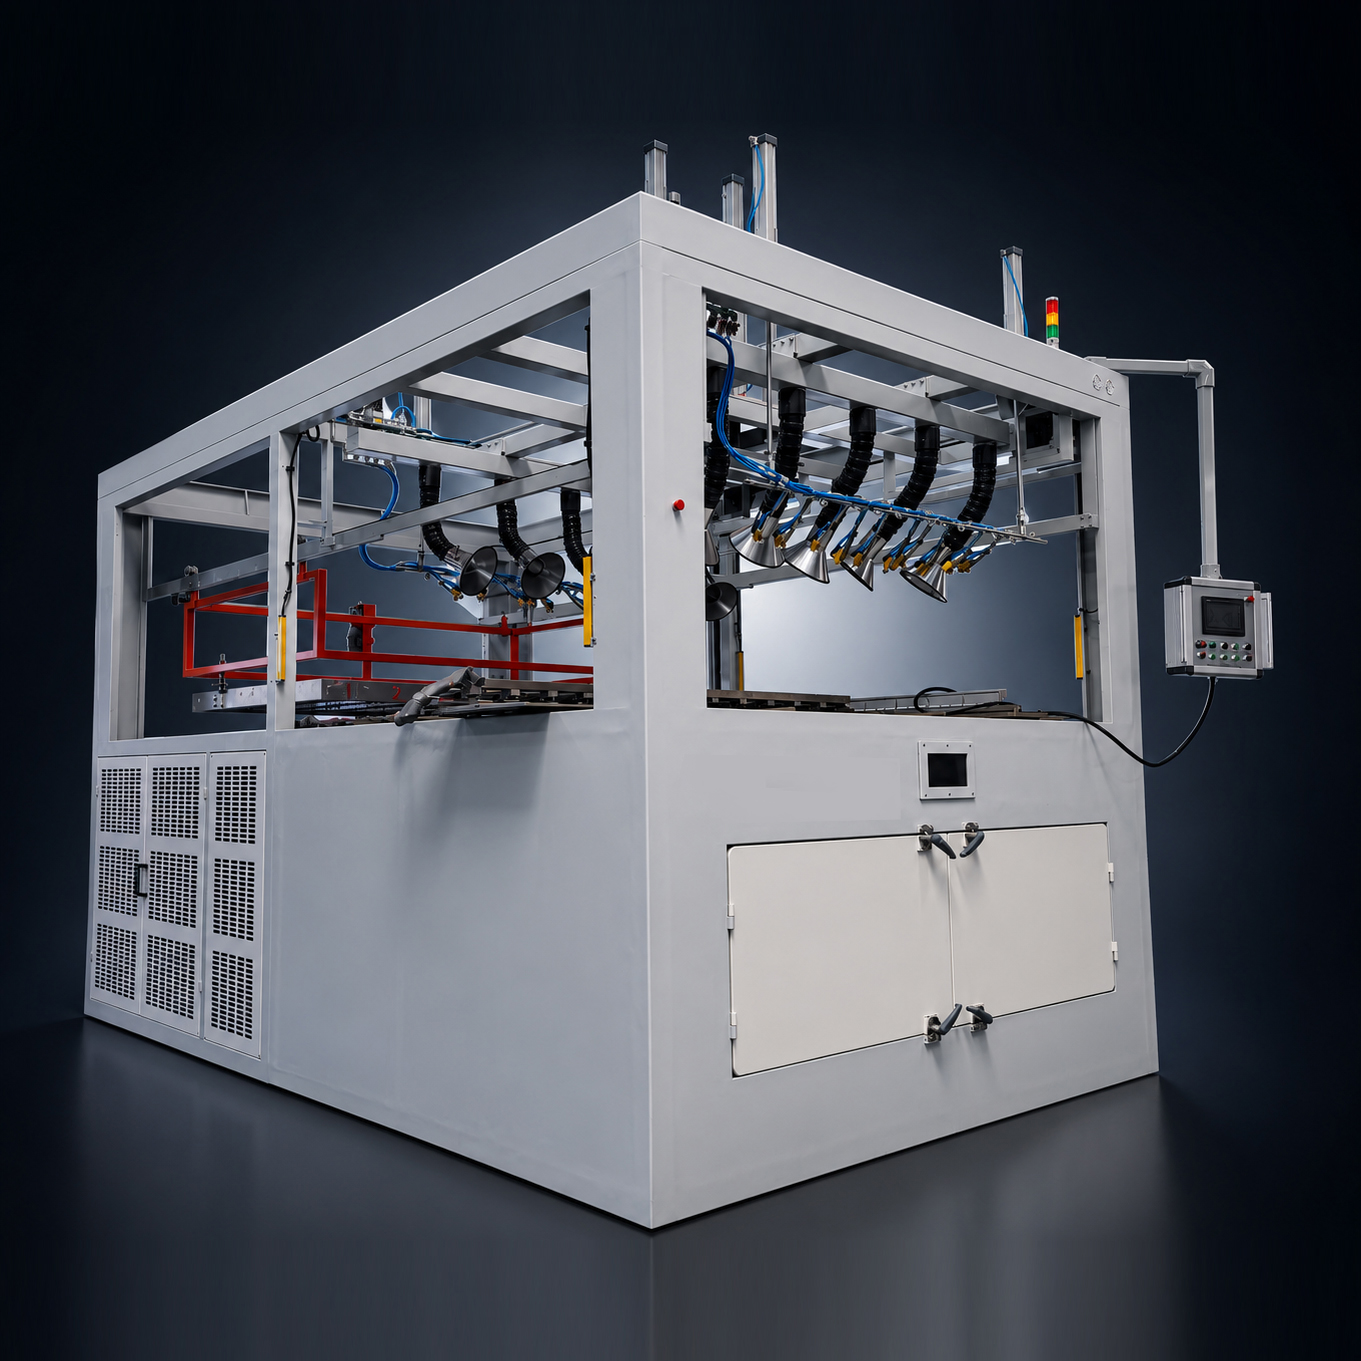
Auch mit dem richtigen Material und der richtigen Maschine kann ein Teil wegen des Ziehverhältnisses fehlschlagen. Eine tiefe, schmale Kavität zieht einen überproportionalen Materialanteil nach unten und in die Ecken, sodass der Rand dick und der Boden dünn bleibt. Die Abhilfemaßnahmen sind eine Stempelhilfe, um Material in die Kavität zu tragen, korrekte Eckradien und ein Material, das unter Hitze gleichmäßig fließt. PP und HDPE fließen anders als PET, also funktioniert ein Stempelprofil, das an einer PET-Tasse arbeitet, nicht automatisch an einer PP-Schale. Wir bestehen darauf, das tiefste Teil und seine Mindestwanddicke vor dem Angebot zu sehen, weil danach — nicht nach der Standfläche des Teils — Schließkraft und Aufspannhub dimensioniert werden.
Mahlgut, Rezyklat-Anteil und Plattenschwankung
Jede Thermoformlinie erzeugt Skelettbahn und Beschnitt-Ausschuss, und die übliche Praxis ist, ihn zu granulieren und wieder einzuspeisen. Für nicht-kosmetische Schichten und dickwandige Strukturteile kann Mahlgut einen erheblichen Materialanteil ausmachen; für klares PET zeigen sich Verunreinigung und Feuchtigkeit im Mahlgut als Fehler und Trübung, also müssen Umgang, Trocknung und Anteil kontrolliert werden. Rezyklat-Platte schwankt zudem charge-zu-mehr als Neuware, was ein starkes Argument für eine Servomaschine mit wiederholbaren Ofenrezepturen ist. Das Werk, das dickwandige Mehrwegpaletten auf der Zweischicht-Dickblechlinie fährt, leitet strukturelles Mahlgut genau aus diesem Grund bewusst in die nicht-kosmetische Schicht.
Eine Dimensionierungs-Checkliste vor dem Kauf
- Nennen Sie das exakte Polymer, die Güte und den Füllstoffanteil sowie den Plattenstärkenbereich.
- Geben Sie die tiefste Ziehtiefe, Mindestwanddicke an und ob der Rand oder Deckel ein Schnappverschluss ist.
- Bestätigen Sie Klarheit, Hot-fill- oder Ofenanforderungen — diese erzwingen oft PP, CPET oder PLA.
- Entscheiden Sie, ob das Teil Nur-Vakuum, Druckformen oder Doppelblech braucht.
- Nennen Sie das Rezyklat- oder Kompostierbar-Ziel und die Regeln des Bestimmungsmarkts.
- Schicken Sie Ihre tatsächliche Platte und Ihr tiefstes Werkzeug für einen Materialversuch, nicht einen Prospekt-Test.
Häufig gestellte Fragen
Welches Thermoformmaterial ist am günstigsten?
HIPS ist generell das günstigste und am leichtesten zu formende, aber es ist spröde und wird zunehmend durch Verpackungsregeln eingeschränkt. PP ist die Wert-Wahl für Hot-fill- und Dickblechteile; PET punktet mit Klarheit und Rezyklat-Anteil; PLA wird wegen Kompostierbarkeit gewählt, nicht wegen der Kosten.
Kann eine Maschine alle vier Materialien fahren?
Eine gut spezifizierte Servomaschine mit Mehrzonen-Heizung und Druckformen kann zwischen PP, PET, HIPS und PLA mit gespeicherten Rezepturen wechseln, aber ein nackter Low-End-Vakuumformer hält die engen PET- und PLA-Fenster nicht. Setzen Sie keine Mehrmaterial-Fähigkeit voraus ohne die Ofen- und Steuerungshardware.
Warum haben meine PET-Teile Bläschen oder Trübung?
Fast immer Feuchtigkeit oder Temperatur. PET ist hygroskopisch; trocknen oder konditionieren Sie die Platte, und prüfen Sie das Ofenprofil auf Überhitzung und Kristallisation. Die Lagerung des Plattenlieferanten ist Teil des Prozesses, kein optionales Detail.
Warum hängen und verziehen sich meine PLA-Schalen?
PLA hat ein schmales Formfenster und erstarrt langsam. Verengern Sie die Ofenzonen-Steuerung, beschleunigen Sie den Transfer, und verwenden Sie gekühltes Werkzeug, damit das Teil seine Form vor der Freigabe hält.
Wie beeinflusst die Materialwahl den Rest der Linie?
Sie bestimmt sowohl den Beschnitt und die nachgelagerte Handhabung als auch die Presse. Dünnblech-Becher speisen eine Stapel- und Verpackungslinie; dicke Schalen und Paletten speisen eine Beschnittpresse und dann einen Palettierer, was die End-of-Line-Integration ist, die wir im automatischen Sackpalettierer-Projekt behandeln.
Fazit
Die Wahl einer Thermoformplatte ist eine Entscheidung, die sich durch das gesamte Projekt summiert: sie fixiert den Ofen, die Formmethode, das Werkzeug, die Beschnittstation und das Bediener-Können. PET und PLA belohnen Präzision und bestrafen einen billigen Ofen; PP belohnt Hot-fill und Dickblecharbeit, braucht aber Durchhängkontrolle; HIPS ist verzeihend, aber spröde und zunehmend reguliert. Machen Sie das Material mit einem echten Versuch richtig, und die Maschinenspezifikation schreibt sich fast von selbst; machen Sie es falsch, und die fähigste Presse wird für ein Plattenproblem beschuldigt.
Spezifizieren Sie eine Thermoformlinie? Schicken Sie uns das Polymer, die Stärke, die Teilezeichnung, die Mindestwanddicke und die tiefste Ziehtiefe, und wir empfehlen Vakuum-, Druck- oder Doppelblechformen mit dem richtigen Ofen und der richtigen Aufspannung. Stöbern Sie in der Thermoformmaschinen-Palette, von der Dickblechformung bis zur Hochgeschwindigkeits-Bechermformung, und sehen Sie unsere Verpackungslinien. Beginnen Sie das Gespräch auf der Kontaktseite, und lesen Sie die Fallstudie zur Zweischicht-Thermoformung für ein Dickblech-Beispiel.
