Envasadora de un carril, de dos carriles o multicarril: cuándo añadir carriles paralelos en lugar de forzar una sola máquina
Aquí está el muro con el que acaba chocando casi toda planta en crecimiento. La línea que manejaba con holgura 80 unidades por minuto ahora debe dar 140, y la reunión de ingeniería se divide en dos bandos. Un bando dice que hay que comprar una máquina más rápida, elegir un servo mayor y exigir más a la película. El otro dice que mantenga la velocidad probada y haga dos carriles en paralelo, repartiendo el producto aguas arriba para que cada carril reciba solo la mitad del volumen. Ambas respuestas pueden ser correctas, y por eso la discusión se eterniza. La decisión no depende de qué máquina tenga el número de catálogo más impresionante, sino de cómo se comportan de forma distinta un carril único y un conjunto de carriles paralelos cuando se produce un atasco, cuando se agota una bobina, cuando cambia el SKU o cuando falla el dosificador de aguas arriba.
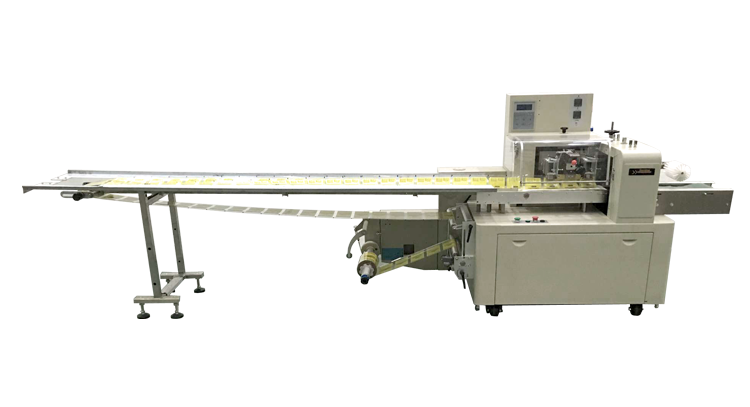
En SunAura Machinery configuramos ambos esquemas sobre las mismas plataformas de envasado tipo almohada y flow pack, y lo primero que conviene aclarar es que «carriles» describe cómo se divide el producto, no una categoría distinta de máquina. Una máquina de un carril conduce todo el producto por un único recorrido de conformado, sellado y corte. Una de dos carriles divide la alimentación en dos recorridos idénticos en paralelo, que a menudo comparten un bastidor y un sistema de control. Una multicarril trabaja con tres, cuatro, seis o más recorridos estrechos en paralelo, que es como se construye la mayor parte de la producción de stick packs, sobres y porciones pequeñas de la plataforma de flow wrapping. Una vez que piensa en dividir el caudal y no en comprar un equipo distinto, los compromisos se vuelven mucho más fáciles de evaluar.
Por qué una máquina única tiene un techo de velocidad real
Resulta tentador tratar una envasadora como un número que puede subirse sin más, pero cada carril está condicionado por el acontecimiento físico más lento de su ciclo. En una envasadora horizontal de flow pack, eso significa que las mordazas de sellado transversal todavía deben cerrarse, mantenerse bajo presión el tiempo suficiente para lograr un sellado hermético, abrirse y desalojar el producto antes de que llegue el siguiente. En una máquina vertical de conformado, llenado y sellado, significa que la película debe formar el tubo, las mordazas deben sellar y cortar, y la dosis pesada debe caer limpia a la bolsa. Si alimenta la entrada por encima de ese ciclo, no obtendrá más envases buenos: obtendrá sellados cortos, desajuste de registro, productos aplastados y rechazos. Por eso una máquina calibrada para 120 ciclos por minuto en un folleto suele trabajar a 80–90 en una planta real una vez que se respetan la calidad del sellado y el checkweigher posterior.
Existen además límites de manipulación del producto que no tienen que ver con el motor. Las galletas delicadas, los productos de panadería blandos y los componentes frágiles de platos preparados no pueden acelerarse y trasladarse más allá de un cierto punto sin dañarse, por muy bueno que sea el servo. Un carril único muy rápido concentra todas esas tensiones en un solo recorrido y un solo juego de reglajes de sincronismo. Si lo empuja hasta el borde de su envolvente, toda la línea vive en ese límite, con poco margen para una película algo pegajosa en un día húmedo, una banda desgastada o un operador que tarde en rellenar la entrada. La velocidad, en otras palabras, no es gratis, y el último 20 % del calibrado de una máquina única suele ser la parte más cara y menos fiable de extraer.
Cómo divide el problema una máquina de dos carriles
Un esquema de dos carriles toma el mismo objetivo de producción y lo reparte entre dos recorridos paralelos, de modo que cada carril individual trabaja solo a una fracción cómoda de su capacidad. Para alcanzar 140 unidades por minuto, en lugar de forzar un carril a 140, hace correr dos carriles a 70 cada uno, muy por debajo de la velocidad en la que los sellados, el traslado y la manipulación del producto ya están probados. El producto se divide aguas arriba con un divisor, un tornillo sincronizador o una salida doble del dosificador o depósito de peso anterior, y los dos carriles suelen compartir bastidor, protección y un único HMI, aunque sus recorridos de sellado son independientes. Los movimientos individuales son más lentos, lo que habitualmente mejora la consistencia del sellado y reduce los rechazos en lugar de empeorarlos.
La ventaja que los compradores menosprecian es la redundancia. En un carril único y rápido, un atasco, un cambio de película o una avería detienen el 100 % de la producción y toda la línea posterior espera. En una máquina de dos carriles, a menudo se puede aislar, desatascar o roscar de nuevo un carril mientras el otro sigue funcionando a ritmo reducido. No se pierde todo el caudal por una sola avería, y el mantenimiento programado puede escalonarse entre los dos carriles. Para una planta que alimenta una línea de distribución que no puede detenerse simplemente, esa disponibilidad parcial suele ser el factor decisivo, y es una propiedad de la arquitectura, no de nada que figure en una ficha técnica.
Para qué está concebida una máquina multicarril
Cuando la porción se hace pequeña y el recuento alto, la economía se inclina hacia una máquina multicarril dedicada. Una máquina vertical de conformado, llenado y sellado de cuatro o seis carriles hace correr en paralelo cuatro o seis tubos estrechos y ejes de sellado transversal, produciendo stick packs, sobres, porciones de salsa, granulado de café, sticks de azúcar y formatos monodosis similares a varios cientos de unidades terminadas por minuto, aunque cada carril individual se mueva con bastante lentitud. Según el diseño, los carriles comparten una banda común de película o funcionan con bandas separadas, y una sola carrera de sellado transversal y un solo corte actúan sobre todos los carriles a la vez. Esta es la forma estándar de rentabilizar la producción de porciones pequeñas, porque alcanzar el mismo recuento en un solo carril exigiría ciclos imposibles y pondría todos los huevos en una sola cesta frágil.
El compromiso es la flexibilidad y el cambio de formato. Las máquinas multicarril están optimizadas para un formato estrecho y un número fijo de carriles, de modo que cambiar el ancho, el largo o el volumen del sobre implica modificar tubos de conformado, mordazas de sellado y dosificación en todos los carriles a la vez, lo que lleva más tiempo y bloquea más utillaje. Rinden mejor cuando la planta fabrica un conjunto relativamente estable de productos monodosis de gran volumen durante campañas largas, en lugar de un catálogo amplio de formas que cambian en cada turno. Si produce millones del mismo stick pack, la multicarril es insuperable; si maneja veinte tamaños de bolsa distintos, puede convertirse en una carga de cambio de formato.
Tabla de selección: un carril, dos carriles y multicarril, lado a lado
| Dimensión | Un carril | Dos carriles | Multicarril |
|---|---|---|---|
| Banda de producción típica | Baja a media; un ciclo probado | Media a alta; objetivo repartido entre dos | Muy alta; porciones pequeñas, muchos recorridos en paralelo |
| Coste de inversión relativo | El más bajo; un bastidor y un juego de utillaje | Más alto; divisor, dos recorridos de sellado, bastidor compartido | El más alto por máquina; se justifica solo por el volumen |
| Dificultad de cambio de formato | La más sencilla; un juego de piezas que cambiar | Moderada; dos recorridos pero reglajes compartidos | La más difícil; todos los carriles se reutillan a la vez |
| Carga de mantenimiento | Un juego de piezas de desgaste | Piezas aproximadamente duplicadas, pero servicio escalonado | Muchos componentes pequeños; requiere mantenimiento disciplinado |
| Producción durante una avería | Cero; toda la línea se detiene | Parcial; un carril puede seguir funcionando | A menudo parcial; se puede aislar un carril |
| Eficiencia de superficie | La menor para un bastidor dado | Bastidor más ancho, pero menos que dos máquinas completas | Compacta para su volumen de producción |
| Mejor adecuación de producto | SKU mixtos, tamaños variados, velocidad moderada | Productos estables de mayor volumen que requieren redundancia | Stick packs, sobres, porciones monodosis |
| Sector típico | Alimentación general, co-envasado, ferretería | Panadería, snacks, confitería a escala | Farmacia, café, condimentos, suplementos |
Cuándo se justifica cada esquema
Manténgase en un carril cuando el objetivo de producción ya se sitúa cómodamente dentro del ciclo probado, especialmente en una planta con muchos SKU donde el cambio de formato es una realidad diaria. Un carril significa un juego de utillaje, un juego de reglajes de sincronismo, la superficie más reducida y el cambio de producto más rápido, y es la máquina más sencilla de manejar para un equipo pequeño. También es el valor por defecto sensato cuando el volumen es incierto y desea conservar la opción de añadir una segunda máquina independiente más adelante, en lugar de comprometerse de entrada con un bastidor paralelo complejo. Una máquina de un carril con accionamiento servo cubrirá una banda sorprendentemente amplia antes de que los carriles paralelos resulten realmente necesarios.
Pase a una máquina de dos carriles cuando el objetivo de producción empujaría a un carril único más allá de aproximadamente el 80–85 % de su ciclo fiable, o cuando el coste de una parada completa es lo bastante alto como para que la redundancia tenga un valor real. Como cada carril trabaja más despacio, la calidad del sellado y la manipulación suave del producto suelen mejorar al mismo tiempo que sube la producción total, y la capacidad de mantener un carril en marcha durante una avería es el beneficio oculto. Encaja de forma natural en una planta con un puñado de productos de gran volumen que aún cambian de vez en cuando, donde una máquina multicarril completa sería demasiado especializada y un carril único funcionaría al límite.
Elija una máquina multicarril solo cuando el producto sea una porción pequeña, estable y de alto recuento, fabricada en campañas largas. El coste por sobre o stick pack terminado es entonces el más bajo disponible, y el volumen de producción es inalcanzable de otra forma. La decisión debe basarse en una previsión de volumen concreta, porque una multicarril que no se puede alimentar ni mantener en marcha es un activo caro ocioso. La misma lógica de carriles paralelos que protege a un modelo de dos carriles se aplica aquí, pero el coste de cambio de formato y utillaje la convierte en un compromiso, no en una plataforma flexible.
Cuándo no conviene añadir carriles
El consejo inverso más claro es evitar comprar carriles que no puede mantener alimentados. Una máquina de dos o multicarril solo entrega su producción calibrada si el dosificador, el depósito, el dosificador de llenado o la planta de cocina de aguas arriba pueden suministrar realmente el caudal dividido, y no pocas líneas paralelas se han instalado solo para quedarse sin producto porque el equipo anterior nunca se modernizó. No añada carriles para resolver un problema que en realidad es un cuello de botella una etapa antes. Asimismo, no especifique una máquina multicarril para un catálogo de SKU amplio y cambiante: el tiempo de cambio de formato borrará la ventaja de rendimiento, y un carril único más sencillo que funcione de verdad superará a una máquina compleja que está permanentemente reutillándose.
Resista el supuesto de que dos carriles siempre son mejores que uno a un volumen moderado. Por debajo de la zona de estrés, un carril único es más barato de comprar, más barato de mantener, más rápido de cambiar y más fácil de dotar de personal, y la redundancia de un bastidor de dos carriles tiene poco valor si la planta rara vez realiza campañas continuas. Comprar capacidad paralela «por si acaso» es una póliza de seguro premium que solo indemniza cuando el volumen y el coste de parada son ambos reales. Y cuidado al comparar ciclos de catálogo entre esquemas: un calibrado de 200 unidades en multicarril y uno de 100 en un carril describen productos distintos, así que insista en una cifra de producción sostenida de unidades aceptables, medida sobre su SKU real, en lugar de un número de pico.
Coste, ROI y riesgos que hay que incluir en el precio
Una máquina de dos carriles no cuesta simplemente el doble que un carril, porque comparte bastidor, protección e HMI, pero aun así cuesta bastante más que una máquina única y añade un divisor y un segundo juego de piezas de desgaste. Una multicarril es la mayor partida de capital y arrastra el mayor inventario de utillaje y cambio de formato. El retorno debe calcularse sobre la producción aceptada, no sobre la producción calibrada, y debe acreditar tres cosas que un carril único rápido no puede ofrecer: menores tasas de rechazo por ciclos individuales más lentos, producción parcial durante una avería y menos desgaste de cada recorrido. Como estimación de planificación aproximada, las plantas que hacen funcionar un esquema paralelo cerca de su producción de diseño suelen recuperar el sobrecoste en ahorros de mano de obra y rechazos en pocos años, mientras que las máquinas que acaban infroutilizadas simplemente no lo hacen.
Los riesgos que hay que presupuestar son la modernización de la alimentación de aguas arriba, el juego de utillaje adicional para cambios de formato y el mayor nivel de cualificación necesario para mantener un bastidor multicarril. Un equipo pequeño que se maneja con soltura con una máquina puede necesitar formación para mantener seis carriles estrechos sincronizados y alineados. Son costes gestionables, pero reales, e ignorarlos es como un esquema paralelo técnicamente correcto acaba con mala fama dentro de una fábrica que nunca contó con los recursos para ponerlo en marcha.
Preguntas frecuentes
¿Son más fiables dos carriles que una máquina única rápida?
En cuanto a disponibilidad de producción, sí. Un carril único se detiene por completo ante cualquier avería, mientras que un modelo de dos o multicarril a menudo puede mantener los demás recorridos funcionando a ritmo reducido. Los carriles individuales trabajan además más despacio y con menos carga, lo que tiende a reducir fallos de sellado y desgaste. El intercambio es más piezas que mantener y un coste inicial más alto.
¿Tiene sentido una multicarril para un co-envasador con muchos SKU?
Normalmente no como máquina principal. Los bastidores multicarril están optimizados para un formato estrecho y estable en campañas largas, y cambiar el ancho o el largo del sobre implica reutillar todos los carriles. Un co-envasador con cambios frecuentes suele estar mejor atendido por máquinas flexibles de uno o dos carriles, y debe reservar el equipo multicarril para un producto de gran volumen previsible.
¿Cómo sé cuándo un carril único ya no es suficiente?
Una señal práctica es el funcionamiento sostenido por encima de aproximadamente el 80–85 % del ciclo fiable de unidades aceptables de la máquina, combinado con un aumento de rechazos de sellado o de daños al producto. Si el último tramo del calibrado de velocidad está provocando problemas de calidad y el equipo posterior aún tiene capacidad, dividir el caudal en dos carriles cómodos suele superar a forzar más un carril.
¿Puedo añadir un segundo carril más adelante en lugar de comprar ahora un bastidor de dos carriles?
Sí, y es un enfoque escalonado razonable cuando el volumen es incierto, siempre que el espacio en planta y la capacidad de aguas arriba permitan una segunda máquina. Un bastidor de dos carriles concebido para ello es más compacto y comparte controles, pero una segunda máquina independiente conserva la flexibilidad y le permite aplazar la inversión hasta que se confirme la demanda.
Conclusión: ajuste el número de carriles al caudal real
En resumen, un carril único gana en flexibilidad, coste y cambio de formato para una producción moderada y mixta; una máquina de dos carriles gana cuando necesita mayor volumen sin empujar un recorrido hasta su límite y valora la producción parcial durante una avería; y una multicarril es la respuesta dedicada para porciones pequeñas, estables y de muy alto recuento. El error en cualquiera de las dos direcciones es comprar por la velocidad de pico del catálogo en lugar de por el caudal sostenido de unidades aceptables que su equipo de aguas arriba puede suministrar realmente. Si además necesita decidir cómo se agrupan esos envases, la elección entre una soldadora en L y una soldadora lateral para envasado retráctil y cómo se fijan las paletas terminadas con zuncho de acero frente a poliéster son las decisiones siguientes de forma natural en el recorrido.
Comunique su producción objetivo, la lista de SKU y la capacidad del equipo que alimenta la línea en la página de contacto de SunAura Machinery, y nuestros ingenieros modelarán las opciones de uno, dos y multicarril frente a su caudal real para que vea dónde el esquema paralelo realmente se rentabiliza y dónde una máquina única es la compra más inteligente.
