Soldadora en L vs soldadora lateral vs envolvedora automática de línea continua: por qué un co-envasador regional mantuvo una soldadora en L intermitente para lotes mixtos de retail
Cuando un co-envasador agrupa cajas para los lineales del supermercado, la etapa de película retráctil parece engañosamente sencilla desde fuera: entra un producto, la película se cierra a su alrededor, un túnel la ajusta y sale un lote de retail limpio. La decisión sobre la maquinaria se oculta en cómo se cierra realmente esa película. La planta de este proyecto elegía entre una soldadora en L automática y una soldadora lateral continua, y la literatura comercial de la máquina más rápida hacía que la soldadora en L pareciera la opción prudente y anticuada. Lo que finalmente cerró la especificación no fue la velocidad de cabecera, sino la forma de la cartera de pedidos: un catálogo de cajas cortas y medianas que cambian cada semana, y el hecho de que el túnel de aguas abajo, no la soldadora, era la etapa limitante. La historia merece la pena contarla de nuevo porque la mayoría de los compradores se enfrentan a la misma elección y se sienten tentados a comprar por el número más alto.
SunAura Machinery suministró y puso en marcha una soldadora en L automática emparejada con un túnel de retracción para la línea, y la lección útil es que esto no fue una solución de compromiso. Fue el recorrido de sellado correcto para una operación de lotes mixtos. Para entender por qué, hay que fijarse en cómo sellan ambas máquinas, dónde está la restricción de longitud del producto y para qué sirve realmente una soldadora lateral continua. Ninguna es la mejor máquina en abstracto: son respuestas a perfiles de caudal distintos, y la selección es una cuestión de ingeniería limpia, no de prestigio presupuestario.
En qué se diferencian realmente los dos recorridos de sellado
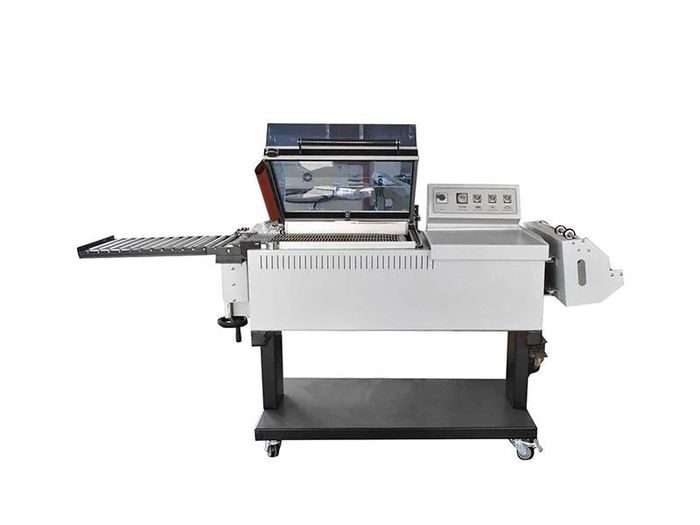
Una soldadora en L toma su nombre de la barra de sellado en forma de L que cierra la película por el lateral y el extremo de cola en un solo ciclo. El producto se introduce en una banda de película doblada, la barra baja a su alrededor, y un movimiento realiza los sellados lateral y de extremo y corta el envase libre antes de que entre en el túnel. Como la barra tiene una longitud física fija, el producto debe caber dentro de esa envolvente de sellado: la barra debe cerrarse alrededor del artículo más largo del catálogo. La acción es intermitente: el producto avanza a paso, la barra sella y el ciclo se repite. Este es el proceso clásico de sellado y retracción para cajas, multipacks y lotes de todo tipo dentro de la familia más amplia del proceso de envasado retráctil, y es por lo que las envolvedoras retráctiles de soldadora en L y las máquinas de envasado retráctil dedicadas de una gama suelen ser las opciones polivalentes más versátiles.
Una soldadora lateral funciona al revés. Realiza un sellado longitudinal continuo a lo largo de la película a medida que avanza el producto, y luego usa una acción de sellado transversal separada entre productos para cerrar los extremos. No existe una longitud fija de barra en L que actúe como restricción principal, porque el sellado lateral es continuo, y por eso las soldadoras laterales manejan tan bien productos largos y longitudes variables. El intercambio es que el espaciado entre productos se vuelve crítico: el sellado transversal debe caer limpiamente en el hueco entre artículos, por lo que la entrada debe controlar el paso con precisión. Las soldadoras laterales de movimiento continuo no se detienen ni arrancan entre productos, que es como alcanzan rendimientos muy altos, pero exigen una alimentación disciplinada y bien controlada, y una línea que pueda seguir el ritmo.
Qué significan realmente los números de velocidad
Aquí es donde los folletos hacen la mayor parte de su daño. Una soldadora lateral continua de gama alta puede procesar 100 productos o más por minuto, y los fabricantes señalan que el control de movimiento servo puede ahorrar hasta alrededor del 20 % de película frente a máquinas no servo, además de eliminar hilos de sellado, neumática y embragues que tradicionalmente se desgastan. Son ventajas genuinas en una línea continua de gran volumen. Pero el número solo se mantiene si el resto de la línea puede absorberlo. En este proyecto el túnel de retracción y el embalaje posterior tenían una capacidad sostenida menor, de modo que una soldadora a 100 unidades por minuto simplemente habría acumulado producto en un túnel que no podía recibirlo, desplazando el cuello de botella sin eliminarlo. Un caudal de catálogo apenas tiene valor a menos que toda la línea mantenga sellados y calidad de retracción aceptables en la mezcla de SKU prevista.
Una soldadora en L automática trabaja con un ciclo intermitente más modesto, a menudo en la región aproximada de 15 a 35 envases por minuto según el bastidor y el producto, y las versiones manuales y semiautomáticas avanzan aún más despacio porque el operador marca el ritmo. Eso suena poco ambicioso hasta que se mide contra el requisito real: una línea de lotes mixtos que funcionaba muy por debajo de esa banda, con paradas frecuentes por cambios de SKU. No se le pedía a la soldadora en L que trabajara al límite, y una máquina que funciona cómodamente a la mitad de su calibrado es un activo mucho más fiable que una máquina rápida cuya velocidad extra no se puede usar. La disciplina es comparar la configuración completa propuesta, túnel incluido, en lugar de trasladar un número de pico de un modelo a otro.
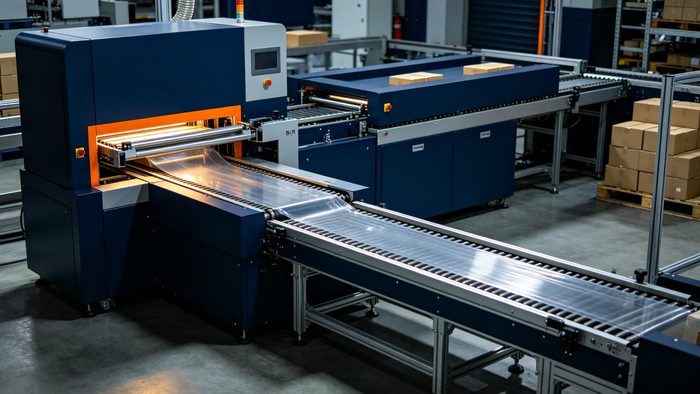
Tabla de selección: soldadora en L vs soldadora lateral vs envolvedora de línea
| Dimensión | Soldadora en L | Soldadora lateral continua | Envolvedora automática de línea |
|---|---|---|---|
| Acción de sellado | Intermitente; un ciclo de barra en L | Sellado lateral continuo más sellado transversal | Alimentación automatizada sobre un recorrido de sellado |
| Longitud del producto | Debe caber en la envolvente fija de la barra | Maneja longitudes largas y variables | La determina el recorrido de sellado elegido |
| Banda de velocidad típica | Baja a media; limitada por el operador o el bastidor | Alta; 100+ envases por minuto en gama alta | Media a alta; depende de la soldadora |
| Coste de inversión relativo | Más bajo; mecánica probada y sencilla | Más alto; accionamientos servo y seguimiento | Aún más alto; automatización completa de la entrada |
| Dificultad de cambio de formato | Reglajes mecánicos y de película | Reglajes coordinados de seguimiento y sincronismo | Más reglajes que validar |
| Espaciado de productos | Importante pero tolerante | Crítico; el sellado transversal debe dar en el hueco | Controlado por la entrada |
| Carga de mantenimiento | Hilos de sellado y calefactores; bien conocidos | Menos piezas de desgaste en modelos servo | Añade sensores y piezas de la entrada |
| Mejor adecuación | Cajas mixtas, multipacks, SKU variados | Productos largos, caudal continuo alto | Integración sin operador en una línea |
Por qué el co-envasador se mantuvo con la soldadora en L
Los factores decisivos fueron las tres cosas que la soldadora en L hace bien y que no se podían pagar en la soldadora lateral. Primera, toda la envolvente de SKU, incluida la caja más larga, cabía cómodamente en la soldadora en L, de modo que la restricción de longitud fija que empuja a los compradores hacia una soldadora lateral simplemente no existía. Segunda, la planta cambia de producto constantemente, y una soldadora en L intermitente con reglajes mecánicos y de película directos es más rápida y menos propensa a errores de reajuste que una soldadora lateral cuyo seguimiento, paso y sincronismo del sellado transversal deben recoordinarse todos. Tercera, el túnel era el cuello de botella probado, de modo que pagar por velocidad de soldadora que el túnel no podía consumir no habría producido ninguna producción aceptable adicional. En cada punto medido, la soldadora en L encajaba con el caudal real, y la soldadora lateral encajaba con una línea hipotética más rápida que el resto de la fábrica no estaba construida para funcionar.
Hay además un argumento práctico derivado de cómo se opera realmente la máquina. Una soldadora en L es una tecnología tolerante y bien conocida que un equipo de envasado típico puede manejar, ajustar y mantener con las competencias ya disponibles en planta, y las piezas de desgaste son familiares y económicas. Las soldadoras laterales servo más modernas son impresionantes y reducen realmente el mantenimiento en campañas continuas, pero recompensan a una planta que hace correr productos largos, estables y de gran volumen con una entrada controlada. Para un co-envasador cuya ventaja competitiva es la capacidad de cambiar entre muchos lotes de retail, la flexibilidad de la soldadora en L es la característica, no una limitación que haya que eliminar por ingeniería.
Cuándo habría ganado la soldadora lateral
La versión inversa y honesta de este caso es que la misma recomendación cambiaría bajo otras condiciones. Una soldadora lateral es la decisión correcta cuando el producto es largo o varía de longitud de un modo que ninguna barra en L fija puede encerrar cómodamente, porque el sellado longitudinal continuo elimina por completo la restricción de longitud de barra. También gana en una línea genuinamente continua y de gran volumen donde la entrada puede controlar el paso, el túnel tiene capacidad equivalente y la planta realiza campañas largas sin cambios de formato frecuentes. En ese entorno, la velocidad, el ahorro de película y la reducción de piezas de desgaste de la soldadora lateral servo todos se amortizan, y una soldadora en L se convertiría en el cuello de botella. La máquina no es inherentemente más lenta por elección; está especializada para un perfil de caudal que este co-envasador en particular no tenía.
Una envolvedora de línea automática, que añade entrada motorizada y operación sin operador a cualquiera de los dos recorridos de sellado, se justifica cuando la etapa de retracción debe situarse dentro de una línea sincronizada sin personal en la estación, y no como celda de lotes independiente. Es una decisión de integración tanto como de sellado, y debe seguir a la elección del recorrido de sellado en lugar de sustituirla. Especificar automatización de línea completa alrededor de una soldadora cuyo recorrido ya es inadecuado para el producto solo automatiza un error.
Cuándo no comprar la máquina más rápida
La advertencia más clara es rechazar cualquier configuración que falle la prueba de caudal, no la prueba de velocidad. Antes de comprometerse, haga pasar los productos más cortos, típicos y largos por tres eventos: espaciado de entrada, culminación del sellado transversal y descarga limpia al túnel, registrando la producción aceptable y el tiempo de recuperación tras una parada. Si la soldadora lateral solo eleva la velocidad de catálogo mientras el túnel o el embalaje posterior siguen limitando, no ha resuelto el problema de capacidad y el capital adicional se desperdicia. Asimismo, no compre una soldadora lateral para un catálogo que cambia en cada turno si el equipo no puede reajustar de forma fiable el paso y el seguimiento: el cambio de formato se comerá la ventaja de rendimiento. Y evite especificar una soldadora en L fija para un producto demasiado largo para su envolvente, lo que obliga a un compromiso permanente con el único artículo que la máquina no puede manejar.
Coste, ROI y riesgos de compra que hay que prever
La brecha de capital entre los dos recorridos es real, pero más estrecha de lo que parece a primera vista una vez que se cotiza la configuración completa. Una soldadora en L con túnel es un esquema relativamente sencillo y probado, mientras que una soldadora lateral servo añade control de movimiento, seguimiento y una entrada más sofisticada, y una envolvedora de línea totalmente automática añade cintas motorizadas, sensores y protección por encima de todo ello. El retorno debe calcularse sobre la producción aceptable sostenida en lugar del pico calibrado, y debe acreditar a la soldadora lateral solo donde su ahorro de película y la reducción de piezas de desgaste pueden explotarse realmente en campañas largas. Como estimación de planificación, una soldadora lateral que trabaja al rendimiento de diseño sobre un túnel equivalente puede justificar su sobrecoste; una soldadora rápida alimentando un túnel más lento no puede, porque los envases adicionales que habrían pagado la diferencia nunca salen de la línea.
Dos riesgos de compra merecen una partida en el presupuesto. El primero es la capacidad del túnel, el desajuste oculto más frecuente, y debe especificarse y probarse junto con la soldadora en lugar de darse por supuesto. El segundo es la cualificación del operador: los reglajes de paso y seguimiento de una soldadora lateral, y la integración de una envolvedora de línea, exigen un equipo más seguro que una soldadora en L básica, de modo que la formación y el apoyo del proveedor deben acordarse antes de la entrega. Ninguno es motivo para evitar la máquina más rápida cuando el caudal realmente lo necesita, pero ignorarlos es como una soldadora técnicamente correcta acaba infroutilizada y se le echa la culpa a la tecnología en lugar de a la especificación.
Preguntas frecuentes
¿Es una soldadora lateral siempre más rápida que una soldadora en L?
En gama alta, una soldadora lateral continua alcanza un caudal pico mucho mayor, pero la producción real la determina toda la línea, sobre todo el túnel. Si el túnel o el embalaje posterior son más lentos, la velocidad extra de la soldadora no se puede usar, y una soldadora en L que trabaja cómodamente dentro de su envolvente es la opción más fiable y económica.
¿Por qué es tan importante el espaciado de productos en una soldadora lateral?
Como el sellado lateral es continuo, un sellado transversal separado debe caer exactamente en el hueco entre productos. Si la entrada no puede mantener un paso constante, el sellado transversal recorta un producto y produce un envase defectuoso. Las máquinas de soldadora en L son más tolerantes porque la barra única sella en un ciclo a paso alrededor de cada artículo.
¿Puede una soldadora en L manejar productos largos o irregulares?
Solo en la medida en que cada artículo quepa dentro de la barra de sellado fija, y por eso las soldadoras en L convienen para cajas y multipacks definidos. Para productos genuinamente largos o de longitud variable, o para espaciado aleatorio caótico, el sellado lateral continuo es el mejor recorrido, porque no depende de una longitud de barra fija.
¿Las soldadoras laterales servo realmente ahorran película?
En tiradas continuas de gran volumen, los fabricantes reportan ahorros de película de hasta alrededor del 20 % gracias al control de movimiento servo, junto con menos piezas de desgaste tradicionales. Esos ahorros son reales en la línea adecuada, pero no justifican la máquina en una operación moderada de SKU mixtos donde el túnel es la restricción.
Conclusión: elija el recorrido de sellado que el caudal premia
Una soldadora en L es la opción racional y flexible cuando los productos caben en su envolvente, la mezcla de SKU cambia a menudo y el túnel marca el ritmo real; una soldadora lateral gana para productos largos o variables y caudal continuo, de gran volumen y bien controlado; y la automatización de línea completa pertenece a cualquiera de los dos recorridos solo cuando la estación debe funcionar sin operador dentro de una línea sincronizada. El error recurrente es comprar el número de pico más grande y descubrir que el cuello de botella simplemente se ha desplazado una etapa aguas abajo. La misma lógica de dividir el trabajo en lugar de forzar un recorrido más despacio aparece en la elección entre máquinas de envasado de un carril y de dos carriles, y una vez hechos los lotes, la cuestión de sujetar las paletas terminadas se reduce a zuncho de acero frente a poliéster.
Si está especificando una línea de retracción y quiere que se comprueben el recorrido de sellado, la capacidad del túnel y la disposición de la entrada contra su envolvente de producto real, envíe las dimensiones de los SKU y el rendimiento objetivo en la página de contacto de SunAura Machinery, y nuestros ingenieros harán la prueba de caudal con usted para que la máquina elegida se gane su velocidad en el suelo de la fábrica, no solo en el folleto.
Fuentes seleccionadas
- Kallfass, especificaciones de soldadora lateral de movimiento continuo: rendimiento, ahorro de película servo y diseño de piezas de desgaste.
- Plexpack (Damark), tipos y funcionamiento de soldadora en L: configuraciones manual, semiautomática y automática.
- SelectPack, selección soldadora en L frente a soldadora lateral: recorridos de sellado, envolvente de producto y método de prueba de caudal.
