Resolución de problemas del paletizador robótico: fallos, causas y soluciones antes de que la línea se detenga
Un paletizador robótico pasa su vida laboral repitiendo el mismo movimiento: tomar del transportador, transladar al palé, colocar la capa, volver. La mayoría de los fallos no llegan como una avería espectacular. Llegan como una caja caída de cada veinte ciclos, una capa que queda unos grados fuera de escuadra, una alarma de vacío que se limpia sola con el rearme, o un tiempo de ciclo que sube poco a poco hasta que la célula ya no puede seguir al embalador de aguas arriba. La resolución de problemas del paletizador robótico es la disciplina de leer esas primeras señales, rastrear cada fallo hasta su causa real y arreglar la raíz en lugar de borrar la alarma y esperar la próxima repetición.
Esta guía cubre los patrones de fallo que vemos con más frecuencia en paletizadores de brazo articulado, el camino de causa y solución para cada uno, el procedimiento de cambio de formato entre productos con tiempos objetivo, y un plan de mantenimiento preventivo que va desde las comprobaciones diarias hasta el servicio anual. Las cifras son bandas de planificación para un brazo típico de clase 120 kg o 180 kg corriendo cajas, sacos o big bags; verifíquelas contra el manual de su propia máquina y los registros de FAT. Si todavía está eligiendo entre tipos de máquina, la comparativa de trazados de pórtico y paletizador robótico explica cómo cambia el tipo de bastidor los modos de fallo, y la nota técnica sobre cómo funciona un paletizador robótico recorre los ejes, la carga útil, el alcance y el cálculo de tiempo de ciclo que esta guía de resolución de problemas da por supuestos.
Los seis sistemas en los que puede vivir un fallo
Antes de abrir el vallado, clasifique el síntoma en uno de seis sistemas. La mayoría de códigos de alarma nombran el sistema directamente; cuando no lo hacen, el síntoma apunta ahí de todos modos.
- Brazo de robot y controlador: fallos de servomotor, alarmas de encoder, avisos de freno, deriva de puntos de enseñanza, sobrecarga de carga útil, desviaciones de tiempo de ciclo.
- Pinza y utillaje: ventosas, generador de vacío, mordazas de dedos, correas de garra, ganchos de bastidor, pernos de montaje de herramienta, cableado de muñeca.
- Transportadores y guías: seguimiento de la alimentación, guías laterales, topes, centradores, impulsos de encoder, coincidencia de velocidad del transportador con el puesto de toma.
- Manejo de palés: cargador de palés, dispensado de palé, mordazas de mesa de formación, sensores de presencia de palé, intercambio de palé vacío y lleno.
- Controles y detección: recetas del HMI, sensores de visión o presencia, interruptores fotoeléctricos y de proximidad, entradas de seguridad, comunicación de red entre controlador y PLC del transportador.
- Servicios: presión y calidad del aire comprimido, suministro de vacío, suministro eléctrico, toma de tierra, polvo y humedad ambientales.
La regla práctica: un fallo que se repite en la misma posición de toma pertenece al utillaje o al seguimiento del transportador; un fallo que se repite a la misma altura de capa pertenece al manejo de palés o a la geometría de enseñanza; un fallo que deriva a lo largo de semanas pertenece al desgaste, la lubricación o el asentamiento; un fallo que aparece después de un cambio de formato pertenece a la receta, las guías o la configuración del utillaje de ese cambio. Clasificar así evita que el técnico cambie ventosas cuando el problema real es un encoder de transportador patinando.
Fallo, causa y solución: la tabla de trabajo
La tabla siguiente lista los fallos recurrentes, las causas probables en orden de probabilidad y la solución a aplicar. Se supone el suministro de aire a 5–6 bar y el vacío al nivel que especifica el manual de la pinza; compruebe ambos antes de cualquier diagnóstico mecánico, porque un síntoma de baja presión es idéntico a uno de ventosa desgastada.
| Síntoma de fallo | Causa probable | Solución |
|---|---|---|
| La caja cae en plena translación; alarma de vacío en el ascenso | Ventosa desgastada o endurecida; presión de aire por debajo de 5 bar; ventosa asentada sobre zona pegada o impresa | Inspeccione y sustituya ventosas; restaure el suministro a 5–6 bar; ajuste la posición de recogida para que la ventosa apoye sobre cartón plano; revise la lectura del vacuómetro en cada ciclo |
| Caja sesgada en la capa, ángulo consistente cada ciclo | Desfase de seguimiento del transportador; punto de recogida enseñado a un tope en deriva; caja rotada por la guía de entrada | Reoriente el transportador de entrada; verifique la posición del tope y reenseñe el punto de recogida; enderece las guías laterales para que la caja llegue cuadrada al puesto de toma |
| La capa sobresale del borde del palé | Dimensiones de caja o palé erróneas en la receta; palé asentado descentrado; desfase del objetivo de patrón | Confirme el SKU y dimensiones de la receta; compruebe el centrado del palé en la mesa de formación; ponga a cero de nuevo el patrón de capa contra la referencia del palé |
| Alarma de vacío intermitente, se limpia en la segunda toma | Cartón ondulado poroso o húmedo; almohadilla de espuma dañada; fuga de vacío en el racor; filtro obstruido | Compruebe humedad y porosidad del cartón; sustituya la almohadilla de espuma; revise fugas en racores; drene o sustituya el filtro de vacío; active la rutina de re-toma en la receta |
| Fallo de presión de pinza; la mordaza no sujeta | Regulador ajustado bajo; filtro de línea bloqueado; junta de cilindro con fuga | Ajuste el regulador a 5–6 bar; dé servicio al filtro; inspeccione junta y vástago del cilindro; revise la salida de bobina de la válvula de pinza desde el PLC |
| Colisión del robot o parada por fallo al entrar en la célula | Punto de enseñanza en deriva; interferencia de fijación o transportador; herramienta suelta en la muñeca | Restaure el último programa conocido bueno; inspeccione montaje de herramienta y brida; despeje la interferencia; vuelva a posicionar en el reposo y corra un ciclo en seco a velocidad reducida |
| El ciclo se ralentiza; tomas por hora por debajo del objetivo | Altura de aproximación innecesaria; zonas de transición demasiado estrechas; transportador esperando cajas; robot esperando el intercambio de palé | Baje las alturas de aproximación y ascenso; ensanche las zonas de transición donde la trayectoria lo permita; revise la permanencia en la alimentación; verifique el temporizador de intercambio de palé contra el recuento de ciclos |
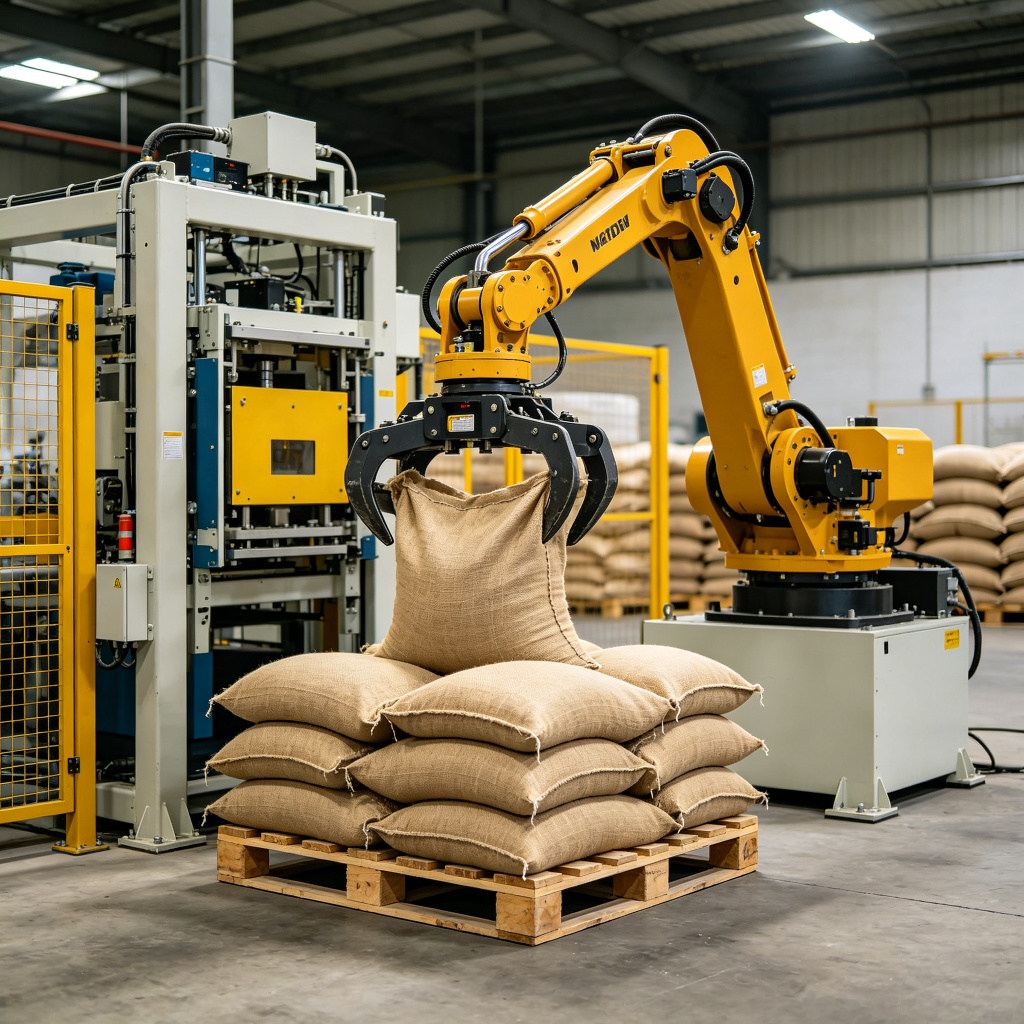
| El saco resbala de la garra durante el ascenso | Correa de garra o almohadillas de pinza desgastadas; presión de mordaza demasiado baja; film del saco estirado o húmedo | Apriete o sustituya correas y almohadillas; aumente la presión de mordaza dentro de la nominal de la herramienta; inspeccione el estado del film y el embalaje; confirme el peso del saco contra la carga útil nominal |
| El gancho del big bag no asienta; la carga colgando en ángulo | Herramienta de bastidor mal asentada en la muñeca; eslinga desgastada o torcida; sensor de asiento sucio | Reasiente y atornille la herramienta de bastidor; inspeccione eslinga y gancho por desgaste; limpie el sensor de asiento; corra una comprobación de asiento sin carga antes de elevar un saco |
| Atasco de transportador en el puesto de toma | Ancho de guía ajustado demasiado estrecho; objeto extraño en la línea; cierre o solapa de caja sobresaliente | Despeje el atasco; restablezca el ancho de guía a las dimensiones de caja; inspeccione el sellado aguas arriba; haga correr el transportador vacío para comprobar el movimiento libre |
| El palé se desplaza en la mesa de formación tras la colocación | Mordaza de mesa de formación no enganchando; sensor de palé sucio; tabla de palé dañada | Compruebe cilindro de mordaza y sensor; limpie o sustituya el sensor de proximidad; rechace tablas dañadas; verifique la referencia del palé tras cada dispensado |
| Consumo de aire elevado; el regulador cae bajo carga | Racores o junta de ventosa con fuga; cilindro en deriva; bypass sin regular; dimensión de línea insuficiente | Comprobación ultrasónica de fugas en racores y ventosas; pruebe la deriva del cilindro; verifique la curva de carga del regulador; confirme la capacidad de la línea de suministro para la demanda en Nl/min de la célula |
| Cable o manguera de muñeca rozando en el brazo | Portacables desgastado; tendido tirante; herramienta rotada más allá del límite de giro de cable | Inspeccione y sustituya el portacables; redistribuya el holgura; revise el límite de rotación de muñeca; ate el mazo para que se mueva con el brazo en lugar de arrastrarse |
| Alarma de encoder o pérdida de posición tras el reinicio | Batería de respaldo baja; controlador perdido de posición; cable de encoder dañado | Sustituya la batería de respaldo del controlador según intervalo; vuelva a posicionar el brazo; inspeccione cable y conector de encoder; registre la alarma para revisión de servicio |
| El patrón formado no coincide con el trazado del HMI | Receta equivocada seleccionada tras un cambio de formato; dimensiones de receta editadas sin guardar; SKU de palé cambiado aguas arriba | Reseleccione la receta de SKU correcta; verifique las dimensiones guardadas; reconcilie los SKU de palé y caja entre aguas arriba y la célula; bloquee la edición de receta fuera del modo configuración |
| El controlador avisa de exceso de carga útil en cada toma | Caja o saco más pesado de la nominal; masa de pinza calculada mal en los ajustes de carga útil; producto acumulado dentro de la pinza | Pese una caja representativa; revise la entrada de masa de pinza en el controlador; retire los residuos acumulados; traslade el producto a una máquina de mayor carga útil si el peso supera la nominal |
Cajas caídas: recorrido de diagnóstico
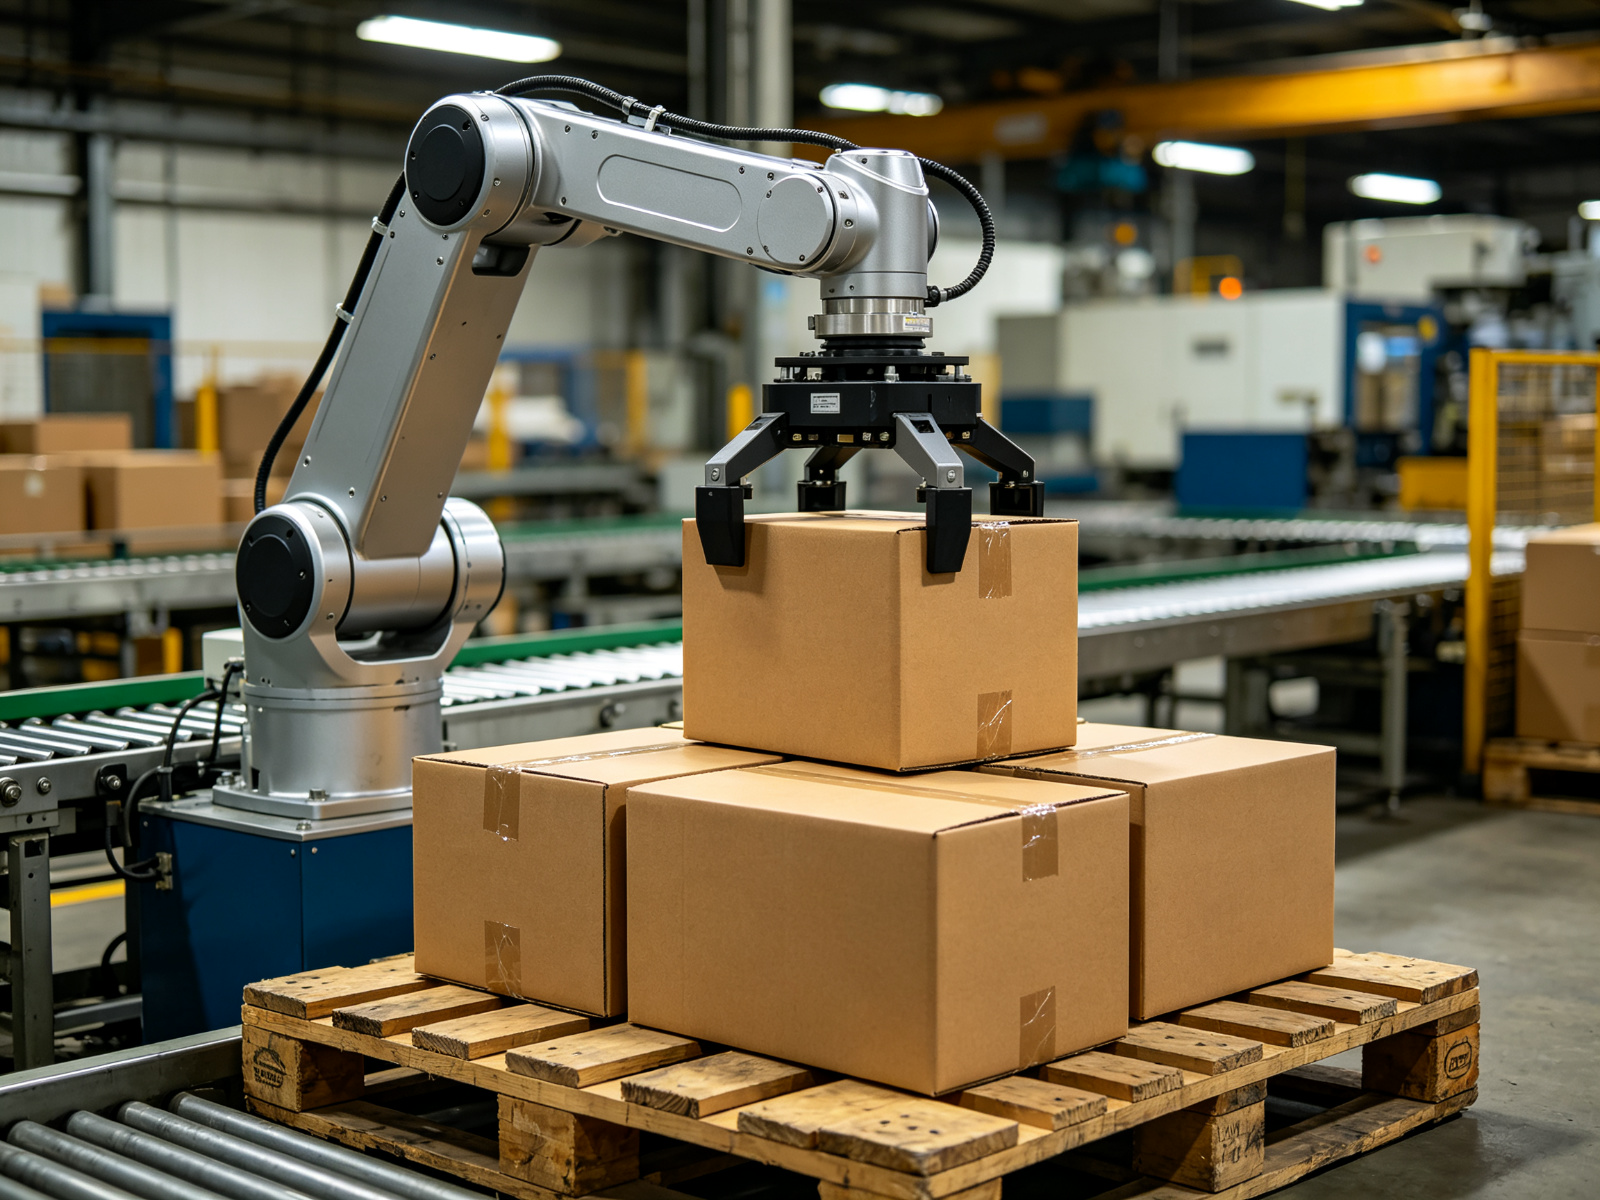
Una caja caída es el fallo que los compradores notan primero, porque cae al suelo delante de la línea. Trabaje el diagnóstico en el orden que aísla primero la comprobación más barata. Empiece por la lectura de vacío en el HMI o el vacuómetro: ¿el vacío alcanza el objetivo dentro del tiempo de retención permitido después de que la ventosa toque la caja? Si no lo hace, el problema está en el lado de succión. Si lo alcanza y aun así pierde retención durante la translación, el problema está en el peso de la caja, el estado de la ventosa o una fuga que se abre cuando el brazo acelera.
- Registre la presión de aire de suministro en el regulador de la pinza durante un ciclo. Por debajo de 5 bar el generador de vacío no puede sujetar; restaure la presión y compruebe si la alarma se repite.
- Inspeccione cada ventosa buscando cortes, borde de sellado aplastado o goma endurecida. Una ventosa que sella sobre un cartón plano seco puede fallar sobre una solapa pegada o una zona de impresión húmeda.
- Revise el filtro de vacío y los racores buscando fugas. Una fuga lenta pasa a velocidad reducida pero se abre bajo aceleración, lo que coincide con un fallo que solo aparece durante la translación rápida.
- Pese la caja. Si la caja embalada se sitúa en o por encima de la carga nominal de la pinza, el margen de succión se encoge aunque todos los componentes estén sanos; eso es un problema de nominal de máquina, no de mantenimiento.
- Verifique que la posición de recogida enseña la ventosa sobre cartón plano. Las ventosas sobre una juntura de solapa, una etiqueta o un cartón perforado ventilado no sellan, y desplazar el punto de toma 20–30 mm suele arreglarlo.
Para un brazo de clase 120 kg corriendo cajas a un ciclo de 3.5–6 s, una toma perdida por cada mil cajas merece vigilancia; una por cada cien es un problema de línea que necesita revisar el utillaje antes de que suba la velocidad aguas arriba. Una rutina de re-toma en el controlador puede absorber una falla ocasional, pero no debe ser la solución para un patrón de desgaste que seguirá empeorando.
Capas sesgadas y deriva de patrón
El sesgo de capa se divide en dos tipos, y confundirlos envía al técnico a la máquina equivocada. Si cada caja llega al puesto de toma ya rotada, el fallo está en la alimentación: guías desalineadas, el tope no localiza la caja, o el encoder del transportador patina de modo que la temporización del tope deriva. Si las cajas llegan cuadradas pero salen rotadas de la pinza, el fallo está en la herramienta: espaciado de ventosas, contacto de dedos, o la trayectoria de ascenso que deja retorcer la caja.
La deriva de patrón que crece a lo largo de semanas suele empezar por asentamiento más que por un evento puntual. La mesa de formación se desplaza, el sensor de referencia del palé cambia su lectura, o un perno de montaje de la herramienta se afloja bajo carga repetida. La secuencia de comprobación: confirme que el palé está cuadrado en la mesa de formación contra la referencia mecánica, lea los desplazamientos del objetivo de patrón en la receta, compare la colocación de la primera capa actual con el último registro conocido bueno, y ponga a cero solo después de confirmar la referencia mecánica. Reenseñar el patrón sin comprobar la referencia oculta la deriva otras semanas.
Fallos de vacío y de pinza
Las pinzas de vacío neumáticas en células de cajas promedian 40–80 Nl/min a un suministro de 5–6 bar, con una ventosa por cara de caja o una almohadilla de espuma extendida sobre la parte superior de la caja. El circuito de vacío tiene su propia curva de fallo: el filtro se obstruye primero, después se desgastan las ventosas, después se aflojan los racores, después se degradan las juntas del generador. Lleve un registro del tiempo de retención de vacío por ciclo; un aumento gradual del tiempo de retención es la primera señal de desgaste, antes de que ocurra cualquier caída.
- Ventosas: revise el borde de sellado en cada inspección semanal; sustituya por juegos, no una a una, para que el equilibrio de succión se mantenga parejo.
- Almohadillas de espuma: inspeccione lágrimas y canales comprimidos; una almohadilla desgastada tiene fugas por los bordes y no puede sujetar sobre cartón que flexiona.
- Racores y tubos: apriete con la línea aislada; revise grietas cerca de la muñeca donde el tubo se dobla cada ciclo.
- Filtro: drene o sustituya según el plan de PM; un filtro obstruido baja tanto la tasa de retención como el vacío máximo.
- Masa de pinza: cada ventosa, almohadilla y racor añadido después computa contra la carga útil; vuelva a introducir la masa de la pinza en el controlador tras cualquier cambio de utillaje.
Fallos de manejo de sacos y big bags
Las herramientas de garra y gancho manejan una carga distinta de una almohadilla de succión. Los sacos tejidos, las bolsas de papel y los big bags FIBC son flexibles, se desplazan en el agarre y presentan eslingas de asa o caras de mordaza en lugar de una superficie superior plana. Los fallos comunes son desgaste de mordaza, patinazo de correa, fatiga de eslinga y lectura errónea del sensor de asiento. En la clase del paletizador robótico de servicio pesado 180 kg, la herramienta de bastidor lleva el big bag por sus cuatro eslingas; inspeccione las eslingas buscando puntadas tiradas, abrasión y desgaste de asas en cada inspección trimestral, y sustituya una eslinga ante cualquier duda en lugar de esperar a un fallo visible.
El peso del saco importa en toda la frontera de carga útil. Un saco lleno que se acerca por encima de la carga nominal, o un big bag húmedo por la humedad ambiental, empuja la muñeca más allá de su margen; el aviso de carga útil del controlador es la última señal antes de que el brazo entre en corte. Si el producto se sitúa habitualmente cerca de la nominal, plantéese pasar a la clase de carga útil más pesada en lugar de bajar los umbrales de aviso.
Cambio de formato: procedimiento, minutos objetivo y comprobación de primera pieza
Un cambio de formato entre SKU es donde se originan la mayoría de fallos evitables. La célula corre bien con el producto A, cambia al producto B, y se pasa el turno siguiente dejando caer cajas o formando capas sesgadas porque la receta, las guías o el utillaje quedaron configurados a medias. El procedimiento siguiente tiene como objetivo 30 minutos para un cambio con la misma pinza en una célula de cajas, y 45–60 minutos donde la pinza deba intercambiarse. Los tiempos son objetivos de referencia; la línea de base medida de su línea debe sustituirlos tras cronometrar los tres primeros cambios.
Preparación previa al cambio (antes de detener la línea)
- Deje preparadas las dimensiones de la caja nueva, las dimensiones del palé, el patrón de capa y el número de receta en el HMI; confirme que el archivo de receta existe y guarda.
- Deje preparadas ventosas de repuesto, almohadillas de dedos o la pinza alternativa con sus pernos y conector de cable.
- Tenga una muestra de la caja nueva y un palé de muestra disponibles en los puestos de toma y formación.
- Limpie la célula del último producto: cajas restantes, capas parciales y palés vacíos del SKU anterior.
Cambio paso a paso con tiempos objetivo
| Paso | Acción | Minutos objetivo |
|---|---|---|
| 1. Estado seguro | Haga correr la célula hasta terminar la capa actual, aparque el brazo, seleccione modo configuración, aisle el aire donde se tocará la pinza; verifique ausencia de movimiento residual | 3 |
| 2. Carga de receta | Seleccione la receta del SKU nuevo en el HMI; verifique largo, ancho y alto de caja, dimensiones de palé, recuento de capa y orientación de patrón contra el producto de muestra | 5 |
| 3. Comprobación o cambio de utillaje | Misma pinza: inspeccione ventosas y dedos, ajuste el espaciado al ancho nuevo de caja. Cambio de pinza: retire pernos, desconecte manguera y cable, asiente la herramienta nueva, apriete los pernos de brida, reconecte y verifique aire y vacío | 8 misma pinza / 25 con cambio |
| 4. Guías y topes del transportador | Ajuste el ancho de guía lateral a las dimensiones de caja más holgura de marcha; recoloque el tope de toma y el centrador; compruebe que la caja entra cuadrada en el puesto de toma | 4 |
| 5. Verificación de enseñanza de toma y colocación | Corra un ciclo en seco a velocidad reducida; confirme altura de toma, desplazamiento de aproximación y altura de colocación contra el palé de muestra; corrija los puntos de enseñanza si la caja no queda centrada en la capa | 7 |
| 6. Inspección de primera pieza y primera capa | Corra tres cajas a velocidad normal; revise retención de vacío, escuadría de la caja en la capa y referencia del palé; inspeccione la primera capa completa por vuelco y coincidencia de patrón | 5 |
| 7. Reinicio y vigilancia | Vuelva al modo producción, libere la célula, vigile los dos primeros palés; registre el tiempo de cambio y cualquier ajuste realizado para la línea de base siguiente | 3 |
Objetivo total con misma pinza: 3 + 5 + 8 + 4 + 7 + 5 + 3 = 35 minutos. Con intercambio de pinza, el paso 3 sube a 25 minutos y el total apunta a 52 minutos. Si un cambio supera el objetivo con regularidad, el cuello de botella suele ser la verificación de enseñanza: los puntos de toma y colocación no se guardaron para la receta nueva, de modo que el técnico reenseña desde cero cada vez. Guardar los puntos de enseñanza verificados por receta recorta ese paso a la mitad tras el primer producto.
Aceptación de primera pieza antes de liberar la línea
- El vacío o el agarre sujeta en cada toma de muestra, sin re-toma disparada en el primer ciclo.
- La caja queda plana y cuadrada en la capa; sin rotación en las esquinas.
- El patrón de capa coincide con el trazado del HMI; los bordes de caja quedan dentro del contorno del palé.
- La referencia del palé lee correctamente tras el dispensado; la mordaza de mesa de formación engancha.
- El tiempo de ciclo con el producto nuevo se sitúa dentro de la banda objetivo para la velocidad de la línea aguas arriba.
Mantenimiento preventivo: plan de diario a anual
El mantenimiento preventivo convierte la curva de desgaste anterior en trabajo programado en lugar de paradas no planificadas. El plan siguiente divide las tareas en intervalos diario, semanal, mensual, trimestral y anual. Las tareas diarias ocupan al operario o jefe de línea unos minutos cada turno; los elementos anuales se realizan con apoyo de servicio y se documentan para el expediente de mantenimiento.
| Intervalo | Tareas de mantenimiento | Rol responsable |
|---|---|---|
| Diario (cada turno) | Recorrido visual: sin cajas caídas, sin residuos en la célula; revise presión de suministro 5–6 bar y lectura de vacío en ciclo; confirme ausencia de alarma activa o historial de fallos; inspeccione mesa de formación y puesto de palé por daños; escuche fugas de aire o ruido de servomotor inusuales; confirme estado de vallado y enclavamiento | Operario / jefe de línea |
| Semanal | Inspeccione ventosas, almohadillas y superficies de dedos por desgaste; limpie sensores y fotocélulas; revise pernos de montaje de herramienta y tendido de cables de muñeca; retire residuos acumulados de guías y transportador; lubrique los puntos de grasa indicados; revise tensión y seguimiento de correa o cadena del transportador | Técnico de mantenimiento |
| Mensual | Drene filtro y regulador de aire; inspeccione aceite/agua en la alimentación del compresor; pruebe interruptores de enclavamiento, cortina de luz y funciones de parada de emergencia; verifique impulsos de encoder del transportador contra la posición de toma; revise deriva y estado de juntas de cilindro; revise el historial de alarmas y las tendencias de recuento de ciclos; inspeccione racores neumáticos por fugas | Técnico de mantenimiento |
| Trimestral | Revise estado y nivel del aceite de caja de engranajes según manual; mida el juego de muñeca y ejes; inspeccione portacables y mazo por rozadura; inspeccione eslingas, ganchos y almohadillas de garra en herramientas de saco; verifique retención de freno y registre tiempo de parada; apriete pernos estructurales de herramienta y bastidor; copie de seguridad del programa de controlador y archivos de receta | Técnico de mantenimiento con revisión de servicio |
| Anual | Revisión completa del sistema de seguridad: tiempos de parada, cadena de nivel de rendimiento, certificados de dispositivos; inspeccione o sustituya elementos de desgaste según horas de marcha; revise cimentación y pernos de anclaje; revise carga útil y horas de ciclo contra la nominal; actualice la lista de repuestos; calibre o sustituya sensores pasados de vida útil; documente el informe de servicio y actualice el registro de la máquina | Ingeniero de servicio / integrador |
Para qué sirve la comprobación diaria
El recorrido diario detecta los fallos que se convertirían en paradas para el turno siguiente: un vacuómetro derivando a la baja, una ventosa que se ha partido de noche, un sensor que ha acumulado polvo, una tabla de palé que queda torcida en la mesa. Es visual y corto; no abre el vallado ni toca el utillaje. Cualquier cosa marcada se registra y programa para la tarea semanal en lugar de limpiarse en el acto.
Trabajo semanal y mensual: los elementos de desgaste
La inspección semanal cubre las piezas que contactan con el producto: ventosas, almohadillas, dedos, correas y los sensores que leen la posición. El trabajo mensual cubre el lado de servicios: preparación de aire, dispositivos de seguridad, consistencia de encoder y estado de cilindros. La revisión mensual del historial de alarmas es donde afloran las tendencias lentas. Si el tiempo de retención de vacío ha subido a lo largo del mes, o las re-tomas aparecen dos veces por semana, eso es un recambio de utillaje programado, no una emergencia.
Trabajo trimestral y anual: el estado propio de la máquina
Las comprobaciones trimestrales miran el desgaste dentro de la máquina: juego, vida de cables, estado de caja de engranajes, fatiga de eslinga, comportamiento de freno. El trabajo anual da un paso atrás al sistema completo: rendimiento de seguridad contra el registro de cumplimiento, horas de marcha contra la carga útil nominal, estado de cimentación y cobertura de repuestos. Mantenga los registros de servicio atados a las horas de ciclo, no solo a los meses de calendario; una célula de dos turnos acumula desgaste más rápido de lo que sugiere el intervalo anual nominal.
Suministro de aire: la base de servicios que la mayoría de fallos da por supuesta
El aire comprimido sustenta pinzas, mordazas, empujadores y generación de vacío. Una pinza de vacío para cajas consume 40–80 Nl/min de promedio a 5–6 bar; una herramienta de mordaza o garra añade su propia demanda de cilindro. Antes de diagnosticar fallos mecánicos, confirme que el suministro entrega la presión nominal en la célula bajo carga, no en el cabezal general. Un regulador que marca 6 bar en reposo y cae a 4.5 bar bajo el agarre significa que el problema está en la dimensión de la línea, el filtro o una fuga. Trate el aire seco y filtrado como parte del trabajo de mantenimiento: el agua en la línea daña juntas y oscurece ventosas, y un filtro obstruido imita una pinza desgastada.
- Registre a diario las lecturas de presión y vacío para que la deriva tenga una base contra la que comparar.
- Drene el filtro mensualmente; sustituya el elemento filtrante por estado, no por suposición.
- Revise fugas en racores con un detector ultrasónico durante la visita mensual; las fugas se suman entre muchos racores aunque cada una parezca menor.
- Dimensiones el suministro para la demanda en punta, incluido cualquier cambio de utillaje futuro que añada cilindros o ventosas.
Registros, tendencias y datos que vale la pena revisar
El controlador y el HMI guardan la evidencia si sabe leerla. Cada semana revise el recuento de ciclos, las tomas por hora, el recuento de re-tomas, el historial de alarmas y los tiempos de retención de vacío o agarre. Compare la semana actual con la línea de base tras el SAT. Un recuento de re-tomas en ascenso apunta a desgaste de utillaje; caída de tomas por hora sin alarma apunta a espera de trayectoria o transportador; alarmas recurrentes en la misma posición de toma apuntan a un problema de geometría o guía en lugar de un fallo aleatorio.
Lleve un registro de cambio de formato: par de SKU, hora de inicio y fin, ajustes realizados y cualquier pieza sustituida. Tras tres o cuatro ciclos del mismo par de SKU, el tiempo objetivo se convierte en su línea de base medida, y cualquier cambio que se alargue tiene un paso concreto que investigar. Los archivos de receta y los puntos de enseñanza deben copiarse de seguridad trimestralmente, de modo que un fallo de controlador no borre los patrones verificados de los que depende la línea.
Cuándo escalar al integrador o al ingeniero de servicio
Algunos fallos están más allá del límite del mantenimiento interno. Escale en lugar de forzar una solución de contingencia cuando el brazo muestra fallos repetidos de servomotor o encoder que vuelven tras el reposicionamiento; cuando el juego o el comportamiento del freno no superan la comprobación trimestral; cuando un dispositivo de seguridad no puede reiniciarse o una entrada de seguridad muestra un fallo inexplicado; cuando los avisos de carga útil persisten tras pesar y confirmar que el producto está dentro de la nominal; o cuando un fallo aparece tras restaurar una copia de seguridad de controlador o software. Los equipos internos no deben alterar parámetros de seguridad, rebajar los ajustes de nivel de rendimiento ni bypasear un dispositivo para mantener la línea en marcha.
Notas específicas de máquina para las células comunes
El camino de resolución de problemas cambia con la carga y el utillaje de la máquina. El paletizador automático de sacos centra la atención en el estado de garra y eslinga; vigile la presión de mordaza, la tensión de correa y el estado del film del saco antes de mirar el brazo. El paletizador compacto de cajas tiene una alimentación corta y guías estrechas, de modo que el ancho de guía y las dimensiones de receta son la primera comprobación ante cualquier sesgo. El paletizador robótico de cuatro ejes 120 kg cubre una banda intermedia de cajas y sacos más ligeros; los avisos de carga útil en esta célula suelen significar que el producto creció de peso o que la masa de pinza se introdujo mal. El brazo pesado de 180 kg lleva big bags y sacos pesados, donde la inspección de eslinga y herramienta de bastidor domina la lista trimestral, y la velocidad de ciclo se mantiene conservadora para proteger la muñeca a carga alta.
La gama completa de final de línea, con las clases de carga útil y las opciones de utillaje para cada tipo de producto, está indexada en el índice de productos de paletizadores. Si un patrón de fallo sigue repitiéndose tras las soluciones de esta guía, el paso siguiente es comparar el peso, la velocidad y el formato de embalaje del producto contra la nominal de la máquina; una célula comprada en el borde de su capacidad mostrará síntomas de mantenimiento que ningún plan puede eliminar.
Cómo se conecta el clúster
La operación segura enmarca cada tarea de mantenimiento: la guía de cumplimiento sobre seguridad del paletizador y cumplimiento CE cubre distancias de protección, enclavamientos y las normas que rigen cómo puede entrarse a la célula para servicio. El análisis técnico de cómo funciona un paletizador robótico explica el movimiento de ejes, el cálculo de carga útil y las cifras de tiempo de ciclo detrás de los umbrales de fallo usados aquí. Y la comparativa de trazados entre bastidores de pórtico y paletizador robótico muestra por qué el recorrido fijo de un pórtico produce un conjunto de puntos de desgaste distinto al de un brazo articulado.
Corra la comprobación diaria, registre la tendencia, arregle la causa raíz y mantenga el cambio de formato en una secuencia cronometrada. La mayoría de las paradas de paletizador no son un fallo súbito; son un fallo pequeño que pasó sin leer durante varios ciclos. El hábito de mantenimiento que renta es anotar cada vez el síntoma, la lectura y la solución, de modo que la tercera repetición del mismo patrón tenga un registro contra el que comparar en lugar de empezar desde cero.
