1. Antecedentes del proyecto
Un procesador de alimentos mexicano con sede en Jalisco recibió una línea llave en mano de 15 estaciones de SunAura. El cliente produce salsas, conservas de vegetales y productos enlatados para el mercado nacional y exportación a Estados Unidos. La línea anterior fue una instalación progresiva de equipos de diferentes fabricantes que no se integraban eficientemente, causando cuellos de botella y paradas frecuentes.
El cliente necesitaba una línea unificada que fluyera desde el llenado hasta el paletizado final, con control centralizado y sincronización entre todas las estaciones.
2. Las 15 estaciones
| Estación | Equipo | Función |
|---|---|---|
| 1–3 | Llenadora de pistón | Llenado de salsas y conservas |
| 4–5 | Taponadora twist-off | Cierre hermético de frascos |
| 6 | Etiquetadora autoadhesiva | Etiquetado front y back |
| 7 | Codificador inkjet | Fecha y lote |
| 8–9 | Encajadora automática | Colocación de frascos en cajas |
| 10 | Cerradora de cajas | Precintado con cinta |
| 11 | Detector de metales | Control de calidad |
| 12–13 | Transportador de acumulación | Buffer entre producción y paletizado |
| 14–15 | Paletizador automático | Apilado de cajas en paletas |
3. Control centralizado
Todas las estaciones están conectadas a un PLC central que sincroniza la velocidad de producción. Si una estación se detiene, las siguientes ralentizan automáticamente para evitar acumulación de producto. El panel de control muestra el estado de cada estación, los contadores de producción, y las alertas de mantenimiento.
4. Alternativas consideradas
Opción A: Actualizar la línea existente. Más económica, pero los equipos de diferentes fabricantes no se integraban bien. El cliente decidió reemplazar la línea completa para evitar problemas de compatibilidad.
Opción B: Línea de 10 estaciones (sin paletizador). Más económica, pero el cliente necesitaba el paletizado automático para reducir el trabajo manual. El paletizado manual requería 4 operadores por turno.
5. Instalación en México
La instalación se completó en 20 días, incluyendo: desembalaje, nivelación de las 15 estaciones, conexión eléctrica y neumática, sincronización del PLC, pruebas con producto, y formación de 4 operadores. El cliente verificó la producción continua de 8 horas sin incidencias.
6. Lecciones reutilizables
- Una línea llave en mano de un solo fabricante es más eficiente que la integración de equipos dispersos. El control centralizado sincroniza todas las estaciones.
- El paletizador automático se recupera en 18–24 meses por reducción de costes laborales (4 operadores por turno × 3 turnos).
- La instalación de una línea de 15 estaciones requiere planificación logística: los equipos se envían en 3 contenedores de 40 pies y se instalan en secuencia.
- Error común: No dimensionar el espacio de acumulación entre la producción y el paletizado. Sin buffer, cualquier parada en el paletizado detiene toda la línea.
7. Tabla de Decisión: Comparativa de Opciones
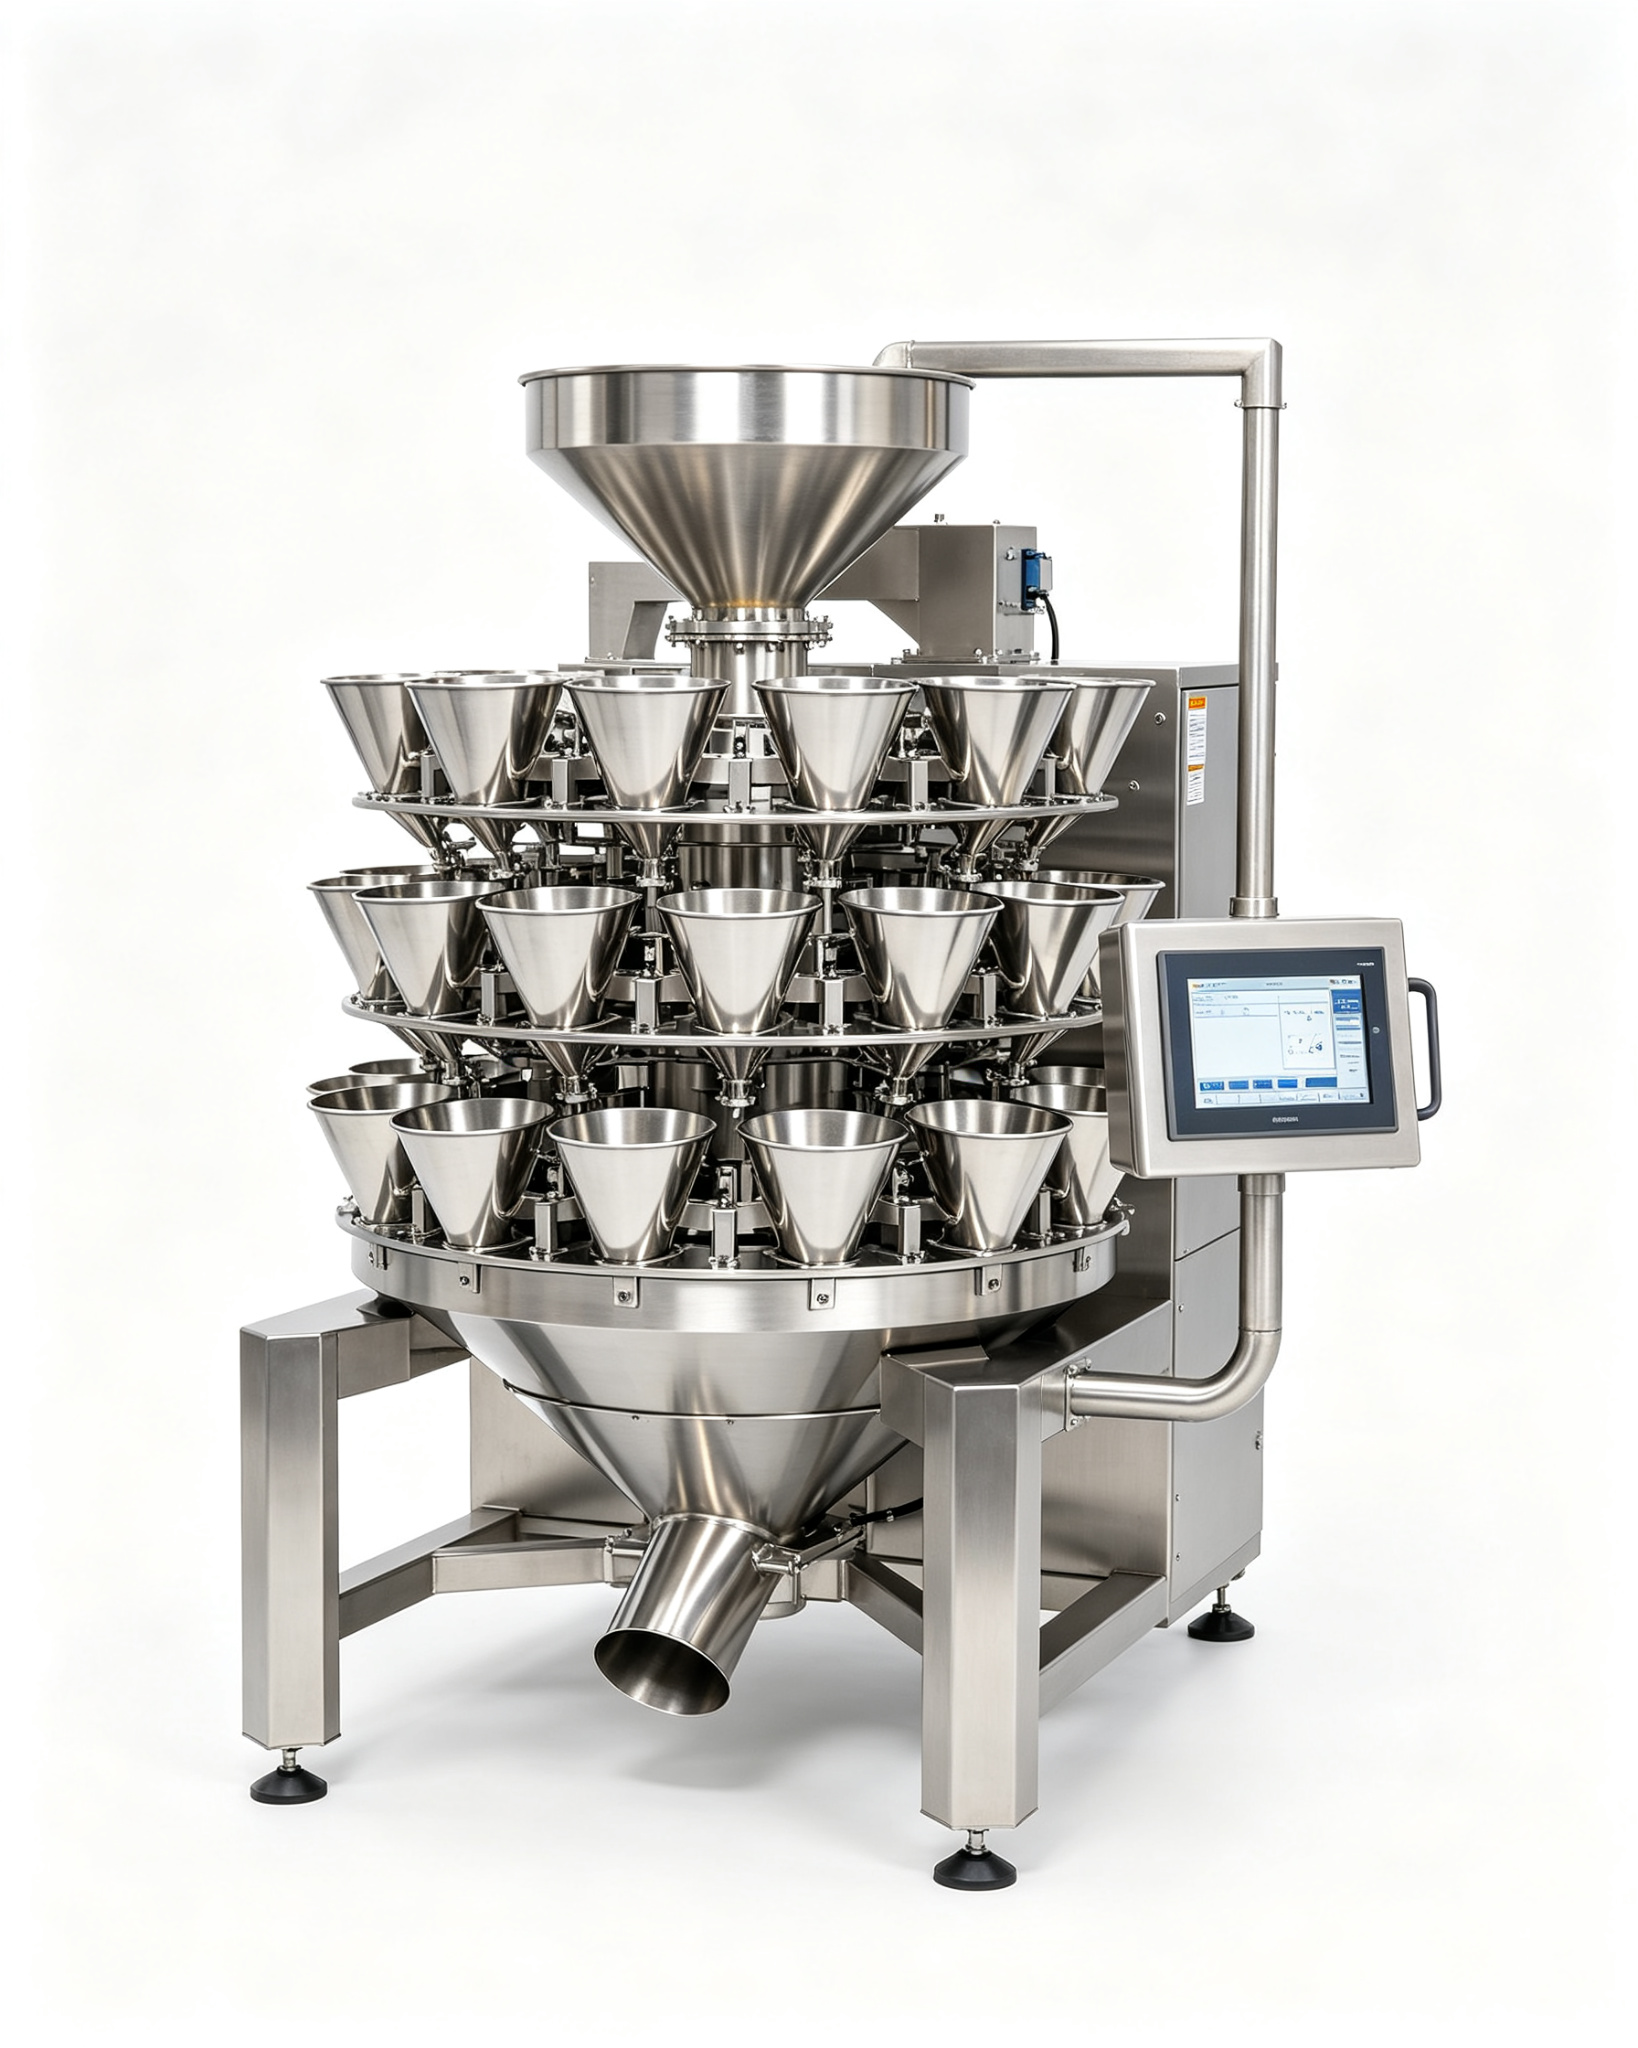
| Criterio | Opción A: Multihead Weigher MW-10 (elegida) | Opción B: Báscula Lineal | Opción C: Volumétrica por Taza |
|---|---|---|---|
| Precisión | ±0.5 g | ±2 g | ±3% |
| Velocidad | 80 combinaciones/min | 20 pesadas/min | 60 ciclos/min |
| Producto irregular | Sí (frutas, verduras) | No | No |
| Producto pegajoso | Sí (con cinta) | No | No |
| Inversión | Alta | Baja | Baja |
Por qué se descartó B: La báscula lineal es más económica pero solo alcanzaba 20 pesadas/min, insuficiente para el volumen de la planta del cliente. Además, no maneja productos irregulares como trozos de fruta.
Por qué se descartó C: La volumétrica por taza es rápida pero la precisión es ±3%, inaceptable para fruta con valor alto. El cliente necesitaba ±0.5 g para cumplir con la normativa de peso neto.
8. Detalles Técnicos del Producto
Fruta deshidratada mezclada: trozos de manzana, piña, banana, grosella. Tamaño de trozo 5–15 mm, densidad aparente 0.3–0.5 g/cm³. La cinta transportadora antiadherente evita que la fruta pegajosa se adhiera a las tolvas.
Tolvas de pesaje: 10 tolvas de acero inoxidable 304, capacidad 1.5 L cada una. La combinación de pesos selecciona automáticamente las tolvas que suman el peso objetivo (±0.5 g).
9. Entrega y Validación
El FAT verificó: precisión de ±0.5 g en 100 pesadas, velocidad de 80 combinaciones/min, y ausencia de atascos con fruta pegajosa. El SAT en la planta del cliente se completó en 5 días con producción de 8 horas.
10. Errores Comunes
- Error 1: No limpiar las tolvas entre lotes de fruta diferente. Los residuos de fruta dulce atraen insectos y causan contaminación cruzada de sabores. La limpieza debe ser diaria.
- Error 2: No ajustar la amplitud de vibración para productos ligeros. La fruta deshidratada es ligera; una vibración excesiva la hace rebotar fuera de la tolva. La amplitud debe reducirse a 1–2 mm.
- Error 3: No considerar la humedad del producto. La fruta deshidratada puede absorber humedad del ambiente, aumentando de peso y alterando la precisión. La sala debe mantenerse a 40% de humedad relativa.