Ensacheuse mono-piste, bi-piste ou multi-pistes : quand ajouter des voies parallèles plutôt que de pousser une machine plus vite
Voici le mur que finit par heurter presque toute usine en croissance. La ligne qui traitait confortablement 80 unités par minute en réclame désormais 140, et la réunion d’ingénierie se divise en deux camps. L’un dit : achetez une machine unique plus rapide, prévoyez un servo plus gros, poussez le film plus fort. L’autre dit : gardez la cadence éprouvée et faites tourner deux voies côte à côte, en répartissant l’amont pour que chaque piste ne reçoive que la moitié du volume. Les deux réponses peuvent être justes, et c’est précisément pour ça que la discussion traîne. La décision ne dépend pas du numéro de catalogue le plus impressionnant. Elle dépend de la façon dont une voie rapide unique et un ensemble de voies parallèles se comportent différemment quand un produit coince, quand une bobine de film s’épuise, quand la référence change, et quand la remplisseuse en amont fait un soubresaut.
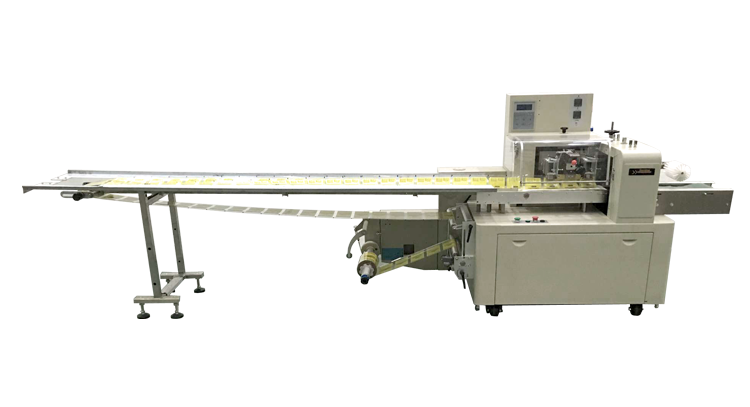
Chez SunAura Machinery, nous configurons les deux architectures sur les mêmes plateformes de machine à coussin et flow pack, et le point utile à clarifier d’abord, c’est que « voies » décrit la répartition du produit, pas une catégorie de machine distincte. Une machine mono-piste fait passer chaque produit par un seul trajet de formage, soudure et coupe. Une machine bi-piste divise l’alimentation en deux trajets identiques fonctionnant en parallèle, souvent sur un bâti et un système de commande communs. Une machine multi-pistes fait tourner trois, quatre, six voies étroites ou plus ensemble, ce qui est la façon dont la plupart des stick packs, sachets et petites portions sur la plateforme de flow wrapping sont construits. Une fois que l’on raisonne en termes de répartition du flux plutôt que d’achat d’une machine d’un autre genre, les arbitres deviennent beaucoup plus faciles à appréhender.
Pourquoi une machine unique plafonne en vitesse
On est tenté de traiter une ensacheuse comme un chiffre que l’on peut simplement monter, mais chaque piste est bornée par l’événement physique le plus lent de son cycle. Sur une ensacheuse horizontale flow pack, cela signifie que les mâchoires de soudure transversale doivent encore se fermer, tenir sous pression assez longtemps pour faire une soudure étanche, s’ouvrir et dégager le produit avant l’arrivée du suivant. Sur une machine verticale formage-remplissage-scellage, cela signifie que le film doit former le tube, que les mâchoires doivent souder et couper, et que la dose pesée doit tomber proprement dans le sac. Si l’on fait entrer l’alimentation plus vite que ce cycle, on n’obtient pas plus de sacs conformes. On obtient des soudures courtes, un décalage de repérage, des produits écrasés et des rebuts, ce qui explique pourquoi une machine affichée à 120 cycles par minute dans une brochure tourne souvent à 80 à 90 dans une usine réelle, une fois la qualité de soudure et la peseuse contrôle en aval respectées.
Il y a aussi des limites de manutention qui n’ont rien à voir avec le moteur. Biscuits délicats, pièces de boulangerie molles et composants de plats préparés fragiles ne peuvent pas être accélérés et transférés au-delà d’un certain point sans dommage, quel que soit la qualité du servo. Une voie unique très rapide concentre toutes ces contraintes sur un seul trajet et un seul réglage de cadence. Poussez-la aux limites de son enveloppe et toute la ligne y vit, avec peu de marge pour un film un peu collant par temps humide, une bande usée ou un opérateur qui tarde à réalimenter. La vitesse, autrement dit, n’est pas gratuite, et les derniers 20 % de la capacité affichée d’une machine unique sont généralement la partie la plus coûteuse et la moins fiable à extraire.
Comment une machine bi-piste divise le problème
Une architecture bi-piste prend le même objectif de sortie et le répartit sur deux trajets parallèles, de sorte que chaque piste individuelle ne tourne qu’à une fraction confortable de sa capacité. Pour atteindre 140 unités par minute, au lieu de forcer une piste à 140, on fait tourner deux pistes à 70 chacune, bien en dessous de la vitesse où les soudures, le transfert et la manutention sont déjà éprouvés. Le produit est réparti en amont par un diviseur, une vis de cadencement ou une alimentation deux sorties de la peseuse ou du doseur en amont, et les deux pistes partagent généralement un bâti, des protections et une seule IHM, même si leurs trajets de soudure sont indépendants. Les mouvements individuels sont plus lents, ce qui améliore habituellement la régularité des soudures et réduit les rebuts plutôt que de les aggraver.
L’avantage le plus sous-estimé par les acheteurs, c’est la redondance. Sur une voie rapide unique, un coincement, un changement de film ou une panne arrête 100 % de la sortie et toute la ligne en aval attend. Sur une machine bi-piste, une piste peut souvent être isolée, dégagée ou refilée pendant que l’autre continue à cadence réduite. On ne perd pas tout le flux pour une seule panne, et la maintenance programmée peut être échelonnée sur les deux pistes. Pour une usine alimentant une ligne retailer qui ne peut pas s’arrêter simplement, cette disponibilité partielle est souvent l’élément décisif, et c’est une propriété de l’architecture plutôt que quelque chose qui figure sur une fiche technique.
À quoi sert une machine multi-pistes
Dès que la portion devient petite et que le nombre devient élevé, l’économie bascule vers une machine multi-pistes dédiée. Une machine verticale formage-remplissage-scellage à quatre ou six pistes fait tourner quatre ou six tubes étroits et arbres de soudure transversale en parallèle, produisant stick packs, sachets, portions de sauce, granulés de café, bâtonnets de sucre et formats monoportions similaires à plusieurs centaines d’unités finies par minute, même si chaque piste individuelle avance assez lentement. Les pistes partagent une bande de film commune sur certains modèles ou utilisent des bandes séparées, et une seule course de soudure transversale et une seule coupe agissent sur toutes les pistes à la fois. C’est la façon standard de rendre économique une production de petites portions, car chercher à atteindre le même nombre sur une seule voie exigerait des cadences de cycle impossibles et mettrait tous les œufs dans un seul panier fragile.
Le compromis, c’est la flexibilité et le changement de format. Les machines multi-pistes sont optimisées autour d’un format étroit et d’un nombre de voies fixe, donc changer la largeur, la longueur ou le volume du sachet signifie changer tubes de formage, mâchoires de soudure et dosage sur toutes les pistes à la fois, ce qui prend plus de temps et mobilise plus d’outillage. Elles excellent quand une usine produit un ensemble relativement stable de produits monoportions à grand volume sur de longues campagnes, plutôt qu’un catalogue large de formes qui changent à chaque poste. Si vous fabriquez des millions du même stick pack, la multi-piste est imbattable ; si vous jonglez avec vingt formats de sacs différents, elle peut devenir un fardeau de changement de format.
Tableau de sélection : mono, bi et multi-pistes côte à côte
| Dimension | Mono-piste | Bi-piste | Multi-pistes |
|---|---|---|---|
| Bande de sortie typique | Faible à moyenne ; un cycle éprouvé | Moyenne à élevée ; objectif réparti sur deux | Très élevée ; petites portions, nombreux trajets parallèles |
| Coût d’investissement relatif | Le plus faible ; un bâti et un jeu d’outillage | Plus élevé ; diviseur, deux trajets de soudure, bâti commun | Le plus élevé par machine ; justifié uniquement par le volume |
| Difficulté de changement de format | La plus simple ; un jeu de pièces à échanger | Modérée ; deux trajets mais réglages communs | La plus difficile ; chaque piste ré-outillée à la fois |
| Charge de maintenance | Un jeu de pièces d’usure | Pièces environ doublées, mais entretien échelonné | Nombreux petits composants ; entretien rigoureux requis |
| Sortie pendant une panne | Nulle ; toute la ligne s’arrête | Partielle ; une piste peut continuer | Souvent partielle ; une piste peut être isolée |
| Efficacité au sol | La plus petite pour un bâti donné | Bâti plus large, mais moins que deux machines complètes | Compacte pour son nombre de sortie |
| Meilleur produit adapté | Références mixtes, formats variés, cadence modérée | Produits stables à plus fort volume nécessitant de la redondance | Stick packs, sachets, portions monoportions |
| Secteur typique | Agroalimentaire général, co-packing, quincaillerie | Boulangerie, snacks, confiserie à grande échelle | Pharma, café, condiments, compléments |
Quand chaque architecture se rentabilise
Restez sur une voie unique quand l’objectif de sortie se situe déjà confortablement dans le cycle éprouvé, surtout dans une usine multi-références où le changement de format est une réalité quotidienne. Une seule piste, c’est un seul jeu d’outillage, un seul réglage de cadencement, le plus faible encombrement et le changement produit le plus rapide, et c’est la machine la plus simple à conduire pour une petite équipe. C’est aussi le défaut judicieux quand le volume est incertain et que vous voulez conserver l’option d’ajouter plus tard une deuxième machine distincte, plutôt que de vous engager dès le départ dans un bâti parallèle complexe. Une voie unique à entraînement servo couvrira une bande étonnamment large avant que les voies parallèles ne deviennent réellement nécessaires.
Passez à une machine bi-piste quand l’objectif de sortie pousserait une voie unique au-delà d’environ 80 à 85 % de son cycle fiable, ou quand le coût d’un arrêt complet est assez élevé pour que la redondance ait une réelle valeur. Chaque piste tournant plus lentement, la qualité de soudure et la manutention douce s’améliorent généralement en même temps que la sortie totale monte, et la capacité à garder une piste en marche pendant une panne est le bénéfice caché. C’est l’adaptation naturelle pour une usine avec une poignée de produits à grand volume qui changent encore occasionnellement, où une machine multi-pistes complète serait trop spécialisée mais où une voie unique tournerait à sa limite.
Ne choisissez une machine multi-pistes que si le produit est une portion petite, stable, à très grand nombre, fabriquée sur de longues campagnes. Le coût par sachet ou stick pack fini est alors le plus bas disponible, et le nombre de sortie est inaccessible autrement. La décision doit être guidée par une prévision de volume concrète, car une machine multi-pistes que l’on ne peut pas garder alimentée et en marche est un actif coûteux à laisser inutilisé. La même logique de voies parallèles qui protège une architecture bi-piste s’applique ici, mais le coût de changement de format et d’outillage en fait un engagement plutôt qu’une plateforme flexible.
Quand ne pas acheter les voies supplémentaires
Le conseil inverse le plus clair, c’est d’éviter d’acheter des voies que vous ne pourrez pas garder alimentées. Une machine bi ou multi-pistes ne délivre sa sortie nominale que si la peseuse, le doseur, la remplisseuse ou l’atelier en amont peut réellement fournir le flux réparti, et bien des lignes parallèles ont été installées pour s’étouffer parce que l’équipement en amont n’avait jamais été mis à niveau. N’ajoutez pas de voies pour résoudre un problème qui est en réalité un goulot à l’étape précédente. De même, ne spécifiez pas de machine multi-pistes pour un catalogue de références large et en évolution rapide : le temps de changement de format effacera l’avantage de débit, et une voie unique plus simple qui tourne réellement surpassera une machine complexe en perpétuel ré-outillage.
Résistez à l’hypothèse que deux voies sont toujours mieux qu’une à cadence modérée. En dessous de la zone de contrainte, une voie unique coûte moins cher à l’achat, moins cher à maintenir, plus rapide à changer et plus facile à doter en personnel, et la redondance d’un bâti bi-piste a peu de valeur si l’usine tourne rarement en campagnes continues. Acheter une capacité parallèle « au cas où » est une assurance prime qui ne paie que quand le volume et le coût d’arrêt sont tous deux réels. Et méfiez-vous des comparaisons de cycles de catalogue entre architectures : une capacité multi-pistes de 200 unités et une capacité mono-piste de 100 unités décrivent des produits différents, donc exigez une valeur de sortie acceptable mesurée de façon soutenue sur votre référence réelle plutôt qu’un pic.
Coût, retour sur investissement et risques à chiffrer
Une machine bi-piste n’est pas simplement deux fois le prix d’une voie, car elle partage un bâti, des protections et une IHM, mais elle reste nettement plus chère qu’une machine unique et ajoute un diviseur et un second jeu de pièces d’usure. Une machine multi-pistes est le plus gros poste d’investissement et porte le plus d’outillage et de stock de changement de format. Le retour doit être calculé sur la sortie acceptable plutôt que sur la sortie nominale, et il doit créditer trois choses qu’une voie rapide unique ne peut offrir : des taux de rebut plus bas grâce à des cycles individuels plus lents, une production partielle pendant une panne, et une usure moindre sur chaque trajet. En estimation de planification approximative, les usines qui font tourner une architecture parallèle proche de sa sortie de conception récupèrent généralement la prime par les économies de main-d’œuvre et de rebut en quelques années, tandis que les machines qui finissent sous-utilisées ne le font tout simplement pas.
Les risques à inscrire au budget sont la mise à niveau de l’alimentation en amont, le jeu d’outillage supplémentaire pour les changements de format, et le niveau de compétence plus élevé nécessaire pour maintenir un bâti multi-pistes. Une petite équipe à l’aise avec une seule machine peut avoir besoin de formation pour maintenir six voies étroites synchronisées et alignées. Ce sont des coûts gérables, mais ils sont réels, et les ignorer, c’est la façon dont une architecture parallèle techniquement correcte se fait une mauvaise réputation dans une usine qui n’a jamais été dotée en ressources pour la conduire.
Foire aux questions
Deux voies sont-elles plus fiables qu’une machine rapide unique ?
Pour la disponibilité de sortie, oui. Une voie unique s’arrête complètement à la moindre panne, tandis qu’une architecture bi ou multi-pistes peut souvent garder les autres trajets en marche à cadence réduite. Les pistes individuelles tournent aussi plus lentement et plus fraîchement, ce qui tend à réduire les défaillances de soudure et l’usure. Le compromis, c’est plus de pièces à maintenir et un coût initial plus élevé.
Une machine multi-pistes a-t-elle du sens pour un co-packer avec beaucoup de références ?
Généralement non comme machine principale. Les bâtis multi-pistes sont optimisés pour un format étroit et stable sur de longues campagnes, et changer la largeur ou la longueur du sachet signifie ré-outiller chaque piste. Un co-packer avec des changements fréquents est généralement mieux servi par des machines flexibles mono ou bi-piste et doit réserver l’équipement multi-pistes à un produit prévisible à grand volume.
Comment savoir quand une voie unique ne suffit plus ?
Un signal pratique est un fonctionnement soutenu au-dessus d’environ 80 à 85 % du cycle fiable et acceptable de la machine, associé à une hausse des rebuts de soudure ou des dommages produit. Si la dernière portion de la capacité de vitesse cause des problèmes de qualité et que l’équipement en aval a encore de la capacité, répartir le flux sur deux voies confortables bat généralement le fait de forcer une piste plus fort.
Puis-je ajouter une deuxième voie plus tard plutôt que d’acheter un bâti bi-piste maintenant ?
Oui, et c’est une approche étagée raisonnable quand le volume est incertain, à condition que l’emplacement au sol et la capacité en amont permettent une deuxième machine. Un bâti bi-piste conçu à cet effet est plus compact et partage les commandes, mais une deuxième machine autonome préserve la flexibilité et permet de reporter l’investissement jusqu’à confirmation de la demande.
Conclusion : faire correspondre le nombre de voies au flux réel
En résumé, la voie unique l’emporte en flexibilité, coût et changement de format pour une sortie modérée et mixte ; la machine bi-piste l’emporte quand il faut un volume plus élevé sans pousser un trajet à sa limite et que l’on valorise une sortie partielle pendant une panne ; et la machine multi-pistes est la réponse dédiée pour les portions petites, stables, à très grand nombre. L’erreur dans un sens comme dans l’autre est d’acheter sur la vitesse de catalogue au pic plutôt que sur le flux acceptable soutenu que votre équipement en amont peut réellement fournir. Si vous devez aussi décider comment ces sacs sont groupés, le choix entre une soudeuse en L et une soudeuse latérale continue pour le film rétractable et la façon dont les palettes finies sont maintenues par le feuillard acier ou polyester sont les décisions naturelles en aval.
Partagez votre objectif de sortie, votre liste de références et la capacité de l’équipement alimentant la ligne sur la page contact de SunAura Machinery, et nos ingénieurs modéliseront les options mono, bi et multi-pistes par rapport à votre flux réel pour que vous voyiez où l’architecture parallèle se rentabilise vraiment et où une machine unique est l’achat plus judicieux.
