Comment configurer une ligne d’emballage de cartons en fin de ligne : dimensionnement de la formeuse, du convoyeur et de la fermeuse à partir d’un projet réel au Brésil
La plupart des questions que nous recevons avant un chiffrement ne portent pas sur « quelle marque ». Elles portent sur « de quel niveau d’automatisation ai-je réellement besoin ». Un acheteur qui automatise trop paie pour des têtes de chargement et des commandes qui restent inutilisées ; un acheteur qui automatise trop peu conserve les goulots manuels qui ont motivé l’achat. Cet article utilise les deux lignes que nous venons de construire et tester pour un client au Brésil pour montrer comment ces décisions sont prises, poste par poste, et où se situent les seuils. L’article complémentaire sur la livraison couvre la construction et la validation du client ; ici, l’accent est mis sur le choix, le dimensionnement et la réception.
La première question : une ligne, ou des machines indépendantes
Une ligne vaut la peine d’être spécifiée lorsque le produit circule encore entre les machines à la main et que la manutention manuelle est ce qui ralentit l’atelier. Le déclencheur décrit par le client brésilien est familier : le personnel portait les caisses à la main entre les étapes de scellement séparées, et l’atelier nécessitait plus de personnes que le travail ne le justifiait. Dès que deux étapes de conditionnement ou plus sont reliées à la main et que la main-d’œuvre entre elles atteint plusieurs personnes, les relier par un convoyeur et des hauteurs d’entrée assorties devient généralement rentable dans un délai défini. Si les étapes sont véritablement séparées, réalisées sur des équipes différentes ou situées dans des zones différentes, des machines indépendantes conservent une disposition flexible et évitent la surconstruction.
Le client a choisi deux lignes plutôt qu’une pour deux zones de conditionnement distinctes, ce qui est déjà une décision de configuration. Une seule ligne partagée aurait impliqué de transporter le produit sur le sol et aurait arrêté les deux zones d’un coup en cas de panne ou de changement de taille. Deux lignes assorties maintiennent chaque zone indépendante et permettent à l’une de tourner pendant que l’autre est réglée. Le coût est l’équipement dupliqué ; le bénéfice est la disponibilité et une distance de manutention plus courte, deux éléments que l’acheteur pouvait chiffrer par rapport à la disposition de l’atelier.
Trois choix d’automatisation qui définissent la ligne
Choix 1 : formage automatique ou semi-automatique
Une formeuse semi-automatique nécessite encore une personne pour présenter chaque ébauche ; elle forme et scelle le fond une fois l’ébauche présentée. Une formeuse de cartons entièrement automatique prélève les ébauches dans son propre magasin et fonctionne sans opérateur pour l’alimenter. Le seuil est le volume de caisses et le coût de la personne qui se tiendrait sinon à la machine. En dessous de quelques centaines de caisses par équipe, l’opérateur alimentant une unité semi-automatique représente rarement un coût plein temps à lui seul. Dès que le formage devient une tâche continue et que la même personne est nécessaire ailleurs, le magasin automatique supprime le poste et alimente la ligne à un rythme régulier. Les lignes brésiliennes fonctionnent en équipe continue sur deux zones, de sorte que le formage automatique était le choix cohérent.
Choix 2 : chargement manuel ou automatique
C’est là que l’acheteur s’est arrêté avant l’automatisation complète, et le raisonnement est solide. Une emballeuse automatique qui place le produit dans la caisse nécessite un produit défini, une course régulière à référence unique et une tête de chargement assortie à ce schéma de colis. Elle rentabilise son coût lorsque le même produit tourne longtemps et que le volume est élevé. Le client brésilien gère un mélange de produits et de nombres de pièces par colis et souhaite qu’une personne confirme le contenu avant la fermeture de la caisse. La ligne conserve donc un poste de chargement manuel, mais est construite avec le convoyeur et la fermeuse déjà dimensionnés pour recevoir une tête automatique ultérieurement, de sorte que le choix est réversible sans remplacer l’ensemble de la ligne.
Choix 3 : scellement automatique ou semi-automatique
Une fermeuse de cartons semi-automatique nécessite un opérateur pour replier les rabats supérieurs à la main et pousser la caisse dans la tête de bandes. Une unité automatique replie les rabats et scelle la caisse pendant son passage, sans intervention de l’opérateur. La caisse arrivant déjà sur un convoyeur depuis un poste de chargement, ajouter une section de repli automatique maintient la ligne continue et supprime le deuxième poste manuel. Associer une formeuse automatique à une fermeuse semi-automatique laisserait l’étape la plus lente manuelle en bout de chaîne, les deux postes ont donc été assortis au même niveau d’automatisation.
Un cadre de décision avec seuils chiffrés
Les trois choix ci-dessus peuvent être ramenés à une séquence qui suit l’ordre d’une véritable décision d’achat. Les seuils ci-dessous sont des valeurs de planification plutôt que des constantes universelles, mais ils offrent un point de départ à confronter à vos propres chiffres.
- Compter les cartons par équipe. Si le chiffre est inférieur à quelques centaines, chiffrer d’abord une formeuse semi-automatique ; si le formage est une tâche continue sur toute l’équipe, spécifier le magasin automatique.
- Compter les produits et la durée d’une course unique. Une référence dominante tournant sur de longues équipes oriente vers une tête de chargement automatique ; un mélange de produits avec contrôles du nombre de pièces par colis oriente vers un poste manuel conçu pour une modernisation ultérieure.
- Assortir la fermeuse à la formeuse. Si la formeuse est automatique, la fermeuse doit replier et sceller automatiquement, afin que le bout de ligne ne réintroduise pas de poste manuel.
- Remonter depuis l’objectif de l’équipe jusqu’à un rythme par minute, puis dimensionner la ligne sur environ 70 à 80 pour cent de ce rythme pour conserver un tampon plutôt que de tourner au maximum théorique.
- Confirmer l’alimentation sur site par écrit avant la fabrication : tension, phase et fréquence, vérifiées par rapport à la plaque signalétique que portera la machine.
- Compter les changements de format par équipe. Plus d’une poignée de changements de format invite à regrouper les formats ou à répartir le travail sur deux lignes.
Mesurer correctement le carton
Un nombre surprenant de chiffrements partent des mauvaises dimensions de caisse. Un carton ondulé se mesure par ses dimensions intérieures, dans l’ordre longueur, largeur, hauteur, car c’est l’ouverture intérieure qui doit recevoir le produit. Les dimensions extérieures varient selon l’épaisseur du carton et servent aux schémas de palettisation et à l’expédition, pas au réglage de la machine. La longueur est la dimension d’ouverture la plus longue, la largeur la plus courte, et la hauteur va du bord supérieur au fond. Lorsqu’une ligne gère plusieurs formats, chaque format doit être répertorié avec la même convention de dimensions intérieures et la nuance de carton à côté, afin que l’encombrement de la machine puisse être vérifié sur l’ensemble plutôt que sur un seul échantillon.
Les tolérances importent également. Un lot de caisses réelles variera légèrement autour de la dimension nominale, et les rails de guidage ainsi que les bras de repli doivent accepter cette variation sans bourrage. Dimensionner la machine sur la valeur nominale exacte sans marge ne laisse aucune place à la variation normale du carton ; la spécification pratique ajoute un jeu faible et le confirme sur un échantillon de caisses plutôt que sur une seule.
Comparatif : les niveaux de configuration
| Dimension | Configuration semi-automatique | Les lignes brésiliennes | Emballeuse entièrement automatique |
|---|---|---|---|
| Formage | Opérateur présente chaque ébauche | Automatique depuis le magasin | Automatique depuis le magasin |
| Chargement | Manuel | Manuel, modernisable ultérieurement | Tête automatique ou robot |
| Rabat supérieur et scellement | Plié à la main, machine bande | Repli et bandes automatiques | Repli et bandes automatiques |
| Opérateurs par ligne | Deux à trois | Un | Un, voire aucun sur la ligne |
| Meilleur usage | Volume plus faible, travail varié | Produit mixte, équipe régulière | Référence unique, longues courses en gros volume |
| Limite principale | Des postes manuels subsistent | Un format à la fois | Coût plus élevé, moins flexible selon les produits |
Dimensionner la formeuse selon le carton et l’équipe
La formeuse est dimensionnée d’abord par la plage de dimensions de carton qu’elle doit accepter, puis par le nombre de caisses par équipe. La machine possède un minimum et un maximum pour la longueur, la largeur et la hauteur de l’ébauche, et l’ensemble des formats du client doit entrer dans cette enveloppe avant toute autre considération. Une erreur courante consiste à dimensionner sur la plus grande caisse seule, puis à constater que la plus petite ne se forme pas d’équerre. Le deuxième intrant est l’ébauche elle-même : la nuance de carton et le profil de cannelure modifient la force nécessaire à la tête de formage, c’est pourquoi nous testons sur les ébauches réelles plutôt que sur un substitut.
Pour l’objectif d’équipe, la formeuse n’a besoin d’être aussi rapide que le poste de chargement manuel qui la suit, plus une marge pour maintenir le tampon. Spécifier une formeuse plus rapide n’augmente pas la production de la ligne, car l’opérateur de chargement plafonne le rythme. La spécification raisonnable est une formeuse qui atteint confortablement l’objectif de l’équipe et peut reconstituer la file du convoyeur après une pause, plutôt que la valeur de cycle la plus élevée du catalogue.
La fiabilité au prélèvement est protégée par un contrôle double ébauche : lorsque deux ébauches collent ensemble et sont levées simultanément, la machine détecte l’épaisseur supplémentaire et rejette la paire plutôt que de forcer deux caisses dans la tête de formage. C’est une fonctionnalité modeste, mais c’est la protection habituelle contre le bourrage qui arrête une ligne lorsque le carton est légèrement humide ou que les bords ont collé pendant le stockage, et elle a été incluse sur les deux unités.
Dimensionner le convoyeur comme tampon
Le convoyeur a deux tâches : acheminer les cartons ouverts à une hauteur assortie et retenir une file. Le nombre de cartons qu’il peut retenir est le tampon qui découple la formeuse de l’opérateur de chargement. Un convoyeur court répercute chaque pause directement sur la formeuse ; un convoyeur plus long retient une file prête et absorbe les courtes interruptions. La largeur des rails de guidage est réglée au carton afin que les caisses ne puissent pas se déporter, et la vitesse d’entraînement est assortie au cycle des postes pour que les cartons indexent sans s’entasser. Sur une ligne multi-formats, les rails font partie du changement de format, de sorte que la disposition doit laisser un accès clair pour les régler.
Le choix de l’entraînement suit la charge. Une section de rouleaux motorisée utilise un entraînement réducteur dimensionné au poids d’un carton rempli, et la logique de commande indexe les caisses au rythme des postes plutôt que de tourner continuellement à vitesse fixe. Des capteurs à l’entrée et à la sortie signalent à l’entraînement la présence d’une caisse, de sorte que le convoyeur s’arrête et démarre avec la file plutôt que de pousser les caisses vers un poste qui n’est pas prêt. C’est ce qui permet au même convoyeur de jouer à la fois le rôle de transport et de tampon contrôlé sans système d’accumulation séparé.
Deux réglages portent l’essentiel du travail de mise en service sur cette section. Le premier est la position de la cellule photoélectrique d’entrée : elle doit détecter un carton suffisamment tôt pour que l’entraînement indexe avant que la caisse n’atteigne la section suivante, mais pas si tôt qu’une caisse lente ne soit comptée deux fois. Le second est la vitesse de courroie ou de rouleaux par rapport à la section de repli : si le convoyeur tourne plus vite que ce que la tête de bandes peut accepter, les caisses réduisent l’écart et se pressent les unes contre les autres ; s’il tourne plus lentement, le tampon ne se remplit jamais et la formeuse attend sur une sortie vide. Le contrôle pratique consiste à faire passer une file de cartons et à observer l’écart entre eux, puis à ajuster l’entraînement jusqu’à ce que l’espacement reste constant pendant le transfert, au lieu de se resserrer ou de s’élargir.
Choisir le ruban et le type de fermeuse
Le ruban de scellement des cartons fait partie de la spécification, car il modifie le réglage de la tête de bandes. La plupart des caisses d’expédition utilisent un ruban film BOPP enduit d’une colle acrylique ou hot-melt. La colle acrylique tolère une plage de température plus large et est le choix courant pour un stockage en conditions variables ; le hot-melt crée une liaison initiale plus rapide et convient aux lignes à grande vitesse. La largeur du ruban est réglée au poids de la caisse, avec un ruban plus large pour les cartons lourds, et l’âme intérieure du rouleau de ruban doit correspondre au porte-rouleau de la machine. Le frein de tension sur la tête est ensuite réglé pour le ruban spécifique, c’est pourquoi changer de nuance de ruban signifie généralement revérifier le réglage.
Les fermeuses se distinguent également par leur traitement des tailles de caisses mixtes. Une fermeuse uniforme est réglée sur un seul format et le traite jusqu’à ce que l’opérateur change le réglage. Une fermeuse aléatoire ou à réglage automatique détecte chaque caisse et réinitialise ses courroies et sa hauteur de repli à la volée, ce qui convient à un flux de cartons de tailles différentes arrivant ensemble, mais coûte plus cher et ajoute des parties mobiles. Les lignes brésiliennes gèrent un format défini à la fois avec un changement de format planifié, de sorte que les fermeuses uniformes étaient le choix proportionné ; une fermeuse aléatoire serait la réponse si la ligne devait sceller des tailles mixtes en un seul flux plutôt que par lots.
Dimensionner la fermeuse et lire les caractéristiques électriques
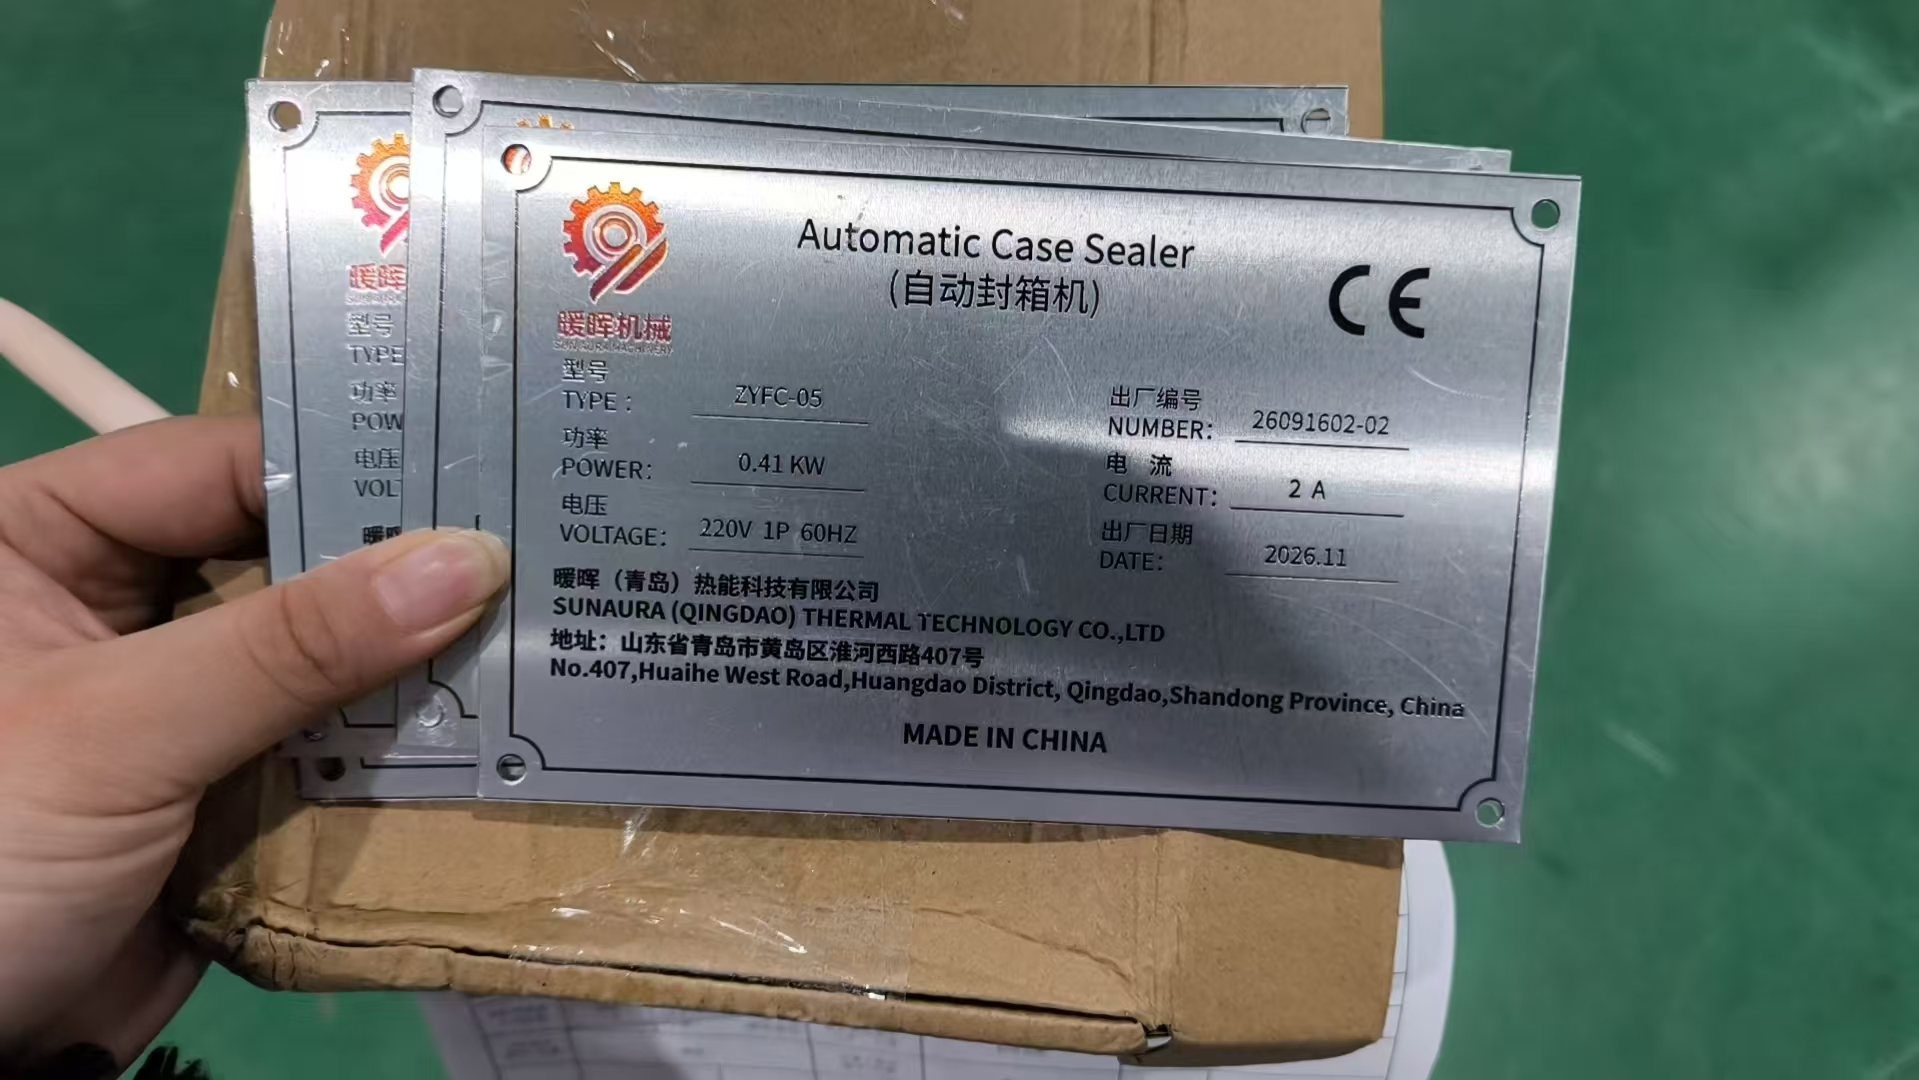
La fermeuse doit accepter la même enveloppe de carton que la formeuse, les bras de repli et la tête de bandes étant ajustés à la hauteur et à la largeur de la caisse. Le modèle utilisé ici est le ZYFC-05, et sa plaque signalétique enregistre les caractéristiques électriques plutôt qu’une spécification marketing. La vidéo ci-dessous montre la séquence de fonctionnement dont la machine portant la plaque signalétique fait partie.
Tension, phase et fréquence : le détail qui bloque l’installation
La raison la plus courante pour laquelle une machine ne peut pas être mise en service à l’arrivée est un décalage entre l’alimentation de la plaque signalétique et le site. Les lignes brésiliennes sont construites pour 220 V monophasé 60 Hz, confirmé par rapport au site du client avant la fabrication. La fréquence importe autant que la tension : un moteur bobiné pour 50 Hz fonctionnant en 60 Hz se comporte différemment, et l’inverse est pire. Le choix entre monophasé et triphasé dépend de la taille du moteur et de l’alimentation du site ; les petits postes comme cette fermeuse fonctionnent en monophasé, tandis que les entraînements plus importants nécessitent généralement du triphasé. Nous verrouillons ces caractéristiques par écrit au début de la commande, car rebobiner ou convertir un moteur après la livraison est lent et évitable.
Utiliser la confirmation du client comme standard de réception
L’essai de réception en usine est le lieu où la spécification sur papier rencontre la machine en fonctionnement. Le client brésilien ne pouvait pas être présent en personne, de sorte que les vidéos d’essai et la confirmation écrite ont servi le même objectif. Les points ci-dessous sont ce qu’un acheteur devrait demander à voir, qu’il soit présent en personne ou qu’il examine la vidéo.
- La formeuse fonctionnant sur une pile complète des ébauches réelles sans double alimentation, avec des caisses d’équerre et un ruban de fond centré.
- Les cartons suivant droit le long du convoyeur, rails de guidage réglés à la largeur réelle.
- Un lot passant par la fermeuse, et non une seule caisse, avec chaque rabat supérieur rabattu et le ruban collé et centré.
- Les verrouillages et arrêts d’urgence démontrés, et l’appel mesuré correspondant à la plaque signalétique.
- Un changement de format enregistré entre deux formats si la ligne doit gérer plusieurs tailles de carton, mesuré au chronomètre plutôt qu’estimé.
Changement de format et pénalité multi-références
Chaque format de carton sur la ligne implique un changement de format : le magasin et la tête de formage de la formeuse, les rails de guidage du convoyeur, ainsi que les bras de repli et la largeur de bandes de la fermeuse sont tous réinitialisés. La décision n’est pas de savoir si les changements sont possibles, mais combien surviennent par équipe et combien de temps chacun dure. Une ligne qui change de format une ou deux fois par jour absorbe la réinitialisation sans difficulté ; une ligne qui change cinq ou six fois par jour consacre une part significative de l’équipe au réglage plutôt qu’au scellement des caisses. Les acheteurs dans cette situation doivent soit regrouper les formats pour réduire le nombre de commutations, soit envisager une deuxième ligne, ce qui explique en partie pourquoi la commande brésilienne a réparti le travail sur deux machines.
Coût total et logique de rentabilité
Le retour sur investissement se calcule principalement par rapport à la main-d’œuvre supprimée par la ligne. Le processus manuel nécessite plusieurs personnes sur le formage, le chargement et le scellement ; la ligne configurée nécessite un opérateur au point de chargement. Prendre le coût chargé des postes supprimés sur une année, le confronter au prix de la machine, à l’installation, au ruban et à l’énergie, et le retour simple est le coût machine divisé par l’économie annuelle. Deux autres éléments entrent dans le calcul même s’ils sont plus difficiles à chiffrer : le coût des caisses rejetées ou reprises dans le cadre du processus manuel inégal, et le coût des arrêts de ligne lorsqu’une étape manuelle prend du retard. Les acheteurs qui ne comptent que le prix de la machine et ignorent la main-d’œuvre et les reprises tendent à sous-dimensionner et à rouvrir le même problème un an plus tard.
Équilibrage de ligne et localisation du goulot
Une ligne reliée ne tourne qu’à la vitesse de son poste le plus lent, la première étape de l’équilibrage consiste donc à identifier quel poste c’est. Sur ces lignes, le point de chargement manuel est délibérément le goulot, la formeuse comme la fermeuse étant capables de tourner plus vite. Les postes en amont du goulot l’alimentent, les postes en aval le reçoivent ; le tampon convoyeur maintient le goulot alimenté et l’empêche d’attendre. Si une tête de chargement automatique est ajoutée ultérieurement, le goulot se déplace, et le cycle de la formeuse ou de la fermeuse devient la nouvelle limite, ce qui explique pourquoi les deux ont été dimensionnés avec une marge dès le départ.
L’arithmétique est simple. Convertir le cycle de chaque poste en unités par minute, retenir la plus petite valeur comme débit de ligne, puis la confronter à l’objectif de l’équipe. Une ligne est équilibrée lorsqu’aucun poste n’est largement surdimensionné par rapport au goulot et que le tampon entre postes est suffisamment grand pour absorber les courtes pauses. Surdimensionner chaque poste à la même valeur de pic augmente le prix sans augmenter la production, car le goulot continue de fixer le rythme réel.
Comparaison des chiffrements et évaluation du fournisseur
Deux chiffrements pour ce qui semble être la même ligne sont rarement construits selon la même spécification. La comparaison doit être poste par poste plutôt que sur le total. Confirmer l’enveloppe de carton que chaque machine accepte, le standard de protection et de verrouillage, si le pupitre de commande et l’IHM sont inclus, la tension et la fréquence pour lesquelles la machine est bobinée, ainsi que la documentation expédiée avec elle. Un chiffrement inférieur qui omet les protections à verrouillage, l’essai sur ébauches réelles ou la déclaration CE n’est pas la même machine à un prix plus bas : il transfère coût et risque à l’acheteur au moment de la mise en service.
L’évaluation du fournisseur se poursuit parallèlement au prix. Demander l’essai en usine sur les ébauches réelles, la liste des pièces indexée sur le numéro de série et le parcours de réponse pour le support après livraison. La confirmation écrite de la commande brésilienne, où le client a examiné la vidéo de fonctionnement avant le caissage, est le type de preuve de réception qui distingue un fournisseur disposé à être mesuré d’un autre qui demande confiance sur une plaque signalétique. Les conditions de pièces de rechange et d’après-vente doivent être convenues avant la commande plutôt que négociées après une panne, car le délai sur une seule pièce peut arrêter une ligne complète.
Quand ne pas acheter cette configuration
Une liste neutre des cas où cette ligne est la mauvaise réponse fait partie de la sélection. Ne la spécifiez pas si le volume est suffisamment faible pour qu’une personne alimentant une machine semi-automatique ne représente pas un coût plein temps ; la formeuse automatique ne rentabilisera pas son prix. Ne spécifiez pas de poste de chargement manuel si une référence unique tourne en gros volume toute l’équipe, car une tête de chargement automatique est l’étape qui supprime réellement la main-d’œuvre. Ne spécifiez pas une seule ligne si les formats changent de nombreuses fois dans la journée, car le temps de changement de format dominera. Et ne vous engagez pas tant que la tension et la fréquence sur site ne sont pas confirmées, car un décalage d’alimentation bloque le projet à la mise en service. Énoncer ces limites est ce qui distingue la ligne dimensionnée juste de la ligne la plus grande.
Questions que posent les acheteurs avant de s’engager
Puis-je commencer par le poste de chargement manuel et l’automatiser plus tard ? Oui, si la ligne est conçue pour cela dès le départ. Le convoyeur et la fermeuse doivent être dimensionnés pour la tête future, et le pupitre de commande doit disposer de la capacité disponible pour l’ajouter ; moderniser une ligne qui n’a pas été conçue pour l’évolution coûte plus cher que de la spécifier dès l’origine. Les lignes brésiliennes ont été construites ainsi délibérément.
Ai-je besoin d’une alimentation triphasée ? Cela dépend de la taille du moteur. Les petits postes tels que le ZYFC-05 fonctionnent en monophasé ; les entraînements plus importants et les têtes de chargement automatiques nécessitent généralement du triphasé. L’alimentation est confirmée par rapport à la plaque signalétique avant le bobinage de la machine, l’électricien du site doit donc participer à la discussion initiale plutôt qu’être sollicité à la livraison.
Comment savoir que la machine fonctionnera avec mes caisses ? L’essai en usine utilise les ébauches réelles et fait passer un lot, et non une seule caisse. La double alimentation à la formeuse, le déport sur le convoyeur et la qualité du ruban à la fermeuse sont tous contrôlés sur ce matériau, et la vidéo d’essai en est la preuve. Une machine testée uniquement sur un échantillon générique ne peut être supposée fonctionner avec votre carton.
Dois-je acheter une ligne plus rapide ou deux lignes standard ? La réponse suit le plan d’implantation et le nombre de changements de format. Deux lignes protègent contre une panne unique arrêtant l’ensemble de l’exploitation et raccourcissent la distance de manutention, tandis qu’une ligne plus rapide convient à une zone unique avec une référence dominante. Les deux zones et formats mixtes du client brésilien ont fait du fractionnement le choix le moins risqué.
Les informations dont nous avons besoin avant de chiffrer
- Dimensions du carton pour chaque format, avec nuance de carton et profil de cannelure.
- Objectif de cartons scellés par équipe et nombre de minutes de travail, et non une valeur de pic.
- Nombre de formats et fréquence de changement entre eux.
- Tension, phase et fréquence sur site, ainsi que l’espace au sol disponible avec dégagement d’accès.
- Le produit conditionné et la nécessité ou non de vérifier le contenu avant la fermeture de la caisse.
Avec ces éléments, nous pouvons vous renvoyer un plan coté, une liste de postes fixe et les points de réception, et réaliser le même essai en usine sur vos ébauches que celui examiné par le client brésilien. Transmettez les détails via la page de contact, ou comparez le détail de livraison dans l’article complémentaire sur la construction et la validation.
