Dépannage du palettiseur robotisé : défauts, causes et corrections avant l’arrêt de ligne
Un palettiseur robotisé passe sa vie de travail à répéter le même mouvement : prendre sur le convoyeur, traverser jusqu’à la palette, poser la couche, revenir. La plupart des défauts n’arrivent pas sous forme de panne spectaculaire. Ils arrivent sous forme d’une caisse tombée sur vingt cycles, d’une couche qui repose de quelques degrés de travers, d’une alarme vide qui s’efface au réarmement, ou d’un temps de cycle qui rampe jusqu’à ce que la cellule ne puisse plus suivre l’encaisseuse en amont. Le dépannage du palettiseur robotisé est la discipline qui consiste à lire ces signaux précoces, remonter chaque défaut à sa cause réelle, et corriger la racine plutôt que d’effacer l’alarme et d’attendre la répétition suivante.
Ce guide couvre les défauts que nous voyons le plus souvent sur les palettiseurs à bras articulé, le chemin cause-correction pour chacun, la procédure de changement de format entre produits avec objectifs en minutes, et un plan de maintenance préventive qui court des contrôles quotidiens à la révision annuelle. Les chiffres sont des plages de planification pour un bras typique classe 120 kg ou 180 kg tournant caisses, sacs ou big bags ; vérifiez-les contre le manuel de votre propre machine et les enregistrements FAT. Si vous choisissez encore entre types de machines, la comparaison des implantations palettiseur portique et robotisé explique comment le type de bâti modifie les modes de défaillance, et la note technique sur le fonctionnement d’un palettiseur robotisé parcourt axes, charge utile, portée et calcul de temps de cycle que ce guide de dépannage suppose.
Les six systèmes où un défaut peut loger
Avant d’ouvrir la clôture, classez le symptôme dans l’un des six systèmes. La plupart des codes d’alarme nomment directement le système ; quand ce n’est pas le cas, le symptôme y pointe quand même.
- Bras robot et coordonnateur : défauts servo, alarmes encodeur, avertissements frein, dérive de point d’apprentissage, surcharge de charge utile, écarts de temps de cycle.
- Préhenseur et outillage : ventouses, générateur de vide, pinces doigts, courroies de griffe, crochets de cadre, boulons de montage outil, câblage de poignet.
- Convoyeurs et guides : suivi de l’alimentation, guides latéraux, butées, dispositifs de centrage, impulsions d’encodeur, adaptation de vitesse convoyeur au poste de prise.
- Manutention des palettes : magasin à palettes, distribution des palettes, pinces de table de formation, capteurs présence palette, échange palette vide et pleine.
- Commandes et détection : recettes IHM, capteurs vision ou présence, interrupteurs photoélectriques et de proximité, entrées de sécurité, communication réseau entre coordonnateur et PLC convoyeur.
- Utilités : pression et qualité de l’air comprimé, alimentation en vide, alimentation électrique, mise à la terre, poussière et humidité ambiantes.
La règle pratique : un défaut qui se répète à la même position de prise relève de l’outillage ou du suivi convoyeur ; un défaut qui se répète à la même hauteur de couche relève de la manutention palette ou de la géométrie d’apprentissage ; un défaut qui dérive au fil des semaines relève de l’usure, de la lubrification ou du tassement ; un défaut qui apparaît après un changement de format relève de la recette, des guides ou du réglage outillage de ce changement. Trier ainsi évite au technicien de remplacer des ventouses alors que le vrai problème est un encodeur convoyeur qui patine.
Défaut, cause et correction : le tableau de travail
Le tableau ci-dessous liste les défauts récurrents, les causes probables par ordre de probabilité, et la correction à appliquer. L’alimentation en air est supposée à 5–6 bar et le vide au niveau spécifié par le manuel du préhenseur ; contrôlez les deux avant tout diagnostic mécanique, parce qu’un symptôme de basse pression est identique à un symptôme de ventouse usée.
| Symptôme de défaut | Cause probable | Correction |
|---|---|---|
| Caisse tombée en cours de traversée ; alarme vide au levage | Ventouse usée ou durcie ; pression d’air sous 5 bar ; ventouse en appui sur zone collée ou imprimée | Inspecter et remplacer les ventouses ; restaurer l’alimentation à 5–6 bar ; ajuster la position de prise pour que la ventouse repose sur carton plat ; contrôler la lecture du vacuomètre à chaque cycle |
| Caisse désalignée sur la couche, angle constant à chaque cycle | Offset de suivi convoyeur ; position de prise apprise sur une butée dérivante ; caisse tournée par le guide entrant | Recaler le convoyeur d’alimentation ; vérifier la position de butée et ré-apprendre le point de prise ; redresser les guides latéraux pour que la caisse arrive d’équerre au poste de prise |
| Couche en surplomb du bord de palette | Dimensions palette ou caisse erronées dans la recette ; palette assise décentrée ; offset de cible de schéma | Confirmer le SKU et les dimensions de la recette ; contrôler le centrage de la palette sur la table de formation ; remettre à zéro le schéma de couche contre la référence de palette |
| Alarme vide intermittente, effacée à la seconde prise | Carton poreux ou humide ; coussin mousse endommagé ; fuite de vide au raccord ; filtre colmaté | Contrôler humidité et porosité du carton ; remplacer le coussin mousse ; contrôler l’étanchéité des raccords ; purger ou remplacer le filtre à vide ; activer la routine de reprise de prise dans la recette |
| Défaut pression préhenseur ; la pince ne tient pas | Régulateur réglé bas ; filtre de ligne bouché ; joint de cylindre qui fuit | Régler le régulateur à 5–6 bar ; entretenir le filtre ; inspecter joint et tige de cylindre ; contrôler la sortie de bobine de vanne du préhenseur depuis le PLC |
| Collision robot ou arrêt défaut à l’entrée dans la cellule | Point d’apprentissage dérivé ; interférence fixation ou convoyeur ; outil desserré au poignet | Restaurer le dernier programme connu bon ; inspecter montage outil et bride ; dégager l’interférence ; refaire l’origine et lancer un cycle à vide à vitesse réduite |
| Cycle ralenti ; picks/heure sous la cible | Hauteur d’approche inutile ; zones de transition trop serrées ; convoyeur en attente de caisses ; robot en attente de l’échange de palette | Baisser les hauteurs d’approche et de levage ; élargir les zones de transition là où le parcours le permet ; contrôler l’attente de l’alimentation ; vérifier la minuterie d’échange de palette contre le compte de cycles |
| Sac qui glisse de la griffe pendant le levage | Courroie de griffe ou patins de préhension usés ; pression de mâchoire trop basse ; film du sac étiré ou humide | Resserrer ou remplacer courroies et patins ; augmenter la pression de mâchoire dans la limite de l’outil ; inspecter film et état d’emballage ; confirmer le poids du sac contre la charge utile nominale |
| Crochet big bag FIBC non en place ; charge suspendue en biais | Outil cadre mal assis au poignet ; élingue usée ou vrillée ; capteur de crochet sale | Réassoir et boulonner l’outil cadre ; inspecter élingue et crochet pour usure ; nettoyer le capteur de siège ; lancer un contrôle de siège à vide avant de lever un sac |
| Coincement convoyeur au poste de prise | Largeur de guide réglée trop étroite ; corps étranger dans la ligne ; joint ou rabat de caisse en saillie | Dégager le coincement ; remettre la largeur de guide aux dimensions de caisse ; inspecter le scellage en amont ; faire tourner le convoyeur à vide pour vérifier la libre circulation |
| Palette qui bouge sur la table de formation après dépose | Pince de table de formation qui n’engage pas ; capteur palette sale ; planche de palette endommagée | Contrôler cylindre de pince et capteur ; nettoyer ou remplacer le capteur de proximité ; écarter les planches endommagées ; vérifier la référence de palette après chaque distribution |
| Consommation d’air élevée ; le régulateur chute sous charge | Raccords ou joint de ventouse qui fuient ; cylindre qui dérive ; dérivation non régulée ; taille de ligne sous-dimensionnée | Contrôle ultrasonore de fuite aux raccords et ventouses ; tester la dérive du cylindre ; vérifier la courbe de charge du régulateur ; confirmer la capacité de la ligne d’alimentation pour la demande en Nl/min de la cellule |
| Câble ou tuyau de poignet qui s’use par frottement au bras | Chaîne porte-câbles usée ; cheminement tiré trop tendu ; outil tourné au-delà de la limite d’enroulement câble | Inspecter et remplacer la chaîne porte-câbles ; re-cheminer le mou ; vérifier la limite de rotation du poignet ; attacher le faisceau pour qu’il suive le bras plutôt que de traîner |
| Alarme encodeur ou perte de position après redémarrage | Batterie de secours faible ; coordonnateur perdu de position ; câble d’encodeur endommagé | Remplacer la batterie de secours du coordonnateur selon l’intervalle ; refaire l’origine du bras ; inspecter câble et connecteur d’encodeur ; journaliser l’alarme pour revue de service |
| Schéma construit qui ne correspond pas au plan IHM | Mauvaise recette sélectionnée après un changement de format ; dimensions de recette modifiées sans enregistrement ; SKU palette changé en amont | Resélectionner la recette SKU correcte ; vérifier les dimensions enregistrées ; réconcilier les SKU palette et caisse entre amont et cellule ; verrouiller l’édition de recette hors mode réglage |
| Coordonnateur avertit surcharge à chaque prise | Caisse ou sac plus lourd que la nominale ; masse du préhenseur mal calculée dans les réglages de charge utile ; produit accumulé dans le préhenseur | Peser une caisse représentative ; vérifier la saisie de masse du préhenseur dans le coordonnateur ; retirer les débris accumulés ; déplacer le produit vers une machine à charge utile plus élevée si le poids dépasse la nominale |
Caisses tombées : parcours de diagnostic
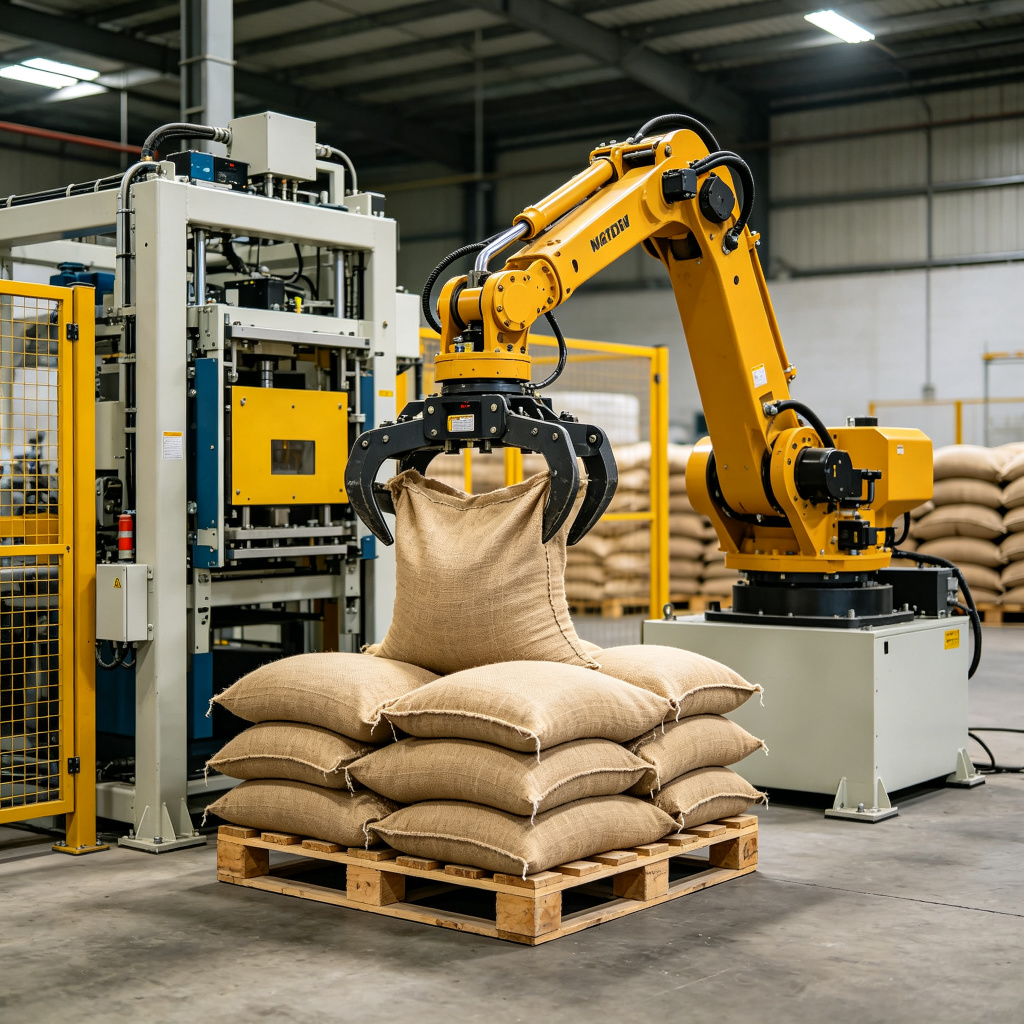
Une caisse tombée est le défaut que les acheteurs remarquent d’abord, parce qu’elle atterrit au sol devant la ligne. Travaillez le diagnostic dans l’ordre qui isole d’abord le contrôle le moins cher. Commencez par la lecture du vide sur l’IHM ou le vacuomètre : le vide atteint-il la cible dans le temps de maintien autorisé après que la ventouse touche la caisse ? Si ce n’est pas le cas, le problème est côté succion. S’il atteint la cible et perd quand même le maintien pendant la traversée, le problème est soit le poids de la caisse, soit l’état de la ventouse, soit une fuite qui s’ouvre quand le bras accélère.
- Enregistrez la pression d’air alimentation au régulateur du préhenseur pendant un cycle. Sous 5 bar, le générateur de vide ne peut pas tenir ; restaurez la pression et vérifiez si l’alarme se répète.
- Inspectez chaque ventouse pour coupures, bord d’étanchéité aplati ou caoutchouc durci. Une ventouse qui s’étanche sur un carton sec plat peut échouer sur un rabat collé ou une zone d’impression humide.
- Contrôlez le filtre à vide et les raccords pour fuite. Une fuite lente passe à vitesse réduite mais s’ouvre à l’accélération, ce qui correspond à un défaut qui n’apparaît que pendant la traversée rapide.
- Pesez la caisse. Si la caisse remplie est au niveau ou au-dessus de la charge nominale du préhenseur, la marge de succion diminue même si chaque composant est sain ; c’est un problème de nominale machine, et non un problème de maintenance.
- Vérifiez que la position de prise apprend la ventouse sur carton plat. Des ventouses au-dessus d’un joint de rabat, d’une étiquette ou d’un carton perforé ventilé ne s’étanchent pas, et déplacer le point de prise de 20–30 mm corrige souvent le problème.
Pour un bras classe 120 kg tournant des caisses à cycle 3.5–6 s, une seule prise perdue sur mille caisses mérite surveillance ; une sur cent est un problème de ligne qui exige une revue de l’outillage avant que la vitesse en amont ne monte. Une routine de reprise de prise dans le coordonnateur peut absorber un raté occasionnel, mais elle ne doit pas être la correction d’une usure qui ira en s’aggravant.
Couches désalignées et dérive de schéma
Le désalignement de couche se divise en deux types, et les confondre envoie le technicien vers la mauvaise machine. Si chaque caisse arrive au poste de prise déjà tournée, le défaut est dans l’alimentation : guides désalignés, butée qui ne positionne pas la caisse, ou encodeur convoyeur qui patine donc le calage de la butée dérive. Si les caisses arrivent d’équerre mais sortent tournées du préhenseur, le défaut est à l’outil : écartement des ventouses, contact des doigts, ou le parcours de levage qui laisse la caisse tordre.
La dérive de schéma qui croît au fil des semaines part généralement du tassement plutôt que d’un événement unique. La table de formation se déplace, le capteur de référence de palette change de lecture, ou un boulon de montage de l’outil se desserre sous la charge répétée. La séquence de contrôle : confirmez que la palette repose d’équerre sur la table de formation contre la référence mécanique, lisez les offsets de cible de schéma dans la recette, comparez la disposition de la première couche actuelle au dernier enregistrement connu bon, et ne remettez à zéro qu’après confirmation de la référence mécanique. Ré-apprendre le schéma sans vérifier la référence masque la dérive encore quelques semaines.
Défauts de vide et de préhenseur
Les préhenseurs à vide pneumatiques sur cellules caisses consomment en moyenne 40–80 Nl/min sur alimentation 5–6 bar, une ventouse par face de caisse ou un coussin mousse réparti sur le dessus de la caisse. Le circuit de vide a sa propre courbe de défaillance : le filtre se colmate d’abord, puis les ventouses s’usent, puis les raccords se desserrent, puis les joints du générateur se dégradent. Tenez un relevé du temps de maintien du vide par cycle ; une montée progressive du temps de maintien est le signal d’usure le plus précoce, avant toute chute.
- Ventouses : contrôlez le bord d’étanchéité à chaque inspection hebdomadaire ; remplacez en lots, et non une à une, pour garder l’équilibre de succion uniforme.
- Coussins mousse : inspectez déchirures et canaux comprimés ; un coussin usé fuit sur les bords et ne peut pas tenir sur un carton qui fléchit.
- Raccords et tuyauterie : resserrez ligne isolée ; contrôlez fissures près du poignet là où le tuyau se plie à chaque cycle.
- Filtre : purgez ou remplacez selon le plan PM ; un filtre colmaté baisse à la fois le taux de maintien et le pic de vide.
- Masse du préhenseur : chaque ventouse, coussin et raccord ajouté plus tard compte sur la charge utile ; re-saisissez la masse du préhenseur dans le coordonnateur après tout changement d’outillage.
Défauts de manipulation sacs et big bags
Les outils griffe et crochet manipulent une charge différente d’un coussin à succion. Les sacs tissés, sacs papier et big bags FIBC sont flexibles, bougent dans la préhension, et présentent des boucles d’élingue ou des faces de mâchoire plutôt qu’une surface plane supérieure. Les défauts courants sont l’usure de mâchoire, le patinage de courroie, la fatigue d’élingue et la mauvaise lecture du capteur de siège. Sur la classe palettiseur robotisé grande capacité 180 kg, l’outil cadre porte le big bag par ses quatre élingues ; inspectez les élingues pour points de couture arrachés, abrasion et usure de boucle à chaque inspection trimestrielle, et remplacez une élingue au moindre doute plutôt que d’attendre une défaillance visible.
Le poids du sac compte sur la frontière de charge utile. Un sac rempli qui rampe au-dessus de la charge nominale, ou un big bag humidifié par l’humidité ambiante, pousse le poignet au-delà de sa marge ; l’avertissement de charge utile du coordonnateur est le dernier signal avant la coupure du bras. Si le produit se situe régulièrement près de la nominale, discutez du passage à la classe de charge utile plus lourde plutôt que de régler les seuils d’avertissement vers le bas.
Changement de format : procédure, objectifs en minutes et contrôle première pièce
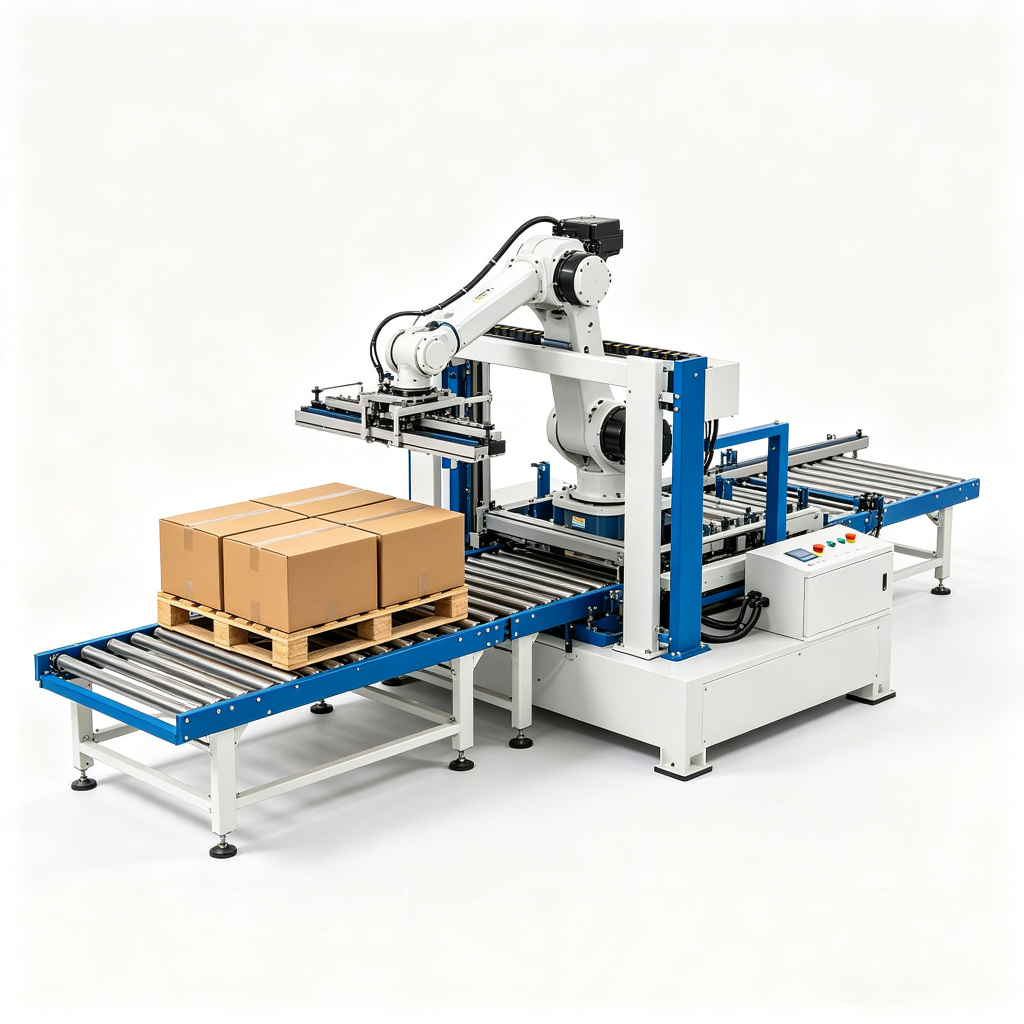
Un changement de format entre SKU est là où naissent la plupart des défauts évitables. La cellule tourne bien sur le produit A, passe au produit B, et passe le poste suivant à laisser tomber des caisses ou à construire des couches désalignées parce que recette, guides ou outillage ont été réglés partiellement. La procédure ci-dessous cible 30 minutes pour un changement de format même préhenseur sur cellule caisses, et 45–60 minutes là où le préhenseur lui-même doit être échangé. Les temps sont des cibles de référence ; votre valeur de référence mesurée sur ligne doit les remplacer après les trois premiers changements de format chronométrés.
Préparation au changement de format (avant l’arrêt de la ligne)
- Préparez les nouvelles dimensions caisse, dimensions palette, schéma de couche et numéro de recette à l’IHM ; confirmez que le fichier de recette existe et s’enregistre.
- Préparez les ventouses de rechange, patins de doigts ou le préhenseur alternatif avec ses boulons et son connecteur de câble.
- Ayez un échantillon de la nouvelle caisse et une palette échantillon disponibles aux postes de prise et de formation.
- Nettoyez la cellule du dernier produit : caisses restantes, couches partielles et palettes vides du SKU précédent.
Changement de format pas à pas avec objectifs en minutes
| Étape | Action | Objectif en minutes |
|---|---|---|
| 1. État sûr | Faire terminer la couche courante à la cellule, garer le bras, sélectionner mode réglage, isoler l’air là où le préhenseur sera touché ; vérifier l’absence de mouvement résiduel | 3 |
| 2. Chargement de recette | Sélectionner la nouvelle recette SKU à l’IHM ; vérifier longueur, largeur, hauteur de caisse, dimensions palette, compte de couches et orientation de schéma correspondant au produit échantillon | 5 |
| 3. Contrôle ou échange outillage | Même préhenseur : inspecter ventouses et doigts, ajuster l’écartement à la nouvelle largeur de caisse. Échange préhenseur : déposer les boulons, déconnecter tuyau et câble, asseoir le nouvel outil, couple des boulons de bride, reconnecter et vérifier air et vide | 8 même préhenseur / 25 avec échange |
| 4. Guides et butées convoyeur | Régler la largeur des guides latéraux aux dimensions de caisse plus jeu de fonctionnement ; repositionner la butée de prise et le dispositif de centrage ; vérifier que la caisse alimente d’équerre au poste de prise | 4 |
| 5. Vérification apprentissage prise et dépose | Lancer un cycle à vide à vitesse réduite ; confirmer hauteur de prise, offset d’approche et hauteur de dépose contre la palette échantillon ; corriger les points d’apprentissage si la caisse n’est pas centrée sur la couche | 7 |
| 6. Contrôle première pièce et première couche | Faire passer trois caisses à vitesse normale ; contrôler le maintien du vide, l’équerre de la caisse sur la couche et la référence de palette ; inspecter la première couche complète pour surplomb et correspondance de schéma | 5 |
| 7. Redémarrage et surveillance | Revenir en mode production, libérer la cellule, surveiller les deux premières palettes ; enregistrer le temps de changement de format et tout réglage effectué pour la référence suivante | 3 |
Objectif total même préhenseur : 3 + 5 + 8 + 4 + 7 + 5 + 3 = 35 minutes. Avec échange de préhenseur, l’étape 3 passe à 25 minutes et le total cible 52 minutes. Si un changement de format dépasse régulièrement l’objectif, le goulot est généralement la vérification d’apprentissage : les points de prise et dépose n’ont pas été enregistrés pour la nouvelle recette, donc le technicien ré-apprend depuis zéro à chaque fois. Enregistrer les points d’apprentissage vérifiés par recette divise cette étape par deux après le premier produit.
Réception première pièce avant de libérer la ligne
- Le vide ou la préhension tient sur chaque prise échantillon, aucune reprise de prise déclenchée au premier cycle.
- La caisse repose plate et d’équerre sur la couche ; aucune rotation aux coins.
- Le schéma de couche correspond au plan IHM ; les bords de caisse restent dans le contour de la palette.
- La référence de palette est lue correctement après distribution ; la pince de table de formation engage.
- Le temps de cycle sur le nouveau produit se situe dans la bande cible pour la vitesse de la ligne en amont.
Maintenance préventive : planning quotidien à annuel
La maintenance préventive transforme la courbe d’usure ci-dessus en travail planifié plutôt qu’en arrêts imprévus. Le planning ci-dessous divise les tâches en intervalles quotidien, hebdomadaire, mensuel, trimestriel et annuel. Les tâches quotidiennes prennent quelques minutes par poste à l’opérateur ou chef de ligne ; les éléments annuels sont faits avec support de service et documentés pour le dossier maintenance.
| Intervalle | Tâches de maintenance | Rôle responsable |
|---|---|---|
| Quotidien (chaque poste) | Tour de contrôle visuel : aucune caisse tombée, aucun débris dans la cellule ; contrôler la pression alimentation 5–6 bar et la lecture de vide au cycle ; confirmer absence d’alarme active ou historique de défaut ; inspecter table de formation et poste palette pour dommage ; écouter les fuites d’air ou bruits servo inhabituels ; confirmer l’état clôture et verrouillage | Opérateur / chef de ligne |
| Hebdomadaire | Inspecter ventouses, coussins et surfaces de doigts pour usure ; nettoyer capteurs et cellules photoélectriques ; contrôler boulons de montage outil et cheminement câble de poignet ; dégager les débris accumulés des guides et convoyeur ; lubrifier les points de graisse listés ; contrôler tension et suivi de courroie ou chaîne de convoyeur | Technicien maintenance |
| Mensuel | Purger filtre d’air et régulateur ; inspecter huile/eau à l’alimentation compresseur ; tester interrupteurs de verrouillage, rideau immatériel et fonctions arrêt d’urgence ; vérifier les impulsions d’encodeur convoyeur contre la position de prise ; contrôler dérive de cylindre et état des joints ; revoir le journal d’alarmes et les tendances de compte de cycles ; inspecter raccords pneumatiques pour fuite | Technicien maintenance |
| Trimestriel | Contrôler l’état et le niveau d’huile des réducteurs selon manuel ; mesurer le jeu de poignet et d’axe ; inspecter chaîne porte-câbles et faisceau pour frottement ; inspecter élingues, crochets et patins de griffe sur outils sacs ; vérifier le maintien de frein et l’enregistrement du temps d’arrêt ; resserrer les boulons structuraux d’outil et de bâti ; sauvegarder programme coordonnateur et fichiers de recette | Technicien maintenance avec revue de service |
| Annuel | Revue complète du système de sécurité : temps d’arrêt, chaîne niveau de performance, certificats dispositifs ; inspecter ou remplacer les pièces d’usure selon les heures tournées ; contrôler fondation et boulons d’ancrage ; revoir charge utile et heures de cycle contre la nominale ; mettre à jour la liste de pièces de rechange ; calibrer ou remplacer les capteurs dépassant la durée de vie ; documenter le rapport de service et mettre à jour l’enregistrement machine | Ingénieur service / intégrateur |
À quoi sert le contrôle quotidien
Le tour quotidien attrape les défauts qui deviendraient des arrêts au poste suivant : un vacuomètre qui dérive vers le bas, une ventouse qui a fissuré pendant la nuit, un capteur qui a accumulé la poussière, une planche de palette qui repose de travers sur la table. Il est visuel et court ; il n’ouvre pas la clôture et ne touche pas l’outillage. Tout signalé est journalisé et planifié pour la tâche hebdomadaire plutôt que traité sur le champ.
Travail hebdomadaire et mensuel : les pièces d’usure
L’inspection hebdomadaire couvre les pièces qui touchent le produit : ventouses, coussins, doigts, courroies et capteurs qui lisent la position. Le travail mensuel couvre le côté utilités : préparation d’air, dispositifs de sécurité, cohérence d’encodeur, état des cylindres. La revue mensuelle du journal d’alarmes est là où les tendances lentes apparaissent. Si le temps de maintien du vide a monté sur le mois, ou si les reprises de prise apparaissent deux fois par semaine, c’est un remplacement d’outillage planifié, et non une urgence.
Travail trimestriel et annuel : l’état propre de la machine
Les contrôles trimestriels regardent l’usure à l’intérieur de la machine : jeu, durée de vie câble, état des réducteurs, fatigue d’élingue, comportement de frein. Le travail annuel recule sur le système entier : performance de sécurité contre l’enregistrement de conformité, heures de fonctionnement contre la charge utile nominale, état de la fondation, couverture de pièces de rechange. Gardez les enregistrements de service reliés aux heures de cycle, et non aux seuls mois calendaires ; une cellule tournant deux postes accumule l’usure plus vite que ne le suggère l’intervalle annuel nominal.
Alimentation en air : la référence utilitaire de base que supposent la plupart des défauts
L’air comprimé sous-tend préhenseurs, pinces, pousseurs et génération de vide. Un préhenseur à vide caisses consomme 40–80 Nl/min en moyenne à 5–6 bar ; un outil pince ou griffe ajoute sa propre demande de cylindre. Avant de diagnostiquer des défauts mécaniques, confirmez que l’alimentation livre la pression nominale à la cellule sous charge, et non au collecteur. Un régulateur qui lit 6 bar au repos et descend à 4.5 bar en saisie signifie que la taille de ligne, le filtre ou une fuite est le problème. Traitez l’air sec et filtré comme une partie du travail de maintenance : l’eau dans la ligne endommage les joints et aveugle les ventouses, et un filtre colmaté mime un préhenseur usé.
- Enregistrez quotidiennement les lectures de pression et de vide pour que la dérive ait une référence de comparaison.
- Purgeez le filtre mensuellement ; remplacez l’élément filtrant selon l’état, et non selon une supposition.
- Contrôlez l’étanchéité des raccords avec un détecteur ultrasonore lors de la visite mensuelle ; les fuites s’additionnent sur de nombreux raccords même si chacun paraît mineur.
- Dimensionnez l’alimentation pour la demande de pointe, tout changement d’outillage futur ajoutant cylindres ou ventouses.
Journaux, tendances et données à revoir
Le coordonnateur et l’IHM gardent les preuves si vous les lisez. Chaque semaine, revoyez le compte de cycles, les picks/heure, le compte de reprises de prise, l’historique d’alarmes et les temps de maintien vide ou pince. Comparez la semaine courante à la valeur de référence après SAT. Un compte de reprises de prise croissant pointe vers l’usure outillage ; des picks/heure en chute sans alarme pointent vers un attente de parcours ou de convoyeur ; des alarmes répétées à la même position de prise pointent vers un problème de géométrie ou de guide plutôt qu’un défaut aléatoire.
Tenez un journal de changement de format : paire SKU, heure de début et de fin, réglages effectués, toute pièce remplacée. Après trois ou quatre cycles de la même paire SKU, le temps cible devient votre référence mesurée, et tout changement de format qui dure trop a une étape précise à investiguer. Les fichiers de recette et points d’apprentissage doivent être sauvegardés trimestriellement, pour qu’un défaut de coordonnateur n’efface pas les schémas vérifiés dont la ligne dépend.
Quand escalader vers l’intégrateur ou l’ingénieur service
Certains défauts dépassent la frontière de maintenance interne. Escaladez plutôt que de forcer une solution de contournement quand le bras présente des défauts servo ou encodeur répétés qui reviennent après remise à l’origine ; quand le jeu ou le comportement de freinage échoue au contrôle trimestriel ; quand un dispositif de sécurité ne peut pas être réarmé ou qu’une entrée de sécurité affiche un défaut inexpliqué ; quand les avertissements de charge utile persistent après que la pesée confirme que le produit est dans la nominale ; ou quand un défaut suit une restauration de sauvegarde coordonnateur ou logiciel. Les équipes internes ne doivent pas modifier les paramètres de sécurité, déclasser les réglages de niveau de performance ou court-circuiter un dispositif pour maintenir la ligne en marche.
Notes machine par machine pour les cellules courantes
Le parcours de dépannage change selon la charge et l’outillage de la machine. Le palettiseur automatique pour sacs est centré sur l’état de la griffe et des élingues : surveillez la pression de mâchoire, la tension de courroie et l’état du film des sacs avant de regarder le bras. Le palettiseur compact pour caisses a une alimentation courte et des guides serrés, donc la largeur de guide et les dimensions de recette sont le premier contrôle sur tout désalignement. Le palettiseur robotisé quatre axes 120 kg couvre une bande moyenne de caisses et sacs plus légers ; les avertissements de charge utile sur cette cellule signifient généralement soit que le produit est devenu plus lourd, soit que la masse du préhenseur a été mal saisie. Le bras grande capacité 180 kg porte big bags et sacs lourds, où l’inspection des élingues et de l’outil cadre domine la liste trimestrielle, et la vitesse de cycle reste conservative pour protéger le poignet sous charge élevée.
La gamme fin de ligne complète, avec classes de charge utile et options d’outillage pour chaque type de produit, est indexée sur l’index des produits palettiseurs. Si un motif de défaut revient après les corrections de ce guide, l’étape suivante consiste à comparer le poids, la vitesse et le format d’emballage du produit contre la nominale de la machine ; une cellule achetée au bord de sa capacité montrera des symptômes de maintenance qu’aucun planning ne peut retirer.
Comment le groupe d’articles se relie
Le fonctionnement sûr encadre chaque tâche de maintenance : le guide conformité sur la sécurité des palettiseurs et conformité CE couvre les distances de protection, les verrouillages et les normes qui régissent la façon dont la cellule peut être ouverte pour le service. Le guide approfondi technique sur le fonctionnement d’un palettiseur robotisé explique le mouvement des axes, le calcul de charge utile et les chiffres de temps de cycle derrière les seuils de défaut utilisés ici. Et la comparaison d’implantation entre bâti portique et robotisé montre pourquoi la course fixe d’un portique produit un ensemble de points d’usure différent de celui d’un bras articulé.
Faites le contrôle quotidien, journalisez la tendance, corrigez la cause racine, et gardez le changement de format sur une séquence chronométrée. La plupart des arrêts de palettiseur ne sont pas une panne soudaine ; c’est un petit défaut resté non lu pendant plusieurs cycles. L’habitude de maintenance qui paie est d’écrire à chaque fois le symptôme, la lecture et la correction, pour que la troisième occurrence du même motif ait un enregistrement de comparaison au lieu de repartir de zéro.
