Soudeuse en L, soudeuse latérale continue ou ensacheuse rétractable en ligne : pourquoi un co-packer régional a gardé une L-bar pour des lots retail mixtes
Quand un co-packer groupe des cartons pour les rayons de supermarché, l’étape de film rétractable a l’air simple de l’extérieur : un produit entre, le film se referme autour, un tunnel le resserre, un lot retail propre sort. La décision sur la machinerie se cache dans la façon dont ce film est réellement refermé. L’usine de ce projet choisissait entre une soudeuse en L automatique et une soudeuse latérale continue, la documentation commerciale de la machine plus rapide faisant passer la L-bar pour l’option prudente et dépassée. Ce qui a réellement tranché la spécification, ce n’est pas la vitesse en titre. C’était la forme du carnet de commandes, un catalogue de cartons courts et moyens qui changent chaque semaine, et le fait que le tunnel en aval, et non la soudeuse, était l’étape limitante. L’histoire vaut la peine d’être reprise, car la plupart des acheteurs font exactement le même choix et sont tentés d’acheter sur le chiffre plus gros.
SunAura Machinery a fourni et mis en service une soudeuse en L automatique associée à un tunnel de rétraction pour la ligne, et la leçon utile, c’est que ce n’était pas un compromis. C’était le trajet de soudure correct pour une opération de lots mixtes. Pour comprendre pourquoi, il faut regarder comment les deux machines soudent, où se situe la contrainte de longueur produit, et à quoi sert réellement une soudeuse latérale continue. Aucune n’est la meilleure machine dans l’abstrait : ce sont des réponses à des profils de flux différents, et la sélection relève d’un exercice d’ingénierie clair plutôt que d’une question de prestige budgétaire.
Comment les deux trajets de soudure diffèrent réellement
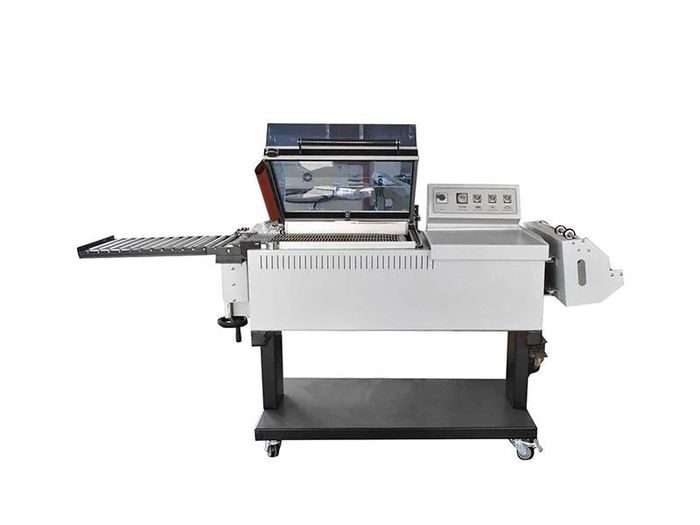
Une soudeuse en L tire son nom de la barre de soudure en L qui referme le film sur le côté et le bord arrière en un seul cycle. Le produit est introduit dans une bande de film pliée, la barre descend autour, et un seul mouvement fait les soudures latérale et d’extrémité et coupe le lot avant qu’il n’entre dans le tunnel. La barre ayant une longueur physique fixe, le produit doit tenir dans cette enveloppe de soudure : la barre doit pouvoir se refermer autour de l’article le plus long du catalogue. L’action est intermittente : le produit indexe, la barre soude, et le cycle se répète. C’est le processus classique soudure-rétraction pour cartons, multipacks et lots de toutes sortes au sein de la famille des procédés de film rétractable, et c’est pourquoi les soudeuses en L et les machines de film rétractable dédiées d’une gamme sont généralement les options polyvalentes générales les plus universelles.
Une soudeuse latérale continue fonctionne dans l’autre sens. Elle réalise une soudure longitudinale continue le long du film pendant que le produit avance, puis utilise une action de soudure transversale séparée entre les produits pour refermer les extrémités. Il n’y a pas de longueur de barre en L fixe qui joue le rôle de contrainte principale, car la soudure latérale court en continu, ce qui explique pourquoi les soudeuses latérales traitent si bien les produits longs et les longueurs variables. Le compromis, c’est que l’espacement des produits devient critique : la soudure transversale doit tomber proprement dans l’intervalle entre articles, donc l’alimentation doit contrôler le pas avec précision. Les soudeuses latérales à mouvement continu ne s’arrêtent pas et ne redémarrent pas entre produits, ce qui leur permet d’atteindre un débit très élevé, mais elles exigent une alimentation disciplinée et bien contrôlée, ainsi qu’une ligne capable de suivre.
Ce que les chiffres de vitesse signifient réellement
C’est là que les brochures font le plus de dégâts. Une soudeuse latérale continue haut de gamme peut traiter 100 produits par minute ou plus, et les constructeurs notent que le contrôle de mouvement servo peut économiser jusqu’à environ 20 % de film par rapport aux machines non servo, tout en supprimant fils de soudure, pneumatiques et embrayages qui s’usaient traditionnellement. Ce sont de vrais avantages sur une ligne continue à grand volume. Mais le chiffre ne tient que si le reste de la ligne peut l’absorber. Dans ce projet, le tunnel de rétraction et l’emballage en aval avaient une capacité soutenue plus faible, donc une soudeuse tournant à 100 unités par minute n’aurait fait qu’entasser le produit dans un tunnel qui ne pouvait pas l’absorber, déplaçant le goulot sans l’éliminer. Une cadence de catalogue n’a presque aucune valeur si l’ensemble de la ligne ne maintient pas des soudures et une qualité de rétraction acceptables sur le mélange de références visé.
Une soudeuse en L automatique tourne sur un cycle intermittent plus modeste, souvent aux alentours de 15 à 35 sacs par minute selon le bâti et le produit, les versions manuelles et semi-automatiques allant encore plus lentement car un opérateur fixe le rythme. Cela semble peu ambitieux tant que l’on ne mesure pas par rapport au besoin réel, qui était une ligne de lots mixtes tournant bien en dessous de cette bande avec des arrêts fréquents pour changement de référence. On ne demandait pas à la L-bar de tourner à sa limite, et une machine qui tourne confortablement à la moitié de sa capacité est un actif bien plus fiable qu’une machine rapide dont l’excès de vitesse ne peut pas être utilisé. La discipline consiste à comparer la configuration complète proposée, tunnel compris, plutôt qu’à transférer un chiffre de pic d’un modèle sur un autre.
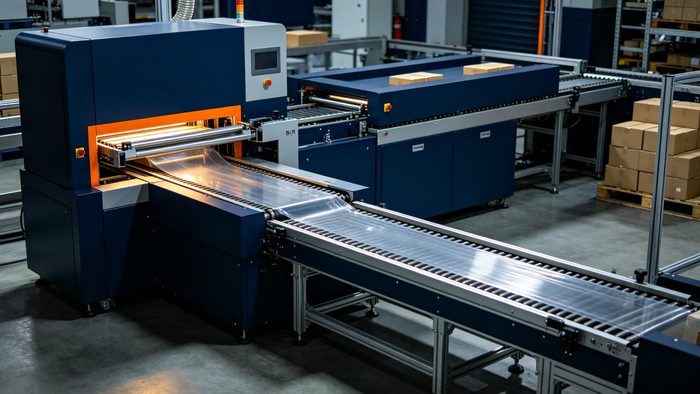
Tableau de sélection : soudeuse en L, soudeuse latérale et ensacheuse en ligne
| Dimension | Soudeuse en L | Soudeuse latérale continue | Ensacheuse en ligne automatique |
|---|---|---|---|
| Action de soudure | Intermittente ; un cycle de barre en L | Soudure latérale continue plus soudure transversale | Alimentation automatisée sur un trajet scellé |
| Longueur produit | Doit tenir dans l’enveloppe fixe de la barre | Traite longueurs longues et variables | Définie par le trajet de soudure retenu |
| Bande de vitesse typique | Faible à moyenne ; limitée par l’opérateur ou le bâti | Élevée ; 100+ sacs par minute au sommet | Moyenne à élevée ; dépend de la soudeuse |
| Coût d’investissement relatif | Plus faible ; mécanique simple et éprouvée | Plus élevé ; entraînements servo et guidage | Encore plus élevé ; automatisation complète de l’alimentation |
| Difficulté de changement de format | Réglages mécaniques et du film | Réglages coordonnés de guidage et de cadencement | Plus de réglages à valider |
| Espacement produit | Important mais tolérant | Critique ; la soudure transversale doit viser l’intervalle | Contrôlé par l’alimentation |
| Charge de maintenance | Fils de soudure et résistances ; bien connus | Moins de pièces d’usure sur les architectures servo | Ajoute capteurs et pièces d’alimentation |
| Meilleure adaptation | Cartons mixtes, multipacks, références variées | Produits longs, flux continu à haut débit | Intégration sans intervention sur une ligne |
Pourquoi le co-packer est resté sur la soudeuse en L
Les facteurs décisifs étaient les trois points où la L-bar excelle et où la soudeuse latérale n’aurait pas pu être payée. Premièrement, l’enveloppe complète de références, carton le plus long compris, tenait confortablement dans la L-bar, donc la contrainte de longueur fixe qui pousse les acheteurs vers une soudeuse latérale n’existait tout simplement pas. Deuxièmement, l’usine change constamment de produit, et une L-bar intermittente avec des réglages mécaniques et du film directs est plus rapide et moins sujette aux erreurs à reconfigurer qu’une soudeuse latérale dont le guidage, le pas et le cadencement de soudure transversale doivent tous être recoordonnés. Troisièmement, le tunnel était le goulot éprouvé, donc payer une vitesse de soudeuse que le tunnel ne pouvait pas consommer n’aurait produit aucune sortie acceptable supplémentaire. Sur chaque point mesuré, la L-bar correspondait au flux réel, et la soudeuse latérale correspondait à une hypothétique ligne plus rapide que le reste de l’usine n’était pas construit pour conduire.
Il y a aussi un argument pratique lié à la façon dont la machine est réellement exploitée. Une L-bar est une technologie tolérante et bien comprise qu’une équipe d’emballage typique peut conduire, régler et maintenir avec les compétences déjà présentes sur site, et les pièces d’usure sont familières et bon marché. Les soudeuses latérales servo plus récentes sont impressionnantes et réduisent réellement la maintenance sur de longues campagnes, mais elles récompensent une usine qui produit des produits longs, stables, à grand volume avec une alimentation contrôlée. Pour un co-packer dont l’atout concurrentiel est la capacité de basculer entre de nombreux lots retail, la flexibilité de la L-bar est la fonctionnalité, pas une limitation à éliminer par ingénierie.
Quand la soudeuse latérale aurait gagné
L’envers honnête de ce cas, c’est que la même recommandation s’inverserait dans des conditions différentes. Une soudeuse latérale est le bon choix quand le produit est long ou varie en longueur d’une façon qu’aucune barre en L fixe ne peut enfermer confortablement, car la soudure longitudinale continue supprime entièrement la contrainte de longueur de barre. Elle l’emporte aussi sur une ligne réellement continue à grand volume où l’alimentation peut contrôler le pas, où le tunnel a une capacité correspondante, et où l’usine tourne en longues campagnes sans changement de format fréquent. Dans ce contexte, la vitesse de la soudeuse latérale servo, les économies de film et la réduction des pièces d’usure se rentabilisent toutes, et une L-bar deviendrait le goulot. La machine n’est pas intrinsèquement plus lente par choix ; elle est spécialisée pour un profil de flux que ce co-packer particulier n’avait pas.
Une ensacheuse en ligne automatique, qui ajoute une alimentation motorisée et un fonctionnement sans intervention à l’un ou l’autre trajet de soudure, est justifiée quand l’étape de rétraction doit s’insérer dans une ligne synchronisée sans opérateur au poste, plutôt que comme cellule de lot autonome. C’est une décision d’intégration autant qu’une décision de soudure, et elle doit suivre le choix de trajet de soudure plutôt que le remplacer. Spécifier une automatisation en ligne complète autour d’une soudeuse dont le trajet est déjà inadapté au produit ne fait qu’automatiser une erreur.
Quand ne pas acheter la machine plus rapide
L’avertissement le plus clair, c’est de rejeter toute configuration qui échoue au test du flux plutôt qu’au test de la vitesse. Avant de s’engager, faites passer les produits les plus courts, typiques et les plus longs par trois événements : l’espacement à l’entrée, l’achèvement de la soudure transversale, et l’évacuation dégagée vers le tunnel, en enregistrant la sortie acceptable et le temps de reprise après un arrêt. Si la soudeuse latérale ne relève que la vitesse de catalogue alors que le tunnel ou l’emballage en aval reste limitant, elle n’a pas résolu le problème de capacité et l’investissement supplémentaire est perdu. De même, n’achetez pas de soudeuse latérale pour un catalogue qui change à chaque poste si l’équipe ne peut pas reconfigurer pas et guidage de façon fiable ; le changement de format mangera l’avantage de débit. Et évitez de spécifier une L-bar fixe pour un produit trop long pour son enveloppe, ce qui force un compromis permanent sur l’article que la machine ne peut pas traiter.
Coût, retour sur investissement et risques d’achat à anticiper
L’écart d’investissement entre les deux trajets est réel, mais plus étroit qu’il n’y paraît une fois la configuration complète chiffrée. Une L-bar avec tunnel est une architecture relativement simple et éprouvée, tandis qu’une soudeuse latérale servo ajoute contrôle de mouvement, guidage et une alimentation plus sophistiquée, et qu’une ensacheuse en ligne entièrement automatique ajoute convoyeurs motorisés, capteurs et protections par-dessus. Le retour doit être calculé sur la sortie acceptable soutenue plutôt que sur le pic nominal, et il ne doit créditer la soudeuse latérale que là où ses économies de film et la réduction des pièces d’usure peuvent réellement être exploitées sur de longues campagnes. En estimation de planification, une soudeuse latérale tournant au débit de conception sur un tunnel correspondant peut justifier sa prime ; une soudeuse rapide alimentant un tunnel plus lent ne le peut pas, car les sacs supplémentaires qui rembourseraient la différence ne quittent jamais la ligne.
Deux risques d’achat méritent une ligne au budget. Le premier est la capacité du tunnel, qui est l’inadéquation cachée la plus fréquente et doit être spécifiée et testée avec la soudeuse plutôt que supposée. Le second est la compétence des opérateurs : les réglages de pas et de guidage d’une soudeuse latérale, et l’intégration d’une ensacheuse en ligne, demandent une équipe plus sûre que pour une L-bar basique, donc formation et support fournisseur doivent être convenus avant livraison. Aucune des deux n’est une raison d’éviter la machine plus rapide quand le flux en a réellement besoin, mais les ignorer, c’est la façon dont une soudeuse techniquement correcte finit sous-utilisée et accusée de problèmes imputés à la technologie plutôt qu’à la spécification.
Foire aux questions
Une soudeuse latérale est-elle toujours plus rapide qu’une L-bar ?
Au sommet du marché, une soudeuse latérale continue atteint un pic beaucoup plus élevé, mais la sortie réelle est fixée par l’ensemble de la ligne, surtout le tunnel. Si le tunnel ou l’emballage en aval est plus lent, l’excès de vitesse de la soudeuse ne peut pas être utilisé, et une L-bar tournant confortablement dans son enveloppe est le choix plus fiable et plus économique.
Pourquoi l’espacement produit est-il si important sur une soudeuse latérale ?
Parce que la soudure latérale court en continu, une soudure transversale séparée doit tomber exactement dans l’intervalle entre produits. Si l’alimentation ne peut pas tenir un pas régulier, la soudure transversale mord un produit et fait un sac défectueux. Les machines à L-bar sont plus tolérantes car la barre unique soude en un cycle indexé autour de chaque article.
Une L-bar peut-elle traiter des produits longs ou irréguliers ?
Seulement tant que chaque article tient dans la barre de soudure fixe, ce qui explique pourquoi les L-bar conviennent aux cartons et multipacks définis. Pour des produits réellement longs ou à longueur variable, ou un espacement aléatoire chaotique, la soudure latérale continue est le meilleur trajet car elle ne dépend pas d’une longueur de barre fixe.
Les soudeuses latérales servo économisent-elles réellement le film ?
Sur des séries continues à grand volume, les constructeurs rapportent des économies de film jusqu’à environ 20 % grâce au contrôle de mouvement servo, avec moins de pièces d’usure traditionnelles. Ces économies sont réelles sur la bonne ligne, mais ne justifient pas la machine sur une opération modérée multi-références où le tunnel est la contrainte.
Conclusion : retenir le trajet de soudure que le flux récompense
Une L-bar est le choix rationnel et flexible quand les produits tiennent dans son enveloppe, que le mélange de références change souvent et que le tunnel fixe le rythme réel ; une soudeuse latérale l’emporte pour les produits longs ou variables et un flux continu, à haut débit et bien contrôlé ; et l’automatisation en ligne complète n’appartient à l’un ou l’autre trajet que quand le poste doit fonctionner sans intervention dans une ligne synchronisée. L’erreur récurrente est d’acheter le chiffre de pic plus gros pour découvrir que le goulot s’est simplement déplacé d’une étape en aval. La même logique de répartir le travail plutôt que de forcer un trajet plus dur apparaît dans le choix entre ensacheuses mono et bi-piste, et une fois les lots réalisés, la question du maintien des palettes finies se ramène au feuillard acier ou polyester.
Si vous spécifiez une ligne de rétraction et voulez vérifier le trajet de soudure, la capacité du tunnel et l’agencement de l’alimentation par rapport à votre enveloppe produit réelle, envoyez les dimensions des références et le débit cible sur la page contact de SunAura Machinery, et nos ingénieurs mèneront le test de flux avec vous pour que la machine choisie mérite sa vitesse au sol, pas seulement dans la brochure.
Sources sélectionnées
- Kallfass, spécifications des soudeuses latérales à mouvement continu : débit, économies de film servo et conception des pièces d’usure.
- Plexpack (Damark), types et fonctionnement des soudeuses en L : configurations manuelle, semi-automatique et automatique.
- SelectPack, sélection soudeuse en L vs soudeuse latérale : trajets de soudure, enveloppe produit et méthode du test de flux.
