Palettiseur portique ou robotisé : ce que la comparaison tranche réellement
En bout de ligne d’emballage, une fois les caisses scellées, étiquetées et regroupées en couches, la charge doit être empilée sur une palette avant le filmage et l’expédition. Le choix entre un palettiseur portique et un palettiseur robotisé doit reposer sur des paramètres mesurés plutôt que sur la forme de la machine vue en brochure. Cette comparaison palettiseur portique contre robotisé passe en revue l’emprise au sol en mètres carrés, la course horizontale en millimètres, la charge utile en kilogrammes, le débit soutenu en cases/min, le temps de cycle en secondes, la distance de protection en millimètres et le changement de SKU sans réglage manuel. Les chiffres s’inscrivent dans les plages de planification que nous utilisons lors de l’implantation de ligne ; traitez-les comme des fourchettes à vérifier lors de la réception en usine, et non comme des devis fermes.
Un système portique déplace son préhenseur sur un bâti cartésien rigide : une longueur longitudinale, une traverse et un axe Z vertical, tous entraînés par des actionneurs servo ou pneumatiques suivant des lignes droites. Un palettiseur robotisé utilise au contraire un bras articulé à joints rotatifs, le plus souvent un bras quatre axes dédié à la palettisation, boulonné sur un socle au sol et balayant une enveloppe de travail circulaire. Les deux architectures peuvent empiler des caisses sur une palette 1200 × 1000 mm ou 800 × 1200 mm, mais elles occupent des enveloppes spatiales différentes, tolèrent des mélanges produits différents, imposent des hauteurs sous plafond différentes et coûtent différemment à installer et à protéger. La suite de cet article expose les plages d’ingénierie derrière chaque choix, désigne les cas où une architecture est le mauvais outil, et renvoie vers les familles de machines correspondantes dans l’index des palettiseurs.
Comment est construit un palettiseur portique
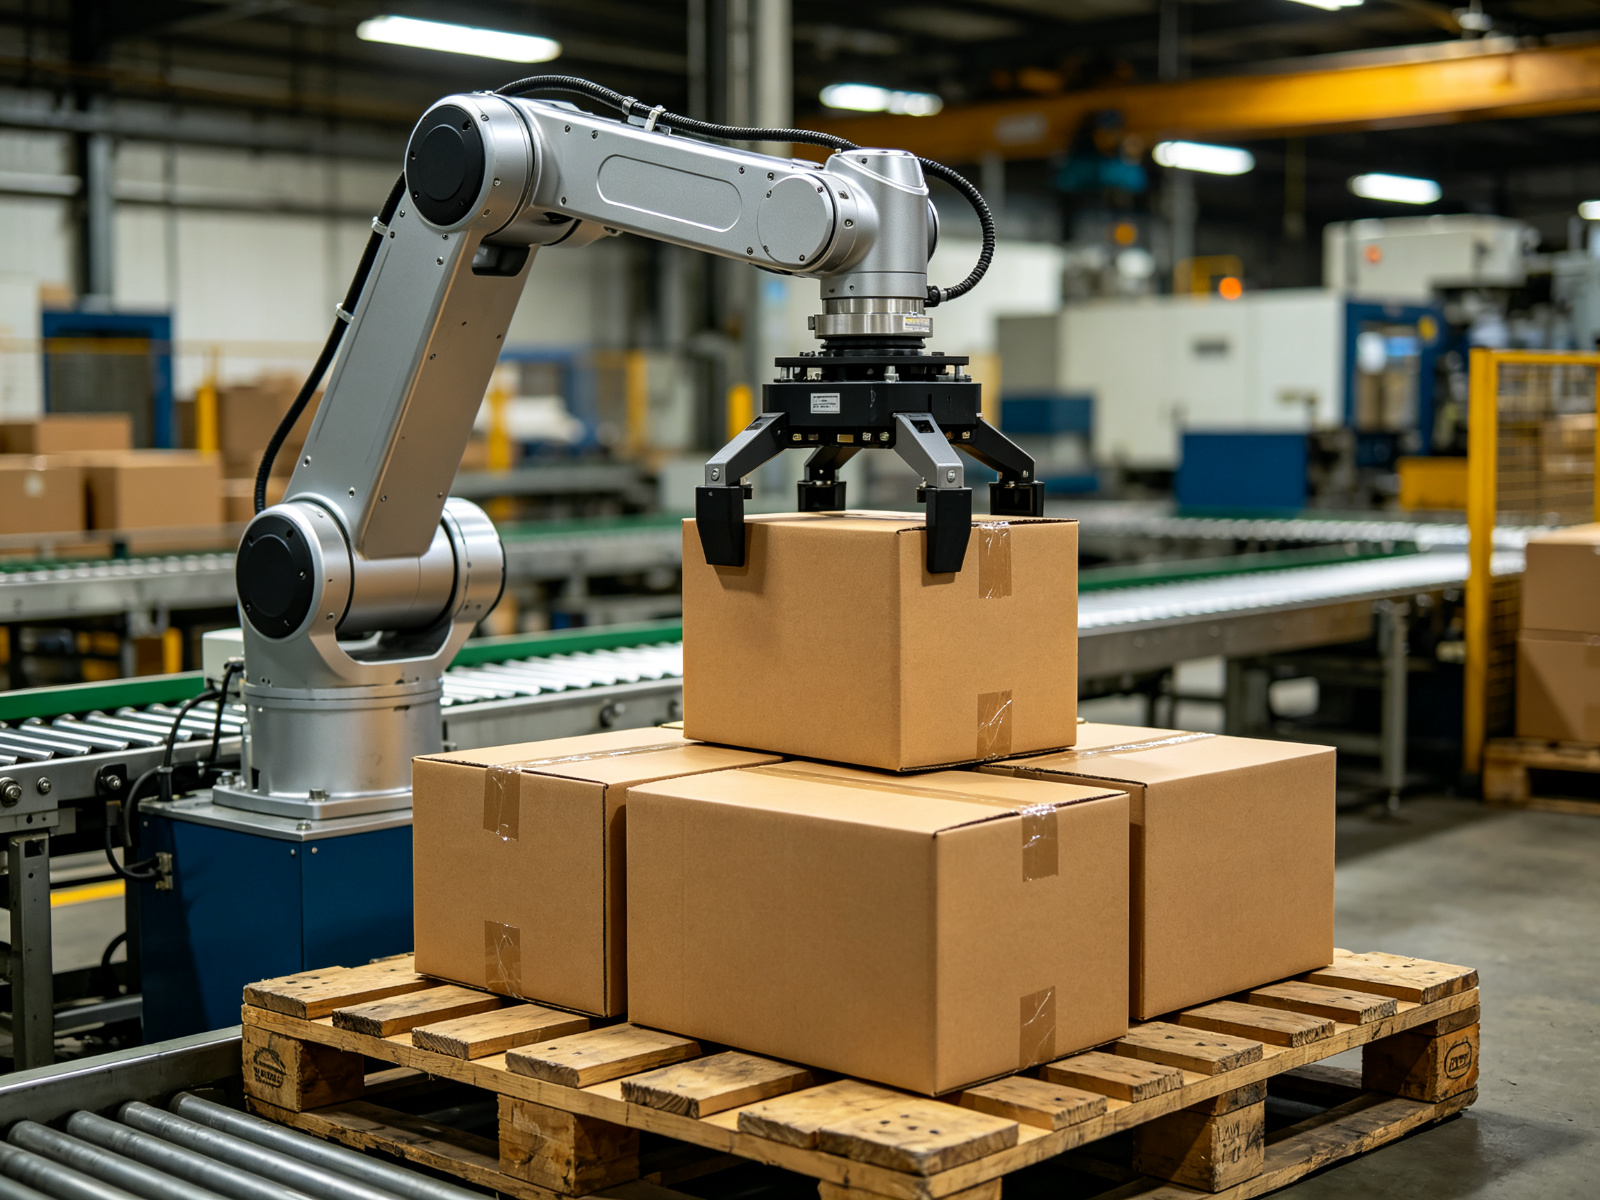
Le système de palettiseur portique se situe au-dessus de la ligne sur un bâti fixe. Deux ou quatre colonnes verticales portent une poutre longitudinale ; un chariot se déplace le long de cette poutre, et une traverse munie de l’axe Z vertical se déplace transversalement. Le préhenseur — généralement une barre à vide avec ventouses, parfois une fourche ou une barre de serrage pour les sacs — est suspendu à l’axe Z et descend sur chaque produit. Le mouvement est limité à trois axes droits : la machine se déplace selon des lignes droites programmées entre des positions fixes, plutôt que de tracer des arcs de bras dans l’espace libre. La course horizontale d’un palettiseur portique standard s’étend typiquement sur 3–4 m, ce qui suffit à couvrir un convoyeur d’alimentation et un ou deux postes de formation de palette côte à côte.
Le caractère mécanique du portique découle de cette construction. Le bâti est rigide par conception : le balancement résiduel après un arrêt est faible et le préhenseur se stabilise rapidement au-dessus du point de prise ou de dépose. Les rails étant fixes, l’enveloppe de protection est plus simple à définir : le bâti aérien et la course verticale délimitent un volume qui peut être clôturé sans avoir à cartographier le balayage d’un bras. La contrepartie est la rigidité d’implantation. Déplacez le convoyeur ou ajoutez un troisième poste palette dans cinq ans, et la portée des rails devra être prolongée ou reconstruite ; le bâti ne se repositionne pas comme un bras sur socle que l’on peut déplacer ou reprogrammer. Le prix machine seule d’une cellule portique se situe typiquement dans la fourchette EXW de $80k–140k, avant le fret, l’installation et le SAT, qui ajoutent environ 12–22% en sus.
Sur la gamme SunAura, le système de palettiseur portique est la machine de référence pour cette architecture : un bâti cartésien argenté avec préhenseur à vide travaillant au-dessus d’une rangée de cartons, où le mouvement en ligne droite et l’axe Z rigide sont visibles dans le bâti lui-même. Il convient aux lignes où le flux produit, les positions de palette et le schéma de couche restent stables sur de longues séries, et où le faible mouvement résiduel compte plus que les changements rapides de recette.
Comment se déplace un palettiseur robotisé articulé
Le bras de palettisation quatre axes
Le palettiseur robotisé utilise un bras articulé monté sur un socle fixe. Un bras de classe palettisation porte quatre axes : rotation de base, épaule, coude et un poignet qui maintient le préhenseur à niveau pendant le levage. Le bras balaie une enveloppe circulaire autour du socle, et le coordonnateur synchronise les joints pour que le préhenseur suive des trajectoires en ligne droite entre la prise sur convoyeur et chaque case de palette. Deux classes de charge dominent la gamme : une classe 120 kg pour caisses, plateaux et sacs, et une classe 180 kg pour sacs plus lourds, big bags FIBC et faisceaux denses. La portée horizontale est d’environ 2.4–3.2 m selon le modèle, ce qui fixe le nombre de postes palette et de convoyeurs que le bras dessert depuis un seul socle.
La force du bras articulé est la liberté géométrique. Depuis un seul socle, il peut atteindre un convoyeur d’alimentation, deux ou trois postes de formation de palette, et parfois un convoyeur de sortie, le tout dans la même enveloppe. Les schémas de couche sont mémorisés sous forme de recettes dans le coordonnateur, donc un changement entre SKU de caisses signifie généralement de sélectionner un autre fichier de schéma plutôt que de re-mécaniser la machine. Les limites sont tout aussi claires : tout point hors portée nominale ne peut être desservi sans déplacer le socle ; la charge utile se dégrade au bord extérieur de l’enveloppe ; et le balayage rotatif du bras impose que la protection suive tout l’arc du bras, et non seulement un volume de bâti fixe.
Le palettiseur robotisé quatre axes 120 kg couvre la gamme standard caisses, plateaux et sacs tissés, tandis que le palettiseur robotisé grande capacité 180 kg passe aux big bags et charges denses où l’outillage plus le produit approchent ensemble la charge utile la plus élevée. Une cellule robot articulé standard se situe typiquement dans la fourchette EXW machine seule de $55k–90k, toujours avant la marge de 12–22% pour l’installation et la mise en service.
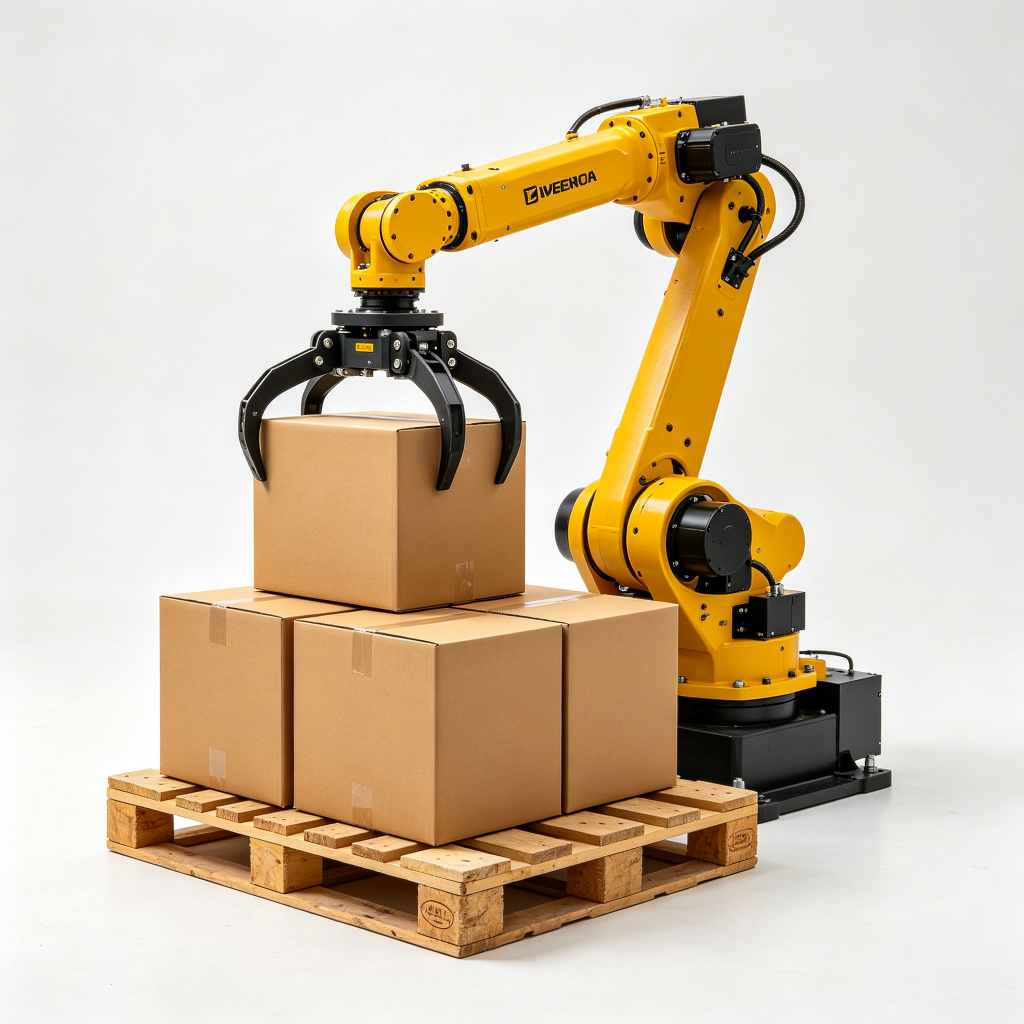
Tableau comparatif côte à côte
Le tableau ci-dessous condense les plages de planification des deux architectures. Les chiffres sont des fourchettes typiques pour la palettisation de caisses et de sacs ; vérifiez l’enveloppe finale, la charge utile et le cycle sur les plans de charge lors de la réception en usine.
| Paramètre | Palettiseur portique / cartésien | Palettiseur robotisé articulé |
|---|---|---|
| Axes de mouvement | Rails droits fixes X, Y, Z | Bras rotatif 4 axes, enveloppe circulaire |
| Course / portée horizontale | Course sur rails 3–4 m, fixée au bâti | Portée 2.4–3.2 m depuis le socle |
| Classe de charge utile | Adaptée au rail et à l’axe Z ; souvent charges moyennes sur poutre fixe | Classe standard 120 kg, classe lourde 180 kg |
| Débit typique | 10–25 cases/min selon les axes et le préhenseur | 700–900 picks/h prise simple, jusqu’à ~1200 picks/h en mouvement optimisé ; cycle 3.5–6 s |
| Emprise au sol | Volume rectangulaire lié à la portée des rails | Socle plus rayon de balayage du bras autour de lui |
| Mouvement résiduel après arrêt | Faible ; bâti rigide qui se stabilise vite | Faible mais présent ; les joints du bras peuvent dériver légèrement avant stabilisation |
| Flexibilité SKU | Meilleure sur séries stables mono-SKU ; changements de schéma limités par les positions fixes | Bibliothèque de schémas dans le coordonnateur ; changements de recette entre SKU |
| Enveloppe de protection | Volume de bâti fixe, plus simple à clôturer | Tout l’arc de balayage du bras doit être protégé |
| Reconfiguration d’implantation | Rails et colonnes à prolonger ou reconstruire | Socle repositionnable ; schémas reprogrammés |
| Fourchette de prix machine seule (EXW) | $80k–140k | $55k–90k cellule standard ; variantes bi-station $85k–130k |
Espace au sol et emprise
Mesurer l’espace au sol, c’est mesurer toute la cellule, et non seulement l’emprise machine que cite le fournisseur. Pour un portique, l’emprise est un rectangle défini par la portée des rails et la profondeur des postes de formation de palette : les colonnes sont aux angles, les poutres les relient, et le convoyeur entre par un côté ouvert. Le bâti étant fixe, le rectangle rétrécit rarement après l’implantation. En ajoutant les dégagements de prise et de sortie à chaque extrémité, une cellule portique occupe couramment environ 4.5–6.5 m de long sur 2.5–3.5 m de profondeur, selon qu’une ou deux palettes sont formées sous le bâti.
Pour un bras articulé, l’emprise part du socle boulonné sur un plot de sol renforcé, puis s’étend vers l’extérieur jusqu’au rayon de balayage du bras. Le convoyeur approche d’un côté, un ou deux postes palette se trouvent dans la portée, et le dégagement de sortie est réservé au départ de la palette finie. Une cellule bras mono-poste tient souvent dans une zone de travail d’environ 3.5 × 3.5 m ; une cellule bi-station s’étend davantage, car deux postes de formation se font face autour du socle. L’enveloppe circulaire laisse des angles morts qui peuvent recevoir des piles de palettes, des distributeurs d’intercalaires ou du matériel de protection.
Avant de choisir l’une ou l’autre implantation, mesurez sur la ligne réelle les points suivants :
- Distance centre à centre entre le point de prise du convoyeur d’alimentation et le centre de chaque palette, en millimètres.
- Emprise de la palette plus 100 mm de dégagement de chaque côté pour le passage du chariot élévateur ou du transpalette.
- Hauteur du sol jusqu’à l’obstacle aérien le plus bas : canalisations, éclairage, poutres de pont, sous-face de mezzanine.
- Dégagement pour la pile de palettes vides et la sortie des palettes finies, y compris le cycle d’échange quand une palette pleine part et qu’une vide arrive.
- Largeur de portes et d’allées que la machine doit traverser pendant l’installation, et capacité portante du sol en kg/m².
Portée et enveloppe de travail
La portée est le point où les deux architectures cessent de paraître interchangeables. La course de 3–4 m d’un portique est une mesure en ligne droite le long des rails ; tout point sous la poutre partage le même accès Z, mais rien hors de la portée des rails ne peut être atteint. L’enveloppe est un volume rectangulaire sous le bâti, et les positions dans ce volume sont fixes dans l’implantation. La portée de 2.4–3.2 m d’un bras est un rayon mesuré depuis le centre du socle : l’enveloppe est un cylindre balayé par le bras, avec une limite de hauteur haute définie par le levage vertical du bras et une dégradation de charge utile qui diminue quand la charge approche du bord extérieur.
Deux détails comptent pour convertir ces chiffres en implantation. Premièrement, la portée est nominale à charge utile complète ; sur les 20% extérieurs de l’enveloppe, le bras peut perdre en capacité ou ralentir, donc les centres de palette doivent se situer dans la bande de portée confortable plutôt qu’au maximum nominal. Deuxièmement, le haut de la pile formée compte sur la portée verticale. Une palette 1200 mm chargée en pile finie de 1800 mm, plus la hauteur du préhenseur et le dégagement de levage, ne laisse qu’une partie de la course verticale du bras pour l’approche ; sur un portique, la course Z couvre la même hauteur de pile depuis le rail surélevé, donc la hauteur de colonne est dimensionnée directement sur ce chiffre.
Débit : caisses par minute et prises par heure
Le débit est généralement exprimé en cases/min, picks/h ou couches par minute, et le chiffre ne prend sens que relié au temps de cycle et au poids du produit. Côté portique, une machine cartésienne standard traite environ 10–25 cases/min, selon le nombre d’axes qui se déplacent en parallèle, la distance parcourue par le préhenseur entre prise et dépose, et selon que le produit est pris une caisse à la fois ou une couche entière d’un coup. Côté articulé, un bras à prise simple tourne à 700–900 picks/h en service normal, montant vers environ 1200 picks/h quand le mouvement est optimisé, que les postes palette sont proches du convoyeur et que le préhenseur cycle vite. Cela correspond à un cycle typique de 3.5–6 s par prise : descendre, saisir, lever, transférer, poser, relâcher, reculer.
Exemple chiffré : une ligne caisses à 12 cases/min
Prenons une ligne caisses produisant 12 cases/min, soit 720 caisses/heure. Sur un cycle moyen de 4.5 s, un bras réalise 800 picks/h, laissant une marge pour l’échange de palette, la rotation de schéma et les repositionnements occasionnels. Une cellule bras mono-poste tient ce débit, mais chaque échange de palette suspend la prise tant que la palette vide n’est pas en place ; si l’échange prend 40–60 s et se produit par charge finie, le temps perdu entame cette marge. Un portique sur la même ligne se situerait vers le milieu de sa bande 10–25 cases/min, le rail fixe gardant le préhenseur sur une navette courte entre convoyeur et palette. Le facteur décisif ici n’est pas la vitesse — les deux passent 12 cases/min sans peine — mais le nombre de SKU sur la ligne et la fréquence des changements de recette.
Exemple chiffré : une ligne rapide à 20 cases/min
Une ligne à 20 cases/min tourne à 1200 caisses/heure. À ce débit, le bras a besoin de s’approcher de sa bande de mouvement optimisé, avec des postes palette proches du convoyeur et un préhenseur adapté à la face de la caisse ; un poste unique qui cale à l’échange devient un goulot, donc une disposition bi-station qui laisse le bras former une palette pendant que l’autre est échangée est la réponse habituelle. Deux postes de formation peuvent porter le débit effectif à environ 1.6–1.9 fois un poste unique au même taux de prise. Un portique à 20 cases/min se situe vers le haut de sa bande et exige un mouvement d’axes en parallèle ; sur une série stable mono-SKU, le bâti rigide et la navette courte soutiennent le débit sans que le temps de stabilisation des joints n’entame le cycle. Sur trois ou quatre formats de caisses alternant par poste, la bibliothèque de schémas du bras récupère le temps de réglage que le portique passerait sur des changements de positions fixes.
Mouvement résiduel et temps de stabilisation
Les débits sur papier supposent que le préhenseur est stabilisé avant de saisir ou de relâcher. Le bâti rigide du portique donne le temps de stabilisation le plus court après chaque arrêt, ce qui aide quand les points de prise et de dépose sont proches. Un bras peut présenter une légère dérive des joints après l’arrêt, surtout avec une barre de préhension longue portant une charge large ; le coordonnateur ajoute une courte attente avant la descente pour la laisser se stabiliser. Sur caisses légères, cette attente est à peine visible ; sur une barre à vide large couvrant deux caisses, elle peut ajouter des dixièmes de seconde par cycle et doit être comptée dans le calcul du cycle.
Types de charge que traite chaque architecture
- Caisses et plateaux : préhension à vide sur la face supérieure, une caisse ou une couche par prise. Le portique travaille sur séries stables ; le bras s’adapte quand formats et orientations changent.
- Sacs tissés et sacs papier : préhenseur généralement une pince ou un outil à fourche qui se ferme autour du corps du sac. La forme des sacs est irrégulière, donc un mouvement de bras capable de tourner et de redresser le sac au-dessus de la palette tend à former des couches plus droites ; un portique ne peut empiler des sacs que si l’alimentation des sacs est régulière et les positions de dépose fixes.
- Fûts et bidons : manipulés avec une pince ou un harnais dédié ; le préhenseur doit centrer la charge avant le levage. La portée et la charge utile comptent davantage que la forme du bâti ici.
- Big bags FIBC : exigent la classe lourde 180 kg, avec un outil cadre qui saisit les boucles du sac. Le palettiseur robotisé grande capacité 180 kg est la référence pour cette charge ; vérifiez le poids combiné sac + produit + outillage contre la charge utile nominale à la portée choisie.
Le carton poreux ou entamé modifie le calcul du vide quelle que soit l’architecture : une ventouse qui étanchéité sur un carton plat peut fuir sur une face recyclée ou imprimée, et l’alimentation en vide doit tenir la caisse pendant le levage. Les préhenseurs à vide pneumatiques sur l’une ou l’autre machine consomment environ 40–80 Nl/min en moyenne sur une alimentation 5–6 bar, donc la capacité d’air comprimé sur site doit être dimensionnée pour le préhenseur plus tout autre actionneur pneumatique de la cellule.
Mélange SKU et schémas de couche
Un schéma de couche est l’agencement des caisses sur une couche de palette : combien de caisses en largeur, combien en profondeur, dans quel sens chaque caisse est orientée, et où les caisses tournées cassent les joints entre couches. Sur une ligne mono-SKU exécutant un format de caisse pendant des semaines, le schéma est fixe et simple, et aucune des deux architectures n’y exploite sa flexibilité. La comparaison s’ouvre quand la ligne tourne deux, trois ou quatre SKU de dimensions différentes par postes alternés, voire par palettes alternées.
Un bras mémorise chaque schéma sous forme de recette : dimensions des caisses, positions de la grille, angles de rotation par case, nombre de couches, et la recette suivante à appeler quand le compteur de palettes atteint la cible. Un changement de recette est une sélection sur le pupitre d’apprentissage ou l’IHM de ligne, typiquement en quelques minutes une fois que le préhenseur convient à la nouvelle face de caisse. Les positions de rails fixes d’un portique peuvent aussi mémoriser plusieurs schémas dans le coordonnateur, mais les points physiques de prise et de dépose ne bougent pas ; les schémas exigeant une position de caisse décalée ou un second centre de palette peuvent nécessiter un réglage mécanique du bâti ou des guides d’alimentation. Les séries courtes fréquentes, les changements d’emballage saisonniers ou les commandes de palettes mixtes relèvent davantage du bras ; un produit unique sur calendrier fixe correspond à la géométrie fixe du portique.
Protection et enveloppe de sécurité
Le coût et l’implantation de la protection suivent le volume de mouvement de la machine. Le volume de travail d’un portique est l’espace sous le bâti fixe ; l’accès est contrôlé par clôture périphérique, ouvertures grillagées côté échange de palette et portes de service à verrouillage. Le volume de travail d’un bras est tout son arc de balayage, donc la clôture suit cet arc autour du socle, et tout point d’accès ouvert exige des rideaux immatériels ou des scanners de sécurité qui arrêtent le mouvement quand une personne passe la main. L’enveloppe du bras s’étend aussi sur l’espace au sol que les opérateurs emprunteraient autrement, repoussant les garde-corps plus loin dans l’allée.
Dimensionner la distance de protection est un exercice de normalisation, pas une estimation : vitesses d’approche, temps de réponse des capteurs et performances d’arrêt se combinent en distances minimales en millimètres, et la cellule doit être vérifiée contre le référentiel de sécurité machines applicable en conception. Le détail conformité et distance de protection est traité séparément dans le guide sécurité des palettiseurs et conformité CE, clôtures, rideaux immatériels, verrouillages et limites de force pour cellules collaboratives compris. Pour le choix portique ou bras, retenez d’emblée qu’une cellule bras porte généralement une emprise protégée plus grande qu’une cellule portique de débit comparable, et que cette emprise doit être réservée dans l’implantation avant la commande de la machine.
Installation, hauteur sous plafond et utilités
L’installation commence par la préparation du sol. Le socle du bras est boulonné sur un plot renforcé qui reprend l’effort de réaction d’une charge de 120–180 kg en portée ; les colonnes du portique sont ancrées sur un cadre répartissant la charge sur la portée des rails, et le sol doit reprendre cette charge distribuée sans tassement. La hauteur sous plafond compte pour les deux, mais différemment. La poutre aérienne et l’axe Z d’un portique se situent au-dessus de la pile de travail, donc l’obstacle le plus bas doit dégager le chariot de rail plus la hauteur de rétraction du préhenseur ; une machine conventionnelle haut niveau exige encore plus de marge, autour de 4.5 m et plus pour sa mezzanine. Le profil d’un bras est plus bas au socle, mais son levage vertical passe au-dessus de la pile, donc le dégagement aérien se vérifie par rapport au haut de la palette finie plutôt qu’à une poutre fixe.
Les utilités de l’une ou l’autre cellule comprennent une alimentation en air comprimé 5–6 bar dimensionnée pour la génération de vide et les actionneurs de pince, une alimentation électrique adaptée aux entraînements de bras ou de rails et à l’armoire de commande, et une liaison avec le PLC de ligne pour la présence de caisse, le compte de palettes et les signaux de défaut. Installation, fret et recette sur site courent environ 12–22% au-dessus du prix machine seule, selon la distance, l’accès de levage et l’intégration des convoyeurs. Réservez du temps de SAT au planning : essais à vide avec caisses factices, puis produit réel au débit de production, avant la signature.
Quand le portique l’emporte
Le portique est le bon choix quand la ligne correspond à sa géométrie fixe :
- Longues séries stables d’un ou deux SKU, avec dimensions de caisses stables et schéma de couche fixe.
- Implantation rectangulaire où convoyeur et positions de palette s’alignent le long d’une portée de rail droite de 3–4 m.
- Le temps de stabilisation court compte : poutres lourdes, outils à vide larges ou couches empilées où le balancement résiduel perturberait la charge.
- L’enveloppe de protection doit être un volume fixe simple que opérateurs et maintenance lisent d’un coup d’œil.
- L’espace aérien est disponible et l’espace au sol est serré, donc lever le mouvement sur un bâti libère le sol sous les rails.
- Les attentes de maintenance penchent vers rails, roulements et courroies d’entraînement plutôt que vers réducteurs de joints et câblages de bras.
C’est le mauvais achat quand le mélange produit va changer souvent, quand les positions de palette se trouvent autour d’une courbe que la poutre ne peut atteindre, ou quand la ligne pourrait passer à une nouvelle implantation dans quelques années et qu’il faudrait reconstruire le bâti pour suivre.
Quand le bras articulé l’emporte
Le bras gagne sa place quand la géométrie et le mélange produits sont les variables mobiles :
- Plusieurs SKU sur une ligne, avec recettes sélectionnées au changement de format plutôt que des réglages mécaniques.
- Deux ou trois postes palette disposés autour du socle, que le bras dessert en un seul balayage.
- Charges irrégulières — sacs, produits faisceautés, caisses d’orientations mixtes — qui exigent une rotation de poignet et une mise à plat avant dépose.
- Flexibilité future : la cellule pourrait desservir un nouveau convoyeur, une seconde famille de produits ou une ligne déplacée, et le socle plus le coordonnateur suivent par reprogrammation plutôt que refonte métallique.
- Hauteur sous plafond inférieure à ce que permet une poutre aérienne de portique, tout en atteignant la pile finie.
C’est le mauvais achat quand la ligne est une série fixe mono-SKU où la rigidité du bâti et une protection plus simple feraient le travail à moindre coût de protection, ou quand la charge requise se situe hors classe de charge utile 120 kg ou 180 kg à la portée prévue.
Où se situent les cobots et les machines à couche conventionnelles
Le palettiseur robot collaboratif utilise un bras cobot dans la plage de charge 10–25 kg, le plus souvent 16–20 kg, avec un plafond de débit autour de 8–12 cases/min et environ 6–8 cycles/min. Parce qu’il travaille sous limites de puissance et de force définies pour l’opération collaborative, il peut tourner sans clôture périphérique complète quand l’application est évaluée au regard du référentiel de sécurité collaborative applicable. Il convient aux cellules mixtes petites caisses à faible débit ; il ne remplace pas un bras 120 kg ou 180 kg sur sacs lourds ou lignes caisses rapides, et il ne doit pas être comparé sur la même bande cases/min qu’un portique tournant à 10–25 cases/min.
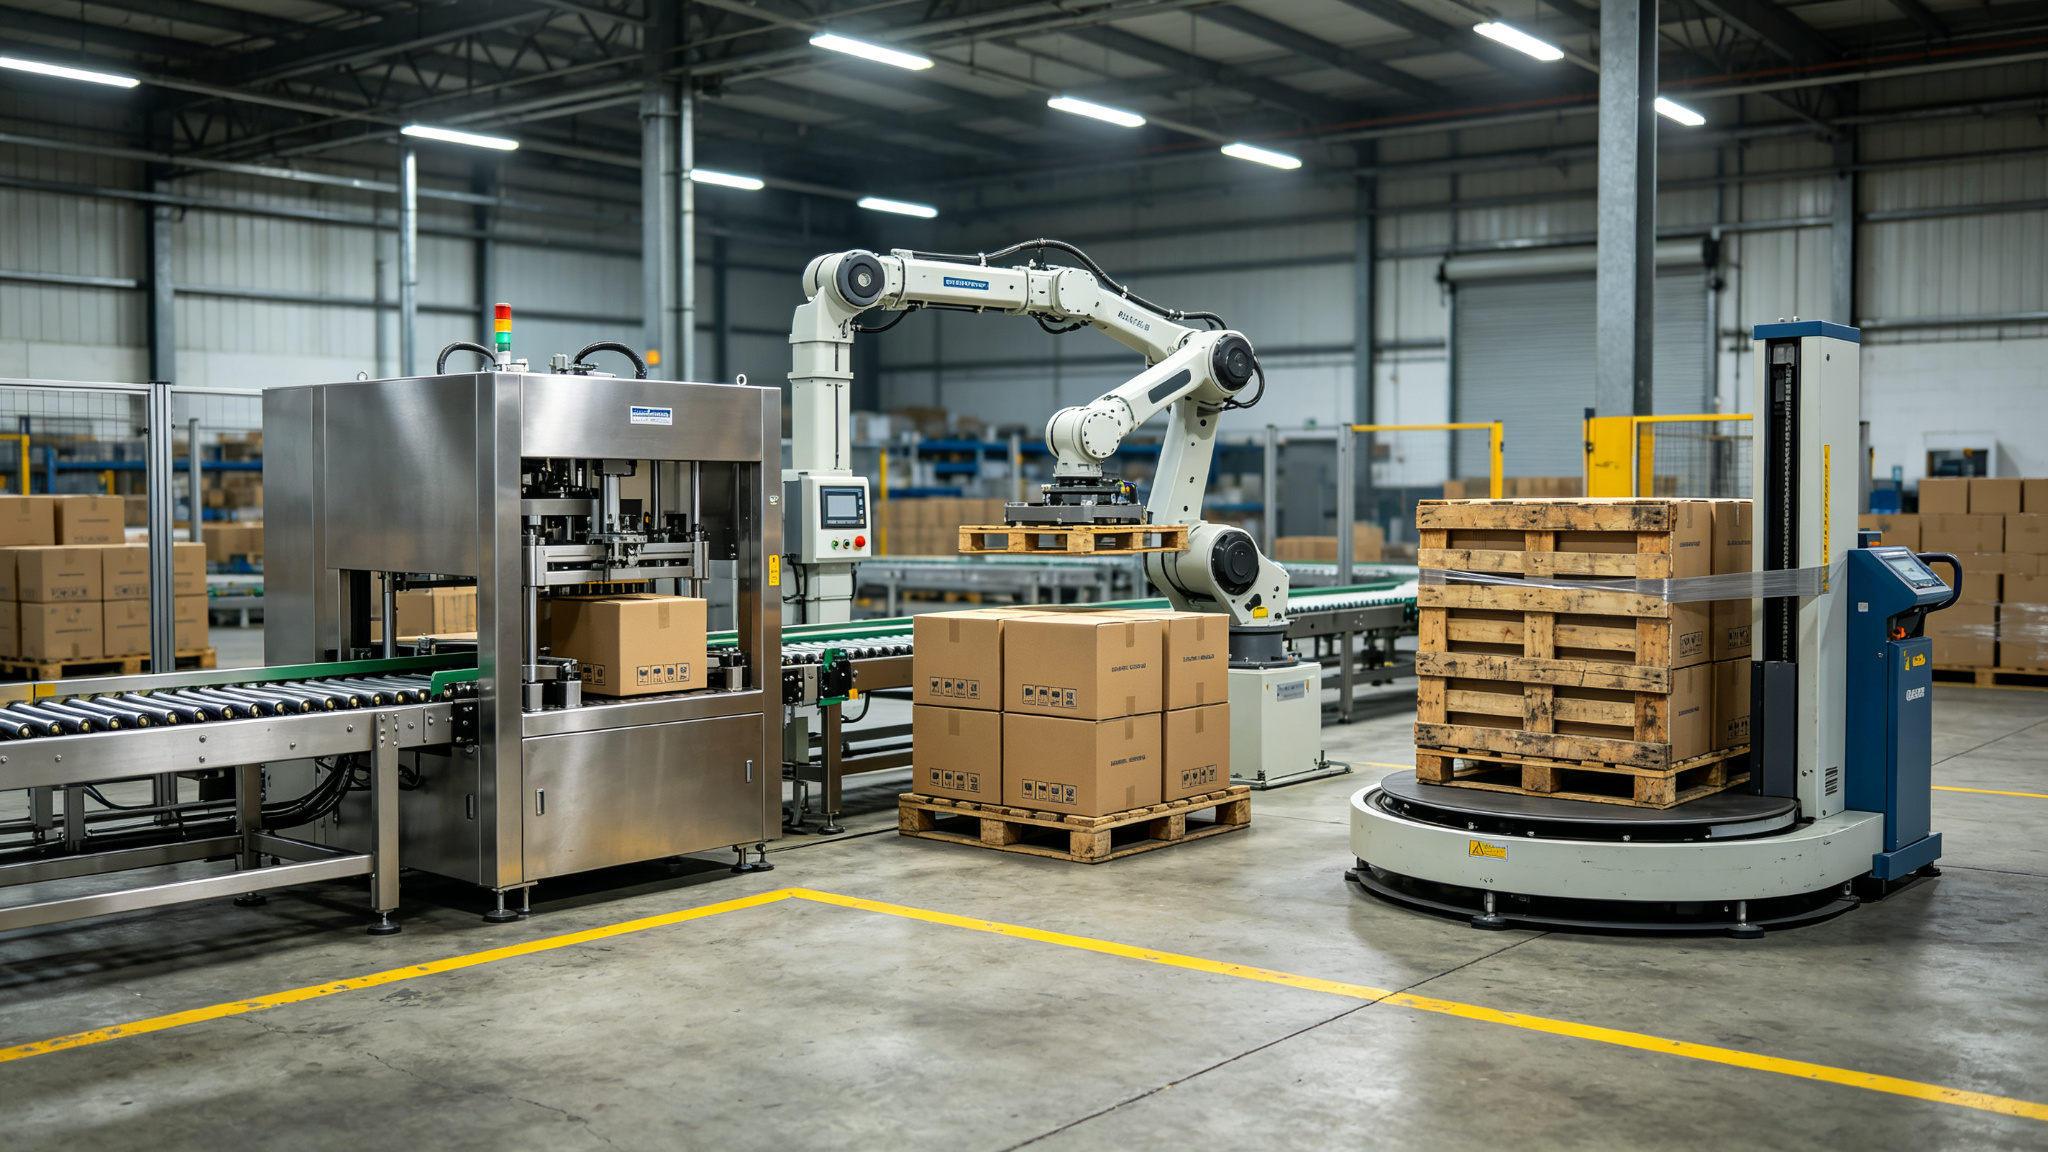
Les machines à couche conventionnelles — le palettiseur de couche haut niveau et le palettiseur de caisses bas niveau — construisent le produit en couches sur une plaque à couche plutôt que de prendre des caisses individuelles avec un préhenseur. Elles tournent environ 1–3 layers/min, conviennent à des débits élevés stables mono-SKU, et la version haut niveau exige une hauteur sous plafond autour de 4.5 m plus une mezzanine. Là où un portique et un bras saisissent et posent une prise à la fois, une machine à couche collecte une couche entière, la met à plat et la dépose en une plaque. Sur des débits orientés couche et un seul SKU, la machine conventionnelle peut être l’option de complexité mécanique réduite ; pour SKU mixtes ou démarrage à faible débit, elle se situe hors de la comparaison portique vs bras.
Trois scénarios acheteur
Scénario 1 : ligne caisses mono-SKU, 180 caisses/heure
Une usine agroalimentaire tourne un format de caisse 400 × 300 × 250 mm sur deux postes, environ 180 caisses/heure, un schéma de palette inchangé pour la vie du produit. Convoyeur et deux positions de palette sont alignés en ligne droite ; la course mesurée de la prise au centre de palette est inférieure à 3 m, le dégagement aérien est ample, et aucun second SKU n’est prévu avant au moins trois ans. Le rail fixe du portique, son temps de stabilisation court et son enveloppe de protection simple correspondent à la ligne ; la flexibilité de bibliothèque de schémas du bras reste inutilisée. Une machine à couche conventionnelle ne mérite d’être comparée que si le débit monte vers le territoire des layers/min ; à 180 caisses/heure, la cellule portique est l’ajustement le plus serré.
Scénario 2 : trois SKU sacs, recettes de palette alternées
Une ligne d’emballage chimique remplit trois formats de sacs tissés par lots alternés, formant une palette par recette avant de changer. Les sacs pèsent 25–40 kg, les positions de palette se trouvent de chaque côté du convoyeur d’alimentation, et le changement de format survient plusieurs fois par poste. Le bras mémorise trois schémas sacs, tourne chaque sac pour mettre la couche à plat, et dessert les deux postes de formation depuis un seul socle ; une disposition bi-station le laisse empiler pendant qu’une palette échangée part. Un portique ne traiterait des sacs réguliers qu’avec des guides fixes et perdrait du temps à chaque changement de recette. La classe bras 120 kg couvre ces poids de sacs avec une marge pour l’outillage de pince ; vérifiez le poids combiné sac + outil contre la charge utile nominale à la portée prévue.
Scénario 3 : charges big bag lourdes, hauteur sous plafond limitée
Une opération de produits en vrac remplit des big bags jusqu’à 150 kg outil cadre compris, dans un entrepôt à poutres aériennes basses et plafond contraint. La charge exige la classe bras grande capacité 180 kg, saisissant les boucles du sac avec un outil cadre et posant les sacs sur une ou deux palettes dans une portée de 2.4–3.2 m. Une poutre aérienne de portique entrerait en collision avec l’obstacle bas, et la hauteur de rail pour la course Z n’est pas disponible. Le profil bas du socle du bras et son levage vertical tiennent dans l’espace ; la protection suit le balayage du bras, et la dégradation de charge utile en portée est vérifiée contre le sac le plus lourd plus l’outillage avant confirmation de la commande.
Liste de vérification avant spécification
- Notez les dimensions caisse ou sac, le poids par prise et le poids combiné produit plus outillage de préhension.
- Mesurez les distances prise à centre de palette en millimètres et confirmez qu’elles se situent dans la portée ou la course de rail avec marge.
- Listez chaque SKU qui tournera sur la cellule pendant les trois prochaines années, avec la fréquence de changement de format attendue.
- Fixez le débit cible en cases/min ou picks/heure, puis calculez à rebours le temps de cycle et l’arrêt toléré pour l’échange de palette.
- Mesurez le dégagement aérien, la capacité portante du sol et les parcours d’accès pour l’installation.
- Confirmez l’air comprimé 5–6 bar et la demande en Nl/min du préhenseur à vide par rapport à la capacité du site.
- Dessinez l’enveloppe de protection des deux architectures et réservez cette surface au sol avant validation de l’implantation.
- Demandez au fournisseur de montrer les temps de cycle et de stabilisation sur un FAT avec votre produit, et non seulement sur des caisses de démonstration.
Maintenance et changement de format après installation
Une fois la cellule en marche, les deux architectures vieillissent différemment. Un portique concentre l’usure sur roulements de rail, entraînements de chariot, entraînements par courroie ou vis et le guide de l’axe Z ; un bras concentre l’usure sur réducteurs de joints, câblages, roulements de poignet et outillage de préhension. Caisses tombées, couches désalignées, pannes de vide et ratés de préhenseur sont les familles de défauts sur l’une ou l’autre machine, et la bonne réponse dépend si la cause est côté produit, côté outillage ou côté coordonnateur. Le guide dépannage et changement de format du palettiseur robotisé parcourt les cas défaut–cause–solution, une procédure de changement de format avec objectifs en minutes, et un plan de maintenance préventive applicable aux cellules bras et adaptable aux rails et actionneurs de portique.
Côté bras, comprendre comment la machine séquence chaque prise — axes, gestion de charge utile, limites de portée, calcul de schéma et consommation d’air — aide à la lecture des rapports de cycle et des journaux de défauts. La séquence technique est traitée dans le guide approfondi complémentaire sur le fonctionnement d’un palettiseur robotisé, décomposition temporelle d’un cycle prise-dépose et chiffres derrière les calculs de picks/heure compris.
Conclusion : faire correspondre l’architecture à la géométrie et au mélange
Le choix palettiseur portique vs robotisé ne se réduit pas à une machine plus rapide ou moins chère. Un portique l’emporte quand l’implantation est un rectangle fixe droit, le mélange produit reste stable, le faible balancement résiduel compte et l’enveloppe de protection doit être un volume fixe simple ; sa course de rail 3–4 m et son bâti rigide servent cette géométrie. Un bras articulé l’emporte quand les positions de palette entourent le socle, les SKU changent par recette, les charges exigent une rotation de poignet et la ligne pourrait se reconfigurer plus tard ; sa classe de charge 120 kg ou 180 kg et sa portée 2.4–3.2 m couvrent la plupart des cellules caisses, sacs et big bags. Comparez les deux sur emprise, portée, charge utile, cases/min, temps de cycle, surface de protection et fréquence de changement de format, puis mettez l’architecture retenue face à vos chiffres produits et d’implantation mesurés avant commande. La gamme machine complète, les classes de charge utile et les options de préhenseur sont listées dans l’index des produits palettiseurs.
