Ce que couvre réellement le coût d’un palettiseur robotisé
Demander un devis de coût de palettiseur robotisé sans séparer le prix machine de l’installation, l’outillage et les dépenses d’exploitation produit un chiffre qui ne correspond pas à la facture finale. Cette décomposition parcourt le coût total de possession complet sur un horizon de 7–10 ans : les fourchettes machine en USD, les postes hors prix machine, le coût annuel d’exploitation en électricité, air et maintenance, la base de main-d’œuvre de palettisation manuelle que le robot remplace, et un calcul de retour sur investissement chiffré avec les hypothèses indiquées au tableau. Tous les chiffres sont des plages de planification pour comparaison au stade budget ; le prix exact est verrouillé au FAT contre les données réelles de caisse, palette, schéma et site.
La pile de coûts a quatre couches. La première est la cellule elle-même : bras, préhenseur, coordonnateurs, convoyeurs d’alimentation et de sortie, protection et bâti de base. La seconde est l’acheminement vers le site : fret, caissage, levage, préparation de site et installation. La troisième est la mise en service : réceptions sur site, essais de schéma, paramétrage des recettes et formation opérateurs. La quatrième est le coût de fonctionnement sur les années : électricité, air comprimé, maintenance préventive, pièces d’usure et la main-d’œuvre qui entoure encore la cellule. Un devis qui ne montre que la première couche sous-estime le coût de possession, et un retour sur investissement bâti uniquement sur le prix machine surestime le rendement.
Fourchettes de prix machine par type de cellule (USD, EXW, indicatif)
Les fourchettes ci-dessous regroupent les cellules de palettisation selon la classe de bras et l’implantation utilisées. Ce sont des plages de planification EXW machine seule, avant fret, installation et SAT. Les chiffres de charge utile, portée, temps de cycle et cases/min sont les plages d’ingénierie que la classe machine délivre typiquement ; ils sont mis en regard des données produit au stade de l’implantation.
| Type de cellule | Fourchette de prix machine (USD, EXW) | Ajustement typique | Bande débit et charge utile |
|---|---|---|---|
| Cellule robot collaborative d’entrée de gamme | $35,000–$55,000 | Caisses légères, lignes à faible débit, sans clôture ou protection légère | Charge utile 10–25 kg, courante 16–20 kg ; plafond 8–12 cases/min, 6–8 cycles/min |
| Cellule robot articulé standard | $55,000–$90,000 | Caisses, sacs et faisceaux aux débits mono-poste modérés à élevés | Classe 120 kg ; portée 2.4–3.2 m ; 700–900 picks/h, cycle 3.5–6 s |
| Cellule articulée bi-station | $85,000–$130,000 | Alimentation continue, deux palettes concurrentes, fonctionnement deux postes | Classe 120 kg ou 180 kg ; deux postes de formation ; 1.6–1.9x le débit mono-poste au même taux de prise |
| Palettiseur de couche conventionnel | $70,000–$120,000 | Débit élevé stable mono-SKU, profil produit étroit | 1–3 layers/min ; versions haut niveau exigent plafond 4.5 m+ et une mezzanine |
| Système portique / cartésien | $80,000–$140,000 | Implantation fixe, axe Z rigide, faible mouvement résiduel, enveloppe de protection simple | Course 3–4 m ; 10–25 cases/min selon le nombre d’axes |
Dans chaque fourchette, le prix évolue avec la classe de charge utile, la portée, la technologie de préhension et le périmètre convoyeurs. Un bras 180 kg avec outil cadre pour big bags se situe au-dessus de la configuration caisses 120 kg de la même famille. Coussins mousse à vide, cadres pince et outillage fourche portent chacun leur propre coût, et une cellule qui doit alimenter deux voies ou sortir vers une filmeuse automatique ajoute du travail convoyeurs et commande qu’une cellule mono-échange manuel ne porte pas.
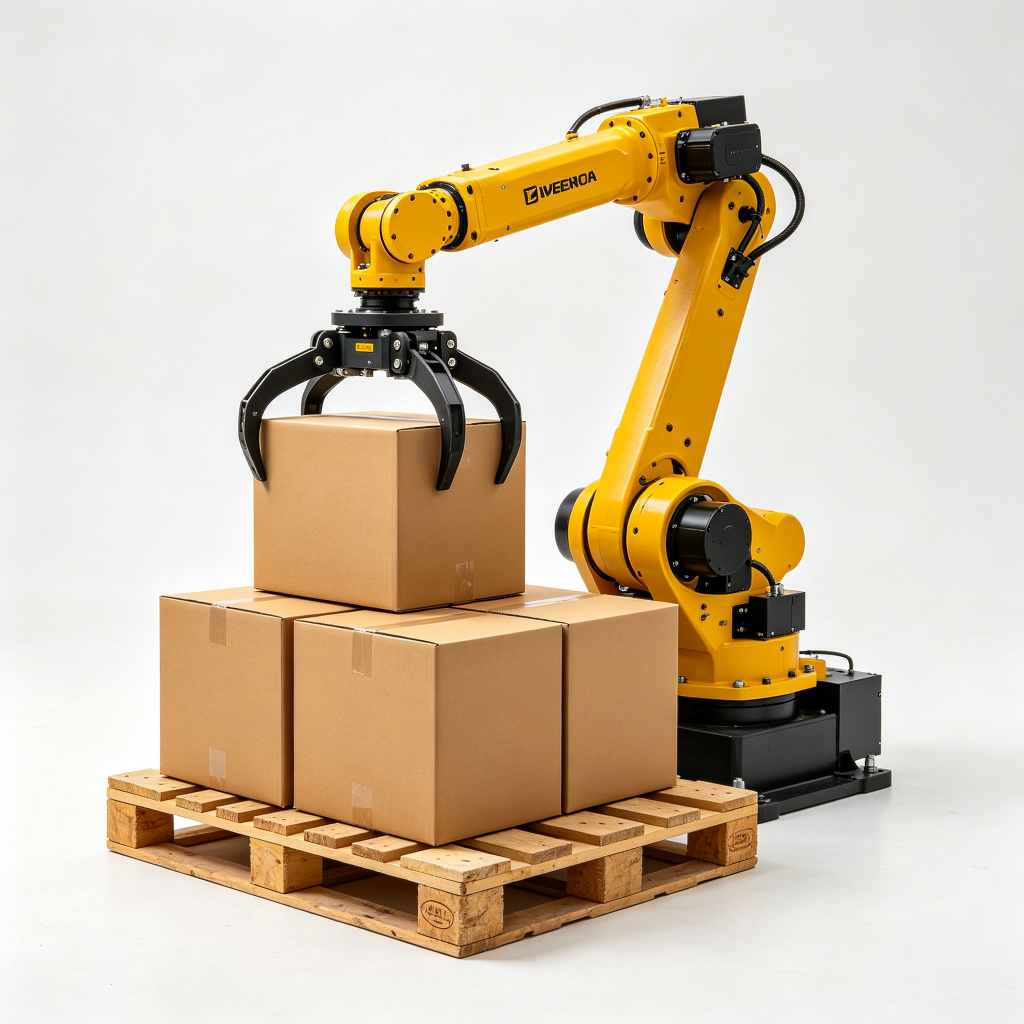
Le palettiseur robotisé quatre axes en classe 120 kg se situe dans la bande articulée standard et couvre la plupart des services caisses et sacs généraux. Le palettiseur robotisé bi-station passe dans la bande supérieure parce qu’il porte deux postes de formation, un second convoyeur et des fixations de poste, ainsi qu’une logique de file qui suit les deux palettes. Le palettiseur robot collaboratif occupe la bande d’entrée pour charges légères, et le palettiseur compact pour caisses garde un périmètre réduit pour les débits caisses légers à moyens. La famille complète est listée dans l’index des produits palettiseurs.
Postes hors prix machine
Fret, installation et recette sur site ajoutent typiquement 12–22% au prix machine, selon la taille de cellule, la distance de transport, l’état du site et la part de convoyeurs et de commande existants sur la ligne. Le lot se décompose en postes ci-dessous. Chacun doit apparaître comme sa propre ligne au budget plutôt que d’être absorbé dans un forfait installation unique, car c’est ici que les devis divergent le plus.
| Poste | Ce qu’il couvre | Note de planification |
|---|---|---|
| Fret aller et caissage | Fret routier ou maritime, caissage export, assurance, livraison interne jusqu’à l’usine | Expéditions longue distance et transfrontalières déplacent ce poste vers la part haute du lot 12–22% |
| Préparation de site | Départ alimentation électrique, raccordement air comprimé, fondation ou ancrage, réparation de sol, dégagement de l’emprise de protection | Les sites anciens peuvent exiger une mise à niveau de tableau ou un sécheur d’air ; ces postes interviennent avant l’arrivée de l’équipe de levage |
| Levage et installation | Décaissage, pose du bâti, boulonnage, raccordement des convoyeurs, liaisons air et électriques, alignement mécanique | Les cellules sur deux niveaux ou mezzanine ajoutent un temps de levage que les cellules au sol n’ont pas |
| SAT et essais de schéma | Recette sur site, essais caisse et palette réelles, vérification de schéma, mesure du temps de cycle, contrôle interface sortie et filmeuse | Les schémas exigeant feuilles entrelacées ou cadres prennent du temps d’essai supplémentaire |
| Formation et réception | Parcours opérateur, sélection de recette, réponse défauts de base, visite maintenance, documentation | Prévoyez une seconde séance de rafraîchissement après le premier mois de production si le personnel tourne |
| Préhenseur et pièces de rechange | Coussins ou ventouses à vide, kit joints, filtres, pièces de changement rapide, stock d’usure première année | L’outillage est parfois devisé séparément de la machine ; confirmez de quel côté du poste il se situe |
| Protection et dispositifs de sécurité | Clôtures, rideaux immatériels, verrouillages, arrêts d’urgence, contrôleur de sécurité, neutralisation selon l’analyse de risque | Le périmètre de protection suit l’évaluation de risque ; les cellules cobot puissance-force peuvent utiliser une protection légère, les bras lourds exigent des enveloppes clôturées |
| Intégration | Poignées de main convoyeurs, signaux PLC ou coordonnateur de cellule, déviation de voie, retour MES ou compte, synchronisation filmeuse | Une cellule autonome exige moins de signaux qu’une cellule insérée dans une ligne emballage-filmage |
Lisez la fourchette 12–22% comme un lot, et non comme un surcoût fixe. Une cellule articulée standard expédiée sur une courte distance vers un plot béton préparé, avec air et puissance existants et raccordement convoyeur simple, peut se situer près de 12%. Une cellule bi-station ou portique allant dans un bâtiment ancien qui exige travail de tableau, traitement d’air, parcours mezzanine et intégration filmeuse peut atteindre 22% avant tout outillage optionnel. Demandez toujours au fournisseur quels postes sont inclus dans le prix machine EXW et lesquels sont devisés séparément ; un chiffre machine bas avec un périmètre de mise en service réduit rattrape sur site.
Coût annuel d’exploitation : électricité, air, maintenance et usure
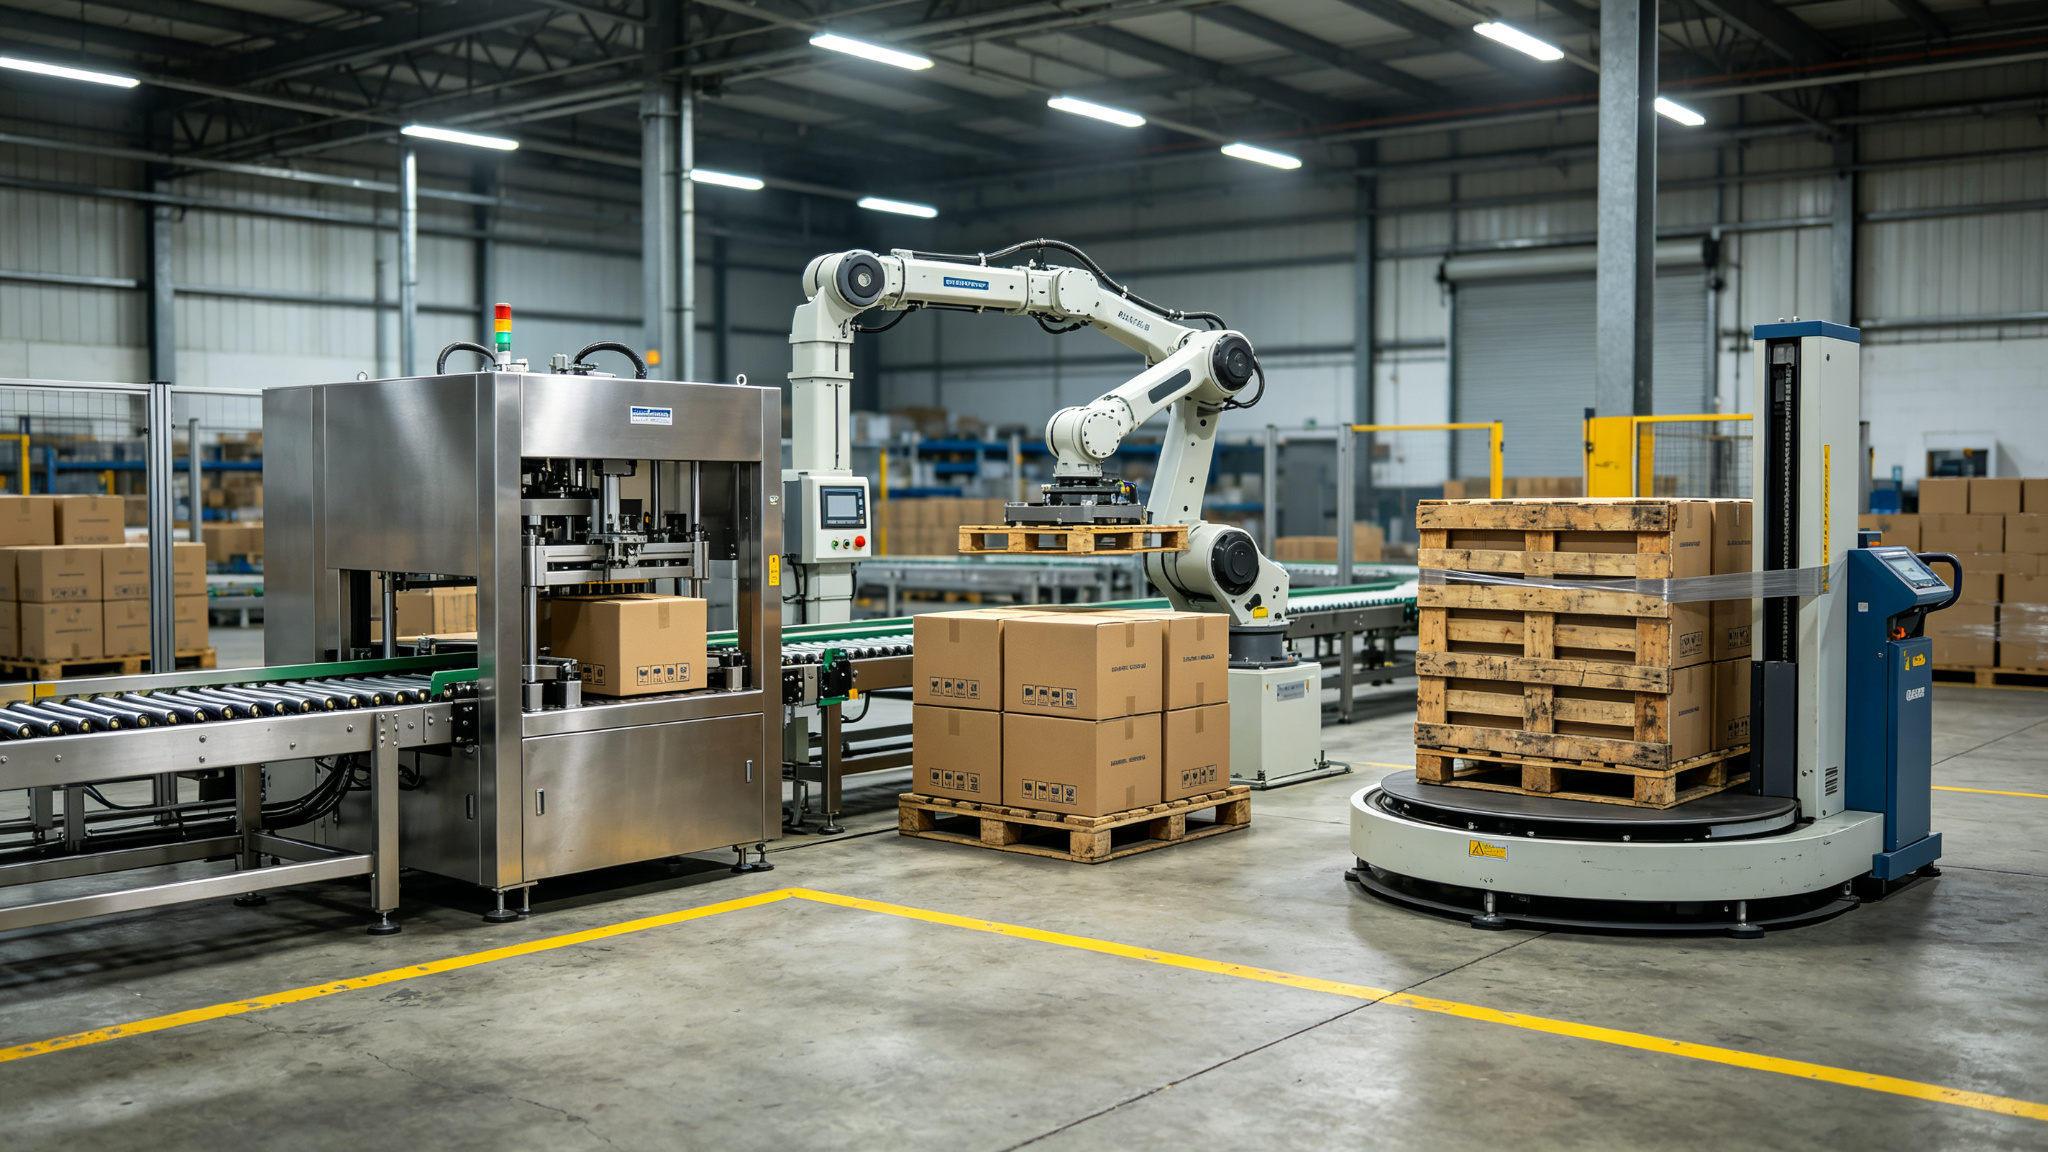
Après mise en service, la cellule tourne sur quatre flux de coûts récurrents. Ils sont faibles à côté de la main-d’œuvre qu’ils remplacent, mais ils appartiennent au modèle TCO parce qu’ils reviennent chaque année et croissent avec les heures de fonctionnement.
| Flux opex | Base et chiffres de planification | Note de planification annuelle |
|---|---|---|
| Électricité | Bras et coordonnateur consomment quelques kWh en fonctionnement ; une cellule typique moyenne environ 3–6 kWh selon la classe de bras et le cycle de service | Calculez kWh par heure × heures de fonctionnement × tarif local ; une cellule 4 kWh à 8 h/jour, 250 jours consomme environ 8,000 kWh par an |
| Air comprimé | Les préhenseurs à vide pneumatiques consomment environ 40–80 Nl/min en moyenne sur alimentation 5–6 bar | Le coût de l’air suit le volume consommé ; les fuites et coussins usés relèvent la consommation entre les visites de maintenance |
| Maintenance préventive | Inspection planifiée, graisse ou lubrification selon l’intervalle du bras, contrôles courroie et chaîne, test capteurs et verrouillages | Les cellules autonomes portent une charge de maintenance plus faible que les cellules insérées dans une ligne deux postes |
| Usure et consommables | Ventouses et coussins mousse, joints, filtres, pièces d’usure convoyeur, pièces de contact occasionnelles sur le préhenseur | Le volume et l’état de l’emballage pilotent la durée de vie des coussins ; le carton poussiéreux ou abrasif raccourcit les intervalles de remplacement |
Deux coûts d’exploitation supplémentaires sont faciles à omettre. Le premier est l’espace au sol : la cellule occupe une baie qui pourrait recevoir du stockage ou de l’emballage, et cet espace a un coût interne même quand aucune facture de loyer n’arrive. Le second est la main-d’œuvre conservée autour de la cellule. Un palettiseur ne retire pas toute l’équipe de fin de ligne. Quelqu’un alimente les palettes vides, filme ou contrôle les charges, traite les exceptions, recharge les consommables et couvre les pauses. Le modèle doit compter cette présence conservée comme une ligne de main-d’œuvre continue, et non supposer que la cellule tourne entièrement sans personnel.
La base de main-d’œuvre de palettisation manuelle
Le retour sur investissement part de ce que coûte aujourd’hui la méthode manuelle, et la base mérite le même soin que le devis robot. La palettisation manuelle tourne avec 1–2 opérateurs par poste de palettisation, empilant environ 150–300 caisses par heure-personne selon le poids de caisse, le style d’emballage et le schéma de couche. Les levages répétés au-dessus de la limite ergonomique d’environ 12–15 kg génèrent fatigue, rotation du personnel et déclarations d’accident, et ces coûts apparaissent dans l’assurance accidents, la couverture de relève et le remplacement en formation plutôt que dans la seule ligne de salaire.
- Débit par personne : 150–300 caisses/heure-personne ; caisses légères et faciles près du haut, sacs lourds et faisceaux peu commodes près du bas.
- Réalité des effectifs : les postes tournent rarement sur une personne nommée. Pauses de relève, absences et exceptions de fin de ligne font intervenir une seconde paire de mains, donc planifiez 1.2–1.5 ETP (FTE) par poste manuel en fonctionnement stable.
- Coût de main-d’œuvre chargé : utilisez le taux horaire pleinement chargé — salaire, avantages, charges sociales, supervision et coût de rotation du personnel — et non le salaire brut. Un salaire brut sous-estime l’économie annuelle et déforme le tableau de retour dans le mauvais sens.
- Coûts ergonomiques et qualité : couches mal empilées, angles de carton endommagés, schémas irréguliers et charges retravaillées font partie de la base manuelle, même quand ils sont difficiles à facturer.
Comptez les heures où la ligne tourne réellement. Une ligne à un poste répartit la main-d’œuvre manuelle sur 8 heures ; une ligne deux postes double à la fois l’effectif et l’économie annuelle que le robot peut capturer. Les pics saisonniers, les fonctionnements week-end et les postes en heures supplémentaires modifient fortement la base, et le modèle de retour doit utiliser le rythme de postes récurrent plutôt que l’exception de la semaine fériée.
Calculs de retour chiffrés, hypothèses indiquées
Trois scénarios suivent. Chacun liste ses hypothèses avant le calcul, pour que les chiffres puissent être remplacés par les taux locaux. Tous utilisent un taux de main-d’œuvre chargé de $24/h par ETP (FTE), 250 jours ouvrés par an, un tarif d’électricité de $0.12/kWh et un coût d’air comprimé de $0.025 par mètre cube. Ce sont des hypothèses de planification pour le modèle, et non des devis fournisseur ; substituez vos propres tarifs usine et la structure tient encore.
Scénario 1 : cobot d’entrée sur ligne caisses à un poste
Hypothèses : 220 caisses/h, un poste de 8 h, 250 jours/an. La base manuelle exige 1.5 ETP (FTE) pour couvrir le poste avec relève. La cellule cobot déplace 1.2 ETP (FTE) et conserve 0.3 ETP (FTE) pour l’alimentation des palettes et le QC. Fourchette machine $35,000–$55,000, médiane $45,000 ; fret, installation et SAT à 18% de la machine = $8,100 ; préhenseur et premier stock de pièces $5,000. Capital installé ≈ $58,100, plage de planification $43,000–$66,000 une fois les extrêmes de fourchette et l’outillage inclus.
Économie annuelle : main-d’œuvre déplacée = 1.2 ETP × 8 h × 250 jours × $24/h = $57,600 par an. Coût annuel d’exploitation : électricité à 4 kWh × 8 h × 250 jours = 8,000 kWh × $0.12 = $960 ; air à 60 Nl/min sur 480 min/jour × 250 jours = 7,200 m³ × $0.025 = $180 ; maintenance et pièces d’usure $1,800. Opex annuel total ≈ $2,940. Bénéfice annuel net = $57,600 − $2,940 = $54,660, soit environ $4,555 par mois.
Retour sur investissement : $58,100 installé ÷ $4,555 de bénéfice net mensuel ≈ 12.8 mois. Sur la fourchette machine et outillage, le retour se situe environ 10–15 mois. Si le taux local de main-d’œuvre chargé est plus bas, ou si la ligne tourne moins de jours, chaque mois de retour s’allonge ; si les coûts de dommage et de retouche sont ajoutés à la base manuelle, il se raccourcit.
Scénario 2 : cellule bi-station sur ligne deux postes
Hypothèses : 600 caisses/h, deux postes de 8 h (16 h/jour), 250 jours/an. La base manuelle à 220 caisses/heure-personne exige environ 3 ETP (FTE) par poste, 6 ETP (FTE) sur la journée. La cellule bi-station déplace 4 ETP (FTE) et conserve 2 ETP (FTE) (un par poste) pour l’alimentation des palettes, le QC et le traitement des exceptions. Fourchette machine $85,000–$130,000, médiane $107,500 ; fret, installation et SAT à 18% = $19,350 ; jeu de préhenseurs double, fixations et premier stock de pièces $12,000. Capital installé ≈ $138,850, plage de planification environ $120,000–$155,000 sur la fourchette.
Économie annuelle : main-d’œuvre déplacée = 4 ETP × 16 h × 250 jours × $24/h = $384,000 par an. Coût annuel d’exploitation : électricité à 6 kWh × 16 h × 250 jours = 24,000 kWh × $0.12 = $2,880 ; air à 70 Nl/min sur 960 min/jour × 250 jours = 16,800 m³ × $0.025 = $420 ; maintenance et pièces d’usure $4,500. Opex annuel total ≈ $7,800. Bénéfice annuel net = $384,000 − $7,800 = $376,200, soit environ $31,350 par mois.
Retour sur investissement : $138,850 installé ÷ $31,350 de bénéfice net mensuel ≈ 4.4 mois. Sur la fourchette, le retour court environ 4–7 mois. Les heures deux postes sont ce qui rend cela possible : la même cellule sur un seul poste récupérerait la moitié de l’économie annuelle de main-d’œuvre et se retournerait près du double en mois. Les raisons de positionnement pour lesquelles un bi-station convient à ce profil sont exposées dans la note sur le palettiseur robotisé bi-station SunAura.
Scénario 3 : ligne faible volume où le retour financier échoue
Hypothèses : 120 caisses/h, un poste de 8 h, 250 jours/an. Base manuelle environ 0.8 ETP (FTE) avec relève légère. Même une cellule d’entrée ne déplace que 0.5 ETP (FTE) après la présence conservée. Économie brute de main-d’œuvre = 0.5 × 8 × 250 × $24 = $24,000 par an. Opex annuel ≈ $2,500, laissant un bénéfice net d’environ $21,500, soit $1,790 par mois. Une cellule d’entrée installée $43,000–$55,000 donne un retour près de 24–31 mois sur le seul cash.
Avec un taux local de main-d’œuvre plus bas, une année plus courte ou une présence conservée plus lourde, cela dépasse un seuil de 30–36 mois. Le soulagement ergonomique, la réduction du stock endommagé ou une pénurie de main-d’œuvre planifiée peuvent encore justifier l’achat, mais le seul retour financier ne franchit pas un seuil classique de deux ans. Ce scénario explique pourquoi l’effectif de base et le nombre de postes sont collectés avant le choix de la fourchette machine, et non après.
Coûts que les acheteurs oublient de mettre au tableau
- Arrêt lié au changement de format : chaque commutation de schéma ou de SKU suspend l’automatique pour la sélection de recette, la vérification du préhenseur et le contrôle de la première couche. Les séries courtes fréquentes relèvent la part de temps perdu même quand la nominale de picks/heure paraît forte.
- Dommages et retouche : les mauvaises empilades manuelles et les caisses tombées ont un coût ; inversement, un schéma robot mal réglé peut écraser ou surplomber des charges. Comptez un budget d’essai et de réglage au SAT.
- Mises à niveau d’utilités : une augmentation de tableau électrique, un sécheur d’air, un banc de filtres ou une réparation de sol peuvent dépasser le prix du préhenseur si le site n’a pas été construit pour l’automatisation.
- Stock de pièces de rechange : ventouses, joints et filtres doivent être sur étagère, et non commandés à la panne ; l’arrêt d’urgence coûte plus cher que le consommable.
- Rotation du personnel : si les opérateurs tournent sur le poste, une réception unique s’estompe en défauts répétés et changements de format lents. Prévoyez une formation de rafraîchissement.
- Déplacement futur ou changement de ligne : un bâti portique fixe se déplace moins facilement qu’un bras articulé ; si la ligne pourrait être rééquilibrée dans trois ans, cette flexibilité porte un coût dans un sens ou l’autre.
- Révision de protection : si l’analyse de risque exige des clôtures, verrouillages ou rideaux immatériels que le devis de base n’a pas couverts, ceux-ci arrivent en avenant après commande, et non avant.
Lecture des fourchettes au FAT et comparaison des devis
Les plages de planification se resserrent une fois les données réelles sur la table. Au stade devis, demandez à chaque fournisseur de séparer machine, outillage, fret, installation, SAT, protection et intégration sur des lignes distinctes, et d’indiquer ce qui est exclu. Au FAT, vérifiez le temps de cycle contre le schéma réel, confirmez que les picks/heure mesurés correspondent au débit budgété, contrôlez la consommation d’air sur le préhenseur réel, et validez le taux de dommage sur caisses réelles. Une machine qui atteint son cycle nominal sur boîtes vides mais endommage la caisse de production n’a pas passé l’essai de réception qui compte pour le TCO.
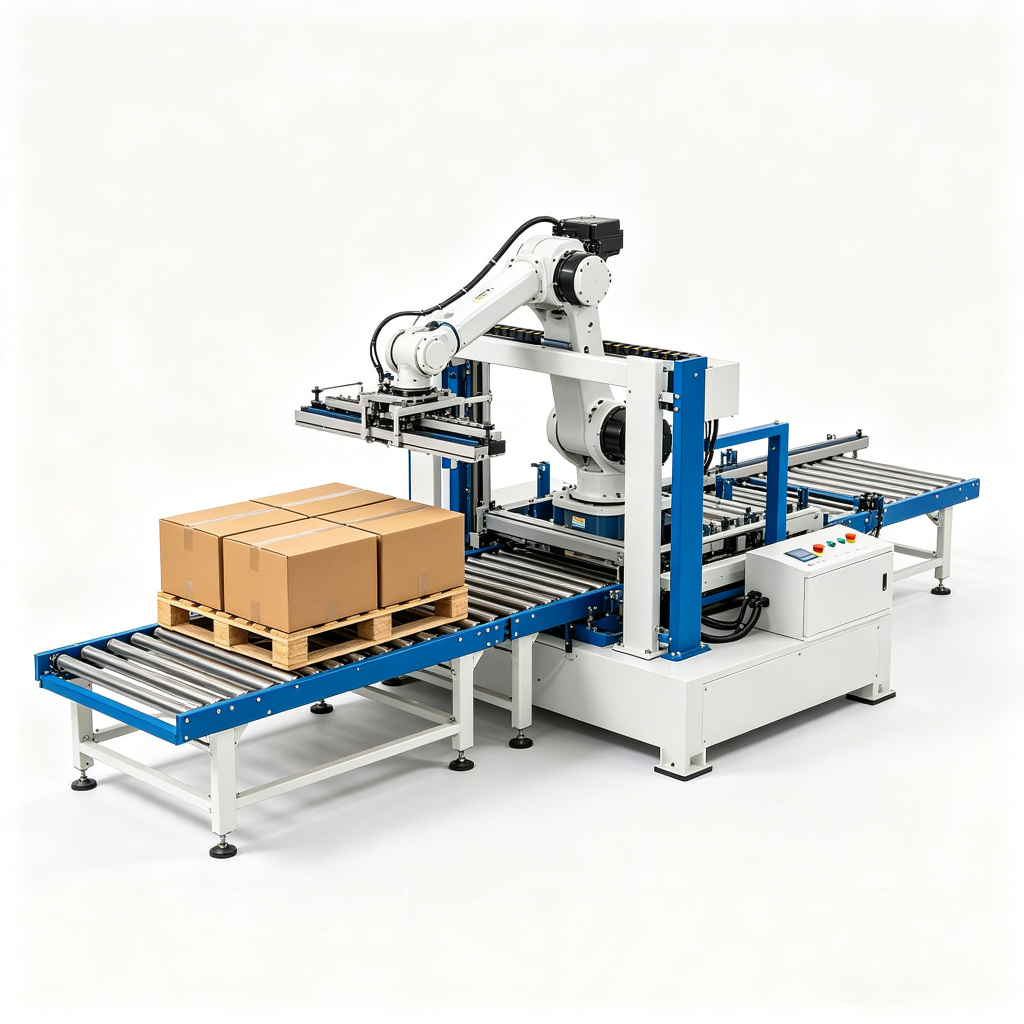
Comparez les cellules sur le même horizon. Une cellule d’entrée moins chère qui ne tient pas le débit requis, ou une implantation bi-station achetée pour une ligne détendue à un poste, déforment toutes deux le tableau TCO. Faites correspondre la classe machine à la charge : caisses légères vers la cellule cobot ou compacte, caisses et sacs moyens vers la cellule articulée 120 kg, travail continu à deux palettes vers l’implantation bi-station. La base mécanique derrière ces limites de débit et charge utile est dans la note sur le fonctionnement d’un palettiseur robotisé : axes, charge utile, portée et temps de cycle. Le périmètre de protection et son coût suivent les règles de la note sur la sécurité des palettiseurs et conformité CE, et la logique de positionnement pour le travail continu à palettes mixtes est traitée dans la note de positionnement bi-station. La famille machine et ses configurations sont dans l’index des produits palettiseurs.
TCO sur cinq ans : cellule contre méthode manuelle
Les mois de retour répondent à la question cash ; le total sur cinq ans répond à la question de possession. Le tableau ci-dessous porte les Scénarios 1 et 2 sur cinq ans selon les mêmes hypothèses : main-d’œuvre chargée $24/h, 250 jours, $0.12/kWh, air $0.025/m³, et opex maintenu plat pour la planification. La croissance des salaires dans la colonne manuelle n’est pas modélisée ici ; dans la plupart des usines, les coûts de main-d’œuvre montent d’année en année tandis que les lignes électricité, air et maintenance du robot évoluent plus lentement, donc l’écart sur cinq ans tend à s’élargir plutôt qu’à se réduire après la première année.
| Élément de coût sur 5 ans | Scénario 1 : cobot d’entrée, un poste | Scénario 2 : bi-station, deux postes |
|---|---|---|
| Capital installé (machine + installation/SAT + outillage) | $58,100 | $138,850 |
| Coût annuel d’exploitation (électricité, air, maintenance, usure) | $2,940/an | $7,800/an |
| Coût de possession robot sur cinq ans | ≈ $72,800 | ≈ $177,850 |
| Main-d’œuvre manuelle sur 5 ans (équipe de base, sans croissance salariale) | ≈ $360,000 (1.5 ETP) | ≈ $2,880,000 (6 ETP) |
| Écart sur cinq ans avant facteurs qualité et ergonomie | ≈ $287,000 inférieur avec la cellule | ≈ $2.7 million inférieur avec la cellule |
Lisez cet écart comme un delta brut de possession, et non comme un profit. Il ne crédite pas la réduction du stock endommagé, la baisse des accidents et de la rotation du personnel, la régularité de la qualité de schéma ou la capacité à tourner les pics sans heures supplémentaires ; ces facteurs élargissent encore le delta. Il ne déduit pas non plus les ETP conservés autour de la cellule, que les scénarios ont déjà nets sur l’économie de main-d’œuvre déplacée. Si la base manuelle porte des heures supplémentaires en haute saison, ajoutez ces heures à la colonne manuelle avant de finaliser la comparaison.
Ce qui déplace le prix dans une fourchette
Une fourchette est une plage, et non un prix fixe. Les éléments ci-dessous tirent une cellule vers l’extrémité haute ou basse de sa plage de planification, et chacun doit être identifié dans le devis pour que la comparaison entre fournisseurs porte sur le même périmètre.
- Classe de charge utile : un bras 180 kg avec outil cadre pour big bags coûte plus qu’une configuration caisses 120 kg de la même famille, et le poids du préhenseur se déduit de la charge utile nette avant le dimensionnement de la charge.
- Portée et implantation : une portée couvrant deux postes ou une alimentation large ajoute une taille de bras et une géométrie de socle ; une enveloppe mono-poste serrée reste vers l’extrémité basse.
- Technologie de préhension : un coussin à vide unique est l’outillage le plus léger ; coussins mousse pour caisses irrégulières, cadres pince pour sacs et cadres fourche pour faisceaux ajoutent chacun un coût mécanique et leur propre stock d’usure.
- Périmètre convoyeurs : fusion d’alimentation, déviation de voie, rouleau de sortie, transfert par chaîne et convoyeurs de remise à la filmeuse sont devisés séparément de la cellule robot, et un bloc connecté complet porte plus d’acier qu’une prise-dépose autonome.
- Niveau de protection : une enveloppe clôturée avec verrouillages et rideaux immatériels coûte plus que la protection légère autorisée sous limites force-puissance ISO/TS 15066 sur un cobot ; l’analyse de risque fixe le périmètre applicable.
- Commandes et intégration : un contrôleur de recette autonome est moins cher qu’une cellule reliée aux signaux PLC de ligne, logique de voie, comptes MES et sortie filmeuse synchronisée.
- Indice d’environnement : construction lavable, étanche à la poussière ou calibrée chaleur pour salles d’emballage rudes ajoute un coût de carter et de joints par rapport à une cellule sèche standard.
- Pièces de rechange et formation : un kit d’usure première année et deux jours de formation se situent sous la ligne dans certains devis et dedans dans d’autres ; confirmez avant de comparer les totaux.
Conditions de site qui ajoutent un coût avant l’arrivée du robot
La visite de site attrape les éléments qu’un devis sur bureau ne peut pas voir. Contrôlez l’alimentation électrique entrante : capacité de tableau, parcours de conduit et si la cellule exige son propre sectionneur et circuit de sécurité. Contrôlez l’alimentation d’air : pression tenue à 5–6 bar, état du sécheur et des filtres, et si le compresseur de l’usine peut couvrir le tirage moyen ajouté de 40–80 Nl/min sans cycler en pic. Contrôlez le sol : planéité pour le socle et les rails de convoyeur, capacité portante pour une machine haut niveau sur mezzanine, et conditions d’ancrage. Contrôlez l’accès : largeur de portes et d’allées pour le levage du bras et du bâti, et hauteur sous plafond pour l’implantation haut niveau qui exige environ 4.5 m ou plus.
Des conditions qui paraissent mineures en visite deviennent des avenants à l’installation. Un sécheur manquant laisse entrer l’humidité dans les ventouses et raccourcit la durée de vie des coussins ; un tableau sous-dimensionné retend la mise sous tension de la cellule ; un sol qui ne peut pas reprendre les charges d’ancrage signifie une plaque ou un coffre de fondation que le planning n’a pas prévu. Les lister au stade budget les garde dans le lot installation 12–22% plutôt que dehors en surprise.
Chiffrez chaque condition avant la signature de commande. Un sectionneur dédié et un circuit de sécurité se situent typiquement à $800–$2,500 selon la distance au tableau ; un sécheur d’air comprimé avec filtre 5 microns court $600–$1,800 ; la mise à niveau du sol ou une plaque d’ancrage renforcée ajoute $1,000–$4,000 là où la dalle sort de tolérance ; le levage par allée étroite avec appel chariot ou grue se situe à $500–$1,500 par jour. Sur une cellule devisée $70,000, ces éléments réunis dépassent rarement $6,000, mais ils déplacent le total installé du chiffre de brochure vers le chiffre que le comité financier approuve réellement. Demandez au fournisseur de chiffrer les travaux de correction de site sur une ligne séparée plutôt que de les replier dans un forfait installation générique, pour que chaque élément puisse être contrôlé contre les notes de visite et retiré si l’utilité existante le couvre déjà.
Questions à emporter en revue de devis
- Qu’est-ce qui est inclus dans le prix machine, et qu’est-ce qui est devisé séparément comme outillage, convoyeur, protection ou intégration ?
- Quels postes fret, levage, préparation de site, SAT et formation composent le lot installation, et à quelle part du prix machine ce total atteint-il ?
- Quel temps de cycle mesuré et picks/heure sortent de l’essai de schéma sur caisses réelles, et non sur boîtes d’essai vides ?
- Quelle estimation annuelle d’électricité, air, maintenance et consommables le fournisseur donne-t-il pour le préhenseur et le cycle de service sélectionnés ?
- Quelles pièces de rechange sont stockées sur site, quel est le délai pour les ventouses ou joints de remplacement, et que couvre le planning d’intervalle de maintenance ?
- Quelle présence conservée la ligne exige-t-elle après la mise en service, et quelles exceptions demandent encore une personne à la cellule ?
- Quelle est la période de garantie, ce qu’elle couvre, et quel délai de réponse s’applique pour un défaut qui arrête la ligne ?
Conclusion sur la feuille de budget
Le coût d’un palettiseur robotisé se divise en un chiffre de capital installé et un petit chiffre d’opex récurrent. Les fourchettes machine courent de $35,000–$55,000 pour les cellules cobot d’entrée, $55,000–$90,000 pour les cellules articulées standard, $85,000–$130,000 pour les implantations bi-station, $70,000–$120,000 pour les machines à couche conventionnelles et $80,000–$140,000 pour les systèmes portique, avec fret, installation et SAT ajoutant 12–22% au-dessus. Le retour sur investissement est piloté surtout par les ETP (FTE) déplacés sur les heures de fonctionnement, et non par le seul prix machine. Collectez l’effectif de base manuel, le nombre de postes, le taux de main-d’œuvre chargé, le poids de caisse et les caisses/heure de pointe avant de choisir une fourchette ; les scénarios appliqués ci-dessus montrent comment la même structure répond pour une ligne légère à un poste, une ligne lourde deux postes et une opération faible volume où le dossier financier ne se conclut pas.
