SunAura ajoute une formeuse colle thermofusible pour lignes ondulées sans ruban
SunAura a élargi sa gamme de formeuses avec une formeuse dédiée à la colle thermofusible qui ferme le fond du carton sans ruban adhésif sensible à la pression ni verrou mécanique rainure-onglets. La machine ouvre les plaques ondulées plates, replie les rabats du fond, dépose des cordons d’adhésif sur le recouvrement des rabats et maintient la caisse sous compression pendant la prise de la liaison. Elle se place aux côtés des cadres format ruban et formage existants dans la gamme de fin de ligne SunAura, et cible les producteurs qui exigent un fond ferme sur caisses chargées, couchées ou d’exportation sans faire circuler des rouleaux de ruban sur la ligne.
La formeuse format colle tourne à 15–25 caisses/min sur plaques standard, traite des dimensions de plaque d’environ 200×150×100 mm à 600×400×400 mm selon le cadre, et tient l’équerrage du fond à environ ±2 mm sur une plaque adaptée. Le fondoir maintient l’adhésif à 150–180 °C, avec flexibles et buses alimentant les cordons sur les rabats du fond ; l’air comprimé à 0,6 MPa actionne le plieur et les circuits de vannes, et le cadre standard tire dans la bande de 3–6 kW charge de chauffe comprise. Cette note décrit à quoi sert la machine, comment fonctionne la station colle, où elle se place face au ruban et au formage à blocage, et les entrées nécessaires pour la chiffrer sur une ligne réelle.
La machine a été développée à partir des demandes reçues au bureau applications sur plusieurs trimestres. Les acheteurs qui font déjà tourner des formeuses format ruban rapportaient trois problèmes récurrents : décollement du bord du ruban sur charges lourdes ou exposées aux vibrations, adhésion faible sur carton couché ou préimprimé, et le détail opérationnel de commander, stocker et changer les largeurs de ruban pour plusieurs formats de caisse. Une station colle retire le consommable ruban de la fermeture du fond et établit une liaison sur le recouvrement des rabats au lieu de franchir un seul joint. Le nouveau cadre répond à ces demandes, construit sur la même séquence de formage et de pliage déjà éprouvée sur les formeuses standard et renforcées SunAura.
La machine en bref
| Paramètre | Construction standard | Notes |
|---|---|---|
| Cadence | 15–25 caisses/min | Selon le format de caisse ; planifiez à 70–80 % de la cadence nominale sur un poste |
| Plage de plaques | Environ 200×150×100 mm à 600×400×400 mm par cadre | Chaque cadre couvre une étendue généralement inférieure à 2:1 en longueur de plaque |
| Méthode de fermeture | Cordons d’adhésif thermofusible, temps d’attente sous compression | Pas de bande de ruban ; aucun verrou rainure-onglets requis |
| Équerrage | Environ ±2 mm sur une plaque adaptée | Les caisses hors d’équerre alimentent mal la scelleuse supérieure aval |
| Capacité du magasin | 50–100 plaques ; trémie plus grande en option | Les interruptions de réapprovisionnement diminuent avec un magasin plus grand |
| Ventouses | 4–8 par tête, dimensionnées à la surface de la plaque | Les ventouses usées sont la cause la plus fréquente de mauvaise ouverture |
| Température de colle | 150–180 °C | Chauffe en début de poste ; maintenance des buses et flexibles requise |
| Consommation d’adhésif | Environ 8–20 g par caisse | Dépend du motif de cordon et du recouvrement des rabats |
| Air comprimé | 0,6 MPa, environ 0,3–0,4 m³/min de capacité d’air libre | Air sec requis ; l’humidité coince les vannes et use les vérins |
| Puissance | 3–6 kW, 380 V triphasé | La chauffe du fondoir ajoute de la charge au-delà du moteur de formage |
| Bruit | Moins de 75 dB(A) à 1 m | L’essentiel du bruit vient de la pompe à vide ou du soufflant |
| Emprise au sol | Environ 2,4×1,3 m plus 1,2 m d’accès maintenance | Le dégagement du côté mécanicien doit rester libre |
| Bande de prix, FOB | 8 000–28 000 US$ selon configuration | Hors fret, droits et installation ; délai 25–45 jours |
Construction, protections et matériaux
Le cadre est en acier peint par poudre en standard, avec l’inox 304 en option pour les salles humides ou corrosives. Les surfaces de contact et les protections suivent le régime de nettoyage : une ligne de production sèche utilise le cadre peint standard, tandis qu’une salle agroalimentaire lavable spécifie des pièces de contact inox, une alimentation électrique étanche et des capots amovibles pour le nettoyage. Les protections orange verrouillées entourent la zone de formage et de pliage ; lorsqu’une protection s’ouvre, le cycle s’arrête et la commande de chauffe est verrouillée afin que l’accès ne se fasse pas sur une buse chaude. La colonne de signalisation en partie supérieure signale d’un coup d’œil depuis toute la ligne les états marche, défaut et consommable bas.
Le pupitre opérateur tient le HMI, les commandes marche et arrêt, l’arrêt d’urgence et la mémoire de recettes de format. Les recettes stockent les dimensions de plaque, les positions des guides, le cadencement du pliage et les réglages de cordon pour chaque format de caisse, afin qu’un changement de format rappelle un réglage au lieu de le reconstruire à partir des molettes. Les composants électriques sont choisis auprès de fournisseurs de marque avec distribution locale ; la liste des composants figure dans la proposition pour que l’acheteur vérifie la disponibilité dans sa région avant la commande. Le bruit reste sous 75 dB(A) à un mètre, l’essentiel du son venant de la pompe à vide ou du soufflant plutôt que du chauffage.
L’accès maintenance est planifié dans l’agencement. Le côté mécanicien porte l’entraîneur, le collecteur de vannes et le filtre-régulateur d’air ; environ 1,2 m d’espace libre est conservé le long de ce côté afin que les réglages n’exigent pas de démontage du cadre. Le bac de récupération sous la station colle capte l’adhésif de purge et les coulures de buse, et il se retire pour le nettoyage sans outil. Le dégagement sous cadre facilite le balayage de la poussière et des débris de carton plutôt que leur accumulation contre la base.
La gestion des rejets est intégrée au cycle plutôt que laissée à l’opérateur. Des capteurs confirment qu’une plaque est saisie, que la caisse est ouverte d’équerre, que les rabats sont pliés avant le scellement, et que la caisse a quitté la station avant la préhension suivante. Un état de défaut arrête le cycle, allume la colonne et affiche un code sur le HMI ; les caisses qui échouent au contrôle de scellement peuvent être écartées avant le remplissage plutôt que d’atteindre la palette. Le journal de rejets des premières semaines de production montre quelle station s’arrête le plus souvent, et ce pattern fixe les premières dates de maintenance préventive au lieu de reposer sur un calendrier générique.
Déroulement du cycle colle
La séquence de formage correspond au reste de la gamme SunAura. Les plaques chargent dans le magasin et montent en position de préhension ; les ventouses retirent une plaque de la pile ; le cadre de formage ouvre la plaque en tube carré ; les rabats mineurs se replient d’abord, les rabats majeurs ensuite. La différence commence une fois les rabats fermés. Au lieu d’une tête à ruban posant une bande sur le joint central, une ou deux buses amènent l’adhésif chauffé sur les faces intérieures des rabats du fond, et la caisse traverse une courte section de compression qui maintient les rabats ensemble pendant que l’adhésif mouille le papier de couverture et prend. La caisse fermée s’évacue sur le convoyeur de la ligne et la plaque suivante entre dans le cadre.
La liaison sur recouvrement est le point mécanique clé du design. Le ruban tient par une bande à l’extérieur du joint ; la colle joint les faces des rabats sur leur recouvrement, la charge se répartit donc sur un joint plus large. Pour une caisse chargée circulant par empilement et vibration de conteneur, ce joint plus large est plus difficile à ouvrir par décollement de bord. La liaison est aussi permanente : là où une caisse doit être rouverte et remplie, le fond collé doit être coupé ou soulevé, c’est pourquoi la machine est spécifiée pour caisses d’expédition plutôt que cartons de vente au détail réutilisables.
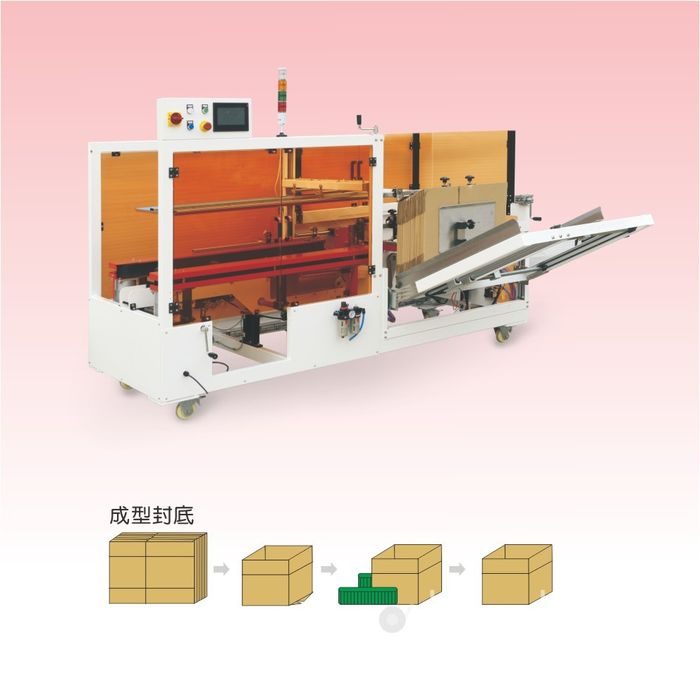
La station colle : fondoir, flexibles, buses et motif de cordon
Le fondoir maintient l’adhésif solide à une température de travail de 150–180 °C, selon le grade d’adhésif et le carton. Des flexibles chauffants acheminent le produit fondu au collecteur de buses au-dessus de la station des rabats, et les buses déposent des cordons selon un motif adapté au format de caisse : cordons droits le long de la longueur du rabat, un cordon sur le recouvrement, ou une combinaison sur les grands rabats. La largeur et l’espacement des cordons sont ajustés à la plaque pour que la liaison couvre le recouvrement sans étaler l’adhésif sur le papier de couverture extérieur. La consommation d’adhésif tourne environ à 8–20 g par caisse ; le chiffre exact est pesé sur un essai témoin au FAT plutôt que supposé d’après la brochure.
La chauffe est la différence opérationnelle avec une machine à ruban. Le fondoir met 10–25 minutes à atteindre la température de travail en début de poste, l’opérateur monte donc la station avant la première plaque programmée. Entre les postes, le fondoir est en veille ou à l’arrêt selon le réglage ; une machine laissée chaude toute la journée porte une charge thermique de veille et raccourcit la durée de vie de l’adhésif, tandis qu’un arrêté la nuit perd du temps de chauffe le matin suivant. À l’arrêt, buses et lignes sont purgées afin que l’adhésif ne prenne pas dans les flexibles ; une buse bouchée se manifeste par un cordon fin, sauté ou hors motif avant que le scellement lui-même ne faille.
Le grade d’adhésif doit être adapté au carton et à la salle. Le papier de couverture brut se lie avec un thermofusible polyvalent ; le carton couché, brillant ou poussiéreux exige un grade formulé pour cette surface, et une chambre froide appelle un adhésif qui reste souple à basse température plutôt que de durcir en cassant. Le fournisseur d’adhésif doit confirmer la compatibilité par écrit pour le grade du carton et la température de travail la plus basse de l’usine. Les applications en salle agroalimentaire utilisent les déclarations de contact alimentaire là où elles sont requises, et les surfaces de contact et la finition du cadre sont spécifiées pour le régime de nettoyage.
Conservez les blocs d’adhésif solide dans un stock sec et fermé à 5–30 °C, hors sol béton et à l’abri de la poussière, car la contamination de surface remonte jusqu’au fondoir et carbonise sur le chauffage. La plupart des grades portent une durée de conservation indiquée d’environ 12 mois dans l’emballage non ouvert ; faites tourner le stock par date de livraison et refermez les cartons entamés, afin que les blocs les plus anciens soient fondus en premier plutôt que tenus au-delà de leur grade.
Où la formeuse colle se place face au blocage automatique et au ruban
La nouvelle machine est une option dans un choix à trois dimensions que les achete font sur la fermeture du fond. Les plaques à blocage automatique s’emboîtent par rainures et onglets découpés sans consommable ; le ruban franchit le joint central avec une bande sensible à la pression ; la colle lie le recouvrement des rabats avec un adhésif chauffé. Les trois méthodes conviennent à des conditions de carton, des volumes et des exigences de réouverture différentes. La comparaison complète par spécification ondulée, cadence et coût consommable figure dans le guide formeuse blocage automatique, ruban et colle thermofusible ; le tableau ci-dessous résume la position du cadre colle.
| Critère | Plaque à blocage automatique | Ruban sensible à la pression | Formeuse colle thermofusible SunAura |
|---|---|---|---|
| Base du scellement | Verrou mécanique onglet-rainure | Bande extérieure sur le joint central | Liaison adhésive sur le recouvrement des rabats |
| Consommable par caisse | Aucun à la machine ; la découpe ajoute un coût de plaque | Rouleau de ruban, largeur 48–72 mm | Adhésif, environ 8–20 g par caisse |
| Meilleur ajustement carton | Simple cannelure légère, assez rigide | Papier de couverture standard propre et poreux | La plupart des ondulés ; grade adapté au stock couché ou froid |
| Résistance caisse chargée | Modérée ; les onglets peuvent tirer sur carton lourd | Bonne ; risque de décollement de bord sous vibration | Élevée sur le recouvrement ; adaptée aux caissons double cannelure et d’exportation |
| Chauffe | Aucune | Aucune | Chauffe du fondoir 10–25 minutes |
| Comportement à la réouverture | Se libère sans détruire la boîte | Se décolle ; referme avec un ruban neuf | Liaison permanente ; couper ou soulever pour ouvrir |
| Point focal maintenance | Précision de découpe de la plaque | Rouleau, coupe-bande et adhésion du ruban | Purge des buses, état des flexibles, grade d’adhésif |
| Cadence habituelle | 8–18 caisses/min sur plaques légères | 8–20 caisses/min | 15–25 caisses/min |
| Principale limite | Pas pour caissons lourds ou rigides | Faible sur carton couché, poussiéreux ou froid | Chauffe, stock d’adhésif et entretien des buses |
Scénarios d’application
Lignes agroalimentaires et boissons à haut volume. Plaques régulières tournant deux ou trois postes à 15–25 caisses/min, et le fond doit retenir des caisses d’aliments emballés ou de liquide à travers l’empilement sur palette. La liaison sur recouvrement tient la charge, et une station colle suit le rythme d’une ligne grand public rapide. Là où la salle est humide ou le carton couché, le grade d’adhésif et la finition lavable sont spécifiés avec la machine ; les déclarations de contact alimentaire sont fournies là où l’audit les exige.
Électroménager lourd, matériaux de construction et caissons d’exportation. Carton double cannelure et caisses chargées passant par le chargement en conteneur et le fret rude, où le décollement de bord du ruban et la sortie d’onglet apparaissent en premier. La liaison colle sur le recouvrement des rabats est le réglage par défaut pour ce profil ; le montage cadre renforcé utilise des ventouses plus grandes et des bras de pliage plus robustes pour ouvrir le carton rigide. Les caisses expédiées empilées haut ou acheminées par conteneur bénéficient d’une fermeture qui résiste à la vibration plutôt que d’une bande qui se soulève par un bord.
Cartons couchés et préimprimés. Le papier de couverture brillant couché et les faces imprimées affaiblissent l’adhésion du ruban car l’adhésif ne peut pas mouiller la surface. Un grade thermofusible adapté accroche sur la face couchée, et le motif de cordon repose sur le rabat intérieur où il ne marque pas l’impression extérieure. Pour l’emballage de marque où l’extérieur visible doit rester propre, le placement des buses et la section de compression sont réglés afin que l’adhésif ne s’exprime pas sur le papier de couverture extérieur.
Lignes où l’approvisionnement en ruban est une contrainte. Les usines traitant plusieurs formats de caisse portent des largeurs de ruban de 48 à 72 mm, en commandant les rouleaux et en changeant les têtes entre formats. Une station colle porte un seul grade d’adhésif au lieu d’un stock de largeurs de ruban, ce qui simplifie le stockage des consommables sur les lignes qui tiennent actuellement plusieurs largeurs de rouleau. La contrepartie est un fournisseur et un grade d’adhésif qui doivent être disponibles localement pendant toute la vie de la machine.
Chaîne du froid et conditionnement à température contrôlée. Les caisses contenant des produits réfrigérés ou surgelés circulent en chambres froides où l’adhésif standard peut durcir en cassant et perdre son adhérence. Le grade de colle ici est spécifié pour la souplesse à basse température, et les pièces de contact et les équipements électriques du cadre sont adaptés à l’humidité et au niveau de lavage de la salle. Le carton froid s’alimentant aussi moins prévisiblement, le stockage des plaques et l’état des ventouses sont surveillés plus étroitement que sur une ligne ambiante sèche ; le FAT doit inclure un contrôle sur du carton sorti de la chambre froide plutôt que sur du stock à température ambiante.
Là où le cadre colle n’est pas le bon choix
La machine a des limites, et elles doivent être énoncées avant le devis. À faible volume quotidien — en dessous d’environ 400 caisses par jour — la chauffe du fondoir, le stock d’adhésif et l’entretien des buses ne se rentabilisent pas, et le formage manuel ou une simple station ruban reste rationnel. Sur une ligne à forte diversité de références changeant de format toutes les quelques minutes, une station chauffante ajoute du temps de réglage et de nettoyage par lot ; un cadre ruban souple avec mémoire de recettes donne généralement le coût sur cinq ans le plus bas. Les caisses retournant à l’entrepôt pour recharge ne doivent pas être fermées à la colle, car la liaison permanente détruit le carton à l’ouverture. Les plaques humides, gondolées ou mal stockées provoquent des échecs de préhension par dépression sur toute formeuse, et une machine colle ne compense pas un carton qui ne repose pas à plat dans la trémie.
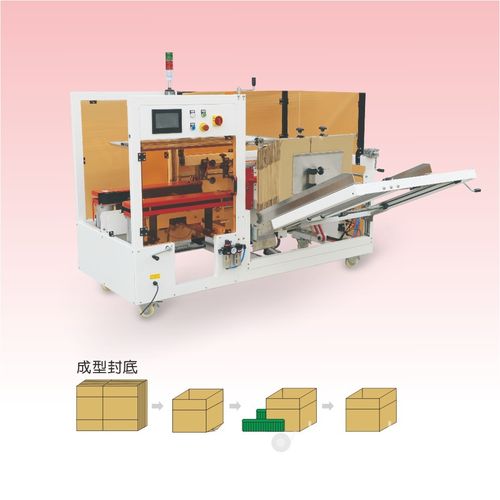
Intégration ligne et utilités
La formeuse colle se situe en début de fin de ligne et doit correspondre à la hauteur, au pas et à la cadence des stations voisines. Après le remplissage, la fermeture du haut est réalisée par une scelleuse de caisses séparée ; les petits cartons peuvent passer par une machine de scellement de cartons. Les caisses remplies circulent sur convoyeurs vers les palettiseurs, et les palettes chargées peuvent être sécurisées sur cercleuses. Une ligne d’emballage complète séquence les stations sur une cadence partagée ; la formeuse ne doit pas dépasser l’emballeuse derrière elle, sinon les caisses s’accumuleront puis remonteront.
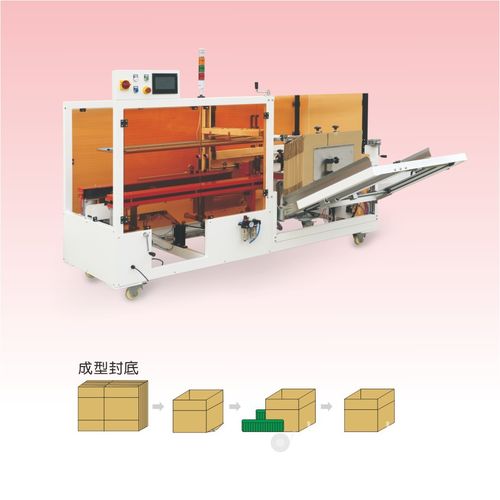
À câbler entre les stations : le signal caisse présente, le signal consommable bas et le signal défaut, afin que la ligne s’arrête proprement plutôt que d’empiler le produit sur une machine arrêtée. Côté utilités, confirmez la capacité d’air comprimé libre en début de poste, lorsque tout l’anneau tire de l’air ; prévoyez un circuit triphasé dédié avec terre pour le chauffage et le moteur ; et gardez l’accès maintenance du côté mécanicien libre pour le collecteur de vannes et l’entraîneur. Le contrôle site, la puissance installée et la capacité d’air sont convenus dans la checklist utilités avant l’expédition.
Installation, mise en service et réception
Une station standard s’installe en deux à trois jours ; les variantes colle prennent plus longtemps car le chauffage, les flexibles et les buses sont testés séparément. La séquence suit le reste de la gamme SunAura : contrôle site et utilités une à deux semaines avant l’expédition, installation mécanique avec mise à niveau et alignement au convoyeur, raccordement électricité et air, tour à sec dans chaque station, calibration sur la propre plaque de l’acheteur, et essai de production à la cadence soutenue cible. Les critères d’acceptation sont écrits en chiffres avant la commande — cadence sur une durée définie, équerrage, motif de cordon et aspect du scellement, nombre de rejets — et utilisés aussi bien au FAT en usine qu’à l’essai site.
Le dossier de livraison comprend les plans mécaniques et électriques, la liste des pièces de rechange, l’enregistrement de calibration et d’essai, la déclaration de conformité et un manuel d’utilisation et de maintenance en anglais. La formation couvre les opérateurs au démarrage, changement de format, purge des buses et diagnostic premier niveau, et un mécanicien au réglage et remplacement des pièces d’usure, avec une SOP écrite au final. La garantie suit les conditions standard SunAura : douze mois pièces et main-d’œuvre pour les défauts de fabrication, vingt-quatre mois sur le cadre, les consommables et pièces d’usure exclus, cette exclusion étant listée par écrit.
Maintenance et pièces d’usure
Sur la formeuse colle, les pièces d’usure listées se répartissent en pièces de formage et pièces du système adhésif. Les ventouses durent 6–12 mois sur carton poussiéreux et causent mauvaise ouverture ou chutes de plaques lorsqu’elles sont usées. Les roulements de bras de pliage tournent 12–24 mois et l’usure se manifeste par des caisses de biais. La buse colle est inspectée et nettoyée sur un intervalle de 6–12 mois ; une buse bouchée ou carbonisée modifie le motif de cordon avant la défaillance du scellement. Les flexibles sont contrôlés sur la dégradation thermique et l’usure de la gaine extérieure, et le filtre du fondoir est maintenu propre afin que l’adhésif non fondu ou carbonisé n’atteigne pas les buses.
Gardez le premier kit de pièces sur site dès la mise en service : ventouses, nez de buse, roulements de plieur et kits de joints pour les circuits de vannes. Fixez les intervalles de remplacement d’après l’usure observée les premiers mois plutôt qu’en appliquant un calendrier générique. Le calendrier de maintenance, les bourrages d’étanchéité, l’usure des ventouses et les étapes de changement de format sont traités dans le guide de dépannage et de changement de format pour formeuses, et les exigences de protections et de verrouillage pour la station chauffante sont détaillées dans le guide sécurité et conformité CE.
Questions courantes sur la formeuse format colle
La machine traite aussi les caisses à ruban ? La station de scellement est fixée à l’achat : un cadre colle est construit autour du fondoir, des flexibles et des buses, un cadre ruban autour du rouleau, du rouleau presseur et du coupe-bande. Ils partagent le cadre de formage mais ne sont pas permutés en production. Si la ligne exige les deux méthodes de fermeture sur des plaques différentes, discutez d’une configuration à double station avec le bureau applications plutôt que de supposer qu’une seule tête change de format.
Combien de temps le fondoir reste-t-il chaud entre les postes ? Le réglage est choisi selon le régime de postes. Une ligne tournant deux ou trois postes peut maintenir le fondoir à température de veille ; une ligne à poste unique arrête le chauffage la nuit et monte en température au début du poste suivant. Laisser le chauffage allumé en continu raccourcit la durée de vie de l’adhésif et ajoute de la puissance de veille, si bien que la règle de veille doit être écrite dans la SOP d’exploitation.
L’adhésif peut-il lier le carton couché ou recyclé ? La plupart des papiers de couverture couchés se lient avec un grade thermofusible adapté, mais l’échantillon de carton doit être testé au FAT. Un carton recyclé à forte poussière de papier de couverture ou fibres libres peut affaiblir toute liaison adhésive, et un carton humide affecte à la fois la préhension par dépression et la prise de la colle. Transmettez une plaque témoin avec la demande afin que le grade et le motif de cordon soient validés sur le stock réel.
Que se passe-t-il si une buse se bouche en cours de série ? Le motif de cordon s’affine ou saute sur le rabat concerné, et la caisse doit être écartée avant d’atteindre le remplissage. L’opérateur purge ou débouche la buse selon la SOP ; un nez de buse carbonisé ou usé est remplacé à partir du kit de pièces. Un bouchage répété pointe vers une carbonisation de l’adhésif par surchauffe, un adhésif contaminé ou un filtre de fondoir bouché, que le calendrier de maintenance contrôle à l’intervention prévue.
Comment le prix de la colle se compare-t-il au ruban sur un an ? À haut volume sur une plaque stable, l’adhésif par caisse se situe généralement sous le ruban par caisse au poids, mais le fondoir ajoute la puissance de chauffe et la machine porte un prix d’achat plus élevé. La comparaison sur cinq ans travaille machine, fret, installation, consommables, énergie et air, pièces de rechange et main-d’œuvre évitée par la station ; le volet coût est détaillé dans la ventilation du TCO d’une formeuse de cartons.
À transmettre pour un devis
- Plaque la plus petite et la plus grande : dimensions, cannelure, grade du carton, simple ou double cannelure, papier de couverture couché ou brut.
- Poids chargé de la caisse et cycle de transport : trajets internes, empilement sur palette, chargement en conteneur d’exportation, fret rude.
- Cadence soutenue cible en caisses/min, avec le régime de postes et le nombre de formats par semaine.
- État de stockage du carton et environnement de travail : sec, humide, froid, poussiéreux ou corrosif.
- Si les caisses doivent être réouvertes et remplies, ce qui exclut un fond collé permanent.
- Machines aval et leurs vitesses : emballeuse, scelleuse supérieure, pas et hauteur de convoyeur, palettiseur.
- Alimentation électrique : tension, phase, fréquence et capacité de circuit disponible ; capacité d’air comprimé libre en début de poste.
- Déclarations de conformité ou exigences d’audit, incluant toute documentation de contact alimentaire pour l’adhésif.
Avec ces entrées, la proposition adapte la plage du cadre, le réglage des buses et le grade d’adhésif à la ligne réelle, et un plan d’agencement suit la première réponse. La gamme complète de formeuses — standard, renforcée, vitesse moyenne, colle et formage type agrafe — est recensée sur la page famille des formeuses de cartons. Les modèles associés incluent la formeuse de cartons standard, la formeuse renforcée, la formeuse vitesse moyenne à 15–20 caisses/min, la machine de formage de cartons et de fermeture du fond type agrafe, et la page produit de la formeuse colle thermofusible avec ses spécifications standard.
Pour l’achat et la dépense sur cinq ans derrière cette machine, la ventilation du coût et du TCO d’une formeuse de cartons automatique traite les bandes de prix, consommables, main-d’œuvre et rentabilité. La mécanique de préhension, formage, pliage et scellement est expliquée dans le parcours de fonctionnement d’une formeuse de cartons automatique. Les demandes et plaques témoins passent par le bureau de contact ; la présentation du constructeur figure sur la page À propos, les déclarations de conformité sont recensées sous certifications et brevets, et d’autres actualités machines apparaissent sur la page des actualités.
