Contexte du projet
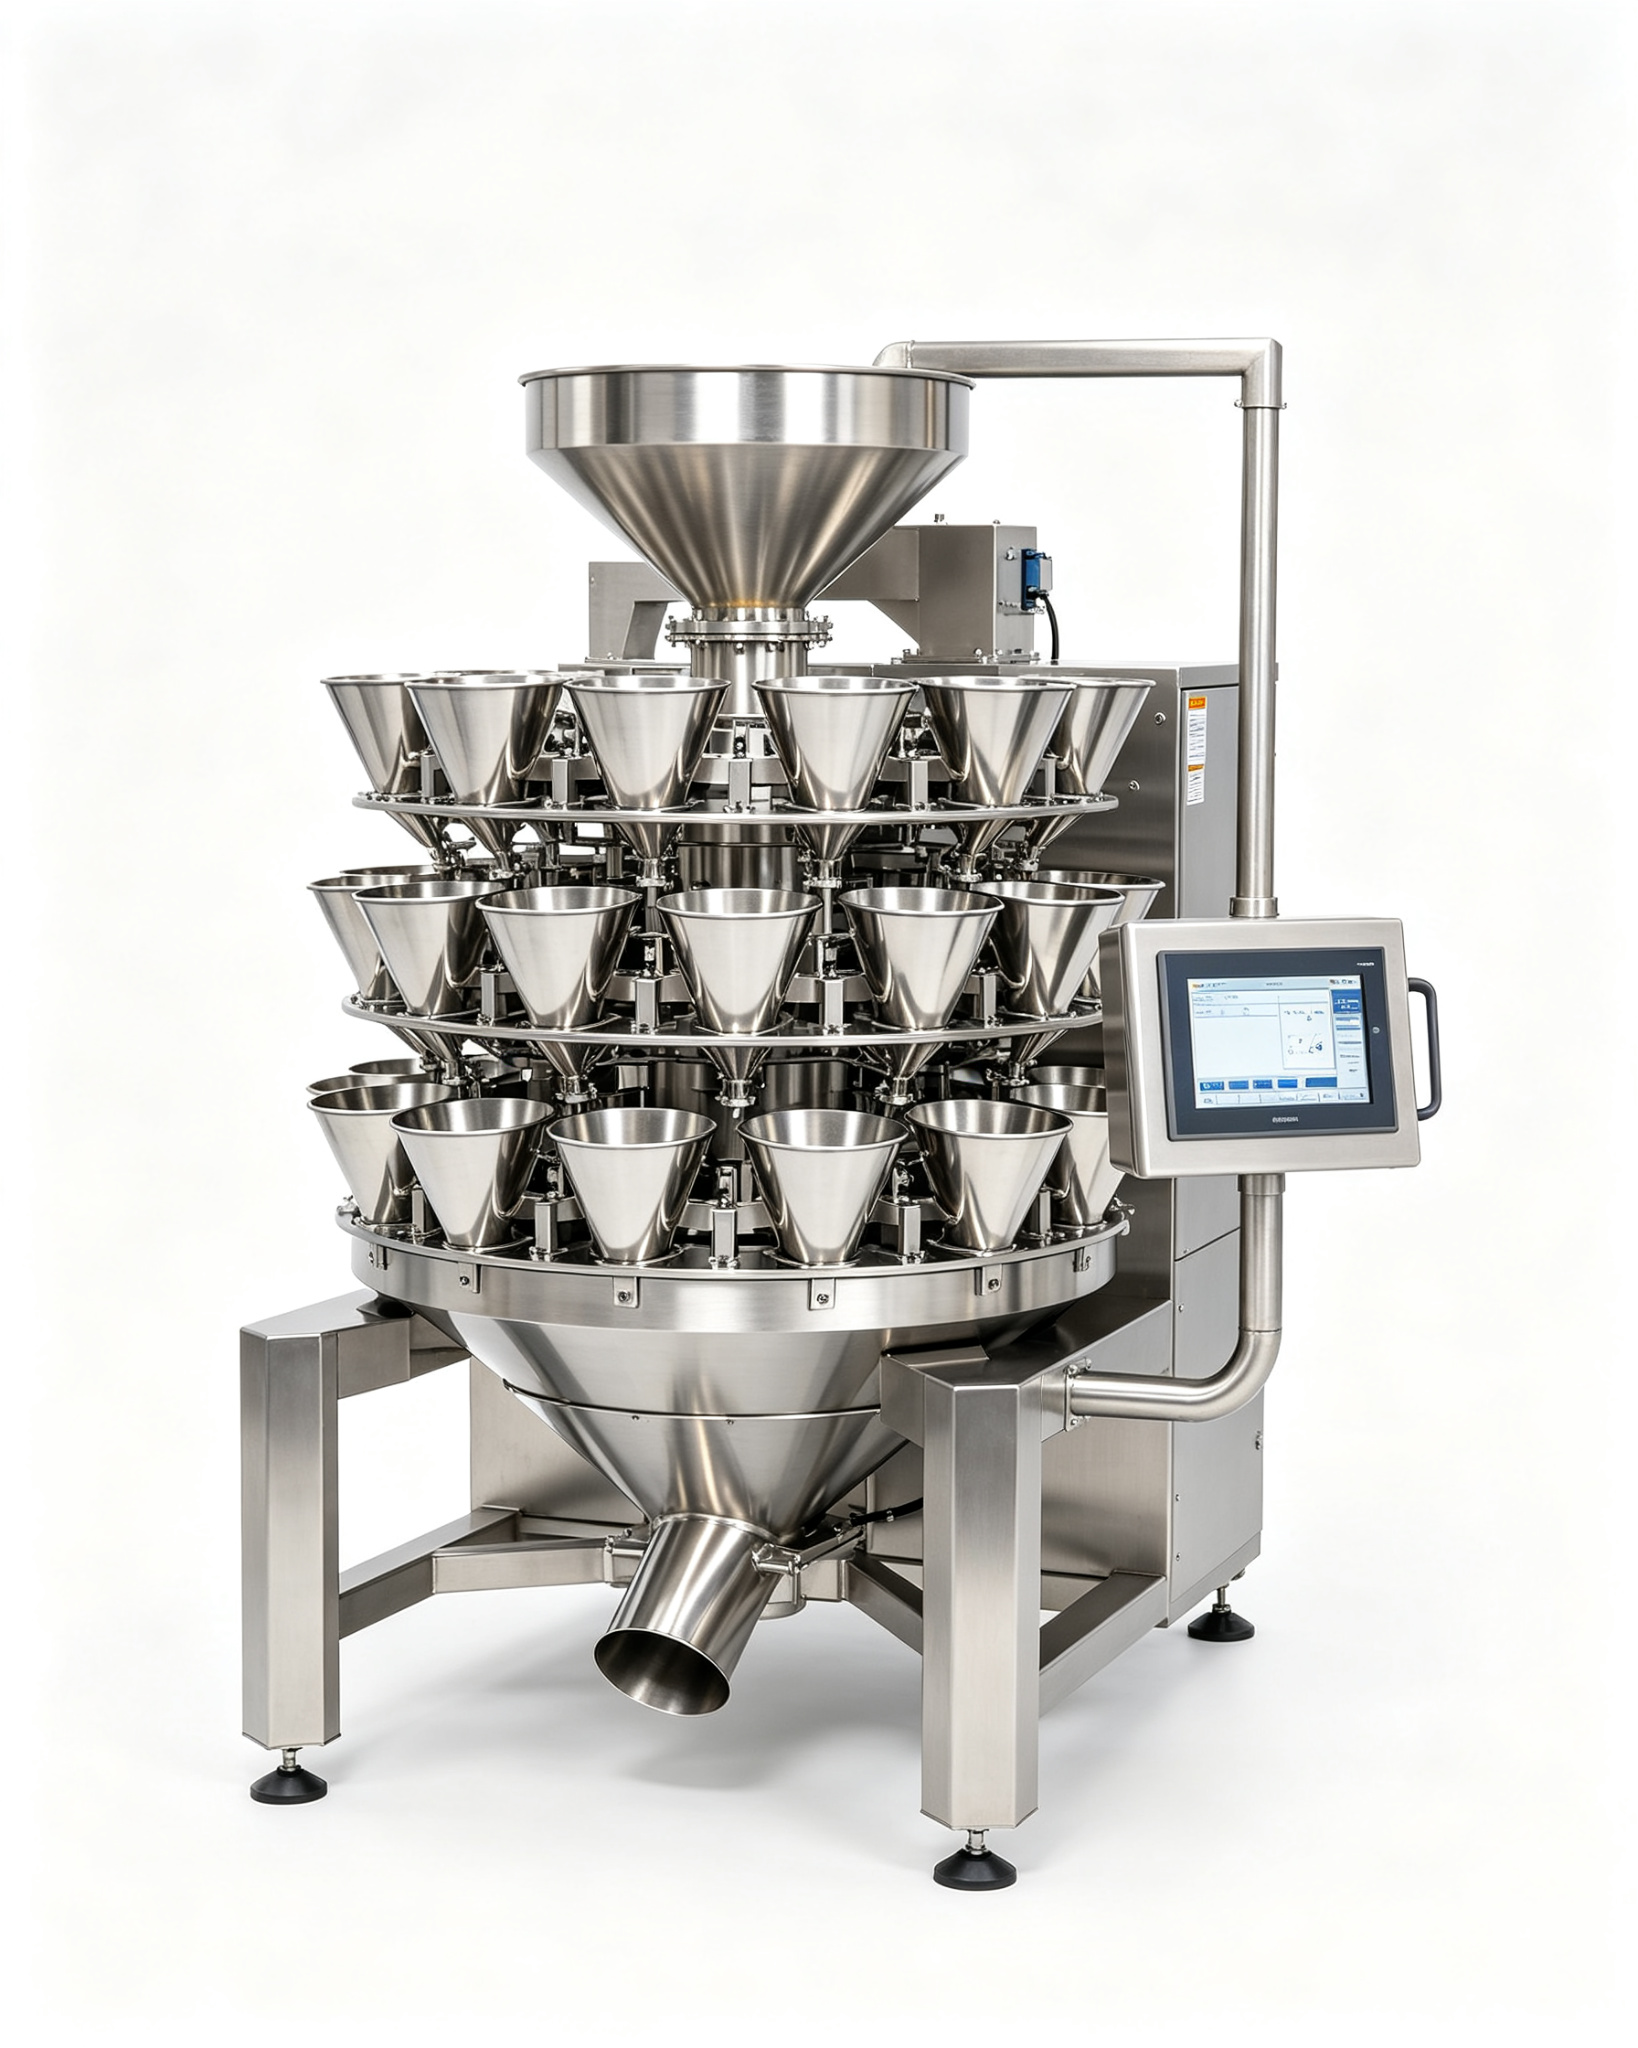
Un fabricant indien de namkeen (snacks salés indiens) conditionnait ses produits en sachet coussin. Avec une dizaine de recettes différentes, la cadence et la précision devenaient critiques : un surpoids de quelques grammes par sachet, multiplié par des milliers de sachets par jour, revenait à donner du produit gratuitement. Le client avait besoin de peser précisément, d’emballer vite, et de changer de recette sans longue pause.
Les namkeen sont des produits secs et granulés, mais certains sont enrobés d’épices ou légèrement huilés. La peseuse devait donc tolérer un peu d’adhérence sans s’encrasser, et l’ensacheuse accepter le film snack standard.
Décomposition des besoins
- Produit : namkeen sec, granulé, parfois enrobé.
- Poids : sachet 50–200 g, précision serrée.
- Cadence : élevée, production continue.
- Changement : une dizaine de recettes par jour.
- Anti-gaspillage : limiter le surpoids.
Configuration retenue
| Poste | Choix | Rôle |
|---|---|---|
| Pesage | Peseuse multitêtes | Précision sur poids cible |
| Ensachage | Flow-pack servo | Sachet coussin cadence |
| Film | Film snack standard | Scellage régulier |
| Recettes | Mémorisées tactile | Changement de snack rapide |
Arbitrage
Combien de têtes ? Une 10 têtes suffit pour un produit sec simple, mais avec des namkeen enrobés et une cible précise, une 14 têtes offrait plus de combinaisons et limitait le surpoids. Une 18 têtes aurait été surdimensionnée pour ce poids. Pourquoi servo plutôt que mécanique ? Avec dix recettes par jour, le servo change de format en recette au lieu de réglages mécaniques longs. Pourquoi dimensionner peseuse et ensacheuse ensemble ? Sinon l’une attend l’autre : une peseuse rapide alimentant une ensacheuse lente crée un goulot, l’inverse crée des trous de sachets.
Recette et mise en service
Le FAT a pesé plusieurs recettes de namkeen et réglé le nombre de têtes actives. Le SAT a pris deux jours : équilibre peseuse-ensacheuse, formation au changement de recette. L’acceptation mesurait la précision de dosage et l’absence de surpoids systématique.
Leçons réutilisables
- Le surpoids est un coût invisible sur les produits à marge fine.
- Dimensionner peseuse et ensacheuse comme un système, jamais séparément.
- Le nombre de têtes suit le produit, pas un standard par défaut.
Piège fréquent : acheter la peseuse la moins chère et sous-estimer le nettoyage entre recettes. Sur un produit enrobé, les trémies doivent se démonter sans outil.
Résultats mesurés en production
Au bout de quelques semaines de production, la ligne a été relevée en conditions réelles : cadence soutenue, taux de rebut réduit, et temps de changement de format confirmé. Le client a notamment noté la régularité du dosage, qui a fait disparaître les réclamations pour poids insuffisant. La propreté du poste, point de départ du projet, est restée conforme : plus de poussière ou de coulure visible, et un nettoyage entre lots qui tient dans le temps imparti.
Ces résultats chiffrés n’ont pas été obtenus d’emblée : ils sont le fruit des réglages faits ensemble au FAT, puis ajustés sur site. Le retour d’expérience des opérateurs a permis d’affiner la recette, de corriger quelques réglages mineurs et de former l’équipe aux bons réflexes. Une fois la ligne stabilisée, elle est devenue le référent interne pour les futurs achats.
Perspectives et extension
Pour évoluer, la ligne a été conçue avec des marges : la tête ou l’automation peuvent accepter des têtes supplémentaires, et l’automate prévoit déjà les recettes à venir. Si la demande monte, il est possible d’augmenter la cadence sans changer de machine centrale. Si le produit se diversifie, de nouvelles recettes s’ajoutent simplement au tactile, sans intervention mécanique lourde.
Notre équipe assure le suivi dans le temps : pièces d’usure recommandées au plan d’entretien, support technique par e-mail et WhatsApp, et révision annuelle. Cette approche long terme est ce qui distingue une machine livrée d’une ligne qui produit vraiment, année après année.
Résultats mesurés
La peseuse multitêtes atteint une précision de ±0,5 g sur des doses de 120 g, avec un rejet automatique des portions hors tolérance. La cadence se maintient à 55 portions par minute, y compris sur les produits à faible coulabilité.
