RAJKOT, Gujarat — 22 de outubro de 2026 | por Admin, Projetos de Exportação SunAura Machinery
A SunAura Machinery pôs em marcha uma linha integrada de doseamento multicabeça e ensacamento almofada para um produtor de snacks salgados em Rajkot, Gujarat, cuja gama de namkeen — bhujia, sev, chivda e misturas torradas — é vendida em toda a Índia e em embalagens de exportação para retalhistas do Golfo. A linha combina uma doseadora ponderal multicabeça de 18 cabeçotes com uma ensacadora almofada servo de alta velocidade e embalagem com lavagem de azoto, e substituiu um enchimento de copo volumétrico que dava ao produtor uma perda de 3–5% e uma elevada percentagem de produto partido. Desde o arranque, a linha mantém ±0,3 g na embalagem de 200 g e ±0,8 g na embalagem familiar de 1 kg, embala 70–85 sacos por minuto conforme o produto, e reduziu a rotura do produto de mais de 6% para menos de 1,5%. O projeto é um caso prático de porque é que os snacks oleosos, frágeis e de densidade mista estão entre os produtos mais difíceis de pesar e embalar com consistência.
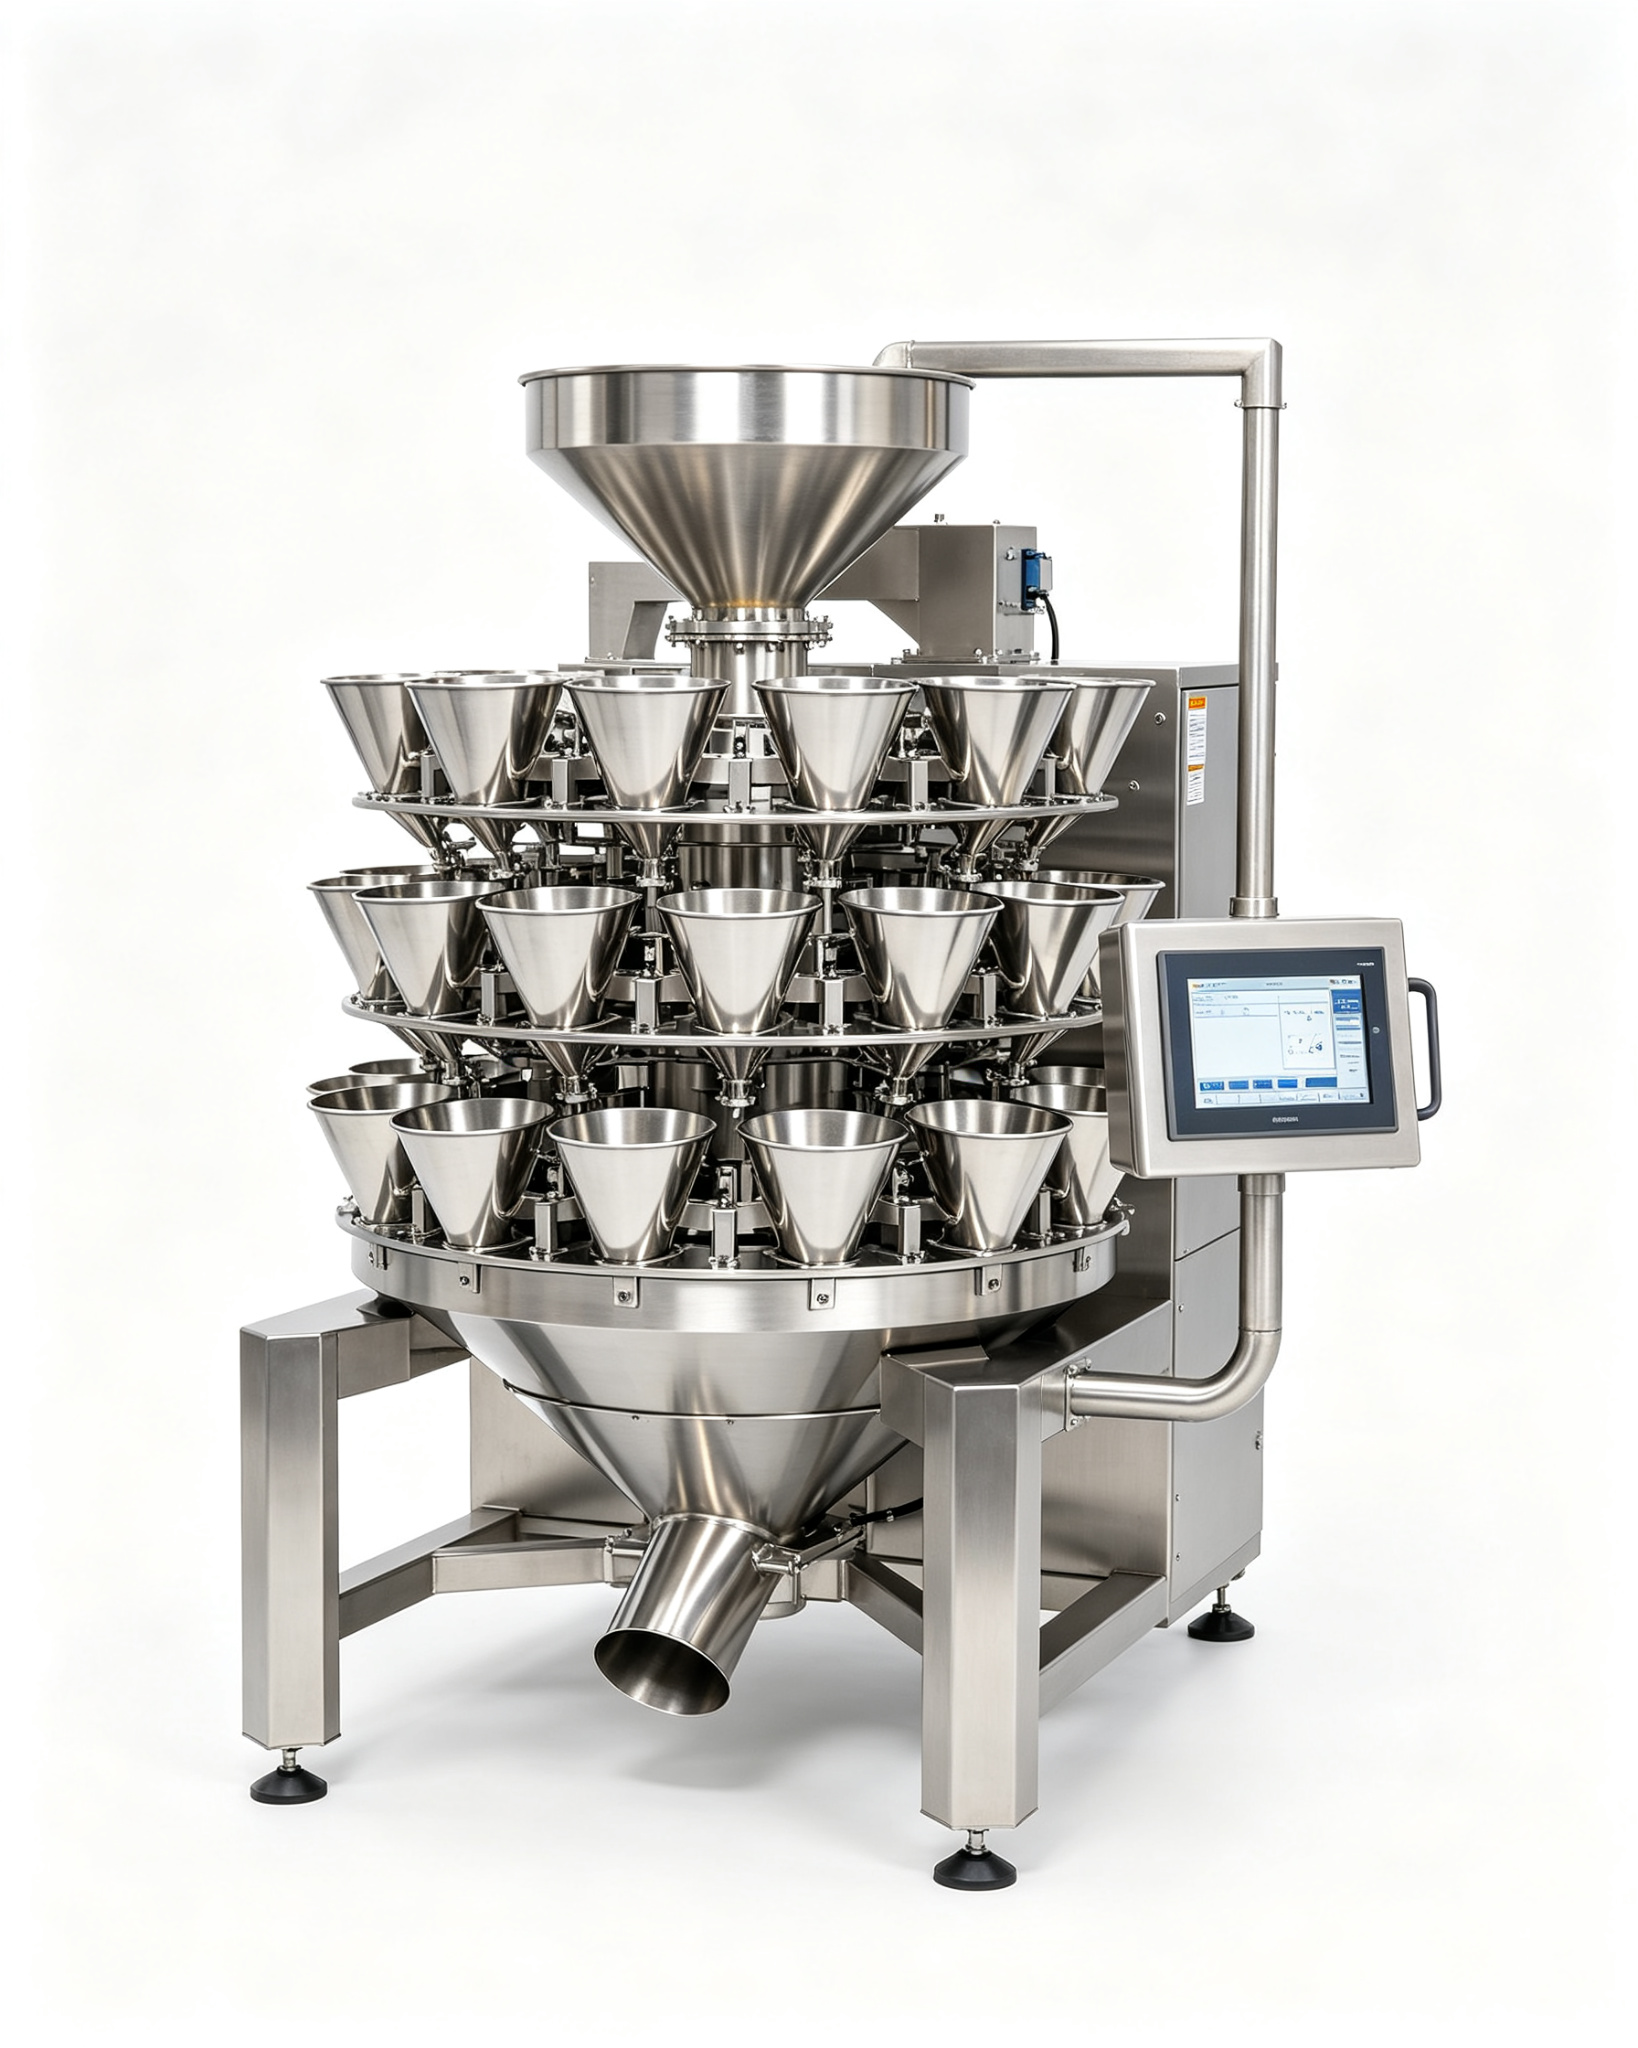
- Doseadora ponderal multicabeça de 18 cabeçotes. Baldes de contacto com relevo (estriados) e tremonhas de reforço para impedir que o namkeen oleoso agarre, com a alimentação por vibração ajustada por produto e um controlador tátil de 5 ou 7 polegadas que guarda receitas separadas para bhujia, sev, chivda e misturas.
- Elevador de alimentação tipo Z. Um elevador com paletas, de queda baixa, que transporta o snack da área de tempero até à doseadora sem tombar, a maior mudança única para reduzir a rotura.
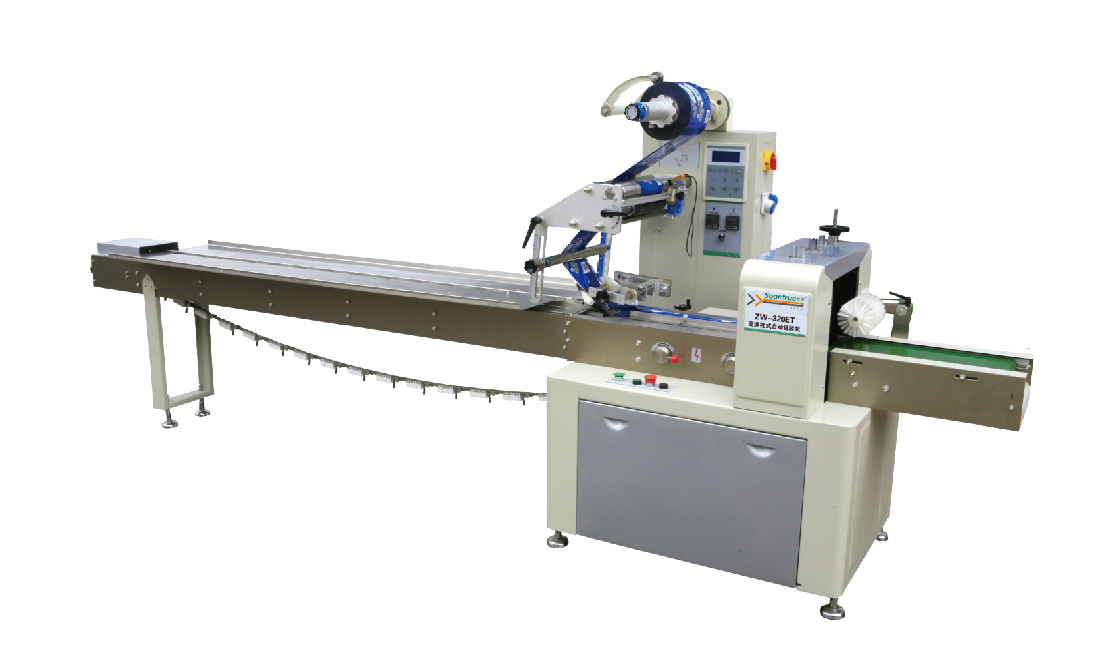
- Ensacadora almofada servo. Uma máquina de embalagem almofada servo de alta velocidade sincronizada com a descarga da doseadora, formando sacos laminados metalizados com um tubo de lavagem de azoto.
- Lavagem de azoto e verificação da selagem. O oxigénio residual é alvo de menos de 2% para crocância e vida útil, com a temperatura de selagem da ensacadora e o tempo de residência da mordente ajustados para a película metalizada.
- Saída e rejeição. Um transportador de saída e um desviador por pesagem que remove qualquer saco fora de tolerância antes da estação de embalagem em caixa.
O arranjo completo de ensacamento é a disposição da linha de embalagem almofada horizontal de alta velocidade, com a doseadora e a ensacadora montadas como um único sistema temporizado em vez de duas máquinas separadas unidas por uma correia não controlada.
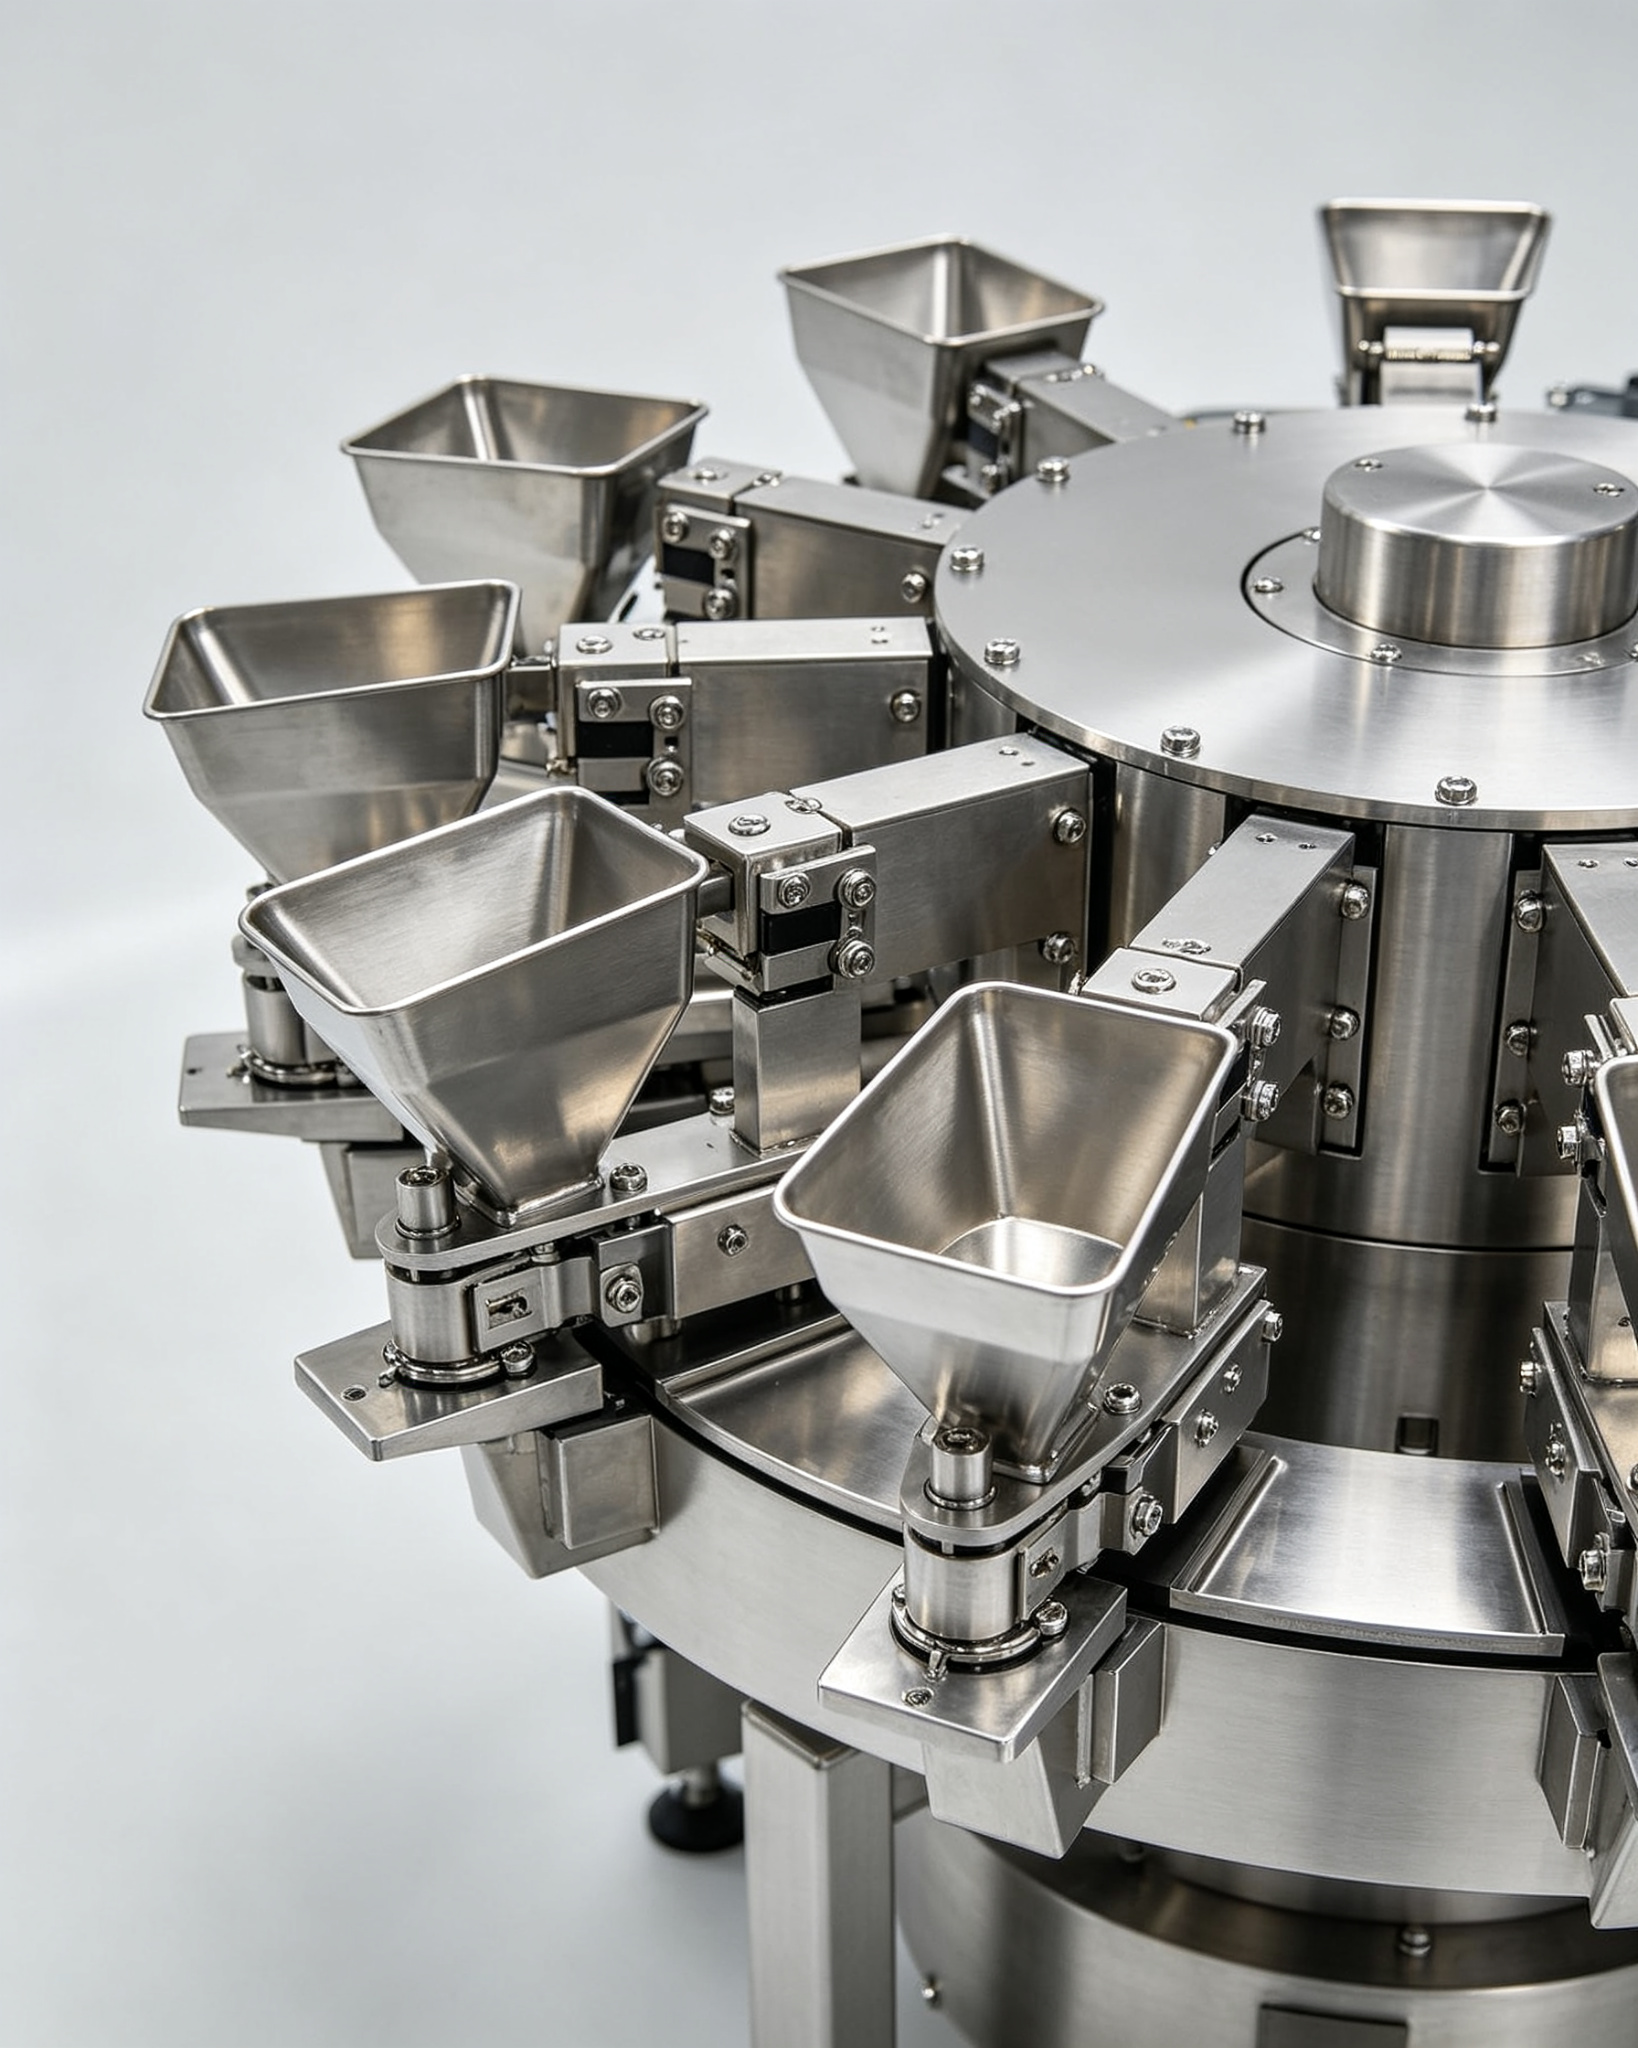
As duas partes difíceis: óleo e rotura
Os produtos oleosos derrotam o balde liso comum: um fio de sev ou um amendoim revestido agarra à parede, a descarga é incompleta, e a próxima pesagem é perturbada pelo resíduo até que o balde seja limpo. A linha usa por isso superfícies de contacto estriadas e tremonhas de reforço levemente vibradas para que o produto deixe o balde limpo em cada descarga, com as peças de contacto inclinadas e acessíveis para washdown no fim do turno. A rotura é controlada pela geometria em vez da velocidade: cada altura de queda do elevador ao poço, do poço ao balde, do balde à descarga e da descarga ao saco é minimizada, e a calha de descarga é angulada para entregar o snack no saco em vez de o deixar cair. Na antiga linha de copos, o produtor mediu a rotura em mais de 6% por peso; na linha integrada é menos de 1,5%, e as migalhas no fundo do saco — o detalhe que causa devoluções numa marca de snack premium — desapareceram em grande parte.
Número de cabeçotes, velocidade e precisão de pesagem
O número de cabeçotes é a principal alavanca para a precisão e a velocidade em produtos mistos. As doseadoras de 8 e 10 cabeçotes convêm a produtos uniformes de fluxo livre; 14 cabeçotes processam a maioria dos snacks; 18 cabeçotes justificam-se quando o produto é irregular e o peso alvo é pequeno, porque a matemática da combinação melhora nitidamente com o número de baldes. A troca é área de pavimento e preço, por isso o número de cabeçotes deve seguir o produto em vez de uma preferência pela máquina maior. Nesta linha, a doseadora mantém a tolerância mais estreita na embalagem menor de 200 g e roda a embalagem familiar de 1 kg numa janela ligeiramente mais larga, enquanto a velocidade da ensacadora é ritmada ao produto mais lento — o bhujia de fio longo descarrega menos limpo que o sev pequeno e define o piso da linha em cerca de 70 sacos por minuto.
| Medição | Antigo enchimento de copo | Linha de pesagem e ensacamento |
|---|---|---|
| Tolerância embalagem 200 g | ±5–8 g (3–5% de perda) | ±0,3 g |
| Tolerância embalagem familiar 1 kg | ±15–25 g | ±0,8 g |
| Velocidade de ensacamento | 40–50 bpm | 70–85 bpm |
| Rotura do produto | 6%+ | <1,5% |
| Oxigénio residual (embalagem azoto) | Não controlado | <2% |
| Mudança de receita | Mudança mecânica de copo | Receita HMI |
Temporização da descarga e porque é que toda a linha tem de ser um sistema
Uma doseadora multicabeça e uma ensacadora almofada só performam como sistema quando a sua temporização está ligada. A doseadora deve ter uma combinação qualificada pronta exatamente quando a ensacadora abre o seu formador, e a ensacadora não deve avançar se a descarga estiver incompleta ou vazia. Num par unido mecanicamente, isto é tratado com correias de temporização e uma taxa fixa; numa linha servo, a ensacadora e a doseadora comunicam por um bus padrão, a ensacadora espera alguns milissegundos por uma boa combinação quando o produto é irregular, e a linha roda mais rápido em média sem produzir sacos vazios ou curtos. Este handshake eletrónico é a mesma capacidade servo que decide o debate de arquitetura no guia de comparação servo vs máquina de embalagem almofada mecânica, e é por isso que uma linha de snack pesada é efetivamente sempre uma linha servo. O arranque focou-se nesta temporização para cada produto em vez da velocidade de topo de qualquer uma das máquinas.
Película, azoto e vida útil
O namkeen é frito e oxida rapidamente, por isso o saco é tanto um sistema de frescura como a pesagem é um sistema de precisão. A linha roda película laminada metalizada com lavagem de azoto antes da selagem de extremidade, mantendo o oxigénio residual abaixo de 2% para prolongar a vida útil crocante que o mercado de exportação exige. A película também tem de selar à volta de um produto ligeiramente oleoso, por isso a temperatura da mordente de selagem e o tempo de residência são definidos de forma conservadora e o produto é mantido fora da área de selagem pelo formador e pela temporização da descarga. A ensacadora servo guarda estas configurações em receitas, o que importa porque o produtor roda vários produtos em dois tamanhos de embalagem e um reajuste manual em cada mudança reintroduziria as falhas de selagem que a linha foi comprada para eliminar.
Arranque e as primeiras semanas de produção
As primeiras duas semanas foram dedicadas produto a produto, porque a alimentação por vibração, o número de baldes agrupados e a temporização da descarga são diferentes para cada snack. O bhujia de fio longo precisou do maior ajuste para descarregar limpo e atingir o piso de 70 sacos, enquanto o sev pequeno e o chana torrado rodaram mais rápido. A linha foi aceite apenas depois de cada produto manter a sua tolerância ao longo de um turno completo, e a poupança de perda na produção do primeiro mês só — a diferença entre 3–5% de enchimento excessivo e ±0,3 g — foi grande o suficiente para cobrir uma parte substancial da formação dos operadores. O produtor está agora a planear uma segunda linha para embalagens de exportação de 50 g de dose única, onde a mesma lógica de doseadora e ensacadora servo se aplica a uma velocidade superior. A mesma abordagem integrada é mostrada na linha almofada servo de alta velocidade para um produtor indonésio de noodles instantâneos, onde a ensacadora é pré-cabada para uma fase posterior de pesagem.
Limpeza e mudança numa fábrica oleosa
Os snacks fritos cobrem cada superfície de contacto com uma fina película de óleo, e numa linha multicabeça esse óleo é o principal inimigo da precisão: à medida que os baldes e calhas acumulam resíduo, a descarga fica progressivamente menos completa e os pesos derivam até à próxima limpeza. A resposta do design é em parte mecânica e em parte processual. As peças de contacto são de libertação rápida e poucas ferramentas — baldes estriados, o poço, as calhas e o tubo de descarga saem todos sem chave — e a estrutura aberta mantém as superfícies acessíveis em vez de encaixotadas, para que a washdown do fim do turno possa ser feita no tempo que a fábrica realmente permite. O armazém de receitas da doseadora lembra depois as configurações de vibração e agrupamento de cada produto, para que a limpeza não se transforme num novo arranque na manhã seguinte. O registo de limpeza do produtor regista uma desmontagem e uma verificação das células de pesagem no fim de cada dia de produção, que é o ritmo que mantém a tolerância de ±0,3 g estável durante meses em vez da primeira semana.
A mudança entre produtos segue a mesma lógica. Uma mudança de enchimento de copo significava trocar fisicamente os copos e reassentar a máquina; na linha de pesagem a receita recorda o peso alvo, o número de baldes agrupados, a alimentação por vibração e a velocidade da ensacadora, e o operador apenas ajusta as peças de contacto e confirma as configurações de película e lavagem de gás. A película metalizada é comum em grande parte da gama, por isso a mudança mais comum é uma mudança de receita e de rótulo em vez de uma mudança de película e ombro de formação, que é por isso que a linha pode ser trocada entre dois snacks no tempo que a antiga linha demorava a trocar os copos. Os dois tamanhos de embalagem grandes que precisam de uma largura de saco e ombro de formação diferentes são programados em blocos mais longos em vez de rodados pelas mudanças curtas.
Perguntas Frequentes
Porque é que o namkeen e os snacks fritos precisam de uma doseadora multicabeça?
Porque são oleosos, mistos e variam em densidade aparente, por isso um copo volumétrico tanto enche excessivamente como os parte. Uma doseadora multicabeça combina porções pesadas separadamente, mantém tolerâncias estreitas sem agitação, e move o produto por calhas de queda baixa para minimizar a rotura.
Quantos cabeçotes de pesagem os snacks precisam?
Produtos uniformes de fluxo livre podem usar 8 a 10 cabeçotes; a maioria dos snacks usa 14; as misturas irregulares e os pesos alvo pequenos justificam 18 cabeçotes porque a lógica de combinação dá mais escolhas. O número de cabeçotes deve seguir o produto e o tamanho da embalagem, não o folheto da máquina.
Que velocidade pode atingir uma linha de ensacamento de snack pesado?
Esta linha roda 70–85 sacos por minuto, definida pelo produto mais lento a descarregar limpo. A ensacadora em si é capaz de mais, mas o produto de fio longo e o ciclo de pesagem pronta governam a taxa sustentável.
Como é controlado um saco de snack com lavagem de azoto?
A ensacadora injeta azoto antes da selagem de extremidade e visa um oxigénio residual abaixo de 2%, usando laminado metalizado que mantém o gás dentro. A temperatura e o tempo de residência da selagem são definidos para o produto ligeiramente oleoso e guardados em receitas.
Pode uma doseadora multicabeça ser adicionada a uma ensacadora mecânica existente?
Não de forma limpa. Uma doseadora precisa que a ensacadora ritmo a sua descarga por um bus de comunicação, o que uma ensacadora servo faz e uma mecânica geralmente não. A integração da temporização é por isso que as linhas de snack pesadas são especificadas como sistemas servo completos em vez de adaptadas.
Especifique a pesagem e o ensacamento como uma única linha
Para snacks oleosos, frágeis e de densidade mista, a pesagem, o manuseamento do produto e o ensacamento são um único problema e devem ser especificados como um sistema. A linha em Rajkot levou a perda de 3–5% para menos de um grama, partiu muito menos produto, e colocou uma selagem com lavagem de azoto à volta de uma marca que compete em frescura. Envie à SunAura Machinery os seus tipos de snack, tamanhos de embalagem e pesos alvo, o perfil de óleo e humidade, e o seu alvo de sacos por minuto, e a equipa de engenharia dimensionará o número de cabeçotes, ajustará as superfícies de contacto para o óleo e a rotura, e casará a doseadora com a ensacadora servo. Solicite uma disposição de linha e orçamento, reveja as gamas de doseadoras ponderais multicabeça e máquinas de embalagem almofada, e compare arquiteturas de embaladora no guia servo vs mecânica.
