Come configurare una linea di confezionamento scatole di fine linea: dimensionare erettore, trasportatore e chiudicatrice da un progetto reale in Brasile
La maggior parte delle domande che riceviamo prima di un preventivo non riguarda «quale marca». Riguarda «quanta automazione mi serve davvero». Un acquirente che automatizza troppo paga teste di carico e comandi restano inattivi; un acquirente che automatizza troppo poco conserva i colli di bottiglia manuali che hanno motivato l’acquisto. Questo articolo usa le due linee che abbiamo appena costruito e collaudato per un cliente in Brasile per mostrare come si prendono queste decisioni, stazione per stazione, e dove stanno i punti di soglia. L’articolo di accompagnamento sulla consegna copre la costruzione e l’approvazione del cliente; qui il focus è selezione, dimensionamento e accettazione.
La prima domanda: una linea, o macchine standalone
Ha senso specificare una linea quando il prodotto attualmente si sposta tra le macchine a mano ed è proprio la movimentazione manuale a rallentare il reparto. Il fattore scatenante descritto dal cliente brasiliano è familiare: il personale trasportava le scatole a mano tra fasi di chiusura separate, e il reparto aveva bisogno di più persone di quanto il lavoro giustificasse. Una volta collegate a mano due o più fasi di confezionamento e la manodopera tra esse arriva a diverse persone, collegarle con un trasportatore e altezze di ingresso abbinate di solito si ripaga entro un periodo definito. Se le fasi sono veramente separate, operative su turni diversi, o situate in aree diverse, le macchine standalone mantengono la disposizione flessibile ed evitano di sovradimensionare.
Il cliente ha scelto due linee piuttosto che una per due aree di confezionamento separate, che è essa stessa una decisione di configurazione. Una singola linea condivisa avrebbe significato trasportare il prodotto attraverso il pavimento e avrebbe fermato entrambe le aree contemporaneamente in caso di guasto o di cambio formato. Due linee abbinate mantengono ogni area indipendente e permettono a una di lavorare mentre l’altra viene regolata. Il costo è l’equipaggiamento duplicato; il beneficio è disponibilità operativa e distanze di movimentazione più brevi, entrambi quantificabili dall’acquirente sulla base della planimetria del reparto.
Tre scelte di automazione che definiscono la linea
Scelta 1: formatura automatica o semiautomatica
Un erettore semiautomatico richiede ancora una persona che alimenti ogni foglio; forma e chiude il fondo una volta che il foglio è stato presentato. Un erettore di scatole completamente automatico preleva i fogli dal proprio magazzino e funziona senza un operatore che lo alimenti. La soglia è il volume di scatole e il costo della persona che altrimenti starebbe alla macchina. Sotto poche centinaia di scatole a turno, l’operatore che alimenta un’unità semiautomatica raramente è un costo a tempo pieno da solo. Quando la formatura diventa un compito continuo e la stessa persona serve altrove, il magazzino automatico elimina la postazione e alimenta la linea a ritmo costante. Le linee brasiliane operano a turno continuo su due aree, quindi la formatura automatica è stata la scelta coerente.
Scelta 2: carico manuale o automatico
È qui che l’acquirente si è fermato prima dell’automazione completa, e il ragionamento è solido. Una confezionatrice automatica che inserisce il prodotto nella scatola richiede un prodotto definito, una corsa costante a singolo SKU e una testa di carico abbinata a quello schema di confezione. Si ripaga quando lo stesso prodotto lavora a lungo e il volume è alto. Il cliente brasiliano gestisce un mix di prodotti e di conteggi per confezione e vuole che una persona confermi il contenuto prima della chiusura della scatola. La linea conserva quindi una stazione di carico manuale, ma è costruita con trasportatore e chiudicatrice già dimensionati per accettare in futuro una testa automatica, così la scelta è reversibile senza sostituire l’intera linea.
Scelta 3: chiusura automatica o semiautomatica
Una chiudicatrice semiautomatica richiede che un operatore pieghi a mano le alette superiori e spinga la scatola nella testa del nastro. Un’unità automatica piega le alette e sigilla la scatola mentre attraversa, senza azione dell’operatore. Poiché la scatola arriva già su un trasportatore dalla stazione di carico, aggiungere una sezione di piegatura automatica mantiene continua la linea ed elimina la seconda postazione manuale. Abbinare un erettore automatico a una chiudicatrice semiautomatica lascerebbe manuale l’ultimo passaggio più lento, quindi le due stazioni sono state abbinate allo stesso livello di automazione.
Un quadro decisionale con soglie numeriche
Le tre scelte sopra possono essere ridotte a una sequenza che segue l’ordine di una vera decisione di acquisto. Le soglie seguenti sono dati di pianificazione, non costanti universali, ma offrono un punto di partenza su cui verificare i propri numeri.
- Contare le scatole per turno. Se il valore è inferiore a poche centinaia, valutare prima un erettore semiautomatico; se la formatura è un compito continuo per tutto il turno, specificare il magazzino automatico.
- Contare i prodotti e la durata di una singola corsa. Un SKU dominante su turni lunghi indica una testa di carico automatica; un mix di prodotti con controlli sul conteggio indica una stazione manuale predisposta per un aggiornamento futuro.
- Abbinare la chiudicatrice all’erettore. Se l’erettore è automatico, anche la chiudicatrice deve piegare e sigillare automaticamente, così la fine linea non reintroduce una postazione manuale.
- Ricavare a ritroso dall’obiettivo di turno un ritmo al minuto, quindi dimensionare la linea sul 70–80 percento circa di quel ritmo per mantenere un buffer, invece di lavorare al massimo teorico.
- Confermare per iscritto l’alimentazione del sito prima della fabbricazione: tensione, fase e frequenza, verificate sulla targa che la macchina riporterà.
- Contare i cambi formato per turno. Più di una manciata di cambi di formato suggerisce di raggruppare i formati o di suddividere il lavoro su due linee.
Misurare correttamente la scatola
Un numero sorprendente di preventivi parte dalle dimensioni errate della scatola. Una scatola di cartone ondulato si misura con le dimensioni interne nell’ordine lunghezza, larghezza, altezza, perché l’apertura interna è ciò che deve accogliere il prodotto. Le dimensioni esterne variano con lo spessore del cartone e servono per gli schemi di pallettizzazione e la spedizione, non per impostare la macchina. La lunghezza è la dimensione di apertura maggiore, la larghezza quella minore, e l’altezza va dal bordo superiore al fondo. Quando una linea gestisce più formati, ogni formato deve essere elencato con la stessa convenzione delle dimensioni interne e con la grammatura del cartone a fianco, così l’inviluppo macchina può essere verificato sull’intero set, non su un solo campione.
Contano anche le tolleranze. Una serie di scatole reali varierà leggermente attorno alla dimensione nominale, e guide e bracci di piegatura devono accogliere quella variazione senza incepparsi. Dimensionare la macchina sul valore nominale esatto senza margine non lascia spazio alla normale variabilità del cartone; la specifica pratica aggiunge un piccolo gioco e lo verifica su un campione di scatole, non su una sola.
Confronto affiancato: i livelli di configurazione
| Dimensione | Allestimento semiautomatico | Le linee brasiliane | Confezionatrice completamente automatica |
|---|---|---|---|
| Formatura | L’operatore alimenta ogni foglio | Automatica dal magazzino | Automatica dal magazzino |
| Carico | Manuale | Manuale, aggiornabile in futuro | Testa automatica o robot |
| Alette e chiusura superiore | Piegatura a mano, macchina nastra | Piegatura e nastratura automatiche | Piegatura e nastratura automatiche |
| Operatori per linea | Due o tre | Uno | Da uno a nessuno sulla linea |
| Adattamento migliore | Volume inferiore, lavoro variabile | Prodotto misto, turno costante | Singolo SKU, corse lunghe ad alto volume |
| Limitazione principale | Restano postazioni manuali | Un solo formato alla volta | Costo maggiore, minore flessibilità tra prodotti |
Dimensionare l’erettore sulla scatola e sul turno
L’erettore viene dimensionato prima dal range di dimensioni di scatola che deve accogliere e poi dalle scatole per turno. La macchina ha un minimo e un massimo per lunghezza, larghezza e altezza del foglio, e l’intero set di formati del cliente deve cadere dentro quell’inviluppo prima di considerare qualsiasi altro aspetto. Un errore comune è dimensionare sulla scatola più grande da sola, per poi scoprire che la scatola più piccola non si forma squadrata. Il secondo input è il foglio stesso: grammatura e profilo dell’ondulazione cambiano la forza necessaria alla testa di formatura, ed è per questo che collaudiamo sui fogli reali anziché su un sostituto.
Per l’obiettivo di turno, l’erettore deve essere veloce solo quanto la stazione di carico manuale che lo segue, più un margine per mantenere il buffer. Specificare un erettore più veloce non aumenta la produttività di linea perché l’operatore di carico fissa il passo. La specifica sensata è un erettore che raggiunge con comodo l’obiettivo di turno e può reintegrare la coda del trasportatore dopo una pausa, piuttosto che il dato di ciclo più alto del catalogo.
L’affidabilità al prelievo è protetta da un controllo doppio foglio: quando due fogli restano attaccati e vengono sollevati insieme, la macchina rileva lo spessore extra e rifiuta la coppia invece di forzare due scatole nella testa di formatura. È una funzionalità piccola, ma è la protezione usuale contro l’inceppamento che ferma una linea quando il cartone è leggermente umido o i bordi si sono attaccati durante lo stoccaggio, ed è stata inclusa su entrambe le unità.
Dimensionare il trasportatore come buffer
Il trasportatore ha due compiti: spostare le scatole aperte a un’altezza abbinata e mantenere una coda. Il numero di scatole che può contenere è il buffer che disaccoppia l’erettore dall’operatore di carico. Un trasportatore corto fa risalire ogni pausa direttamente all’erettore; uno più lungo mantiene una coda pronta e assorbe brevi interruzioni. La larghezza delle guide è impostata sulla scatola così le scatole non si inclinano, e la velocità di azionamento è abbinata al ciclo della stazione così le scatole avanzano senza accatastarsi. Su una linea a formati misti le guide fanno parte del cambio formato, quindi la planimetria deve lasciare accesso libero per regolarle.
La scelta dell’azionamento segue il carico. Una sezione a rulli motorizzata usa un azionamento con riduttore dimensionato sul peso di una scatola riempita, e la logica di comando indicizza le scatole al ritmo delle stazioni anziché girare in continuo a velocità fissa. I sensori all’ingresso e all’uscita dicono all’azionamento quando una scatola è presente, così il trasportatore si ferma e parte con la coda invece di spingere le scatole in una stazione non pronta. È ciò che permette allo stesso trasportatore di funzionare sia da mezzo di trasporto sia da buffer controllato, senza un sistema di accumulo separato.
Due impostazioni portano gran parte del lavoro di messa in servizio su questa sezione. La prima è la posizione del foto-sensore all’ingresso: deve rilevare la scatola abbastanza presto perché l’azionamento indicizzi prima che la scatola raggiunga la sezione successiva, ma non così presto da contare due volte una scatola lenta. La seconda è la velocità del nastro o dei rulli rispetto alla sezione di piegatura: se il trasportatore corre più veloce di quanto la testa del nastro possa accettare, le scatole riducono la distanza e si premono tra loro; se corre più lento, il buffer non si riempie mai e l’erettore aspetta su un’uscita vuota. Il controllo pratico è far passare una fila di scatole e osservare la distanza tra esse, quindi rifinire l’azionamento finché lo spazio resta costante nel passaggio di mano, invece di restringersi o allargarsi.
Scegliere il nastro e il tipo di chiudicatrice
Il nastro di chiusura della scatola fa parte della specifica perché cambia come viene impostata la testa del nastro. La maggior parte delle scatole di spedizione usa un nastro in film BOPP rivestito di adesivo acrilico o hot-melt. L’adesivo acrilico tollera un range di temperatura più ampio ed è la scelta comune per lo stoccaggio in condizioni variabili; l’hot-melt forma un’aderenza iniziale più rapida e si adatta a linee ad alta velocità. La larghezza del nastro è impostata sul peso della scatola, con nastro più largo per scatole più pesanti, e il nucleo interno del rotolo deve corrispondere al portarotolo della macchina. Il freno di tensione sulla testa viene quindi impostato per il nastro specifico, ed è per questo che cambiare grammatura del nastro di solito significa ricontrollare l’impostazione.
Le chiudicatrici si distinguono anche per come gestiscono dimensioni di scatola miste. Una chiudicatrice uniforme è impostata su un formato e lo esegue finché l’operatore non cambia l’impostazione. Una chiudicatrice a regolazione casuale o automatica rileva ogni scatola e reimposta al volo nastri e altezza di piegatura, il che si adatta a un flusso di dimensioni diverse che arrivano insieme, ma costa di più e aggiunge parti mobili. Le linee brasiliane gestiscono un formato definito alla volta con un cambio formato pianificato, quindi le chiudicatrici uniformi sono state la scelta proporzionata; una chiudicatrice casuale sarebbe la risposta se la linea dovesse sigillare misure miste in un unico flusso anziché in lotti.
Dimensionare la chiudicatrice e leggere i dati elettrici
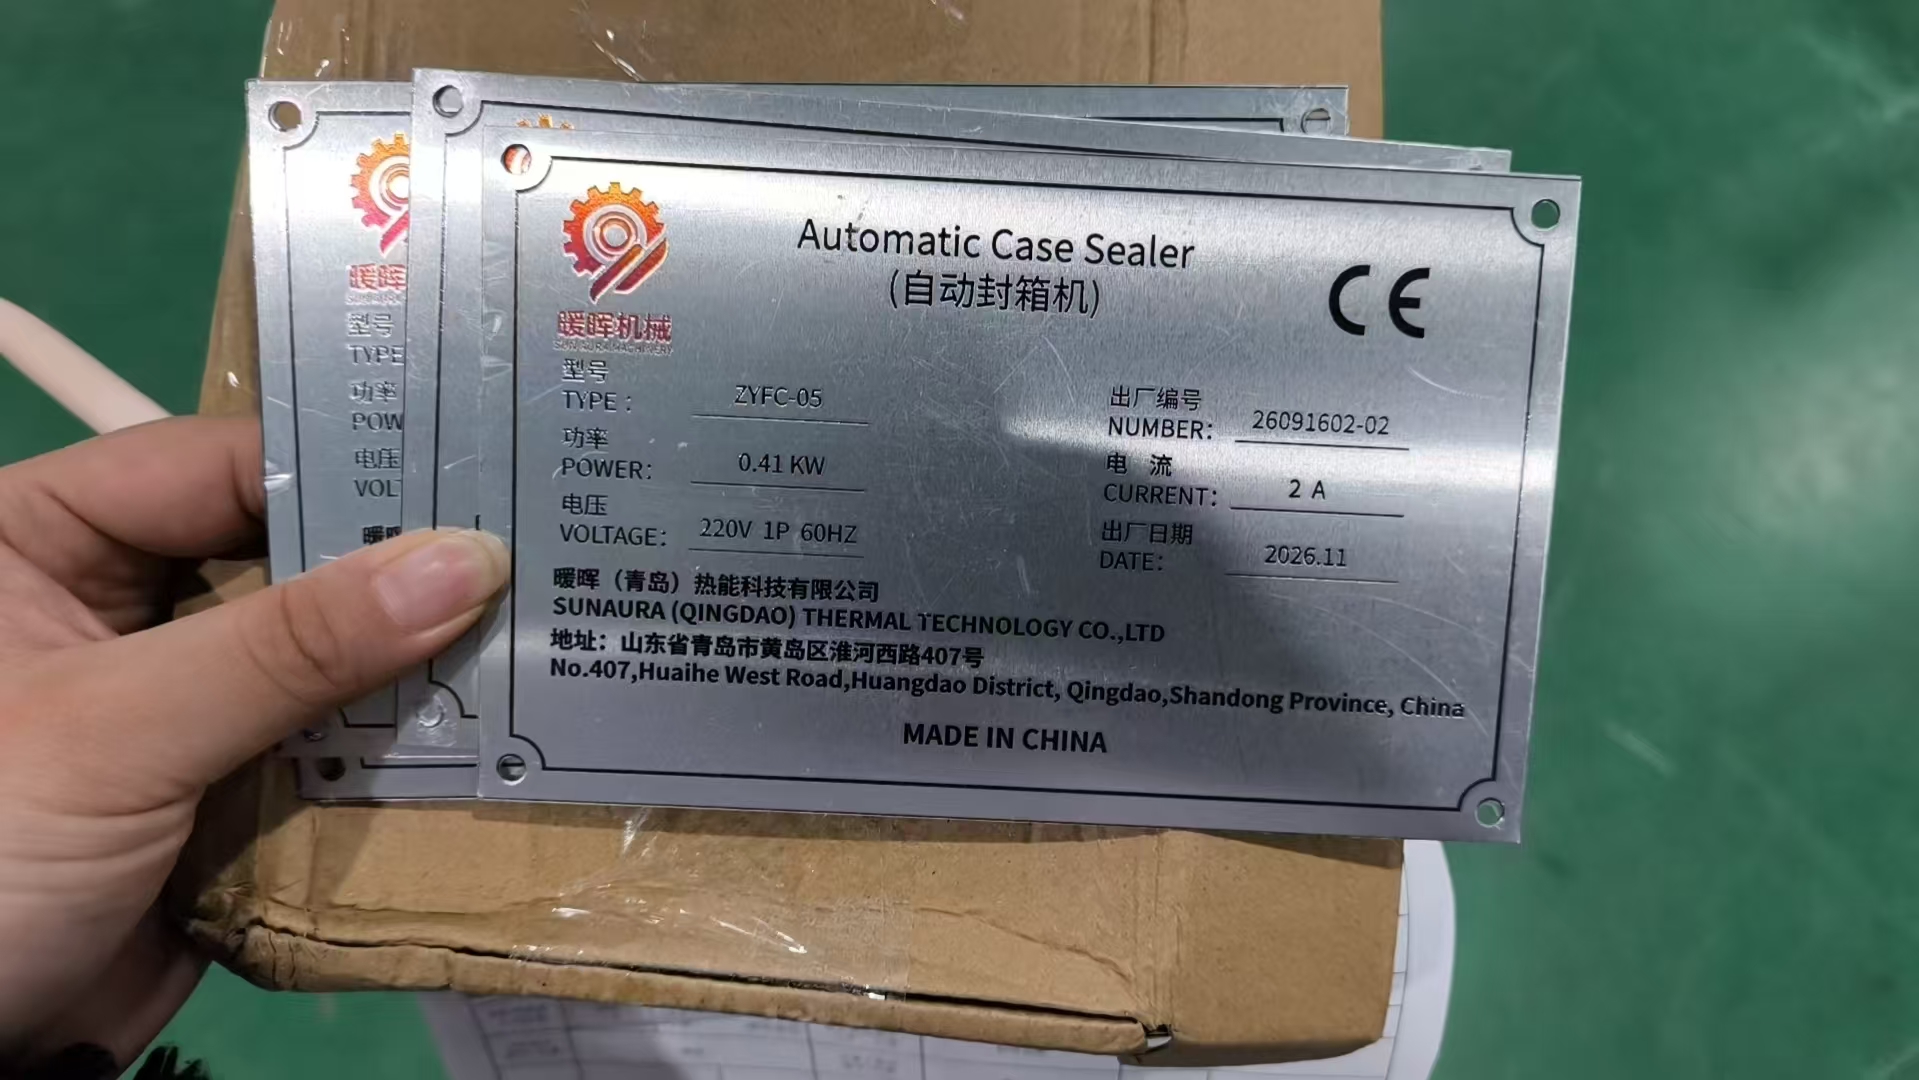
La chiudicatrice deve accogliere lo stesso inviluppo di scatola dell’erettore, con bracci di piegatura e testa del nastro regolati su altezza e larghezza della scatola. Il modello usato qui è lo ZYFC-05, e la sua targa riporta i dati elettrici piuttosto che una specifica di marketing. Il video seguente mostra la sequenza di funzionamento a cui appartiene la macchina della targa.
Tensione, fase e frequenza: il dettaglio che blocca l’installazione
Il motivo più comune per cui una macchina non può essere messa in servizio all’arrivo è una discrepanza tra l’alimentazione di targa e quella del sito. Le linee brasiliane sono costruite per 220V monofase 60 Hz, confermate sul sito del cliente prima della fabbricazione. La frequenza conta quanto la tensione: un motore avvolto per 50 Hz funzionando su 60 Hz si comporta in modo diverso, e il contrario è peggiore. La scelta tra monofase e trifase dipende dalla taglia del motore e dall’alimentazione del sito; stazioni più piccole come questa chiudicatrice lavorano in monofase, mentre azionamenti più grandi di solito richiedono trifase. Blocchiamo questi dati per iscritto all’inizio dell’ordine perché riavvolgere o convertire un motore dopo la consegna è lento ed evitabile.
Usare la conferma del cliente come standard di accettazione
La prova di accettazione in fabbrica è dove la specifica su carta incontra la macchina in funzione. Il cliente brasiliano non ha potuto essere presente di persona, quindi i video di collaudo e la conferma scritta hanno assolto allo stesso scopo. I punti seguenti sono ciò che un acquirente dovrebbe chiedere di vedere, sia partecipando di persona sia rivedendo il video.
- L’erettore in funzione su una pila completa dei fogli reali senza doppio prelievo, con scatole squadrate e nastro del fondo centrato.
- Le scatole che avanzano dritte sul trasportatore con le guide impostate sulla larghezza effettiva.
- Una serie, non una sola scatola, attraverso la chiudicatrice, con ogni aletta superiore ripiegata e nastro aderente e centrato.
- Interblocchi e pulsanti di emergenza dimostrati, e l’assorbimento misurato corrispondente alla targa.
- Un cambio formato registrato tra formati diversi, se la linea gestisce più di una dimensione, misurato nel tempo anziché stimato.
Cambio formato e penalità multi-SKU
Ogni formato di scatola sulla linea significa un cambio formato: magazzino e testa di formatura dell’erettore, guide del trasportatore, bracci di piegatura e larghezza del nastro della chiudicatrice vengono tutti reimpostati. La decisione non è se i cambi formato siano possibili, ma quanti ne avvengono per turno e quanto dura ciascuno. Una linea che cambia formato una o due volte al giorno assorbe la reimpostazione senza problemi; una linea che cambia cinque o sei volte al giorno dedica una quota significativa del turno alla regolazione piuttosto che alla sigillatura delle scatole. Gli acquirenti in quella posizione dovrebbero raggruppare i formati per ridurre il numero di passaggi o valutare una seconda linea, che è parte del motivo per cui l’ordine brasiliano ha suddiviso il lavoro su due macchine.
Costo totale e logica di payback
Il payback è calcolato principalmente sulla manodopera che la linea elimina. Il processo manuale richiede diverse persone tra formatura, carico e chiusura; la linea configurata richiede un operatore al punto di carico. Prendere il costo pieno delle postazioni eliminate su un anno, metterlo a confronto con prezzo della macchina, installazione, nastro ed energia, e il payback semplice è il costo della macchina diviso per il risparmio annuale. Due voci ulteriori appartengono al calcolo anche se sono più difficili da quotare: il costo delle scatole scartate o rilavorate sotto il processo manuale non uniforme, e il costo delle fermate di linea quando un passaggio manuale resta indietro. Gli acquirenti che contano solo il prezzo della macchina e ignorano manodopera e rilavorazioni tendono a sottodimensionare e a riaprire lo stesso problema un anno dopo.
Bilanciamento di linea e dove si trova il collo di bottiglia
Una linea collegata si muove solo alla velocità della stazione più lenta, quindi il primo passo nel bilanciamento è identificare quale stazione sia. Su queste linee il punto di carico manuale è deliberatamente il collo di bottiglia, con erettore e chiudicatrice entrambi in grado di correre più veloce. Le stazioni davanti al collo di bottiglia lo alimentano, quelle dietro ricevono da esso; il buffer del trasportatore mantiene il collo di bottiglia rifornito e ne evita l’attesa. Se in futuro viene aggiunta una testa di carico automatica, il collo di bottiglia si sposta e il ciclo di erettore o chiudicatrice diventa il nuovo limite, ed è per questo che entrambi sono stati dimensionati con margine fin dall’inizio.
L’aritmetica è semplice. Convertire il ciclo di ogni stazione in unità al minuto, prendere il valore più piccolo come tasso di linea, quindi confrontarlo con l’obiettivo di turno. Una linea è bilanciata quando nessuna stazione è sovradimensionata in modo marcato rispetto al collo di bottiglia e il buffer tra stazioni è sufficiente ad assorbire le brevi pause. Sovradimensionare ogni stazione sullo stesso picco aumenta il prezzo senza aumentare la produttività, perché il collo di bottiglia fissa comunque il passo reale.
Confrontare i preventivi e valutare il fornitore
Due preventivi per quella che sembra la stessa linea sono raramente costruiti sulla stessa specifica. Il confronto va fatto linea per linea, non sul totale. Verificare l’inviluppo di scatola che ogni macchina accoglie, lo standard di protezioni e interblocchi, se pannello di comando e HMI sono inclusi, la tensione e la frequenza per cui il motore è avvolto, e la documentazione spedita con la macchina. Un preventivo più basso che omette le protezioni a interblocco, il collaudo sui fogli reali o la dichiarazione CE non è la stessa macchina a prezzo minore; trasferisce costo e rischio all’acquirente in fase di messa in servizio.
La valutazione del fornitore procede accanto al prezzo. Chiedere la prova di fabbrica sui fogli reali, la lista ricambi associata al numero di serie e la via di risposta per l’assistenza dopo la consegna. La conferma scritta nell’ordine brasiliano, dove il cliente ha esaminato il video di funzionamento prima dell’imballaggio in cassa, è il tipo di prova di accettazione che distingue un fornitore disposto a essere misurato da uno che chiede fiducia sulla targa. Ricambi e condizioni post-vendita vanno concordati prima dell’ordine, non negoziati dopo un guasto, perché i tempi di consegna di un singolo pezzo possono fermare un’intera linea.
Quando non acquistare questa configurazione
Un elenco neutro dei casi in cui questa linea è la risposta sbagliata fa parte della selezione. Non specificarla se il volume è così basso che una persona che alimenta una macchina semiautomatica non è un costo a tempo pieno: l’erettore automatico non ripagherà il suo prezzo. Non specificare una stazione di carico manuale se un singolo SKU lavora ad alto volume per l’intero turno, perché la testa di carico automatica è il passaggio che elimina effettivamente la manodopera. Non specificare una sola linea se i formati cambiano molte volte durante il giorno, perché il tempo di cambio formato dominerà. E non procedere finché tensione e frequenza del sito non sono confermate, perché una discrepanza di alimentazione blocca il progetto in messa in servizio. Dichiarare questi confini è il modo per distinguere una linea dimensionata correttamente da quella più grande.
Domande che gli acquirenti pongono prima di impegnarsi
Posso partire con la stazione di carico manuale e automatizzarla in seguito? Sì, se la linea è costruita per questo fin dall’inizio. Trasportatore e chiudicatrice devono essere dimensionati per la testa futura, e il pannello di comando deve avere la capacità residua per aggiungerla; retrofitare una linea che non è stata progettata per l’aggiornamento costa più che specificarlo in anticipo. Le linee brasiliane sono state costruite in questo modo deliberatamente.
Mi serve un’alimentazione trifase? Dipende dalla taglia del motore. Stazioni piccole come la ZYFC-05 lavorano in monofase; azionamenti più grandi e teste di carico automatiche richiedono in genere trifase. L’alimentazione è confermata sulla targa prima che il motore venga avvolto, così l’elettricista del sito dovrebbe essere coinvolto nelle prime discussioni anziché chiamato alla consegna.
Come faccio a sapere che la macchina funzionerà con le mie scatole? Il collaudo di fabbrica usa i fogli reali e fa passare una serie, non una sola scatola. Doppio prelievo all’erettore, inclinazione sul trasportatore e qualità del nastro alla chiudicatrice sono tutti controllati su quel materiale, e il video di collaudo è la prova. Non si può dare per scontato che una macchina collaudata solo su un campione generico funzioni con il tuo cartone.
Devo comprare una linea più veloce o due linee standard? La risposta segue la planimetria e il conteggio dei cambi formato. Due linee proteggono dal guasto singolo che ferma l’intera operazione e accorciano la distanza di movimentazione, mentre una linea più veloce si adatta a un’area unica con SKU dominante. Le due aree e i formati misti del cliente brasiliano hanno reso la suddivisione la scelta a minor rischio.
Le informazioni che ci servono prima del preventivo
- Dimensioni della scatola per ogni formato, con grammatura del cartone e profilo dell’ondulazione.
- Numero target di scatole sigillate per turno e numero di minuti di lavoro, non un dato di picco.
- Quanti formati e quanto spesso la linea cambia tra di essi.
- Tensione, fase e frequenza del sito, e lo spazio pavimentale disponibile con spazi di accesso.
- Il prodotto da confezionare e se il contenuto deve essere verificato prima della chiusura della scatola.
Con questi input possiamo restituire una planimetria quotata, una lista stazioni fissa e i punti di accettazione, ed eseguire lo stesso collaudo di fabbrica sui tuoi fogli che il cliente brasiliano ha esaminato. Invia i dettagli tramite la pagina di contatto, oppure confronta i dettagli di consegna nell’articolo di accompagnamento su costruzione e approvazione.
