Due linee automatiche di confezionamento scatole per un cliente in Brasile: dal foglio piatto alla scatola chiusa, collaudate in officina prima dell’imballaggio
Nel novembre 2026 abbiamo completato la costruzione e il collaudo di due linee di confezionamento di fine linea per un cliente in Brasile. Ogni linea prende un foglio piatto di cartone ondulato, lo apre e chiude il fondo, porta la scatola vuota a una stazione di riempimento, quindi ripiega le alette superiori e sigilla la scatola con il nastro. Entrambe le linee sono state messe in funzione sul nostro pavimento con il formato di scatola del cliente; il cliente ha visionato il video di collaudo, ha confermato l’esito per iscritto e solo a quel punto abbiamo trasferito le macchine nelle casse di esportazione in legno. Questo articolo illustra cosa è stato costruito, come le stazioni lavorano insieme e cosa il cliente ha effettivamente approvato.
Cosa ha ordinato il cliente e perché
L’acquirente gestisce due aree di confezionamento separate e voleva una linea per area, anziché un’unica linea condivisa. Il motivo è pratico: quando un’area si ferma per un cambio formato o per un controllo di routine, l’altra continua a funzionare. Due linee limitano inoltre la distanza che gli operatori devono percorrere per trasportare il prodotto riempito. L’ordine riguardava dunque due linee dalla stessa disposizione, ciascuna costruita attorno alle stazioni: un erettore di scatole automatico con chiusura del fondo, un trasportatore a rulli motorizzato, una stazione di carico manuale in cui il personale inserisce il prodotto nella scatola aperta, e una chiudicatrice automatica che ripiega e nastra la parte superiore.
La scatola è un contenitore standard a alette regolari (RSC) e la linea è impostata per un solo formato di scatola alla volta, con un cambio formato definito tra un formato e l’altro. L’obiettivo dichiarato dal cliente non era la velocità massima su un singolo codice. Era piuttosto eliminare i due passaggi manuali più lenti del reparto: apertura e nastratura manuale del fondo delle scatole, e piegatura e nastratura della parte superiore dopo il riempimento, mantenendo al contempo una persona al punto di carico che controlli cosa entra in ogni scatola.
La disposizione della linea, stazione per stazione
1. Erettore di scatole automatico con chiusura del fondo
L’erettore si trova all’inizio della linea. Una pila di fogli piatti viene caricata nel magazzino; la macchina preleva un foglio alla volta, lo squaderna sulla testa di formatura e spinge insieme le alette del fondo prima che la testa di chiusura del fondo applichi il nastro. La scatola vuota completata esce squadrata e aperta in alto, pronta per essere riempita. Questa stazione è racchiusa in un telaio protetto con HMI e pannello di comando, visibile sul lato destro del video di panoramica. La protezione tiene le mani lontane dai meccanismi di prelievo e di chiusura delle alette mentre la macchina è in ciclo.
Sostituendo la formatura manuale si cambia il ritmo dell’intero reparto. Una persona che apre le scatole a mano è solitamente il collo di bottiglia che la stazione di confezionamento deve attendere. L’erettore fornisce un flusso costante di scatole aperte, così a dettare il passo sono il trasportatore e il personale di carico. Elimina inoltre la variabilità dei fondi piegati a mano, origine frequente di scatole non squadrate e di grinze sul nastro.
Il magazzino dei fogli è dimensionato per contenere una pila di lavoro, non l’intero turno di cartone: questo riduce l’ingombro della macchina e consente all’operatore di reintegrare i fogli durante il normale ciclo di caricamento. L’allarme di livello basso sull’HMI avvisa l’operatore prima che il magazzino si svuoti, così la linea non completa un ciclo per poi fermarsi per mancanza di un foglio. Mantenere il magazzino carico è un’operazione breve e frequente, non una lunga interruzione, il che si adatta ai movimenti che il singolo operatore già compie tra trasportatore e punto di carico.
2. Trasportatore a rulli motorizzato
Tra erettore e chiudicatrice, le scatole aperte avanzano su un trasportatore a rulli motorizzato che costituisce anche la zona di carico manuale. La superficie a rulli è allo stesso livello dell’ingresso e dell’uscita della macchina, così le scatole passano senza sollevamenti. Le guide laterali mantengono ogni scatola squadrata durante l’avanzamento. Il trasportatore è il buffer del sistema: mantiene una coda di scatole aperte, in modo che l’erettore possa continuare a ciclicare mentre l’operatore riempie la scatola davanti a sé, e una breve pausa al carico non fermi subito l’erettore.
La lunghezza del trasportatore non è scelta solo sulla base della planimetria. Determina la dimensione del buffer tra erettore e punto di carico. Un trasportatore che contiene tre o quattro scatole aperte dà all’erettore lo spazio sufficiente per continuare a ciclicare quando l’operatore si ferma per gestire un’etichetta o controllare una confezione, e offre all’operatore una coda pronta, così non resta mai in attesa di una scatola vuota. Un trasportatore troppo corto fa risalire ogni piccola pausa direttamente all’erettore, che si avvia e si arresta ripetutamente, perdendo il ritmo costante per cui è progettato. Su questo ordine la lunghezza è stata impostata per contenere una coda limitata mantenendo compatto l’ingombro complessivo per le due aree di confezionamento.
3. Stazione di carico manuale
Il cliente ha volutamente mantenuto manuale questo passaggio. Una confezionatrice automatica con testa di carico robotica o a caduta si ripaga quando un singolo codice produce volumi elevati per lunghi periodi. Questo acquirente gestisce un mix di prodotti e di conteggi per confezione e vuole che una persona verifichi il contenuto e la disposizione prima della chiusura della scatola. L’operatore inserisce il prodotto nella scatola aperta quando raggiunge la stazione, quindi la rilascia verso la chiudicatrice. La linea è costruita per un eventuale aggiornamento futuro: trasportatore e chiudicatrice sono già dimensionati per accettare una testa di carico automatica qualora il mix di prodotti si restringa e i volumi crescano.
4. Chiudicatrice automatica, modello ZYFC-05
Alla fine della linea, la scatola riempita entra nella chiudicatrice automatica. I bracci gialli di piegatura ripiegano le quattro alette superiori in sequenza e la testa di applicazione del nastro stende il nastro mentre la scatola attraversa. La scatola esce chiusa e sigillata sia sul nastro originale del fondo applicato dall’erettore sia sul nuovo nastro superiore. La chiudicatrice prevista su questo ordine è il modello ZYFC-05, la stessa unità la cui valutazione elettrica è analizzata nell’articolo tecnico di accompagnamento.
Come funzionano davvero la piegatura delle alette e la testa del nastro
Una scatola RSC ha quattro alette superiori: due alette interne strette e due alette esterne più larghe. La chiudicatrice le gestisce in un ordine prestabilito. All’ingresso della scatola, un aratro curvo solleva le due alette interne e le tiene su; una serie di bracci laterali spinge quindi verso l’interno le due alette esterne sopra di esse, così tutte e quattro si incontrano al centro. La scatola si muove già durante questa fase, ed è per questo che i bracci di piegatura hanno forma curva anziché barre diritte. Quando la scatola raggiunge la testa del nastro, le alette sono mantenute piatte e squadrate.
La testa del nastro è di per sé un’unità meccanica semplice, senza motore separato. Un rullo a molla preme il bordo iniziale del nastro sulla scatola, una lama fissa taglia il nastro alla lunghezza corretta mentre la scatola continua ad avanzare e un rullo posteriore schiaccia l’estremità finale sulla scatola. La tensione del nastro è regolata da un freno registrabile sul rotolo. Se il freno è troppo stretto il nastro si allunga e si stacca; se è troppo lasco, il nastro si stende con grinze. Questa impostazione la correggiamo durante il collaudo e la contrassegniamo per il cliente, perché è la prima cosa che un operatore controlla quando una scatola appare mal sigillata.
La scatola: grammatura del cartone e perché conta
Le macchine sono costruite attorno alla scatola, non il contrario, quindi la specifica del foglio rientra nell’ingegneria. Il cartone ondulato è descritto dal profilo dell’ondulazione e dalla resistenza. L’ondulazione è lo strato interno a onda: i profili comuni vanno dalla ondulazione B fine per scatole retail stampate alla ondulazione C più rigida per scatole di spedizione, con cartone doppia onda BC per contenuti più pesanti. La resistenza è indicata o come valore ECT (prova di schiacciamento sui bordi), che misura il carico sostenibile da una scatola eretta prima di cedere, o come valore di scoppio Mullen, che misura la resistenza alla perforazione. I dati ECT sono la scelta più comune per lo stoccaggio a magazzino; i dati di scoppio contano quando i contenuti sono taglienti o la scatola è maneggiata in modo rude.
Questi dettagli alimentano direttamente le impostazioni dell’erettore. Un foglio doppia onda più pesante è più rigido, quindi le ventose del magazzino e la testa di formatura richiedono maggiore forza e la tempistica di chiusura delle alette è leggermente diversa. Un cartone troppo leggero per il peso del prodotto si schiaccerà sulla testa di formatura o cederà sul trasportatore. Chiediamo al cliente i fogli effettivi, non un campione generico, così il collaudo viene eseguito sul materiale reale, e i video di questo ordine sono stati girati con quelle esatte scatole.
Come è stata condotta la prova di accettazione in fabbrica
Prima di registrare qualsiasi filmato per il cliente, abbiamo fatto passare la linea gli stessi controlli che applichiamo a ogni ordine di esportazione. L’elenco seguente è la versione operativa, non un esercizio burocratico.
- Caricato il magazzino dell’erettore con una pila completa dei fogli del cliente e verificato che prelevi un foglio alla volta senza doppio prelievo né inceppamenti.
- Controllata ogni scatola formata: angoli squadrati e nastro del fondo centrato; scartata qualsiasi scatola con un’alletta ripiegata dentro o schiacciata.
- Regolate le guide del trasportatore e la larghezza del nastro della chiudicatrice secondo le dimensioni della scatola, verificando che la scatola non si inclini tra le stazioni.
- Fatta passare una serie di scatole nella chiudicatrice e verificato che tutte e quattro le alette superiori siano completamente ripiegate, il nastro sia centrato e aderente e non ci siano angoli sollevati.
- Controllato l’erettore protetto con sportelli aperti e chiusi, confermando che gli interblocchi fermino il ciclo quando l’accesso viene aperto.
- Misurato l’assorbimento elettrico rispetto alla targa e verificato che il pulsante di emergenza fermi l’intera linea da qualsiasi stazione.
L’approvazione scritta del cliente
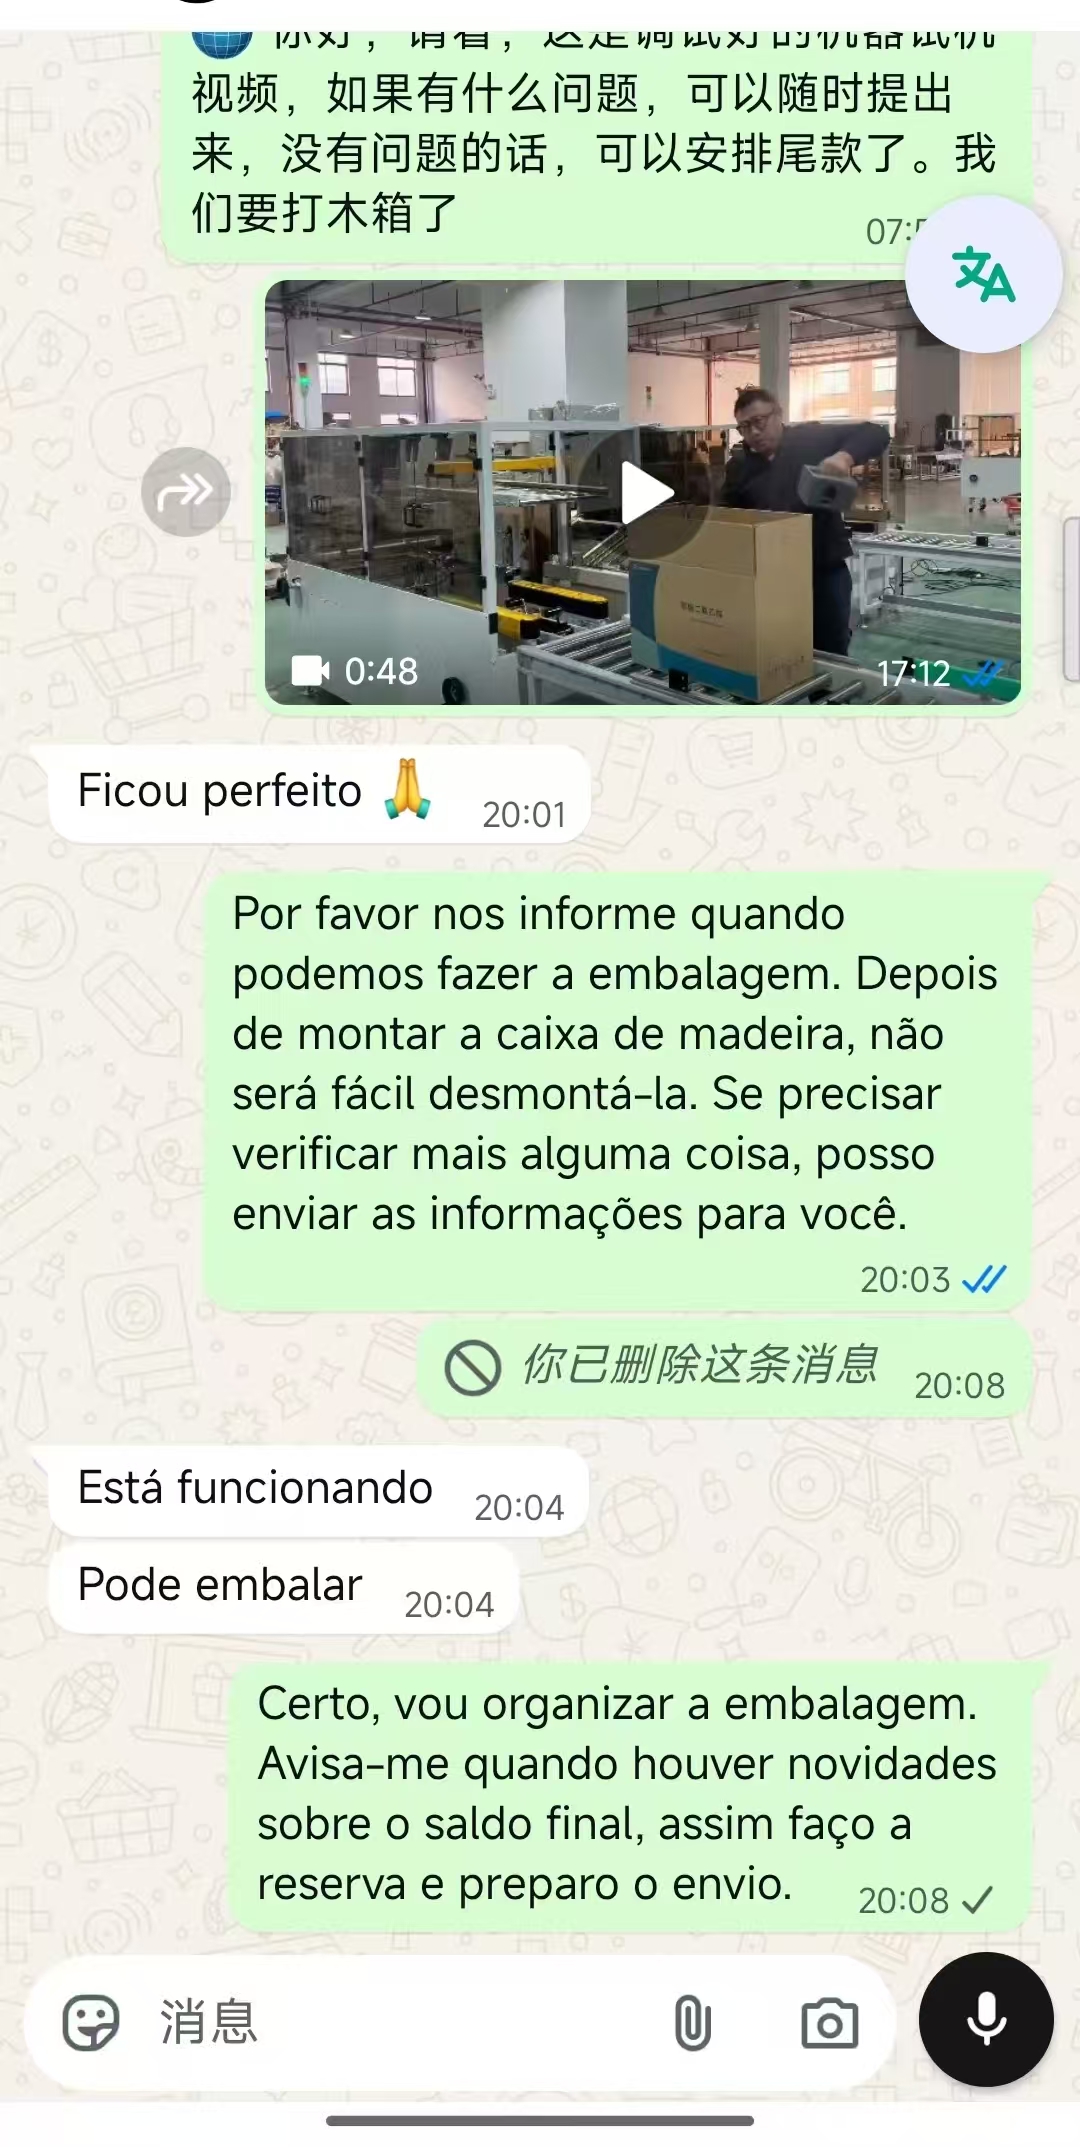
I messaggi nello screenshot sono le parole stesse del cliente. Dopo aver ricevuto il video di collaudo, l’acquirente ha risposto «Ficou perfeito» (è venuta bene), poi «Está funcionando» (sta funzionando) e «Pode embalar» (si può imballare). Manteniamo la linea in attesa dell’imballaggio in cassa finché questa conferma non è pervenuta, per un motivo semplice: una volta che una macchina è imbullonata in una cassa di esportazione in legno, riaprirla per controllare un’impostazione significa smontare in parte l’imballaggio. Confermare prima il collaudo mantiene pulita la timeline sia del cliente sia nostra.
Linea automatica rispetto al processo manuale che sostituisce
| Punto di confronto | Formatura, riempimento e chiusura manuali | Queste due linee automatiche |
|---|---|---|
| Formatura e nastro del fondo | Eseguiti a mano, la velocità varia con l’operatore | Automatici dal magazzino dei fogli, scatole squadrate uniformi |
| Piegatura delle alette e nastro superiore | Piegatura manuale, nastro spesso fuori centro o con grinze | Piegatura meccanica e nastro centrato su ogni scatola |
| Personale necessario per linea | Tre o quattro persone tra i passaggi | Una persona alla stazione di carico |
| Variabilità della qualità della scatola | Alta, dipende da stanchezza e turno | Bassa, impostazioni fisse fino al cambio formato |
| Controllo del ritmo | Determinato dal passaggio manuale più veloce | Determinato dall’operatore di carico, con coda buffer |
| Limitazione principale | Costo del lavoro e scatole non uniformi | Un solo formato alla volta; è necessario il cambio formato tra le dimensioni |
Come viene calcolata la produttività su una linea con stazione manuale
In questa disposizione erettore e chiudicatrice sono entrambi in grado di funzionare più velocemente del punto di carico manuale, quindi il produttore reale è impostato dall’operatore di carico, non dalle targhe delle macchine. Il calcolo utile è il tempo di ciclo alla stazione di carico. Se l’operatore può rilasciare una scatola riempita ogni sei secondi, la linea è limitata a dieci scatole al minuto, indipendentemente dalla rapidità con cui l’erettore può ciclicare. Dimensionare la macchina al di sopra di questo passo non è uno spreco, ma non aumenta la produttività; serve a costituire la coda buffer e a permettere all’erettore di recuperare dopo una breve pausa.
Il modo pratico di pianificare la linea è procedere a ritroso dall’obiettivo di turno. Prendere il numero di scatole sigillate necessarie nel turno, dividerlo per i minuti di lavoro, quindi aggiungere un margine perché nessuna stazione manuale lavora al picco per l’intero turno. Un dato di pianificazione comune è dimensionare la linea sul 70–80 percento circa del passo migliore dell’operatore, che lascia spazio per pause, controlli minori e qualche scatola alimentata male. Costruire al massimo teorico non lascia buffer e la linea mancherà l’obiettivo non appena qualcosa interrompe il carico.
Protezioni di sicurezza e i requisiti CE sulle macchine
I rischi su questa linea sono concentrati in due punti: i meccanismi di prelievo e di chiusura delle alette dell’erettore, che si muovono con forza reale, e la lama del nastro e i cinghiaggi della chiudicatrice. L’erettore è quindi costruito come cabinet protetto con sportelli a interblocco, così aprendo l’accesso mentre la macchina è in ciclo si arresta il movimento prima che una mano possa raggiungere il meccanismo. La chiudicatrice mantiene le parti mobili dietro protezioni fisse e la testa del nastro è accessibile solo attraverso un’apertura definita per la sostituzione del rotolo. I pulsanti di emergenza sono posizionati sul pannello dell’erettore, sulla zona di carico e sulla chiudicatrice, e uno qualsiasi arresta l’intera linea.
La marcatura CE sulla targa è supportata dalla dichiarazione contenuta nella documentazione allegata. La macchina è valutata secondo la direttiva macchina per la sicurezza meccanica ed elettrica, con le distanze di protezione, il comportamento degli interblocchi e il circuito di emergenza documentati, non dati per scontati. I punti di schiacciamento del trasportatore sono protetti dove un rullo incontra l’azionamento, e il quadro elettrico è costruito secondo le norme di bassa tensione e di quadri pertinenti. Questo conta anche al di fuori del mercato europeo, perché la revisione di sicurezza del cliente richiederà le stesse prove indipendentemente dalla destinazione.
Preparazione del sito e installazione
La linea non richiede una fondazione speciale, ma il pavimento deve essere sufficientemente piano e livellato perché i telai restino squadrati; le macchine utilizzano piedini regolabili, non ruote, nella posizione fissa. I principali input in sito sono l’alimentazione elettrica conforme alla targa e una planimetria chiara che lasci spazio al caricamento del magazzino dell’erettore dal fronte e al lavoro dell’operatore alla stazione di carico senza attraversare il trasportatore. Forniamo una planimetria quotata prima della spedizione che mostra l’ingombro esatto, gli spazi di accesso e il punto di ingresso della corrente, così il cliente può preparare pavimento e punto di alimentazione prima dell’arrivo delle casse.
La messa in servizio in sito segue una sequenza fissa: livellare e unire i tronchi, collegare trasportatore e segnali interstazione, confermare il verso di ogni azionamento, far passare scatole vuote sull’intero percorso, quindi far passare scatole riempite e controllare le sigillature. Gli stessi punti di accettazione del collaudo di fabbrica vengono ripetuti in sito, perché il trasporto può spostare una guida o allentare un’impostazione anche quando l’imballaggio in cassa è solido.
Manutenzione e parti soggette a usura
La linea utilizza poche parti soggette a usura, il che è parte del motivo per cui è adatta a un acquirente senza un grande team di manutenzione. Il materiale di consumo è il nastro stesso, sostituito dall’operatore di routine. La lama del nastro si smussa nel lungo periodo ed è una sostituzione a bullone, non una affilatura. Le catene di azionamento del trasportatore e i cinghiaggi della chiudicatrice sono controllati e lubrificati a programma, e le ventose del magazzino dell’erettore sono ispezionate perché una ventosa usurata è la causa abituale di un mancato prelievo. La tabella seguente copre i guasti che si presentano effettivamente in servizio.
L’ordine è stato spedito con un set definito di materiali di consumo e ricambi, non con un elenco aperto. Insieme alle macchine sono andati i primi rotoli del nastro BOPP specificato, una lama di ricambio del nastro per ogni chiudicatrice, un set di ricambio delle ventose del magazzino dell’erettore e i fissaggi necessari per unire i tronchi del trasportatore. Tenere questi articoli di primo servizio nella stessa cassa della lista ricambi significa che il team di manutenzione non deve procurarsi una lama specifica per il portarotolo o una ventosa compatibile prima del primo intervento di routine. La lista ricambi è a sua volta associata al numero di serie di ogni macchina, così qualsiasi ordine successivo può essere fatto sul componente esatto montato, non su una descrizione.
| Sintomo | Causa probabile | Azione |
|---|---|---|
| L’erettore manca un foglio o preleva doppio | Ventosa usurata, o pila non squadrata nel magazzino | Ispezionare la ventosa, risquadrare la pila e controllare l’impostazione dell’aria |
| La scatola si inclina sul trasportatore | Guida laterale allentata o impostata troppo larga | Ripristinare le guide sulla larghezza della scatola e bloccarle |
| Nastro con grinze o fuori centro | Tensione del freno del nastro errata, o rullo sporco | Reregolare il freno e pulire il rullo di pressione |
| Aletta superiore non completamente ripiegata | Altezza del braccio di piegatura fuori registro dopo un cambio formato | Ripristinare l’altezza del braccio sulla nuova altezza della scatola |
| La chiudicatrice si ferma con una scatola inceppata dentro | Scatola schiacciata o corpo estraneo nella testa | Sganciare dall’apertura di accesso, mai con l’alimentazione collegata |
Imballaggio in cassa e spedizione
Dopo l’approvazione scritta, ogni linea è stata smontata nei tronchi di trasporto, fissata in casse di esportazione in legno trattato anti-insetti e controventata in modo che i telai del trasportatore e i cabinet protetti non possano muoversi durante il trasporto. I pannelli di comando e le unità HMI sono avvolti separatamente e fissati ai telai. La documentazione allegata comprende gli schemi elettrici, la lista ricambi associata al numero di serie di ogni macchina, la dichiarazione CE e le note di funzionamento e manutenzione. Poiché il cliente ha ordinato due linee, le casse sono contrassegnate per indicare a quale linea appartiene ogni tronco, così il rimontaggio in sito è semplice.
Ricezione delle casse e checklist di disimballaggio
Poiché le casse sono contrassegnate linea per linea, il team di ricevimento può predisporre ogni gruppo di casse vicino all’area di confezionamento di appartenenza, anziché svuotare tutto in un solo bay. Il primo controllo all’arrivo è esterno: verificare che i marchi di fumigazione e le etichette delle casse siano integri, e annotare qualsiasi cassa con una controventatura rotta o un pannello forato prima di aprirla. Se una cassa ha subito un urto forte durante il trasporto, la scelta corretta è aprirla confrontandola con la lista di imballaggio e controllare il tronco sulla planimetria quotata prima di collegare l’alimentazione, invece di dare per scontato che la macchina dentro sia squadrata.
Il disimballaggio segue la documentazione in senso inverso. Ogni tronco è controllato sulla lista ricambi associata al proprio numero di serie; l’HMI e i pannelli di comando avvolti separatamente sono abbinati ai rispettivi cabinet; i fissaggi in sacchetto e le lame di ricambio del nastro sono conteggiati prima di smontare la cassa in legno. Mantenere l’imballaggio finché ogni voce della lista non è spuntata è una scelta deliberata: una fascetta di guida mancante o un cavo allentato è molto più facile da rintracciare finché la cassa e le sue marcature sono ancora presenti. Una volta completato l’inventario, prende il via la sequenza di messa in servizio in sito già descritta, cominciando dal livellamento dei piedini e dall’unione dei tronchi del trasportatore.
Timeline del progetto e mantenimento identiche le due linee
Costruire due linee in un unico ordine è gestito su una singola specifica così che le macchine siano realmente intercambiabili, non solo simili. Dimensioni del telaio, altezza del trasportatore, larghezza del nastro della chiudicatrice e programma HMI sono tutti impostati sugli stessi valori, e gli schemi elettrici sono emessi una volta e applicati a entrambe. Questo conta durante la costruzione perché un ricambio o una modifica di impostazione che funziona su una linea è garantita funzionare anche sull’altra, e conta dopo la consegna perché il team di manutenzione del cliente deve apprendere un solo set di procedure e tenere un unico set comune di ricambi.
Il ritmo di comunicazione durante il progetto è stato volutamente semplice. In fase di costruzione abbiamo confermato per iscritto il campione di foglio, le dimensioni della scatola e la tensione del sito prima della fabbricazione, così nulla è stato lasciato all’interpretazione. In fase di collaudo abbiamo inviato i video di funzionamento anziché una dichiarazione scritta, e abbiamo tenuto l’imballaggio in cassa finché non è tornata la conferma del cliente. La fase di consegna è la documentazione e le casse contrassegnate descritte sopra. Mantenere esplicite queste tre porte di controllo è ciò che permette a un ordine di due macchine su due aree di confezionamento di chiudersi senza un giro di rilavorazioni.
Dove questa disposizione è adatta e dove non lo è
Questa soluzione si addetta a una realtà che gestisce un numero limitato di formati di scatola, vuole che una persona controlli il contenuto di ogni scatola e sta perdendo tempo con formatura e chiusura manuali. È un passo intermedio sensato tra un reparto completamente manuale e una confezionatrice completamente automatica. È meno adatta a uno stabilimento che gestisce molte dimensioni di scatola con passaggi frequenti durante il turno, perché ogni cambio formato comporta comunque la reimpostazione di magazzino, guide e larghezza di chiusura; e a una linea a singolo SKU ad alto volume, dove una testa di carico automatica eliminerebbe anche la stazione manuale. Per i dettagli ingegneristici sul dimensionamento di ogni stazione e sulla scelta tra unità automatiche e semiautomatiche, vedi l’articolo di accompagnamento sulla configurazione di una linea di confezionamento scatole di fine linea.
Se stai pianificando una linea simile e vuoi sapere quali informazioni ci servono prima del preventivo, comincia da dimensioni del cartone e grammatura del cartone, dal numero target di scatole sigillate per turno, dal numero di formati e dalla frequenza del cambio tra di essi, e dalla tensione e frequenza del sito. Puoi inviarci questi dati tramite la pagina di contatto e ti risponderemo con una planimetria e una specifica fissa.
