Risoluzione guasti del pallettizzatore robotico: guasti, cause e rimedi prima che la linea si fermi
Un pallettizzatore robotico trascorre la sua vita lavorativa ripetendo lo stesso moto: presa dal convogliatore, traversata al pallet, deposito dello strato, ritorno. La maggior parte dei guasti non arriva come un crollo drammatico. Arriva come un collo caduto ogni venti cicli, uno strato che resta storto di alcuni gradi, un allarme vuoto che si azzera da solo al reset, oppure un tempo ciclo che scivola su fino a quando la cella non riesce più a tenere il passo con l’incartonatore a monte. La risoluzione guasti del pallettizzatore robotico è la disciplina di leggere quei primi segnali, risalire ciascun guasto alla causa reale e sistemare la radice invece di cancellare l’allarme e aspettare la prossima ripetizione.
Questa guida copre i modelli di guasto che vediamo più spesso sui pallettizzatori a braccio articolato, il percorso causa-risoluzione per ciascuno, la procedura di cambio formato tra prodotti con tempi target e un programma di manutenzione preventiva che va da controlli giornalieri al servizio annuale. I numeri sono fasce di pianificazione per un braccio tipico classe 120 kg o 180 kg che gira scatole, sacchi o big bag; verificarli contro il manuale della propria macchina e i record FAT. Se state ancora scegliendo tra tipi di macchina, il confronto tra lay-out gantry e robotico del pallettizzatore spiega come il tipo di struttura cambia le modalità di guasto, e la nota tecnica su come funziona un pallettizzatore robotico passa in rassegna assi, portata, sbraccio e matematica del tempo ciclo che questa guida di risoluzione guasti presume.
I sei sistemi in cui può vivere un guasto
Prima di aprire la recinzione, classificare il sintomo in uno dei sei sistemi. La maggior parte dei codici di allarme nomina direttamente il sistema; quando non lo fa, il sintomo punta comunque lì.
- Braccio robotico e controllore: guasti servo, allarmi encoder, avvisi freno, derivamento dei punti di teach, sovraccarico di portata, deviazioni del tempo ciclo.
- Organo di presa e attrezzo: ventose, generatore di vuoto, pinze a dita, cinghie degli artigli, ganci del telaio, bulloni di montaggio dell’attrezzo, cablaggio del polso.
- Convogliatori e guide: traslazione dell’alimentazione, guide laterali, arresti, centraggi, impulsi encoder, abbinamento velocità convogliatore alla stazione di presa.
- Movimentazione pallet: magazzino pallet, erogazione pallet, morsetti del tavolo di formazione, sensori di presenza pallet, scambio pallet vuoto e pieno.
- Controlli e rilevazione: ricette HMI, sensori visivi o di presenza, interruttori fotoelettrici e di prossimità, ingressi di sicurezza, comunicazioni di rete tra controllore e PLC del convogliatore.
- Utenze: pressione e qualità dell’aria compressa, alimentazione del vuoto, alimentazione elettrica, massa, polvere e umidità ambientali.
La regola pratica: un guasto che si ripete alla stessa posizione di presa appartiene all’attrezzo o alla traslazione del convogliatore; un guasto che si ripete alla stessa altezza di strato appartiene alla movimentazione pallet o alla geometria di teach; un guasto che deriva nel corso delle settimane appartiene a usura, lubrificazione o assestamento; un guasto che compare dopo un cambio formato appartiene alla ricetta, alle guide o alla messa a punto dell’attrezzo di quel cambio. Classificare in questo modo evita al tecnico di sostituire le ventose quando il vero problema è un encoder del convogliatore che slitta.
Guasto, causa e rimedio: la tabella di lavoro
La tabella seguente elenca i guasti ricorrenti, le cause probabili in ordine di probabilità e il rimedio da applicare. Si suppone l’alimentazione d’aria a 5–6 bar e il vuoto al livello specificato dal manuale dell’organo di presa; controllare entrambi prima di qualsiasi diagnosi meccanica, perché un sintomo di bassa pressione è identico a uno di ventosa usurata.
| Sintomo di guasto | Causa probabile | Rimedio |
|---|---|---|
| Collo cade a metà traversata; allarme vuoto al sollevamento | Ventosa usurata o indurita; pressione aria sotto 5 bar; ventosa seduta su zona nastrata o stampata | Ispezionare e sostituire le ventose; riportare l’alimentazione a 5–6 bar; regolare la posizione di presa così la ventosa cade sul cartone piano; controllare la lettura del vacuometro a ogni ciclo |
| Collo storto sullo strato, angolo costante a ogni ciclo | Offset di traslazione del convogliatore; posizione di presa memorizzata su un arresto che deriva; collo ruotato dalla guida in entrata | Rifare la traslazione del convogliatore di alimentazione; verificare la posizione dell’arresto e ri-memorizzare il punto di presa; raddrizzare le guide laterali così il collo arriva squadrato alla stazione di presa |
| Lo strato sbalza sul bordo del pallet | Dimensioni pallet o collo sbagliate nella ricetta; pallet seduto fuori centro; offset del target dello schema | Confermare SKU e dimensioni della ricetta; controllare il centraggio del pallet sul tavolo di formazione; riazzerare lo schema dello strato contro il riferimento pallet |
| Allarme vuoto intermittente, si azzera alla seconda presa | Cartone ondulato poroso o umido; pad in schiuma danneggiato; perdita d’aria al raccordo; filtro intasato | Controllare umidità e porosità del cartone; sostituire il pad in schiuma; verificare perdite ai raccordi; scaricare o sostituire il filtro del vuoto; abilitare la routine di ripresa nella ricetta |
| Guasto di pressione dell’organo di presa; la pinza non tiene | Regolatore impostato basso; filtro di linea intasato; guarnizione del cilindro in perdita | Impostare il regolatore a 5–6 bar; manutenere il filtro; ispezionare guarnizione e stelo del cilindro; controllare l’uscita della bobina della valvola dell’organo di presa dal PLC |
| Collisione del robot o arresto per guasto all’ingresso nella cella | Punto di teach derivato; interferenza di attrezzo o convogliatore; attrezzo allentato al polso | Ripristinare l’ultimo programma noto valido; ispezionare montaggio e flangia dell’attrezzo; eliminare l’interferenza; riomogeneizzare e girare un ciclo a vuoto a velocità ridotta |
| Il ciclo rallenta; le prese/ora scendono sotto il target | Altezza di avvicinamento inutile; zone di raccordo troppo strette; convogliatore in attesa di colli; robot in attesa della sostituzione pallet | Abbassare altezze di avvicinamento e sollevamento; allargare le zone di raccordo dove il percorso lo consente; controllare la sosta dell’alimentazione; verificare il timer di sostituzione pallet contro il conteggio cicli |
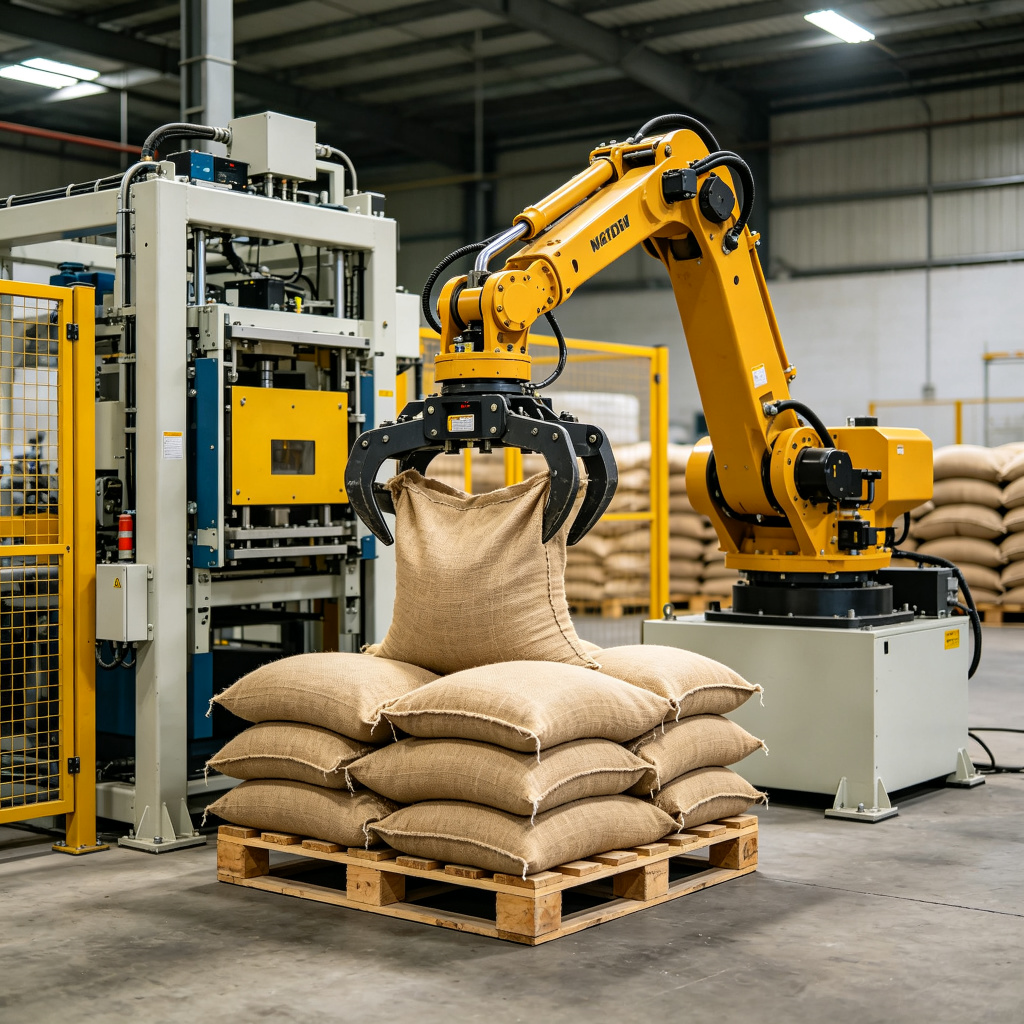
| Il sacco scivola dall’artiglio durante il sollevamento | Cinghia dell’artiglio o pad della pinza usurati; pressione delle ganasce troppo bassa; film del sacco stirato o bagnato | Stringere o sostituire cinghie e pad; aumentare la pressione delle ganasce entro la nominale dell’attrezzo; ispezionare film e stato della confezione; confermare il peso del sacco contro la portata nominale |
| Il gancio del big bag FIBC non si siede; il carico resta appeso di traverso | Attrezzo a telaio mal seduto al polso; imbracatura usurata o attorcigliata; sensore di sede sporco | Risedere e bullonare l’attrezzo a telaio; ispezionare imbracatura e gancio per usura; pulire il sensore di sede; girare un controllo di sede a vuoto prima di sollevare un sacco |
| Inceppamento convogliatore alla stazione di presa | Larghezza guida impostata troppo stretta; corpo estraneo in linea; guarnizione o lembo della scatola sporgente | Liberare l’inceppamento; reimpostare la larghezza guida alle dimensioni del collo; ispezionare la chiusura a monte; far girare il convogliatore vuoto per verificare il moto libero |
| Il pallet si sposta sul tavolo di formazione dopo il deposito | Morsetto del tavolo di formazione non impegna; sensore pallet sporco; asse pallet danneggiato | Controllare cilindro morsetto e sensore; pulire o sostituire il sensore di prossimità; scartare gli assi danneggiati; verificare il riferimento pallet dopo ogni erogazione |
| Consumo d’aria elevato; il regolatore cala sotto carico | Raccordi o guarnizione ventosa in perdita; cilindro che deriva; bypass non regolato; dimensione linea sottodimensionata | Controllo ultrasonico perdite a raccordi e ventose; provare il derivamento del cilindro; verificare la curva di carico del regolatore; confermare la capacità della linea di alimentazione per la domanda in Nl/min della cella |
| Cavo o tubo del polso strusciano al braccio | Portacavi usurato; percorso tirato in tensione; attrezzo ruotato oltre il limite di avvolgimento cavi | Ispezionare e sostituire il portacavi; ripercorrere con gioco; controllare il limite di rotazione del polso; legare il fascio così si muove con il braccio invece di strascicare |
| Allarme encoder o perdita di posizione dopo il riavvio | Batteria di backup scarica; controllore ha perso la posizione; cavo encoder danneggiato | Sostituire la batteria di backup del controllore secondo intervallo; riomogeneizzare il braccio; ispezionare cavo e connettore encoder; registrare l’allarme per revisione assistenza |
| Lo schema costruito non corrisponde al lay-out HMI | Ricetta sbagliata selezionata dopo un cambio formato; dimensioni ricetta modificate senza salvare; SKU pallet cambiato a monte | Riselezionare la ricetta SKU corretta; verificare le dimensioni salvate; riconciliare SKU pallet e collo tra monte e cella; bloccare la modifica ricetta fuori dal modo setup |
| Il controllore segnala eccesso di portata a ogni presa | Collo o sacco più pesanti della nominale; massa dell’organo di presa calcolata male nelle impostazioni di portata; prodotto accumulato dentro l’organo di presa | Pesare un collo rappresentativo; controllare l’inserimento della portata dell’organo di presa nel controllore; rimuovere i detriti accumulati; spostare il prodotto su una macchina a portata maggiore se il peso è sopra la nominale |
Colli caduti: percorso di diagnosi
Un collo caduto è il guasto che l’acquirente nota per primo, perché atterra a terra davanti alla linea. Lavorare la diagnosi nell’ordine che isola per primo il controllo più economico. Partire dalla lettura del vuoto sull’HMI o sul manometro: il vuoto raggiunge il target entro il tempo di tenuta ammesso dopo che la ventosa tocca il collo? Se non lo fa, il problema è sul lato aspirazione. Se lo raggiunge e perde comunque la tenuta durante la traversata, il problema è il peso del collo, lo stato della ventosa oppure una perdita che si apre quando il braccio accelera.
- Registrare la pressione dell’aria di alimentazione al regolatore dell’organo di presa durante un ciclo. Sotto i 5 bar il generatore di vuoto non può tenere; riportare la pressione e controllare se l’allarme si ripete.
- Ispezionare ogni ventosa per tagli, bordo di tenuta schiacciato o gomma indurita. Una ventosa che sigilla su un cartone piano asciutto può fallire su un lembo nastrato o una zona di stampa umida.
- Controllare filtro del vuoto e raccordi per perdite. Una perdita lenta passa a velocità bassa ma si apre sotto l’accelerazione, il che corrisponde a un guasto che compare solo durante la traversata veloce.
- Pesare il collo. Se il collo confezionato è a livello o sopra il carico nominale dell’organo di presa, il margine di aspirazione si riduce anche quando ogni componente è sano; quello è un problema di nominale macchina, non di manutenzione.
- Verificare che la posizione di presa memorizzi la ventosa sul cartone piano. Ventose su una cucitura di lembo, un’etichetta o un cartone ventilato forato non sigillano, e spostare il punto di presa di 20–30 mm spesso risolve.
Per un braccio classe 120 kg che gira scatole con ciclo 3.5–6 s, una presa persa ogni mille colli vale da osservare; una ogni cento è un problema di linea che necessita di revisione dell’attrezzo prima che la velocità a monte salga. Una routine di ripresa nel controllore può assorbire un occasionale errore, ma non dovrebbe essere il rimedio per un modello di usura che continuerà a peggiorare.
Strati storti e deriva dello schema
La skew dello strato si divide in due tipi, e confonderli manda il tecnico sulla macchina sbagliata. Se ogni collo arriva alla stazione di presa già ruotato, il guasto è nell’alimentazione: guide fuori allineamento, l’arresto non posiziona il collo, oppure l’encoder del convogliatore slitta così il tempo dell’arresto deriva. Se i colli arrivano squadrati ma escono ruotati dall’organo di presa, il guasto è all’attrezzo: spaziatura delle ventose, contatto delle dita, oppure il percorso di sollevamento che lascia torcere il collo.
La deriva dello schema che cresce nel corso delle settimane di solito parte dall’assestamento piuttosto che da un singolo evento. Il tavolo di formazione si sposta, il sensore del riferimento pallet cambia lettura, oppure un bullone di montaggio sull’attrezzo si allenta sotto il carico ripetuto. La sequenza di controllo: confermare che il pallet sia squadrato sul tavolo di formazione contro il riferimento meccanico, leggere gli offset di target dello schema nella ricetta, confrontare la posa del primo strato attuale con l’ultimo record noto valido, e riazzerare solo dopo aver confermato il riferimento meccanico. Ri-memorizzare lo schema senza controllare il riferimento nasconde la deriva per altre settimane.
Guasti al vuoto e all’organo di presa
Gli organi di presa a vuoto pneumatici sulle celle per scatole assorbono in media 40–80 Nl/min con alimentazione a 5–6 bar, con una ventosa per faccia collo oppure un pad in schiuma distribuito sulla sommità del collo. Il circuito del vuoto ha la propria curva di guasto: il filtro si intasa per primo, poi le ventose si usurano, poi i raccordi si allentano, poi le guarnizioni del generatore degradano. Tenere un registro del tempo di tenuta del vuoto per ciclo; un aumento graduale del tempo di tenuta è il primo segnale di usura, prima che cada qualsiasi collo.
- Ventose: controllare il bordo di tenuta a ogni ispezione settimanale; sostituire in serie, non una alla volta, così l’equilibrio di aspirazione resta uniforme.
- Pad in schiuma: ispezionare strappi e canali compressi; un pad usurato perde attorno ai bordi e non può tenere sul cartone ondulato che flessiona.
- Raccordi e tubazioni: stringere con la linea isolata; controllare crepe vicino al polso dove il tubo piega a ogni ciclo.
- Filtro: scaricare o sostituire secondo il programma PM; un filtro intasato abbassa sia la velocità di tenuta sia il vuoto di picco.
- Massa dell’organo di presa: ogni ventosa, pad e raccordo aggiunto dopo conta sulla portata; re-inserire la massa dell’organo di presa nel controllore dopo qualsiasi modifica all’attrezzo.
Guasti di movimentazione sacchi e big bag
Gli attrezzi a artiglio e gancio gestiscono un carico diverso da un pad di aspirazione. Sacchi tessuti, sacchi di carta e big bag FIBC sono flessibili, spostandosi nella presa, e presentano cicli di imbracatura o facce di ganascia invece di una superficie piana superiore. I guasti comuni sono usura delle ganasce, scivolamento della cinghia, fatica dell’imbracatura e lettura errata del sensore di sede. Sulla classe del pallettizzatore robotico pesante 180 kg, l’attrezzo a telaio porta il big bag tramite le sue quattro imbracature; ispezionare le imbracatura per punti cuciti tirati, abrasione e usura degli occhielli a ogni ispezione trimestrale, e sostituire un’imbracatura al minimo dubbio invece di aspettare un guasto visibile.
Il peso del sacco conta attraverso il confine di portata. Un sacco riempito che si avvicina alla portata nominale, oppure un big bag bagnato per umidità ambientale, spinge il polso oltre il margine; l’avviso di portata del controllore è l’ultimo segnale prima che il braccio si blocchi. Se il prodotto sta regolarmente vicino alla nominale, discutere il passaggio alla classe di portata più pesante invece di abbassare le soglie di avviso.
Cambio formato: procedura, minuti target e controllo primo pezzo
Un cambio formato tra SKU è dove hanno origine la maggior parte dei guasti evitabili. La cella gira bene sul prodotto A, passa al prodotto B, e trascorre il turno successivo facendo cadere colli o formando strati storti perché ricetta, guide o attrezzo sono stati impostati a metà. La procedura seguente punta a 30 minuti per un cambio formato con organo di presa invariato su una cella per scatole, e 45–60 minuti dove l’organo di presa stesso deve essere scambiato. I tempi sono target di riferimento; la baseline misurata della vostra linea dovrebbe sostituirli dopo aver cronometrato i primi tre cambi formato.
Preparazione al cambio formato (prima di fermare la linea)
- Preparare le nuove dimensioni di scatola, dimensioni di pallet, schema di strato e numero di ricetta all’HMI; confermare che il file ricetta esista e salvi.
- Preparare ventose di ricambio, pad delle dita oppure l’organo di presa alternativo con bulloni e connettore cavo.
- Avere un campione della nuova scatola e un pallet campione disponibili alle stazioni di presa e formazione.
- Sgomberare la cella dall’ultimo prodotto: colli residui, strati parziali e pallet vuoti dello SKU precedente.
Cambio formato passo dopo passo con tempi target
| Passo | Azione | Minuti target |
|---|---|---|
| 1. Stato sicuro | Far girare la cella per completare lo strato corrente, parcheggiare il braccio, selezionare modo setup, isolare l’aria dove si toccherà l’organo di presa; verificare assenza di moto residuo | 3 |
| 2. Caricamento ricetta | Selezionare la ricetta del nuovo SKU all’HMI; verificare che lunghezza, larghezza, altezza della scatola, dimensioni pallet, conteggio strati e orientamento dello schema corrispondano al prodotto campione | 5 |
| 3. Controllo o scambio attrezzo | Organo di presa invariato: ispezionare ventose e dita, regolare la spaziatura alla nuova larghezza della scatola. Scambio organo di presa: togliere i bulloni, scollegare tubo e cavo, sedere il nuovo attrezzo, serrare i bulloni a flangia, ricollegare e verificare aria e vuoto | 8 organo invariato / 25 con scambio |
| 4. Guide e arresti del convogliatore | Impostare la larghezza delle guide laterali alle dimensioni del collo più il gioco di marcia; riposizionare l’arresto di presa e il centraggio; controllare che il collo alimenti squadrato alla stazione di presa | 4 |
| 5. Verifica teach di presa e deposito | Girare un ciclo a vuoto a velocità ridotta; confermare altezza di presa, offset di avvicinamento e altezza di deposito contro il pallet campione; correggere i punti di teach se il collo non è centrato sullo strato | 7 |
| 6. Ispezione primo pezzo e primo strato | Girare tre colli a velocità normale; controllare tenuta del vuoto, squadratura del collo sullo strato e riferimento pallet; ispezionare il primo strato completo per sbalzo e corrispondenza dello schema | 5 |
| 7. Riavvio e monitoraggio | Tornare al modo produzione, sbloccare la cella, osservare i primi due pallet; registrare il tempo di cambio formato e qualsiasi regolazione fatta per la baseline successiva | 3 |
Target totale con organo di presa invariato: 3 + 5 + 8 + 4 + 7 + 5 + 3 = 35 minuti. Con scambio dell’organo di presa, il passo 3 sale a 25 minuti e il totale punta a 52 minuti. Se un cambio formato supera regolarmente il target, il collo di bottiglia è di solito la verifica di teach: i punti di presa e deposito non sono stati salvati per la nuova ricetta, quindi il tecnico li ri-insegna da zero ogni volta. Salvare i punti di teach verificati per ricetta dimezza quel passo dopo il primo prodotto.
Accettazione primo pezzo prima di rilasciare la linea
- Il vuoto o la presa tiene su ogni presa campione, senza ripresa innescata al primo ciclo.
- Il collo siede piano e squadrato sullo strato; nessuna rotazione agli angoli.
- Lo schema dello strato corrisponde al lay-out HMI; i bordi dei colli restano dentro il profilo del pallet.
- Il riferimento pallet legge correttamente dopo l’erogazione; il morsetto del tavolo di formazione impegna.
- Il tempo ciclo sul nuovo prodotto resta dentro la fascia target per la velocità della linea a monte.
Manutenzione preventiva: programma da giornaliero a annuale
La manutenzione preventiva trasforma la curva di usura sopra in lavoro programmato invece di fermi non pianificati. Il programma seguente divide i compiti in intervalli giornaliero, settimanale, mensile, trimestrale e annuale. I compiti giornalieri prendono all’operatore o al capo linea pochi minuti per turno; gli elementi annuali sono svolti con supporto assistenza e documentati per il fascicolo di manutenzione.
| Intervallo | Compiti di manutenzione | Ruolo responsabile |
|---|---|---|
| Giornaliero (ogni turno) | Ispezione visiva a piede: nessun collo caduto, nessun detrito nella cella; controllare pressione alimentazione 5–6 bar e lettura del vuoto a ciclo; confermare assenza di allarme attivo o cronologo guasti; ispezionare tavolo di formazione e stazione pallet per danni; ascoltare perdite d’aria o rumori servo insoliti; confermare stato di recinzione e interblocco | Operatore / capo linea |
| Settimanale | Ispezionare ventose, pad e superfici delle dita per usura; pulire sensori e fotocellule; controllare bulloni di montaggio attrezzo e percorso del cavo del polso; rimuovere detriti accumulati da guide e convogliatore; lubrificare i punti di grasso indicati; controllare tensione e traslazione di cinghia o catena del convogliatore | Tecnico manutentore |
| Mensile | Scaricare filtro e regolatore dell’aria; ispezionare olio/acqua nell’alimentazione del compressore; provare interruttori di interblocco, barriera fotoelettrica e funzioni e-stop; verificare gli impulsi encoder del convogliatore contro la posizione di presa; controllare derivamento e stato guarnizioni dei cilindri; rivedere log allarmi e trend del conteggio cicli; ispezionare perdite ai raccordi pneumatici | Tecnico manutentore |
| Trimestrale | Controllare condizione e livello dell’olio dei riduttori secondo manuale; misurare il gioco di polso e assi; ispezionare portacavi e fascio per sfregamento; ispezionare imbracature, ganci e pad degli artigli sugli attrezzi per sacchi; verificare tenuta del freno e record del tempo di arresto; serrare bulloni strutturali su attrezzo e telaio; backup del programma controllore e dei file ricetta | Tecnico manutentore con revisione assistenza |
| Annuale | Revisione completa del sistema di sicurezza: tempi di arresto, catena del Livello di Prestazione, certificati dei dispositivi; ispezionare o sostituire elementi di usura secondo le ore di funzionamento; controllare fondazione e bulloni di ancoraggio; rivedere portata e ore di ciclo contro la nominale; aggiornare la lista ricambi; tarare o sostituire sensori oltre vita di servizio; documentare il rapporto di servizio e aggiornare il record della macchina | Ingegnere assistenza / integratore |
A cosa serve il controllo giornaliero
Il giro di controllo giornaliero coglie i guasti che diventano fermi al turno successivo: un manometro che deriva verso il basso, una ventosa che si è spaccata durante la notte, un sensore che ha accumulato polvere, un asse pallet che siede storto sul tavolo. È visivo e breve; non apre la recinzione né tocca l’attrezzo. Qualunque elemento segnalato viene registrato e programmato per il compito settimanale invece di essere cancellato sul momento.
Lavoro settimanale e mensile: gli elementi di usura
L’ispezione settimanale copre le parti che entrano in contatto con il prodotto: ventose, pad, dita, cinghie e i sensori che leggono la posizione. Il lavoro mensile copre il lato utenze: preparazione dell’aria, dispositivi di sicurezza, coerenza dell’encoder e condizione dei cilindri. La revisione mensile del log allarmi è dove emergono i trend lenti. Se il tempo di tenuta del vuoto è salito nel corso del mese, oppure le riprese compaiono due volte a settimana, quella è una sostituzione programmata dell’attrezzo, non un’emergenza.
Lavoro trimestrale e annuale: la condizione della macchina
I controlli trimestrali guardano l’usura interna alla macchina: gioco, vita dei cavi, condizione dei riduttori, fatica delle imbracature, comportamento del freno. Il lavoro annuale arretra al sistema intero: prestazione di sicurezza contro il record di conformità, ore di funzionamento contro la portata nominale, condizione della fondazione e copertura ricambi. Tenere i record di servizio legati alle ore di ciclo, non solo ai mesi di calendario; una cella che gira due turni accumula usura più in fretta di quanto suggerisca l’intervallo annuale nominale.
Alimentazione d’aria: la baseline di utenza che la maggior parte dei guasti presume
L’aria compressa è alla base di organi di presa, pinze, spintori e generazione del vuoto. Un organo di presa a vuoto per scatole assorbe 40–80 Nl/min medi a 5–6 bar; un attrezzo a pinza o artiglio aggiunge la propria domanda di cilindro. Prima di diagnosticare guasti meccanici, confermare che l’alimentazione consegni la pressione nominale alla cella sotto carico, non al collettore. Un regolatore che legge 6 bar a riposo e scende a 4.5 bar sotto presa significa che il problema è la dimensione della linea, il filtro oppure una perdita. Trattare l’aria asciutta e filtrata come parte del lavoro di manutenzione: l’acqua nella linea danneggia guarnizioni e acceca le ventose, e un filtro intasato imita un organo di presa usurato.
- Registrare giornalmente letture di pressione e vuoto così il derivamento ha una baseline su cui confrontarsi.
- Scaricare il filtro mensilmente; sostituire l’elemento filtrante secondo condizione, non per congettura.
- Controllare le perdite ai raccordi con rilevatore ultrasonico durante la visita mensile; le perdite si sommano su molti raccordi anche quando ciascuno sembra minore.
- Dimensionalire l’alimentazione per la domanda di picco, incluso qualsiasi futuro cambio attrezzo che aggiunga cilindri o ventose.
Log, trend e dati da rivedere
Il controllore e l’HMI conservano le prove se le sapete leggere. Ogni settimana, rivedere conteggio cicli, prese/ora, conteggio riprese, cronologo allarmi e tempi di tenuta vuoto o presa. Confrontare la settimana corrente con la baseline dopo SAT. Un conteggio riprese in salita punta a usura dell’attrezzo; prese/ora in calo senza allarme punta a percorso o attesa del convogliatore; allarmi ricorrenti alla stessa posizione di presa puntano a un problema di geometria o guida piuttosto che a un guasto casuale.
Tenere un registro dei cambi formato: coppia SKU, ora di inizio e fine, regolazioni fatte e qualsiasi parte sostituita. Dopo tre o quattro cicli della stessa coppia SKU, il tempo target diventa la vostra baseline misurata, e qualsiasi cambio formato che gira lungo ha un passo specifico da investigare. I file ricetta e i punti di teach vanno salvati con backup trimestrale, così un guasto del controllore non cancella gli schemi verificati su cui la linea conta.
Quando escalare all’integratore o all’ingegnere assistenza
Alcuni guasti sono oltre il confine della manutenzione interna. Escalare invece di forzare un workaround quando il braccio mostra guasti servo o encoder ripetuti che tornano dopo la riomogeneizzazione; quando il gioco o il comportamento del freno fallisce il controllo trimestrale; quando un dispositivo di sicurezza non può essere resettato oppure un ingresso di sicurezza mostra un guasto inspiegato; quando gli avvisi di portata persistono dopo che la pesatura conferma che il prodotto è entro nominale; oppure quando un guasto segue un ripristino da backup di controllore o software. I team interni non dovrebbero modificare parametri di sicurezza, declassare le impostazioni del Livello di Prestazione oppure bypassare un dispositivo per tenere la linea in moto.
Note specifiche macchina per le celle comuni
Il percorso di risoluzione guasti cambia con carico e attrezzo della macchina. L’automatic bag palletizer è centrato su condizione di artiglio e imbracatura: osservare pressione delle ganasce, tensione della cinghia e stato del film del sacco prima di guardare il braccio. Il pallettizzatore compatto per scatole ha alimentazione breve e guide strette, quindi larghezza guida e dimensioni di ricetta sono il primo controllo su qualsiasi skew. Il pallettizzatore robotico a quattro assi 120 kg copre una fascia media di scatole e sacchi più leggeri; gli avvisi di portata su questa cella di solito significano che il prodotto è diventato più pesante oppure la massa dell’organo di presa è stata inserita male. Il braccio pesante 180 kg porta big bag e sacchi pesanti, dove l’ispezione di imbracatura e attrezzo a telaio domina la lista trimestrale, e la velocità di ciclo resta conservativa per proteggere il polso sotto carico elevato.
La gamma completa di fine linea, con classi di portata e opzioni di attrezzo per ciascun tipo di prodotto, è indicizzata sull’indice dei prodotti pallettizzatori. Se un modello di guasto continua a ripetersi dopo i rimedi di questa guida, il passo successivo è confrontare peso, velocità e formato di confezione del prodotto contro la nominale della macchina: una cella acquistata sul bordo della propria capacità mostrerà sintomi di manutenzione che nessun programma può rimuovere.
Come si collega il cluster
Il funzionamento sicuro inquadra ogni compito di manutenzione: la guida di conformità su sicurezza del pallettizzatore e conformità CE copre distanze di protezione, interblocchi e le norme che governano come la cella può essere accessa per servizio. L’approfondimento tecnico su come funziona un pallettizzatore robotico spiega il moto degli assi, la matematica della portata e i numeri di tempo ciclo dietro le soglie di guasto usate qui. E il confronto di lay-out tra strutture gantry e robotiche del pallettizzatore mostra perché la corsa fissa di un gantry produce un insieme di punti di usura diverso da un braccio articolato.
Girare il controllo giornaliero, registrare il trend, sistemare la causa radice e tenere il cambio formato su sequenza cronometrata. La maggior parte del downtime del pallettizzatore non è un guasto improvviso; è un piccolo guasto rimasto inascoltato per diversi cicli. L’abitudine di manutenzione che ripaga è annotare ogni volta sintomo, lettura e rimedio, così la terza occorrenza dello stesso modello ha un record su cui confrontarsi invece di partire da zero.
