Cosa copre in realtà il costo di un pallettizzatore robotico
Chiedere un preventivo di costo di un pallettizzatore robotico senza separare il prezzo della macchina da installazione, attrezzo e spesa operativa produce un numero che non corrisponde alla fattura finale. Questa ripartizione lavora sul costo totale di proprietà su un orizzonte di 7–10 anni: le fasce di macchina in USD, le voci che restano fuori dal prezzo della macchina, il costo operativo annuo in energia, aria e manutenzione, la base di riferimento del lavoro di pallettizzazione manuale che il robot sostituisce, e un calcolo di payback praticato con le ipotesi esposte in tabella. Tutti i valori sono fasce di pianificazione per il confronto in fase di budget; il prezzo esatto si blocca in FAT contro i dati reali di scatola, pallet, schema e sito.
La pila dei costi ha quattro strati. Il primo è la cella stessa: braccio, organo di presa, controllori, convogliatori di alimentazione e scarico, protezioni e telaio base. Il secondo è il percorso al sito: trasporto, imballaggio per esportazione, montaggio, preparazione del sito e installazione. Il terzo è la messa in servizio: collaudi in sito, prove di schema, impostazione delle ricette e formazione operatori. Il quarto è il costo di funzionamento negli anni: elettricità, aria compressa, manutenzione preventiva, parti di usura e la manodopera che comunque assiste la cella. Un preventivo che mostra solo il primo strato sottostima il costo di proprietà, e un payback costruito solo sul prezzo della macchina sopravvaluta il ritorno.
Fasce di prezzo della macchina per tipo di cella (USD, EXW, indicative)
Le fasce seguenti raggruppano le celle pallettizzatrici per classe di braccio e lay-out che utilizzano. Sono intervalli di pianificazione EXW per la sola macchina, prima di trasporto, installazione e SAT. I valori di portata, sbraccio, tempo ciclo e colli al minuto sono le fasce ingegneristiche che la classe di macchina consegna tipicamente; vengono abbinate ai dati di prodotto in fase di lay-out.
| Tipo di cella | Fascia di prezzo sola macchina (USD, EXW) | Adattamento tipico | Fascia di velocità e portata |
|---|---|---|---|
| Cella robot collaborativo entry level | $35,000–$55,000 | Scatole leggere, linee a bassa velocità, senza recinzione o protezione leggera | Portata 10–25 kg, comune 16–20 kg; soffitto 8–12 colli/min, 6–8 cicli/min |
| Cella robot articolato standard | $55,000–$90,000 | Scatole, sacchi e fasci a velocità da moderata a alta in stazione singola | Classe 120 kg; sbraccio 2.4–3.2 m; 700–900 prese/ora, ciclo 3.5–6 s |
| Cella articolata a doppia stazione | $85,000–$130,000 | Alimentazione continua, due pallet concorrenti, funzionamento a due turni | Classe 120 kg o 180 kg; due postazioni di formazione; 1.6–1.9x la produzione a stazione singola alla stessa velocità di presa |
| Pallettizzatrice a strati convenzionale | $70,000–$120,000 | Alta velocità stabile a singolo SKU, profilo di prodotto stretto | 1–3 strati/min; le versioni alto livello richiedono soffitto 4.5 m+ e soppalco |
| Sistema gantry / cartesiano | $80,000–$140,000 | Lay-out fisso, asse Z rigido, moto residuo basso, inviluppo di protezione semplice | Corsa 3–4 m; 10–25 colli/min a seconda del numero di assi |
All’interno di ciascuna fascia il prezzo si muove con classe di portata, sbraccio, tecnologia dell’organo di presa e ambito dei convogliatori. Un braccio 180 kg con attrezzo a telaio per big bag si colloca sopra la configurazione scatole 120 kg nella stessa famiglia. Pad in schiuma a vuoto, telai a pinza e attrezzi a forca portano ciascuno il proprio costo, e una cella che deve alimentare due corsie o scaricare a un avvolgitore automatico aggiunge lavoro di convogliatori e controllo che una cella a scambio manuale singolo non porta.
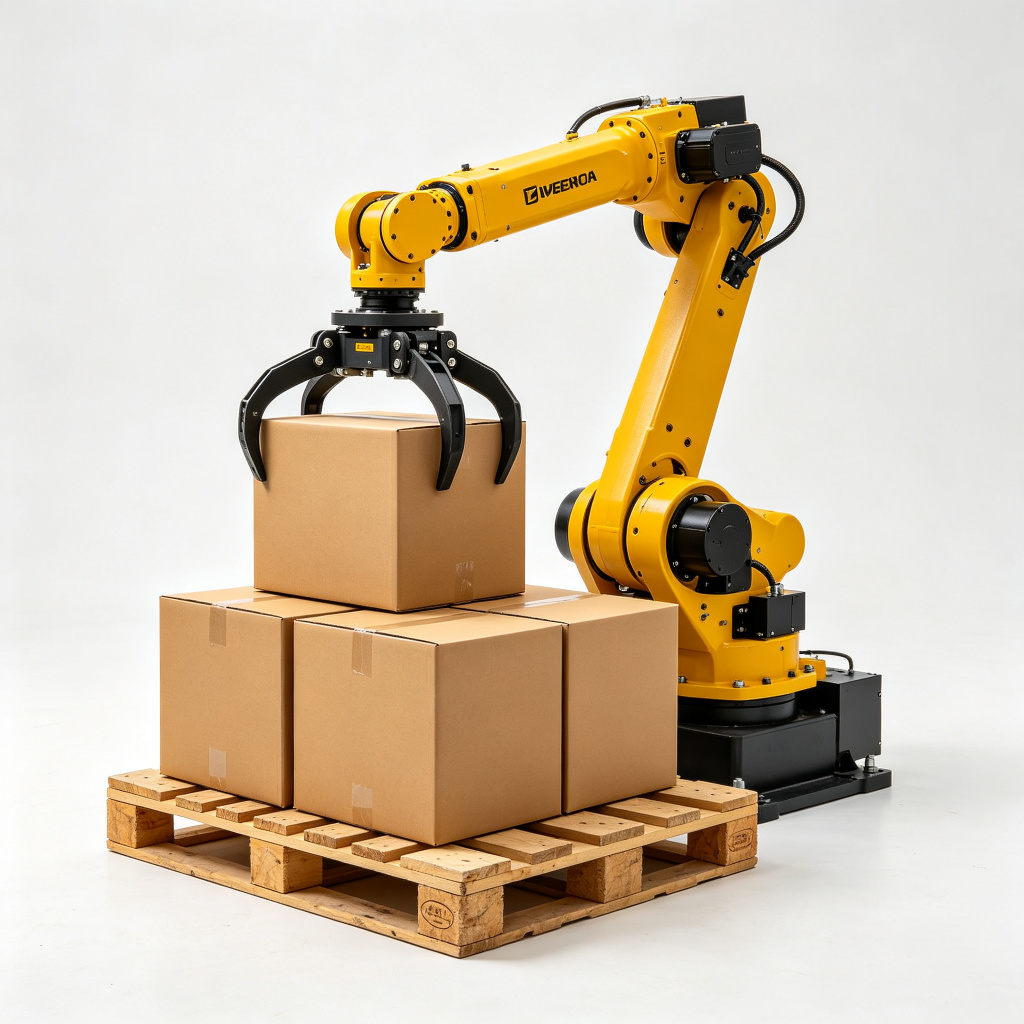
Il pallettizzatore robotico a quattro assi nella classe 120 kg si colloca nella fascia articolata standard e copre la maggior parte dei compiti generali di scatole e sacchi. Il pallettizzatore robotico a doppia stazione sale nella fascia superiore perché porta due postazioni di formazione, un secondo convogliatore e attrezzi di stazione, e la logica di coda che tiene traccia di entrambi i pallet. Il pallettizzatore robotico collaborativo occupa la fascia entry per portate leggere, e il pallettizzatore compatto per scatole mantiene un ambito ridotto per velocità di scatole da leggere a medie. La famiglia completa è elencata nell’indice dei prodotti pallettizzatori.
Voci fuori dal prezzo della macchina
Trasporto, installazione e collaudo in sito aggiungono tipicamente il 12–22% sul prezzo della macchina, a seconda di dimensione della cella, distanza di trasporto, stato del sito e di quanti convogliatori e controlli la linea ha già. Il pacchetto si scompone nelle voci seguenti. Ciascuna dovrebbe comparire come riga propria nel budget invece di essere assorbita in un unico blocco installazione, perché è qui che gli ambiti cambiano e i preventivi divergono di più.
| Voce | Cosa copre | Nota di pianificazione |
|---|---|---|
| Trasporto in entrata e imballaggio | Trasporto stradale o marittimo, cassa per esportazione, assicurazione, trasferimento interno fino allo stabilimento | Spedizioni a lunga distanza e transfrontaliere spostano questa quota verso l’estremo superiore del pacchetto 12–22% |
| Preparazione del sito | Allaccio elettrico, collegamento aria compressa, fondazione o ancoraggio, riparazione del pavimento, libero per l’ingombro delle protezioni | Siti più vecchi possono richiedere un upgrade del quadro o un essiccatore dell’aria; questi arrivano prima che la squadra di montaggio arrivi |
| Montaggio e installazione | Disimballaggio, posa del telaio, bullonatura, collegamento convogliatori, allacci aria ed elettrici, allineamento meccanico | Celle su doppio livello o soppalco aggiungono tempo di montaggio che le celle a livello pavimento non hanno |
| SAT e prove di schema | Collaudo in sito, corse con scatola e pallet reali, verifica dello schema, misurazione del tempo ciclo, verifica interfaccia scarico e avvolgitore | Gli schemi che richiedono fogli interleaved o telai assorbono tempo di prova aggiuntivo |
| Formazione e consegna | Passaggio con l’operatore, selezione ricetta, risposta base ai guasti, percorso di manutenzione, documentazione | Mettere in budget una seconda sessione di refresh dopo il primo mese di produzione se il personale avvicendamento |
| Organo di presa e ricambi | Pad o ventose a vuoto, kit guarnizioni, filtri, parti a cambio rapido, primo stock di usura dell’anno | L’attrezzo viene talvolta quotato separato dalla macchina; confermare da quale lato della voce si colloca |
| Protezioni e dispositivi di sicurezza | Recinzioni, barriere fotoelettriche, interblocchi, arresti d’emergenza, controllore di sicurezza, muting quanto la valutazione del rischio richiede | L’ambito delle protezioni segue la valutazione del rischio; le celle cobot a potenza e forza limitate possono usare protezione leggera, i bracci pesanti necessitano di inviluppi recintati |
| Integrazione | Handshake dei convogliatori, segnali PLC o controllore di cella, deviazione di corsia, feedback MES o conteggio, sincronizzazione avvolgitore | Una cella standalone necessita di meno segnali di una incorporata in una linea confeziona-avvolgi |
Leggere l’intervallo 12–22% come pacchetto, non come sovrapprezzo fisso. Una cella articolata standard spedita a breve distanza su una piastra in cemento preparata, con aria ed energia esistenti e un collegamento convogliatore semplice, può stare vicino al 12%. Una cella a doppia stazione o gantry che entra in un edificio più vecchio che richiede lavoro sul quadro, trattamento dell’aria, un percorso soppalco e integrazione dell’avvolgitore può arrivare al 22% prima di qualsiasi attrezzo opzionale. Chiedere sempre al fornitore quali voci sono incluse nel prezzo EXW della macchina e quali sono quotate separatamente; un numero di macchina basso con ambito di messa in servizio scoperto raggiunge il pareggio in sito.
Costo operativo annuo: energia, aria, manutenzione e usura
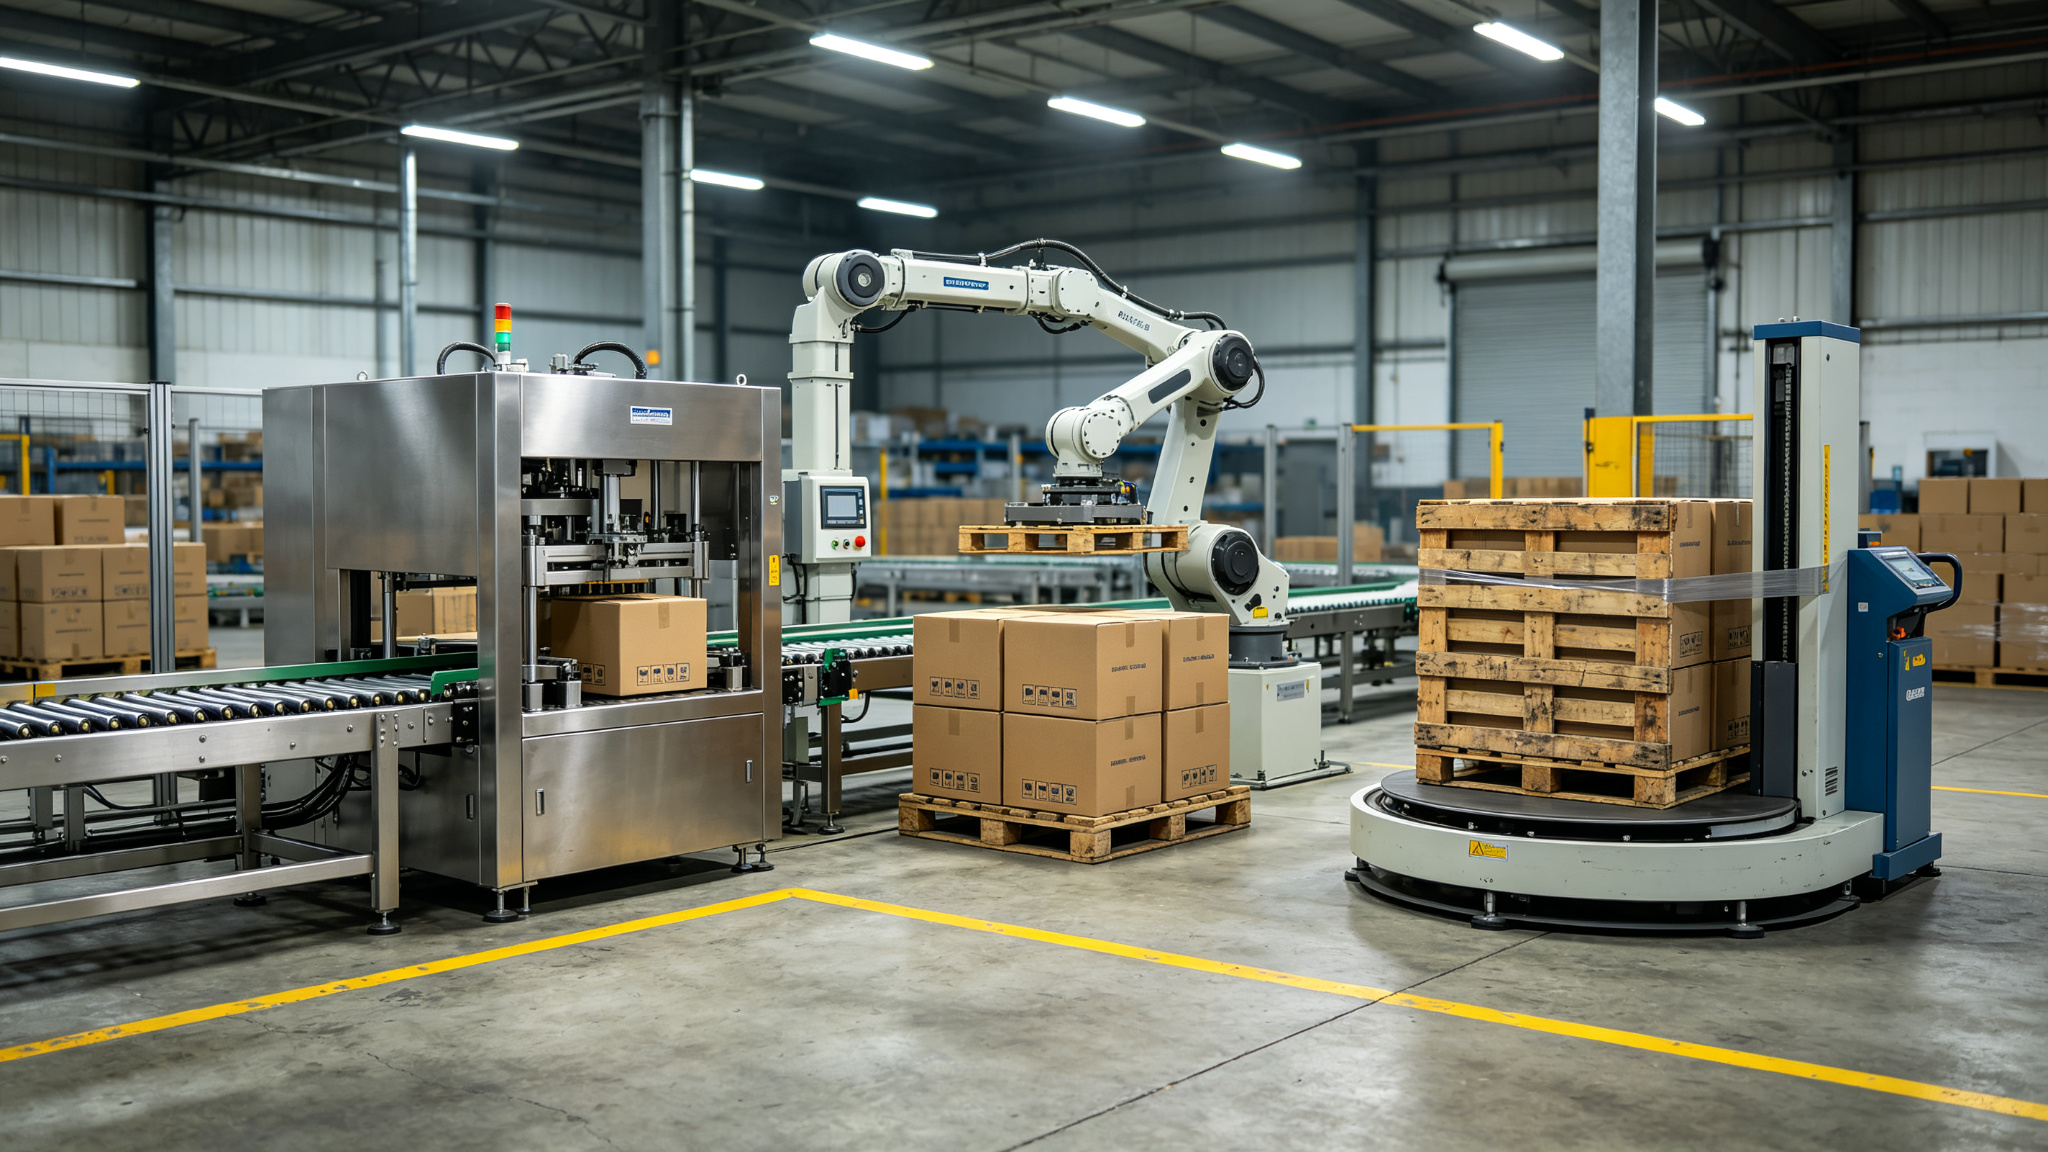
Dopo la messa in servizio, la cella gira su quattro flussi di costo ricorrenti. Sono piccoli rispetto al lavoro che sostituiscono, ma appartengono al modello TCO perché ricorrono ogni anno e salgono con le ore di funzionamento.
| Flusso opex | Base e numeri di pianificazione | Nota annuale di pianificazione |
|---|---|---|
| Elettricità | Braccio e controllore assorbono pochi kWh in servizio; una cella tipica media circa 3–6 kWh a seconda della classe del braccio e del ciclo di lavoro | Calcolare kWh per ora per ore di funzionamento per tariffa locale; una cella da 4 kWh a 8 h/giorno, 250 giorni, consuma circa 8.000 kWh all’anno |
| Aria compressa | Gli organi di presa a vuoto pneumatici assorbono circa 40–80 Nl/min medi con alimentazione a 5–6 bar | Il costo dell’aria segue il volume consumato; perdite e pad usurati aumentano il consumo tra una visita di manutenzione e l’altra |
| Manutenzione preventiva | Ispezione programmata, grasso o lubrificazione secondo l’intervallo del braccio, controlli cinghia e catena, prova sensori e interblocchi | Le celle standalone portano un carico di manutenzione inferiore alle celle incorporate in una linea a due turni |
| Usura e consumo | Ventose e pad in schiuma, guarnizioni, filtri, parti di usura del convogliatore, occasionali parti di contatto sull’organo di presa | Volume e stato della confezione determinano la vita del pad; cartone polveroso o abrasivo abbrevia gli intervalli di sostituzione |
Due ulteriori costi operativi si lasciano facilmente fuori. Uno è lo spazio a terra: la cella occupa una baia che altrimenti potrebbe tenere stoccaggio o confezionamento, e quello spazio ha un costo interno anche quando non arriva una fattura di affitto. L’altro è la manodopera trattenuta attorno alla cella. Un pallettizzatore non rimuove l’intera squadra di fine linea. Qualcuno rifornisce i pallet vuoti, avvolge o controlla i carichi, gestisce le eccezioni, riempie i consumabili e copre le pause. Il modello deve contare quella presenza trattenuta come riga di lavoro ricorrente, invece di supporre che la cella giri completamente senza presidio.
La base di riferimento del lavoro di pallettizzazione manuale
Il payback parte da ciò che costa oggi il metodo manuale, e la base di riferimento merita la stessa cura del preventivo del robot. La pallettizzazione manuale impiega 1–2 addetti per stazione di pallettizzazione, impilando a circa 150–300 colli per persona-ora a seconda di peso del collo, stile di confezione e schema di strato. Sollevamenti ripetuti sopra il limite ergonomico di circa 12–15 kg guidano a affaticamento, turnover e richieste di infortunio, e quei costi compaiono nell’indennità infortuni, nella copertura delle sostituzioni e nella formazione del personale nuovo, non solo nella riga salariale.
- Produttività per persona: 150–300 colli/persona-ora; scatole leggere e facili stanno verso l’alto, sacchi pesanti e fasci ingombranti verso il basso.
- Realtà dell’organico: le stazioni raramente girano con un solo addetto nominale. Pause di sostituzione, assenze ed eccezioni di fine linea richiamano una seconda coppia di mani, quindi pianificare 1.2–1.5 FTE per stazione manuale in funzionamento stabile.
- Costo del lavoro caricato: usare la tariffa oraria completamente caricata — salario, benefits, oneri contributivi, supervisione e costo del turnover — non il salario nudo. Un salario nudo sottostima il risparmio annuo e allunga il quadro del payback nella direzione sbagliata.
- Costi ergonomici e di qualità: strati impilati male, angolari danneggiati, schemi non uniformi e carichi rilavorati fanno parte della base manuale, anche dove sono difficili da fatturare.
Contare le ore in cui la linea gira davvero. Una linea a un turno distribuisce il lavoro manuale su 8 ore; una linea a due turni raddoppia sia l’organico sia il risparmio annuo che il robot può catturare. Picchi stagionali, corse nel fine settimana e turni straordinari cambiano bruscamente la base, e il modello di payback dovrebbe usare il pattern di turno ricorrente invece dell’eccezione della settimana di festa.
Calcoli di payback praticati, ipotesi dichiarate
Seguono tre scenari. Ciascuno elenca le proprie ipotesi prima della matematica, così i numeri possono essere sostituiti con le tariffe locali. Tutti usano una tariffa di lavoro caricata di $24/h per FTE, 250 giorni lavorativi all’anno, una tariffa elettrica di $0.12/kWh e un costo dell’aria compressa di $0.025 per metro cubo. Sono ipotesi di pianificazione per il modello, non quotazioni del fornitore; sostituire le proprie tariffe di stabilimento e la struttura regge comunque.
Scenario 1: cobot entry su una linea di scatole a un turno
Ipotesi: 220 colli/ora, un turno di 8 ore, 250 giorni/anno. La base manuale necessita di 1.5 FTE per coprire la stazione con sostituzione. La cella cobot sposta 1.2 FTE e trattiene 0.3 FTE per rifornimento pallet e QC. Fascia macchina $35,000–$55,000, valore medio $45,000; trasporto, installazione e SAT al 18% della macchina = $8,100; organo di presa e primo stock ricambi $5,000. Capitale installato ≈ $58,100, intervallo di pianificazione $43,000–$66,000 una volta inclusi gli estremi di fascia e l’attrezzo.
Risparmio annuo: lavoro spostato = 1.2 FTE × 8 h × 250 giorni × $24/h = $57,600 all’anno. Costo operativo annuo: energia a 4 kWh × 8 h × 250 giorni = 8.000 kWh × $0.12 = $960; aria a 60 Nl/min su 480 min/giorno × 250 giorni = 7.200 m³ × $0.025 = $180; manutenzione e parti di usura $1,800. Opex annuo totale ≈ $2,940. Beneficio netto annuo = $57,600 − $2,940 = $54,660, ovvero circa $4,555 al mese.
Payback: $58,100 installato ÷ $4,555 beneficio netto mensile ≈ 12.8 mesi. Su tutta la fascia di macchina e attrezzo, il payback si colloca circa a 10–15 mesi. Se la tariffa locale di lavoro caricata è più bassa, oppure la linea gira meno giorni, ogni mese di payback si allunga; se i costi di danno e rilavorazione sono aggiunti alla base manuale, si accorcia.
Scenario 2: cella a doppia stazione su una linea a due turni
Ipotesi: 600 colli/ora, due turni da 8 ore (16 h/giorno), 250 giorni/anno. La base manuale a 220 colli/persona-ora necessita di circa 3 FTE per turno, 6 FTE nell’arco della giornata. La cella a doppia stazione sposta 4 FTE e trattiene 2 FTE (uno per turno) per rifornimento pallet, QC e gestione eccezioni. Fascia macchina $85,000–$130,000, valore medio $107,500; trasporto, installazione e SAT al 18% = $19,350; doppio set organo di presa, attrezzi e primo stock ricambi $12,000. Capitale installato ≈ $138,850, intervallo di pianificazione circa $120,000–$155,000 sulla fascia.
Risparmio annuo: lavoro spostato = 4 FTE × 16 h × 250 giorni × $24/h = $384,000 all’anno. Costo operativo annuo: energia a 6 kWh × 16 h × 250 giorni = 24.000 kWh × $0.12 = $2,880; aria a 70 Nl/min su 960 min/giorno × 250 giorni = 16.800 m³ × $0.025 = $420; manutenzione e parti di usura $4,500. Opex annuo totale ≈ $7,800. Beneficio netto annuo = $384,000 − $7,800 = $376,200, ovvero circa $31,350 al mese.
Payback: $138,850 installato ÷ $31,350 beneficio netto mensile ≈ 4.4 mesi. Su tutta la fascia, il payback gira circa a 4–7 mesi. Sono le ore dei due turni a far funzionare il conto: la stessa cella su un turno ripagherebbe metà del risparmio annuo di lavoro e il payback sarebbe vicino al doppio dei mesi. Le ragioni di posizionamento per cui una doppia stazione si adatta a questo profilo sono esposte nella nota sul pallettizzatore robotico a doppia stazione SunAura.
Scenario 3: linea a basso volume dove il payback di cassa non chiude
Ipotesi: 120 colli/ora, un turno di 8 ore, 250 giorni/anno. La base manuale circa 0.8 FTE con sostituzione leggera. Anche una cella entry sposta solo 0.5 FTE dopo la presenza trattenuta. Risparmio lordo di lavoro = 0.5 × 8 × 250 × $24 = $24,000 all’anno. Opex annuo ≈ $2,500, lasciando un beneficio netto di circa $21,500, ovvero $1,790 al mese. Una cella entry installata $43,000–$55,000 dà un payback vicino a 24–31 mesi sulla sola cassa.
A una tariffa locale di lavoro più bassa, un anno più corto o una presenza trattenuta più pesante, quello si allunga oltre una soglia di 30–36 mesi. Il sollievo ergonomico, il danno di stock ridotto o una prevista carenza di personale possono comunque giustificare l’acquisto, ma il solo payback di cassa non supera una soglia tipica di due anni. Questo scenario è il motivo per cui organico e numero di turni della base vengono raccolti prima di scegliere la fascia di macchina, non dopo.
Costi che gli acquirenti dimenticano di mettere sul foglio
- Downtime di cambio formato: ogni passaggio di schema o SKU mette in pausa la marcia automatica per selezione ricetta, controllo organo di presa e verifica del primo strato. Corse corte e frequenti alzano la quota di tempo perso anche dove la nominale di prese/ora sembra forte.
- Danno e rilavorazione: impilamenti manuali sbagliati e colli caduti hanno un costo; viceversa uno schema robotico mal regolato può schiacciare o sbalzare i carichi. Contare un budget di prova e regolazione in SAT.
- Adeguamenti utenze: un aumento del quadro elettrico, un essiccatore dell’aria, un banco filtri o una riparazione del pavimento possono superare il prezzo dell’organo di presa se il sito non è stato costruito per l’automazione.
- Stock ricambi: ventose, guarnizioni e filtri dovrebbero stare a scaffale, non essere ordinati quando falliscono; il downtime di emergenza costa più del consumo.
- Turnover nella formazione: se gli operatori ruotano nel ruolo, una consegna una tantum sfuma in guasti ripetuti e cambi formato lenti. Mettere in budget formazione di refresh.
- Trasferimento futuro o modifica di linea: una struttura gantry fissa si sposta meno facilmente di un braccio articolato; se la linea potrebbe essere ribilanciata tra tre anni, quella flessibilità porta un costo in un senso o nell’altro.
- Revisione delle protezioni: se la valutazione del rischio richiede recinzioni, interblocchi o barriere fotoelettriche che il preventivo base non ha previsto, quelle arrivano come varianti dopo l’ordine, non prima.
Leggere le fasce in FAT e confrontare i preventivi
Le fasce di pianificazione si restringono una volta che i dati reali sono sul tavolo. In fase di preventivo, chiedere a ciascun fornitore di separare macchina, attrezzo, trasporto, installazione, SAT, protezioni e integrazione su righe distinte, e di dichiarare cosa è escluso. In FAT, verificare il tempo ciclo contro lo schema reale, confermare che le prese/ora misurate corrispondano alla velocità di budget, controllare il consumo d’aria sull’organo di presa effettivo, e firmare il tasso di danno su colli reali. Una macchina che rispetta il ciclo nominale su scatole vuote ma danneggia la scatola di produzione non ha superato la prova di accettazione che conta per il TCO.
Confrontare le celle sullo stesso orizzonte. Una cella entry più economica che non regge la velocità richiesta, oppure un lay-out a doppia stazione comprato per una linea a un turno con margine, entrambi distorto il quadro TCO. Abbinare la classe di macchina al carico: scatole leggere alla cella cobot o compatta, scatole medie e sacchi alla cella articolata 120 kg, lavoro continuo a due pallet al lay-out a doppia stazione. La base meccanica per quei limiti di velocità e portata è nella nota su come funziona un pallettizzatore robotico: assi, portata, sbraccio e tempo ciclo. L’ambito delle protezioni e il suo costo seguono le regole nella nota su sicurezza del pallettizzatore e conformità CE, e la logica di posizionamento per lavoro continuo a pallet misti è trattata nella nota di posizionamento a doppia stazione. La famiglia e le configurazioni di macchina sono nell’indice dei prodotti pallettizzatori.
TCO a cinque anni: cella rispetto al metodo manuale
I mesi di payback rispondono alla domanda di cassa; il totale a cinque anni risponde alla domanda di proprietà. La tabella seguente porta gli Scenari 1 e 2 su cinque anni con le stesse ipotesi: lavoro caricato $24/h, 250 giorni, $0.12/kWh, $0.025/m³ di aria, e opex tenuto fisso per pianificazione. La crescita salariale nella colonna manuale non è modellata qui; nella maggior parte degli stabilimenti il costo del lavoro sale anno dopo anno mentre le righe di energia, aria e manutenzione del robot si muovono più lentamente, quindi il divario a cinque anni tende ad allargarsi invece di restringersi dopo il primo anno.
| Elemento di costo su 5 anni | Scenario 1: cobot entry, un turno | Scenario 2: doppia stazione, due turni |
|---|---|---|
| Capitale installato (macchina + installazione/SAT + attrezzo) | $58,100 | $138,850 |
| Costo operativo annuo (energia, aria, manutenzione, usura) | $2,940/anno | $7,800/anno |
| Costo di proprietà del robot a cinque anni | ≈ $72,800 | ≈ $177,850 |
| Lavoro manuale su 5 anni (squadra di riferimento, senza crescita salariale) | ≈ $360,000 (1.5 FTE) | ≈ $2,880,000 (6 FTE) |
| Differenza a cinque anni prima dei fattori qualità ed ergonomia | ≈ $287,000 in meno con la cella | ≈ $2.7 milioni in meno con la cella |
Leggere quella differenza come delta di proprietà lordo, non come profitto. Non accredita il danno di stock ridotto, infortuni e turnover più bassi, qualità di schema più uniforme o la capacità di girare i picchi senza straordinari; quei fattori allargano ulteriormente il delta. Non deduce nemmeno gli FTE trattenuti attorno alla cella, che gli scenari hanno già nettato dal risparmio di lavoro spostato. Se la base manuale porta straordinari di stagione di punta, aggiungere quelle ore di straordinario alla colonna manuale prima di finalizzare il confronto.
Cosa muove il prezzo dentro una fascia
Una fascia è un intervallo, non un prezzo fisso. Gli elementi seguenti tirano una cella verso l’estremo superiore o inferiore del proprio intervallo di pianificazione, e ciascuno dovrebbe essere identificato nel preventivo così il confronto tra fornitori combacia sullo stesso ambito.
- Classe di portata: un braccio 180 kg con attrezzo a telaio per big bag costa più di una configurazione scatole 120 kg nella stessa famiglia, e il peso dell’organo di presa viene scalato dalla portata netta prima di dimensionare il carico.
- Sbraccio e lay-out: uno sbraccio che copre due stazioni o un’alimentazione larga aggiunge taglia del braccio e geometria della base; un inviluppo stretto a stazione singola resta verso l’estremo inferiore.
- Tecnologia dell’organo di presa: un pad a vuoto singolo è l’attrezzo più leggero; pad in schiuma per scatole irregolari, telai a pinza per sacchi e telai a forca per fasci aggiungono ciascuno costo meccanico e il proprio stock di usura.
- Ambito convogliatori: confluenza di alimentazione, deviazione di corsia, rullo di scarico, trasferimento a catena e convogliatori di consegna all’avvolgitore sono quotati separati dalla cella robotica, e un blocco connesso completo porta più carpenteria di una presa-deposito standalone.
- Livello di protezione: un inviluppo recintato con interblocchi e barriere fotoelettriche costa di più della protezione leggera consentita dai limiti di forza e potenza ISO/TS 15066 su un cobot; la valutazione del rischio fissa quale ambito si applica.
- Controlli e integrazione: un controllore di ricetta standalone è più economico di una cella legata ai segnali PLC di linea, logica di corsia, conteggi MES e scarico avvolgitore sincronizzato.
- Classificazione ambientale: costruzione lavabile, a tenuta di polvere o qualificata al calore per camere di confezionamento difficili aggiunge costo di custodia e guarnizioni su una cella standard a camera asciutta.
- Ricambi e formazione: un kit di usura del primo anno e due giorni di formazione stanno sotto la riga in alcuni preventivi e dentro in altri; confermare prima di confrontare i totali.
Condizioni del sito che aggiungono costo prima che arrivi il robot
Il sopralluogo del sito coglie gli elementi che un preventivo da scrivania non vede. Controllare l’alimentazione elettrica in entrata: capacità del quadro, percorso dei condotti e se la cella necessita del proprio sezionatore e circuito di sicurezza. Controllare l’alimentazione d’aria: pressione mantenuta a 5–6 bar, stato di essiccatore e filtro, e se il compressore dello stabilimento può coprire l’assorbimento aggiuntivo medio di 40–80 Nl/min senza ciclaggio al picco. Controllare il pavimento: planarità per base e guide del convogliatore, capacità di carico per una macchina alto livello montata su soppalco, e condizioni di ancoraggio. Controllare l’accesso: larghezza di porte e passaggi per il montaggio di braccio e telaio, e altezza di soffitto per il lay-out alto livello che necessita di circa 4.5 m o più.
Condizioni che sembrano minime in un tour diventano varianti in installazione. Un essiccatore mancante lascia entrare umidità nelle ventose e abbrevia la vita del pad; un quadro sottodimensionato ritarda l’elettrificazione della cella; un pavimento che non regge i carichi di ancoraggio significa una piastra o un getto di fondazione che il programma non aveva previsto. Elencarle in fase di budget le tiene dentro il pacchetto installazione 12–22% invece che fuori come sorprese.
Mettere un numero su ciascuna condizione prima della firma dell’ordine. Un sezionatore dedicato e un circuito di sicurezza si collocano tipicamente a $800–$2,500 a seconda della distanza dal quadro; un essiccatore dell’aria compressa con filtro da 5 micron gira $600–$1,800; livellamento del pavimento o piastra di ancoraggio rinforzata aggiunge $1,000–$4,000 dove la lastra è fuori tolleranza; il montaggio attraverso un passaggio stretto con chiamata muletto o gru sta a $500–$1,500 al giorno. Su una cella quotata $70,000, questi elementi insieme raramente superano $6,000, ma spostano il totale installato dal numero della brochure al numero che il comitato finanziario approva davvero. Chiedere al fornitore di pricingare i lavori di correzione del sito come riga separata invece di plassarli in una tariffa installazione generica, così ciascun elemento può essere verificato contro le note del sopralluogo e rimosso se l’utenza esistente lo copre già.
Domande da portare nella revisione del preventivo
- Cosa è incluso nel prezzo della macchina, e cosa è quotato separatamente come attrezzo, convogliatore, protezioni o integrazione?
- Quali voci di trasporto, montaggio, preparazione sito, SAT e formazione compongono il pacchetto installazione, e a quale quota del prezzo macchina arriva quel totale?
- Quale tempo ciclo e prese/ora misurati escono dalla prova di schema su colli reali, non su scatole di prova vuote?
- Quale stima annua di energia, aria, manutenzione e consumabili dà il fornitore per l’organo di presa e il ciclo di lavoro selezionati?
- Quali ricambi sono disponibili in sito, qual è il tempo di consegna per ventose o guarnizioni di sostituzione, e cosa copre il programma di intervalli di manutenzione?
- Quale presenza trattenuta necessita la linea dopo la messa in servizio, e quali eccezioni richiedono ancora una persona alla cella?
- Qual è il periodo di garanzia, cosa copre, e quale tempo di risposta si applica a un guasto che ferma la linea?
Conclusione sul foglio di budget
Il costo di un pallettizzatore robotico si divide in un numero di capitale installato e un numero di opex ricorrente contenuto. Le fasce di macchina girano $35,000–$55,000 per celle cobot entry, $55,000–$90,000 per celle articolate standard, $85,000–$130,000 per lay-out a doppia stazione, $70,000–$120,000 per macchine a strati convenzionali e $80,000–$140,000 per sistemi gantry, con trasporto, installazione e SAT che aggiungono il 12–22% sul totale. Il payback è guidato principalmente dagli FTE spostati sulle ore di funzionamento, non dal solo prezzo della macchina. Raccogliere organico di base manuale, numero di turni, tariffa di lavoro caricata, peso del collo e colli/ora di punta prima di scegliere una fascia; gli scenari praticati sopra mostrano come la stessa struttura risponde per una linea leggera a un turno, una linea pesante a due turni e un’operazione a basso volume dove il caso di cassa non chiude.
