Gantry vs pallettizzatore robotico: cosa decide davvero il confronto
Alla fine di una linea di confezionamento, dopo che i colli sono stati chiusi, etichettati e raggruppati in strati, il carico deve essere impilato su un pallet prima dell’avvolgimento in film stretch e della spedizione. La scelta tra un pallettizzatore a gantry e un pallettizzatore robotico va fatta su parametri misurati, non sulla forma della macchina mostrata in una brochure. Questo confronto tra gantry e pallettizzatore robotico esamina l’ingombro in metri quadrati, la corsa orizzontale in millimetri, la portata in chilogrammi, i colli al minuto sostenuti, il tempo ciclo in secondi, la distanza delle protezioni in millimetri e il cambio formato tra SKU senza setup manuale. I valori rientrano nelle fasce di pianificazione che usiamo durante il lay-out di linea; vanno trattati come intervalli da verificare in fase di collaudo di fabbrica, non come quotazioni fisse.
Un sistema gantry sposta il proprio organo di presa lungo una struttura cartesiana rigida: una traversa longitudinale, una traversa trasversale e un asse Z verticale, tutti azionati da attuatori servo o pneumatici lungo rette. Un pallettizzatore robotico, al contrario, usa un braccio articolato con giunti rotanti, il più delle volte un braccio a quattro assi costruito per la pallettizzazione, imbullonato su una base a terra e che descrive un inviluppo di lavoro circolare. Entrambe le architetture possono impilare colli su un pallet 1200 × 1000 mm o 800 × 1200 mm, ma occupano inviluppi spaziali diversi, tollerano mix di prodotto diversi, richiedono altezze di soffitto diverse e costano diversamente in termini di installazione e protezioni. Il resto dell’articolo illustra le fasce ingegneristiche dietro ciascuna scelta, indica i casi in cui un’architettura è lo strumento sbagliato e rimanda alle famiglie di macchine corrispondenti nell’indice dei pallettizzatori.
Come è costruito un pallettizzatore a gantry
Il sistema di pallettizzazione a gantry è posizionato sopra la linea su una struttura fissa. Due o quattro colonne portanti sorreggono una trave longitudinale; una carrellata scorre lungo tale trave, e un membro trasversale con l’asse Z verticale scorre lungo di essa. L’organo di presa — di solito una trave a vuoto con ventose, talvolta una forca o una barra a pinza per i sacchi — è sospeso all’asse Z e scende su ciascun prodotto. Il moto è limitato a tre assi rettilinei, quindi la macchina si muove con rette programmate tra posizioni fisse, invece di descrivere archi di braccio nello spazio aperto. La corsa orizzontale tipica di un gantry standard si estende su 3–4 m, quanto basta per coprire un convogliatore di alimentazione e una o due postazioni di formazione pallet affiancate.
Il carattere meccanico del gantry deriva da questa costruzione. La struttura è rigida per progetto, quindi il residuo di oscillazione dopo l’arresto è ridotto e l’organo di presa si assesta rapidamente sul punto di presa o di deposito. Poiché le guide sono fisse, l’inviluppo di protezione è più semplice da definire: la struttura sopraelevata e la corsa verticale delimitano un volume che può essere recintato senza dover mappare l’arco di un braccio. Il compromesso è la rigidità del lay-out. Spostate il convogliatore o aggiungete una terza postazione pallet tra cinque anni: la luce delle guide dovrà essere prolungata o ricostruita; la struttura non si riposiziona da sola come può essere spostato o riprogrammato un braccio montato su base. Il prezzo della sola macchina per una cella gantry si colloca tipicamente nella fascia EXW $80k–140k, prima di trasporto, installazione e SAT, che aggiungono circa il 12–22% in più.
Sulla gamma SunAura, il sistema di pallettizzazione a gantry è la macchina di riferimento per questa architettura: una struttura cartesiana argentata con organo di presa a vuoto che opera su una fila di scatole, dove il moto rettilineo e l’asse Z rigido sono visibili nella struttura stessa. Si adatta a linee in cui il flusso di prodotto, le posizioni pallet e lo schema degli strati restano stabili per lunghe produzioni, e in cui il residuo di oscillazione contenuto conta più dei rapidi cambi di ricetta.
Come si muove un pallettizzatore robotico articolato
Il braccio pallettizzatore a quattro assi
Il pallettizzatore robotico usa un braccio articolato montato su una base fissa. Un braccio di classe pallettizzazione porta quattro assi: rotazione della base, spalla, gomito e un polso che mantiene l’organo di presa in orizzontale durante il sollevamento. Il braccio descrive un inviluppo circolare attorno alla base, e il controllore coordina i giunti in modo che l’organo di presa percorra rette tra la presa sul convogliatore e ogni cella del pallet. Due classi di portata dominano la gamma: una classe da 120 kg per scatole, vassoi e sacchi, e una classe da 180 kg per sacchi più pesanti, big bag FIBC e fasci compatti. Lo sbraccio orizzontale è di circa 2.4–3.2 m a seconda del modello, e determina quante postazioni pallet e convogliatori il braccio serve da una sola base.
Il punto di forza del braccio articolato è la libertà geometrica. Da una sola base può raggiungere un convogliatore di alimentazione, due o tre postazioni di formazione pallet e talvolta un convogliatore di scarico, tutti nello stesso inviluppo. Gli schemi degli strati sono memorizzati come ricette nel controllore, quindi un passaggio tra SKU di scatole di solito significa selezionare un diverso file di schema, piuttosto che riconfigurare meccanicamente la macchina. I limiti sono altrettanto chiari: qualunque cosa fuori dallo sbraccio nominato non può essere servita senza spostare la base; la portata si declassa sul bordo esterno dell’inviluppo; e la corsa rotativa del braccio implica che la protezione debba seguire l’arco completo del braccio, non solo un volume di struttura fisso.
Il pallettizzatore robotico a quattro assi 120 kg copre la gamma standard di scatole, vassoi e sacchi tessuti, mentre il pallettizzatore robotico pesante 180 kg sale ai big bag e ai carichi compatti in cui l’attrezzo più il prodotto insieme si avvicina alla portata nominale superiore. Una cella standard con robot articolato si colloca di norma nella fascia EXW $55k–90k per la sola macchina, sempre prima della quota del 12–22% per installazione e messa in servizio.
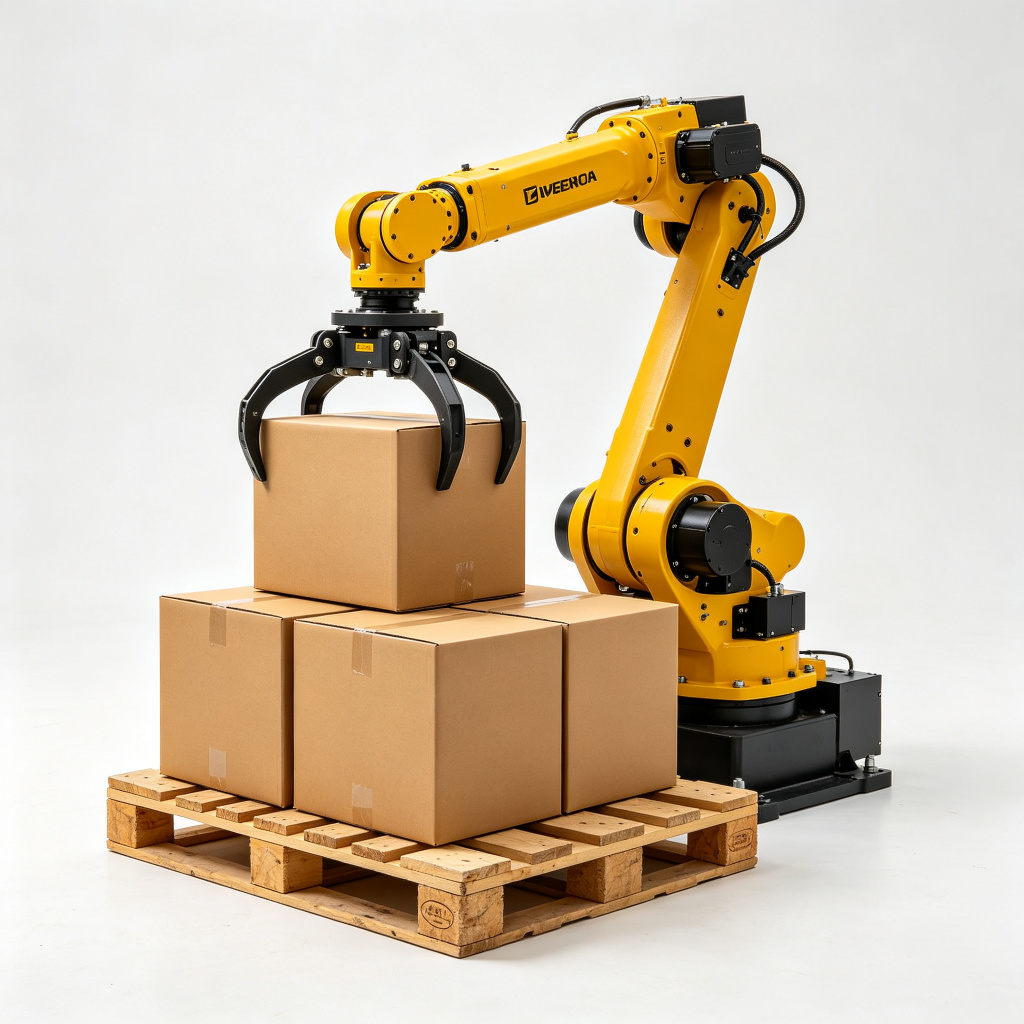
Tabella di confronto affiancato
La tabella seguente riassume le fasce di pianificazione per le due architetture. I valori sono intervalli tipici per la pallettizzazione di scatole e sacchi; verificare l’inviluppo, la portata e il ciclo finali sui disegni di carico in fase di collaudo di fabbrica.
| Parametro | Pallettizzatore gantry / cartesiano | Pallettizzatore robotico articolato |
|---|---|---|
| Assi di moto | Guide rettilinee fisse X, Y, Z | Braccio rotante a 4 assi, inviluppo circolare |
| Corsa / sbraccio orizzontale | Corsa guida 3–4 m, vincolata alla struttura | Sbraccio 2.4–3.2 m dalla base |
| Classe di portata | Abbinata a guida e asse Z; spesso carichi medi su trave fissa | Classe standard 120 kg, classe pesante 180 kg |
| Produttività tipica | 10–25 colli/min a seconda di assi e organo di presa | 700–900 prese/ora a presa singola, fino a ~1200 prese/ora con moto ottimizzato; ciclo 3.5–6 s |
| Ingombro a terra | Volume rettangolare della struttura legato alla luce delle guide | Base più raggio di azione del braccio attorno ad essa |
| Moto residuo dopo l’arresto | Basso; la struttura rigida si assesta in fretta | Contenuto ma presente; i giunti del braccio possono derivare leggermente prima dell’assestamento |
| Flessibilità di SKU | Migliore su corse stabili a singolo SKU; i cambi di schema sono limitati dalle posizioni fisse | Libreria schemi nel controllore; cambi di ricetta tra SKU |
| Inviluppo di protezione | Volume di struttura fisso, più semplice da recintare | Deve essere protetto l’arco completo di azione del braccio |
| Riconfigurazione del lay-out | Guide e colonne vanno prolungate o ricostruite | La base può essere riposizionata; gli schemi riprogrammati |
| Fascia di prezzo sola macchina (EXW) | $80k–140k | Cella standard $55k–90k; varianti a doppia stazione $85k–130k |
Spazio a terra e ingombro
Misurare lo spazio a terra significa misurare l’intera cella, non solo l’ingombro della macchina dichiarato dal fornitore. Per un gantry, l’ingombro è un rettangolo definito dalla luce delle guide e dalla profondità delle postazioni di formazione pallet: le colonne sono agli angoli, le travi le collegano, e il convogliatore entra da un lato aperto. Poiché la struttura è fissa, il rettangolo raramente si riduce dopo il lay-out. Aggiungendo gli spazi di libero davanti e dietro a ciascuna estremità, una cella gantry occupa comunemente circa 4.5–6.5 m di lunghezza per 2.5–3.5 m di profondità, a seconda che sotto la struttura vengano formati uno o due pallet.
Per un braccio articolato, l’ingombro parte dalla base imbullonata a una piastra di rinforzo del pavimento, poi si espande verso l’esterno fino al raggio di azione del braccio. Il convogliatore arriva da un lato, una o due postazioni pallet sono nello sbraccio, e lo spazio di scarico è lasciato dove il pallet finito esce. Una cella a braccio a stazione singola rientra spesso in una zona di lavoro di circa 3.5 × 3.5 m; una cella a doppia stazione si allarga, perché due postazioni di formazione sono una opposta all’altra attorno alla base. L’inviluppo circolare lascia angoli morti che possono ospitare cataste di pallet, distributori di fogli intermedii o elementi di protezione.
Prima di scegliere uno dei due lay-out, misurare sulla linea reale i seguenti elementi:
- Distanza centro-centro tra il punto di presa sul convogliatore di alimentazione e il centro di ciascun pallet, in millimetri.
- Ingombro del pallet più 100 mm di libero su ciascun lato per l’ingresso del muletto o del transpallet.
- Altezza dal pavimento al primo ostacolo sopraelevato: tubazioni, illuminazione, travi di gru, parte inferiore del soppalco.
- Spazio libero per la catasta di pallet vuoti e per lo scarico dei pallet finiti, incluso il ciclo di sostituzione quando un pallet pieno esce e uno vuoto arriva.
- Larghezza di porte e passaggi che la macchina deve attraversare durante l’installazione, e capacità di carico del pavimento in kg/m².
Sbraccio e inviluppo di lavoro
Lo sbraccio è il punto in cui le due architetture smettono di sembrare intercambiabili. La corsa di 3–4 m di un gantry è una misura in retta lungo le guide: ogni punto sotto la trave condivide lo stesso accesso Z, ma nulla fuori dalla luce delle guide può essere toccato. L’inviluppo è un volume rettangolare sotto la struttura, e le posizioni in tale volume sono fisse nel lay-out. Lo sbraccio di 2.4–3.2 m di un braccio è un raggio misurato dal centro della base: l’inviluppo è un cilindro percorso dal braccio, con un limite di altezza superiore definito dal sollevamento verticale del braccio e un declassamento di portata che scende man mano che il carico si spinge verso il bordo estremo.
Due dettagli contano nel riportare questi numeri su un lay-out. Primo, lo sbraccio è nominato a portata piena: sul 20% esterno dell’inviluppo, il braccio può perdere portata o rallentare, quindi i centri pallet andrebbero posizionati dentro la fascia comoda di sbraccio, invece che al massimo nominale. Secondo, la sommità della pila formata concorre allo sbraccio verticale. Un pallet da 1200 mm caricato fino a una pila finita di 1800 mm, più l’altezza dell’organo di presa e il libero di sollevamento, lascia solo parte della corsa verticale del braccio per l’avvicinamento; su un gantry, la corsa Z copre la stessa altezza di pila dalla guida sopraelevata, quindi l’altezza delle colonne è specificata direttamente su quel numero.
Produttività: colli al minuto e prese all’ora
La produttività è di solito dichiarata in colli al minuto, prese all’ora o strati al minuto, e il numero ha senso solo se legato al tempo ciclo e al peso del prodotto. Sul versante gantry, una macchina cartesiana standard gestisce circa 10–25 colli/min, a seconda di quanti assi si muovono in parallelo, di quanto lontano viaggia l’organo di presa tra presa e deposito, e se il prodotto viene preso un collo alla volta o uno strato intero. Sul versante articolato, un braccio a presa singola opera 700–900 prese/ora nel servizio normale, salendo verso circa 1200 prese/ora quando il moto è ottimizzato, le postazioni pallet sono vicine al convogliatore e l’organo di presa cicla velocemente. Ciò corrisponde a un ciclo tipico di 3.5–6 s per presa: discesa, presa, sollevamento, trasferimento, deposito, rilascio, ritorno.
Esempio pratico: una linea di 12 colli/min
Prendete una linea di scatole che produce 12 colli/min, cioè 720 colli/ora. Con un ciclo medio di 4.5 s, un braccio completa 800 prese/ora, lasciando margine per la sostituzione pallet, la rotazione dello schema e gli occasionali riposizionamenti. Una cella a braccio a stazione singola regge questa velocità, ma ogni sostituzione pallet mette in pausa la presa finché il pallet vuoto non è in posizione; se la sostituzione richiede 40–60 s e avviene una volta per carico finito, il tempo perso intacca quel margine. Un gantry sulla stessa linea si posizionerebbe nella parte centrale della sua fascia 10–25 colli/min, con la guida fissa che mantiene l’organo di presa su un breve va e vieni tra convogliatore e pallet. Il fattore decisivo qui non è la velocità — entrambe superano comodamente i 12 colli/min — ma quanti SKU girano sulla linea e quanto spesso cambiano le ricette.
Esempio pratico: una linea ad alta velocità da 20 colli/min
Una linea da 20 colli/min produce 1200 colli/ora. A quella velocità il braccio ha bisogno di avvicinarsi alla sua fascia di moto ottimizzato, con postazioni pallet vicine al convogliatore e un organo di presa abbinato alla faccia del collo; una stazione singola che si blocca durante la sostituzione diventa un collo di bottiglia, quindi la soluzione usuale è una disposizione a doppia stazione che mantiene il braccio a formare un pallet mentre l’altro viene sostituito. Due postazioni di formazione possono portare l’output effettivo a circa 1.6–1.9 volte una stazione singola alla stessa velocità di presa. Un gantry a 20 colli/min è vicino all’estremo superiore della sua fascia e richiede moto parallelo degli assi; su una corsa stabile a singolo SKU, la struttura rigida e il breve va e vieni sostengono la velocità senza che i tempi di assestamento dei giunti mangino il ciclo. Su tre o quattro formati di scatola che si alternano nei turni, la libreria schemi del braccio recupera il tempo di setup che il gantry spenderebbe nei cambi di posizione fissa.
Moto residuo e tempo di assestamento
I numeri di produttività sulla carta suppongono che l’organo di presa sia assestato prima di afferrare o rilasciare. La struttura rigida del gantry dà il tempo di assestamento più breve dopo ciascun arresto, il che aiuta quando i punti di presa e di deposito sono ravvicinati. Un braccio può presentare un piccolo derivamento dei giunti dopo l’arresto, specialmente con una trave di presa lunga che porta un carico ampio; il controllore aggiunge una breve pausa prima della discesa per lasciarlo assestare. Su scatole leggere quella pausa è appena percettibile; su una trave a vuoto ampia che copre due colli, può aggiungere decimi di secondo per ciclo e andrebbe prevista nel calcolo del ciclo.
Tipi di carico gestiti da ciascuna architettura
- Scatole e vassoi: presa a vuoto sulla faccia superiore, un collo o uno strato per presa. Il gantry lavora su corse stabili; il braccio si adatta quando cambiano formati e orientamenti.
- Sacchi tessuti e di carta: l’organo di presa è di solito una pinza o un attrezzo a forca che si chiude attorno al corpo del sacco. Le forme dei sacchi sono irregolari, quindi un moto del braccio che può ruotare e squadrare il sacco sopra il pallet tende a formare strati più dritti; un gantry può impilare sacchi solo se l’alimentazione è regolare e le posizioni di deposito sono fisse.
- Fusti e taniche: gestiti con pinza o imbracatura dedicata; l’organo di presa deve centrare il carico prima del sollevamento. Qui contano di più sbraccio e portata che la forma della struttura.
- Big bag FIBC: richiedono la classe pesante da 180 kg, con attrezzo a telaio che aggancia gli occhielli del sacco. Il pallettizzatore robotico pesante 180 kg è il riferimento per questo carico; verificare il peso combinato di sacco, prodotto e attrezzo rispetto alla portata nominale allo sbraccio scelto.
Il cartone ondulato poroso o ammaccato cambia il calcolo del vuoto a prescindere dall’architettura: una ventosa che sigilla su un pannello piano può perdere su una faccia riciclata o stampata, e l’alimentazione del vuoto deve trattenere il collo durante il sollevamento. Gli organi di presa a vuoto pneumatici su entrambe le macchine assorbono circa 40–80 Nl/min medi con alimentazione a 5–6 bar, quindi la capacità dell’aria compressa in loco andrebbe dimensionata per l’organo di presa più eventuali altri attuatori pneumatici nella cella.
Mix di SKU e schemi degli strati
Uno schema di strato è la disposizione dei colli su uno strato del pallet: quanti colli per lato, quanti in profondità, da quale verso guarda ciascun collo, e dove i colli ruotati spezzano le giunture tra strati. Su una linea a singolo SKU che gira un formato di scatola per settimane, lo schema è fisso e semplice, e nessuna delle due architettura può far fruttare la propria flessibilità su di esso. Il confronto si apre quando la linea gira due, tre o quattro SKU di dimensioni diverse su turni alternati o anche su pallet alternati.
Un braccio memorizza ciascuno schema come ricetta: dimensioni del collo, posizioni sulla griglia, angoli di rotazione per cella, numero di strati, e la prossima ricetta da richiamare quando il conteggio pallet raggiunge il target. Un cambio di ricetta è una selezione sul pannello di teach o sull’HMI di linea, di solito in pochi minuti a una cifra una volta che l’organo di presa è adatto alla nuova faccia del collo. Le posizioni fisse delle guide di un gantry possono contenere più schemi nel controllore, ma i punti fisici di presa e di deposito non si muovono; schemi che richiedono una posizione del collo spostata o un secondo centro pallet possono esigere una regolazione meccanica della struttura o delle guide di alimentazione. Corse corte e frequenti, cambi stagionali di confezione o ordini di pallet misti stanno più sul terreno del braccio; un solo prodotto su programma fisso corrisponde alla geometria fissa del gantry.
Protezioni e inviluppo di sicurezza
Costo e lay-out delle protezioni seguono il volume di moto della macchina. Il volume di lavoro di un gantry è lo spazio sotto la struttura fissa; l’accesso è controllato da recinzioni perimetrali, aperture protette sul lato di sostituzione pallet e porte di servizio interbloccate. Il volume di lavoro di un braccio è il suo arco completo di azione, quindi la recinzione segue quell’arco attorno alla base, e qualunque punto di accesso aperto necessita di barriere fotoelettriche o scanner di sicurezza che fermino il moto quando una persona vi si inserisce. L’inviluppo del braccio si estende anche su spazio a terra in cui altrimenti l’operatore potrebbe camminare, spingendo i corrimano più lontano nel passaggio.
Dimensione la distanza di protezione è un esercizio di normativa, non una stima: velocità di avvicinamento, tempi di risposta dei sensori e prestazioni di arresto si combinano in distanze minime in millimetri, e la cella va verificata contro il pertinente quadro di sicurezza macchina in fase di progetto. Il dettaglio di conformità e di distanza di protezione è trattato separatamente nella guida alla sicurezza del pallettizzatore e alla conformità CE, incluse recinzioni, barriere fotoelettriche, interblocchi e limiti di forza per le celle collaborative. Per la decisione tra gantry e braccio, va notato in anticipo che una cella a braccio porta in genere un ingombro protetto più ampio di una cella gantry di produttività comparabile, e che tale ingombro va riservato nel lay-out prima di emettere l’ordine della macchina.
Installazione, altezza di soffitto e utenze
L’installazione parte dalla preparazione del pavimento. La base del braccio è imbullonata a una piastra di rinforzo che assorbe la reazione di un carico da 120–180 kg a sbraccio; le colonne del gantry sono ancorate a una struttura che distribuisce il carico sulla luce delle guide, e il pavimento deve sopportare tale carico distribuito senza assestamenti. L’altezza di soffitto conta per entrambe, ma in modo diverso. La trave sopraelevata e l’asse Z di un gantry sono posizionati sopra la pila di lavoro, quindi il primo ostacolo deve superare la carrellata della guida più l’altezza di rientro dell’organo di presa; una macchina convenzionale alto livello richiede ancora più spazio verticale, circa 4.5 m in più per il soppalco. Il profilo di un braccio è più basso presso la base, ma il suo sollevamento verticale arriva sopra la pila, quindi il libero sopraelevato è verificato contro la sommità del pallet finito piuttosto che contro una trave fissa.
Le utenze per entrambe le celle comprendono un’alimentazione di aria compressa a 5–6 bar dimensionata per la generazione del vuoto e gli attuatori a pinza, un’alimentazione elettrica abbinata ai azionamenti del braccio o delle guide e al quadro di controllo, e un collegamento al PLC di linea per i segnali di presenza collo, conteggio pallet e guasto. Installazione, trasporto e collaudo in sito incidono circa per il 12–22% sul prezzo della sola macchina, a seconda di distanza, accesso per il montaggio e integrazione dei convogliatori. Riservare tempo di SAT nel programma: prove a vuoto con colli finti, poi prodotto reale a velocità di produzione, prima della firma.
Quando vince il gantry
Il gantry è la scelta giusta quando la linea corrisponde alla sua geometria fissa:
- Corse lunghe e stabili di uno o due SKU, con dimensioni di scatola stabili e schema di strato fisso.
- Un lay-out rettangolare in cui convogliatore e posizioni pallet si allineano lungo una luce guida retta di 3–4 m.
- Conta il tempo di assestamento breve: travi pesanti, attrezzi a vuoto ampi o strati impilati in cui l’oscillazione residua disturberebbe il carico.
- L’inviluppo di protezione deve essere un volume fisso semplice, leggibile a colpo d’occhio da operatori e manutentori.
- Lo spazio sopraelevato c’è e quello a terra è stretto, quindi sollevare il moto su una struttura libera il pavimento sotto le guide.
- Le aspettative di manutenzione puntano su guide, cuscinetti e cinghie di trasmissione piuttosto che su riduttori di giunto e fasci cavi del braccio.
È l’acquisto sbagliato quando il mix di prodotto cambierà spesso, quando le posizioni pallet si trovano attorno a una curva che la trave non può raggiungere, o quando la linea potrebbe spostarsi su un lay-out nuovo tra pochi anni e la struttura dovrebbe essere ricostruita per seguirla.
Quando vince il braccio articolato
Il braccio si guadagna il suo posto quando geometria e mix sono le variabili in movimento:
- Più SKU su una linea, con ricette selezionate al cambio formato invece di regolazioni meccaniche.
- Due o tre postazioni pallet disposte attorno alla base, servite dal braccio in un’unica corsa.
- Carichi irregolari — sacchi, fasci di prodotto, scatole a orientamento misto — che necessitano della rotazione del polso e del riquadratura prima del deposito.
- Flessibilità futura: la cella potrebbe servire un nuovo convogliatore, una seconda famiglia di prodotto o una linea trasferita, e base più controllore possono seguire con riprogrammazione invece di nuova carpenteria.
- Altezza di soffitto inferiore a quella consentita da una trave gantry sopraelevata, pur raggiungendo la pila finita.
È l’acquisto sbagliato quando la linea è una corsa fissa a singolo SKU in cui la rigidità della struttura e le protezioni più semplici svolgerebbero il lavoro a costo di protezioni inferiore, oppure quando il carico richiesto è fuori dalla classe di portata 120 kg o 180 kg allo sbraccio pianificato.
Dove si collocano cobot e macchine a strati convenzionali
Il pallettizzatore robotico collaborativo usa un braccio cobot nella gamma di portata 10–25 kg, più comunemente 16–20 kg, con soffitto di produttività intorno a 8–12 colli/min e circa 6–8 cicli/min. Poiché opera entro limiti di potenza e forza definiti per il funzionamento collaborativo, può girare senza recinzione perimetrale completa quando l’applicazione è valutata contro la pertinente norma di sicurezza collaborativa. Si adatta a celle di piccole scatole a bassa velocità; non è un sostituto di un braccio da 120 kg o 180 kg su sacchi pesanti o linee di scatole ad alta velocità, e non va confrontato sulla stessa fascia colli/min di un gantry da 10–25 colli/min.
Le macchine a strati convenzionali — il pallettizzatore a strati alto livello e il pallettizzatore di colli a livello basso — formano il prodotto a strati su una piastra di strato, invece di prendere i singoli colli con un organo di presa. Girano circa 1–3 strati/min, si adattano a corse stabili ad alta velocità su singolo SKU, e la versione alto livello richiede un’altezza di soffitto di circa 4.5 m più un soppalco. Laddove un gantry e un braccio afferrano e depositano una presa alla volta, una macchina a strati raccoglie uno strato intero, lo squadra e lo deposita come un’unica lastra. A velocità da strato e con un solo SKU, la macchina convenzionale può essere l’opzione a minore complessità meccanica; per SKU misti o partenza a bassa velocità, resta fuori dal confronto gantry contro braccio.
Tre scenari d’acquisto
Scenario 1: linea di scatole a singolo SKU, 180 colli/ora
Un impianto alimentare gira un solo formato di scatola, 400 × 300 × 250 mm, su due turni, circa 180 colli/ora, con uno schema pallet invariato per tutta la vita del prodotto. Convogliatore e due posizioni pallet sono in fila retta; la corsa misurata dalla presa al centro pallet è sotto i 3 m, il libero sopraelevato è ampio, e nessun secondo SKU è previsto per almeno tre anni. La guida fissa del gantry, il breve tempo di assestamento e l’inviluppo di protezione semplice corrispondono alla linea; la flessibilità della libreria schemi del braccio resta inutilizzata. Vale la pena confrontare una macchina a strati convenzionale solo se la velocità di corsa sale verso il territorio dello strato al minuto; a 180 colli/ora la cella gantry è l’abbinamento più stretto.
Scenario 2: tre SKU di sacchi, ricette pallet alternate
Una linea di confezionamento chimico riempie tre formati di sacco tessuto su batch alternati, formando un pallet per ricetta prima di passare al successivo. I pesi dei sacchi vanno da 25 a 40 kg, le posizioni pallet sono su due lati del convogliatore di alimentazione, e il cambio formato avviene più volte per turno. Il braccio memorizza tre schemi per sacco, ruota ciascun sacco per squadrare lo strato e serve entrambe le postazioni di formazione da una sola base; una disposizione a doppia stazione lo mantiene in impilamento mentre un pallet sostituito esce. Un gantry gestirebbe sacchi regolari solo con guida fissa e perderebbe a ogni cambio di ricetta. Il braccio classe 120 kg copre questi pesi con margine per l’attrezzo a pinza; verificare il peso combinato sacco più attrezzo rispetto alla portata nominale allo sbraccio pianificato.
Scenario 3: carichi FIBC pesanti, spazio verticale limitato
Un’attività di materiale sfuso riempie big bag FIBC fino a 150 kg incluso l’attrezzo a telaio, in un magazzino con travi sopraelevate basse e soffitto ristretto. Il carico richiede la classe braccio pesante 180 kg, che aggancia gli occhielli del sacco con attrezzo a telaio e deposita i sacchi su uno o due pallet entro uno sbraccio di 2.4–3.2 m. La trave sopraelevata di un gantry entrerebbe in collisione con l’ostacolo basso, e l’altezza guida per la corsa Z non è disponibile. Il profilo inferiore della base del braccio e il suo sollevamento verticale si adattano allo spazio; la protezione segue l’arco di azione del braccio, e il declassamento di portata a sbraccio è verificato contro il sacco più pesante più attrezzo prima della conferma dell’ordine.
Lista di controllo prima della specifica
- Rilevare dimensioni di scatola o sacco, peso per presa e peso combinato di prodotto più organo di presa.
- Misurare le distanze presa-centro pallet in millimetri e confermare che rientrino con margine nello sbraccio o nella corsa guida.
- Elencare ogni SKU che girerà sulla cella nei prossimi tre anni, con la frequenza prevista di cambio formato.
- Fissare la produttività target in colli/min o prese/ora, poi risalire per il calcolo al tempo ciclo e al downtime ammesso per la sostituzione pallet.
- Misurare il libero sopraelevato, la capacità di carico del pavimento e i percorsi di accesso per l’installazione.
- Confermare l’aria compressa a 5–6 bar e la domanda in Nl/min dell’organo di presa a vuoto rispetto alla capacità del sito.
- Schizzare l’inviluppo di protezione per entrambe le architetture e riservare quell’area a terra prima della firma del lay-out.
- Chiedere al fornitore di mostrare tempi ciclo e di assestamento su un FAT con il vostro prodotto, non solo con scatole dimostrative.
Manutenzione e cambio formato dopo l’installazione
Una volta che la cella gira, le due architetture invecchiano in modo diverso. Un gantry concentra l’usura su cuscinetti di guida, azionamenti di carrellata, trasmissioni a cinghia o vite e sulla guida dell’asse Z; un braccio concentra l’usura su riduttori di giunto, fasci cavi, cuscinetti del polso e attrezzo di presa. Colli caduti, strati storti, guasti al vuoto e mancate chiusure dell’organo di presa sono le famiglie di guasto su entrambe le macchine, e la risposta giusta dipende dal fatto che la causa sia lato prodotto, lato attrezzo o lato controllore. La guida alla risoluzione guasti e al cambio formato del pallettizzatore robotico passa in rassegna casi guasto-causa-risoluzione, una procedura di cambio formato con minuti target e un programma di manutenzione preventiva applicabile alle celle a braccio e adattabile a guide e attuatori del gantry.
Per il versante braccio, capire come la macchina sequenzia ciascuna presa — assi, gestione della portata, limiti di sbraccio, matematica dello schema e consumo d’aria — aiuta a leggere i rapporti di ciclo e i log guasti. La sequenza tecnica è trattata nell’approfondimento dedicato su come funziona un pallettizzatore robotico, inclusa la ripartizione temporale di un ciclo di presa e deposito e i numeri dietro i calcoli delle prese all’ora.
Conclusione: abbinare l’architettura alla geometria e al mix
La decisione tra gantry e pallettizzatore robotico non si riduce a una macchina più veloce o più economica. Il gantry vince quando il lay-out è un rettangolo fisso e dritto, il mix di prodotto resta stabile, conta il basso residuo di oscillazione e l’inviluppo di protezione deve essere un volume fisso semplice; la sua corsa guida di 3–4 m e la struttura rigida servono quella geometria. Il braccio articolato vince quando le posizioni pallet si avvolgono attorno alla base, gli SKU cambiano con una ricetta, i carichi necessitano della rotazione del polso e la linea potrebbe essere riconfigurata in seguito; la sua classe di portata 120 kg o 180 kg e lo sbraccio 2.4–3.2 m coprono la maggior parte delle celle di scatole, sacchi e big bag. Confrontare le due su ingombro, sbraccio, portata, colli/min, tempo ciclo, area di protezione e frequenza di cambio formato, poi mettere l’architettura scelta contro i numeri misurati di prodotto e lay-out prima dell’ordine. La gamma completa di macchine, le classi di portata e le opzioni di organo di presa sono elencate nell’indice dei prodotti pallettizzatori.
