SunAura aggiunge una sigillatrice a nastro continuo con flussaggio di azoto per caffè, snack, frutta secca e prodotti secchi
SunAura ha ampliato la propria gamma di sigillatrici a nastro continuo con un telaio con flussaggio di azoto: una sigillatrice per bustine a movimento continuo che spurga lo spazio di testa della bustina con gas inerte prima che la saldatura termica chiuda il lembo, poi trasporta la busta attraverso gli stessi blocchi riscaldanti, la sezione di raffreddamento e la stazione di impressione o codifica della sigillatrice a nastro standard. La macchina è rivolta ai confezionatori alimentari che sigillano caffè tostato, mix di snack, frutta secca e semi, frutta disidratata, spezie e alimenti secchi per animali in bustine laminate, dove l’ossigeno residuo nello spazio di testa accelera l’irrancidimento, l’indurimento e abbrevia la durata di conservazione. La stazione di flussaggio gas è montata prima della saldatura termica su un telaio a nastro orizzontale, con larghezze di busta fino a circa 400 mm e riempimenti da circa 50 g a 2 kg a seconda del formato di bustina.
Questa nota spiega cosa fa la stazione di flussaggio gas, dove si colloca nel percorso di saldatura, i numeri di configurazione che gli acquirenti devono confrontare, i prodotti a cui è adatta e le condizioni di film e di alimentazione gas che la confezione deve soddisfare. Si concentra sulla macchina e sul processo di saldatura. La scelta dell’alimentazione di azoto — bombole, dewar, serbatoio di stoccaggio sfuso o generazione in loco — è una decisione sui servizi di impianto separata ed è solo accennata qui; la sigillatrice a nastro si collega a qualsiasi fonte di gas l’impianto già utilizza, attraverso un regolatore e una valvola di flusso all’ingresso della macchina.
I valori di riferimento sono le fasce standard sulla sigillatrice a nastro con flussaggio gas SunAura: velocità del nastro 0–12 m/min, larghezza di saldatura 8–12 mm (10 mm tipico), temperatura blocco 0–300 °C di quadrante con saldatura impostata su 120–200 °C, carico riscaldatore 0.6–1.0 kW, motore di azionamento 60–120 W, consumo di gas 8–25 L/min a seconda della dimensione della bustina e dell’impostazione di spurgo, obiettivo di ossigeno residuo 1–3% nello spazio di testa sigillato, film bustine laminate 60–120 µm. La fascia di prezzo del telaio con flussaggio gas si colloca nella parte alta della gamma delle sigillatrici continue, circa $6,500–$12,000 a seconda di orientamento, codifica e integrazione di linea; confermare la configurazione sulla vostra bustina durante una saldatura di prova.
Perché spurgare lo spazio di testa con gas inerte
Quando una bustina alimentare secca viene sigillata in aria normale, lo spazio di testa contiene circa il 20.9% di ossigeno. Quell’ossigeno reagisce con oli e grassi di frutta secca, semi, caffè e rivestimenti di snack: gli ossidi irrancidiscono, gli snack croccanti assorbono umidità e diventano morbidi, la frutta disidratata scurisce e perde aroma, e muffa o infestazione da insetti trovano l’ossigeno che serve a svilupparsi. L’azoto è un gas inerte secco che non reagisce con l’alimento; il flussaggio della bustina sostituisce la maggior parte di quell’aria ricca di ossigeno con azoto, così lo spazio di testa sigillato resta a un basso livello di ossigeno residuo invece che all’aria aperta.
La differenza pratica di durata di conservazione si vede sui prodotti oleosi e aromatici. Le bustine di frutta secca e semi sigillate senza protezione vanno spesso incontro a irrancidimento in 4–6 settimane a temperatura ambiente; una bustina in laminato barriera con flussaggio azoto può mantenersi 3–6 mesi nelle stesse condizioni di conservazione. Il caffè tostato conserva più a lungo le note di tostatura quando l’ossigeno è spostato, e i mix di snack restano croccanti oltre la finestra di durata di conservazione del rivenditore. Alcuni prodotti usano una miscela di azoto e anidride carbonica — la CO2 è più pesante e contrasta la muffa su alcuni prodotti da forno — ma il telaio standard SunAura con flussaggio gas è predisposto per l’azoto, con tipo di gas e flusso impostati sulla specifica del prodotto.
Il flussaggio gas non è lo stesso del confezionamento sottovuoto. Una camera sottovuoto estrae l’aria dalla bustina prima della saldatura, il che comprime il prodotto morbido o sensibile alla frantumazione; una sigillatrice a nastro con flussaggio gas non fa un vuoto spinto. Soffia gas inerte attraverso lo spazio di testa per spostare l’aria, poi sigilla la busta con un leggero cuscino di gas in pressione interna. Quel cuscino protegge forme delicate — snack soffiati, chicchi tostati, frutta disidratata fragile — che si frantumerebbero sottovuoto, e mantiene la bustina abbastanza gonfia da stare sullo scaffale. Dove il prodotto richiede davvero una conservazione senza ossigeno con spazio di testa minimo, una linea a camera sottovuoto o ad atmosfera modificata è la scelta di apparecchiatura separata; la sigillatrice a nastro affronta la sigillatura continua ad alta velocità di bustine con spurgo di gas.
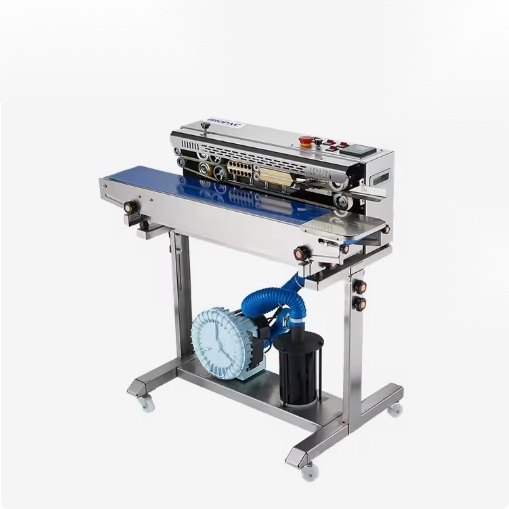
Dove si colloca la stazione gas nel percorso di saldatura
Il percorso di saldatura su una sigillatrice a nastro con flussaggio gas aggiunge una stazione prima della saldatura termica standard. La bustina riempita entra all’ingresso, e l’operatore o un nastro di alimentazione centrano il lembo aperto tra i due nastri PTFE. Prima che la busta raggiunga i blocchi riscaldanti, passa sotto o attraverso un collettore gas: un ugello a fessura o una cappa che scarica azoto attraverso lo spazio di testa aperto, spostando l’aria che si trova sopra il prodotto. Il nastro porta la bustina parzialmente spurgata nella stazione di calore, dove un secondo spurgo breve o una cortina di gas continua impedisce il rientro dell’ossigeno mentre il lembo si chiude. I blocchi riscaldanti fondono lo strato sigillante interno, la sezione di raffreddamento assesta il giunto, e la rotella di impressione o codifica marca la saldatura finita.
Portata di flusso e tempo di spurgo sono le due regolazioni lato gas. Il regolatore e la valvola di flusso fissano l’erogazione di azoto in L/min; una bustina piccola di snack richiede un flusso inferiore rispetto a una busta larga di caffè o frutta secca, e uno spurgo a due stadi su confezioni più grandi sposta più aria di una singola cortina. La velocità del nastro fissa quanto tempo la bustina resta sotto il collettore: una velocità più lenta dà più esposizione allo spurgo ma abbassa le bustine/min, quindi l’impostazione scambia ossigeno residuo contro produttività. L’obiettivo è il flusso di gas più basso che mantiene ancora l’ossigeno residuo misurato entro specifica, perché un flusso eccessivo spreca azoto e non migliora la saldatura.
I sottosistemi di calore e raffreddamento funzionano come sulla sigillatrice a nastro standard. I blocchi riscaldanti mantengono 120–200 °C contro il sigillante del film, la sezione di raffreddamento assesta il giunto sotto pressione prima dello scarico, e la rotella di impressione o l’unità a inchiostro marca data e lotto dopo il raffreddamento. La stazione gas aggiunge i componenti della soffiante o del collettore e il collegamento gas; non cambia come si forma il lembo stesso. Per la meccanica completa di nastro, blocchi e raffreddatore, vedere l’approfondimento tecnico su come funziona una sigillatrice a nastro continuo.
Numeri di configurazione e specifica
| Parametro | Fascia sigillatrice a nastro con flussaggio gas | Nota per la specifica |
|---|---|---|
| Velocità nastro | 0–12 m/min, variabile | Velocità più lenta estende il contatto di spurgo e calore; pianificare la velocità sostenuta al 70–80% del picco nel corso del turno |
| Larghezza di saldatura | 8–12 mm, 10 mm tipico | Definita dal contatto blocco-nastro; verificare la fascia di adesione su una striscia di prova dopo il raffreddamento |
| Temperatura blocco | Gamma di lavoro 120–200 °C, quadrante 0–300 °C | Abbinare al sigillante del film; non compensare uno spurgo lento alzando solo il calore |
| Carico riscaldatore | 0.6–1.0 kW | Più motore di azionamento 60–120 W e ventilatore di raffreddamento 20–40 W; verificare la nominale del circuito all’installazione |
| Consumo di gas | 8–25 L/min di azoto | Bustine piccole 8–12 L/min; borse larghe di caffè o frutta secca 15–25 L/min; flusso impostato sull’obiettivo di ossigeno residuo |
| Obiettivo ossigeno residuo | 1–3% dello spazio di testa | Frutta secca e oli sensibili spesso specificati sotto il 2%; verificare con un ossigenometro su campioni sigillati |
| Gamma bustina | Larghezza fino a circa 400 mm, riempimento 50 g–2 kg | Buste pesanti o rigonfie valutano un telaio verticale; inviare campioni per la prova di alimentazione |
| Requisito di film | Laminato barriera 60–120 µm | PET/AL/PE, PET/PE metallizzato oppure OPP/PE ad alta barriera; il PE semplice non trattiene il gas |
| Codifica | Rotella di impressione di serie; opzione codifica a inchiostro | Data e lotto marcati dopo il raffreddamento; tipo di inchiostro abbinato alla superficie del film |
| Fascia di prezzo macchina | Circa $6,500–$12,000+ USD | Dipende da orientamento, codifica, componenti del gas e integrazione di linea; il servizio di alimentazione gas è quotato separatamente |
Prodotti a cui si adatta il telaio con flussaggio gas
Chicchi di caffè tostato e caffè macinato. Il caffè rilascia CO2 dopo la tostatura e si ossida rapidamente una volta macinato; il flussaggio azoto abbassa l’ossigeno che guida il sapore di stantio, e un laminato barriera trattiene il gas. Le confezioni di tostato fresco spesso abbinano lo spurgo a una valvola di degasazione unidirezionale sulla bustina, che lascia uscire la CO2 post-tostatura senza far rientrare l’ossigeno. La macchina per la sigillatura di sacchetti di caffè della gamma copre i formati di bustina specifici per caffè; il telaio con flussaggio gas aggiunge lo spurgo inerte prima della saldatura.
Frutta secca, semi e mix di frutta secca. Noci, mandorle, anacardi, arachidi e miscele di semi portano un alto contenuto oleoso che irrancidisce in presenza di ossigeno. Una bustina barriera con spurgo mantiene oli e aroma per mesi invece che per settimane. Metà e chicchi interi sensibili alla frantumazione beneficiano del cuscino di gas piuttosto che di un’estrazione sottovuoto; la confezione resta gonfia e le noci non si macinano tra di loro nella busta.
Snack e mix di snack. Bastoncini di patate, snack di mais, mix di frutta secca e cereali, arachidi rivestiti e snack soffiati perdono croccantezza quando l’ossigeno e l’umidità dello spazio di testa migrano attraverso il film. Il flussaggio azoto rallenta l’indurimento e mantiene la bustina imbottita così i pezzi fragili non si rompono in transito. Per le linee di snack con conteggi di bustine elevati, il flusso di spurgo e la velocità del nastro sono regolati insieme così la stazione gas non diventa il collo di bottiglia sulla riempitrice.
Frutta disidratata, spezie e alimenti secchi per animali. Frutta disidratata e spezie conservano aroma e colore a basso tenore di ossigeno; gli alimenti secchi per animali tengono i grassi lontani dall’irrancidimento per la durata di conservazione della busta. Questi prodotti sono secchi e a fluido libero, quindi alimentano bene su un telaio a nastro orizzontale; i riempimenti umidi o semiumidi appartengono a una valutazione di sigillatura diversa. Dove la bustina sta eretta e contiene diversi chilogrammi, l’orientamento del telaio verticale va verificato invece di forzare una gola orizzontale.
Spezie intere, foglie di tè sfuse e miscele di semi. Spezie aromatiche e foglie di tè perdono oli volatili per ossidazione e assorbono odori estranei dall’aria circostante; una bustina barriera con flussaggio azoto mantiene lo spazio di testa neutro e limita il trasferimento di aroma attraverso il film. Le miscele di semi per panificazione o snack portano lo stesso rischio di irrancidimento oleoso delle noci. Queste confezioni sono di solito piccole, 50–500 g, quindi il flusso di gas resta nella fascia bassa 8–12 L/min e la sigillatrice lavora all’estremo più veloce della gamma di velocità; il controllo principale di configurazione è che la polvere fine di spezie o tè non si posi sulla linea del sigillante, il che bloccherebbe l’adesione.
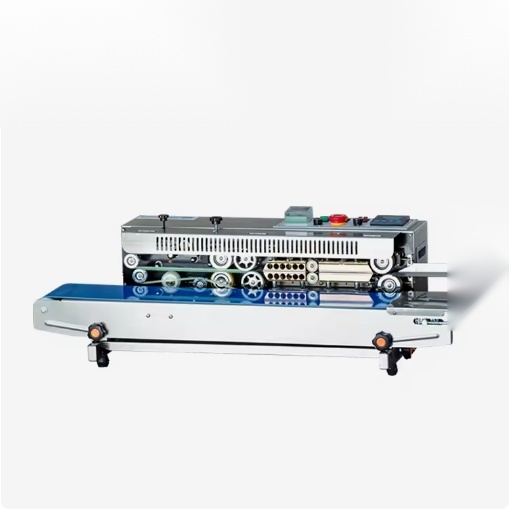
Condizioni di film e barriera che la confezione deve soddisfare
Il flussaggio gas regge solo se la bustina stessa è una barriera. Un sacchetto in polietilene semplice lascia passare azoto e ossigeno attraverso la parete del film in pochi giorni, così lo spazio di testa spurgato si equalizza con l’aria esterna e il beneficio di durata di conservazione scompare. Sono richieste strutture barriera nella gamma 60–120 µm: PET/PE con strato di foglio di alluminio (PET/AL/PE), PET/PE metallizzato per una barriera più leggera, oppure OPP/PE ad alta barriera per snack trasparenti. Spessore del film, strato sigillante e lato di stampa vanno confermati con il fornitore del film prima di bloccare la configurazione della sigillatrice, perché la finestra di temperatura e velocità della saldatura dipende dal sigillante interno, e la ritenzione del gas dipende dalla barriera esterna.
La qualità della saldatura su una bustina con spurgo deve trattenere sia l’alimento sia il cuscino di gas. Una buona saldatura su laminato mostra una fascia di adesione uniforme di 8–10 mm, senza pieghe né angoli aperti, con resistenza alla pelatura intorno a 4–6 N/15 mm dopo il raffreddamento. Una saldatura che sembra aderita ma lascia fuoriuscire gas da un angolo abbrevia la durata di conservazione anche quando lo spurgo stesso è stato impostato correttamente. Controllare prima le saldature d’angolo sulle bustine con soffietto; le pieghe del soffietto e lo spessore del lembo laterale sono i punti di perdita usuali, e la saldatura di prova deve includere alcune confezioni riempite e pesate lasciate in osservazione per la perdita di spazio di testa.
Alimentazione di azoto: collegare la macchina alla fonte gas dell’impianto
La sigillatrice a nastro richiede un’alimentazione di azoto regolata all’ingresso della macchina, con manometro, valvola di flusso e filtro antiparticolato a monte. Le fonti comuni sono bombole ad alta pressione in collettore per linee piccole o intermittenti, dewar di azoto liquido per volume medio, e serbatoio di stoccaggio sfuso o generazione in loco per impianti a consumo elevato. La purezza di alimentazione si attesta tipicamente su 99.0–99.9% di azoto; una purezza inferiore lascia troppo ossigeno nel gas di partenza per raggiungere l’obiettivo del 1–3% dello spazio di testa. Il collegamento gas, il regolatore e il misuratore di portata della macchina sono dimensionati sulla fascia di consumo sopra riportata; il recipiente di alimentazione, la tubazione e la purificazione restano fuori dalla sigillatrice e sono pianificati come lavoro sui servizi di impianto.
Stimare il consumo di gas prima di scegliere la fonte: moltiplicare la portata in L/min per i minuti di corsa per turno, poi per i turni e i giorni al mese. Uno spurgo da 15 L/min su un turno di 8 ore consuma circa 7,200 L (7.2 m³) di azoto; due turni portano a 14.4 m³ al giorno. Le etichette di pressione e volume delle bombole vanno convertite in volume di gas libero prima di confrontare il costo al metro cubo. Generazione in loco, scambio bombole e consegna dewar si adattano ciascuna a un livello di consumo diverso, e quel confronto è una decisione sui servizi separata dalla scelta del telaio della sigillatrice. Il fornitore può quotare il collegamento gas e il consumo della macchina senza bloccare la via di alimentazione dell’impianto.
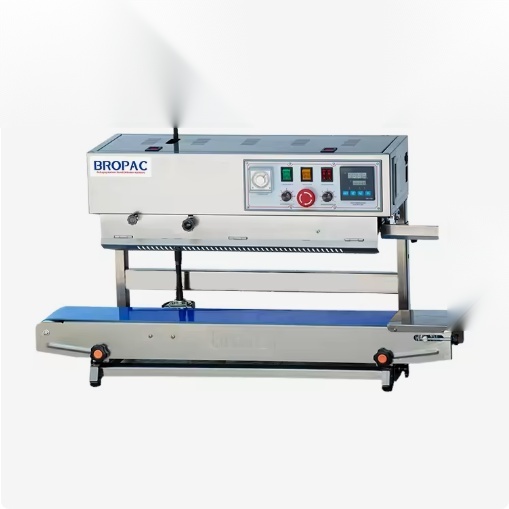
Flussaggio gas rispetto al confezionamento sottovuoto e in atmosfera modificata
Tre metodi abbassano l’ossigeno in una confezione sigillata, e spesso vengono confusi. Una camera sottovuoto evaca l’aria dalla bustina, la sigilla e facoltativamente la riempie di gas in un secondo ciclo; la bustina collassa sul prodotto. Una linea di confezionamento in atmosfera modificata spurga un vassoio rigido o una busta flessibile con una miscela di gas, poi sigilla sotto una cappa gas, spesso su una macchina di formatura-riempimento-saldatura. Una sigillatrice a nastro con flussaggio gas è il caso intermedio continuo: spurga lo spazio di testa della bustina aperta con azoto attraverso un collettore, poi sigilla su un nastro in movimento, senza ciclo di camera e senza far collassare la busta.
I compromessi derivano da quella differenza. La saldatura sottovuoto comprime la confezione, il che si adatta a merci rigide o resilienti ma schiaccia snack soffiati, chicchi interi tostati e frutta disidratata fragile; tira inoltre particelle sciolte nell’area di saldatura. Un ciclo di camera è a ritmo di lotto, quindi la produttività per postazione è inferiore a una linea di nastro continuo. Le linee MAP per vassoio danno miscele di gas precise e lunga durata di conservazione su pasti pronti e prodotti da forno, ma funzionano su apparecchiature dedicate per vassoio o formatura di film a un livello di capitale più alto. La sigillatrice a nastro con flussaggio gas scambia l’ossigeno residuo più basso possibile per velocità continua, bustina imbottita e un punto di ingresso macchina più basso; l’ossigeno residuo si attesta sulla fascia 1–3% invece dei livelli sotto l’1% che una buona camera può raggiungere.
Scegliere il metodo in base alla sensibilità del prodotto alla frantumazione, all’obiettivo di durata di conservazione e al formato di confezione. Merci secche a fluido libero che mantengono una forma imbottita — caffè, frutta secca, snack, semi, frutta disidratata — si adattano al flussaggio della sigillatrice a nastro. I prodotti che devono aderire stretti alla confezione, che contengono liquidi, oppure che richiedono ossigeno sotto l’1% vanno valutati su apparecchiature a camera sottovuoto o MAP. Mischiare i due requisiti su una sola macchina di solito significa acquistare il telaio sbagliato: una sigillatrice a nastro con flussaggio gas non può fare un vuoto spinto, e una linea a camera non può eguagliare la velocità del nastro continuo sulla sigillatura di bustine ad alto volume.
Sequenza di configurazione per una bustina con flussaggio gas
- Confermare che il film della bustina sia un laminato barriera nella gamma 60–120 µm, con tipo e spessore del sigillante registrati. Il PE semplice o l’OPP sottile non trattiene il gas, e la finestra di saldatura non corrisponderà alle impostazioni della sigillatrice.
- Controllare l’alimentazione di azoto: bombola, dewar o linea di stoccaggio sfuso collegati, regolatore e filtro montati, purezza di partenza al 99.0% o superiore, e pressione di alimentazione entro la gamma di ingresso della macchina.
- Impostare le guide del nastro sulla larghezza della bustina e la pressione di presa così il lembo alimenta piano. Portare il riscaldatore alla temperatura di partenza per il film, 120–200 °C a seconda del sigillante, e mantenere il punto impostato per qualche minuto.
- Aprire la valvola gas sul flusso di partenza per la dimensione della bustina: 8–12 L/min per borse piccole di snack, 15–25 L/min per borse larghe di caffè o frutta secca. Confermare che le fessure del collettore siano allineate con lo spazio di testa aperto.
- Eseguire tre o cinque bustine di prova. Sigillare, poi misurare l’ossigeno residuo su un campione con ossigenometro, ispezionare la fascia del lembo e gli angoli, e pelare una striscia di prova da 15 mm dopo il raffreddamento completo.
- Regolare una variabile alla volta: alzare il flusso o rallentare il nastro se l’ossigeno residuo resta sopra l’obiettivo; abbassare il flusso quando la lettura di ossigeno resta entro specifica per risparmiare gas. Ricontrollare la saldatura dopo qualsiasi cambio di velocità, perché una velocità del nastro più lenta allunga anche il contatto di calore.
- Impostare il codice di impressione o inchiostro su lotto e data, registrare temperatura, velocità, flusso gas e ossigeno residuo contro il lotto di film, e tenere la scheda con la macchina per la corsa successiva.
Errori comuni del flussaggio gas e come si manifestano
Saldare una bustina non barriera e aspettarsi la durata di conservazione. Lo spurgo sposta l’ossigeno al momento della saldatura, ma un film semplice o sottile lascia migrare il gas attraverso la parete in pochi giorni. Se la confezione diventa morbida oppure la lettura di ossigeno sale dopo la conservazione, controllare la barriera del film prima di dare la colpa allo spurgo. Specificare una struttura PET/AL/PE, PET/PE metallizzato oppure OPP/PE ad alta barriera con il fornitore del film, e confermare i gradi di barriera all’ossigeno e all’umidità per l’obiettivo di durata di conservazione.
Tenere il flusso di gas più alto di quanto il prodotto richieda. L’azoto in eccesso non migliora la saldatura né la durata di conservazione una volta che l’ossigeno residuo è entro specifica; spreca solo gas e alza il costo per confezione. Impostare il flusso al valore più basso che mantiene l’obiettivo di ossigeno misurato, e ricontrollare dopo cambi di film o dimensione della bustina. Un flusso alto può anche gonfiare la bustina aperta e spingere particelle di prodotto nell’area di saldatura, il che indebolisce l’adesione.
Lasciare che la sigillatrice corri più veloce della riempitrice. Se il nastro si muove più velocemente di quanto arrivano le bustine, bustine vuote o parzialmente riempite passano attraverso la stazione di spurgo, bruciando gas sull’aria, e l’operatore affretta il posizionamento così i lembi entrano fuori centro. Abbinare la velocità del nastro alla produzione della riempitrice e usare un breve tampone di accumulo tra le due stazioni; la velocità di picco della sigillatrice non è la velocità di lavoro della linea.
Ignorare perdite di saldatura su soffietti e angoli. Un buon spurgo su una bustina che perde su una piega del soffietto o un angolo laterale perde il gas in pochi giorni. Le confezioni di prova vanno riempite, sigillate e lasciate in osservazione, con una lettura di ossigeno ripetuta dopo l’intervallo di conservazione, e le saldature d’angolo ispezionate su ogni formato con soffietto. Pieghe del film sulla linea di saldatura, polvere di prodotto sul sigillante e presa del nastro non uniforme sono le fonti usuali di perdita; la guida alla risoluzione guasti collegata sotto tratta i controlli lato saldatura in ordine.
Integrazione di linea, controlli qualità e conformità
Su una linea continua, la sigillatrice con flussaggio gas si colloca dopo la riempitrice e prima di etichettatura e imballaggio. L’altezza uscita riempitrice deve corrispondere all’ingresso della sigillatrice così le bustine alimentano senza caduta né torsione; un nastro di accumulo tra riempitrice e sigillatrice assorbe pause brevi così la sigillatrice non resta senza materiale né si accumula a monte. Per l’alimentazione manuale, un operatore centra le bustine all’ingresso mentre le bustine spurgate finite scaricano su un banco di imballaggio. Abbinare la velocità del nastro alla produzione della riempitrice invece di far girare la sigillatrice al picco, perché una sigillatrice che corri più veloce della riempitrice crea cicli di spurgo vuoti che sprecano gas.
I controlli qualità sulle confezioni spurgate includono una lettura di ossigeno residuo su campioni sigillati, una striscia di resistenza alla pelatura dal lembo, un’ispezione visiva della fascia di adesione e delle saldature d’angolo, e un controllo di ritenzione dello spazio di testa su confezioni conservate per la finestra di durata di conservazione. Registrare temperatura, velocità, flusso gas e ossigeno residuo con ogni lotto di film così l’impostazione può essere ripetuta nelle corse successive. Le protezioni attorno ai blocchi caldi e alla presa del nastro, l’arresto di emergenza e i materiali a contatto alimentare seguono gli stessi requisiti di conformità delle altre sigillatrici a nastro; la guida alla sicurezza della sigillatrice a nastro e alla conformità CE tratta protezioni dei blocchi caldi, coperture del nastro e disposizione dell’arresto di emergenza.
I guasti quotidiani sul telaio con flussaggio gas si dividono in guasti lato saldatura e guasti lato gas. Saldature deboli, stropicciate o riaperte seguono l’albero dei guasti standard della sigillatrice a nastro; un ossigeno residuo alto risale a flusso basso, collettore disallineato, film che perde sulla saldatura oppure un problema di purezza di alimentazione. La guida alla risoluzione guasti e al cambio formato della sigillatrice a nastro affronta centraggio del nastro, guasti di temperatura, difetti di saldatura e il programma di manutenzione, inclusi pulizia del nastro e ispezione PTFE. Per la spesa su cinque anni tra macchina, gas, consumabili e manodopera, leggere l’analisi del costo e del TCO della sigillatrice a nastro.
Configurazioni disponibili e prossimi passi
L’opzione flussaggio gas può essere configurata sul telaio a nastro orizzontale standard per bustine piatte, su un telaio su supporto all’altezza di lavoro dell’operatore, oppure su un telaio verticale per bustine erette pesanti. Le scelte di codifica coprono data e lotto impressi sulla ruota di saldatura oppure stampa a inchiostro dopo il raffreddamento. La pagina del prodotto sigillatrice a nastro con flussaggio di azoto elenca il telaio configurato, e la gamma più ampia di sigillatrici a nastro continuo copre i modelli standard, su supporto, verticali e con codifica senza la stazione gas. I telai correlati includono la sigillatrice a nastro continuo automatica per bustine alimentate in linea, la sigillatrice a nastro su supporto, la sigillatrice a nastro orizzontale con stampa a inchiostro, la sigillatrice a nastro verticale con codifica a inchiostro, e la sigillatrice a nastro su supporto 2-in-1 con letture digitali di temperatura.
Per confrontare il telaio con flussaggio gas contro una macchina manuale o standard, il confronto tra sigillatrice a nastro e sigillatrice a impulsi mette la saldatura a movimento continuo a confronto con quella manuale a mascella per materiale, produttività e uniformità. I confezionatori che valutano se il flussaggio gas ripaga per il proprio prodotto devono pesare la proroga di durata di conservazione contro il consumo di gas e il premio del film barriera; la nota TCO collegata sopra lavora quelle voci su un orizzonte di cinque anni.
Inviare campioni di bustina, specifica del film, bustine/min obiettivo e peso di riempimento attraverso il referente di contatto per una saldatura di prova con misurazione dell’ossigeno residuo. La sezione certificazioni e brevetti elenca la documentazione di conformità disponibile con la macchina, e il profilo aziendale riassume la gamma di apparecchiature per il confezionamento. Note aggiuntive sulla macchina e aggiornamenti di prodotto appaiono nella sezione notizie.
