SunAura aggiunge una formatrice di cartoni con colla hot-melt per linee ondulate senza nastro
SunAura ha ampliato la gamma delle formatrici di cartoni con una formatrice dedicata a colla hot-melt che sigilla il fondo del cartone senza nastro autoadesivo né incastro meccanico a fessure e linguette. La macchina apre fustelle piane in cartone ondulato, piega le falde inferiori, deposita perline di adesivo sulla sovrapposizione delle falde e tiene il cartone in compressione mentre il legame indurisce. Si affianca ai telai a nastro e di formatura esistenti nella gamma di fine linea SunAura, e si rivolge ai produttori che hanno bisogno di un fondo saldo su cartoni carichi, patinati o da esportazione, senza dover far percorrere rotoli di nastro lungo la linea.
La formatrice a colla lavora 15–25 cartoni al minuto su fustelle standard, gestisce dimensioni di fustella indicativamente comprese tra 200×150×100 mm e 600×400×400 mm a seconda del telaio, e mantiene la squadratura del fondo entro circa ±2 mm su fustella abbinata. Il fusore tiene l’adesivo a 150–180 °C, con tubi e ugelli che portano le perline alle falde inferiori; l’aria compressa a 0,6 MPa aziona il piegafalde e i circuiti delle valvole, e il telaio standard assorbe nella fascia 3–6 kW incluso il carico del riscaldatore. Questa nota illustra a cosa serve la macchina, come funziona la stazione a colla, dove si colloca rispetto alla formatura a nastro e autobloccante, e i dati necessari per un preventivo su una linea reale.
La macchina è stata sviluppata dalle richieste arrivate al desk applicativo in diversi trimestri. Gli acquirenti che giravano già formatrici a nastro hanno segnalato tre problemi ricorrenti: distacco del nastro dal bordo su carichi pesanti o esposti a vibrazione, adesione debole su cartone patinato o prestampato, e il dettaglio operativo di ordinare, immagazzinare e cambiare larghezze di nastro su più taglie di cartone. Una stazione a colla rimuove il consumabile nastro dalla chiusura di fondo e lega sulla sovrapposizione delle falde invece di coprire un singolo lembo. Il nuovo telaio risponde a quelle richieste, costruito sulla stessa sequenza di formatura e piegatura già collaudata sulle formatrici standard e pesanti SunAura.
La macchina a colpo d’occhio
| Parametro | Costruzione standard | Note |
|---|---|---|
| Produzione | 15–25 cartoni/min | Dipendente dalla taglia; pianifica al 70–80% della velocità nominale su un turno |
| Gamma fustelle | Circa 200×150×100 mm fino a 600×400×400 mm per telaio | Ogni telaio copre un intervallo di solito entro 2:1 sulla lunghezza della fustella |
| Metodo di chiusura | Perline di adesivo hot-melt, sosta in compressione | Nessuna striscia di nastro; non richiesto incastro a fessure e linguette |
| Squadratura | Circa ±2 mm su fustella abbinata | I cartoni fuori squadra alimentano male la sigillatrice superiore a valle |
| Capacità magazzino | 50–100 fustelle; tramoggia più grande a opzione | Le interruzioni di riempimento diminuiscono con un magazzino più grande |
| Ventose | 4–8 per testa, dimensionate sull’area della fustella | Le ventose usurate sono la causa più comune di mancata apertura |
| Temperatura colla | 150–180 °C | Preriscaldamento all’inizio del turno; manutenzione di ugello e tubi richiesta |
| Uso adesivo | Circa 8–20 g per cartone | Dipende da schema di perlina e sovrapposizione delle falde |
| Aria compressa | 0,6 MPa, circa 0,3–0,4 m³/min di portata libera | Aria asciutta richiesta; l’umidità blocca le valvole e usura i cilindri |
| Energia | 3–6 kW, 380 V trifase | Il riscaldatore del fusore aggiunge carico oltre al motore di formatura |
| Rumore | Sotto 75 dB(A) a 1 m | La maggior parte del rumore viene dalla pompa del vuoto o dal soffiante |
| Ingombro a terra | Circa 2,4×1,3 m più 1,2 m di accesso di servizio | Lo spazio sul lato meccanico deve restare libero |
| Fascia di prezzo, FOB | US$ 8.000–28.000 a configurazione | Esclude trasporto, dazi e installazione; tempi di consegna 25–45 giorni |
Costruzione, protezioni e materiali
Il telaio è in acciaio verniciato a polvere di serie, con acciaio inox 304 a opzione per ambienti umidi o corrosivi. Le superfici di contatto e le protezioni seguono il regime di pulizia: una linea di produzione a secco usa il telaio verniciato standard, mentre una sala alimentare lavabile specifica parti di contatto in acciaio inox, componenti elettrici sigillati e coperture asportabili per la pulizia. Protezioni arancioni interbloccate circondano la zona di formatura e piegatura; quando una protezione si apre, il ciclo si ferma e il comando del riscaldatore è interbloccato, così l’accesso non avviene sopra un ugello caldo. La torre di segnale in alto riporta a colpo d’occhio stato di marcia, guasto e consumabile basso da tutta la linea.
Il pannello operatore contiene l’HMI, comandi di avvio e arresto, arresto di emergenza e la memoria ricette di formato. Le ricette memorizzano dimensioni della fustella, posizioni guide, tempi di piegatura e impostazioni delle perline per ogni taglia di cartone, così un cambio formato richiama una configurazione invece di ricostruirla dalle manopole. I componenti elettrici sono scelti da fornitori di marca con distribuzione locale; la lista componenti compare nella proposta perché l’acquirente possa verificarne la disponibilità nella propria regione prima dell’ordine. Il rumore resta sotto i 75 dB(A) a un metro, con la maggior parte del suono dalla pompa del vuoto o dal soffiante piuttosto che dal riscaldatore.
L’accesso di servizio è pianificato nel lay-out. Il lato meccanico porta azionamento, collettore valvole e filtro-regolatore dell’aria; lungo quel lato è mantenuto circa 1,2 m di spazio libero così le regolazioni non richiedono lo smontaggio del telaio. La vaschetta di raccolta sotto la stazione a colla cattura l’adesivo di spurgo e le gocce dell’ugello, ed è estraibile per la pulizia senza attrezzi. Lo spazio libero sotto il telaio aiuta a spazzare via polvere e frammenti di cartone invece di intrappolarli contro la base.
La gestione degli scarti è integrata nel ciclo invece di essere lasciata all’operatore. I sensori confermano che la fustella è stata presa, che il cartone è aperto a squadro, che le falde sono piegate prima della chiusura, e che il cartone ha lasciato la stazione prima della presa successiva. Uno stato di guasto ferma il ciclo, accende la torre e mostra un codice sull’HMI; i cartoni che non superano il controllo di chiusura possono essere deviati prima del riempimento invece di arrivare al pallet. Il log degli scarti delle prime settimane di produzione mostra quale stazione si ferma più spesso, e quello schema fissa le prime date di manutenzione preventiva invece di fare affidamento a un programma generico.
Come si svolge il ciclo a colla
La sequenza di formatura corrisponde al resto della gamma formatrici SunAura. Le fustelle entrano nel magazzino e salgono in posizione di presa; le ventose tirano una fustella dal mucchio; il telaio di formatura apre la fustella a tubo squadrato; le falde minori piegano per prime e quelle maggiori seconde. La differenza comincia una volta chiuse le falde. Invece di una testa nastro che depone una striscia sul lembo centrale, uno o due ugelli alimentano adesivo riscaldato sulle facce interne delle falde inferiori, e il cartone attraversa una breve sezione di compressione che tiene unite le falde mentre l’adesivo bagna il liner e indurisce. Il cartone sigillato scarica sul nastro di linea e la fustella successiva entra nel telaio.
Il legame sulla sovrapposizione è il punto meccanico del progetto. Il nastro tiene con una striscia all’esterno del lembo; la colla unisce le facce delle falde sulla loro sovrapposizione, così il carico si distribuisce su un giunto più ampio. Per un cartone carico che passa per impilaggio e vibrazione da container, quel giunto più ampio è più difficile da aprire con distacco sul bordo. Il legame è anche permanente: dove un cartone deve essere riaperto e riempito, il fondo incollato va tagliato o forzato, ed è per questo che la macchina è specificata per casse di spedizione piuttosto che cartoni retail riutilizzabili.
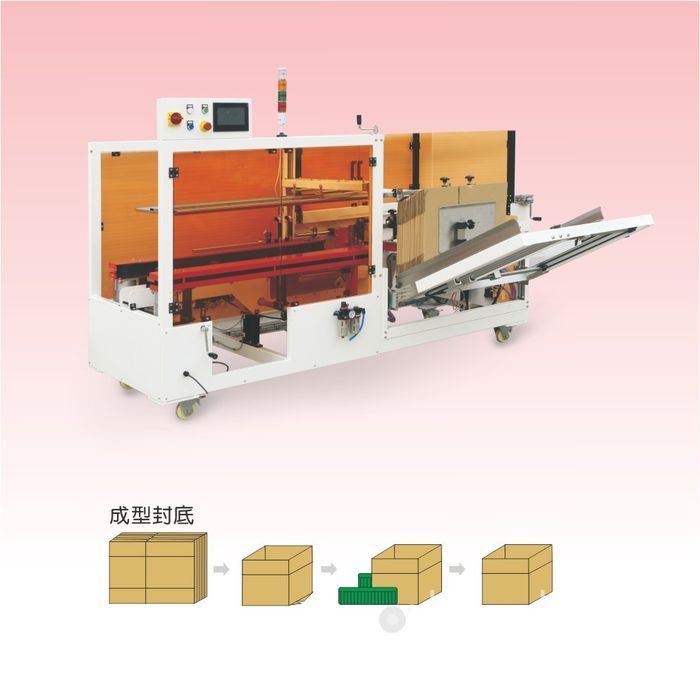
La stazione a colla: fusore, tubi, ugelli e schema di perlina
Il fusore mantiene l’adesivo solido a una temperatura di lavoro di 150–180 °C, a seconda della grammatura dell’adesivo e del cartone. I tubi riscaldati portano l’adesivo fuso al collettore ugelli sopra la stazione falde, e gli ugelli depositano le perline con uno schema impostato per la taglia del cartone: perline diritte lungo la lunghezza della falda, una perlina sulla sovrapposizione, o una combinazione sulle falde più grandi. Larghezza e spaziatura della perlina sono regolate sulla fustella in modo che il legame copra la sovrapposizione senza diffondere adesivo sul liner esterno. Il consumo di adesivo è circa 8–20 g per cartone; il valore esatto viene pesato su una prova di campione al FAT invece di essere assunto dal depliant.
Il preriscaldamento è la differenza operativa rispetto a una macchina a nastro. Il fusore impiega 10–25 minuti a raggiungere la temperatura di lavoro all’inizio del turno, quindi l’operatore porta la stazione a regime prima che sia prevista la prima fustella. Tra i turni, il fusore va in standby o si spegne secondo l’impostazione; una macchina lasciata calda tutto il giorno porta carico termico di standby e accorcia la vita dell’adesivo, mentre una spenta durante la notte perde il tempo di preriscaldamento la mattina dopo. Allo spegnimento, ugelli e tubazioni sono spurgati così l’adesivo non indurisce dentro i tubi; un ugello otturato si manifesta come una perlina sottile, saltata o fuori schema prima che la chiusura stessa fallisca.
La grammatura dell’adesivo deve essere abbinata al cartone e all’ambiente. Il liner semplice lega con un hot-melt generico; il cartone patinato, lucido o polveroso richiede una grammatura formulata per quella superficie, e una cella fredda richiede un adesivo che resti flessibile a bassa temperatura invece di indurire fragile. Il fornitore dell’adesivo dovrebbe confermare per iscritto la compatibilità con la grammatura del cartone e la temperatura di lavoro più bassa dello stabilimento. Le applicazioni in sala alimentare usano le dichiarazioni di contatto alimentare dove richieste, e le superfici di contatto e la finitura del telaio sono specificate per il regime di pulizia.
Conserva i blocchi solidi di adesivo in un deposito asciutto e sigillato a 5–30 °C, sollevati dal pavimento in cemento e lontani dalla polvere, perché la contaminazione superficiale arriva al fusore e carbonizza sul riscaldatore. La maggior parte delle grammature riporta una durata di conservazione dichiarata intorno ai 12 mesi in confezione integra; ruota la scorta per data di consegna e richiudi i cartoni aperti, così i blocchi più vecchi vengono fusi per primi invece di restare in magazzino oltre la durata di conservazione.
Dove si colloca la formatrice a colla rispetto a nastro e formatura autobloccante
La nuova macchina è una delle opzioni in una scelta a tre che gli acquirenti fanno sulla chiusura di fondo. Le fustelle autobloccanti si incastrano attraverso fessure e linguette di fustellatura senza consumabile; il nastro copre il lembo centrale con una striscia autoadesiva; la colla lega la sovrapposizione delle falde con adesivo riscaldato. I tre metodi si adattano a condizioni di cartone, volumi e requisiti di riapertura diversi. Il confronto completo per grammatura del cartone, velocità e costo consumabili è nella guida alla formatrice autobloccante vs nastro vs hot-melt; la tabella sotto riassume dove si posiziona il telaio a colla.
| Criterio | Fustella autobloccante | Nastro autoadesivo | Formatrice SunAura a colla hot-melt |
|---|---|---|---|
| Base della chiusura | Incastro meccanico linguetta e fessura | Striscia esterna sul lembo centrale | Legame adesivo sulla sovrapposizione delle falde |
| Consumabile per cartone | Nessuno sulla macchina; la fustellatura aggiunge costo alla fustella | Rotolo di nastro, larghezza 48–72 mm | Adesivo, circa 8–20 g per cartone |
| Miglior abbinamento cartone | Onda singola leggera, abbastanza rigida | Liner standard pulito e poroso | La maggior parte degli ondulati; grammatura abbinata a materiale patinato o freddo |
| Tenuta su cartoni carichi | Moderata; le linguette possono tirare su cartone pesante | Buona; rischio di distacco sul bordo sotto vibrazione | Elevata sulla sovrapposizione; adatta a doppia onda e casse da esportazione |
| Preriscaldamento | Nessuno | Nessuno | Preriscaldamento fusore 10–25 minuti |
| Comportamento di riapertura | Si rilascia senza distruggere la scatola | Si stacca; si richiude con nastro nuovo | Legame permanente; tagliare o forzare per aprire |
| Focus di manutenzione | Precisione di fustellatura della fustella | Rullo, taglierino e adesione del nastro | Spurgo ugello, condizione tubi, grammatura adesivo |
| Produzione tipica | 8–18 cartoni/min su fustelle leggere | 8–20 cartoni/min | 15–25 cartoni/min |
| Limite principale | Non per casse pesanti o rigide | Debole su cartone patinato, polveroso o freddo | Preriscaldamento, scorta di adesivo e cura dell’ugello |
Scenari di applicazione
Linee alimentari e bevande a volume elevato. Fustelle regolari per due-tre turni a 15–25 cartoni/min, e il fondo deve trattenere alimento confezionato o cartoni con peso liquido attraverso l’impilaggio su pallet. Il legame sulla sovrapposizione gestisce il carico, e una stazione a colla tiene il passo su una linea consumer veloce. Dove la sala è umida o il cartone patinato, la grammatura dell’adesivo e la finitura lavabile sono specificate insieme alla macchina; le dichiarazioni di contatto alimentare sono fornite dove l’audit le richiede.
Elettrodomestici pesanti, materiali edili e casse da esportazione. Cartone a doppia onda e cartoni carichi passano per carico in container e trasporto rude, dove il distacco del nastro dal bordo e l’uscita della linguetta compaiono per primi. Il legame a colla sulla sovrapposizione delle falde è la scelta predefinita per questo profilo; la configurazione del telaio pesante usa ventose più grandi e bracci piegatori più resistenti per aprire il cartone rigido. I cartoni spediti impilati in alto o inoltrati in container beneficiano di una chiusura che resiste alla vibrazione piuttosto che di una striscia che si solleva da un bordo.
Cartoni patinati e prestampati. Il liner patinato lucido e le facce stampate indeboliscono l’adesione del nastro perché l’adesivo non può bagnare la superficie. Una grammatura hot-melt abbinata lega sulla faccia patinata, e lo schema di perlina siede sulla falda interna senza segnare la stampa esterna. Per il confezionamento di marca dove l’esterno visibile deve restare pulito, la posizione dell’ugello e la sezione di compressione sono impostate così l’adesivo non fuoriesca sul liner esterno.
Linee dove l’approvvigionamento del nastro è un vincolo. Gli stabilimenti che lavorano più taglie di cartone portano larghezze di nastro da 48 a 72 mm, riordinando rotoli e cambiando teste tra le taglie. Una stazione a colla porta una sola grammatura di adesivo invece di una scorta di larghezze di nastro, il che semplifica lo stoccaggio dei consumabili sulle linee che attualmente detengono più larghezze di rotolo. Il compromesso è un fornitore e una grammatura di adesivo che devono essere reperibili localmente per tutta la vita della macchina.
Cold chain e confezionamento a temperatura controllata. I cartoni con prodotto refrigerato o surgelato passano per celle fredde dove l’adesivo standard può indurire fragile e perdere presa. La grammatura della colla qui è specificata per flessibilità a bassa temperatura, e le parti di contatto e i componenti elettrici del telaio sono abbinati all’umidità e al livello di lavaggio della sala. Perché il cartone freddo alimenta anche in modo meno prevedibile, la conservazione delle fustelle e le condizioni delle ventose sono controllate più da vicino che su una linea ambiente asciutta; il FAT dovrebbe includere un controllo su cartone prelevato dal magazzino freddo invece che fustelle a temperatura ambiente.
Dove il telaio a colla non è la scelta giusta
La macchina ha limiti, e vanno dichiarati prima del preventivo. A volume giornaliero basso — sotto i circa 400 cartoni al giorno — il preriscaldamento del fusore, la scorta di adesivo e la manutenzione dell’ugello non si ammortizzano, e la formatura manuale o una stazione a nastro semplice restano razionali. Su una linea ad alta miscela che cambia formato ogni pochi minuti, una stazione riscaldata aggiunge tempo di impostazione e pulizia per partita; un telaio a nastro flessibile con memoria ricette di norma dà il costo quinquennale inferiore. I cartoni che tornano in magazzino per il riempimento non vanno chiusi con colla, perché il legame permanente distrugge il cartone all’apertura. Fustelle umide, deformate o mal conservate causano mancate prese a vuoto su qualsiasi formatrice, e una macchina a colla non compensa un cartone che non resta piano nella tramoggia.
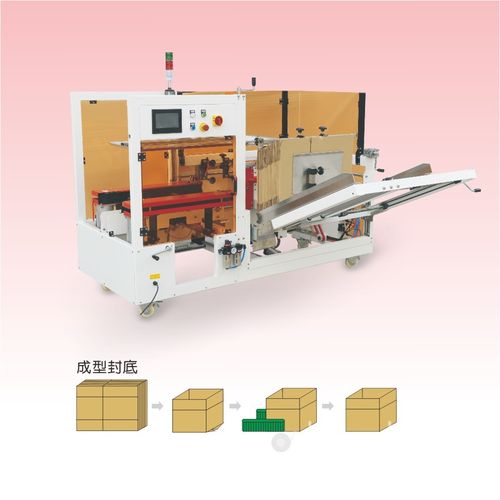
Integrazione di linea e utenze
La formatrice a colla si trova all’inizio della fine linea e deve combaciare per altezza, passo e velocità con le stazioni circostanti. Dopo il riempimento, la chiusura superiore è fatta da una sigillatrice per cartoni separata; i cartoni più piccoli possono passare da una macchina sigillatrice per cartoni. I cartoni riempiti scorrono su nastro trasportatori verso i pallettizzatori, e i pallet carichi possono essere bloccati sulle reggiatrici. Una linea di confezionamento completa sequenziona le stazioni a velocità condivisa; la formatrice non deve andare più veloce del confezionatore a valle, oppure i cartoni si accodano e poi tornano indietro.
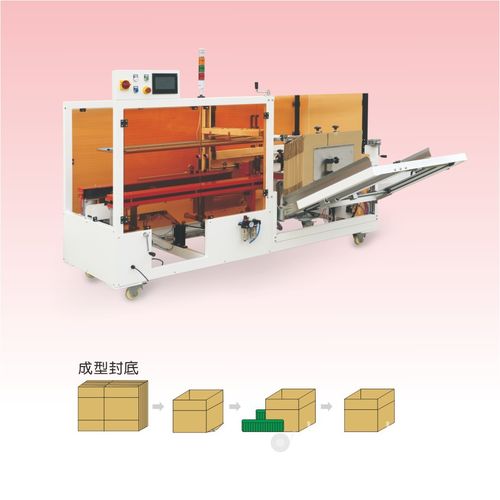
Vale la pena cablare tra le stazioni il segnale cartone presente, il segnale consumabile basso e il segnale guasto, così la linea si ferma pulita invece di accumulare prodotto in una macchina ferma. Sul lato utenze, conferma la portata d’aria compressa libera all’inizio del turno, quando tutto l’anello principale sta prelevando aria; prevedi un circuito trifase dedicato con terra per riscaldatore e motore; e mantieni libero l’accesso di servizio sul lato meccanico per collettore valvole e azionamento. Il controllo sito, la potenza installata e la portata d’aria sono concordati nella checklist utenze prima della spedizione.
Installazione, messa in servizio e accettazione
Una stazione standard si installa in due-tre giorni; le varianti a colla richiedono più tempo perché riscaldatore, tubi e ugelli sono testati separatamente. La sequenza segue il resto della gamma SunAura: controllo sito e utenze una-due settimane prima della spedizione, installazione meccanica con livellamento e allineamento al nastro, collegamento energia e aria, corsa a secco attraverso ogni stazione, calibrazione sulla fustella del compratore, e prova di produzione alla velocità sostenuta obiettivo. I criteri di accettazione sono scritti in numeri prima dell’ordine — velocità su un periodo definito, squadratura, schema di perlina e aspetto della chiusura, numero di scarti — e usati sia al FAT in fabbrica sia alla prova sul sito.
Il fascicolo di consegna include disegni meccanici ed elettrici, lista parti di ricambio, record di calibrazione e prova, dichiarazione di conformità e un manuale operativo e di manutenzione in inglese. La formazione copre gli operatori su avviamento, cambio formato, spurgo degli ugelli e diagnosi guasti di primo livello, e un meccanico su regolazione e sostituzione delle parti di usura, concludendo con una SOP scritta. La garanzia segue i termini standard SunAura: dodici mesi su parti e manodopera per difetti di fabbricazione, ventiquattro mesi sul telaio, con consumabili ed elementi di usura esclusi e tale esclusione elencata per iscritto.
Manutenzione e parti di usura
Sulla formatrice a colla, gli elementi di usura in lista si dividono in parti di formatura e parti del sistema adesivo. Le ventose durano 6–12 mesi su cartone polveroso e causano mancata apertura o fustelle cadute quando sono usurate. I cuscinetti dei bracci piegatori durano 12–24 mesi e l’usura si manifesta come cartoni storti. L’ugello della colla è ispezionato e pulito a intervallo 6–12 mesi; un ugello otturato o carbonizzato cambia lo schema di perlina prima che la chiusura fallisca. I tubi sono controllati per degradazione da calore e usura del rivestimento esterno, e il filtro del fusore è mantenuto libero così adesivo non fuso o carbonizzato non arrivi agli ugelli.
Tieni il primo kit di scorta in sito dalla messa in servizio: ventose, punte degli ugelli, cuscinetti piegatori e set di guarnizioni per i circuiti valvole. Fissa gli intervalli di sostituzione sull’usura osservata nei primi mesi invece di applicare un programma generico. Il piano di manutenzione, gli inceppamenti, l’usura delle ventose e i passi di cambio formato sono trattati nella guida a risoluzione guasti e cambio formato della formatrice, e i requisiti di protezione e interblocco per la stazione riscaldata sono dettagliati nella guida a sicurezza e conformità CE.
Domande comuni sulla formatrice a colla
La macchina lavora anche cartoni a nastro? La stazione di chiusura è fissa all’acquisto: un telaio a colla è costruito intorno a fusore, tubi e ugelli, uno a nastro intorno a rotolo, rullo e taglierino. Condividono il telaio di formatura ma non vengono scambiati in produzione. Se la linea necessita di entrambi i metodi di chiusura su fustelle diverse, discuti una configurazione a doppia stazione con il desk applicativo invece di dare per scontato che una testa cambi formato.
Per quanto tempo resta caldo il fusore tra i turni? L’impostazione è scelta sullo schema turni. Una linea che gira due-tre turni può tenere il fusore a temperatura di standby; una linea a turno singolo spegne il riscaldatore durante la notte e lo porta a regime all’inizio del turno successivo. Lasciare il riscaldatore acceso in continuo accorcia la vita dell’adesivo e aggiunge energia di standby, quindi la regola di standby dovrebbe essere scritta nella SOP operativa.
Il legame adesivo tiene sul cartone patinato o riciclato? La maggior parte dei liner patinati lega con una grammatura hot-melt abbinata, ma il campione di cartone dovrebbe essere testato al FAT. Il cartone riciclato con molta polvere di liner o fibre sciolte può indebolire qualsiasi legame adesivo, e il cartone umido influisce sia sulla presa a vuoto sia sull’indurimento della colla. Invia una fustella di campione con la richiesta così grammatura e schema di perlina sono validati sul materiale reale.
Cosa succede se un ugello si ottura durante la corsa? Lo schema di perlina assottiglia o salta sulla falda interessata, e il cartone dovrebbe essere scartato prima di raggiungere il riempimento. L’operatore spurga o libera l’ugello seguendo la SOP; una punta di ugello carbonizzata o usurata è sostituita dal kit di scorta. Un’otturazione persistente punta a carbonizzazione dell’adesivo per sovratemperatura, adesivo contaminato o filtro del fusore otturato, che il piano di manutenzione controlla all’intervento di servizio.
Come si confronta il prezzo della colla con quello del nastro su un anno? A volume elevato su fustella stabile, l’adesivo per cartone di norma è inferiore al nastro per cartone a peso, ma il fusore aggiunge energia del riscaldatore e la macchina porta un prezzo di acquisto più alto. Il confronto quinquennale sviluppa macchina, trasporto, installazione, consumabili, energia e aria, ricambi e manodopera che la stazione elimina; il lato costo è dettagliato nell’analisi TCO della formatrice.
Cosa inviare per un preventivo
- Fustella più piccola e più grande: dimensioni, onda, grammatura del cartone, onda singola o doppia, liner patinato o semplice.
- Peso del cartone a carico e ciclo di trasporto: percorsi interni, impilaggio su pallet, carico in container da esportazione, trasporto rude.
- Velocità obiettivo sostenuta in cartoni al minuto, con schema turni e numero di formati a settimana.
- Condizione di stoccaggio del cartone e ambiente di lavoro: asciutto, umido, freddo, polveroso o corrosivo.
- Se i cartoni devono essere riaperti e riempiti, il che esclude un fondo incollato permanente.
- Macchine a valle e loro velocità: confezionatore, sigillatrice superiore, passo e altezza del nastro, pallettizzatore.
- Alimentazione elettrica: tensione, fase, frequenza e capacità del circuito disponibile; portata d’aria compressa libera all’inizio del turno.
- Dichiarazioni di conformità o requisiti di audit, inclusa ogni documentazione di contatto alimentare per l’adesivo.
Con questi dati, la proposta abbina intervallo del telaio, configurazione ugelli e grammatura dell’adesivo alla linea reale, e un disegno di lay-out segue alla prima risposta. La gamma completa di formatrici — standard, pesante, velocità media, a colla e tipo chiodo — è elencata sulla pagina gamma formatrici di cartoni. I modelli correlati comprendono la formatrice di cartoni standard, la formatrice pesante, la formatrice a velocità media da 15–20 scatole/min, la formatrice tipo chiodo per formatura e chiusura del fondo, e la pagina prodotto della formatrice con colla hot-melt con le sue specifiche standard.
Per l’acquisto e la spesa quinquennale dietro questa macchina, l’analisi del costo e del TCO della formatrice automatica sviluppa fasce di prezzo, consumabili, manodopera e ammortamento. La meccanica di presa, formatura, piegatura e chiusura è spiegata nella guida su come funziona una formatrice automatica di cartoni. Le richieste e le fustelle di campione passano dal punto di contatto; il profilo del costruttore è sulla pagina chi siamo, le dichiarazioni di conformità sono elencate sotto certificazioni e brevetti, e ulteriori notizie sulle macchine compaiono sulla pagina news.
