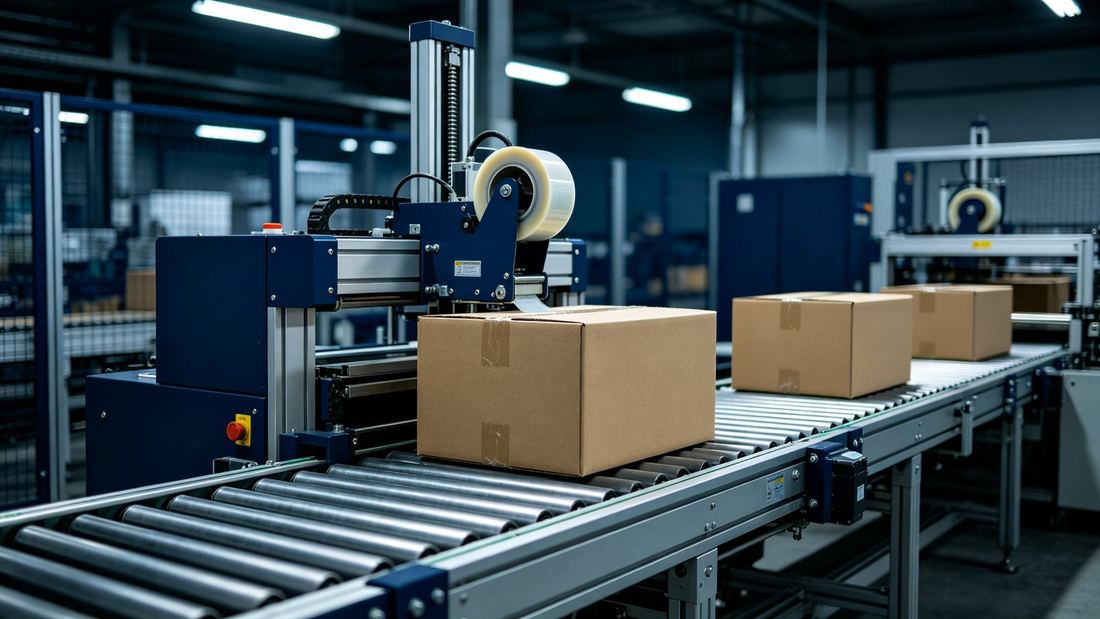
Sigillatrice con chiusura automatica lembi | 25/min | SunAura
Una sigillatrice per cartoni con chiusura a lembi abbinata alla gamma di misure delle casse, al nastro adesivo o alla colla, e alla resa che la stazione di confezionamento produce effettivamente.
| Produttività | vedere la specifica |
|---|---|
| Stazione | Stazione singola |
| Precisión | a seconda della specifica |
| Fascia di prezzo (FOB) | US$ 6.000 – 30.000 |
| Tempo di consegna | 25 – 45 giorni |
1. A chi serve questa macchina e chi non dovrebbe acquistarla
Questa macchina viene acquistata da aziende di imballaggio che sigillano le casse con nastro o colla e vogliono una sigillatura costante senza che un operatore regga un erogatore. La decisione riguarda la gamma di misure di cassa, il metodo di sigillatura e se la sigillatrice è autonoma o in linea.
È la scelta sbagliata quando le misure di cassa variano così tanto che la macchina va regolata per ogni cassa, quando la cassa è sovra-riempita e gonfia, oppure quando il volume è inferiore a circa 200 casse al giorno ed è sufficiente un erogatore manuale.
Il compratore realistico sigilla da 200 a 3.000 casse al giorno, ha da due a cinque misure di cassa e ha bisogno di una sigillatura che resista durante il trasporto, non della macchina più veloce possibile.
2. Come funziona
La cassa viene alimentata tra i nastri laterali che la spingono in avanti, mentre una testa superiore o laterale applica il nastro adesivo sulla cucitura delle alette, con le teste anteriore e posteriore che sigillano le estremità. I modelli ergonomici regolano l’arco e le guide laterali a manovella; i modelli automatici lo fanno dall’HMI.
La qualità della sigillatura dipende da tre fattori: pressione del nastro, tensione del nastro e squadratura della cassa. Una cassa non squadrata viene sigillata storta e il nastro si solleva sull’angolo durante il trasporto; nessuna tensione del nastro può rimediare.
La sigillatura a colla segue un principio diverso: la colla hot melt viene applicata sulle alette e la cassa viene compressa mentre l’adesivo assesta. È più veloce ed economica a cassa al volume elevato, e necessita di un periodo di riscaldamento e di un ugello pulito, cosa che il nastro non richiede.
3. Matrice di configurazione: cosa cambia e quanto costa
Lo stesso telaio di base è proposto in diverse configurazioni, e le differenze contano più di quanto suggeriscano i nomi commerciali. La tabella seguente associa ogni configurazione al profilo di acquirente a cui si addice davvero, così da escludere le opzioni prima che compaiano in un preventivo.
| Configurazione | Teste | Produzione tipica | Gamma contenitori | Ideale per | Compromesso |
|---|---|---|---|---|---|
| Semiautomatica, nastro | Cinghie laterali | 15 – 25 casse/min | Cassa 150 – 500 mm | Volume basso, poche misure | Regolazione manuale della misura |
| Automatica, nastro | Nastri laterali + regolazione automatica | 20 – 40 casse/min | Cassa 200 – 700 mm | Confezionamento in linea | Necessita di interfaccia nastro |
| Sigillatrice angolare | Teste superiore + laterali | 10 – 20 casse/min | Casse grandi o pesanti | Casse alte, esportazione | Due teste nastratrice, più nastro |
| Piegatura linguette + sigillatura | Bracci piegatori + testa | 15 – 30 casse/min | Casse standard | Casse che richiedono chiusura delle linguette | Regolazione meccanica per misura |
| Colla hot-melt | Testa colla + compressione | 25 – 60 casse/min | Cassa 200 – 600 mm | Volume elevato, basso costo per cassa | Riscaldamento, pulizia dell’ugello |
| Acciaio inox / lavabile | Cinghie laterali | 15 – 25 casse/min | Casse alimentari | Ambienti umidi o congelati | Prezzo superiore, IP65 |
Il nastro è la soluzione flessibile e più costosa a cassa; la colla è quella economica a cassa e meno flessibile. La sigillatura angolare è una terza testa e il doppio del nastro, utilizzata dove la cassa deve resistere alla movimentazione di esportazione.
4. Specifiche tecniche
I valori riportati si riferiscono alla versione standard. Ogni valore può essere modificato, ma ogni modifica influisce su prezzo, tempo di consegna e lavoro di messa in servizio; leggere la colonna delle note prima di richiedere una variante.
| Parametro | Standard | Opzionale / gamma | Perché è importante |
|---|---|---|---|
| Tipo | Sigillatrice cartoni a chiusura alette | Sigillatrice cartoni a chiusura alette | Definito all’ordine |
| Ritmo | 10 – 60 casse/min | Per lunghezza di cassa | Preventivo sulla lunghezza effettiva della cassa |
| Misura cassa | Lunghezza 150 – 700 mm | Gamma ampia fino a 900 mm | La gamma di misure determina il modello |
| Peso cassa | Fino a 25 kg | Fino a 50 kg, servizio pesante | La pressione del nastro si adatta al peso |
| Metodo di tenuta | Nastro (BOPP) | Colla hot-melt | Il nastro è standard |
| Larghezza nastro | 48 – 72 mm | Standard 50 mm | Nastro più largo, costo maggiore |
| Velocità cinghia | 18 – 30 m/min | Variabile tramite inverter | La velocità deve combaciare con il confezionamento |
| Regolazione | Manovella manuale | Motorizzato automatico | La regolazione automatica costa di più |
| Telaio | Acciaio verniciato a polvere | Acciaio inox 304 | Lo decide l’ambiente |
| Controllo | Interruttore / PLC | PLC con contatori | I contatori agevolano il monitoraggio della produzione |
| Aria | Non necessario con nastro | 0,6 MPa per la colla | La colla richiede aria |
| Potencia | 0,2 – 1,0 kW | 3 – 6 kW per la colla | La colla richiede calore |
5. Produzione e pianificazione della capacità
La resa dipende dalla lunghezza della cassa e dalla velocità del nastro, non dalla testa. A 20 m/min con una cassa da 400 mm e un gap di 150 mm, la macchina fa circa 36 casse al minuto; con una cassa da 700 mm ne fa 23. Preventivare sempre con la propria lunghezza di cassa.
Calcolare l’80 % della resa indicata per una stazione di imballaggio, perché di solito il vincolo è l’operatore, non la macchina. Una sigillatrice più veloce dell’imballatore crea una coda e poi una macchina ferma.
Per la colla, aggiungere il tempo di riscaldamento al calcolo del turno. Un’unità hot melt impiega da 15 a 25 minuti a raggiungere la temperatura, e quello è tempo di produzione perso a ogni avvio.
| Turnazione | Produzione lorda | OEE al 65 % | Flaconi annui (300 giorni) |
|---|---|---|---|
| 1 × 8 h | 60 flaconi/ora | 39 flaconi/ora | 93,600 |
| 2 × 8 h | 60 flaconi/ora | 39 flaconi/ora | 187,200 |
| 3 × 8 h | 60 flaconi/ora | 39 flaconi/ora | 280,800 |
Dimensionare la macchina sulla metà della gamma, non sulla punta. Un’unità venduta a 60 flaconi/ora che lavora a 60 per sei ore al giorno è chiamata a vivere al limite meccanico; la stessa unità a 45 flaconi/ora ha margine per deriva di viscosità, cambi di tappo e la partita occasionalmente lenta.
6. Adattamento al prodotto e al contenitore
La tenuta dipende dalla squadratura della cassa e dal livello di riempimento. Una cassa sovra-riempita si gonfia e il nastro salta lo spazio invece di aderire alla cucitura; una cassa sotto-riempita cede sotto la pressione del nastro e si sigilla storta.
La gamma di misure di cassa conta tanto quanto la cassa stessa. Una macchina che copre da 150 a 700 mm in un solo telaio viene regolata per ogni cassa; due macchine impostate su due fasce di misura spesso vanno più veloci di una macchina a gamma ampia continuamente regolata.
| Tipo di prodotto | Fascia di viscosità | Adattamento | Cosa controllare |
|---|---|---|---|
| Casse RSC standard | quadrato, rigido | Ottimo | Applicazione più comune |
| Casse alte da esportazione | quadrata, pesante | Buono con sigillatrice angolare | Due teste, più nastro |
| Casse sovrappiene | rigonfio | Condizionato | Sigillatura a ponte, distacco del nastro |
| Casse molto piccole | sotto i 150 mm | Condizionato | Serve un modello con telaio piccolo |
| Casse congelate o umide | superficie umida | Condizionato | Tape adhesion drops; use glue or special tape |
| Casse con superficie stampata | rivestito | Buono | Verificare l’aderenza del nastro sul rivestimento |
7. Quadro di riferimento per la scelta
Applicare queste regole in ordine. Ognuna è un filtro rigido, non una preferenza, e ognuna è scritta in modo che due acquirenti con vincoli diversi arrivino a risposte diverse invece della stessa raccomandazione.
Regola 1: prima la gamma di casse
Elencare ogni misura di cassa con lunghezza, larghezza e altezza. Una gamma di lunghezza superiore a 2:1 significa una macchina a gamma ampia oppure due macchine.
Regola 2: secondo, il metodo di sigillatura
Nastro per flessibilità e basso volume; colla sopra circa 500 casse al giorno dove conta il costo per cassa. La colla necessita di riscaldamento e pulizia; il nastro necessita di cambio rotolo ogni poche centinaia di casse.
Regola 3: terzo, il tipo di nastro
Nastri superiore e inferiore per casse leggere; nastri laterali per casse pesanti o alte. Una macchina a nastro superiore su una cassa da 30 kg scivola e sigilla storta.
Regola 4: quarto, la sigillatura angolare
L’esportazione o i pallet impilati giustificano una sigillatrice angolare. Le spedizioni nazionali su singolo strato di solito no, e la seconda testa raddoppia il costo del nastro.
Regola 5: quinto, la regolazione
Se gli operatori cambiano misura più di due volte per turno, la regolazione motorizzata si ammortizza con i fermi. Le manovelle manuali vanno bene per una sola misura.
Regola 6: sesto, la finitura
I locali umidi o congelati richiedono acciaio inox e IP65. Un locale di confezionamento asciutto non ne ha bisogno, e la differenza di prezzo è rilevante.
8. Alternative confrontate direttamente
La sigillatura compete con il nastro manuale, con l’incollatura e con una combinazione montacasse-sigillatrice, e la scelta è determinata dal volume e dalla costanza delle casse.
| Criterio | Sigillatrice con chiusura automatica lembi | 25/min | SunAura | Nastratrice | Sigillatrice a colla hot-melt | Incollatura manuale |
|---|---|---|---|---|
| Costo per cassa | Nastro 0,02 – 0,05 | Colla 0,01 – 0,02 | Nastro 0,03 – 0,06 | vedere la specifica |
| Ritmo | 10 – 40 casse/min | 25 – 60 casse/min | 3 – 6 casse/min | vedere la specifica |
| Manodopera | 1 operatore | 1 operatore | 1 operatore per stazione | vedere la specifica |
| Cambio formato | Regolazione a manivela | Ricetta sull’HMI | Nessuno | vedere la specifica |
| Limite | Costo del nastro, aderenza | Riscaldamento, cura dell’ugello | Lento e irregolare | vedere la specifica |
| Migliore adattamento | Confezione flessibile | Volume elevato | Meno di 200 casse/giorno | vedere la specifica |
La colla è più economica a cassa sopra circa 500 casse al giorno e meno flessibile al di sotto. La sigillatura manuale con nastro è ragionevole sotto le 200 casse al giorno; oltre, il costo di manodopera supera la macchina entro un anno.
9. Integrazione nella linea
La sigillatrice è collocata alla fine della stazione di imballaggio, dopo che la cassa è riempita e chiusa. A monte necessita di una cassa squadrata e non sovra-riempita; a valle necessita di un nastro oppure di un punto di impilaggio pallet, non di un mucchio a terra.
Se la sigillatrice è in linea con un montacasse e un’etichettatrice, la velocità del nastro deve essere abbinata sulle tre. Una sigillatrice che va il 20 % più veloce del montacasse crea spazi che l’etichettatrice non riesce a gestire.
Segnali da concordare: cassa presente, avviso fine nastro, guasto di inceppamento. L’avviso di fine nastro è l’upgrade più economico sulla macchina, perché una cassa sigillata senza nastro arriva aperta.
10. Igiene, materiali e conformità
Nei locali di confezionamento alimentare, il telaio della sigillatrice e i nastri devono essere lavabili e la testa di sigillatura non deve trovarsi sopra una linea di prodotto aperta. Acciaio inox e IP65 sono la specifica per i locali bagnati.
La polvere di cartone si accumula sotto la macchina e all’interno delle protezioni del nastro, per cui un telaio con spazio libero al di sotto è una scelta igienica oltre che di manutenzione.
Dove le casse vengono sigillate in una cella frigorifera, specificare nastro per bassa temperatura; il nastro BOPP standard perde aderenza sotto i 5 °C e si solleva durante il trasporto.
11. Installazione e messa in servizio
| Fase | Durata | Chi lo esegue | Elemento consegnabile |
|---|
Una sigillatrice a nastro si installa in mezza giornata; una incollatrice impiega due o tre giorni, compresi l’alimentazione dell’aria, la prova di riscaldamento e la regolazione dell’ugello per la vostra cassa.
12. Manutenzione, ricambi e disponibilità
Le teste di sigillatura, i nastri e l’ugello della colla sono le parti di usura. Una testa di sigillatura che ha perso tensione produce sigillature che sembrano corrette e si sollevano durante il trasporto, quindi la tensione del nastro va controllata settimanalmente, non al guasto.
Tenere di scorta un gruppo testa di sigillatura, una serie di nastri e, per le incollatrici, un ugello e una cartuccia riscaldante. Sono le parti che bloccano una linea di imballaggio.
| Componente soggetto a usura | Intervallo | Fascia di costo | Fermo macchina se trascurato |
|---|---|---|---|
| Gruppo testa nastratrice | 12 – 24 mesi | US$ 80 – 250 | Il nastro non si applica o non taglia |
| Nastro trasportatore | 12 mesi | US$ 40 – 150 | Scivolamento, tenuta storta |
| Ugello colla | 6 – 12 mesi | US$ 60 – 200 | Disegno bloccato |
| Cartuccia riscaldante | 12 mesi | US$ 40 – 120 | Senza fusione, colla a freddo |
13. Struttura dei costi e costo totale di proprietà
Nastro o colla è il costo ricorrente e prevale nell’arco di cinque anni. A 1.000 casse al giorno, il nastro a 0,03 per cassa fa 9.000 all’anno contro la colla a 0,015, e la differenza ammortizza una incollatrice in circa tre anni.
Aggiungere la manodopera che la macchina sostituisce e le casse che evita di ricollare. Una stazione di imballaggio che incolla a mano 600 casse al giorno di solito ha una persona a tempo pieno dedicata solo al nastro.
| Voce di costo | Fascia tipica | Note |
|---|---|---|
| Macchina, FOB | US$ 800 – 12.000 | Tipo e livello di automazione |
| Nastro o colla | US$ 0,01 – 0,05 per cassa | Costo ricorrente predominante |
| Potencia | US$ 0,02 – 0,10 all’ora | La colla consuma di più |
| Ricambi, anno 1 | US$ 150 – 600 | Teste, nastri, ugelli |
| Manodopera | 1 operatore | Condiviso con il confezionamento |
| Installazione | US$ 150 – 800 | La colla richiede prova ad aria e a caldo |
14. Lista di controllo RFQ
Un preventivo è preciso solo quanto i dati che lo sostengono. Gli acquirenti che inviano questi quattordici dati nella prima e-mail di solito ricevono un prezzo definitivo e uno schema di lay-up alla prima risposta; chi scrive «una riempitrice, circa 5.000 all’ora» impiega tre giri di mail per chiarire cosa intende.
15. Garanzia di qualità e documentazione FAT
L’accettazione in fabbrica sigilla 30 casse con le vostre dimensioni e la vostra resa, quindi controlla la sigillatura per adesione del nastro, sollevamento sugli angoli e centraggio. Il rapporto registra la specifica di nastro o colla utilizzata e l’impostazione della pressione del nastro.
Chiedere che una cassa sigillata venga spedita con la macchina, così da poterla provare nel vostro clima. Un nastro che funziona in una fabbrica temperata può cedere in un magazzino frigorifero o in un porto umido.
16. Domande frequenti
Quale gamma di misure di cassa copre?
Lunghezza da 150 a 700 mm sul telaio standard, fino a 900 mm sui modelli a gamma ampia. Inviare tutte le misure che lavorate, non la media.
Nastro o colla?
Nastro per flessibilità e volumi inferiori a circa 500 casse al giorno; colla sopra quella soglia, dove contano il costo per cassa e la velocità.
Perché il nastro si stacca agli angoli?
Di solito è una cassa sovra-riempita, una tensione del nastro bassa oppure una superficie della cassa fredda. Verificare prima il livello di riempimento, poi la tensione del nastro.
Può gestire casse pesanti?
Fino a 25 kg sui modelli standard a nastro laterale, 50 kg sulle versioni heavy-duty. Le macchine a nastro superiore sono solo per casse leggere.
Serve una sigillatrice angolare?
Per le spedizioni di esportazione e i pallet impilati, di solito sì. Per le spedizioni nazionali su singolo strato, la seconda testa aggiunge costo senza grande beneficio.
Quanto dura un rotolo di nastro?
Circa 200–400 casse a seconda della misura della cassa e della larghezza del nastro. Un avviso di fine nastro evita la cassa sigillata senza nastro.
17. Ingombro, utenze e infrastruttura
La pianificazione del sito fallisce più spesso per altezza del soffitto e posizione dello scarico che per la superficie di calpestio, quindi verificare questi tre numeri prima di disegnare il lay-out: l’altezza necessaria per il sollevamento ugello più il contenitore più alto, la distanza dalla macchina allo scarico più vicino e la capacità libera dell’anello principale dell’aria compressa all’inizio del turno, quando anche tutte le altre macchine stanno prelevando aria.
| Voce | Requisito | Nota |
|---|---|---|
| Superficie di calpestio | 2,4 × 1,3 m per la macchina, più 1,2 m di accesso di servizio su ogni lato | L’accesso è per il meccanico, non per l’operatore |
| Altezza del soffitto | 1,9 m minimi sopra il telaio | Sollevamento ugello più altezza del contenitore |
| Potencia | 3 kW, 380 V trifase, 50 o 60 Hz | Circuito separato con messa a terra, non condiviso con saldatrici |
| Aire comprimido | 0,6 MPa, capacità libera 0,4 m3/min | Aria secca; l’umidità blocca le valvole |
| Scarico | Entro 1,5 m dalla macchina | Per lavaggio con getto e per lo scarico del vassoio di raccolta |
| Rumore | Sotto 75 dB(A) a 1 m | La maggior parte proviene dalla pompa a vuoto o dal soffiante, non dalla riempitrice |
Un errore comune è installare la macchina a ridosso di un muro per risparmiare spazio. L’accesso di servizio sul lato sinistro è il punto da cui il meccanico raggiunge l’azionamento e la collettoria valvole; se lo si blocca, un intervento di quindici minuti diventa uno smontaggio di due ore e, in pratica, la macchina non viene mai assistita a dovere.
18. Scenari di applicazione per settore
La stessa macchina viene acquistata per motivi molto diversi e la configurazione adatta a un settore è spesso sbagliata per un altro. Questi quattro modelli coprono la maggior parte delle richieste che riceviamo e ognuno indica una serie diversa di opzioni.
Produttori del settore alimentare e delle bevande di solito richiedono superfici lavabili con getto, dichiarazioni per il contatto alimentare e un cambio formato abbastanza rapido da lavorare tre prodotti in un turno. La loro decisione è guidata dall’audit del distributore e la macchina è specificata con telaio in acciaio, elettrica IP65 e ugelli rimovibili. Il loro costo nascosto più grande non è la macchina, ma la manodopera di cambio formato che non hanno pianificato.
Produttori del settore cosmetico e della cura personale riempiono volumi più piccoli a produzioni più basse e il loro vincolo è l’aspetto: nessuna colatura sulla spalla del flacone, nessun prodotto nel filetto, linea di riempimento uniforme su tutta la partita. Serve più un ugello con retrazione del prodotto e un approccio finale più lento della velocità, e di solito si pentono di aver comprato una macchina dimensionata sulla produzione invece che sulla pulizia.
Produttori farmaceutici e diagnostici acquistano documentazione tanto quanto hardware. La testa di riempimento è secondaria rispetto alla tracciabilità dei materiali, al pacchetto di convalida e alla capacità di dimostrare che la pulizia è stata efficace. La loro macchina è 316L, le loro tenute sono PTFE e il loro collaudo di accettazione è un protocollo scritto, non un controllo visivo.
Produttori del settore chimico e domestico riempiono liquidi corrosivi o volatili dove il materiale a contatto e l’elastomero della tenuta determinano la vita della macchina. Servono tenute Viton o PTFE, telaio in acciaio e spesso una cappa di aspirazione sulla zona di riempimento. La precisione è meno critica del contenimento e la macchina va specificata di conseguenza.
19. Valutazione del fornitore: sette domande con risposte verificabili
Acquistare una riempitrice è un confronto tra fornitori tanto quanto tra macchine, e la differenza emerge nel secondo anno, non nel primo. Queste sette domande distinguono un fornitore che costruisce macchine da uno che le rivende, e ognuna ha una risposta verificabile su un documento.
1. Potete mostrare il verbale di taratura di ogni testa?
Un fornitore serio pesa trenta flaconi per testa e riporta media e deviazione standard per ogni testa, non un solo numero per la macchina. Se una testa discosta del 2 % mentre la media sembra a posto, il verbale lo evidenzia e la macchina non deve essere spedita.
2. Qual è il tempo di consegna dei ricambi soggetti a usura?
Le tenute degli ugelli e le sedi delle valvole devono essere spedibili in meno di una settimana da magazzino. Se la risposta è «ordiniamo all’OEM», la vostra macchina si ferma due volte la prima volta che una tenuta cede, e le tenute cedono sempre.
3. Chi firma il collaudo di accettazione e in base a quali criteri?
I criteri devono essere scritti prima dell’ordine, in numeri: produzione su quattro ore, tolleranza di volume, numero di colature, tasso di scarto. Un fornitore che non si impegna su numeri sta dicendo che i numeri non sono stabili.
4. Qual è la procedura di cambio formato e chi può eseguirla?
Un operatore dovrebbe poter cambiare formato in meno di dieci minuti richiamando una ricetta e usando un solo utensile. Se la risposta prevede un meccanico e una chiave, aggiungere il costo della manodopera al totale su cinque anni prima di confrontare i prezzi.
5. Quali componenti sono di fornitura esterna e da dove provengono?
Azionamenti servo, PLC, valvole pneumatiche e celle di carico sono componenti di marca e la loro disponibilità nella vostra regione determina se un guasto è un evento di due giorni o di due mesi. Chiedere l’elenco dei marchi e verificare la distribuzione locale prima di firmare.
6. Cosa include la messa in servizio e cosa è a parte?
Installazione, taratura, formazione e prova di produzione devono essere voci distinte. Le sorprese più costose sono di solito il noleggio della gru, ingegneri extra oltre i giorni concordati e la rimessa in servizio dopo che le vostre utenze risultano fuori specifica.
7. Possiamo parlare con un cliente che produce lo stesso prodotto?
Un fornitore con una base installata reale può indicare due o tre referenze su richiesta. Risposte vaghe sono il segnale più forte per rallentare la trattativa.
20. I primi 90 giorni dopo l’arrivo
I primi tre mesi stabiliscono se la macchina entra a regime o diventa una fonte di continue emergenze quotidiane. La maggior parte dei problemi in questo periodo è procedurale più che meccanica, ed è risolvibile se seguita con attenzione.
Giorni 1–10: installare, livellare e allineare al nastro, verificare il senso di rotazione e la pressione dell’aria, poi far passare a mano contenitori vuoti attraverso ogni stazione prima di energizzare il circuito di riempimento. Registrare le impostazioni reali nel manuale invece che su un biglietto attaccato al telaio.
Giorni 11–30: tarare ogni testa sul vostro prodotto alla vostra temperatura di riempimento, poi eseguire un turno completo al 70 % della produzione nominale e registrare il volume ogni ora. Il modello di deriva in questo turno prevede l’intervallo di manutenzione meglio di qualsiasi manuale.
Giorni 31–60: formare un secondo operatore e un meccanico, non solo la persona che svolgerà il turno di giorno. La conoscenza in una sola persona è la causa più comune di una linea che non può lavorare nei fine settimana o nei giorni festivi.
Giorni 61–90: rivedere il registro degli scarti, contare gli stop e le loro cause, e fissare le prime date di manutenzione preventiva sul modello reale di guasto invece che sugli intervalli generici del manuale. Ordinare il primo kit ricambi prima della fine di questo periodo, perché il primo cedimento della tenuta arriva di solito verso il quarto mese.
21. Errori di specifica che poi costano caro all’acquirente
Quasi ogni installazione problematica risale a una decisione presa in fase di preventivo, quando un numero è stato accettato senza verificarlo. Questi sei errori si ripetono con sufficiente frequenza da essere prevedibili, e ognuno è economico da evitare in fase di ordine e costoso da correggere dopo l’arrivo.
Accettare una produzione dichiarata senza i dettagli del contenitore
Una velocità dichiarata in flaconi all’ora non significa nulla finché non è legata a un volume di riempimento, a un diametro del collo e a una viscosità del prodotto. Chiedere per iscritto le condizioni di prova: 500 ml, collo 28 mm, acqua a 20 °C è una macchina molto diversa da 1 L, collo 18 mm, sciroppo a 12 °C.
Acquistare il numero massimo di teste consentito dal budget
Più teste aumentano la produzione, ma aumentano anche il consumo d’aria, il rischio di colature, il lavoro di taratura e il costo di ogni futura sostituzione delle tenute. Una macchina a otto teste che lavora sei giorni alla settimana all’80 % di utilizzo rende di più di una a dodici teste che lavora tre giorni al 45 %.
Dimenticare l’interasse del nastro
La riempitrice, la tappatrice e l’etichettatrice devono condividere interasse contenitore e altezza del nastro. Quando non è così, l’integratore realizza una piastra di trasferimento e un cambio di interasse, e l’acquirente lo paga in tempo di messa in servizio e in inceppamenti che non si risolvono del tutto.
Sotto-dimensionare l’impianto elettrico
Elettrica IP65, messa a terra separata e circuito dedicato costano poche centinaia di dollari in fase di ordine. Installarli dopo su una linea in funzione comporta uno stop, un quadro elettrico nuovo e un elettricista; finché non sono a posto, la macchina è un rischio per il lavaggio con getto.
Acquistare le tenute in base al prezzo
Una tenuta che costa due dollari in meno e dura la metà raddoppia la manodopera di manutenzione e aggiunge un punto di guasto a metà di una produzione. Specificare l’elastomero in base alla compatibilità con il prodotto, non al costo unitario.
Considerare la formazione una formalità
Due giorni di formazione con SOP scritti sono l’investimento più economico per l’affidabilità disponibile. Chi li salta di solito spende poi la stessa cifra in una visita di assistenza per risolvere problemi già descritti nel manuale.
22. Confronto dei preventivi voce per voce
Tre preventivi per la stessa macchina nominale possono differire del 40 % e descrivere comunque lo stesso hardware, perché ciò che è compreso nel prezzo è diverso. Il confronto voce per voce che segue è quello che consigliamo agli acquirenti ed è anche il formato che seguono le nostre proposte, così le differenze sono visibili invece di essere nascoste in un totale.
Cosa deve essere incluso nel prezzo base
Il prezzo base deve includere la macchina come specificata, una serie di attrezzi per il formato concordato, il sistema di controllo con memoria ricette, protezioni e interblocchi, un manuale in inglese, una cassetta degli attrezzi e un ricambio di tenute. Se qualcuno di questi elementi compare come voce separata in un preventivo concorrente, i totali non sono confrontabili e il numero più basso è di solito quello con più elementi esclusi.
Cosa deve essere quotato a parte e perché
Trasporto, assicurazione, dazi, installazione, formazione oltre i giorni inclusi, attrezzatura personalizzata ed eventuali apparecchiature di controllo devono essere voci separate. Non è un espediente: serve a rendere visibile il costo di ogni decisione. L’espediente è l’opposto: un unico importo forfettario che nasconde una visita di messa in servizio di due settimane dentro un numero non verificabile.
Condizioni di garanzia
Confrontare durata, cosa è coperto, chi paga il trasporto di un pezzo in garanzia e cosa fa decadere la garanzia. Dodici mesi sui ricambi con trasporto a carico dell’acquirente sono molto diversi da dodici mesi comprensivi di trasporto e manodopera. Chiedere il testo contrattuale, non il riepilogo.
Piano di pagamento e rischio
Trenta per cento di acconto e settanta per cento contro documenti è la struttura comune per l’esportazione. Un fornitore che chiede l’intero importo prima della spedizione vi fa assumere tutto il rischio; uno che accetta un acconto del dieci per cento se lo assume lui. Il piano di pagamenti dice qualcosa su chi si aspetta di avere problemi.
Tempo di consegna e sue componenti
Chiedere la ripartizione tra progettazione, approvvigionamento, assemblaggio, collaudo e imballaggio. Un tempo di consegna di quaranta giorni, di cui trenta di attesa per un azionamento servo, è un rischio diverso da quaranta giorni di assemblaggio. Quando una data slitta, la ripartizione indica se insistere sul fornitore o sul componente.
23. Le domande che i team acquisti ci pongono più spesso
Potete fornire la stessa macchina a 415 V, 60 Hz?
Sì. Tensione, fase e frequenza sono definite in fase di ordine perché determinano motori, azionamenti e dimensionamento del trasformatore. Modificarle dopo la costruzione della macchina significa sostituire componenti, ed è una delle poche specifiche che non possono essere regolate in loco.
Qual è il tempo di consegna effettivo al nostro porto?
Il tempo di produzione è di 25–45 giorni, il trasporto marittimo verso la maggior parte delle destinazioni è di 18–35 giorni e dal porto a domicilio si aggiungono da tre a dieci giorni a seconda della dogana. Il totale è ciò che serve alla vostra pianificazione e di solito sono 8–12 settimane dall’ordine a una macchina operativa nel vostro stabilimento.
Fornite un servizio di installazione locale?
Invieriamo ingegneri dalla fabbrica per installazione e messa in servizio; per i clienti abituali possiamo organizzare un partner locale per l’assistenza ordinaria. L’installazione da parte del team di fabbrica è l’opzione che consigliamo per la prima macchina, perché trasferisce la conoscenza di processo oltre all’hardware.
Cosa succede se un componente cede nel primo anno?
I pezzi in garanzia vengono spediti per via aerea entro tre giorni lavorativi da una diagnosi confermata; chiediamo fotografie e codice guasto così la diagnosi è corretta al primo colpo. Per i componenti critici soggetti a usura consigliamo di tenere un kit locale, che costa poche centinaia di dollari ed elimina del tutto il ritardo del trasporto aereo.
È possibile verificare la macchina prima di versare il saldo?
Sì. Il collaudo di accettazione in fabbrica è il momento naturale: voi o il vostro ispettore di parte terza assistete, osservate la prova, esaminate i dati di taratura e i certificati dei materiali, e il saldo viene svincolato a fronte di un rapporto firmato. Chi salta questo passo a volte scopre una non conformità di specifica solo dopo l’arrivo del container.
24. Livelli di servizio, tempi di risposta e impegni contrattuali
L’assistenza è la parte di un acquisto di macchina che l’acquirente non può ispezionare prima di pagare, ed è proprio per questo che merita un posto nel foglio di confronto. Quanto segue è ciò che mettiamo nel contratto, non ciò che diciamo in un meeting di vendita, e consigliamo di porre le stesse quattro domande a ogni fornitore concorrente.
Tempo di risposta
Prima risposta tecnica entro un giorno lavorativo da una richiesta scritta con fotografie e codice guasto. Diagnosi remota entro due giorni. Dove è necessaria una visita in loco, un ingegnere viene inviato entro cinque giorni lavorativi, o prima se la linea è ferma.
Ricambi
Componenti soggetti a usura da magazzino, spediti per via aerea entro tre giorni lavorativi. I ricambi non a magazzino vengono quotati con tempo di consegna indicato per iscritto. Il kit ricambi consigliato è elencato nel manuale con i codici, così potete riordinare da qualsiasi distributore, non solo da noi.
Garanzia
Dodici mesi su ricambi e manodopera per difetti di fabbricazione, ventiquattro mesi sul telaio. Consumabili e componenti soggetti a usura sono esclusi, il che è normale, ma l’elenco delle esclusioni è scritto invece di essere sottinteso. Il trasporto in garanzia è coperto da noi per la prima spedizione di un pezzo di ricambio.
Formazione e trasferimento di conoscenze
Con la messa in servizio sono inclusi due giorni di formazione in loco: un giorno per gli operatori su avviamento, cambio formato, pulizia e prima linea di ricerca guasti, e un giorno per il meccanico su regolazione, controllo usura e procedura di sostituzione dei ricambi. Entrambi i giorni si concludono con un SOP scritto che il vostro team conserva.
Cosa non promettiamo
Non promettiamo un tempo di risposta misurato in ore, perché una promessa non mantenuta è peggiore di una realistica. Non promettiamo che una macchina lavori indefinitamente alla produzione massima; promettiamo la produzione verificata sul formato e sul prodotto usati all’accettazione, e ne documentiamo le condizioni. Chi vuole una garanzia sulla produzione per l’intero ciclo di vita deve stipulare un contratto di assistenza, che quotiamo separatamente così il costo è visibile.
27. Consegna, accettazione e cosa verificare in loco
L’accettazione dovrebbe essere una prova di sigillatura con le vostre misure di cassa, alla velocità della vostra linea, con il nastro o la colla che intendete acquistare. Ispezionare tre punti su ogni cassa: la cucitura centrale, le due cuciture di estremità e l’angolo dove il nastro gira. Una sigillatura che cede sull’angolo cederà sul camion.
In sede, verificare che la macchina si arresti quando una cassa inceppa, che il sensore di fine nastro funzioni, che la protezione sull’azionamento chiuda il circuito di sicurezza e che l’arresto di emergenza sia raggiungibile da entrambi i lati della stazione di imballaggio. Le macchine a nastro sono silenziose e facili da raggiungere mentre sono in funzione.
Richiedere per iscritto la specifica di nastro o colla e l’impostazione della pressione del nastro. Una linea di imballaggio che cambia operatore a ogni turno torna alle ultime impostazioni usate, e la baseline scritta è ciò che frena questa deriva.
Inviate i dettagli di contenitore e prodotto
Inviare ogni misura di cassa con lunghezza, larghezza e altezza, il volume giornaliero e il metodo di sigillatura preferito. Confermeremo la misura del telaio, il tipo di nastro e la specifica di nastro o colla, e invieremo una proposta con prezzo e un protocollo di prova di sigillatura.
Richiedi un preventivo Vedi l’intera gamma di sigillatura cartoni