Confezionatrice monopezzo, a doppia pista o multipista: quando aggiungere corsie parallele invece di spingere una sola macchina più veloce
Ecco il muro contro cui quasi ogni stabilimento in crescita finisce per scontrarsi. La linea che gestiva comodamente 80 pezzi al minuto ne richiede ora 140, e la riunione tecnica si divide in due schieramenti. Da una parte si dice: compriamo una macchina più veloce, aumentiamo il servo, spingiamo il film più forte. Dall’altra: manteniamo la velocità già collaudata e facciamo lavorare due piste affiancate, separando il prodotto a monte in modo che ogni pista riceva solo metà volume. Entrambe le risposte possono essere corrette, ed è proprio per questo che la discussione si trascina. La decisione non dipende da quale macchina abbia il numero di catalogo più impressionante, ma da come si comportano una corsia veloce singola e un insieme di corsie parallele quando un prodotto si inceppa, quando finisce una bobina di film, quando cambia lo SKU e quando il riempitore a monte ha un contrattempo.
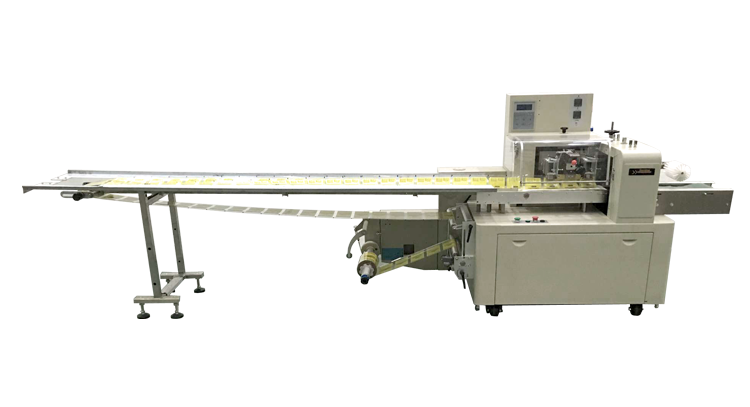
In SunAura Machinery configuiamo entrambi gli schemi sulle stesse piattaforme di confezionamento a cuscino e flow pack, e il primo punto da chiarire è che «piste» descrive come il prodotto viene ripartito, non una categoria separata di macchina. Una macchina monopezzo fa passare ogni prodotto su un unico percorso di formatura, saldatura e taglio. Una macchina a doppia pista divide l’alimentazione in due percorsi identici in parallelo, spesso condividendo telaio e sistema di controllo. Una multipista fa lavorare insieme tre, quattro, sei o più percorsi stretti, ed è così che viene realizzata la maggior parte della produzione in stick pack, bustine e piccole porzioni sulla piattaforma flow wrapping. Una volta che si ragiona in termini di ripartizione del flusso anziché di acquisto di una macchina di natura diversa, i compromessi diventano molto più facili da valutare.
Perché una macchina singola ha un tetto di velocità reale
È allettante trattare una confezionatrice come un numero che si può semplicemente alzare, ma ogni pista è vincolata dall’evento fisico più lento del suo ciclo. Su una confezionatrice flow pack orizzontale, le ganasce di saldatura trasversale devono comunque chiudersi, mantenere la pressione a sufficienza per una saldatura ermetica, aprirsi e liberare il prodotto prima che arrivi il successivo. Su una form-fill-seal verticale, il film deve formare il tubetto, le ganasce devono saldare e tagliare, e la dose pesata deve cadere pulita nel sacchetto. Se si fa entrare il prodotto più velocemente di quel ciclo, non si ottengono più confezioni buone: si ottengono saldature corte, deriva del registro, prodotti schiacciati e scarti. Ecco perché una macchina dichiarata per 120 cicli al minuto in un depliant spesso ne fa 80 a 90 in uno stabilimento reale, una volta rispettati la qualità della saldatura e la pesatrice di controllo a valle.
Ci sono poi limiti di movimentazione del prodotto che non dipendono dal motore. Biscotti delicati, prodotti da forno morbidi e componenti fragili di piatti pronti non possono essere accelerati e trasferiti oltre un certo punto senza danni, per quanto buono sia il servo. Una singola pista molto veloce concentra tutti questi stress su un unico percorso e su un’unica serie di impostazioni di temporizzazione. Spinta al limite del suo inviluppo, l’intera linea vive lì, con poco margine per un film un po’ appiccicoso in una giornata umida, un nastro usurato o un operatore che tarda a rialimentare l’ingresso. La velocità, in altre parole, non è gratuita, e l’ultimo 20 percento della portata di una macchina singola è di solito la parte più costosa e meno affidabile da estrarre.
Come una macchina a doppia pista divide il problema
Uno schema a doppia pista prende lo stesso obiettivo di produzione e lo ripartisce su due percorsi paralleli, così che ogni singola pista lavori solo a una comoda frazione della propria capacità. Per raggiungere 140 pezzi al minuto, invece di forzare una pista a 140, se ne fanno lavorare due a 70 ciascuna, ben dentro la velocità in cui saldature, trasferimento e movimentazione del prodotto sono già collaudati. Il prodotto viene separato a monte da un divisore, una vite di alimentazione o un’uscita doppia dalla pesatrice o dal dosatore a monte, e le due piste di solito condividono telaio, protezioni e un unico HMI, pur avendo percorsi di saldatura indipendenti. I movimenti singoli sono più lenti, il che di solito migliora la consistenza della saldatura e riduce gli scarti, invece di peggiorarli.
Il vantaggio che gli acquirenti sottovalutano di più è la ridondanza. Su una pista singola veloce, un inceppamento, un cambio film o un guasto fermano il 100 percento della produzione e tutta la linea a valle resta in attesa. Su una macchina a doppia pista, spesso una pista può essere isolata, sbloccata o rifilata mentre l’altra continua a lavorare a regime ridotto. Non si perde l’intero flusso per un singolo guasto, e la manutenzione programmata può essere scaglionata sulle due piste. Per uno stabilimento che alimenta una linea di un distributore che non può fermarsi semplicemente, quella disponibilità parziale è spesso il fattore decisivo, ed è una caratteristica dell’architettura, non qualcosa che si legge su una scheda tecnica.
Per cosa è progettata una macchina multipista
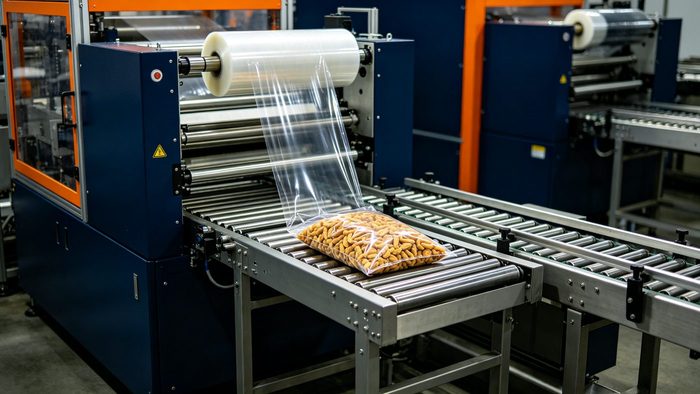
Quando la porzione diventa piccola e il conteggio diventa elevato, l’economia si sposta verso una macchina multipista dedicata. Una form-fill-seal verticale a quattro o sei piste fa lavorare in parallelo quattro o sei tubetti stretti e alberi di saldatura trasversale, producendo stick pack, bustine, porzioni di salsa, granuli di caffè, bastoncini di zucchero e formati monoporzione simili a diverse centinaia di pezzi finiti al minuto, anche se ogni singola pista si muove piuttosto lentamente. Su alcuni modelli le piste condividono una rete film comune oppure usano bobine separate, e una singola corsa di saldatura trasversale e un taglio agiscono su tutte le piste insieme. Questo è il modo standard per rendere economica la produzione di piccole porzioni, perché cercare di raggiungere lo stesso conteggio su una sola pista richiederebbe velocità di ciclo impossibili e metterebbe tutte le uova in un unico fragile cesto.
Il compromesso è flessibilità e cambio formato. Le multipiste sono ottimizzate intorno a un formato stretto e a un numero fisso di piste, quindi cambiare larghezza, lunghezza o volume della bustina significa sostituire tubetti di formatura, ganasce di saldatura e dosaggio su tutte le piste insieme: operazione più lunga e che impegna più attrezzatura. Danno il meglio quando uno stabilimento lavora un insieme relativamente stabile di prodotti monoporzione ad alto volume per campagne lunghe, piuttosto che un catalogo ampio di forme che cambiano a ogni turno. Se si producono milioni di stick pack uguali, la multipista è imbattibile; se si destreggiano venti formati di sacchetto diversi, può diventare un peso in termini di cambio formato.
Tabella di scelta: monopezzo, doppia pista e multipista a confronto
| Dimensione | Monopezzo | Doppia pista | Multipista |
|---|---|---|---|
| Fascia di produzione tipica | Bassa-media; un ciclo collaudato | Medio-alta; obiettivo ripartito su due | Molto alta; piccole porzioni, molti percorsi paralleli |
| Costo di capitale relativo | Il più basso; un telaio e una serie di attrezzi | Più alto; divisore, due percorsi di saldatura, telaio condiviso | Il più alto per macchina; giustificato solo dal volume |
| Difficoltà di cambio formato | La più semplice; una serie di ricambi da sostituire | Moderata; due percorsi ma impostazioni condivise | La più difficile; ogni pista viene riattrezzata insieme |
| Carico di manutenzione | Una serie di parti soggette a usura | Parti circa raddoppiate, ma servizio scaglionato | Molti componenti piccoli; richiede manutenzione disciplinata |
| Produzione in caso di guasto | Zero; l’intera linea si ferma | Parziale; una pista può continuare a lavorare | Spesso parziale; una pista può essere isolata |
| Efficienza dell’ingombro | Il più piccolo per un dato telaio | Telaio più largo, ma meno di due macchine intere | Compatta per il numero di pezzi prodotti |
| Prodotto più adatto | SKU misti, formati vari, velocità moderata | Prodotti stabili ad alto volume che richiedono ridondanza | Stick pack, bustine, porzioni monoporzione |
| Settore tipico | Alimentare generale, co-packing, ferramenta | Prodotti da forno, snack, dolciumi su larga scala | Farmaceutico, caffè, condimenti, integratori |
Quando ogni schema si ripaga
Restare su una pista singola quando l’obiettivo di produzione è già comodamente dentro il ciclo collaudato, soprattutto in uno stabilimento multi-SKU dove il cambio formato è una realtà quotidiana. Una pista significa una serie di attrezzi, una serie di impostazioni di temporizzazione, l’ingombro minore e il cambio prodotto più rapido, ed è la macchina più semplice da gestire per un team piccolo. È anche la scelta predefinita sensata quando il volume è incerto e si vuole conservare l’opzione di aggiungere in seguito una seconda macchina separata, invece di impegnarsi subito in un telaio parallelo complesso. Una pista singola azionata da servo copre una fascia sorprendentemente ampia prima che le piste parallele diventino davvero necessarie.
Passare a una macchina a doppia pista quando l’obiettivo di produzione spingerebbe una pista singola oltre circa l’80 a 85 percento del suo ciclo affidabile, oppure quando il costo di un arresto completo è abbastanza alto da rendere la ridondanza realmente preziosa. Poiché ogni pista lavora più lentamente, la qualità della saldatura e la movimentazione delicata del prodotto di solito migliorano insieme all’aumento della produzione totale, e la capacità di mantenere una pista in funzione durante un guasto è il vantaggio nascosto. È la soluzione naturale per uno stabilimento con una manciata di prodotti ad alto volume che cambiano ancora occasionalmente, dove una multipista completa sarebbe troppo specializzata ma una pista singola lavorerebbe al limite.
Scegliere una multipista solo quando il prodotto è una porzione piccola, stabile e ad alto conteggio realizzata in campagne lunghe. Il costo per bustina o stick pack finito è allora il più basso disponibile, e il numero di pezzi non sarebbe raggiungibile in altro modo. La decisione deve essere guidata da una previsione di volume concreta, perché una multipista che non riesce a essere alimentata e mantenuta in funzione è un bene costoso da tenere inattivo. La stessa logica di pista parallela che protegge una versione a doppia pista vale anche qui, ma il costo di cambio formato e attrezzatura la rende un impegno, non una piattaforma flessibile.
Quando non comprare le piste aggiuntive
Il consiglio inverso più chiaro è evitare di acquistare piste che non si riesce ad alimentare. Una macchina a doppia o multipista eroga la propria produzione dichiarata solo se la pesatrice, il dosatore, il riempitore o la cucina a monte sono effettivamente in grado di fornire il flusso ripartito, e non poche linee parallele sono state installate per poi restare affamate perché l’attrezzatura a monte non era mai stata aggiornata. Non aggiungere piste per risolvere un problema che è in realtà un collo di bottiglia una fase prima. Allo stesso modo, non specificare una multipista per un catalogo SKU ampio e in rapida evoluzione: il tempo di cambio formato annullerebbe il vantaggio di produttività, e una pista singola più semplice che funziona davvero supererebbe una macchina complessa che viene riattrezzata continuamente.
Resistere all’assunto che due piste siano sempre meglio di una a produzione moderata. Al di sotto della zona di stress, una pista singola costa meno da acquistare, meno da mantenere, cambia più velocemente ed è più facile da presidiare, e la ridondanza di un telaio a doppia pista ha poco valore se lo stabilimento raramente fa campagne continue. Comprare capacità parallela «per sicurezza» è una polizza assicurativa premium che ripaga solo quando sia il volume sia il costo di arresto sono reali. E fare attenzione a confrontare i cicli di catalogo tra schemi diversi: una portata multipista da 200 pezzi e una portata monopezzo da 100 pezzi descrivono prodotti diversi, quindi insistere su un dato di produzione sostenuta e accettabile, misurato sul proprio SKU reale, anziché su un numero di picco.
Costo, ROI e rischi da includere nel prezzo
Una macchina a doppia pista non costa semplicemente il doppio di una pista, perché condivide telaio, protezioni e HMI, ma resta comunque sensibilmente più costosa di una macchina singola e aggiunge un divisore e una seconda serie di parti soggette a usura. Una multipista è l’elemento di capitale più grande e porta con sé la maggior parte dell’attrezzatura e delle scorte per i cambi formato. Il rendimento va calcolato sulla produzione accettata, non su quella dichiarata, e deve riconoscere tre cose che una pista singola veloce non può offrire: tassi di scarto più bassi dovuti a cicli singoli più lenti, produzione parziale durante un guasto e minore usura di ogni percorso. Come stima di pianificazione indicativa, gli stabilimenti che fanno lavorare una versione parallela vicino alla propria produzione di progetto di solito recuperano il sovrapprezzo tramite risparmi su manodopera e scarti entro pochi anni, mentre le macchine che finiscono sottoutilizzate, semplicemente, non lo fanno.
I rischi da mettere in bilancio sono l’upgrade dell’alimentazione a monte, la serie aggiuntiva di attrezzi per i cambi formato e il livello di competenza più alto necessario per mantenere un telaio multipista. Un team piccolo che ha dimestichezza con una macchina potrebbe aver bisogno di formazione per mantenere sei piste strette sincronizzate e allineate. Sono costi gestibili, ma sono reali, e ignorarli è il modo in cui uno schema parallelo tecnicamente corretto si guadagna una cattiva reputazione in una fabbrica che non è mai stata dotata delle risorse per gestirlo.
Domande frequenti
Due piste sono più affidabili di una macchina singola veloce?
Sì, per quanto riguarda la disponibilità di produzione. Una pista singola si ferma completamente a ogni guasto, mentre una versione a doppia o multipista spesso può mantenere gli altri percorsi in funzione a regime ridotto. Le singole piste lavorano anche più lentamente e a temperatura più bassa, il che tende a ridurre i guasti di saldatura e l’usura. Il compromesso è più parti da mantenere e un costo iniziale più alto.
Una multipista ha senso per un co-packer con molti SKU?
Di solito no come macchina principale. I telai multipista sono ottimizzati per un formato stretto e stabile in campagne lunghe, e cambiare larghezza o lunghezza della bustina significa riattrezzare ogni pista. Un co-packer con cambi formato frequenti di solito è servito meglio da macchine monopezzo o a doppia pista flessibili, e dovrebbe riservare l’attrezzatura multipista a un prodotto prevedibile ad alto volume.
Come faccio a sapere quando una pista singola non è più sufficiente?
Un segnale pratico è un funzionamento prolungato sopra circa l’80 a 85 percento del ciclo affidabile e accettabile della macchina, combinato con un aumento degli scarti di saldatura o dei danni al prodotto. Se l’ultima parte della portata di velocità sta causando problemi di qualità e l’attrezzatura a valle ha ancora capacità, ripartire il flusso su due piste comode di solito è preferibile a forzare una pista singola.
Posso aggiungere una seconda pista in seguito invece di comprare subito un telaio a doppia pista?
Sì, ed è un approccio per fasi ragionevole quando il volume è incerto, purché lo spazio a terra e la capacità a monte consentano una seconda macchina. Un telaio a doppia pista costruito appositamente è più compatto e condivide i comandi, ma una seconda macchina autonoma conserva la flessibilità e permette di rinviare l’investimento finché la domanda non è confermata.
Conclusione: abbinare il numero di piste al flusso reale
In sintesi, la pista singola vince su flessibilità, costo e cambio formato per una produzione moderata e mista; la macchina a doppia pista vince quando serve un volume più alto senza spingere un percorso al limite e si dà valore alla produzione parziale durante un guasto; la multipista è la risposta dedicata per porzioni piccole, stabili e a conteggio molto elevato. L’errore in entrambe le direzioni è comprare sulla velocità di picco di catalogo invece che sul flusso sostenuto e accettabile che l’attrezzatura a monte è effettivamente in grado di fornire. Se serve decidere anche come vengono raggruppati quei pacchi, la scelta tra una saldatrice a L e una saldatrice laterale continua per il confezionamento termoretraibile e come vengono tenuti i pallet finiti con reggetta in acciaio rispetto al poliestere sono le decisioni naturali a valle.
Condivida la produzione obiettivo, l’elenco degli SKU e la capacità dell’attrezzatura che alimenta la linea sulla pagina contatti di SunAura Machinery, e i nostri ingegneri modelleranno le opzioni monopezzo, a doppia e multipista sul suo flusso reale, così da vedere dove la versione parallela ripaga davvero e dove una macchina singola è l’acquisto più intelligente.
