Saldatrice a L, saldatrice laterale continua e confezionatrice inline automatica: perché un co-packer regionale ha mantenuto una saldatrice a L intermittente per i bundle misti retail
Quando un co-packer raggruppa scatole per gli scaffali dei supermercati, la fase di confezionamento termoretraibile sembra ingannevolmente semplice dall’esterno: il prodotto entra, il film si chiude intorno, il tunnel lo stringe, ed esce un bundle retail pulito. La decisione sulla macchina si nasconde nel modo in cui quel film viene effettivamente chiuso. Lo stabilimento di questo progetto stava scegliendo tra una saldatrice a L automatica e una saldatrice laterale continua, e la letteratura commerciale della macchina più veloce faceva apparire la saldatrice a L come l’opzione prudente e antiquata. A decidere la specifica non è stata la velocità di intestazione, ma la forma del portafoglio ordini: un catalogo di scatole corte e medie che cambiano ogni settimana, e il fatto che il collo di bottiglia fosse il tunnel a valle, non la saldatrice. La storia vale la pena di essere raccontata di nuovo perché la maggior parte degli acquirenti affronta esattamente la stessa scelta ed è tentata di comprare sul numero più grande.
SunAura Machinery ha fornito e messo in servizio una saldatrice a L automatica abbinata a un tunnel di termoretrazione per la linea, e la lezione utile è che non si è trattato di un compromesso: era il percorso di saldatura corretto per un’operazione di bundle misti. Per capire perché, bisogna guardare come sigillano le due macchine, dove si colloca il vincolo di lunghezza del prodotto e a cosa serve davvero una saldatrice laterale continua. Nessuna delle due è la macchina migliore in assoluto; sono risposte a profili di flusso diversi, e la scelta è un esercizio di ingegneria netto, non una questione di prestigio di budget.
Come differiscono realmente i due percorsi di saldatura
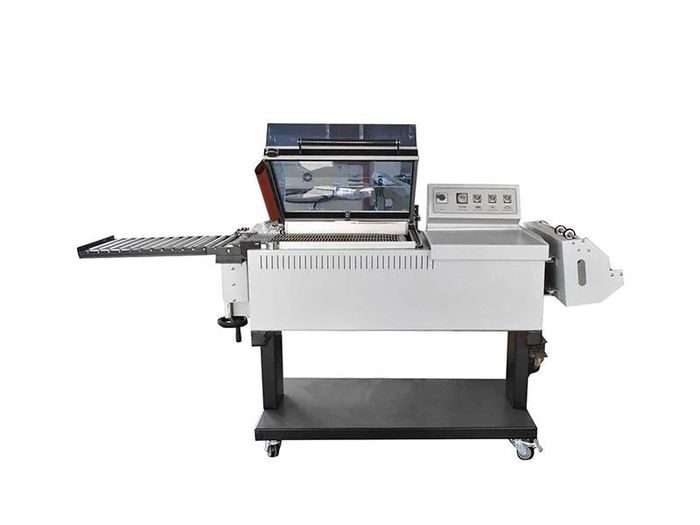
La saldatrice a L prende il nome dalla barra di saldatura a L che chiude il film lungo il lato e il bordo di coda in un unico ciclo. Il prodotto viene introdotto in una rete film piegata, la barra scende intorno a esso, e un solo movimento realizza le saldature laterale e di estremità e stacca il pacco prima che entri nel tunnel. Poiché la barra ha una lunghezza fisica fissa, il prodotto deve entrare in quell’inviluppo di saldatura: la barra deve chiudersi intorno all’articolo più lungo del catalogo. L’azione è intermittente, cioè il prodotto avanza a passo, la barra salda e il ciclo si ripete. Questo è il processo classico di saldatura e termoretrazione per scatole, multipack e bundle di vario genere nell’ambito più ampio della famiglia dei processi di confezionamento termoretraibile, ed è il motivo per cui le confezionatrici termoretraibili a L e le macchine per termoretrazione dedicate di una gamma di prodotto sono di solito le opzioni generali più versatili.
La saldatrice laterale continua funziona al contrario. Realizza una saldatura longitudinale continua lungo il film mentre il prodotto avanza, e poi usa un’azione di saldatura trasversale separata tra i prodotti per chiudere le estremità. Non c’è una lunghezza fissa della barra a L che faccia da vincolo principale, perché la saldatura laterale è continua, ed è per questo che le saldatrici laterali gestiscono così bene prodotti lunghi e lunghezze variabili. Il compromesso è che la spaziatura tra i prodotti diventa critica: la saldatura trasversale deve cadere pulita nello spazio tra gli articoli, quindi l’alimentazione deve controllare il passo con precisione. Le saldatrici laterali a movimento continuo non si fermano e ripartono tra un prodotto e l’altro, ed è così che raggiungono produttività molto alte, ma richiedono un’alimentazione disciplinata e ben controllata e una linea in grado di tenere il passo.
Cosa significano realmente i numeri di velocità
È qui che i depliant fanno il danno maggiore. Una saldatrice laterale continua di fascia alta può processare 100 o più prodotti al minuto, e i produttori osservano che il controllo di movimento servo può far risparmiare fino a circa il 20 percento di film rispetto alle macchine non servo, eliminando contemporaneamente fili di saldatura, componenti pneumatici e frizioni che tradizionalmente si usurano. Sono vantaggi reali su una linea continua ad alto volume. Ma il numero regge solo se il resto della linea può assorbirlo. In questo progetto il tunnel di termoretrazione e l’imballaggio a valle avevano una capacità sostenuta inferiore, quindi una saldatrice da 100 pezzi al minuto avrebbe semplicemente accumulato prodotto in un tunnel che non poteva prenderlo, spostando il collo di bottiglia senza eliminarlo. Una portata di catalogo ha quasi nessun valore a meno che l’intera linea mantenga saldature e qualità di termoretrazione accettabili sull’insieme degli SKU previsto.
Una saldatrice a L automatica lavora a un ciclo intermittente più modesto, spesso nella regione indicativa di 15 a 35 pacchi al minuto a seconda del telaio e del prodotto, mentre le versioni manuali e semiautomatiche vanno ancora più lente perché è l’operatore a dettare il ritmo. Sembra poco ambizioso finché non lo si misura contro il requisito reale, che era una linea di bundle misti che lavorava ben dentro quella fascia con arresti frequenti per i cambi SKU. Alla saldatrice a L non veniva chiesto di lavorare al limite, e una macchina che lavora comodamente a metà della propria portata è un bene molto più affidabile di una macchina veloce la cui velocità extra non può essere usata. La disciplina è confrontare la configurazione completa proposta, tunnel incluso, invece di trasferire un numero di picco da un modello all’altro.
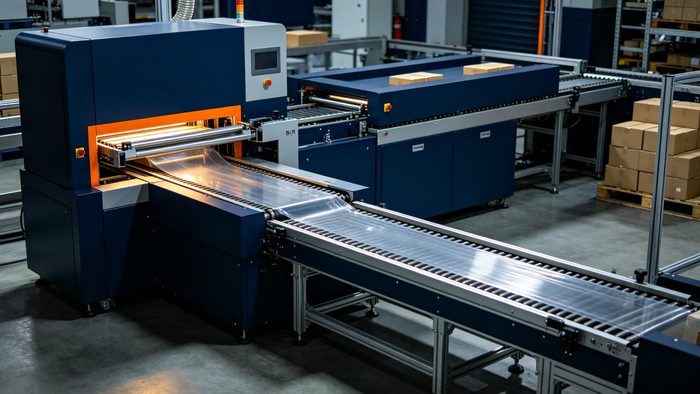
Tabella di scelta: saldatrice a L, laterale continua e confezionatrice inline
| Dimensione | Saldatrice a L | Saldatrice laterale continua | Confezionatrice inline automatica |
|---|---|---|---|
| Azione di saldatura | Intermittente; un ciclo della barra a L | Saldatura laterale continua più saldatura trasversale | Alimentazione automatizzata su un percorso sigillato |
| Lunghezza del prodotto | Deve entrare nell’inviluppo fisso della barra | Gestisce lunghezze lunghe e variabili | Definita dal percorso di saldatura scelto |
| Fascia di velocità tipica | Bassa-media; limitata dall’operatore o dal telaio | Alta; 100+ pacchi al minuto al top | Medio-alta; dipende dalla saldatrice |
| Costo di capitale relativo | Più basso; meccanica semplice e collaudata | Più alto; azionamenti servo e tracking | Ancora più alto; automazione completa dell’alimentazione |
| Difficoltà di cambio formato | Regolazioni meccaniche e del film | Impostazioni coordinate di tracking e temporizzazione | Più impostazioni da convalidare |
| Spaziatura del prodotto | Importante ma tollerante | Critica; la saldatura trasversale deve colpire lo spazio | Controllata dall’alimentazione |
| Carico di manutenzione | Fili di saldatura e riscaldatori; ben noti | Meno parti soggette a usura sulle versioni servo | Aggiunge sensori e parti di alimentazione |
| Adattamento migliore | Scatole miste, multipack, SKU vari | Prodotti lunghi, flusso continuo ad alto volume | Integrazione senza operatore in una linea |
Perché il co-packer ha mantenuto la saldatrice a L
I fattori decisivi sono state le tre cose che la saldatrice a L fa bene e per cui non si poteva pagare la saldatrice laterale. Primo, l’intero inviluppo SKU, inclusa la scatola più lunga, entrava comodamente nella barra a L, quindi il vincolo di lunghezza fissa che spinge gli acquirenti verso la saldatrice laterale semplicemente non esisteva. Secondo, lo stabilimento cambia prodotto continuamente, e una saldatrice a L intermittente con regolazioni meccaniche e del film semplici è più rapida e meno soggetta a errori da reimpostare rispetto a una laterale il cui tracking, passo e temporizzazione della saldatura trasversale vanno tutti ricondizionati insieme. Terzo, il tunnel era il collo di bottiglia collaudato, quindi pagare per una velocità di saldatura che il tunnel non poteva consumare non avrebbe prodotto produzione accettata aggiuntiva. Su ogni punto misurato, la saldatrice a L corrispondeva al flusso reale, mentre la laterale corrispondeva a una linea ipotetica più veloce che il resto della fabbrica non era costruita per far girare.
C’è anche un argomento pratico legato al modo in cui la macchina viene effettivamente utilizzata. La saldatrice a L è una tecnologia tollerante e ben nota che un team di confezionamento tipico può far funzionare, regolare e mantenere con le competenze già presenti in sito, e le parti di usura sono familiari ed economiche. Le saldatrici laterali servo più recenti sono impressionanti e riducono davvero la manutenzione nelle campagne continue, ma premiano uno stabilimento che fa prodotti lunghi, stabili e ad alto volume con un’alimentazione controllata. Per un co-packer il cui vantaggio competitivo è la capacità di passare tra molti bundle retail, la flessibilità della saldatrice a L è la caratteristica, non un limite da eliminare con l’ingegneria.
Quando avrebbe vinto la saldatrice laterale
Il rovescio onesto di questo caso è che la stessa raccomandazione si ribalterebbe in condizioni diverse. La saldatrice laterale è la scelta giusta quando il prodotto è lungo o varia di lunghezza in modo che nessuna barra a L fissa può racchiudere comodamente, perché la saldatura longitudinale continua elimina del tutto il vincolo di lunghezza della barra. Vince anche su una linea genuinamente continua ad alto volume, dove l’alimentazione può controllare il passo, il tunnel ha capacità corrispondente e lo stabilimento fa campagne lunghe senza cambi formato frequenti. In quel contesto la velocità della laterale servo, il risparmio di film e la minore usura ripagano tutti, e una saldatrice a L diventerebbe il collo di bottiglia. La macchina non è intrinsecamente più lenta per scelta; è specializzata per un profilo di flusso che questo particolare co-packer non aveva.
Una confezionatrice inline automatica, che aggiunge alimentazione motorizzata e funzionamento senza operatore a entrambi i percorsi di saldatura, è giustificata quando la fase di termoretrazione deve essere inserita in una linea sincronizzata senza operatore alla stazione, piuttosto che come cella di bundle autonoma. È una decisione di integrazione tanto quanto di saldatura, e deve seguire la scelta del percorso di saldatura anziché sostituirla. Specificare automazione inline completa intorno a una saldatrice il cui percorso è già sbagliato per il prodotto non fa che automatizzare un errore.
Quando non comprare la macchina più veloce
L’avvertimento più chiaro è rifiutare qualsiasi configurazione che fallisca il test del flusso piuttosto che il test della velocità. Prima di impegnarsi, far passare i prodotti più corti, tipici e più lunghi attraverso tre eventi: spaziatura in ingresso, completamento della saldatura trasversale e scarico pulito nel tunnel, registrando la produzione accettata e il tempo di recupero dopo un arresto. Se la saldatrice laterale aumenta solo la velocità di catalogo mentre il tunnel o l’imballaggio a valle restano vincolanti, non ha risolto il problema di capacità e il capitale extra è sprecato. Allo stesso modo, non comprare una saldatrice laterale per un catalogo che cambia a ogni turno se il team non è in grado di reimpostare passo e tracking in modo affidabile: il cambio formato divorerebbe il vantaggio di produttività. Ed evitare di specificare una barra a L fissa per un prodotto troppo lungo per il suo inviluppo, il che impone un compromesso permanente sull’unico articolo che la macchina non riesce a gestire.
Costo, ROI e rischi di approvvigionamento da prevedere
Il divario di capitale tra i due percorsi è reale, ma più stretto di quanto appaia a prima vista una volta prezziata l’intera configurazione. Una saldatrice a L con tunnel è una costruzione relativamente semplice e collaudata, mentre una laterale servo aggiunge controllo di movimento, tracking e un’alimentazione più sofisticata, e una confezionatrice inline completamente automatica aggiunge nastri motorizzati, sensori e protezioni sopra. Il rendimento va calcolato sulla produzione sostenuta accettata invece che sul picco dichiarato, e deve riconoscere i vantaggi della laterale solo laddove il suo risparmio di film e le minori parti di usura possono essere effettivamente sfruttati nelle campagne lunghe. Come stima di pianificazione, una laterale che lavora alla produttività di progetto su un tunnel corrispondente può giustificare il proprio sovrapprezzo; una saldatrice veloce che alimenta un tunnel più lento non può, perché i pacchi aggiuntivi che ripagherebbero la differenza non lasciano mai la linea.
Due rischi di approvvigionamento meritano una riga in bilancio. Il primo è la capacità del tunnel, che è la discrepanza nascosta più comune e va specificata e testata insieme alla saldatrice invece di darla per scontata. Il secondo è la competenza dell’operatore: le impostazioni di passo e tracking di una laterale e l’integrazione di una inline richiedono un team più sicuro di una saldatrice a L di base, quindi formazione e supporto del fornitore vanno concordati prima della consegna. Nessuno dei due è un motivo per evitare la macchina più veloce quando il flusso ne ha davvero bisogno, ma ignorarli è il modo in cui una saldatrice tecnicamente corretta finisce sottoutilizzata e la colpa viene attribuita alla tecnologia invece che alla specifica.
Domande frequenti
Una saldatrice laterale è sempre più veloce di una barra a L?
Al top di gamma una laterale continua raggiunge un picco molto più alto, ma la produzione reale è definita dall’intera linea, soprattutto dal tunnel. Se il tunnel o l’imballaggio a valle è più lento, la velocità extra della saldatrice non può essere usata, e una barra a L che lavora comodamente nel proprio inviluppo è la scelta più affidabile ed economica.
Perché la spaziatura del prodotto è così importante su una laterale?
Poiché la saldatura laterale è continua, una saldatura trasversale separata deve cadere esattamente nello spazio tra i prodotti. Se l’alimentazione non mantiene un passo costante, la saldatura trasversale taglia un prodotto e crea un pacco difettoso. Le macchine a L sono più tolleranti perché l’unica barra salda in un ciclo a passo intorno a ogni articolo.
Una barra a L può gestire prodotti lunghi o irregolari?
Solo finché ogni articolo entra nella barra di saldatura fissa, ed è per questo che le barra a L si adattano a scatole e multipack definiti. Per prodotti genuinamente lunghi o a lunghezza variabile, o per spaziatura casuale caotica, la saldatura laterale continua è il percorso migliore perché non dipende da una lunghezza fissa della barra.
Le saldatrici laterali servo fanno davvero risparmiare film?
Nelle lavorazioni continue ad alto volume, i produttori riportano risparmi di film fino a circa il 20 percento grazie al controllo di movimento servo, insieme a meno parti di usura tradizionali. Questi risparmi sono reali sulla linea giusta, ma non giustificano la macchina su un’operazione moderata e mista di SKU dove il tunnel è il vincolo.
Conclusione: scegliere il percorso di saldatura che il flusso premia
La barra a L è la scelta razionale e flessibile quando i prodotti entrano nel suo inviluppo, l’insieme degli SKU cambia spesso ed è il tunnel a dettare il ritmo reale; la laterale vince per prodotti lunghi o variabili e per un flusso continuo ad alto volume ben controllato; l’automazione inline completa appartiene a entrambi i percorsi solo quando la stazione deve lavorare senza operatore in una linea sincronizzata. L’errore ricorrente è comprare il numero di picco più grande e scoprire che il collo di bottiglia si è semplicemente spostato una fase più a valle. La stessa logica di ripartire il lavoro invece di forzare un percorso più forte compare nella scelta tra confezionatrici monopezzo e a doppia pista, e una volta realizzati i bundle, la questione di tenere fermi i pallet finiti si riduce a reggetta in acciaio rispetto al poliestere.
Se sta specificando una linea di termoretrazione e vuole far verificare percorso di saldatura, capacità del tunnel e disposizione dell’alimentazione contro il proprio inviluppo prodotto, invii le dimensioni degli SKU e la produttività obiettivo sulla pagina contatti di SunAura Machinery; i nostri ingegneri eseguiranno con lei il test del flusso, così che la macchina scelta guadagni la sua velocità sul pavimento dello stabilimento, non solo sul depliant.
Fonti selezionate
- Kallfass, specifiche delle saldatrici laterali a movimento continuo: produttività, risparmio di film servo e design delle parti di usura.
- Plexpack (Damark), tipi e funzionamento delle saldatrici a L: configurazioni manuali, semiautomatiche e automatiche.
- SelectPack, scelta tra saldatrice a L e saldatrice laterale: percorsi di saldatura, inviluppo prodotto e metodo del test del flusso.
