SunAura breidt uit met een heetlijm-kartonopzetmachine voor plakbandloze golfkartonlijnen
SunAura heeft het programma van kartonopzetmachines uitgebreid met een specifieke heetlijm-kartonopzetmachine die de kartonbodem afdicht zonder drukgevoelige plakband en zonder een mechanische sleuf-en-tabvergrendeling. De machine opent platte golfkartonvlakven, vouwt de bodemflappen, legt lijmneutjes over de flapoverlap en houdt de kist onder persing terwijl de binding afbindt. Hij staat naast de bestaande band- en vormframes in de SunAura-eindlijnopstelling, en hij is gericht op producenten die een stevige bodem nodig hebben op beladen, gecoate of exportkisten zonder plakbandrollen door de lijn te hoeven voeren.
De lijmuitvoering draait 15–25 cases per minuut op standaardvlakven, verwerkt vlakvelafmetingen in ongeveer het bereik 200×150×100 mm tot 600×400×400 mm afhankelijk van het frame, en houdt de bodemhaaksheid binnen ongeveer ±2 mm op een passend vlakvel. De smelter houdt de lijm op 150–180 °C, met slangen en monden die neutjes naar de bodemflappen voeren; perslucht op 0,6 MPa drijft de vouwer- en klepcircuits aan, en het standaardframe neemt in de band 3–6 kW op inclusief de verwarmingslast. Deze notitie behandelt waar de machine voor dient, hoe het lijmstation werkt, waar hij past ten opzichte van plakband en zelfsluitend vormen, en welke invoergegevens nodig zijn om hem voor een echte lijn te offeren.
De machine is ontwikkeld uit aanvragen die de toepassingsafdeling over verscheidene kwartalen bereikten. Kopers die al bandopzetmachines draaien, meldden drie terugkerende problemen: loslaten van de bandrand op zware of trillingsbelaste ladingen, zwakke hechting op gecoat of voorgedrukt karton, en de operationele kwestie van het bestellen, opslaan en wisselen van bandbreedten over verschillende kistmaten. Een lijmstation haalt het plakbandverbruik uit de bodemafdichting en bindt over de flapoverlap in plaats van één naad te overbruggen. Het nieuwe frame is het antwoord op die aanvragen, gebouwd op dezelfde vorm- en vouwreeks die al bewezen is op de SunAura standaard- en zware opzetmachines.
De machine in één oogopslag
| Parameter | Standaarduitvoering | Notities |
|---|---|---|
| Capaciteit | 15–25 cases/min | Afhankelijk van kistmaat; plan op 70–80% van de opgegeven snelheid over een dienst |
| Vlakvelbereik | Ongeveer 200×150×100 mm tot 600×400×400 mm per frame | Elk frame dekt een spreiding van meestal onder 2:1 in vlakvellengte |
| Afsluitmethode | Heetlijmneutjes, persverblijftijd | Geen bandstrook; geen sleuf-en-tabvergrendeling vereist |
| Haaksheid | Ongeveer ±2 mm op een passend vlakvel | Niet-haakse kisten voeren slecht naar de afvoerbovensealer |
| Magazijncapaciteit | 50–100 vlakven; groter vak optioneel | Vulonderbrekingen nemen af bij een groter magazijn |
| Zuignappen | 4–8 per kop, gedimensioneerd op vlakveloppervlak | Versleten zuignappen zijn de meest voorkomende oorzaak van verkeerde opening |
| Lijmtemperatuur | 150–180 °C | Opwarmen bij aanvang van dienst; mond- en slangonderhoud vereist |
| Lijmverbruik | Ongeveer 8–20 g per kist | Afhankelijk van neutpatroon en flapoverlap |
| Perslucht | 0,6 MPa, ongeveer 0,3–0,4 m³/min vrij debiet | Droge lucht vereist; vocht laat ventilen plakken en slijt cilinders |
| Vermogen | 3–6 kW, 380 V driefasig | Smelterverwarming voegt last toe boven de vormmotor |
| Geluid | Onder 75 dB(A) op 1 m | Het meeste geluid komt van de vacuümpomp of blower |
| Vloeroppervlak | Ongeveer 2,4×1,3 m plus 1,2 m servicetoegang | De vrijheid aan de monteurzijde moet obstakelvrij blijven |
| Prijsklasse, FOB | US$ 8.000–28.000 per configuratie | Exclusief transport, invoerrecht en installatie; levertijd 25–45 dagen |
Constructie, bescherming en materialen
Het frame is standaard gepoedercoat staal, met 304 RVS als optie voor natte of corrosieve ruimten. Contactvlakken en beschermingen volgen het reinigingsregime: een droge productielijn gebruikt het standaard geverfde frame, een spoelvoedselruimte specificeert RVS contactdelen, afgesloten elektra en afdekkingen die eraf tillen voor reiniging. Oranje vergrendelbare beschermingen omsluiten de vorm- en vouwzone; als een bescherming opengaat, stopt de cyclus en is de verwarmingsbesturing vergrendeld zodat toegang niet plaatsvindt boven een hete mond. De signaaltoren bovenop meldt loop-, fout- en verbruik-laagtoestanden in één oogopslag van over de lijn.
Het operatorpaneel bevat de HMI, start- en stopbediening, noodstop en het geheugen voor de uitvoeringsrecepturen. Recepturen bewaren vlakvelafmetingen, geleiderposities, vouwtiming en neutinstellingen voor elke kistmaat, zodat een formaatwissel een opstelling herroept in plaats van die vanaf draaiknoppen opnieuw op te bouwen. Elektrische componenten zijn gekozen van merkleveranciers met lokale distributie; de componentenlijst staat in het voorstel zodat de koper de beschikbaarheid in zijn regio vóór de bestelling kan controleren. Het geluid blijft onder 75 dB(A) op één meter, waarbij het meeste geluid van de vacuümpomp of blower komt in plaats van van de verwarming.
De servicetoegang is in de indeling gepland. De monteurzijde draagt de aandrijving, het ventielmanifold en het luchtfilter-regelaar; langs die zijde blijft ongeveer 1,2 m vrije ruimte zodat afstellingen het frame niet hoeven te demonteren. De opvangbak onder het lijmstation vangt spoellijm en monddruppels op, en hij trekt er zonder gereedschap uit voor reiniging. De vrijheid onder het frame helpt stof en kartonresten weg te vegen in plaats van ze tegen de basis vast te houden.
Afkeurafhandeling is in de cyclus ingebouwd in plaats van aan de operator over te laten. Sensoren bevestigen dat een vlakvel wordt opgenomen, de kist vierkant opent, de flaps zijn gevouwen vóór de afdichting, en de kist het station heeft verlaten vóór de volgende opname. Een fouttoestand stopt de cyclus, laat de toren branden en toont een code op de HMI; kisten die de sluitcontrole niet halen, kunnen vóór het vullen worden afgeleid in plaats van het pallet te bereiken. Het afkeerlogboek van de eerste productieweken laat zien welk station het vaakst stopt, en dat patroon bepaalt de eerste preventieve onderhouddata in plaats van te vertrouwen op een generiek schema.
Hoe de lijmcyclus loopt
De vormreeks komt overeen met de rest van het SunAura-opzetprogramma. Vlakven laden in het magazijn en tillen naar de opnamepositie; zuignappen trekken één vlakvel van de stapel; het vormframe opent het vlakvel tot een vierkante buis; de kleine flaps vouwen eerst en de grote flaps tweede. Het verschil begint zodra de flappen gesloten zijn. In plaats van een plakbandkop die een strook over de middennaad legt, voeren één of twee monden verwarmde lijm op de binnenkant van de bodemflappen, en de kist reist door een korte perssectie die de flappen bij elkaar houdt terwijl de lijm op de liner hecht en afbindt. De afgedichte kist wordt afgevoerd naar de lijntransporteur en het volgende vlakvel gaat het frame in.
De overlapbinding is het mechanische punt van het ontwerp. Plakband houdt met een strook aan de buitenkant van de naad; lijm verbindt de flapvlakken over hun overlap, dus de belasting spreidt zich over een bredere verbinding uit. Voor een beladen kist die door stapeling en trilbelasting in containers gaat, is die bredere verbinding moeilijker door randloslaten te openen. De binding is ook permanent: waar een kist opnieuw moet worden geopend en gevuld, moet de gelijmde bodem worden gesneden of gewrikt, daarom wordt de machine gespecificeerd voor transportkisten in plaats van herbruikbare retailkartons.
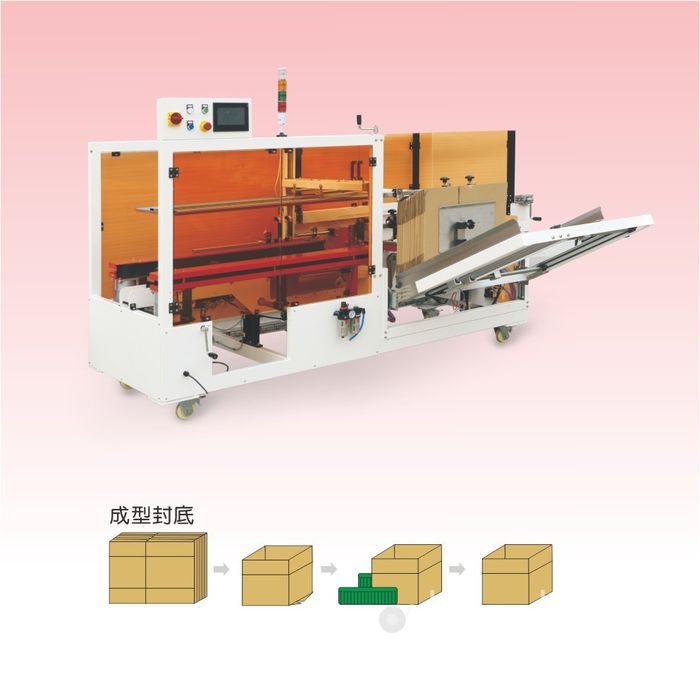
Het lijmstation: smelter, slangen, monden en neutpatroon
De smelter houdt vaste lijm op een werktemperatuur van 150–180 °C, afhankelijk van de lijmsoort en het karton. Verwarmde slangen voeren de smelt naar het mondmanifold boven het flapstation, en monden leggen neutjes in een patroon dat voor de kistmaat is ingesteld: rechte neutjes langs de flaplengte, een neut over de overlap, of een combinatie op grotere flappen. Neutbreedte en -afstand worden op het vlakvel afgestemd zodat de binding de overlap dekt zonder lijm naar de buitenliner over te verspreiden. Het lijmverbruik ligt ongeveer op 8–20 g per kist; het exacte cijfer wordt op een proefrit bij de FAT gewogen in plaats van uit de brochure aan te nemen.
Opwarmen is het operationele verschil met een bandmachine. De smelter heeft 10–25 minuten nodig om bij aanvang van een dienst op bedrijfstemperatuur te komen, dus de operator brengt het station op temperatuur vóór het eerste geplande vlakvel. Tussen diensten staat de smelter in standby of slaat af volgens de instelling; een machine die de hele dag heet blijft, draagt een standby-verwarmingslast en verkort de levensduur van de lijm, terwijl een die ‘s nachts afslaat, de volgende ochtend opwarmtijd verliest. Bij stilstand worden monden en leidingen doorgespoeld zodat lijm niet in de slangen afbindt; een verstopt mond toont zich als een dun, overgeslagen of van patroon afwijkend neut vóór de afdichting zelf faalt.
De lijmsoort moet op het karton en de ruimte worden afgestemd. Een gewone liner hecht met een universele heetlijm; gecoat, glanzend of stoffig karton vraagt om een soort die voor dat oppervlak is geformuleerd, en een koude ruimte vraagt om een lijm die bij lage temperatuur flexibel blijft in plaats van bros af te binden. De lijmleverancier moet de verenigbaarheid schriftelijk bevestigen voor de kartonsoort en de laagste werktemperatuur in de fabriek. Toepassingen in voedselruimten gebruiken voedselcontactverklaringen waar vereist, en contactvlakken en frameafwerking worden gespecificeerd voor het reinigingsregime.
Bewaar vaste lijmblokken droog en afgesloten op 5–30 °C, van de betonvloer af en weg van stof, omdat oppervlakteverontreiniging de smelter bereikt en op de verandering aanbrandt. De meeste soorten dragen een houdbaarheid van ongeveer 12 maanden in ongeopende verpakking; roteer voorraad per leverdatum en sluit geopende dozen opnieuw, zodat de oudste blokken eerst worden gesmolten in plaats van over houdbaarheid te worden gehouden.
Waar de lijmopzetmachine past ten opzichte van plakband en zelfsluitend vormen
De nieuwe machine is één optie in een driezijdige keuze die kopers bij de bodemafdichting maken. Zelfsluitende vlakven grijpen in elkaar via gestanste sleuven en tabs zonder verbruiksmateriaal; plakband overbrugt de middennaad met een drukgevoelige strook; lijm bindt de flapoverlap met verwarmde lijm. De drie methoden passen bij verschillende kartonomstandigheden, volumes en heropenvereisten. De volledige vergelijking naar golflangspecificatie, snelheid en verbruikskosten staan in de gids zelfsluitend vs. plakband vs. heetlijm kartonopzetmachine; de onderstaande tabel vat samen waar het lijmframe landt.
| Criterium | Zelfsluitend vlakvel | Drukgevoelige plakband | SunAura heetlijm-opzetmachine |
|---|---|---|---|
| Sluitbasis | Mechanisch tab-en-slot in elkaar grijpen | Externe strook over de middennaad | Lijmbinding over de flapoverlap |
| Verbruik per kist | Geen bij de machine; stans voegt vlakvelkost toe | Plakbandrol, 48–72 mm breed | Lijm, ongeveer 8–20 g per kist |
| Beste kartongeschiktheid | Licht, voldoende stijf enkelwandig | Schone, poreuze standaardliner | De meeste golfkarton; soort afgestemd op gecoat of koud materiaal |
| Sterkte op beladen kist | Matig; tabs kunnen uitrukken op zwaar karton | Goed; risico op randloslaten onder trilling | Hoog over de overlap; geschikt voor dubbelwandig en exportkrat |
| Opwarmtijd | Geen | Geen | 10–25 min opwarmen van de smelter |
| Heropen gedrag | Komt vrij zonder de doos te vernietigen | Laat los; herafdichten met verse band | Permanente binding; snijden of wrikken om te openen |
| Onderhoudsaandacht | Stansnauwkeurigheid van het vlakvel | Rol, snijder en bandhechting | Monddoorspoeling, slangconditie, lijmsoort |
| Typische capaciteit | 8–18 cases/min op lichte vlakven | 8–20 cases/min | 15–25 cases/min |
| Belangrijkste beperking | Niet voor zware of stijve kratten | Zwak op gecoat, stoffig of koud karton | Opwarmen, lijmvoorraad en mondzorg |
Toepassingsscenario’s
Lijnen in levensmiddelen en dranken met hoog volume. Regelmatige vlakven draaien twee of drie diensten op 15–25 cases/min, en de bodem moet verpakt voedsel of vloeistofgewichtige kisten door palletstapeling houden. De overlapbinding handelt de lading af, en een lijmstation houdt tempo op een snelle consumentenlijn. Waar de ruimte nat is of het karton gecoat, worden lijmsoort en spoelafwerking samen met de machine gespecificeerd; voedselcontactverklaringen worden geleverd waar de audit ze vereist.
Zware apparaten, bouwmaterialen en exportkratten. Dubbelwandig karton en beladen kisten gaan door containerlading en ruw transport, waar bandrandloslaten en vergrendeltabuitrukken als eerste optreden. De lijmbinding over de flapoverlap is de standaard voor dit profiel; de zware frame-opstelling gebruikt grotere zuignappen en sterke vouwarmen om het stijve karton te openen. Kisten die hoog gestapeld of per container worden verzonden, hebben baat bij een afdichting die tegen trilling weerstaat in plaats van een strook die vanaf één rand optilt.
Gecoate en voorgedrukte kartons. Glanzend gecoate liner en bedrukte vlakken verzwakken de bandhechting omdat het kleefmiddel het oppervlak niet kan bevochtigen. Een afgestemde heetlijmsoort hecht op het gecoate vlak, en het neutpatroon zit op de binnenflap waar het de buitenbedrukking niet markeert. Voor merkverpakking waarbij de zichtbare buitenkant schoon moet blijven, worden mondplaatsing en perssectie zo ingesteld dat lijm niet naar de buitenliner wordt geperst.
Lijnen waar bandvoorraad een beperking is. Fabrieken met verschillende kistmaten dragen bandbreedten van 48 tot 72 mm, rollen nabestellend en koppen wisselend tussen maten. Een lijmstation draagt één lijmsoort in plaats van een bandbreedtevoorraad, wat het verbruiksbeheer vereenvoudigt op lijnen die nu meerdere rolbreedten houden. De keerzijde is een lijmleverancier en -soort die voor de levensduur van de machine lokaal beschikbaar moet zijn.
Koelketen en temperatuurgecontroleerde verpakking. Kisten met gekoeld of bevroren product gaan door koude ruimten waar standaardlijm bros kan afbinden en grip verliest. De lijmsoort hier wordt gespecificeerd op flexibiliteit bij lage temperatuur, en de contactdelen en elektra van het frame zijn afgestemd op de luchtvochtigheid en het spoelniveau van de ruimte. Omdat koud karton ook minder voorspelbaar toevoert, worden vlakvelopslag en zuignapconditie strakker gevolgd dan op een droge omgevingslijn; de FAT moet een controle bevatten op karton uit de koude voorraad in plaats van materiaal op kamertemperatuur.
Waar het lijmframe niet de juiste keuze is
De machine heeft grenzen, en die moeten vóór de offerte worden genoemd. Bij laag dagvolume — onder ongeveer 400 cases per dag — verdienen de smelteropwarmtijd, lijmvoorraad en mondonderhoud zich niet terug, en handvormen of een eenvoudig bandstation blijven rationeel. Op een lijn met hoge matenvariëteit die elke paar minuten van formaat verandert, voegt een verwarmd station opstellings- en reinigingstijd per productiecharge toe; een flexibel bandframe met receptuurgeheugen geeft gewoonlijk de lagere vijfjaarkost. Kisten die naar het magazijn teruggaan om te worden bijgevuld, mogen niet dichtgelijmd worden, omdat de permanente binding het karton bij opening vernietigt. Vochtige, verwrongen of slecht opgeslagen vlakven veroorzaken bij elke opzetmachine vacuümtoevoerfouten, en een lijmmachine compenseert niet voor karton dat niet vlak in het vak ligt.
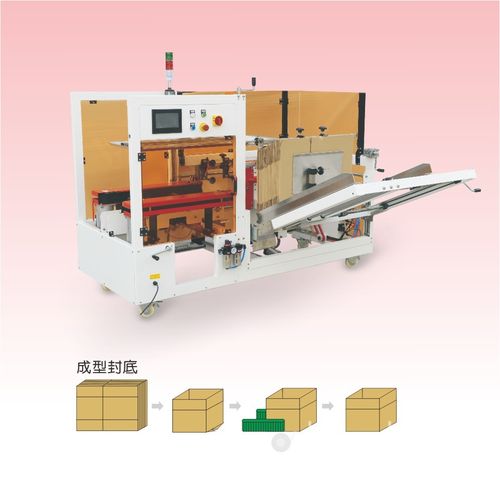
Lijnintegratie en nutsvoorzieningen
De lijmopzetmachine staat aan het begin van de eindlijn en moet overeenkomen met transporteurhoogte, -pitch en snelheid van de stations eromheen. Na het vullen wordt de topafsluiting gemaakt door een afzonderlijke kistensealer; kleinere kartons kunnen door een kartonsealmachine gaan. Gevulde kisten gaan via transporteurs naar palletiseermachines, en beladen pallets kunnen op omsnoermachines worden gezekerd. Een complete verpakkingslijn volgt de stations naar een gedeelde snelheid; de opzetmachine mag de verpakker erachter niet voorbij draaien, anders vormen kisten een wachtrij die vervolgens achterop raakt.
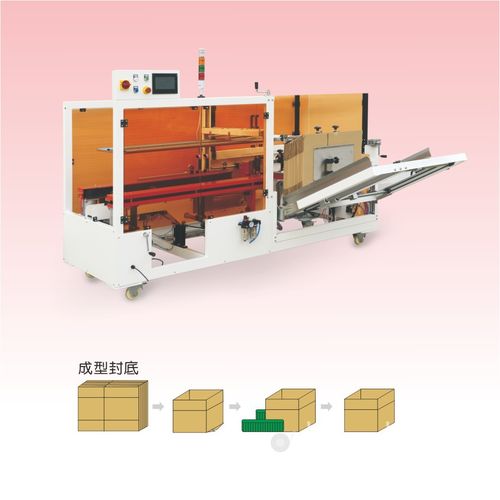
Tussen de stations verdient het bedraden van de kist-aanwezig-signaal, verbruik-laagsignaal en foutsignaal de aandacht, zodat de lijn schoon stopt in plaats van product in een gestopte machine te stapelen. Aan de nutszijde bevestigt u het vrije persluchtdebit bij aanvang van de dienst, wanneer de hele ringleiding lucht afneemt; plan een aparte driefasige groep met aarde voor verwarming en motor; en houd de servicetoegang aan de monteurzijde vrij voor het ventielmanifold en de aandrijving. De terreincheck, stroomwaarde en luchtcapaciteit worden vóór verzending in de nutschecklist overeengekomen.
Installatie, inbedrijfstelling en acceptatie
Een standaardstation wordt in twee tot drie dagen geïnstalleerd; lijmvarianten duren langer omdat verwarming, slangen en monden apart worden getest. De volgorde volgt de rest van het SunAura-programma: terrein- en nutscheck één tot twee weken vóór verzending, mechanische installatie met nivellering en uitlijning op de transporteur, aansluiting van stroom en lucht, droge proefrit door elk station, kalibratie op het eigen vlakvel van de koper, en een productieproef op de aanhoudende doelsnelheid. Acceptatiecriteria worden vóór de bestelling in cijfers vastgelegd — snelheid over een vaste periode, haaksheid, neutpatroon en sluituiterlijk, afkeuraantal — en gebruikt bij zowel de fabriekacceptatietest als de terreintrial.
Het overdrachtdocumentpakket bevat mechanische en elektrische tekeningen, de reserveonderdelenlijst, het kalibratie- en testrapport, de conformiteitsverklaring en een Engelstalige bedienings- en onderhoudshandleiding. De training dekt operators op opstarten, formaatwissel, het doorspoelen van de monden en eerstelijns foutzoeken, en een monteur op afstelling en vervanging van slijtagedelen, uitmondend in een schriftelijke SOP. De garantie volgt de standaard SunAura-voorwaarden: twaalf maanden op delen en arbeid voor fabricagefouten, vierentwintig maanden op het frame, met verbruiks- en slijtageposten uitgesloten en die uitsluiting schriftelijk vermeld.
Onderhoud en slijtagedelen
Op de lijmopzetmachine splitsen de genoemde slijtageposten in vormdelen en lijmsysteemdelen. Zuignappen gaan 6–12 maanden mee op stoffig karton en veroorzaken bij slijtage verkeerde opening of vallende vlakven. Vouwarmlagers lopen 12–24 maanden en tonen slijtage als scheve kisten. De lijmmond wordt elke 6–12 maanden geïnspecteerd en gereinigd; een verstopt of verkoold mond verandert het neutpatroon vóór de afdichting faalt. Slangen worden gecontroleerd op warmteafbraak en slijtage van de buitenmantel, en de smelterfilter wordt schoon gehouden zodat ongesmolten of verkoolde lijm de monden niet bereikt.
Houd de eerste reservekit van de inbedrijfstelling op de plek: zuignappen, mondpunten, vouwlagers en afdichtingsets voor de klepcircuits. Stel vervangintervallen vast aan de waargenomen slijtage in de eerste maanden in plaats van een generiek schema toe te passen. Het onderhoudsschema, vastloopfouten, zuignapslijtage en wisselstappen zijn behandeld in de gids voor storingen en formaatwissel van de kartonopzetmachine, en beschermings- en vergrendelvereisten voor het verwarmde station zijn uitgewerkt in de gids voor veiligheid en CE-conformiteit.
Veelgestelde vragen over de lijmuitvoering
Draait de machine ook bandkisten? Het afdichtstation is bij aanschaf vastgelegd: een lijmframe is opgebouwd rond smelter, slangen en monden, en een bandframe rond rol, drukwiel en snijder. Ze delen het vormframe maar worden in productie niet omgewisseld. Als de lijn beide afsluitmethoden op verschillende vlakven nodig heeft, bespreek dan een twee-stationsconfiguratie met de toepassingsafdeling in plaats van aan te nemen dat één kop kan omschakelen.
Hoe lang blijft de smelter heet tussen diensten? De instelling wordt gekozen voor het dienstpatroon. Een lijn met twee of drie diensten kan de smelter op standbytemperatuur houden; een enkeldienstenlijn slaat de verwarming ‘s nachts af en warmt op aan het begin van de volgende dienst. De verwarming continu aan laten staan verkort de levensduur van de lijm en voegt standby-stroom toe, dus de standby-regel moet in de bedrijf-SOP worden vastgelegd.
Kan de lijmbinding gecoat of gerecycled karton aan? De meeste gecoate liners hechten met een afgestemde heetlijmsoort, maar het kartonproefstuk moet bij de FAT worden getest. Gerecycled karton met veel linerstof of losse vezels kan elke lijmbinding verzwakken, en vochtig karton beïnvloedt zowel de vacuümopname als het lijmafbinden. Stuur een proefvlakvel met de aanvraag mee zodat soort en neutpatroon op het echte materiaal worden gevalideerd.
Wat gebeurt er als een mond halverwege een productiecharge verstopt? Het neutpatroon dunner uit of slaat over op de betroffen flap, en de kist moet worden afgekeurd vóór hij het vullen bereikt. De operator spoelt of ruimt de mond op volgens de SOP; een verkoold of versleten mondpunt wordt uit de reservekit vervangen. Aanhoudende verstopping wijst op lijmverkoling door overtemperatuur, verontreinigde lijm of een verstopt smelterfilter, wat het onderhoudsschema bij het serviceinterval controleert.
Hoe verhoudt de lijmprijs zich tot band over een jaar? Bij hoog volume op een stabiel vlakvel zit de lijm per kist gewoonlijk onder de band per kist naar gewicht, maar de smelter voegt verwarmingsstroom toe en de machine draagt een hogere aankoopprijs. De vijfjaarvergelijking doorloopt machine, transport, installatie, verbruik, stroom en lucht, reserve en de arbeid die het station wegneemt; de kostkant is uitgewerkt in de TCO-doorrekening van de kartonopzetmachine.
Wat u voor een offerte meestuurt
- Kleinste en grootste vlakvel: afmetingen, golf, kartonsoort, enkel- of dubbelwandig, gecoat of gewone liner.
- Beladen kistgewicht en transportcyclus: interne ritten, palletstapeling, exportcontainerlading, ruw transport.
- Aanhoudende doelsnelheid in cases per minuut, met het dienstpatroon en het aantal uitvoeringen per week.
- Kartonopslagconditie en de werkomgeving: droog, nat, koud, stoffig of corrosief.
- Of kisten opnieuw geopend en gevuld moeten worden, wat een permanente gelijmde bodem uitsluit.
- Afvoermachines en hun snelheden: verpakker, bovensealer, transporteurpitch en -hoogte, palletiseerder.
- Stroomtoevoer: spanning, fase, frequentie en beschikbare groepcapaciteit; vrij persluchtdebit bij aanvang van de dienst.
- Conformiteitsverklaringen of auditvereisten, inclusief eventuele voedselcontactdocumentatie voor de lijm.
Met die invoergegevens stemt het voorstel framebereik, mondopstelling en lijmsoort af op de echte lijn, en een indelingstekening volgt op het eerste antwoord. De complete opzetmachineopstelling — standaard, zwaar, middelsnel, lijm en nagelsysteemvorming — staat vermeld op de overzichtspagina van kartonopzetmachines. Aanverwante modellen zijn de standaard kartonopzetmachine, het zware model, de middelsnelle opzetmachine op 15–20 cases/min, de kartonvorm- en bodemafdichtmachine op nagelsysteem, en de heetlijm-kartonopzetmachine met haar standaardspecificaties.
Voor de koop- en vijfjaaruitgave achter deze machine werkt de kosten- en TCO-doorrekening van de automatische kartonopzetmachine prijsklassen, verbruiksmateriaal, arbeid en terugverdientijd door. De mechanica van opname, vormen, vouwen en afdichten is verklaard in de beschrijving van hoe een automatische kartonopzetmachine werkt. Aanvragen en proefvlakven gaan via de contactafdeling; achtergrond over de bouwer staat op de over ons-pagina, conformiteitsverklaringen staan onder certificeringen en octrooien, en verder machinenieuws verschijnt op de nieuwspagina.