SunAura breidt uit met een stikstofgasspoel-doorlopende bandsealer voor koffie, snacks, noten en gedroogde producten
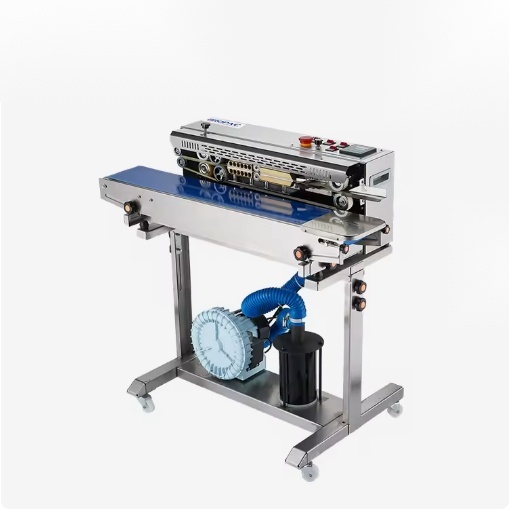
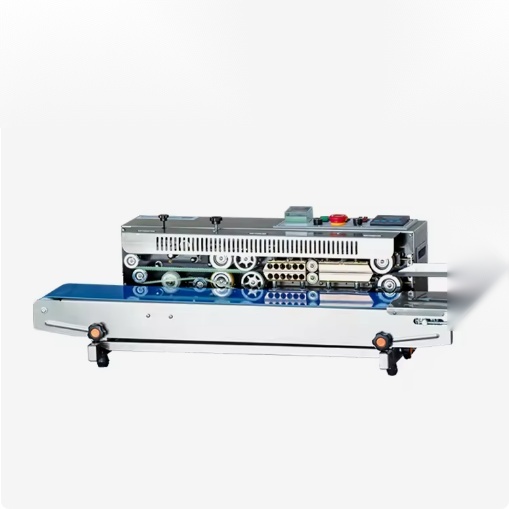
SunAura heeft zijn programma doorlopende bandsealers uitgebreid met een stikstofgasspoelframe: een continue zakjessealer die de hoofdruimte van de pouch met inert gas spoelt voordat de warmteverzegeling de naad sluit, en het zakje daarna door dezelfde verwarmde blokken, hetzelfde koelgedeelte en hetzelfde preeg- of codeerstation voert als de standaard bandsealer. De machine is gericht op levensmiddelenverpakkers die geroosterde koffie, snackmixen, noten en zaden, gedroogd fruit, specerijen en droog diervoeder in gelamineerde pouches verzegelen, waar resterende zuurstof in de hoofdruimte ranzigheid, mufheid en een kortere houdbaarheid veroorzaakt. Het gasspoelstation zit vóór de warmteverzegeling op een horizontaal bandframe, met zakjesbreedten tot ongeveer 400 mm en vullingen van ongeveer 50 g tot 2 kg afhankelijk van het pouchformaat.
Deze notitie behandelt wat het gasspoelstation doet, waar het in het verzegeltraject zit, de configuratiecijfers die kopers moeten vergelijken, de producten die erbij passen en de folie- en leveringscondities die de verpakking moet halen. Ze richt zich op de machine en het verzegelproces. De keuze van de stikstofvoorziening — gasfles, dewar, bulktank of opwekking ter plaatse — is een separaat bedrijfsvoorzieningsbeslissing en wordt hier alleen geschetst; de bandsealer zelf sluit aan op welke gasbron de fabriek al gebruikt, via een reduceerventiel en debietklep bij de machine-invoer.
De referentiecijfers zijn de standaardbereiken van de SunAura-gasspoelbandsealer: bandsnelheid 0–12 m/min, naadbreedte 8–12 mm (10 mm gebruikelijk), bloktemperatuur 0–300 °C aan de knop met de verzegeling op 120–200 °C, verwarmingsvermogen 0.6–1.0 kW, aandrijfmotor 60–120 W, gasverbruik 8–25 L/min afhankelijk van pouchmaat en spoelinstelling, restzuurstofdoel 1–3% in de verzegelde hoofdruimte, folie 60–120 µm gelamineerde pouches. De prijsklasse van het gasspoelframe zit in het bovenste bereik van de continue sealer, ongeveer $6,500–$12,000 afhankelijk van oriëntatie, codering en lijnintegratie; bevestig de configuratie aan de hand van uw eigen pouch tijdens een proefverzegeling.
Waarom de hoofdruimte met inert gas spoelen
Als een droge levensmiddelenpouch in gewone lucht wordt verzegeld, bevat de hoofdruimte ongeveer 20.9% zuurstof. Die zuurstof reageert met oliën en vetten in noten, zaden, koffie en snackcoatings: oliën oxideren en worden ranzig, knapperige snacks nemen vocht op en worden zacht, gedroogd fruit verdonkert en verliest aroma, en schimmel- of insectenontwikkeling heeft de zuurstof die het nodig heeft. Stikstof is een inert droog gas dat niet met het voedsel reageert; de pouch spoelen vervangt het grootste deel van die zuurstofrijke lucht door stikstof, zodat de verzegelde hoofdruimte op een laag restzuurstofniveau blijft in plaats van open lucht.
Het praktische houdbaarheidsverschil laat zich zien op olieachtige en aromatische producten. Eenvoudig verzegelde noot- en zaadpouches gaan bij kamertemperatuur vaak in 4–6 weken ranzig; een met stikstof gespoelde barrière-laminaatpouch kan onder dezelfde opslag 3–6 maanden meegaan. Gerosterde koffie houdt zijn brandtonen langer als zuurstof wordt verdrongen, en snackmixen blijven knapperig tot voorbij de schapperiode van de retailer. Sommige producten gebruiken een mengsel van stikstof en koolstofdioxide — CO2 is zwaarder en remt schimmel op bepaalde bakproducten — maar het standaard SunAura-gasspoelframe is aangesloten op stikstof, met gassoort en debiet ingesteld op de productspecificatie.
Gasspoelen is niet hetzelfde als vacuümverpakken. Een vacuümkamer zuigt lucht uit de pouch vóór de verzegeling, waardoor zacht of breekbaar product wordt samengedrukt; een gasspoelbandsealer trekt geen diep vacuüm. Hij blaast inert gas door de hoofdruimte om lucht te verdringen, en sluit het zakje daarna met een lichte positieve gasdruk erbinnen. Die druk beschermt kwetsbare vormen — gepofte snacks, geroosterde bonen, fragiel gedroogd fruit — die onder vacuüm zouden breken, en houdt de pouch voldoende opgeblazen om op de plank te staan. Waar het product echt zuurstofvrije opslag met minimale hoofdruimte nodig heeft, is een vacuüm- of MAP-kamerlijn de separaat apparatuurkeuze; de bandsealer richt zich op continue, hoogsnelle pouchverzegeling met een gasspoeling.
Waar het gasstation in het verzegeltraject zit
Het verzegeltraject op een gasspoelbandsealer voegt vóór de standaard warmteverzegeling één station toe. De gevulde pouch gaat aan de invoer naar binnen, en de operator of een invoertransportband centreert de open naad tussen de twee PTFE-banden. Voordat het zakje de verwarmde blokken bereikt, gaat het onder of door een gasmanifold: een gleufmondstuk of kap die stikstof over de open hoofdruimte afgeeft en de lucht verdringt die boven het product zit. De band voert de gedeeltelijk gespoelde pouch het warmtestation in, waar een tweede korte spoeling of een voortdurend gordijn voorkomt dat zuurstof opnieuw binnendringt terwijl de naad sluit. De verwarmde blokken smelten de binnenste verzegellaag, het koelgedeelte zet de verbinding, en het preeg- of codeerwiel markeert de voltooide naad.
Debiet en spoeltijd zijn de twee gaszijdige afstellingen. De reduceerder en debietklep stellen de stikstoftoevoer in L/min; een kleine snackpouch heeft een lager debiet nodig dan een brede koffie- of notenzak, en een tweetrapsspoeling op grotere verpakkingen verdringt meer lucht dan een enkel gordijn. De bandsnelheid bepaalt hoe lang de pouch onder de manifold staat: een tragere snelheid geeft meer spoelblootstelling maar verlaagt zakjes/min, dus de instelling ruilt restzuurstof tegen doorzet. Het doel is het laagste gasdebiet dat de gemeten restzuurstof nog binnen specificatie houdt, want te veel gas verspilt stikstof en verbetert de naad niet.
De warmte- en koelsubsystemen werken hetzelfde als op de standaard bandsealer. Verwarmde blokken houden 120–200 °C tegen de folieverzegellaag, het koelgedeelte zet de verbinding onder druk vóór de afvoer, en het preegwiel of de inkteenheid markeert na koeling datum en partij. Het gasstation voegt de blazer of manifoldhardware en de gasaansluiting toe; het verandert niet hoe de naad zelf vormt. Voor de volledige mechaniek van band, blokken en koeler zie de technische uitleg van hoe een doorlopende bandsealer werkt.
Configuratie en specificatiecijfers
| Parameter | Gasspoelbandsealer-bereik | Opmerking voor de specificatie |
|---|---|---|
| Bandsnelheid | 0–12 m/min, instelbaar | Traagere snelheid verlengt spoel- en warmtecontact; plan de aanhoudende snelheid op 70–80% van de piek over een dienst |
| Naadbreedte | 8–12 mm, 10 mm gebruikelijk | Bepaald door contact tussen blok en band; controleer de hechtingsband op een proefstrook na koeling |
| Bloktemperatuur | 120–200 °C werkbereik, knop 0–300 °C | Afstemmen op de folieverzegellaag; compenseer een trage spoeling niet door alleen de warmte te verhogen |
| Verwarmingsvermogen | 0.6–1.0 kW | Plus 60–120 W aandrijfmotor en 20–40 W koelventilator; controleer de stroomkringclassering bij installatie |
| Gasverbruik | 8–25 L/min stikstof | Kleine pouches 8–12 L/min; brede koffie- of notenzakken 15–25 L/min; debiet ingesteld op restzuurstofdoel |
| Restzuurstofdoel | 1–3% hoofdruimte | Gevoelige noten en oliën vaak gespecificeerd onder 2%; verifieer met een zuurstofmeter op verzegelde monsters |
| Pouchbereik | Breedte tot ongeveer 400 mm, vulling 50 g–2 kg | Zware of opgeblazen zakjes beoordelen op een verticaal frame; stuur monsters voor een invoerproef |
| Folievereiste | 60–120 µm barrière-laminaat | PET/AL/PE, gemetalliseerd PET/PE of hoogbarrière OPP/PE; gewone PE houdt het gas niet vast |
| Codering | Preegwiel standaard; inktcodering optie | Datum en partij gemarkeerd na koeling; inktsoort afgestemd op het folievlak |
| Machineprijsklasse | Ca. $6,500–$12,000+ USD | Afhankelijk van oriëntatie, codering, gashardware en lijnintegratie; gasvoorziening apart geoffreerd |
Producten die bij het gasspoelframe passen
Geroosterde koffiebonen en gemalen koffie. Koffie geeft na het roosteren CO2 vrij en oxideert snel zodra hij is gemalen; stikstofspoeling verlaagt de zuurstof die de muffe smaak aandrijft, en een barrière-laminaat houdt het gas binnen. verpakkingen met vers geroosterde koffie combineren de spoeling vaak met een eenrichtingsontgassingsventiel op de pouch, dat nabrand-CO2 naar buiten laat zonder zuurstof binnen te laten. De koffiezakjesverzegelmachine uit het programma dekt koffiespecifieke pouchformaten; het gasspoelframe voegt de inertspoeling vóór de naad toe.
Noten, zaden en notenmixen. Walnoten, amandelen, cashewnoten, pinda’s en zaadmengsels dragen een hoog oliegehalte dat in zuurstof ranzig wordt. Een gespoelde barrièrepouch houdt de oliën en het aroma maanden in plaats van weken. Breekbare halve en hele pitten profiteren van de gasdruk in plaats van een vacuümtrekking; de verpakking blijft opgeblazen en de noten malen niet tegen elkaar in het zakje.
Snacks en snackmixen. Aardappelsticks, maissnacks, trailmixen, gecoate pinda’s en gepofte snacks verliezen knapperigheid wanneer hoofdruimtezuurstof en vocht door de folie migreren. Stikstofspoeling vertraagt muf worden en houdt de pouch opgevuld zodat brokkelige stukken tijdens transport niet breken. Op snacklijnen met hoge zakjesaantallen worden spoelstroom en bandsnelheid samen afgestemd zodat het gasstation niet het knelpunt op de vulmachine wordt.
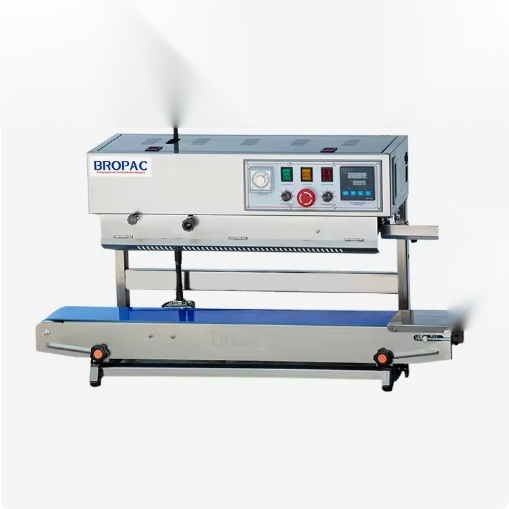
Gedroogd fruit, specerijen en droog diervoeder. Gedroogd fruit en specerijen houden onder laag zuurstof aroma en kleur; droog diervoeder voorkomt dat vetten gedurende de houdbaarheid van het zakje ranzig worden. Deze producten zijn droog en vrij vloeiend, wat goed aanvoert op een horizontaal bandframe; vochtige of halfvochtige vullingen horen bij een andere verzegelbeoordeling. Waar de pouch rechtop staat en meerdere kilo’s bevat, moet de verticale frameoriëntatie worden gecontroleerd in plaats van een horizontale opening te forceren.
Hele specerijen, losse-theebladeren en zaadmengsels. Aromatische specerijen en theebladeren verliezen vluchtige oliën door oxidatie en nemen geurtjes uit de omgevende lucht op; een met stikstof gespoelde barrièrepouch houdt de hoofdruimte neutraal en beperkt aroma-overdracht door de folie. Zaadmengsels voor bakken of snacken dragen hetzelfde olieranzigheidsrisico als noten. Deze verpakkingen zijn meestal klein, 50–500 g, dus het gasdebiet blijft in het lagere bereik van 8–12 L/min en de sealer draait aan de snelle kant van het snelheidsbereik; de belangrijkste opstellingscontrole is dat fijn specerij- of theestof niet op de naadlijn blijft liggen, want die blokkeert de hechting.
Folie- en barrièrecondities waaraan de verpakking moet voldoen
Gasspoelen houdt alleen stand als de pouch zelf een barrière is. Een gewoon polyethyleen zakje laat stikstof en zuurstof binnen dagen door de foliewand, zodat de gespoelde hoofdruimte zich gelijkstelt met de lucht buiten en het houdbaarheidsvoordeel verdwijnt. Barrièrestructuren in het bereik van 60–120 µm zijn vereist: PET/PE met een aluminiumfolielaag (PET/AL/PE), gemetalliseerd PET/PE voor een lichtere barrière, of hoogbarrière OPP/PE voor heldere snackverpakkingen. Foliedikte, verzegellaag en drukzijde moeten met de folieleverancier worden bevestigd voordat de sealerconfiguratie wordt vastgelegd, want het temperatuur- en snelheidsvenster hangt af van de binnenste verzegellaag, en de gasretentie van de buitenste barrière.
De naadkwaliteit op een gespoelde pouch moet zowel het voedsel als de gasdruk vasthouden. Een goede laminaatnaad toont een egale hechtingsband van 8–10 mm, geen rimpels en geen open hoeken, met een peelsterkte van ongeveer 4–6 N/15 mm na koeling. Een naad die gehecht lijkt maar bij een hoek gas laat ontsnappen, verkort de houdbaarheid ook al was de spoeling zelf correct ingesteld. Controleer de hoeknaden eerst op geplooide zakjes; plooivouwen en foliedikte bij de zijnaad zijn de gebruikelijke lekkagepunten, en de proefverzegeling moet enkele gevulde, gewogen verpakkingen bevatten die onder observatie blijven voor hoofdruimteverlies.
Stikstofvoorziening: de machine aansluiten op de gasbron van de fabriek
De bandsealer heeft bij de machine-invoer een gereguleerde stikstofvoorziening nodig, met manometer, debietklep en deeltjesfilter stroomopwaarts. Gangbare bronnen zijn hogedrukgasflessen die voor kleine of intermitterende lijnen op een manifold zijn aangesloten, vloeibare stikstofdewars voor gemiddeld volume, en bulktank of opwekking ter plaatse voor hoogverbruikende fabrieken. De leveringszuiverheid loopt doorgaans 99.0–99.9% stikstof; een lagere zuiverheid laat te veel zuurstof in de bron om het 1–3%-hoofdruimtedoel te halen. De gasaansluiting, reduceerder en debietmeter van de machine zijn bemeten op het verbruiksbereik hierboven; het voorraadvat, de leidingen en de zuivering vallen buiten de sealer en worden als fabrieksvoorzieningswerkzaamheden gepland.
Schat het gasverbruik vóór de bronkeuze: vermenigvuldig het debiet in L/min met de loopminuten per dienst, daarna met het aantal diensten en dagen per maand. Een spoeling van 15 L/min op een dienst van 8 uur verbruikt ongeveer 7.200 L (7.2 m³) stikstof; twee ploegen brengen dat op 14.4 m³ per dag. Flesdruk en -volumelabels moeten worden omgerekend naar vrij gasvolume vóór de kosten per kubieke meter worden vergeleken. Opwekking ter plaatse, flesruil en dewarlevering passen elk bij een ander verbruiksniveau, en die vergelijking is een separaat voorzieningsbeslissing van de framekeuze van de sealer. De leverancier kan de gasaansluiting en het verbruik van de machine offeren zonder de voorzieningsroute van de fabriek vast te leggen.
Gasspoelen versus vacuüm en MAP-verpakking
Drie methoden verlagen zuurstof in een verzegelde verpakking, en ze worden vaak verward. Een vacuümkamer zuigt lucht uit de pouch, sluit die af en kan in een tweede cyclus desgewenst met gas terugvullen; de pouch klampt tegen het product aan. Een MAP-verpakkingslijn spoelt een stevige schaal of flexibel zakje met een gasmengsel en sluit daarna onder een gaskap, vaak op een Form-Fill-Seal-machine. Een gasspoelbandsealer is het continue middengeval: hij spoelt de open pouchhoofdruimte met stikstof via een manifold en verzegelt daarna op een bewegende band, zonder kamercyclus en zonder het zakje samen te drukken.
De afwegingen volgen uit dat verschil. Vacuümverzegeling drukt de verpakking samen, wat past bij stevige of veerkrachtige goederen maar gepofte snacks, hele geroosterde bonen en fragiel gedroogd fruit verbrijzelt; hij trekt ook losse deeltjes naar het naadgebied. Een kamercyclus is batchgetimed, dus de doorzet per werkplek ligt lager dan bij een continue bandlijn. MAP-schaallijnen geven precieze gasmengsels en een lange houdbaarheid op kant-en-klaarmaaltijden en bakproducten, maar draaien op speciale schaal- of folievormende apparatuur op een hoger kapitaalniveau. De gasspoelbandsealer ruilt de laagst mogelijke restzuurstof in voor continuesnelheid, een opgevulde pouch en een lagere machineinstapprijs; de restzuurstof ligt in het bereik van 1–3% in plaats van de onder-1%-niveaus die een goede kamer kan halen.
Kies de methode tegen de breekgevoeligheid van het product, het houdbaarheidsdoel en het verpakkingsformaat. Droge, vrij vloeiende goederen die een opgevulde vorm houden — koffie, noten, snacks, zaden, gedroogd fruit — passen bij de bandsealerspoeling. Producten die strak tegen de verpakking moeten zitten, die vloeistof bevatten, of die zuurstof onder de 1% nodig hebben, moeten in plaats daarvan op kamer vacuüm- of MAP-apparatuur worden beoordeeld. De twee eisen op één machine combineren betekent meestal het verkeerde frame kopen; een gasspoelbandsealer kan geen diep vacuüm trekken, en een kamerlijn kan de continuesnelheid niet halen bij hoogvolume pouchverzegeling.
Opstellingsprocedure voor een gespoelde pouch
- Bevestig dat de pouchfolie een barrière-laminaat in het bereik van 60–120 µm is, met verzegellaagtype en -dikte genoteerd. Gewone PE of dun OPP houdt het gas niet vast, en het naadvenster past niet bij de sealerinstellingen.
- Controleer de stikstofvoorziening: fles, dewar of bulkleiding aangesloten, reduceerder en filter gemonteerd, bronzuiverheid 99.0% of hoger, en de voorzieningsdruk binnen het machine-invoerbereik.
- Stel de bandgeleiders in op de pouchbreedte en de klemdruk zodat de naad vlak aanvoert. Verwarm de machine tot de starttemperatuur voor de folie, 120–200 °C afhankelijk van de verzegellaag, en houd het instelpunt een paar minuten aan.
- Open de gasklep op het startdebiet voor de pouchmaat: 8–12 L/min voor kleine snackzakjes, 15–25 L/min voor brede koffie- of notenzakken. Bevestig dat de manifoldgleuven met de open hoofdruimte zijn uitgelijnd.
- Draai drie tot vijf proefpouches. Verzegel, meet daarna op een monster met een zuurstofmeter de restzuurstof, inspecteer de naadband en hoeken, en peel na volledige koeling een teststrook van 15 mm.
- Stel één variabele tegelijk bij: verhoog het debiet of vertraag de band als de restzuurstof boven doel blijft; verlaag het debiet zodra de zuurstofmeting binnen specificatie blijft om gas te besparen. Controleer de naad opnieuw na elke snelheidswijziging, want een tragere bandsnelheid verlengt ook het warmtecontact.
- Stel het preeg- of inktmerk in op partij en datum, registreer temperatuur, snelheid, gasdebiet en restzuurstof tegen de foliepartij, en bewaar het blad bij de machine voor de volgende productieronde.
Veelgemaakte gasspoelfouten en hoe die zich vertonen
Een niet-barrière pouch verzegelen en houdbaarheid verwachten. De spoeling verdringt zuurstof op het moment van verzegelen, maar een gewone of dunne folie laat gas binnen dagen door de wand migreren. Als de verpakking zacht wordt of de zuurstofmeting stijgt na opslag, controleer dan eerst de foliebarrière voordat u de spoeling de schuld geeft. Specificeer PET/AL/PE, gemetalliseerd PET/PE of een hoogbarrière OPP/PE-structuur bij de folieleverancier, en bevestig de zuurstof- en vochtbarrièrewaarden voor het houdbaarheidsdoel.
Een hoger gasdebiet draaien dan het product nodig heeft. Te veel stikstof verbetert de naad of houdbaarheid niet zodra de restzuurstof in specificatie is; het verspilt alleen gas en verhoogt de kosten per verpakking. Stel het debiet in op de laagste waarde die het gemeten zuurstofdoel houdt, en controleer opnieuw na folie- of pouchmaatwijzigingen. Een hoog debiet kan de open pouch doen wapperen en productdeeltjes naar het naadgebied duwen, wat de hechting verzwakt.
De sealer harder laten lopen dan de vulmachine. Als de band sneller gaat dan de zakjes arriveren, gaan lege of halfgevulde pouches door het spoelstation, wordt gas op lucht verbrand, en de operator jaagt de invoerplaatsing zodat naden uit het midden binnenkomen. Stem de bandsnelheid af op de vulmachinecapaciteit en gebruik een korte buffercapaciteit tussen de twee stations; de pieksnelheid van de sealer is niet de werksnelheid van de lijn.
Naadlekkages bij plooien en hoeken negeren. Een goede spoeling op een pouch die bij een plooivouw of zijhoek lekt, verliest binnen dagen zijn gas. Proefverpakkingen moeten gevuld en verzegeld worden en onder observatie blijven, met een herhalende zuurstofmeting na het opslaginterval, en de hoeknaden moeten op elk plooiformaat worden geïnspecteerd. Folierimpels op de naadlijn, productstof op de verzegellaag en een ongelijke bandklem zijn de gebruikelijke lekkagebronnen; de hieronder gekoppelde gids voor storingen behandelt de naadzijdige controles in volgorde.
Lijnintegratie, kwaliteitscontroles en conformiteit
Op een continue lijn staat de gasspoelsealer na de vulmachine en vóór etiketteren en inpakken. De hoogte van de vulmachineuitgang moet passen bij de sealerinvoer zodat pouches zonder val of draai aanvoeren; een buffercapaciteittransportband tussen vulmachine en sealer vangt korte pauzes op zodat de sealer niet zonder aanvoer valt of terugstuwt. Bij handmatige invoer centreert één persoon de zakjes aan de invoer terwijl gevulde, gespoelde pouches op een inpakbank afvoeren. Stem de bandsnelheid af op de vulmachinecapaciteit in plaats van de sealer op piek te draaien, want een sealer die de vulmachine voorbij loopt creëert lege spoelcycli die gas verspillen.
Kwaliteitscontroles op gespoelde verpakkingen omvatten een restzuurstofmeting op verzegelde monsters, een peelsterktestrook uit de naad, een visuele inspectie van de hechtingsband en hoeknaden, en een hoofdruimteretentiecontrole op verpakkingen die de schapperiode zijn opgeslagen. Registreer temperatuur, snelheid, gasdebiet en restzuurstof bij elke foliepartij zodat de instelling bij herhaling kan worden herhaald. Afscherming rond de hete blokken en bandklem, noodstop en materialen voor levensmiddelencontact volgen dezelfde conformiteitseisen als andere bandsealers; de bandsealer-veiligheids- en CE-conformiteitsgids behandelt de afscherming van hete blokken, bandkappen en noodstopopbouw.
De dagelijkse fouten op het gasspoelframe splitsen in naadzijdige en gaszijdige fouten. Zwakke, gerimpelde of heropende naden volgen de standaard bandsealer-foutenboom; hoge restzuurstof herleidt tot laag debiet, een verkeerd uitgelijnde manifold, folie die bij de naad lekt of een voorzieningszuiverheidsprobleem. De gids voor bandsealer-storingen en formaatwissel loopt bandloop, temperatuurfouten, naadgebreken en het onderhoudsschema door, inclusief bandreiniging en PTFE-inspectie. Voor de uitgave over vijf jaar aan machine, gas, verbruiksmateriaal en arbeid leest u de bandsealer-kosten- en TCO-analyse.
Beschikbare configuraties en vervolgstappen
De gasspoeloptie kan worden geconfigureerd op het standaard horizontale bandframe voor platte pouches, op een statiefframe op operatorwerkhoogte, of op een verticaal frame voor zware rechtopstaande zakjes. De codeerkeuzes dekken gepregde datum en partij op het verzegelwiel of inktprint na koeling. De productpagina van de stikstofgasspoel-bandsealer zet het geconfigureerde frame op een rij, en de bredere familie van doorlopende bandsealers dekt de standaard-, statief-, verticale en codeermodellen zonder gasstation. Gerelateerde frames zijn de automatische doorlopende bandsealer voor lijnaangevoerde pouches, de op statief gemonteerde hittebandsealer, de horizontale inktprintende bandsealer, de verticale inktcoderende bandsealer, en de 2-in-1 statiefbandsealer met digitale temperatuuruitlezingen.
Om het gasspoelframe tegen een handmatige of standaardmachine af te zetten, zet de vergelijking van bandsealer versus impulssealer continue beweging tegen handmatige bekverzegeling af op materiaal, doorzet en consistentie. Verpakkers die beoordelen of gasspoelen voor hun product terugverdient, moeten de houdbaarheidsverlenging afwegen tegen gasverbruik en de premie voor de barrièrefolie; de hierboven gekoppelde TCO-notitie werkt die regels over een horizon van vijf jaar uit.
Stuur pouchmonsters, filmspecificatie, doelsnelheid in zakjes/min en vulgewicht via de contactbalie voor een proefverzegeling met restzuurstofmeting. De rubriek met certificeringen en octrooien zet de conformiteitsdocumentatie op een rij die bij de machine leverbaar is, en het bedrijfsprofiel vat het pakket verpakkingsmachines samen. Aanvullende machinenotities en productupdates verschijnen in de nieuwsrubriek.